Kurze Antwort: Wählen Sie ein Solarpanel-Laminiergerät, indem Sie Kammerformat, Membranstil und Steuerungssystem auf Ihre Modulgröße und Ihr Einkapselungsmaterial abstimmen, und betreiben Sie es dann mit einem Rezept, das die Luft absaugt, bevor die Membran presst und den Stapel während der Vernetzung hält — und halten Sie es sauber, dicht und leckagefrei.
Solarpanel-Laminiergerät: Auswahl und Betrieb
Was die Laminierung tatsächlich mit einem Modul macht
Vor der Laminierung ist ein Modul loses Glas, Einkapselungsmaterial, Zellen und Rückseitenfolie, die allein durch Ausrichtung zusammengehalten werden; danach ist es ein versiegeltes Produkt, das jahrzehntelang im Freien überdauern muss. Vier Aufgaben laufen gleichzeitig ab.
Luftentfernung. Eingeschlossene Luft wird zu einem Hohlraum, dann zu einem Feuchtigkeitspfad, einer Teilentladungsstelle und einem optischen Ausschuss. Das Vakuum entfernt sie, bevor der Stapel komprimiert wird.
Vernetzung. EVA, POE und EPE sind keine Thermoplaste, die einfach schmelzen: Hitze erweicht sie, dann zersetzt sich das Peroxid in der Folie und verbindet Polymerketten zu einer zähen, transparenten, isolierenden Barriere. Da dies Chemie und kein Schmelzpunkt ist, kann ein Rezept nicht zwischen Materialien kopiert werden — siehe unseren Leitfaden zum Laminator als Herzstück der PV-Modul-Einkapselung.
Haftung und Stabilität. Das Laminat muss an Glas und an Rückseitenfolie oder Rückglas haften, jedes Ribbon einkapseln und flach und rechtwinklig hervorgehen — nachgelagerte Rahmen- und Anschlussdosenstationen setzen ein flaches Modul voraus.
Maschinenkonfigurationen und wofür jede gedacht ist
Ein Solarpanel-Laminiergerät ist kein einzelnes Produkt. Die Konfigurationen unterscheiden sich in Kammeranzahl, Stapelung, Druckverfahren und Linienintegration; Modulformat und Produktmix bestimmen die Wahl stärker als der Preis.
| Konfiguration | So funktioniert es | Beste Eignung |
|---|
| Einkammer | Eine Kammer, ein Modul pro Zyklus | Schmales Spektrum, Pilotlinien |
| Einschichtige Doppelkammer | Zwei Kammern unter einem Steuerungssystem und einem Bediener | Zwei Rezepte gleichzeitig, mehr Ausstoß pro Stellfläche |
| Doppelschicht (gestapelt) | Zwei unabhängige Kammern übereinander, jede mit eigener Membran und Heizung | Gemischte BIPV-, gerahmte, Glas-Glas-Module |
| Mehrkammer-Inline | Mehrere Kammern in Reihe innerhalb einer vollautomatischen Linie | Hohes Volumen, einheitliches Format |
| Halbautomatisch | Bediener be- und entlädt; Zyklus ist automatisch | Chargenarbeit, Nachrüstungen |
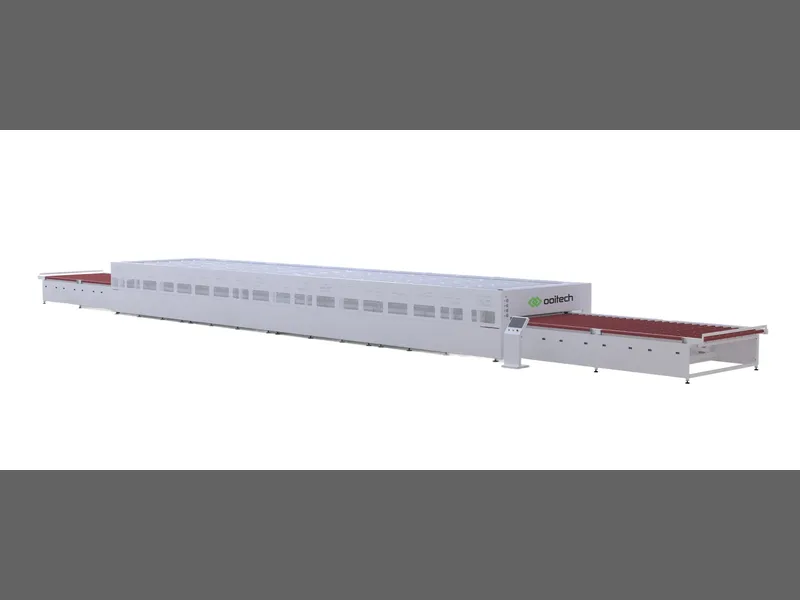
Die OTCY-2754DD ist ein einschichtiger Doppelkammer-Automatiklaminator, der auf BIPV- und gerahmte Module ausgelegt ist — zwei Kammern, sodass ein schweres BIPV-Laminat und ein standardmäßiges gerahmtes Modul jeweils ihr eigenes Rezept fahren, ohne die Produktion zu stoppen. Der OCY-H600D ist ein halbautomatischer Laminator, die übliche Antwort, wenn die Stückzahlen ein vollautomatisches Transfersystem nicht rechtfertigen.
Membran versus Blase
Bei einer Membranmaschine wird eine am Kammerrand eingespannte Folie durch Vakuum darüber auf das Modul gezogen und durch Atmosphärendruck gepresst; eine Blasenmaschine drückt stattdessen ein aufblasbares Kissen nach unten. Membranen passen sich besser um Rahmen und dicke Kanten an, Blasen sind einfacher zu warten. In beiden Fällen sind Kammerplanheit und Membranspannung wichtiger als jede Nennleistung.
Gerahmt, ungerahmt, BIPV und Glas-Glas
Ein ungerahmtes Modul, das flach gegen eine Platte gepresst wird, verhält sich vorhersehbar. Ein gerahmtes hat Aluminium, das über das Glas hinausragt, sodass die Membran den Rahmen überbrücken muss, ohne ihn zur Seite zu hebeln — der Mechanismus hinter Rahmenspringen. BIPV-Laminate sind dicker und oft asymmetrisch und benötigen sanftere Rampen. Glas-Glas hat keine Rückseitenfolie, hinter der man sich verstecken kann: Jede Blase bleibt sichtbar, daher muss das Rezept sowohl der Optik als auch der Haftfestigkeit dienen.
Halbautomatisch versus Inline ist eine Frage der Logistik. In einer vollautomatischen Linie sitzt der Laminator zwischen Layup und den nachgelagerten Stationen in einem festen Rhythmus — mit Prüf- und EL-Stationen wie der OEL-S2400 und Rahmen wie der OTZK-A, die diesen Rhythmus auf beiden Seiten vorgeben. Unser Vergleich von how to choose the right solar module laminator arbeitet die Dimensionierungsarithmetik durch.
Der Zyklus, Stufe für Stufe
- Evakuierung. Luft wird von beiden Seiten abgesaugt, oder von einer Seite gegen eine Platte. Hohlräume werden hier verhindert.
- Heizen. Der Stapel erreicht die Temperatur, bei der das Einkapselungsmaterial fließt; beginnende Wärme während oder nach der Evakuierung verändert, wie weit die Folie vor dem Pressen fließt.
- Pressen. Die Membran senkt sich und treibt erweichtes Einkapselungsmaterial in jeden Spalt um Ribbons, Busbars und Zellränder.
- Halten und Aushärten. Gehalten, während die Vernetzung fortschreitet — meist die längste Stufe und diejenige, die den Gelgehalt bestimmt.
- Kühlen. Unter Druck gehalten, damit das Laminat nicht vom Glas schrumpft oder an den Rändern wellt.
- Freigabe. Das Vakuum bricht, die Kammer öffnet sich, das Modul verlässt sie. Zu frühes Freigeben verursacht Randdelaminierung.
Vakuumsystem und das EVA-Fenster
Das Vakuum kommt von Drehschieber-Ölpumpen, ölfreien Trocken- oder Membranpumpen, Roots-Gebläsekombinationen oder Wasserringpumpen. Ölgedichtete Pumpen saugen tiefer, benötigen aber Ölwechsel und Nebelkontrolle; Trockenpumpen laufen sauberer. Manche PV-Modul-Laminator-Designs evakuieren beide Seiten des Stapels, manche nur die Oberseite — der Unterschied zeigt sich als Randhohlräume bei dickem Glas-Glas.
Entscheidend ist das EVA-Fenster: der Bereich, in dem das Einkapselungsmaterial flüssig genug ist, um zu fließen und Luft herauszulassen, aber noch nicht geliert genug, um sie einzuschließen. Zu langsam evakuieren und die Folie geliert mit noch eingeschlossener Luft; zu schnell durch einen engen Spalt und die Membran überbrückt den Rand und schließt Luft ein. Rezeptgestaltung ist weitgehend die Kunst, sich in diesem Fenster aufzuhalten — unser Artikel über Laminator-Vakuumpumpen, Typen und das EVA-Fenster erklärt das Zusammenspiel.
Fehler-Playbook
| Defekt | Ursache | Prüfen und beheben |
|---|
| Blasen und Hohlräume | Luft im Stapel verblieben oder Feuchtigkeit nach dem Gelpunkt freigesetzt | Pump-Down, Dichtheit, Folienlagerung und Haltbarkeit prüfen. Beginnen Sie mit the real causes behind solar module bubbles. |
| Randdelaminierung | Schwache Haftung, frühes Ablösen, verunreinigtes Glas oder Folie | Ablöseverlauf und Kühlhaltezeit prüfen. Folgt es den Ribbonlinien, ist es ein Fließproblem, kein Druckproblem. |
| Blasen entlang der Ribbonlinien | Folie kann unter Ribbon und Busbar vor der Gelierung nicht benetzen | Rampe verlangsamen, Fließphase verlängern und Ribbongeometrie gegen die Layup-Zeichnung prüfen. |
| Rahmenspringen | Membran überbrückt den Rahmen und hebelt ihn vom Glas ab | Rahmensitz und Membranspannung prüfen, dann die Druckrampe abflachen. |
| Zellrisse nahe den Busbars | Lötspannung plus ungleichmäßige Rampe an der Überlappung | Bussing-Überlappung vorgelagert prüfen. Siehe warum Bussing-Überlappung während der Laminierung Zellrisse verursacht. |
| Rückseitenfolien-Falten | Ungleichmäßige Spannung, eingeschlossene Luft, asymmetrische Erwärmung | Layup-Ausrichtung prüfen und dass die Folie vor dem Schließen flach gezogen wird. Einseitige Falten deuten auf eine nicht ebene Platte oder ein außermittiges Modul hin. |
Durchsatz und Linienauslastung
Auf den meisten Linien ist der Laminator die langsamste Station, daher bestimmt seine Zykluszeit — nicht der Stringer oder der Framer — den Takt: verfügbare Zeit geteilt durch benötigte Module. Ein Zyklus länger als der Takt ist ein Engpass, egal wie schnell alles andere läuft. Es gibt drei ehrliche Lösungen. Parallele Kapazität hinzufügen, eine zweite Kammer oder eine Doppelkammereinheit, sodass zwei Module im Prozess sind, während der Bediener das nächste lädt. Das Rezept verkürzen, wo das Einkapselungsmaterial es erlaubt, und Verweilzeit gegen Gelgehalt im Testlabor abwägen. Oder den Takt akzeptieren, den die Solarpanel-Laminator-Maschine vorgibt, und Puffer sowie nachgelagerte Kapazität darauf auslegen. Was nie funktioniert, ist sie auszuhungern: Ein Inline-Laminator, der auf Module wartet, verliert mehr Ausstoß, als ein langsames Rezept kostet.
Täglicher Betrieb und Wartung
Membranpflege. Membran und Trennfolie sammeln EVA-Rückstände, Splitter und Glasstaub. Abwischen, auf Nadelstiche und Knicke prüfen und planmäßig ersetzen — ein Nadelstich erzeugt ein reproduzierbares Lunkerbild, das teuer zu lokalisieren ist.
Kammerreinigung. EVA-Tropfen, Zellfragmente und Flussmittelrückstände landen auf der Platte und prägen sich auf jedes folgende Modul.
Dichtungs- und Leckprüfungen. Die Umfangsdichtung auf Schnitte und Aushärtung prüfen, dann die leere Kammer schließen, die Pumpe absperren und das Manometer beobachten. Ein langsam abfallender Wert warnt vor einem Dichtungsproblem lange bevor Blasen auftreten.
Aushärtungsverfolgung. Rezept-ID, Charge, Folienlos und Zyklus protokollieren und mit Gelgehalt- oder Peel-Tests an Proben abgleichen. Aufzeichnungen machen aus einem schlechten Nachmittag eine Diagnose. Ooitech liefert Anlagen schlüsselfertig mit Bedienerschulung und Kundendienst, sodass Rezeptbuch und Wartungsplan mit der Linie entstehen.
Was beim Kauf zu spezifizieren ist
- Kammergröße passend zum Modulformat, mit Reserve für Rahmen, Vorrichtungen und Ihr größtes BIPV-Panel.
- Membrantyp und Spannung, und wie schnell ein Bediener sie wechseln kann.
- Steuerungssystem und Rezeptprotokollierung: gespeicherte Rezepte je Produkt, Alarmhistorie, exportierbare Zyklusaufzeichnungen.
- Sicherheitsverriegelungen an Türen, Übertemperatur, Druck und Vakuum, plus dokumentierte Notentriegelung.
- Ersatzmembran- und Dichtungsversorgung ab Tag eins: Beides sind Verbrauchsmaterialien und beides stoppt die Linie.
FAQ
Was macht eine Solarpanel-Laminator-Maschine eigentlich?
Sie entfernt Luft zwischen Glas, Einkapselungsmaterial, Zellen und Rückseitenfolie, schmilzt die Folie, sodass sie um jedes Ribbon und jeden Spalt fließt, und hält den Stapel dann unter Hitze und Druck, bis er zu einer versiegelten, isolierenden Einheit vernetzt.
Einzelkammer oder Doppelkammer?
Fügen Sie eine Kammer hinzu, wenn der geforderte Ausstoß das übersteigt, was der Zyklus einer Kammer erlaubt, oder wenn Sie wirklich unterschiedliche Rezepte fahren. Für ein Format bei mäßigem Volumen ist eine Einzelkammer einfacher zu warten.
Wie lange dauert ein Laminierzyklus?
Das hängt von der Einkapselungschemie, der Foliendicke, dem Aufbau und dem geforderten Gelgehalt ab, daher ist eine Zahl ohne diese Angaben bedeutungslos. Fordern Sie einen Zyklusversuch an Ihrem eigenen Laminatstapel an.
Kann eine Maschine EVA, POE und EPE fahren?
Ja, mit getrennt gespeicherten Rezepten. POE und EPE benötigen im Allgemeinen eine längere Fließphase und eine sanftere Rampe als EVA, weil sie langsam um Ribbons benetzen, daher muss jedes Material validiert und nicht nach Gefühl angepasst werden.
Welche Wartung ist am wichtigsten?
Zustand von Membran und Trennfolie, Plattenreinigung, Prüfung der Umfangsdichtung und regelmäßige Vakuum-Leckprüfungen. Diese vier unterscheiden eine Maschine, die jahrelang sauber läuft, von einer, die sporadische Blasen erzeugt, die niemand zurückverfolgen kann.
Dimensionierung einer Solarpanel-Laminator-Maschine für eine neue oder bestehende Linie? Senden Sie Ihre Modulformate und Zielausstoß, und wir passen eine Konfiguration, einen Rezeptplan und ein Schulungspaket daran an — Angebot anfordern.