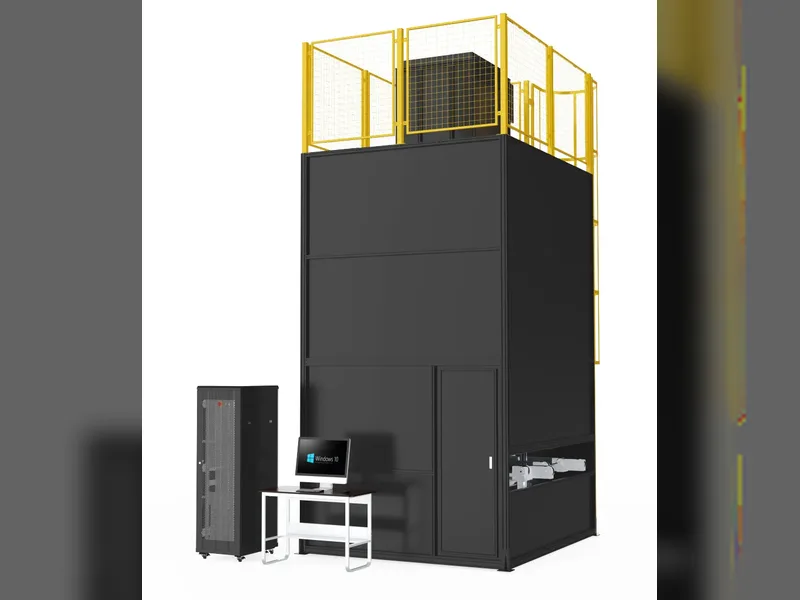
PV-Modul-Laminator-Maschine — Vakuumstufen und Prozess
Inhaltsverzeichnis
Kurze Antwort: Eine Solarpanel-Laminierungsmaschine ist die Maschine, die den Modulstapel — Frontglas, EVA-Encapsulant, den verschalteten Zellstring, eine zweite EVA-Schicht und das Backsheet — zu einer versiegelten, lunkerfreien Einheit verbindet. Dies geschieht unter Vakuum und Hitze in einem mehrstufigen Zyklus. Zuerst wird die Kammer evakuiert, um eingeschlossene Luft zu entfernen, dann wird Druck aufgebracht, während die Pressplatten den Stapel erhitzen, und schließlich wird das Modul lange genug auf Temperatur gehalten, damit das EVA vollständig vernetzt. Das thermische Fenster des EVA ist schmal: Die Vernetzung läuft bei etwa 150°C ab, während der Prozess den Bereich um 120°C vermeiden muss, in dem das Encapsulant noch flüssig und anfällig für Blasen ist, und die Abkühlung muss kontrolliert werden, um eine Zellverschiebung zu verhindern. Eine Temperaturgleichmäßigkeit von etwa 2°C über die Pressplatte ist die praktische Anforderung, da eine kalte Ecke ungehärtetes EVA hinterlässt und ein Hotspot es schädigt.
PV-Modulfertigung · von Jerry, Ooitech
Was ein Solarmodul-Laminator macht
Das Vakuumsystem, das hinter dem Laminationszyklus steht — Pumptypen, ihre Rollen und das thermische EVA-Fenster, das die Frist setzt — wird behandelt in Laminator-Vakuumpumpen, das EVA-Fenster und die Konfiguration des Pumpensatzes.
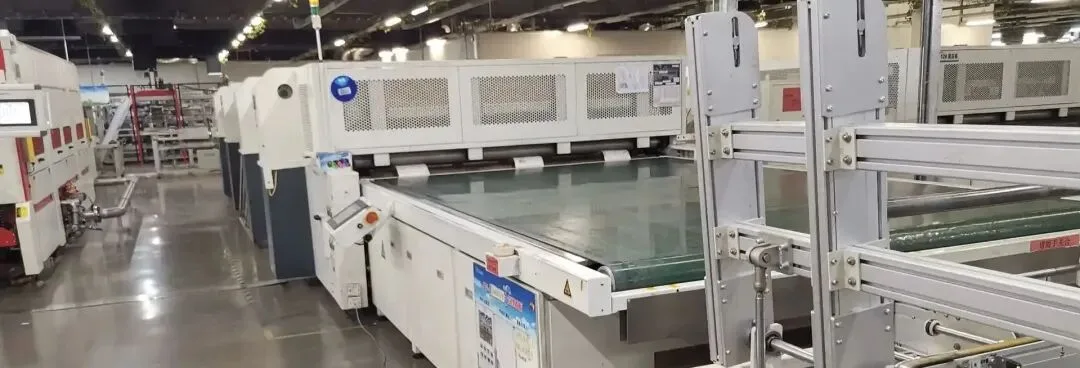
Der Solarmodul-Laminator ist die Maschine, die einen Stapel loser Schichten in ein versiegeltes Modul verwandelt. In der PV-Modul-Encapsulation-Linie verschmilzt er die ausgelegten Materialien zu einer Einheit: Unter festgelegter Temperatur, Vakuum und Druck presst und verbindet eine Solarmodul-Laminator-Maschine die vorbereiteten Zellen, Busbars und Encapsulant-Folien miteinander. Die Kernziele dieses Prozesses umfassen:
Die Maschine selbst steht zwischen Materialien und Prozess: die Verkapselungsfolie, die Sie wählen legt das Prozessfenster fest, und die Laminierstufe bestimmt, wie das fertige Laminat aussieht. Zu den Auswahlkriterien siehe how to choose the right solar module laminator; zu den spezifischen Fehlern siehe Rahmenspringen und Laminatblasen. Auf Linienebene ist der Laminator eine Station in der unter beschriebenen Abfolge Solarmodul-Fertigungsmaschinen.
Luftentfernung: Mit Hilfe einer Vakuumumgebung wird die gesamte zwischen den Schichten eingeschlossene Luft gründlich entfernt, um innere Blasen und Delamination zu verhindern.
Schmelzverbindung: Durch Erhitzen schmilzt und fließt die EVA- (oder POE- usw.) Folie, wodurch das Entfernen von Luft erleichtert wird.
Druckausübung: Während die Folie geschmolzen ist, wird gleichmäßiger Druck verwendet, um die Lücken zwischen Zellen, Bändern, Glas und Rückseitenfolie vollständig zu füllen.
Vernetzung und Aushärtung: Das Halten ausreichender Zeit bei hoher Temperatur treibt die EVA dazu, ihre Vernetzungsreaktion abzuschließen, wodurch eine stabile, transparente feste Schicht mit hoher Bindungsfestigkeit entsteht.
Integrale Formgebung: Schließlich werden Glas, Zellen, Folie und Rückseitenfolie fest zu einem versiegelten, robusten und witterungsbeständigen PV-Modul verbunden.
Technische Parameter
Die kritische Position des Laminators in der Produktionslinie
Bevor wir uns Zahlen ansehen, hilft es zu verstehen, warum diese Station so wichtig ist. Die Laminierungsqualität steht in direktem Zusammenhang mit der langfristigen Zuverlässigkeit des Moduls (PID-Beständigkeit, Feuchte-Wärme-Beständigkeit, UV- und mechanische Belastbarkeit) und der Lebensdauer von über 25 Jahren. Der Laminierungszyklus ist ebenfalls relativ lang (typischerweise 8-15 Minuten pro Zyklus), daher haben Effizienz und Stabilität der Ausrüstung einen entscheidenden Einfluss auf die Kapazität der gesamten Linie. Anfangsinvestition, laufender Energieverbrauch und regelmäßige Wartung bilden einen wichtigen Teil der Modulproduktionskosten.
| Parameter | Typische Spezifikation |
|---|---|
| Laminierungszykluszeit | 8-15 min pro Zyklus |
| Temperaturregelgenauigkeit | ±1-2°C |
| Temperatur Kammer 1 | ca. 110-120°C |
| Temperatur Kammer 2 | 140-150°C |
| Arbeits-/Hauptvakuumniveau | 40-100 Pa (oder niedriger) |
| Vakuumzeit Kammer 1 | 300-400 s |
| Vakuumzeit Kammer 2 | ca. 50-120 s |
| Haltezeit Kammer 2 | ca. 400-600 s |
| Zieltemperatur Kühlung | unter 50°C |
| Heizmethode | Ölheizung / Elektroheizung |
| Druckmethode | Luftkissen / Membran (Silikonmembran) |
| Kammerstruktur | Doppelstock-Dreikammer / Doppelkammer |
| Lebensdauer Silikonfolie | 6000-8000 Zyklen |
Technische Vorteile
Hauptausrüstungssysteme und Funktionsprinzip
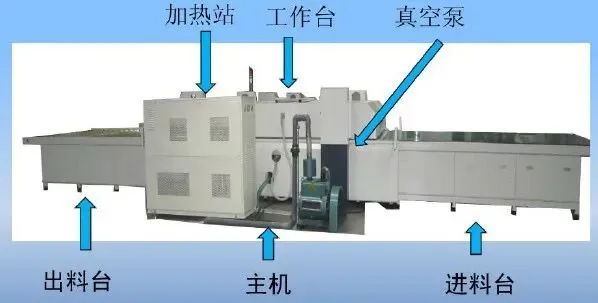
Ein Laminator integriert in der Regel mehrere Kernsysteme, die zusammenarbeiten:
Heizsystem: Bietet ein präzise steuerbares Wärmefeld, um das EVA zu schmelzen und zu vernetzen. Gängige Optionen sind Ölheizung (Thermoöl-Zirkulation, gleichmäßige und stabile Temperatur, hohe Regelgenauigkeit, etwas komplexeres System) und Elektroheizung (schnelles Aufheizen, einfache Struktur, Gleichmäßigkeit muss optimiert werden). Die Regelgenauigkeit muss sehr hoch sein (üblicherweise ±1-2°C), und die Temperaturgleichmäßigkeit hat großen Einfluss auf die Laminierqualität.
Vakuumsystem: Erzeugt und hält das Vakuum während des Laminierens und zieht Zwischenschichtluft und Gase, die durch geschmolzenes EVA entstehen, ab. Es enthält typischerweise eine Vakuumpumpengruppe (wie Wälzkolbenpumpe mit Drehschieber- oder Trockenpumpen), Vakuumleitungen, Ventile und ein Vakuummeter. Endvakuumniveau (oft 40-100 Pa), Pumpgeschwindigkeit und Druckhalte-Stabilität sind entscheidend.
Drucksystem: Übt unter Vakuum einen gleichmäßigen, steuerbaren Druck auf den Stapel aus, um das Fließen und Füllen des geschmolzenen EVA zu fördern. Der Luftbalg-/Membrantyp ist weit verbreitet: Druckluft (oder Stickstoff) wird in einen Gummibalg oder eine Silikonmembran geleitet, der Druck wird über flexible Medien wie eine Silikonplatte übertragen, was eine gute Gleichmäßigkeit und Anpassungsfähigkeit an verschiedene Dicken bietet. Schlüsselparameter sind Druckwert, Druckaufbaugeschwindigkeit, Haltezeit und Druckgleichmäßigkeit.
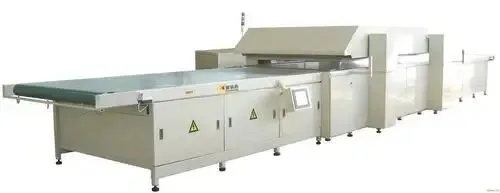
Kammer und Hauptstruktur: Bildet den abgedichteten Raum, um die Vakuum- und Druckumgebung aufrechtzuerhalten. Der aktuelle Mainstream ist eine Doppeldeck-Dreikammer- oder Doppeldeck-Doppelkammer-Struktur. Bei der Dreikammer-Ausführung arbeitet eine Kammer bei einer relativ niedrigeren Temperatur mit längerer Vakuumzeit, die sich auf das Entfernen von Blasen konzentriert; die zweite arbeitet heißer mit leicht höherem Druck, um sicherzustellen, dass die Folie vollständig vernetzt. Die Struktur besteht aus einem robusten Stahlrahmen, einem anhebbaren Oberdeckel, einer festen Unterkammer, Dichtungsstreifen und Isolierung, wobei die Dichtleistung die Kernmetrik ist.
Fördersystem: Führt die zu pressenden Module in die Kammer und transportiert fertige Produkte hinaus. Rollen- oder Kettenplattenförderung ist üblich und muss reibungslos mit vor- und nachgelagerten Geräten wie Randversiegelung und Besäumung verbunden sein.
Steuerungssystem: Fungiert als Gehirn der Anlage und steuert präzise den gesamten Laminierzyklus (Temperatur, Vakuum, Druck, Zeit) für automatisierten Betrieb, Parametereinstellung, Datenprotokollierung und Fehlerdiagnose. Es basiert auf einer SPS und einem HMI-Touchscreen, High-End-Geräte können eine MES-Schnittstelle integrieren.
Typische Laminierprozessschritte (Beispiel Luftbalg-Typ)
Beladung: Das aufgebaute Modul wird in die geöffnete erste Kammer transportiert.
Deckel schließen: Der obere Deckel senkt sich, schließt mit der unteren Kammer und drückt den Dichtungsstreifen.
Evakuieren: Die Vakuumpumpe startet und extrahiert schnell die Kammerluft auf das eingestellte Vakuumniveau (Vakuumzeit Kammer 1 normalerweise 300-400 s) und entfernt den größten Teil des Gases aus dem Modul.
Heizen & Schmelzen: Kammer 1 hält etwa 110-120°C; das eingehende Modul wird passiv erhitzt und die Folie schmilzt (synchron mit dem Evakuieren).
Druckbeaufschlagung: Nach dem Evakuieren wird der Luftbalg/die Membran aufgeblasen, wodurch über eine Silikonplatte gleichmäßiger Druck auf das geschmolzene Modul ausgeübt wird. Unter kombiniertem Druck und Vakuum fließt das EVA, um Hohlräume zu füllen, und Blasen werden ausgetrieben.
Druck- und Vakuumhaltung: Wird bei eingestellter Temperatur, hohem Vakuum und Druck für einen Zeitraum (normalerweise 300-400 s) gehalten, um Blasen vollständig zu entfernen.
Vakuum- und Druckentlastung: Wenn die Zeit abgelaufen ist, wird langsam Luft eingelassen und der Balgdruck abgelassen, um Verformungen oder innere Spannungen durch plötzliche Druckänderungen zu vermeiden.
Deckelöffnung und Transfer zu Kammer 2: Der Deckel hebt sich und das Modul wird in Kammer 2 transportiert.
Betrieb von Kammer 2: Eingestellt auf 140-150°C. Da Blasen in Kammer 1 entfernt wurden, ist die Vakuumzeit kurz (ca. 50-120 s), aber die Haltezeit länger (ca. 400-600 s), um eine vollständige Vernetzung zu gewährleisten. Nach Vakuumfreigabe und Deckelöffnung gelangt das Modul in die Kühlkammer (Kammer 3).
Kühlen: Kühlwasser in der Bodenplatte von Kammer 3 senkt das Modul auf einen sicheren Bereich (z. B. unter 50°C), um die Struktur zu stabilisieren. Einheiten ohne dritte Kammer fügen oft Luftkühlung bei Atmosphärendruck hinzu.
Entladung: Der Deckel hebt sich und das laminierte Modul wird zum nächsten Prozess wie dem Besäumen geschickt.
Produktanwendung
Wichtige Steuerparameter des Laminierprozesses
Der Laminator wird als zentrale Verkapselungsstation in praktisch allen kristallinen Silizium- und vielen Dünnschichtmodullinien eingesetzt, und die richtige Einstellung dieser Parameter ist entscheidend für den realen Produktionsbetrieb:
Temperatur: Muss dem EVA-Schmelz- und Vernetzungsfenster entsprechen. Zu hoch verursacht Vergilbung und Delamination; zu niedrig führt zu unzureichender Vernetzung und schlechter Haftung. Normalerweise auf 140-150°C eingestellt (je nach EVA-Qualität angepasst).
Vakuum: Unzureichendes Anfangs- und Hauptvakuum ist die Hauptursache für Blasen und Delamination. Die Hauptvakuumphase erfordert oft 40-100 Pa oder weniger.
Druck: Zu wenig Druck verursacht unvollständiges Füllen und schwache Haftung; zu viel oder zu schneller Druck kann Mikrorisse in den Zellen oder Verschiebungen verursachen.
Zeit: Vakuumzeit, Druck-/Vakuumhaltezeit (Aushärtezeit) und Kühlzeit müssen präzise gesteuert werden. Unzureichende Aushärtezeit senkt direkt den Vernetzungsgrad.
Kühlrate: Zu schnelles Abkühlen kann innere Spannungskonzentration oder Verformung verursachen.
Grundlagen der Gerätewartung
Regelmäßige Wartung ist der Schlüssel zum Schutz der Geräteleistung und -lebensdauer:
Tägliche Kontrollen: Vakuum-, Druck- und Temperaturgleichmäßigkeitstests, Dichtungsstreifenprüfung, Reinigung und Kontrolle des Hochtemperaturtuchs und der Silikonfolie (auf Kratzer und Alterung achten), Schmierung des Fördersystems und Oberflächenreinigung.
Regelmäßige Wartung: Regelmäßig Vakuumpumpenöl wechseln, Vakuumfilter reinigen oder ersetzen, Heizsystem (Ölkreislauf oder Heizrohre) prüfen, Temperatur-/Druck-/Vakuumsensoren kalibrieren, elektrische Verbindungen prüfen und die Kammer gründlich reinigen.
Austausch der Silikonfolie: Die Silikonfolie ist ein Verschleißteil und wird normalerweise nach 6000-8000 Verwendungen oder bei starker Kratzerbildung, Aushärtung oder Beschädigung ausgetauscht, um Druckgleichmäßigkeit und Moduloberflächenqualität zu schützen (ein Austausch wird auch beim Wechsel zwischen Doppelglas- und Einzelglasmodulen empfohlen, um Rückseitenfolien-Dellen zu vermeiden).
Der Laminator ist zweifellos das Herzstück der PV-Modulfertigung; seine Leistung bestimmt direkt die Verkapselungsqualität und die langfristige Zuverlässigkeit. Da sich die PV-Technologie in Richtung höherer Effizienz, größerer Formate, dünnerer Zellen und Doppelglasstrukturen entwickelt, stellt der Laminator höhere Anforderungen an Temperaturgleichmäßigkeit, Vakuumleistung, Druckregelgenauigkeit sowie Automatisierung und Intelligenz.
Ooitechs Ansicht
Als globaler Lieferant von Solarpanel-Produktionslinien ist Ooitech der Ansicht, dass der Laminator der Ort ist, an dem sich die Zuverlässigkeit von Modulen wirklich entscheidet: Da dünne Wafer und Doppelglasdesigns heute Standard sind, ist der Spielraum zwischen guter und schlechter Temperaturgleichmäßigkeit, Vakuumstabilität und Druckregelung deutlich geringer geworden, und ein gut abgestimmter Drei-Kammer-Laminator ist keine Luxusoption mehr, sondern eine Grundanforderung. Aus unserer Erfahrung mit schlüsselfertigen Modullinien stellen wir fest, dass die Kombination aus präzisen PLC-gesteuerten Prozessrezepten und disziplinierter Wartung von Silikonfolie und Dichtungen mehr für die Ausbeute bringt als das bloße Jagen nach Spitzengeschwindigkeit. Für weitere reale Aufnahmen aus Solarfabriken laden wir Sie ein, dem Ooitech-YouTube-Kanal zu folgen und ihn zu abonnieren unter www.youtube.com/ooitech.
Verwandte Lektüre: wie Maschinenpreise kalkuliert werden und wo der Laminator in der Linie positioniert ist.