EPE-Encapsulant-Laminierung Delaminierung: Linienförmig
Inhaltsverzeichnis
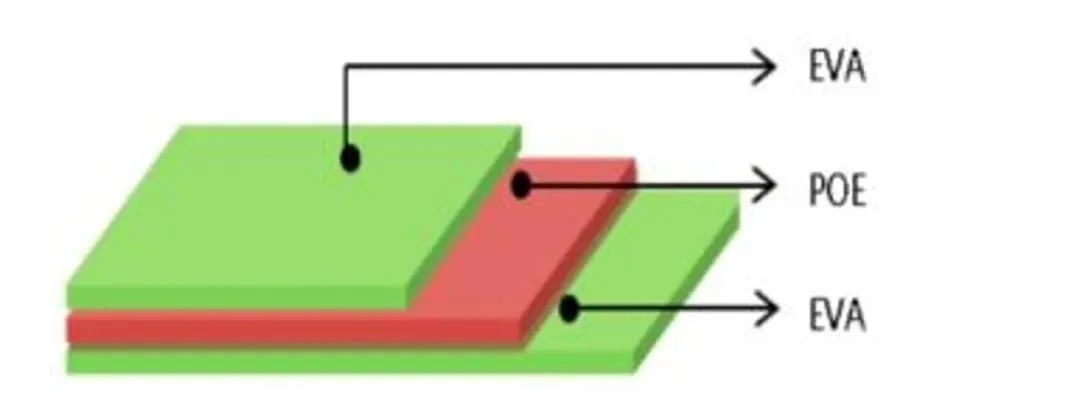
Kurze Antwort: EPE-Encapsulant-Folie, auch koextrudiertes POE-Encapsulant genannt, ist eine dreischichtige Folie mit einem Polyolefin-Kern zwischen EVA-Deckschichten. Diese Konstruktion existiert, um die geringe Feuchtigkeitsdurchlässigkeit und die PID-Beständigkeit von POE zu erreichen, ohne die Handhabungsschwierigkeiten von POE, da die EVA-Deckschichten wie ein herkömmliches Encapsulant an Glas und Backsheet haften. Linienförmige Delaminierung in einem mit EPE laminierten Modul lässt sich normalerweise auf eine von drei Ursachen zurückführen: unzureichende Vernetzung in der Kernschicht, Verunreinigungen auf der Glas- oder Backsheet-Oberfläche, die die Haftung blockieren, oder einen Laminationszyklus, bei dem der Temperaturanstieg die Folie fließen ließ, bevor sich der Stapel gesetzt hatte. Linienförmige statt fleckige Delaminierung ist selbst ein diagnostischer Hinweis – sie folgt der Fließrichtung des Encapsulants, was auf den Laminationszyklus und nicht auf die Materialcharge hindeutet.
PV-Modulfertigung · von Jerry, Ooitech
Einleitung: Was ist EPE Verkapselungsmaterial Folie?
EPE-Verkapselungsfolie, auch als koextrudierte POE-Verkapselungsfolie bekannt, ist ein photovoltaisches Verkapselungsmaterial, das durch Koextrusion von POE-Harz und EVA-Harz hergestellt wird. In der Solarmodulfertigung wird es hauptsächlich verwendet, um die Verarbeitungsfreundlichkeit von EVA mit den Feuchtigkeitsbarriere- und Anti-PID-Eigenschaften von POE zu kombinieren.
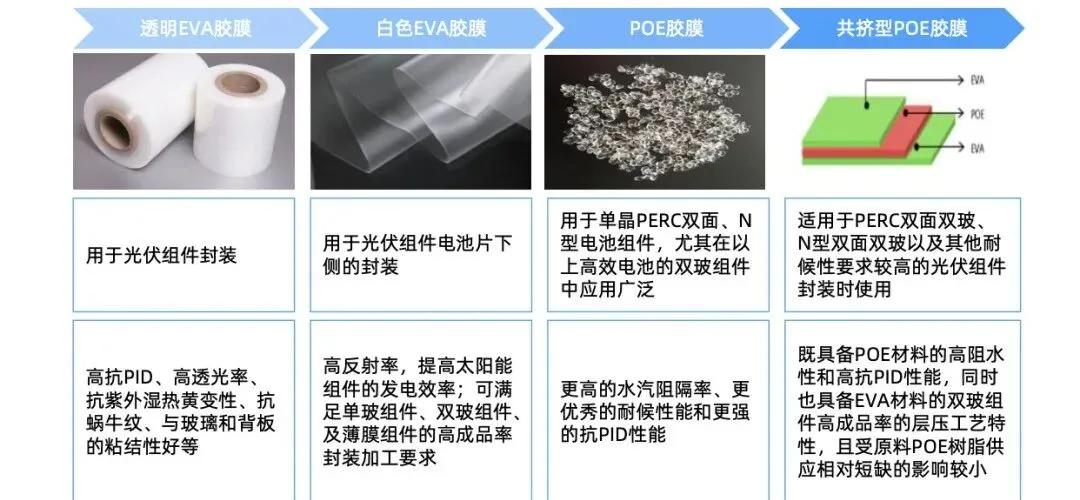
Herkömmliche EVA-Folie wird in der PV-Modulproduktion weit verbreitet eingesetzt, da sie eine gute Anti-PID-Leistung, hohe Lichtdurchlässigkeit, UV- und Feuchte-Wärme-Vergilbungsbeständigkeit, Schneckenspurenbeständigkeit und starke Haftung auf Glas und Rückseitenfoliebietet. Allerdings hat EVA auch Einschränkungen, wie eine relativ schwache Feuchtigkeitsbarriereleistung, eine höhere Wasserdampfdurchlässigkeit und ein höheres PID-Risiko unter bestimmten Betriebsbedingungen.
POE-Folie hat im Vergleich eine bessere Wasserdampfbarriere, stärkere Wetterbeständigkeit und zuverlässigere Anti-PID-Fähigkeit. Aber POE hat auch eigene Verarbeitungsherausforderungen: Die Haftung an Glas und Rückseitenfolie ist normalerweise schwächer als bei EVA, die Vernetzungsreaktion ist langsamer, und während der Modulproduktion kann die Folie leichter verrutschen oder sich verschieben, was die Produktionseffizienz verringern kann.
Deshalb wurde EPE-Folie entwickelt. Durch einen Koextrusionsprozess wird POE von EVA-Schichten umhüllt, wodurch eine EVA-POE-EVA-Sandwichstruktur entsteht. Dieses Design behält die hohe Feuchtigkeitsbarriere von POE bei, um Solarzellen vor Wasserdampf zu schützen, während auch die gute Laminierkompatibilität und einfachere Verarbeitbarkeit von EVA erhalten bleibt. In der normalen Produktion kann EPE sowohl die Modulzuverlässigkeit als auch die Fertigungsausbeute verbessern, wenn Material und Laminierprozess gut kontrolliert werden.
Technischer Mechanismus: Warum EPE während der Laminierung delaminieren kann
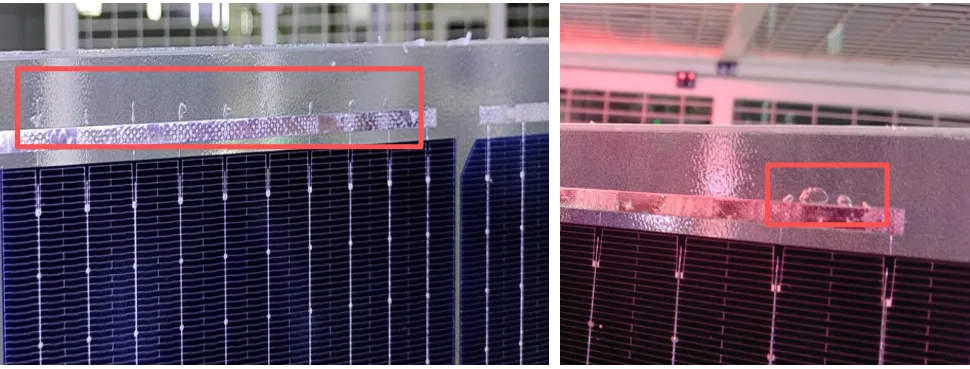
Obwohl EPE die Vorteile von EVA und POE kombiniert, verhalten sich die beiden Materialien während der Laminierung nicht genau gleich. Ihre Aushärtungskurven, Vernetzungseigenschaften, Polarität, Additivabsorptionsfähigkeit und thermisches Ausdehnungsverhalten sind unterschiedlich. Diese Unterschiede können zu Zwischenschichtdelaminierung und Blasenbildung führen, insbesondere im Bereich von Lötband -Bereichen, in denen lokaler Druck und Dickenvariation deutlicher ausgeprägt sind.
EVA und POE haben unterschiedliche Polarität. EVA ist ein polares Material und daher gut mit vielen Additiven kompatibel. POE ist weniger polar, daher ist seine Fähigkeit, polare Additive zu halten, unterschiedlich. Mit der Lagerzeit können Additive in der POE-Schicht allmählich in die EVA-Schichten migrieren, die eine stärkere Polarität und bessere Absorptionsfähigkeit aufweisen.
Diese Additivmigration verändert die innere Struktur und Leistung der EPE-Folie. Dadurch kann die Haftkraft zwischen den POE- und EVA-Schichten abnehmen. In schweren Fällen kann die POE-Schicht während der Modullaminierung gequetscht, getrennt oder lokal delaminiert werden. Dies ist auch ein Grund, warum die Haltbarkeit von EPE-Folie im Allgemeinen kürzer ist als die von reiner EVA- oder reiner POE-Verkapselungsfolie.
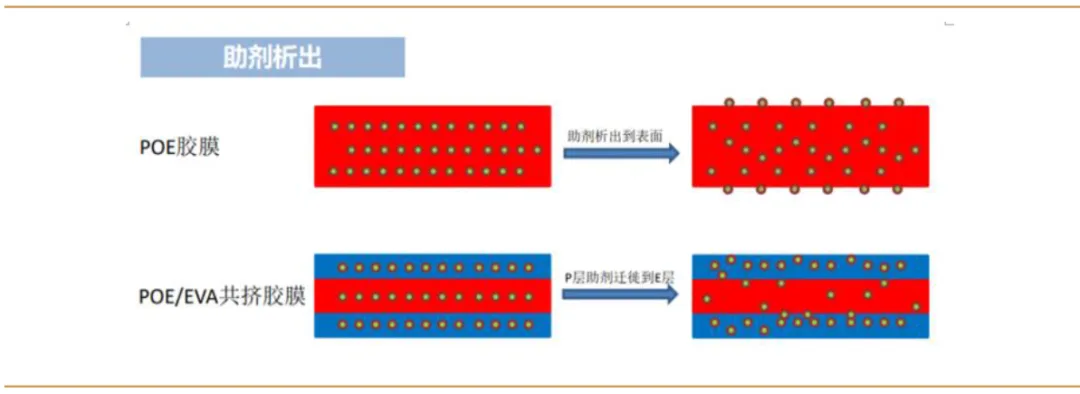
| Schlüsselfaktor | Mechanismus | Möglicher Defekt bei der Modullaminierung |
|---|---|---|
| Additivmigration | Polare Additive wie Vernetzungsmittel und Stabilisatoren migrieren mit der Zeit von POE zu EVA | Niedrigerer POE-Vernetzungsgrad, reduzierte Kohäsion, EPE-Zwischenschicht-Delamination |
| Vernetzungsgeschwindigkeits-Unterschied | EVA vernetzt beim Laminieren normalerweise schneller als POE | EVA-Schicht wird früher fest, während POE geschmolzen bleibt, was zu einem Ungleichgewicht der Zwischenschichtspannungen führt |
| Unterschied im Wärmeausdehnungskoeffizienten | EVA und POE zeigen nach dem Aushärten unterschiedliches Ausdehnungs- und Schrumpfungsverhalten | Innere Spannung beim Abkühlen, mögliche Zwischenschichttrennung |
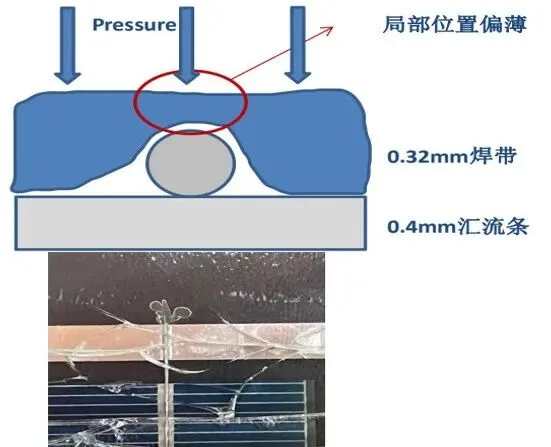
| Lokale Dickenschwankung | Die POE-Schichtdicke kann in TD-Richtung ungleichmäßig sein, oder EPE wird in der Nähe von Bändern und Busbars lokal dünner | Lokaler Klebstoffmangel, Gasansammlung, linienförmige Blasen |
| Überlappungsdruck von Band und Busbar | Lokale Stapeldicke ist an Lötstellen höher | Verkapselungsmittel-Fluss, lokale Delamination, lineare Blasen, die sich von Bandbereichen aus erstrecken |
Technische Analyse: Bildung von linienförmigen Blasen entlang der Bänder
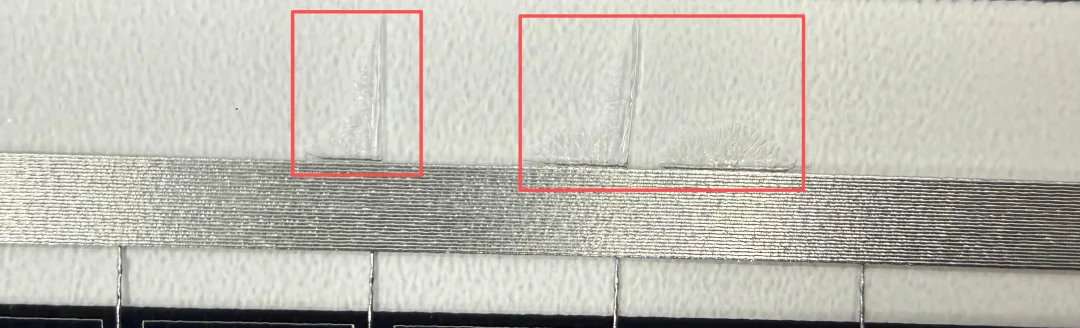
Die linienförmigen Blasen, die sich von den Lötbändern ausbreiten, stehen oft im Zusammenhang mit der kombinierten Wirkung von Additivmigration, inkonsistenter Vernetzungsgeschwindigkeit und unterschiedlichem thermischen Ausdehnungsverhalten zwischen EVA und POE.
Während der Laminierung vernetzt EVA schneller als POE. Wenn die POE-Schicht nicht rechtzeitig vernetzt, können die bei der Peroxidzersetzung entstehenden Reaktionsgase möglicherweise nicht vollständig abgeführt werden, bevor Druck ausgeübt wird. Diese Gase können im Modul eingeschlossen bleiben und Blasen bilden.
Ein weiterer häufiger Grund ist die lokale Ausdünnung der EPE-Folie an den Band- und Busbar-Positionen. Die mittlere POE-Schicht von EPE kann aufgrund von Rohmaterialfaktoren eine Ungleichmäßigkeit der Dicke in TD-Richtung aufweisen. Darüber hinaus erhöht die überlappende Dicke von Bändern und Busbars während der Laminierung den lokalen Druck. Dies kann dazu führen, dass EPE an dieser Stelle dünner wird, wodurch ein Schwachpunkt entsteht, an dem Klebstoffmangel oder Gasansammlung wahrscheinlicher ist.
Einfach ausgedrückt: Der Bandbereich erfährt während der Laminierung einen höheren Druck. Wenn die EVA-Schichten bereits zu vernetzen begonnen haben, während die POE-Schicht in der Nähe des Bandes noch in einem fließenden Zustand ist, kann sich die EPE-Struktur lokal trennen. Das verbleibende Verkapselungsmittel an der Bandposition kann sich eher wie POE verhalten, mit langsamerer Vernetzung und höherer Fließneigung. Unter Laminierungsdruck kann dies farbige oder transparente linienförmige Blasen erzeugen, die sich vom Band nach außen ausbreiten.
Wichtige Prozesssymptome, auf die man achten sollte
Blasen treten hauptsächlich entlang der Lötbandpfade auf, nicht zufällig über das gesamte Modul verteilt.
Der Defekt kann wie dünne lineare Luftspuren aussehen, die sich von Band- oder Busbar-Bereichen nach außen erstrecken.
Das Problem kann deutlicher werden, wenn die EPE-Folie über einen längeren Zeitraum gelagert wurde.
Der Defekt kann zunehmen, wenn Laminierungstemperatur, Vakuumzeit, Druckzeitpunkt oder Aushärtungsgrad nicht gut auf die spezifische EPE-Formulierung abgestimmt sind.
Praktische Kontrollvorschläge für EPE-Laminierungsdefekte
Bei Blasen, die durch das inhärente Materialverhalten des EPE-Verkapselungsmittels verursacht werden, sollte die Lösung Materialmanagement und Optimierung des Laminierungsprozesses kombinieren. Es reicht nicht aus, nur einen Parameter anzupassen, ohne den Lagerzustand der Folie, die Laminierungskurve und die Druckverteilung im Bandbereich zu überprüfen.
1. Kontrolle der Lagerzeit des EPE-Materials
Planen Sie die Beschaffung und Produktionsnutzung des EPE-Verkapselungsmaterials sorgfältig. Unter der Bedingung, dass die Produktion nicht beeinträchtigt wird, reduzieren Sie die Lagerzeit der EPE-Folie so weit wie möglich. Eine kürzere Lagerzeit trägt dazu bei, die Migration von Additiven von der POE-Schicht zu den EVA-Schichten zu reduzieren und so das ursprüngliche Zwischenschicht-Bindungs- und Vernetzungsverhalten stabiler zu halten.
2. Erhöhen Sie die Laminierungstemperatur der ersten Kammer angemessen
Eine geeignete Erhöhung der Laminierungstemperatur der ersten Kammer kann die POE-Vernetzung in der EPE-Folie beschleunigen. Dies hilft, die Situation zu vermeiden, in der EVA bereits einen relativ hohen Vernetzungsgrad erreicht hat, während POE noch geschmolzen ist. Eine bessere Synchronisierung der Aushärtung von EVA und POE kann Zwischenschichtspannungen reduzieren und helfen, linienförmige Blasen in der Nähe der Verbindungsbandpositionen zu verhindern.
3. Passen Sie Vakuum, Druck und Aushärtungszeitpunkt an
Wenn der Druck zu früh ausgeübt wird, während die POE-Schicht noch stark fließfähig ist, kann Gas eingeschlossen oder entlang der Verbindungsbandbereiche gedrückt werden. Ein gut gestaltetes Laminierungsrezept sollte genügend Zeit für die Luftabsaugung und das Erweichen des Materials lassen, bevor der volle Druck ausgeübt wird. Die genaue Einstellung sollte durch Vernetzungsgradtests, Peel-Festigkeitstests und Sichtprüfung nach der Laminierung verifiziert werden.
4. Überprüfen Sie die Stapelhöhe von Verbindungsbändern und Busbars
Da der lokale Druck um Verbindungsbänder und Busbars höher ist, kann eine übermäßige Stapeldicke das EPE an diesen Stellen dünner machen. Produktionsteams sollten die Lötflachheit, die Ausrichtung der Verbindungsbänder, die Überlappung der Busbars und die Konsistenz des Layups überprüfen. Die Reduzierung lokaler Höhenunterschiede kann das Risiko lokaler Verkapselungsdeformation und Blasenbildung verringern.
5. Verifizieren Sie die Qualität des eingehenden EPE-Materials
Bei EPE-Folie sollte die Eingangskontrolle nicht nur Aussehen und Dicke prüfen, sondern auch die Dickengleichmäßigkeit, Haltbarkeit, Lagerbedingungen, das Gelverhalten und die Hafteigenschaften berücksichtigen. Wenn möglich, sollte vor der Massenproduktion eine Versuchslaminierung durchgeführt werden, wenn Lieferanten, Chargen oder Modulstrukturen geändert werden.
Dieser Blog basiert auf praktischer Abweichungsanalyse in der PV-Modulproduktion und den folgenden Referenzen:
Feld Erfahrung aus der Analyse abnormaler Defekte während der Photovoltaik-Modulproduktion
Dow Chemical, Zhang Wenxin, "POE als Treiber für leistungsstarke Photovoltaik-Module"
Southwest Securities, "N-Typ Iteration, POE-Industrie eröffnet einen Hochwachstumszyklus"
Chemische Produktion und Technologie, "Forschung zur Vernetzungsreaktion von Polyolefin-Verkapselungsfolien für Photovoltaik"
Ooitechs Ansicht
Als Ausrüstungslieferant sehen wir es so: EPE-bedingte Blasenbildung an der Ribbon-Linie ist nicht nur ein Materialproblem, sondern auch ein Prozessfenster-Problem, das von der Laminierungstemperaturkurve, der Vakuumeffizienz, dem Druckzeitpunkt und der Ebenheit des Layups abhängt. Für Modulhersteller, die fortschrittliche Zelltechnologien und größere Formate verwenden, wird die Toleranz für den Fluss des Verkapselungsmaterials und die lokale Stapelhöhe deutlich geringer, sodass die Kontrolle der Materialhaltbarkeit und die Validierung des Laminierrezepts als Teil desselben Qualitätssystems behandelt werden sollten. Eine stabile Solarpanel-Produktionslinie erfordert sowohl eine gute Auswahl des Verkapselungsmaterials als auch eine disziplinierte Prozessverifizierung vor der Massenproduktion.