Fingerunterbrechungen in Solarzellen — EL-Testing
Inhaltsverzeichnis
Kurze Antwort: Die Elektrolumineszenzprüfung und die IV-Prüfung beantworten unterschiedliche Fragen in einer Solarmodulfertigungslinie. Die IV-Prüfung misst, wie viel Leistung ein Modul erzeugt; die EL-Prüfung zeigt, wo im Inneren des Moduls der Strom nicht fließt. Eine Finger-Unterbrechung — ein Bruch in der dünnen Metallisierungslinie, die den Strom aus einer Zelle sammelt — ist für eine Leistungsmessung unsichtbar, wenn der Verlust gering ist, erscheint aber im EL-Bild deutlich als dunkle Linie, weil die Kamera die Eigenemission des Moduls bei Wellenlängen um 1200 nm abbildet. Dieser Unterschied ist für Korrekturmaßnahmen entscheidend: Ein IV-Ergebnis sagt Ihnen, dass ein Modul zu wenig leistet, während ein EL-Bild Ihnen sagt, welcher Prozessschritt die Ursache war — ob Siebdruck, Feuern oder Handhabungsschaden nach der Metallisierung. Beide Prüfungen inline zu betreiben, macht einen Defekt auf eine Station statt auf eine Charge zurückführbar.
PV-Modulfertigung · von Jerry, Ooitech
Produkteinführung
EL-Test und IV-Test in der Solarmodulherstellung
In einer Solarpanel-Produktionslinie sind zwei Inspektionsschritte besonders wichtig: EL-Test und IV-Test. Der IV-Test wird normalerweise als endgültige Leistungsprüfung verwendet. Er bestätigt, ob das fertige PV-Modul die erforderliche Ausgangsleistung vor dem Versand erreicht.
Der IV-Test misst jedoch die elektrische Leistung des gesamten Moduls. Er kann Defekte in einer einzelnen Solarzelle nicht genau lokalisieren, wie versteckte Mikrorisse, gebrochene Finger, schlechte Lötstellen oder lokale Verunreinigungen. Hier wird die EL-Bildgebung sehr nützlich. EL-Tests machen unsichtbare interne Probleme sichtbar und helfen Produktionsteams, Defekte zu identifizieren, bevor das Modul den Kunden erreicht.
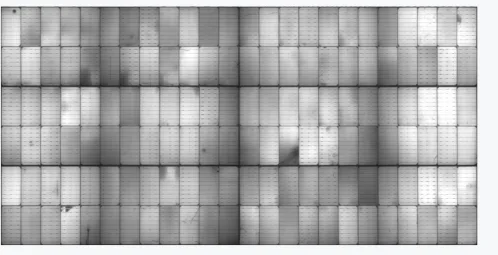
EL-Tests werden hauptsächlich für die qualitative Standortanalyse von Zellen in einem PV-Modul verwendet. Sie können helfen, Mikrorisse, gebrochene Zellen, unterbrochene Gitterlinien, schwache Lötstellen, Entlötungen, Schmutzverunreinigungen, schlechtes Sintern und ungleichmäßige Zelleffizienz zu erkennen.
Technische Parameter
Grundlegende technische Logik der EL-Bildgebung
Das Funktionsprinzip des EL-Tests ist eng mit dem Funktionsprinzip einer Solarzelle verbunden. Eine kristalline Silizium-Solarzelle besteht hauptsächlich aus P-Typ- und N-Typ-Halbleitermaterialien. Wenn P-Typ- und N-Typ-Bereiche einen PN-Übergangbilden, wird an der Kontaktgrenzfläche ein eingebautes elektrisches Feld erzeugt.
Unter Sonnenlicht regt Photonenenergie Elektron-Loch-Paare an. Elektronen werden in Richtung N-Bereich getrieben, während Löcher in Richtung P-Bereich getrieben werden. Diese Ladungstrennung erzeugt Strom, was das grundlegende Stromerzeugungsprinzip einer Solarzelle ist.
Aber was passiert, wenn wir diesen Prozess umkehren?
Während des EL-Tests kontaktieren die Sonden des Testers die positiven und negativen Sammelschienen des PV-Moduls. Anschließend wird eine externe Spannung an das Modul angelegt. Diese Spannung wird über die Sammelschienen geleitet, auf die Bänder übertragen und dann zu den Silberelektroden auf der Zelloberfläche transportiert. Von dort fließt der Strom in die P- und N-Typ-Halbleiterbereiche im Inneren der Zelle.
Wenn sich Elektronen und Löcher gerichtet bewegen, bilden sie einen Stromkreis. Wenn diese Ladungsträger in den PN-Übergangsbereich, auch Verarmungszone genannt, eintreten, strahlende Rekombination statt. Während der Rekombination bewegen sich Elektronen von einem höheren Energieniveau zu einem niedrigeren Energieniveau und geben überschüssige Energie ab. Diese Energie wird in Form von Photonenemittiert, wodurch nahezu infrarotes Licht mit einer Wellenlänge von etwa 1100-1200 nm entsteht.
Eine professionelle EL-Kamera erfasst dieses nahezu infrarote Licht und erzeugt das EL-Bild.
| Artikel | Beschreibung |
|---|---|
| Prüfmethode | Elektrolumineszenz Bildgebung unter Vorwärtsvorspannung |
| Hauptzweck | Sichtprüfung interner Solarzellendefekte |
| Angewendetes Objekt | Solarzellen und fertige PV-Module |
| Wichtiger physikalischer Prozess | Ladungsträgerinjektion und strahlende Rekombination |
| Lichtemissionsbereich | Nahezu infrarotes Licht, etwa 1100-1200 nm |
| Erkennbare Defekte | Mikrorisse, gebrochene Zellen, gebrochene Finger, schwache Lötstellen, Entlötungen, Verunreinigungen, ungleichmäßiger Wirkungsgrad |
| Hauptunterschied zum IV-Test | EL lokalisiert Defekte visuell; IV misst die gesamte elektrische Leistung |
Es ist zu beachten, dass sowohl Elektronen als auch Löcher Ladungsträger sind. Ihre gerichtete Bewegung kann einfach als Stromfluss verstanden werden.
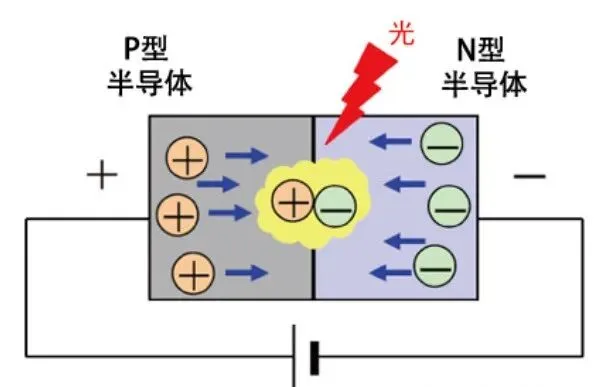
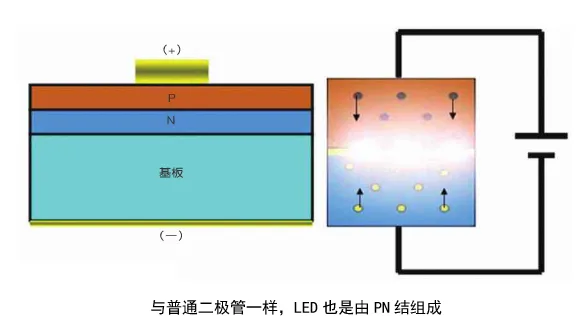
Eine kleine Anmerkung: Das Funktionsprinzip des EL-Tests ähnelt dem Funktionsprinzip einer LED-Lampe. Wenn daher der Begriff strahlende Rekombination auftaucht, bedeutet dies nicht, dass Solarmodule schädliche Strahlung erzeugen.
Technische Vorteile
Warum Defekte in EL-Bildern sichtbar werden
Bei der EL-Bildgebung kann jeder Defekt, der den Stromtransport oder genauer gesagt den Ladungsträgertransport beeinträchtigt, sichtbar werden. Wenn Elektronen oder Löcher einen bestimmten Bereich nicht reibungslos passieren können, wird die strahlende Rekombination in diesem Bereich abgeschwächt oder gestoppt. Infolgedessen werden weniger Photonen emittiert, und der Bereich erscheint im EL-Bild dunkler.
Mikrorisse: Ein versteckter Mikroriss bezeichnet einen winzigen Riss im Inneren der Solarzelle, der mit bloßem Auge schwer zu erkennen ist. Obwohl er von außen unsichtbar erscheinen mag, ist der Riss für Ladungsträger wie Elektronen und Löcher wie eine Barriere. Der Ladungsträgertransport wird an dieser Stelle blockiert, sodass die strahlende Rekombination nicht normal abläuft. Ohne Photonenemission erscheint der Riss im EL-Bild als schwarze Linie.
Schwache Lötstellen: Schwache Lötstellen erscheinen in EL-Bildern normalerweise als lokale dunkle Flecken oder dunkle Linien. Diese Defekte sind oft entlang der Richtung der Gitterlinien verteilt und können als unregelmäßige, unterbrochene schwarze Linien oder punktierte dunkle Bereiche auftreten. Der Hauptgrund ist, dass das Verbindungsband und die Gitterlinie keine effektive metallische Verbindung bilden. Dies erhöht den Kontaktwiderstand erheblich. Der Stromtransport wird im Bereich der schwachen Lötstelle blockiert, sodass Ladungsträger diese Position nicht effizient in die Zelle passieren können. Die Leuchtintensität ist reduziert, was im Vergleich zu benachbarten normalen Zellen einen deutlichen dunklen Bereich bildet.
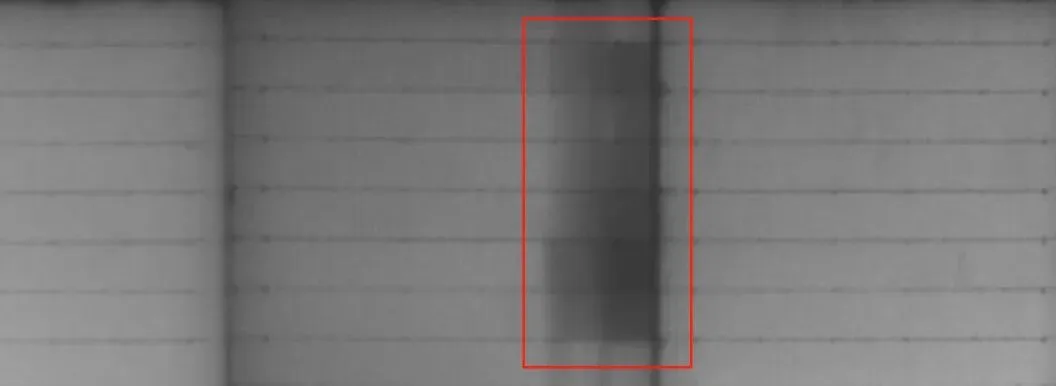
Unterbrochene Finger: Unterbrochene Finger entstehen, wenn die feinen vorderseitigen Gitterlinien der Solarzelle unterbrochen oder von der Zelloberfläche getrennt sind. Der von der Busbar injizierte Strom kann den unterbrochenen Fein-Gitterbereich nicht erreichen, oder der Strom auf dem Finger kann nicht in den PN-Übergang im Inneren der Zelle gelangen. In diesem Bereich wird die Stromdichte des PN-Übergangs sehr niedrig oder sogar null, was zu schwacher Emission oder keiner Emission führt. Dies bildet eine typische Anomalie unterbrochener Finger in EL-Bildern.
Produktanwendung
Rolle der EL-Prüfung in der Qualitätskontrolle von Solarmodulen
Die EL-Prüfung wird in der Solarmodulfertigung häufig eingesetzt, da sie den Produktionsingenieuren eine direkte Möglichkeit bietet, Defekte auf Zellebene zu inspizieren. Sie ist besonders wichtig nach mechanischen oder thermischen Schlüsselprozessen, bei denen Zellen beansprucht oder beschädigt werden können.
Häufige Anwendungspunkte sind:
Eingangskontrolle der Zellen: Um zu prüfen, ob Solarzellen bereits Risse, Farbunterschiede, unterbrochene Gitterlinien oder ungleichmäßige Effizienz vor der Modulmontage aufweisen.
Nach dem Verschweißen: Um Risse, schwache Lötstellen, Bandversatz oder Fingerunterbrechungen zu identifizieren, die während Tabber-Stringer Betrieb verursacht wurden.
Nach dem Layup und Bussing: Um zu bestätigen, ob die Strings korrekt verbunden sind und ob vor der Laminierung Schweißfehler auftreten.
Nach der Laminierung: Um zu prüfen, ob thermischer Druck neue Risse verursacht oder bestehende Defekte erweitert hat.
Endkontrolle des Moduls: Zur Unterstützung der Qualitätseinstufung zusammen mit IV-Tests und Sichtprüfung.
In der praktischen Produktion ersetzen sich EL-Tests und IV-Tests nicht gegenseitig. IV-Tests sagen dem Hersteller, ob die Modulleistung qualifiziert ist. EL-Tests sagen dem Hersteller, warum ein Modul abnormal sein könnte und wo sich der Defekt befindet. Wenn beide zusammen verwendet werden, kann das Werk ein vollständigeres Qualitätskontrollsystem aufbauen.
Kauf kontaktieren
Praktische Erkenntnis für PV-Modulhersteller
EL-Tests können versteckte Mikrorisse aufdecken, da der Riss den Ladungsträgertransport in der Solarzelle blockiert. Sobald der Ladungsträgertransport unterbrochen ist, wird die strahlende Rekombination in diesem Bereich schwach oder verschwindet, und das EL-Bild zeigt eine dunkle Linie oder einen dunklen Bereich. Deshalb ist der EL-Test eine der effektivsten Inspektionsmethoden zur Identifizierung interner Zelldefekte, die mit bloßem Auge nicht sichtbar sind.
Für PV-Modulfabriken liegt der Wert von EL-Tests nicht nur darin, defekte Module zu finden. Wichtiger ist, dass sie helfen, Defekte auf Prozessschritte wie Zellhandhabung, Stringen, Löten, Layup, Laminierung und Endmontage zurückzuführen. Dies macht die EL-Inspektion zu einem Schlüsselwerkzeug zur Verbesserung der Ausbeute, zur Reduzierung von Kundenbeschwerden und zur Stabilisierung der Modulqualität.
Ooitechs Ansicht
Als Ausrüstungslieferant mit Fokus auf Solarpanel-Produktionslinien sieht Ooitech EL-Tests als mehr als eine einfache Inspektionsstation. Der wahre Wert liegt im Prozessfeedback: Wenn nach dem Stringing oder der Laminierung häufig Mikrorisse auftreten, sollte die Fabrik nicht nur die defekten Module aussortieren, sondern auch die Handhabungsbelastung, die Löttemperatur, die Bandspannung und die Laminierungsparameter überprüfen. Für moderne MBB-, TOPCon- und großformatige Zellenmodule kann eine gut positionierte EL-Inspektionsstrategie verborgene Qualitätsrisiken vor dem Versand erheblich reduzieren.