Nicht jede Laminatblase ist
Inhaltsverzeichnis
Kurze Antwort: Nicht jede Blase in einem laminierten Modul stammt vom Encapsulant, und wenn man sie alle als Materialproblem behandelt, führt das zur falschen Lösung. Einige Blasen entstehen im Vakuumsystem: Wenn die Kammer nicht schnell genug evakuiert wird oder das Pumpset das erforderliche Vakuum während des Zyklus nicht halten kann, bleibt Luft im Stapel eingeschlossen und zeigt sich nach der Vernetzung als Hohlräume. Die Unterscheidung ist wichtig, weil die beiden Ursachen völlig unterschiedliche Abhilfen haben. Eine Materialursache deutet auf den Feuchtigkeitsgehalt des Encapsulants, die Lagerung oder das Vernetzungsfenster hin. Eine Vakuumursache deutet auf Pumpenkapazität, Dichtungszustand, Leckrate oder das Evakuierungsprofil hin. Die Pumpenkonfiguration und das thermische Fenster von EVA bestimmen die Frist, innerhalb derer die Luft entfernt werden muss, bevor das Encapsulant zu gelieren beginnt.
PV-Modulfertigung · von Jerry, Ooitech
Einführung
Einige Blasendefekte entstehen im Vakuumsystem und nicht im Verkapselungsmaterial; die Pumpkonfigurationen und die Pumpfrist werden erklärt in Laminator-Vakuumpumpen, das EVA-Fenster und die Konfiguration des Pumpensatzes.
Jedes Mal, wenn eine Blase in einem Solarmodul auftaucht, neigen die Leute dazu, dem EVA/EPE-Film die Schuld zu geben. So einfach ist es nicht.
Bei der Verkapselung von PV-Modulen sind Laminatblasen der häufigste und hartnäckigste Qualitätsfehler. Die meisten in der Branche vertreten die feste Überzeugung, dass Laminatblasen alle durch EVA/EPE Verkapselungsfolie Qualitätsprobleme verursacht werden. Das stimmt nicht. Verkapselungsfehler sind nur eine von vielen Ursachen. Rohstoffmängel, fehlerhafte Laminieranlagen, menschliche Bedienfehler und eine außer Kontrolle geratene Werkstattumgebung können alle unterschiedliche Arten von Laminatblasen auslösen.
Blasen sehen wie ein oberflächlicher kosmetischer Fehler aus, beeinträchtigen jedoch weiterhin die Leistungsabgabe, Langzeitstabilität und Lebensdauer des Moduls. Sie sind eine der wichtigsten versteckten Ursachen für Degradation, Delamination und Ausfälle im Außenbereich. Dieser Blog betrachtet die Klassifizierung von Blasen, ihre Ursachen und Leistungsschäden aus mehreren Blickwinkeln und bietet Ihnen eine präzise Grundlage für Prozessoptimierung und Fehlerrückverfolgung.
Arten von Laminierblasen bei PV-Modulen und ihre Ursachen
Basierend auf Blasenform, Verteilung und Entstehungsmechanismus lassen sich Laminierblasen in zwei Hauptkategorien einteilen.
Restblasen
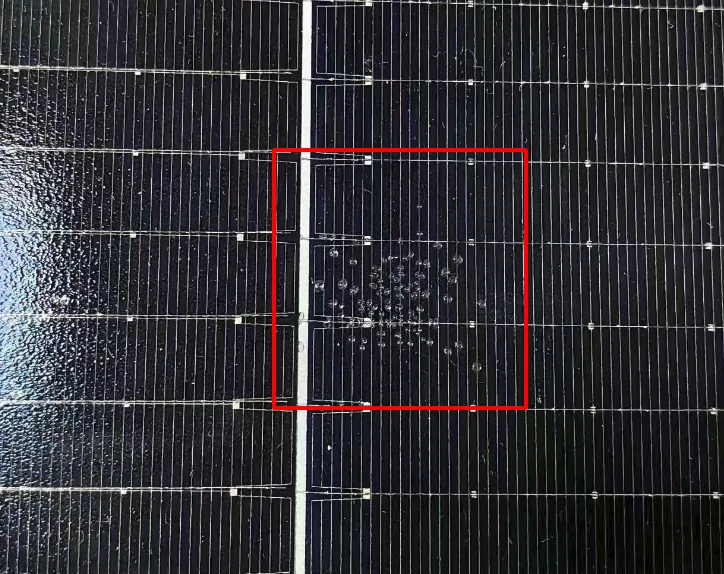
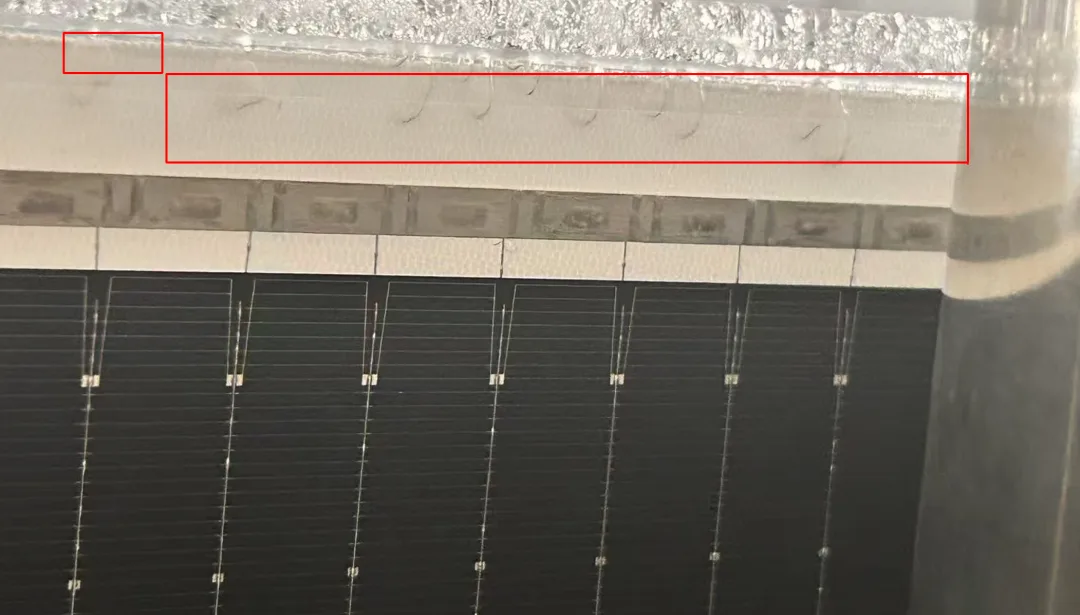
Diese treten hauptsächlich in den Zellzwischenräumen, den Stringabständen, an den Modulkanten und in den vier Ecken auf. Sie erscheinen als dichte kleine Blasen, streifenförmige Blasen oder schneeflockenförmige Blasen. Die Hauptursache ist, dass die Luft zwischen den Schichten während des Laminierens und der Vakuumentgasung nicht vollständig entfernt wird. Es handelt sich um physikalische Restblasen, die hauptsächlich mit Geräteparametern, dem Betriebsprozess und dem Layup-Prozess zusammenhängen, wobei Materialfehler nur einen sehr geringen Anteil ausmachen. Diese Blasen sind zunächst klein, stark verborgen und können möglicherweise die Qualitätsstandards jeder Fabrik erfüllen. In der Massenproduktion werden sie leicht übersehen, aber das Risiko einer späteren Ausdehnung ist sehr hoch.
Detaillierte Analyse:
Vakuumsystemfehler: Verminderte Leistung der Vakuumpumpe, undichte Vakuumleitungen, unzureichendes Vakuumniveau, zu kurze Evakuierungszeit oder unzureichende Pumpgeschwindigkeit führen dazu, dass die Luft zwischen den Schichten nicht vollständig entfernt wird. Dies ist die Hauptursache für Restblasen.
Temperatur- und Druckungleichgewicht: Zu schnelles Aufheizen oder zu hohes Vorheizen führt dazu, dass die Folienoberfläche schnell vernetzt und aushärtet, wodurch innere Luft und Feuchtigkeit zwischen den Schichten eingeschlossen werden und eingeschlossene Blasen entstehen. Unzureichender Laminierdruck oder zu kurze Haltezeit verhindern, dass die Folie vollständig fließt und benetzt, sodass Zwischenschichthohlräume nicht herausgedrückt werden können, was großflächige Hohlblasen verursacht. Ungleichmäßige Temperatur der Heizplatte mit großen lokalen Temperaturunterschieden führt zu ungleichmäßiger Aushärtung der Folie und löst lokale Blasen aus.
Komponenten- und mechanische Fehler: Gealterte, verformte, faltige Silikonmatten mit schlechter Atmungsaktivität können keinen gleichmäßigen Druck ausüben, um Luft zu entfernen. Nicht passende Rahmengröße oder Höhenabweichung der Laminierstation führen zu schlechter Verbindung an Ecken und Kanten. Unebene Tischoberfläche oder Abweichung in der Übertragungsgenauigkeit verschiebt den gestapelten Aufbau, was zu schlechter Entgasung und regelmäßigen Kantenblasen oder Eckenschneeflockenblasen führt.
Ausgasungsblasen
Diese treten hauptsächlich auf der Zelloberfläche, um das Verbindungsband und in lokalen Modulbereichen auf, hauptsächlich als einzelne große Blasen oder lokal dichte Blasen. Die Kernursache ist Feuchtigkeit in den Materialien (Folie, Glas, Band, Zellen), flüchtige Stoffe (Flussmittel usw.) oder Restverunreinigungen in Hilfsmaterialien. Während der Hochtemperaturlaminierung verdampfen Feuchtigkeit und kleine Molekülverunreinigungen unter Hitze, und das Gas kann nicht entweichen, sodass es sich zu Blasen sammelt. Dies hängt hauptsächlich mit der Qualität der Rohmaterialien, der Kontrolle der Hilfsstoffe und der Vorbehandlung der Materialien zusammen. Es gibt also auch viele materialseitige Ursachen – seien Sie nicht so sicher, dass es bei jeder Blase die Folie ist. Detaillierte Analyse:
Faktoren des Verkapselungsmittels: EVA/EPE-Folie ist ziemlich hygroskopisch und ein häufiger Materialauslöser. Schlechte feuchtigkeitsgeschützte Lagerung, zu lange Luftaussetzung nach dem Öffnen oder nicht rechtzeitig verwendete geschnittene Folie nehmen viel Feuchtigkeit aus der Luft auf. Wenn der Vernetzungsgrad der Folie außerhalb der Spezifikation liegt, die Formel viele Verunreinigungen enthält oder die Chargenqualität instabil ist, werden während der Hochtemperaturlaminierung kleine Molekülflüchtlinge freigesetzt. Sobald Feuchtigkeit und flüchtige Stoffe verdampfen und nicht rechtzeitig entweichen können, bilden sie gleichmäßig dichte Blasen zwischen den Schichten. Ungleichmäßige Foliendicke oder faltige Verbindung schließt auch lokale Luft ein und verursacht indirekt Blasen.
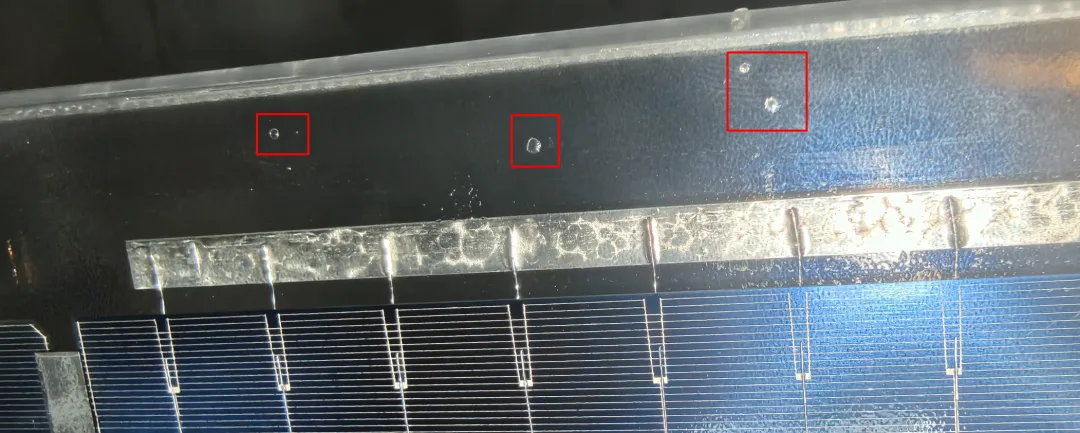
Glasfaktoren: Gehärtetes PV-Glas kann schwer sichtbare Flecken, Staub oder Öl aufweisen oder nach der Reinigung nicht vollständig getrocknet sein, was Wasserflecken an der Kante hinterlässt. Unter Laminierungshitze verdampfen Feuchtigkeit und Öl und bilden lokale Blasen an der Glas-Folien-Grenzfläche. Abweichungen in der Glasplanheit oder abnormale Kantenbearbeitung führen zu lockerer Verbindung nach dem Stapeln, sodass Kantenluft nicht entweichen kann und anhaltende Kantenblasen entstehen.
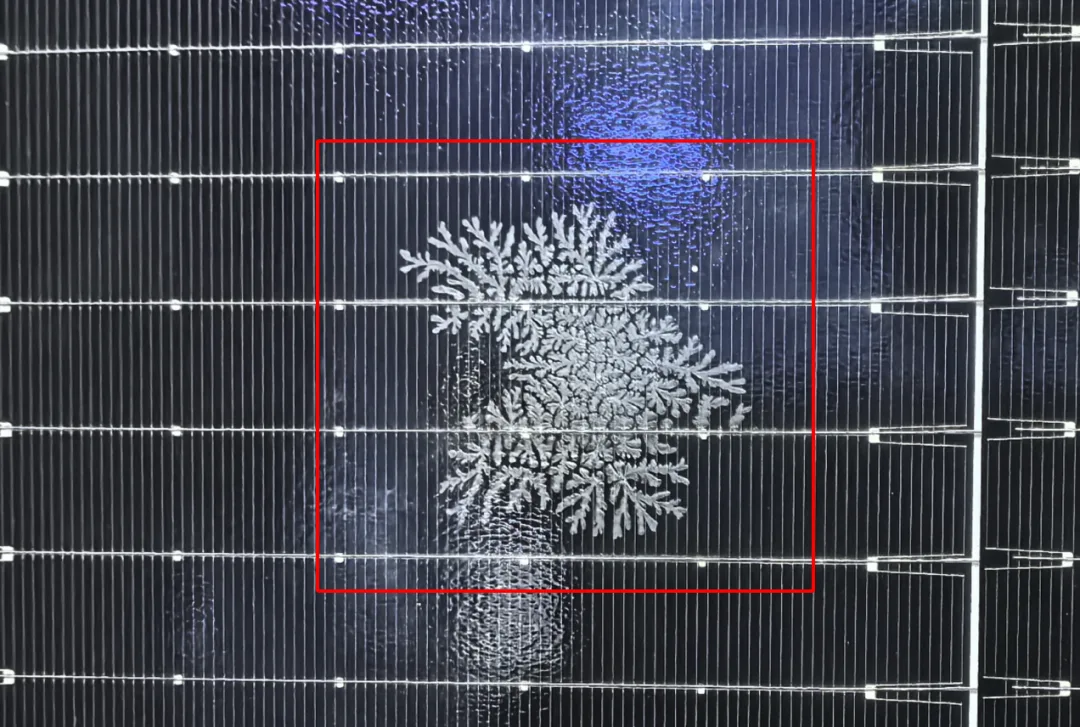
Faktoren von Verbindungsband und Flussmittel: Dies ist ein leicht übersehener Blasenauslöser. Oxidierte Bandoberflächen, ungleichmäßige Beschichtung oder Restöl hinterlassen nach dem Löten Lücken an der Band-Folien-Grenzfläche. Übermäßig aufgetragenes Flussmittel oder nicht vollständig verdampftes und getrocknetes Flussmittel nach dem Löten hinterlässt organische Rückstände, die unter Laminierungshitze schnell verdampfen und streifen- oder punktförmige Blasen auf beiden Seiten des Bandes und um die Zell-Gridlinien bilden. Dies ist die Hauptursache für Blasen im Bandbereich.
Zellfaktoren: Schlecht gereinigte Zellen können chemische Rückstände, Staub und Partikel aus Texturierungs- und Diffusionsschritten aufweisen. Feucht gelagerte Zellen oder Zellen mit Oberflächenkondensation führen dazu, dass Verunreinigungen zerfallen und Feuchtigkeit unter Laminierungshitze verdampft, was verstreute Blasen auf der Zelloberfläche bildet. Mikrorisse oder Oberflächenschäden an Zellen hinterlassen ebenfalls lokale Verbindungshohlräume und schließen Luft ein.
Über Ausrüstung, Prozess und Materialien hinaus: Bediener und Umgebung
Neben Ausrüstung, Prozess und Materialien können auch menschliche Bedienungsfehler und die Werkstattumgebung Blasenfehler verursachen.
Nicht standardgemäße menschliche Bedienung verursacht zufällige, unregelmäßige Blasen; sporadische Fehler in einer einzelnen Charge stammen meist von menschlichen Faktoren. Beim Layup führen Fehlausrichtungen beim Platzieren von Glas, Folie, Zellen und Rückseitenfolie von Hand, plus Filmdehnung, Faltenbildung oder Verschiebung, erzeugt lokal eingeschlossene Luft. Das Berühren von Materialoberflächen mit bloßen Händen hinterlässt Fingerabdrücke, Schweiß und Öl, die bei hoher Temperatur zu Grenzflächenblasen verdampfen. Ungleichmäßiges Auslegen von Hilfsmaterial oder Bandanordnung hinterlässt lokale Erhebungen und schwebende Bereiche, die nach der Laminierung zu Haftungshohlräumen werden. Bediener, die die Materialvorbehandlung nicht strikt befolgen — feuchten Film oder ungetrocknetes Band direkt in die Produktion einspeisen — verursachen ebenfalls Blasen.
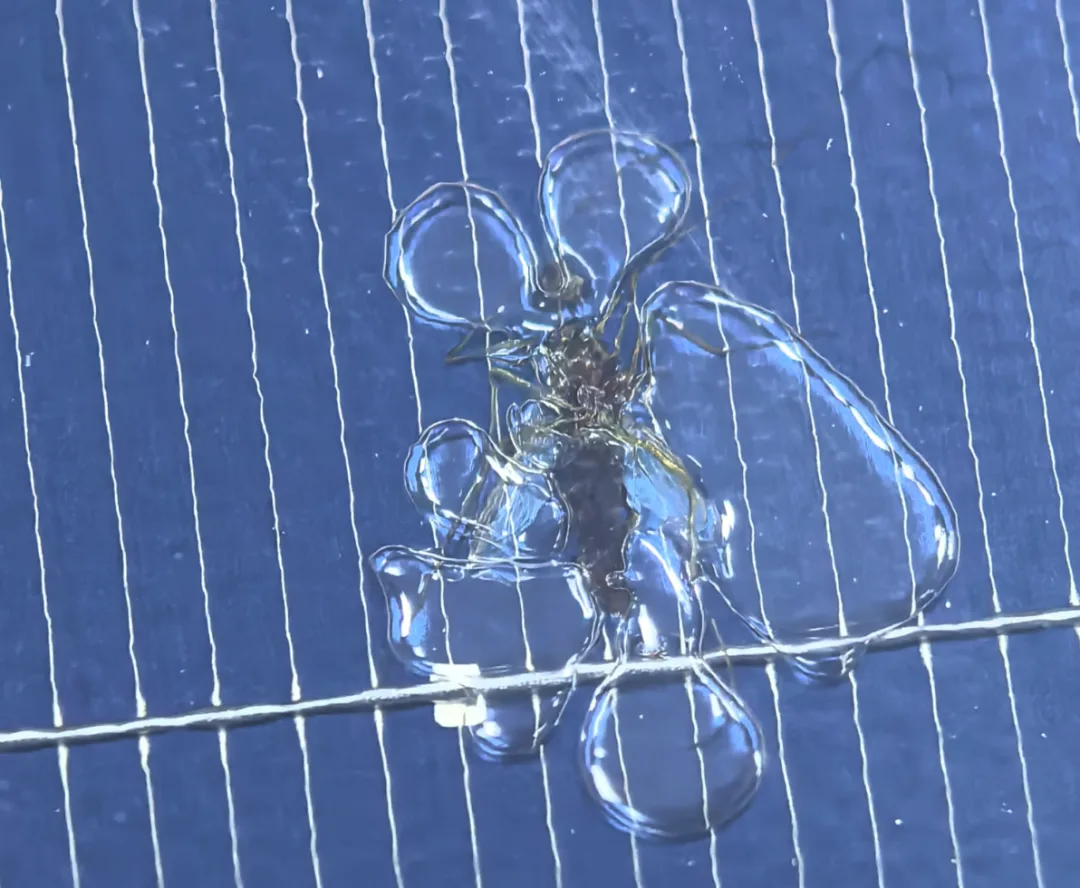
Eine unkontrollierte Werkstattumgebung verursacht leicht Batch-Blasenprobleme und ist ein Hauptauslöser für Qualitätsschwankungen in der Massenproduktion. Schlechte Sauberkeit mit zu viel Luftstaub und Partikeln, die sich auf Materialien absetzen, bildet eine Isolationsschicht, die zu schlechter Benetzung der Folie und Mikroblasen führt. Fehlgeschlagene Temperatur- und Feuchtigkeitskontrolle – bei hoher Luftfeuchtigkeit – führt dazu, dass alle exponierten Materialien schnell Feuchtigkeit absorbieren, was die Ausgasungsblasenrate stark erhöht. Turbulente Luftströmung und Luftauslässe, die direkt auf den Arbeitstisch blasen, verursachen schnelle Kondensation und Staub auf der Materialoberfläche, während große Temperaturschwankungen die Laminierpräzision und die Stabilität der Folienvorbehandlung beeinträchtigen. Darüber hinaus sind Blasen durch Insektenproben – Kakerlaken, Mücken, Fliegen – ebenfalls häufig, verursacht durch schlechtes 5S.
Der Schaden geht über das Aussehen hinaus: Zuverlässigkeit und Sicherheit
Laminatblasen beeinträchtigen nicht nur das Erscheinungsbild des Moduls – sie treffen Zuverlässigkeit und Sicherheit.
Aussehen: Direkte Ablehnung, geringere Ausbeute
Blasen durchbrechen das flache, gleichmäßige Erscheinungsbild der Moduloberfläche und bilden einen sichtbaren kosmetischen Defekt. Sie sind ein Kernfehlerpunkt bei der Erstinspektion. Gemäß den Inspektionsstandards für PV-Module wird das Modul bei Überschreitung der Spezifikationen hinsichtlich Anzahl, Größe oder Position der Blasen direkt als kosmetische Ablehnung eingestuft und kann nicht versendet werden. Das bedeutet Ausschuss- und Nacharbeitsverluste sowie geringere Linienausbeute und Effizienz. Unregelmäßige Blasen machen auch die Lichtdurchlässigkeit der Oberfläche ungleichmäßig, was die Produktkonsistenz und die Marktwahrnehmung beeinträchtigt.
Leistung: Geringere Leistung, schnellerer Leistungsabfall
Eine Blase ist im Wesentlichen ein versiegelter Hohlraum zwischen den Schichten, der Restluft, Feuchtigkeit oder ausgasendes Gas enthält, und sie verändert die interne optische Struktur des Moduls. Einerseits bricht, reflektiert und streut der Blasenbereich Licht, wodurch die effektive Lichteinfallsfläche der Zelle verringert und die photoelektrische Umwandlungseffizienz gesenkt wird – die anfängliche Leistung fällt niedrig aus. Andererseits kann das Verkapselungsmittel im Blasenbereich nicht fest mit Zelle, Glas und Rückseitenfolie verbinden, sodass die Wärmeleitung stark abnimmt, sich während des Betriebs lokale Wärme aufbaut und ein Hot-Spot-Risiko entsteht. Bei langfristigem Betrieb verbrennen Hot Spots die Zellen weiter, verursachen Mikrorisse und beschleunigten Abbau, sodass der jährliche Leistungsverlust den Standardwert weit überschreitet und die effektive Stromerzeugungslebensdauer stark verkürzt wird.
Zuverlässigkeit: Verkapselungsfehler und Sicherheitsrisiken
Dies ist der gravierendste und tödlichste Schaden durch Blasenbildung in der Laminatfolie. Module sind jahrelang Hitze, Kälte, Regen, Schnee, Wind, Sand und UV-Strahlung ausgesetzt. Die Temperaturschwankungen zwischen Tag und Nacht sowie jahreszeitlich bedingt führen dazu, dass sich das Gas in der Blase immer wieder ausdehnt und zusammenzieht und dabei ständig an der Grenzfläche zwischen den Schichten zieht. Unter langfristiger Belastung wachsen winzige Blasen allmählich und verschmelzen, was schließlich zu Delamination und Ablösung zwischen Folie und Glas, Zellen und Rückseitenfolie führt. Ist die Delamination erst einmal eingetreten, ist die Abdichtung des Moduls vollständig zerstört, und Feuchtigkeit, Nässe und korrosive Medien dringen ständig ein, was zu Bandoxidation, Zellkorrosion, PID-Degradation, Schimmelbildung und Schwärzung führt. In schweren Fällen verursacht dies einen Isolationsabfall, Leckagen oder Kurzschlüsse – Sicherheitsfehler, die die Stabilität der Anlagenstromerzeugung beeinträchtigen, die Wartungskosten erhöhen und das Risiko von Anlagensicherheitsunfällen mit sich bringen, was die garantierte Lebensdauer von 25 Jahren erheblich verkürzt.
Ooitechs Ansicht
Blasen entstehen selten durch eine einzige Ursache, und genau deshalb kostet es Zeit, sie als "ein Encapsulant-Problem" zu behandeln und die falsche Filmcharge zu verfolgen. Aus den Linien, die wir liefern, bestätigt sich das Muster: Restblasen lassen sich auf Vakuum, Druck und Layup zurückführen, während Ausgasungsblasen auf Feuchtigkeit und Flussmittelkontrolle zurückzuführen sind – also eine stabile Vor der Laminierung sollte das zusammengesetzte Modul eine Sichtprüfung bestehen, und der Rezept plus disziplinierte Vorbehandlung und 5S beheben in der Regel mehr als der Austausch der Folie jemals bewirken kann. Wenn Sie sehen möchten, wie richtige Entgasung, Haltedruck und Ausrichtungsanordnung in einer echten Produktionslinie ablaufen, finden Sie die Walkthroughs auf unserem YouTube-Kanal www.youtube.com/ooitech einen Blick wert. Bringen Sie zuerst den Prozess in Ordnung, dann bekommt die Folie eine faire Chance.