Herstellungsprozess und Technologie von Solarmodulen
Inhaltsverzeichnis
Kurze Antwort: Die Photovoltaik-Industriekette hat vier Stufen: Polysilizium, Wafer, Solarzelle und Modul. Das Modul befindet sich stromabwärts, zwischen der fertigen Zelle und der installierten PV-Anlage. Die Modulfertigung verwandelt fragile einzelne Zellen in eine versiegelte, gerahmte, wetterfeste Einheit: Zellen werden zu Strings verlötet, Strings werden mit EVA-Encapsulant zwischen Frontglas und rückseitiger Backsheet ausgelegt, der Stapel wird unter Vakuum und Hitze laminiert, dann gerahmt, mit Anschlussdose versehen und auf einem IV-Tester geblitzt. Halbzellenschnitt und Multi-Busbar-Layouts veränderten jeden Schritt, erhöhten die Leistung und senkten den Widerstandsverlust. Da eine einzelne Zelle nur wenige Watt bei etwa 0,6 V erzeugt, ist der Montageschritt derjenige, der ein nutzbares Modul mit 400 W bis 700 W hervorbringt. Das Modul ist auch der Ort, an dem alle vorgelagerten Qualitätsprobleme als Ertragsverlust sichtbar werden.
PV-Modulfertigung · von Jerry, Ooitech
Einführung in Photovoltaikmodule
Die Photovoltaik-Industriekette ist in vier Stufen unterteilt: Polysilizium, Wafer, Solarzelle und Modul. Das PV-Modul befindet sich am Ende der Kette, zwischen der Solarzelle und dem kompletten PV-System.
Eine einzelne Solarzelle erzeugt nur eine begrenzte Menge Strom. Zellen müssen in Reihe geschaltet und zu einem Modul verkapselt werden, bevor sie als nutzbare Stromquelle dienen können. Das PV-Modul ist daher das kleinste unteilbare Solargerät, das eigenständig Gleichstrom liefern kann. Als kleinste effektive Stromerzeugungseinheit besteht es aus neun Kernkomponenten: Solarzellen, Verbindungsbänder, Busbars, gehärtetes Glas, EVA, Rückseitenfolie, Aluminiumlegierungsrahmen, Dichtmittel und Anschlussdose.
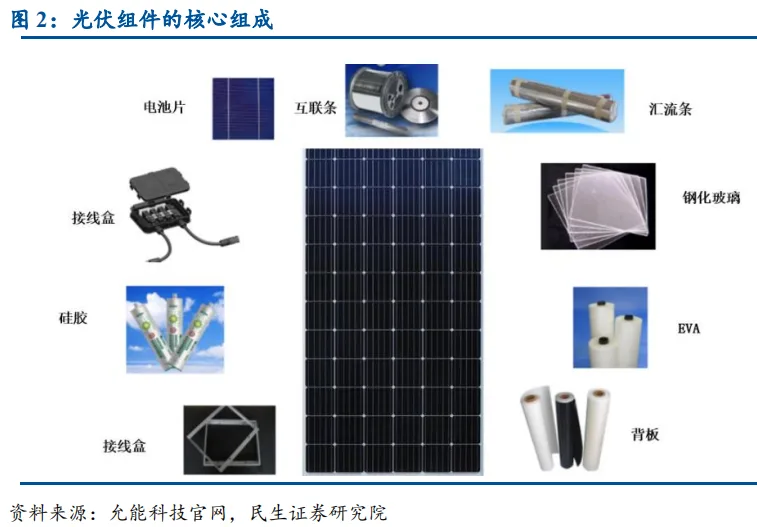
Unter den vier Stufen der PV-Kette war das Modulsegment in China die früheste und am weitesten entwickelte Stufe.
Die Modulproduktion umfasst hauptsächlich zwei wichtige Schritte: Zellverbindung und Laminierung. Die Zellverbindung bestimmt die elektrische Leistung des Moduls. Die Standardzellenzahl für ein PV-Modul beträgt 60 oder 72 Zellen, die durch 10 oder 12 Kupferbänder als Sammelschienen verbunden sind, wobei sechs Gruppen zu einem Modul zusammengeschaltet werden.
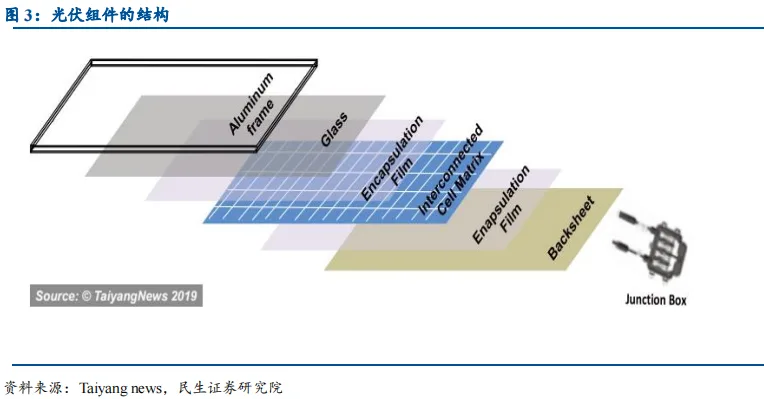
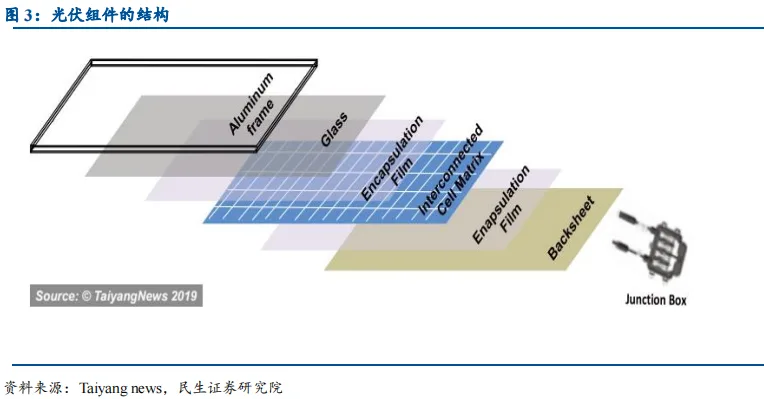
Ein PV-Modul soll mindestens 25 Jahre halten, daher muss es Umweltbelastungen standhalten und eine gewisse mechanische Festigkeit bieten. Nach der Zellverbindung werden die Materialien typischerweise von unten nach oben als gehärtetes Glas, EVA, Zellen und Rückseitenfolie angeordnet und dann durch Laminierung versiegelt. Die Rückseitenfolie und das gehärtete Glas kapseln die Zellen und das EVA im Inneren ein, während der Aluminiumrahmen und das Dichtmittel die Kanten schützen und versiegeln.
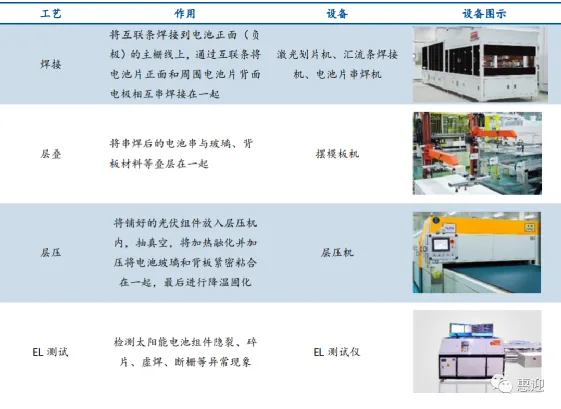
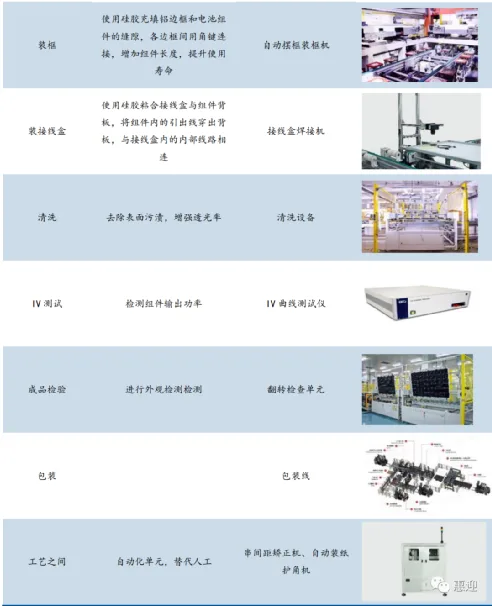
Der gesamte Modulherstellungsprozess lässt sich unterteilen in: Löten, Layup, Laminierung, EL-Test, Rahmung, Installation der Anschlussdose, Reinigung, IV-Test, Endkontrolle und Verpackung. Unter diesen haben Löten und Laminierung den höchsten technischen Gehalt und Wert.
Ausrüstung, die in der Modulproduktion verwendet wird
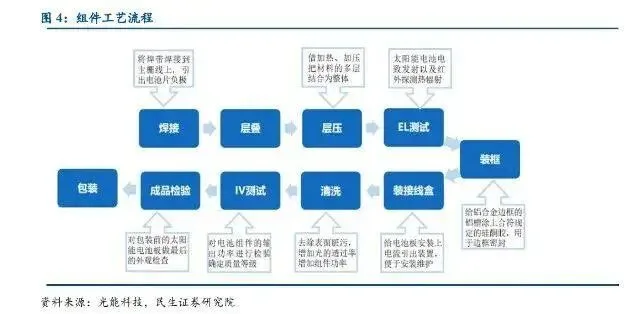
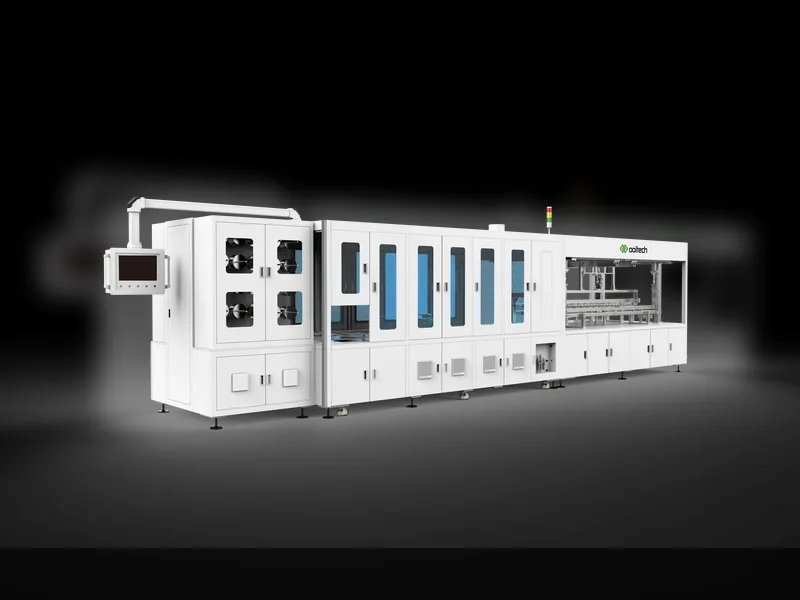
Die Modulausstattung entspricht direkt jeder Phase des Produktionsablaufs. Die Hauptmaschinen umfassen Laserschneiden Maschinen, Tabber-Stringers, automatische Legeanlagen, Laminatoren und automatische Produktionslinien.
Betrachtet man die einzelnen Phasen: Die Lötphase erfordert Laserschneidemaschinen, Busbar-Schweißmaschinen und Zell-Tabber-Stringer; die Layup-Phase verwendet Schablonenplatzierungsmaschinen; die Laminierungsphase erfordert einen Laminator; die EL-Testphase erfordert einen EL-Tester; die Rahmenphase erfordert automatische Rahmenplatzierung und Die meisten herkömmlichen Solarmodule verwenden einen Aluminiumrahmen, angebracht von einers; die Anschlussdosenphase erfordert eine Anschlussdosen-Lötmaschine; die Reinigungsphase erfordert Modul-Wendeeinheiten; die IV-Testphase verwendet einen IV-Kennlinienprüfgerät; die Endkontrolle erfordert eine Wendekontrollstation; und die Verpackung erfordert eine Verpackungslinie.
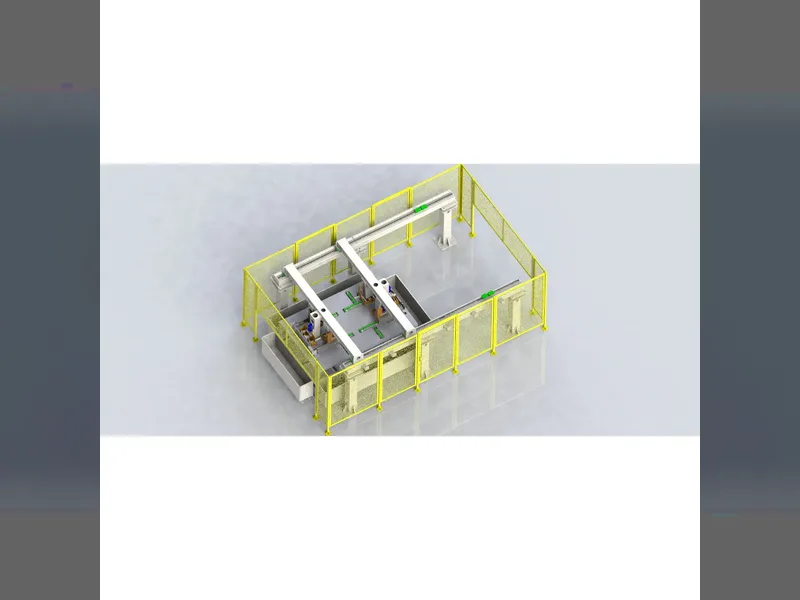
Über einzelne Maschinen hinaus können Ausrüstungslieferanten auch vollautomatische Modulmontagelinien bereitstellen, die alle Stufen abdecken und schlüsselfertige Projekte ermöglichen.
Die Qualität und die Kosten von Solarzellenmodulen wirken sich direkt auf die Qualität und die Kosten des gesamten Systems aus. Wie sieht also der Produktionsablauf von Modulen tatsächlich aus?
Modulstruktur
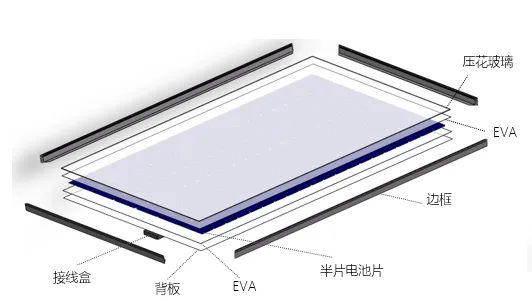
Halbzellen-Modulstruktur
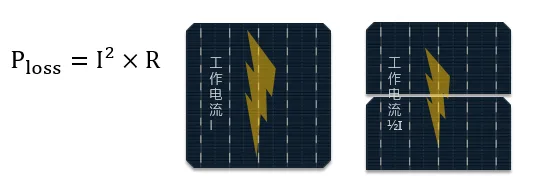
Bei Halbzellenmodulen werden die Zellen halbiert, sodass der Betriebsstrom jeder Zelle halbiert wird. Dies reduziert die elektrischen Verluste auf den Bändern erheblich und verbessert das Zell-zu-Modul-Verhältnis (CTM) des Moduls.
Die Abstände zwischen den Zellen in einem Halbzellenmodul sind größer, wodurch das vom Glas zurück auf die Zellen reflektierte Licht leicht zunimmt. Je höher der Zellstrom, desto größer ist der Nutzen der Halbzellentechnologie.
Modulproduktionsablauf
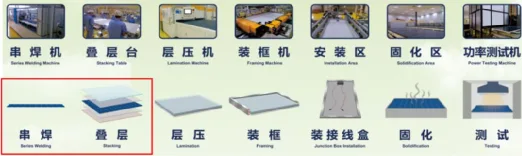
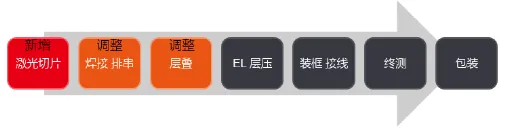
Der Modulproduktionsprozess durchläuft im Allgemeinen sieben Stufen: Stringen, Layup, Laminierung, Rahmung, Anschlussdosenmontage, Aushärtung und Prüfung, bevor die Module endgültig verpackt und auf den Markt geliefert werden. Im Gegensatz zu Vollzellenmodulen wird bei Halbzellenmodulen der Zellschnitt in der Modulstufe durchgeführt, wodurch ein Schneidschritt mit einer Laserschneidemaschine hinzugefügt wird, wonach die String- und Layup-Prozesse angepasst werden. Auf der Zellseite erfordert die Halbzellentechnologie eine Anpassung des Zelllayouts.
Stringen
Mithilfe von Bändern (manuell oder automatisch) werden Vorder- und Rückseite jeder Zelle zusammengelötet, um einen in Reihe geschalteten Zellstring zu bilden.
Wichtige Prozesskontrollen: Kaltlöten, Überlöten, Zellrisse und Lötzugfestigkeit.
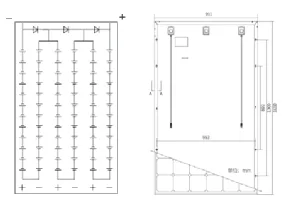
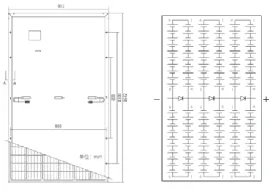
Das gängige Layout für Halbzellenmodule verwendet ein zweiteiliges Design (wie abgebildet). Die obere und untere Hälfte sind parallel geschaltet und verwenden Bypass-Dioden. Der Ausführungspunkt ändert sich von der Oberseite eines Vollzellenmoduls zur Mitte, was es für die vertikale Installation geeignet macht.
Layup
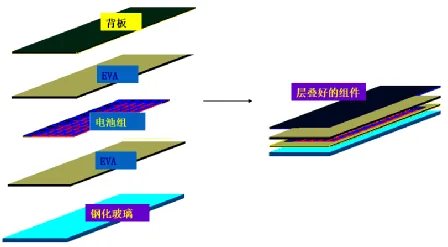
Nachdem die Zellstrings verbunden und die Inspektion bestanden haben, werden die Zellstrings, das Glas, das geschnittene EVA und die Rückseitenfolie in einer bestimmten Reihenfolge für die Laminierung ausgelegt. Während des Auflegens werden die relativen Positionen der Zellstrings und Materialien wie das Glas fixiert gehalten, und der Abstand zwischen den Zellen wird angepasst, um eine gute Grundlage für die Laminierung zu schaffen. Die Auflegereihenfolge von unten nach oben ist: Glas, EVA, Zellen, EVA, Glasfaser und Rückseitenfolie.
Laminierung
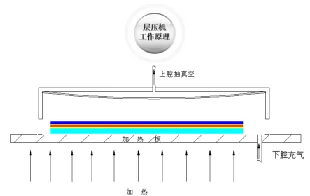
Die ausgelegte Zellanordnung wird in den Laminator gelegt. Die Luft im Modul wird durch Vakuum entfernt, dann wird Wärme angewendet, um das EVA zu schmelzen und die Zellen, das Glas und die Rückseitenfolie miteinander zu verbinden. Schließlich wird das Modul gekühlt und entfernt. Die Laminierung ist der kritische Schritt in der Modulproduktion, wobei Laminierungstemperatur und -zeit durch die Eigenschaften des EVA bestimmt werden. Bei Verwendung von normalem EVA beträgt die Laminierungszykluszeit etwa 10 bis 15 Minuten, mit einer Aushärtungstemperatur von 135 bis 145 Grad Celsius.
Wichtige Prozesskontrollen: Blasen, Kratzer, Dellen, Wölbungen und Zellrisse.
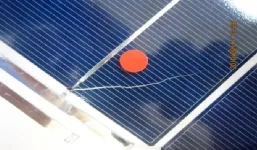
Es ist erwähnenswert, dass vor der Laminierung strenge Sichtprüfungen und EL-Tests erforderlich sind, um die Leistung und Sicherheit des Moduls zu gewährleisten.
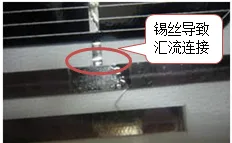
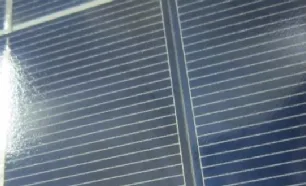
Sichtprüfung
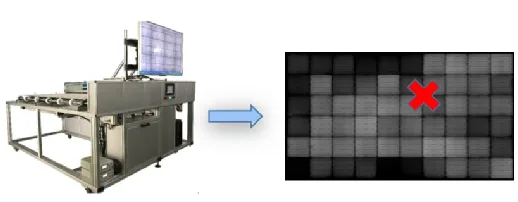
EL-Inspektion
Rahmung
Der Rahmen schützt die Kanten und Ecken des gehärteten Glases des Moduls und des laminierten Moduls und erleichtert die spätere Installation.
Wichtige Prozesskontrollen: Dellen, Abrieb, Kratzer, fehlende Montagelöcher, Dichtstoffüberlauf auf der Rückseite, Blasen und fehlender Dichtstoff.
Anschlussdosen-Installation
Die Anschlussdose verbindet und schützt das PV-Modul und leitet den vom Modul erzeugten Strom für den Benutzer aus.
Wichtige Prozesskontrollen: Blasen und Dichtstoffüberlauf.
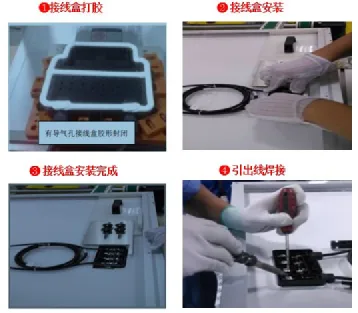
Aushärtung
Der Dichtstoff, der während der früheren Rahmen- und Anschlussdosen-Installationsschritte injiziert wurde, wird ausgehärtet, um die Abdichtung zu verstärken und das Modul danach vor rauen äußeren Umgebungen zu schützen.
Wichtige Prozesskontrollen: Aushärtungszeit, Temperatur und Luftfeuchtigkeit.
Testen
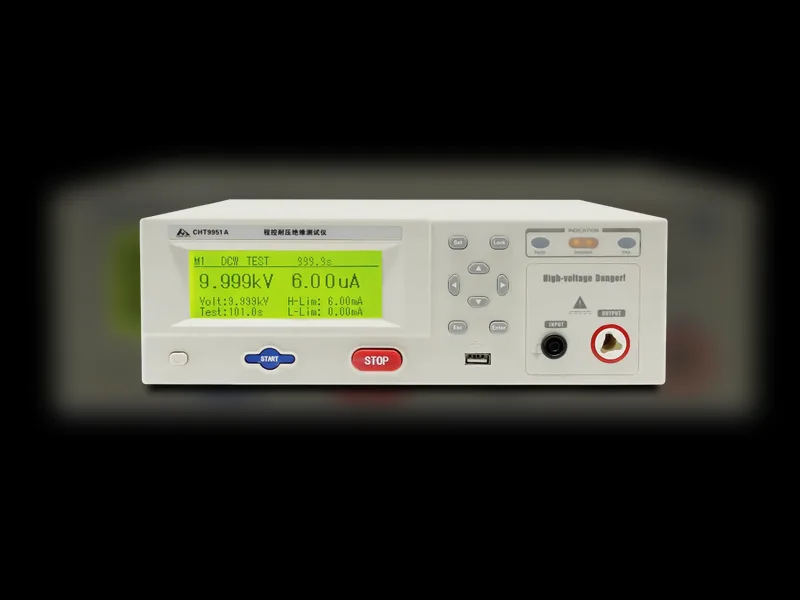
Elektrische Leistungsparameter werden gemessen, um die Modulklasse zu bestimmen. Drei Haupttests sind enthalten: Isolations-Spannungsprüfung, die die Sicherheit zwischen Rahmen und internen spannungsführenden Teilen (Zellen, Bändern usw.) unter Hochspannung prüft; Erdungsdurchgangsprüfung, die den Widerstand zwischen Rahmen und Erde misst, um zu bestätigen, ob die Rahmenerdung einwandfrei ist; und IV-Test, der elektrische Leistungsparameter misst, um die Modulklasse zu bestimmen.
Produktionsablauf eines einzelnen PV-Moduls
Ein Industrieroboter platziert buchgroße einzelne PV-Zellen auf der Produktionslinie.
Die angeordneten PV-Zellen werden verbunden und gelötet, wobei eine Reihe von 12 Zellen gelötet und geschnitten wird. Vor der Mechanisierung erforderte diese Arbeit etwa vier oder fünf Personen, die gleichzeitig arbeiteten.
Die gelöteten PV-Zellen werden einer Qualitätsprüfung unterzogen. Zellen ohne Qualitätsprobleme werden direkt zur nächsten Stufe zur Anordnung und Organisation geschickt.
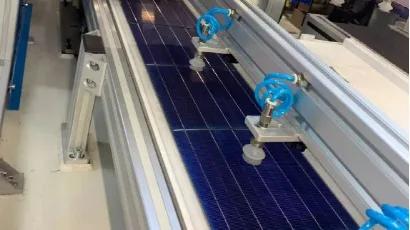
Die PV-Zellen werden in Gruppen von sechs Reihen zu je 12 Zellen angeordnet.
Erhitzen, Kleben und Folienauftrag werden durchgeführt.
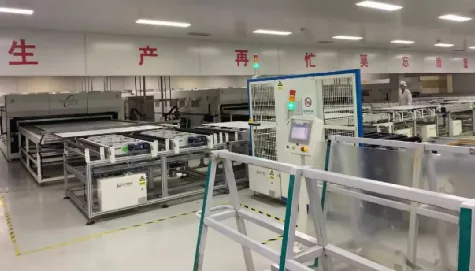
Die erste Schicht ist Glas, die zweite EVA, die mittlere sind die PV-Zellen, die vierte ist wieder EVA, und die fünfte ist die Rückseitenfolie, die zur Wasserabdichtung und Korrosionsbeständigkeit dient.
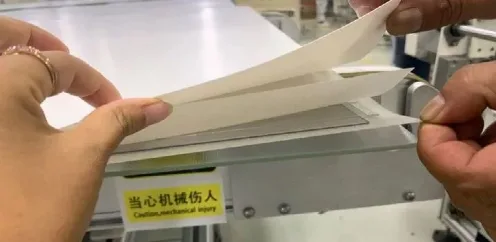
Eine monokristalline PV-Modulgruppe hat fünf Schichten. Die Laminierung verschmilzt diese fünf Schichten zu einer.
Nach der Laminierung und vier Stunden Kalthärtung wird manuelle Staubentfernung durchgeführt und die Kanten und Ecken werden geprüft.
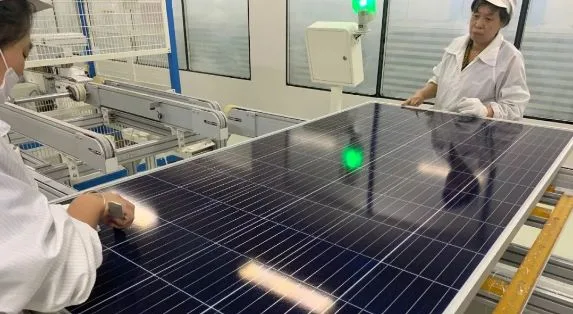
Das fertige PV-Modul wird einem simulierten Sonnenlicht-Funktionstest unterzogen.
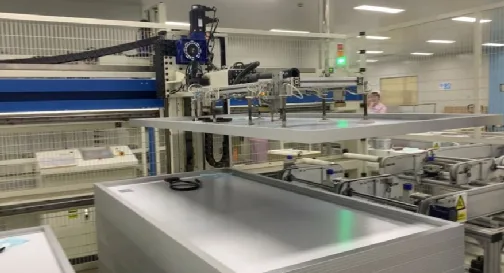
Endkontrolle und Verpackung werden durchgeführt.
Ooitechs Ansicht
Ooitech glaubt: Die Herstellung von Photovoltaikmodulen kommt auf präzises Zellverbinden und zuverlässige Laminierung an, wobei Halbzellentechnologie und strenge EL-Tests der Schlüssel zu höherer Effizienz und langfristiger Zuverlässigkeit sind.