Solarzellen-Produktionslinie — Von Zellen zu fertigen Modulen
Inhaltsverzeichnis
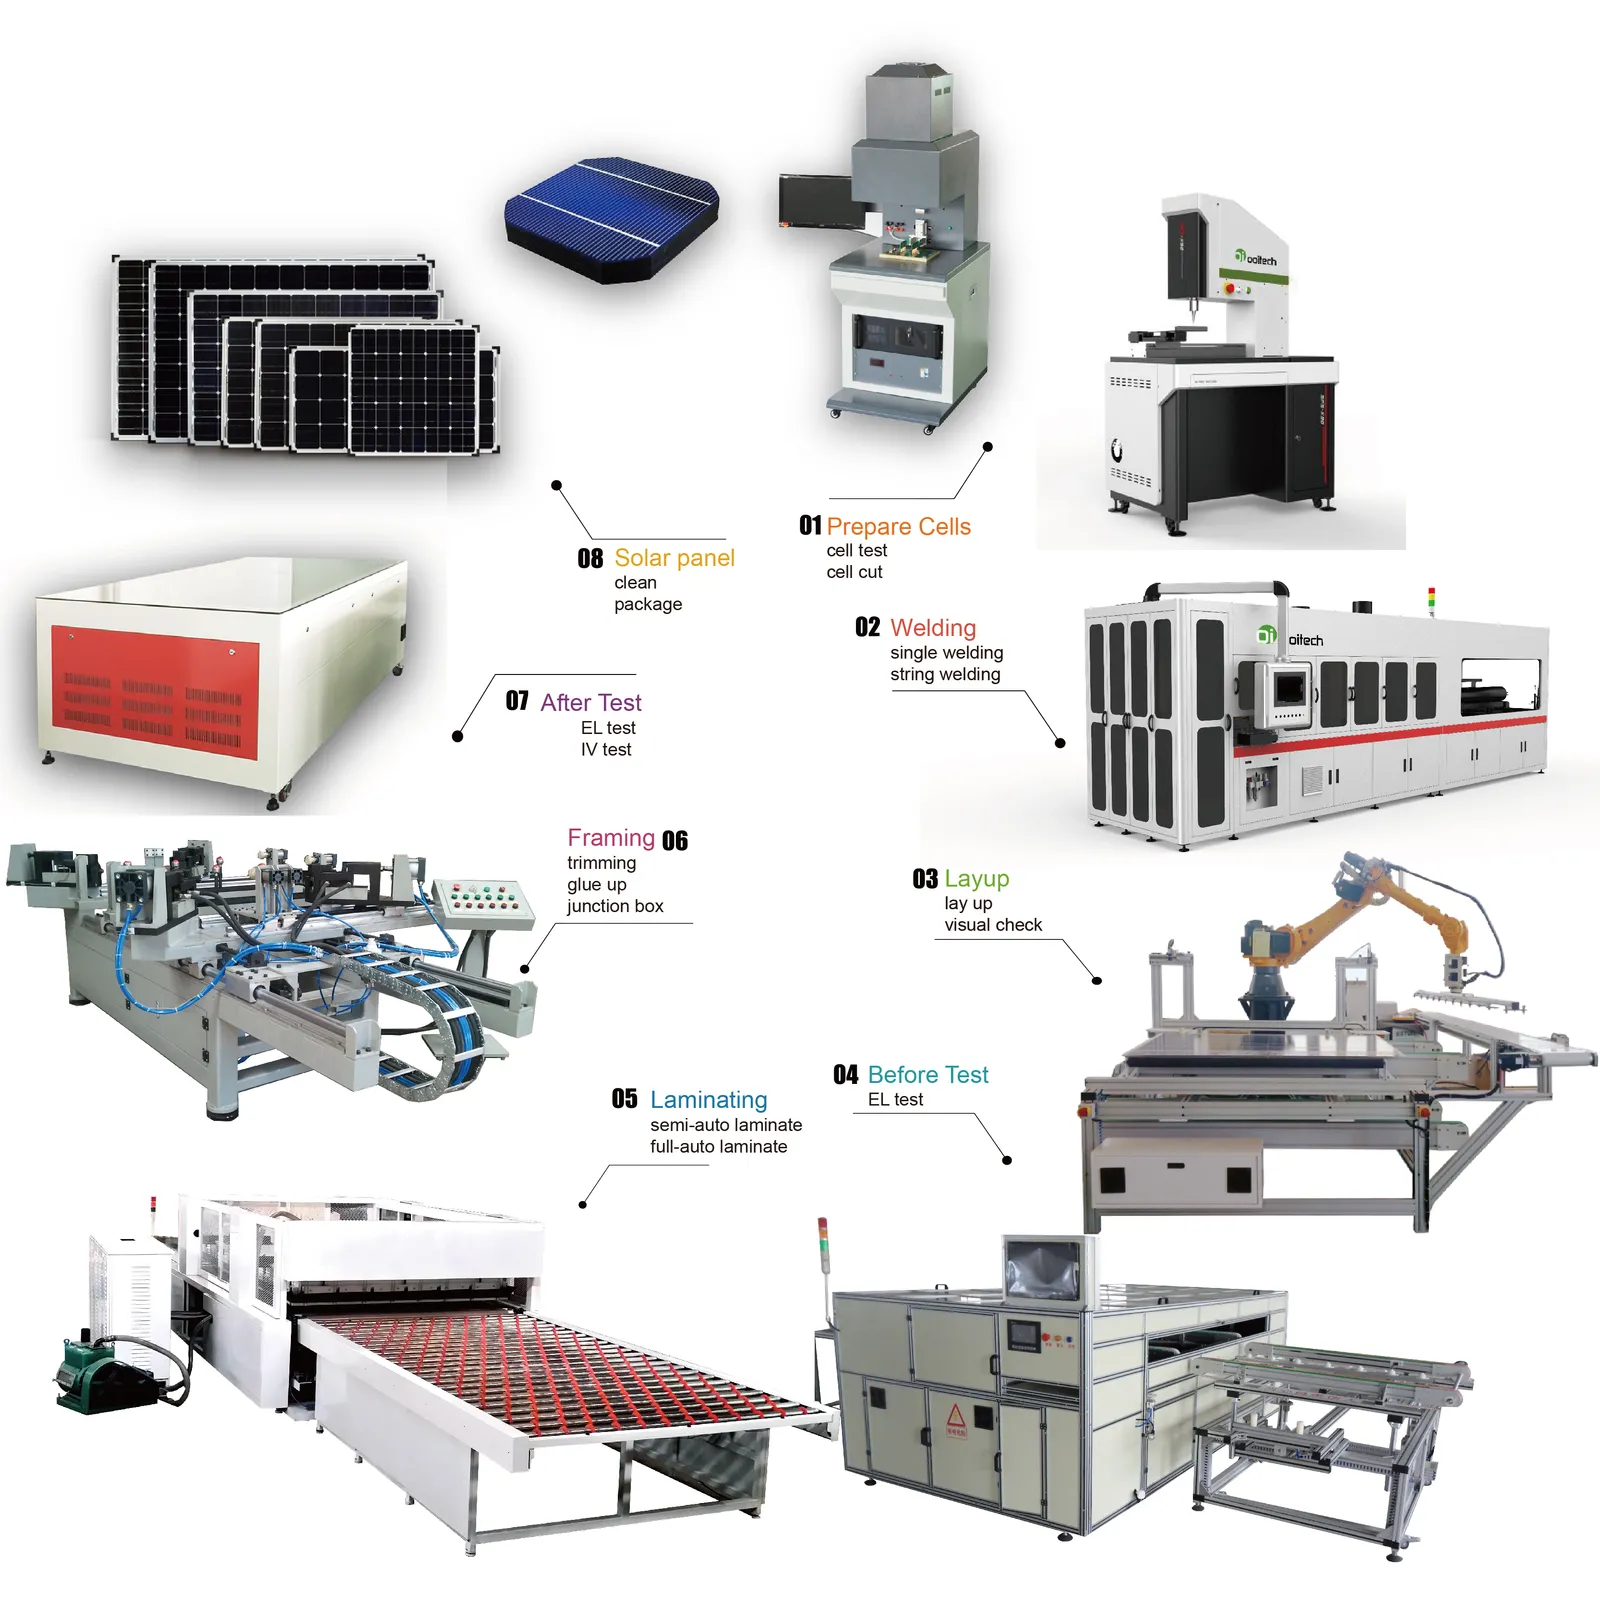
Kurze Antwort: Eine Solarpanel-Produktionslinie verwandelt fragile einzelne Zellen und Materialrollen in versiegelte, getestete Module. Die Reihenfolge ist fest: Zellen werden nach Strom sortiert, bei Halb- oder Shingled-Formaten geschnitten, vom Tabber-Stringer zu Strings verlötet, am Layup-Station mit EVA und Glas ausgelegt, unter Vakuum und Hitze laminiert, dann gerahmt, mit der Anschlussdose versehen und vor der Endsortierung auf einem IV-Tester geblitzt. Der Durchsatz wird von der langsamsten Stufe bestimmt, nicht von der schnellsten, daher wird eine Linie normalerweise über die Jahreskapazität spezifiziert und die Maschinenanzahl ergibt sich daraus. Jede Station fügt zudem eine eigene Fehlerart hinzu, von Mikrorissen beim Stringing über Lunker bei der Lamination bis hin zur Delamination über die Zeit, weshalb nach jedem kritischen Schritt eine Inline-Inspektion sitzt. Die Elektrolumineszenz-Bildgebung nach der Lamination erkennt die Defekte, die eine reine Leistungsmessung übersehen würde, und die Endsortierung sortiert Module nach gemessenem Strom in Bins, damit nicht zueinander passende Einheiten niemals einen String teilen. Typische Werte für die beteiligten Stationen: Stringing mit 1.200–6.800 Zellen pro Stunde bei ±0,15 mm Positionierung und ≤0,2 % Bruch auf Class-A-Zellen, Layup mit Taktzeiten unter 48 Sekunden, Lamination bei etwa 140–150 °C, während das Encapsulant vernetzt, und IV-Test, der die Ausgangsleistung gegen eine A+-Klasse-Spektrumanpassung von 0,875–1,125 klassifiziert.
PV-Modulfertigung · von Jerry, Ooitech
Eine nützliche Möglichkeit, eine Solarmodulfabrik zu verstehen, besteht darin, die Maschinennamen für einen Moment zu ignorieren und zu beobachten, was mit dem Produkt passiert.
Am Anfang gibt es zerbrechliche einzelne Zellen und Rollen oder Bahnen aus Material. In der Mitte gibt es einen elektrisch verbundenen Schaltkreis, der in einem losen Stapel eingebettet ist. Am Ende gibt es ein versiegeltes Produkt mit Seriennummer, gemessener Leistung, Inspektionsaufzeichnungen und einer Entscheidung: Freigabe, Nacharbeit oder Ablehnung.
Diese Veränderung erfolgt in drei großen Transformationen.
| Transformation | Was eintritt | Was die Stufe verlassen muss | Hauptprozessfamilien |
|---|---|---|---|
| Zellen werden zu einem Schaltkreis | Sortierte oder vorbereitete Solarzellen | Verbundene Strings, die als beabsichtigter Modulschaltkreis angeordnet sind | Zellvorbereitung, Stringing, Layup, Bussing, In-Prozess-Inspektion |
| Der Stapel wird zu einem Laminat | Glas, Verkapselungsfolie, verbundene Zellen und Rückseitenmaterial | Ein verbundenes und geschütztes Laminat | Materialvorbereitung, Stapeln, Inspektion, Laminierung |
| Das Laminat wird zu einem freigegebenen Modul | Laminiertes Panel | Mechanisch fertiggestelltes, elektrisch verbundenes, getestetes, identifiziertes Produkt | Trimmen, Rahmen, Anschlussdosenarbeiten, Aushärtung, EL-, IV- und Sicherheitstests, Kennzeichnung |
Diese Prozesssicht dient einem anderen Zweck als ein Maschinenkatalog. Leser, die eine detaillierte gerätebezogene Referenz benötigen, können den Artikel von Ooitech über welche Maschinen zur Herstellung von Solarpanels verwendet werden. Hier geht es darum, wie diese Operationen voneinander abhängen.
Zellen werden zu einem kontrollierten elektrischen Schaltkreis
Die meisten Modulmontagewerke beginnen mit zugekauften photovoltaischen Zellen. Die ersten Produktionsentscheidungen sind bereits im Produktdesign verankert: Vollzelle oder geschnittene Zelle, konventioneller Frontkontakt oder Rückkontakt, Anzahl und Position der Bänder, Stringlänge, Abstand, Austrittsstelle und endgültige Schaltungsanordnung.
Wenn das Design geteilte Zellen vorsieht, bereitet ein Laserprozess die benötigten Stücke vor. Der Stringprozess lötet dann leitfähige Bänder an die Zellen und verbindet sie in Reihe. Fertige Strings bewegen sich zum Layup, wo sie auf dem vorbereiteten Glas und Einkapselungsmaterial positioniert werden. Das Bussing verbindet die Strings gemäß dem elektrischen Design des Moduls.
Diese Vorgänge werden oft als separate Maschinenkategorien verkauft, aber die Fabrik erlebt sie als ein kontinuierliches Problem: den Stromkreis aufbauen, ohne Zellen zu brechen, empfindliche Strukturen zu überhitzen, die Geometrie zu verschieben oder schwache elektrische Verbindungen zu erzeugen.
Die Zahlen hinter diesem Satz sind klein und unnachgiebig. Ein Wafer ist 130–180 μm dick, Flachband ist üblicherweise 0,15–0,35 mm breit, und ein Stringer der aktuellen Generation hält die Positionierung auf ±0,15 mm, während er den Bruch bei oder unter 0,2 % auf Class-A-Zellen hält. Der Durchsatz in derselben Maschinenklasse reicht von 1.200 bis 6.800 Zellen pro Stunde, weshalb die auf dem Papier schnellste Station oft nicht die ist, die Ihr Laminator aufnehmen kann.
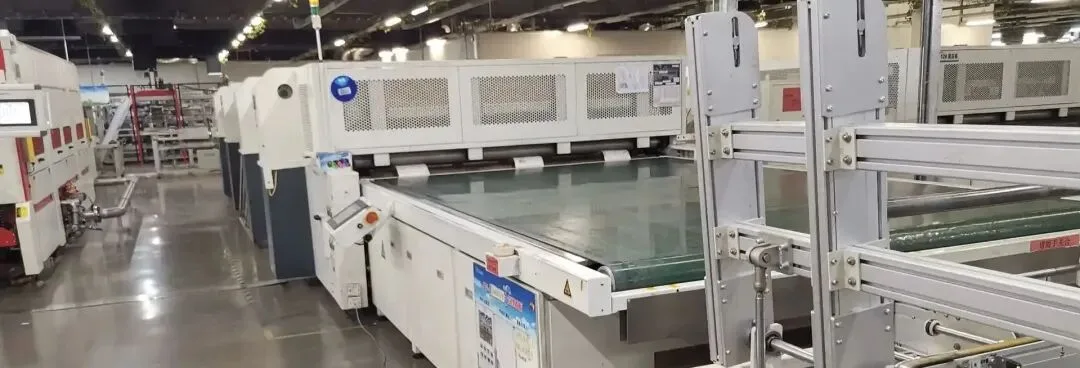
Die Übergaben sind wichtig. Ein String kann seine eigene Sichtprüfung bestehen und dennoch beim Anheben, Drehen oder Platzieren beschädigt werden. Ein korrekt gelöteter String kann zu einem schlecht ausgerichteten Modul werden, wenn die Layup-Referenz falsch ist. Ein Busband kann elektrisch verbunden, aber für den späteren Anschlussdosenprozess schlecht positioniert sein.
Aus diesem Grund sollten Zellhandhabung, Sichtkorrektur, Stringtransport, Layup-Genauigkeit und Bussing-Steuerung gemeinsam entwickelt werden. Wenn jede Station nur nach ihrer eigenen Prospektspezifikation gekauft wird, werden die Schnittstellen übersehen, an denen viele Produktionsverluste auftreten.
Die teure Grenze liegt vor der Laminierung
Vor der Laminierung kann das Modul noch geöffnet werden. Ein beschädigter String kann ersetzt werden. Ein falsch platziertes Band kann korrigiert werden. Staub kann entfernt werden. Einkapselungsmaterial oder Rückseitenmaterial kann neu positioniert werden.
Nach der Laminierung werden dieselben Korrekturen schwierig, unwirtschaftlich oder unmöglich, ohne das Modul zu opfern. Das macht die Inspektion vor der Laminierung zu mehr als einer Routine der Qualitätsabteilung. Sie ist eine wirtschaftliche Grenze im Produktionsablauf.
Ein sinnvolles Tor prüft zwei Arten von Beweisen.
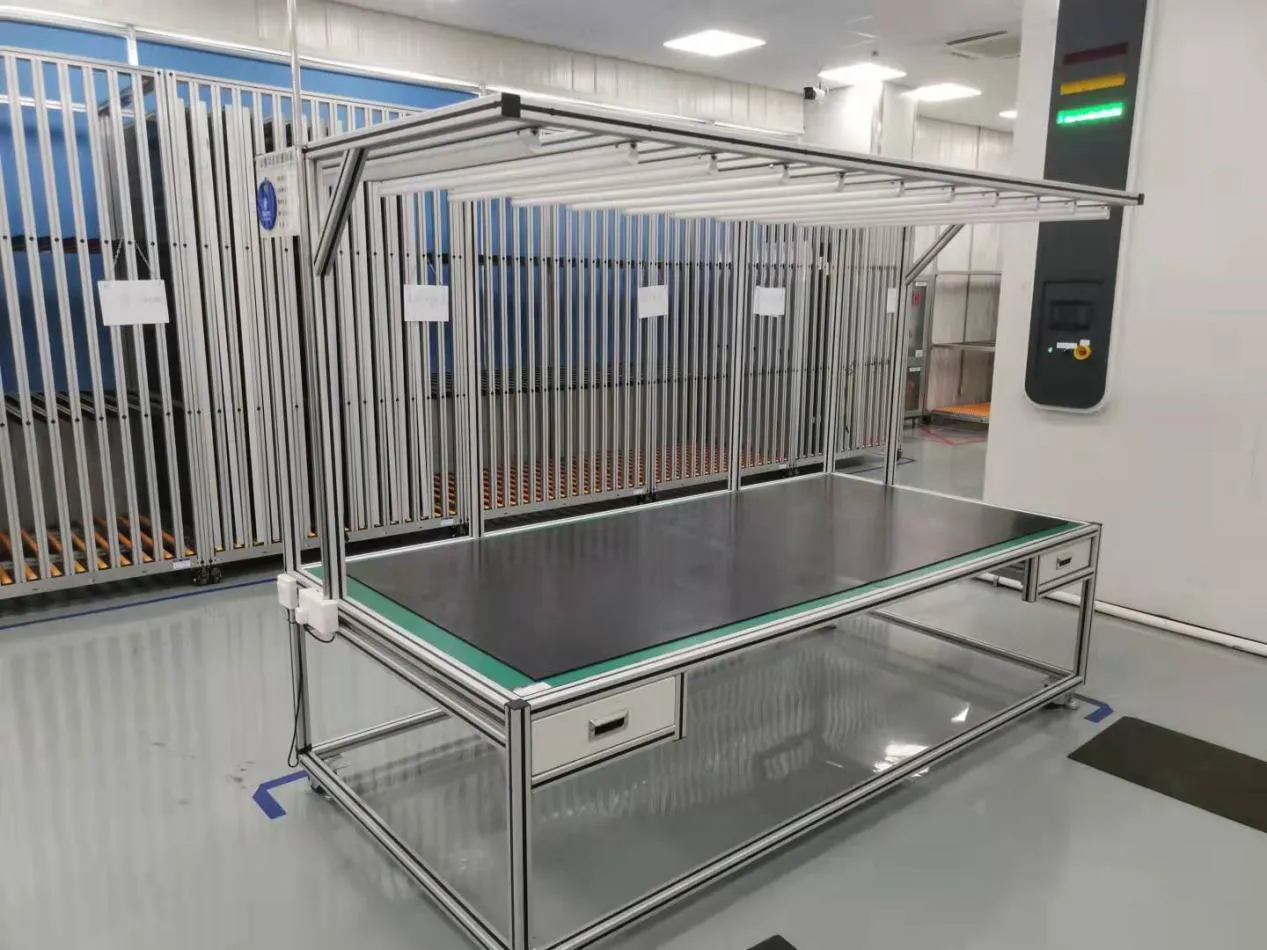
Die Sichtprüfung umfasst Materialplatzierung, Verschmutzung, Stringabstände, Austrittspositionen, Falten, Fremdkörper und offensichtliche Schäden. EL-Inspektion deckt den elektrischen Zustand des verbundenen Zellkreises ab, einschließlich Defekten, die bei normaler Beleuchtung möglicherweise nicht sichtbar sind.
Der Zweck ist nicht, einen weiteren Inspektionsbericht zu erstellen. Es geht darum, vermeidbare Defekte davon abzuhalten, in einen irreversiblen Prozess zu gelangen. Wenn eine Linie an diesem Gate wiederholt dasselbe Problem findet, ist die richtige Reaktion die Korrektur des vorgelagerten Prozesses – nicht einfach das Hinzufügen weiterer Inspektoren.
Ein loser Stapel wird zu einem geschützten Laminat
Der Modulstapel umfasst normalerweise Frontglas, Verkapselungsmaterial, den verbundenen Zellkreis, eine zweite Verkapselungsschicht und entweder ein Polymer Rückseitenfolie oder Rückseitenglas. Materialschneide- und -legesysteme bereiten diese Schichten auf die Produktabmessungen vor. Handhabungsgeräte halten ihre Kanten und Referenzpunkte unter Kontrolle, während sich der Stapel in Richtung Laminierung bewegt.
Die Vor der Laminierung sollte das zusammengesetzte Modul eine Sichtprüfung bestehen, und der wendet eine kontrollierte Kombination aus Vakuum, Wärme, Druck und Zeit an. Luft wird entfernt, das Verkapselungsmaterial fließt und härtet aus, und die zuvor losen Schichten werden zu einer verbundenen Struktur.
Diese Stufe wird durch ein Rezept gesteuert, nicht nur durch eine Temperatureinstellung. Verkapselungschemie, Glaskonstruktion, Modulabmessungen, Materiallagerung, Evakuierungsverhalten, Heizgleichmäßigkeit und Kühlbedingungen beeinflussen das Ergebnis. Ein Rezept, das für eine Materialliste geeignet ist, sollte nicht blind auf eine andere übertragen werden.
Das Fenster ist enger, als der Sollwert vermuten lässt. EVA-Encapsulant vernetzt bei etwa 140–150 °C, und was das Rezept tatsächlich steuert, ist eine Sequenz — Temperaturrampe, Vakuumstufen, angelegter Druck und Haltezeit. Ein Laminator, der diese Sequenz nicht wiederholen kann, zeigt das als Blasen, Delamination oder Zellverschiebung, und nichts davon lässt sich korrigieren, sobald der Stapel verbunden ist.
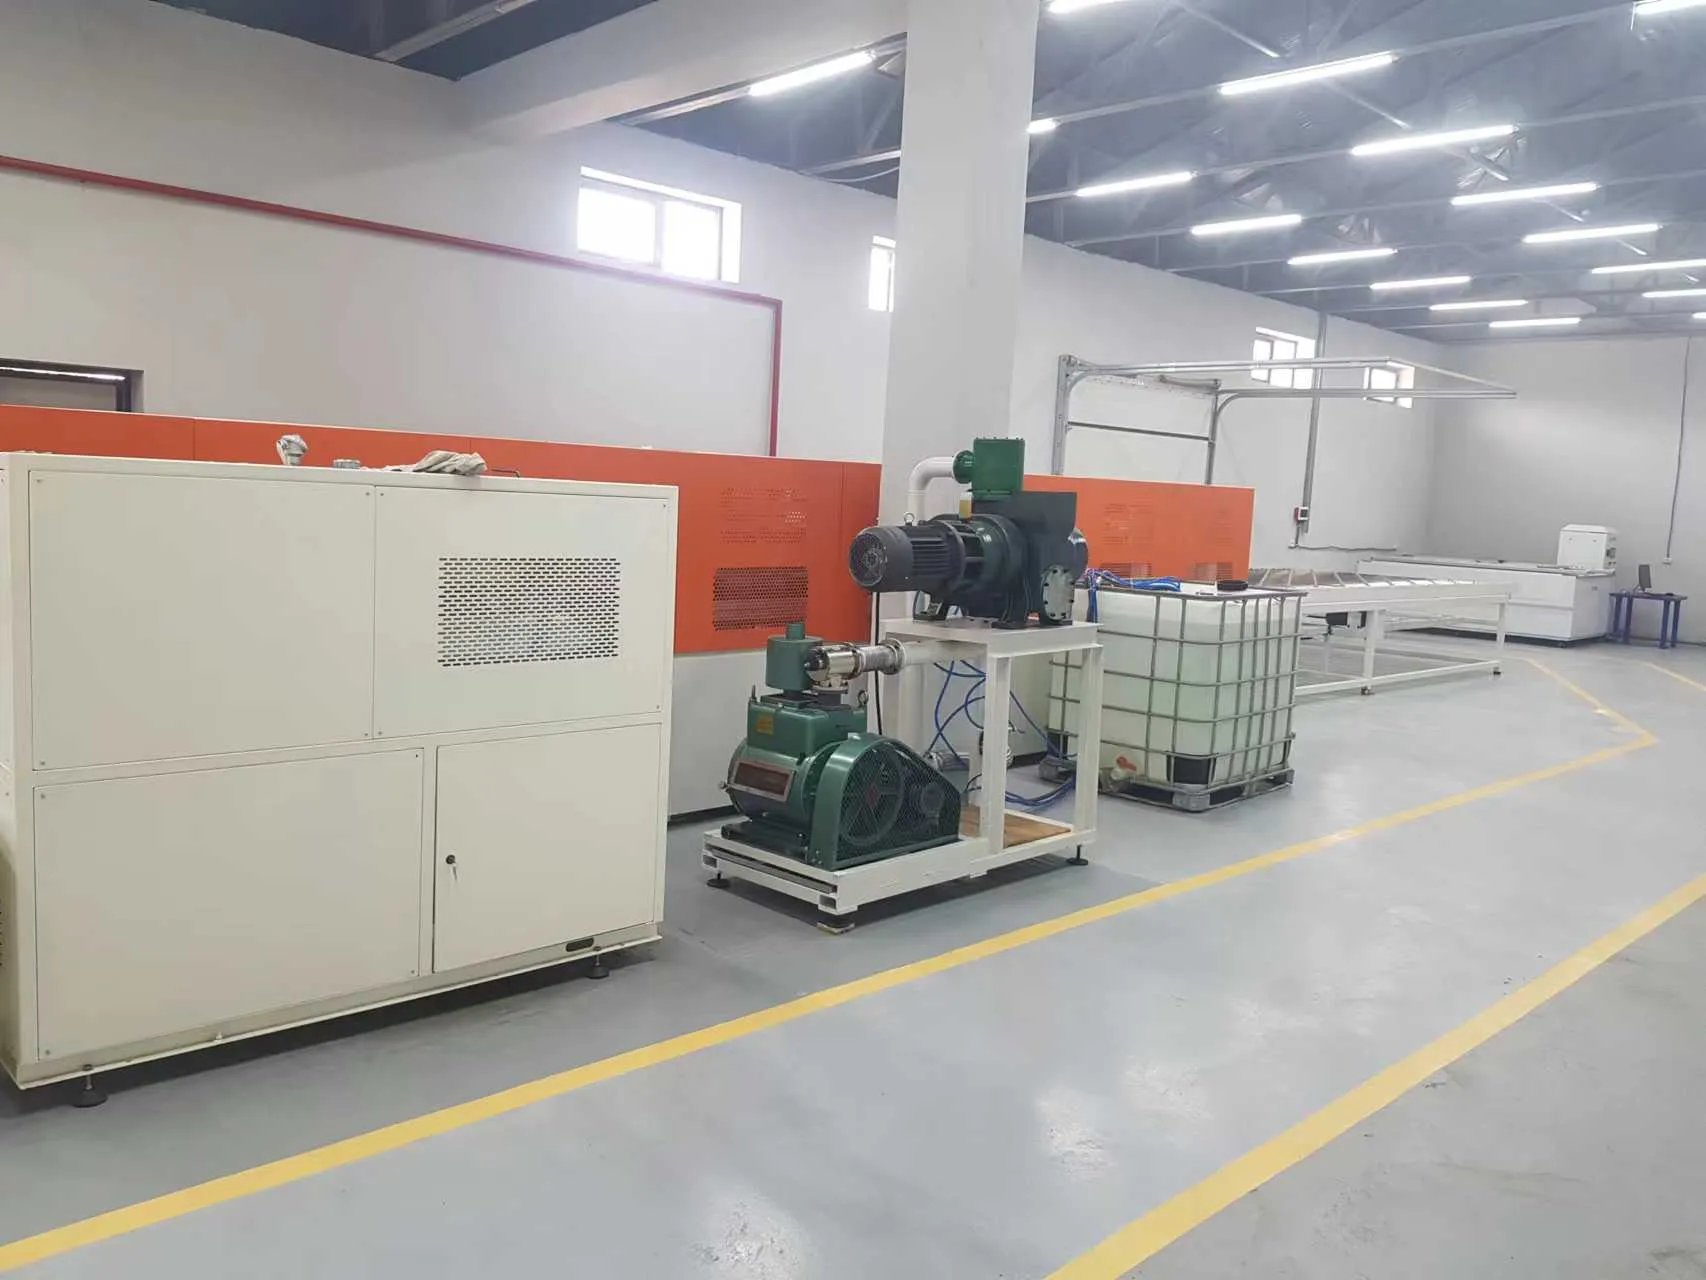
Der Laminator hat auch eine strikte Grenze: Er kann den Stapel, den er erhält, nicht reparieren. Er kann keinen falsch platzierten String geradebiegen, keine Verunreinigung entfernen, keine gerissene Zelle wiederherstellen oder das falsche Rückmaterial korrigieren. Gute Lamination beginnt daher weit vor dem Schließen der Kammertür.
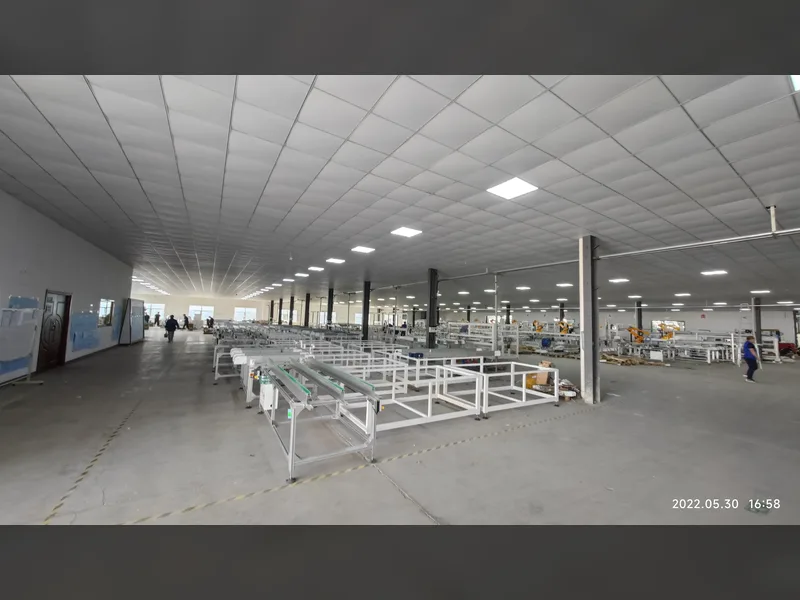
Der Werksfluss um diesen Prozess verdient sorgfältige Planung. Unlaminierte Stapel sind zerbrechlich und nehmen Platz ein. Chargenbeladung kann ungleichmäßige Ankünfte und Abfahrten erzeugen. Kühlung und nachgelagerte Handhabung können den Bereich einschränken, selbst wenn die Kammer selbst schnell genug erscheint. Die nutzbare Kapazitätszahl ist der anhaltende Durchsatz durch den gesamten Abschnitt, nicht die kürzeste angezeigte Rezeptzeit.
Die Endbearbeitung fügt Funktion hinzu, nicht Dekoration
Ein Laminat mag bereits wie ein Solarmodul aussehen, aber mehrere funktionale Aufgaben bleiben.
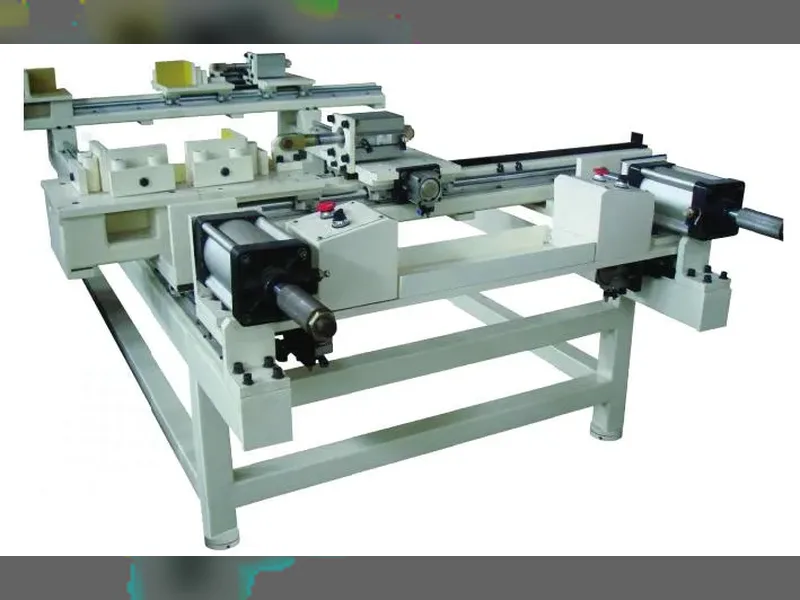
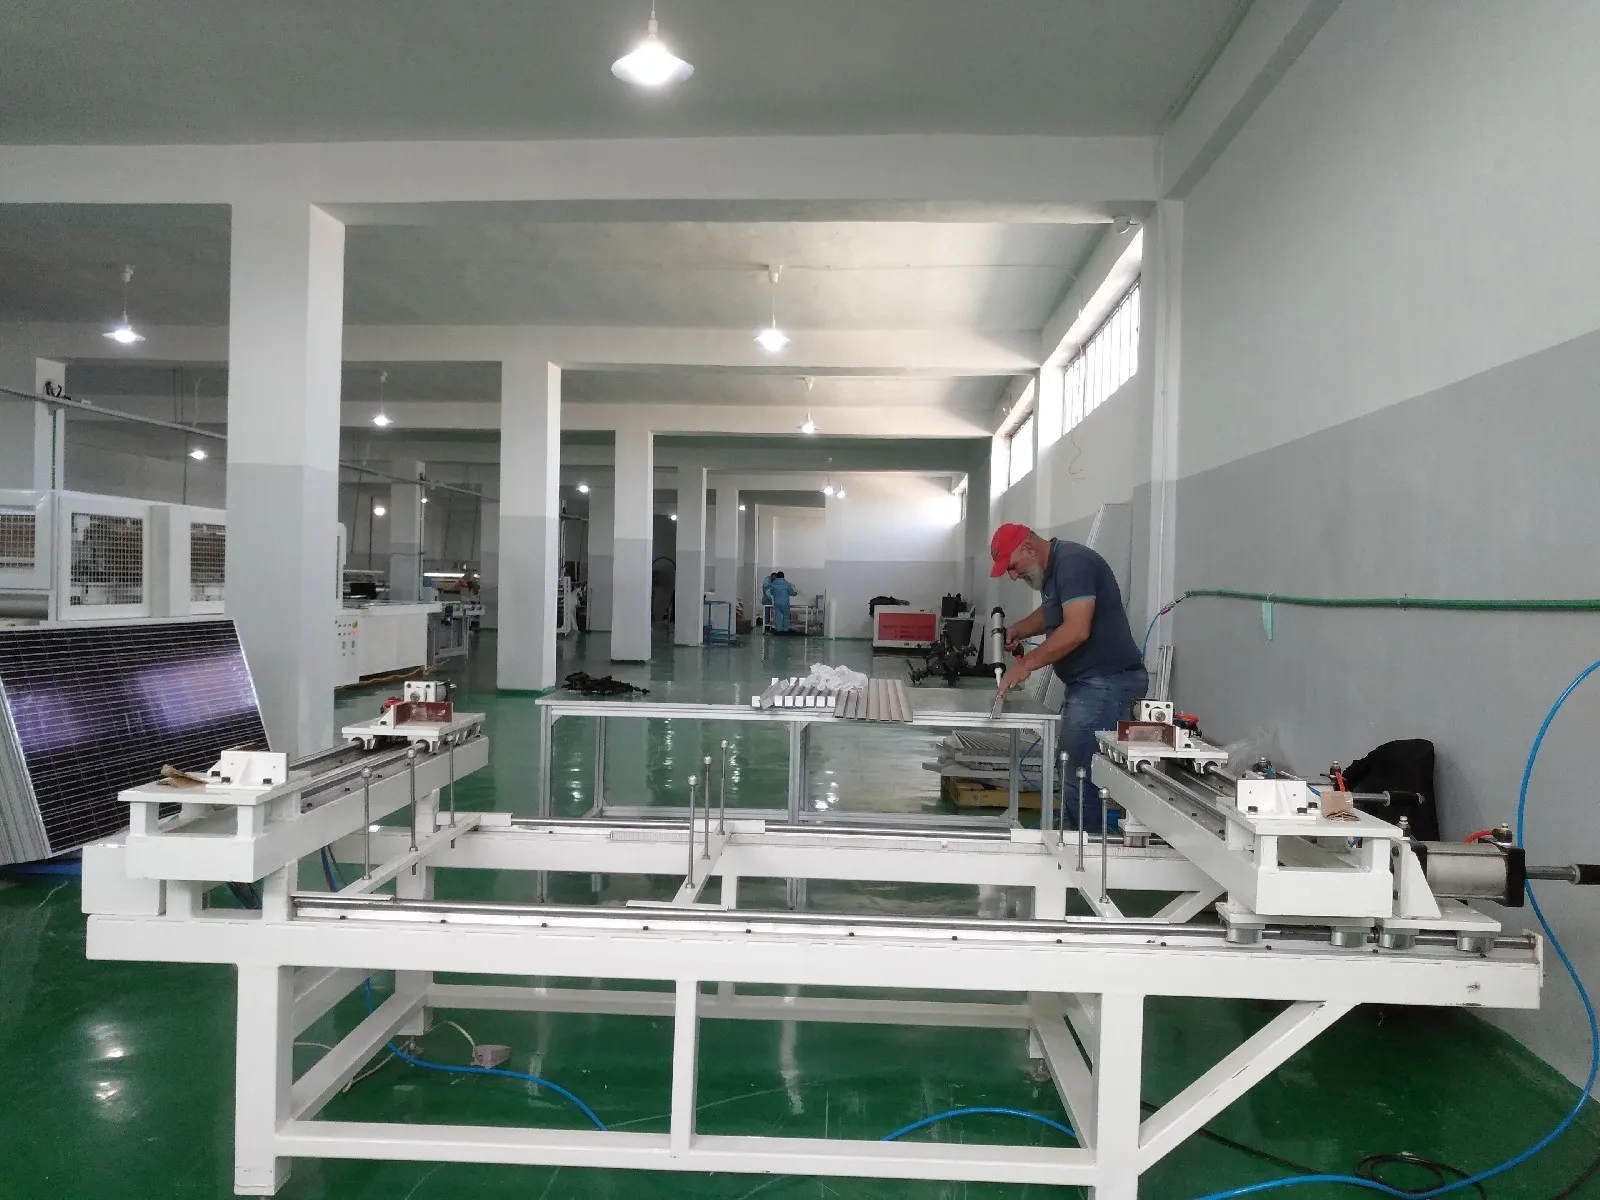
Die Endbearbeitung beginnt am Umfang des Laminats, wo überschüssiges Material entfernt und die Kanten für die gewählte Konstruktion vorbereitet werden. Bei einem gerahmten Produkt werden Dichtmittel und Aluminiumprofile zu einer quadratischen, sicheren Lastübertragungsstruktur für Verpackung, Montage und Feldgebrauch zusammengebaut. Rahmenlose und Glas-Glas-Designs führen diese Stufe anders aus, daher müssen ihre Handhabungs- und Kantenprozesse durch die Produktzeichnung definiert werden.
Die Anschlussdose stellt die externe elektrische Verbindung her. Ableitbänder müssen die richtigen Anschlüsse erreichen, die elektrische Verbindung muss stabil sein, und Klebe- oder Vergussmaterial muss die Baugruppe schützen. Die Aushärtezeit ist Teil der Produktionszeit; ein zu frühes Bewegen eines Moduls kann eine ansonsten akzeptable Installation beeinträchtigen.
Diese Schritte werden manchmal als das einfache Ende der Linie behandelt, weil der Solarkreis bereits aufgebaut wurde. Diese Annahme ist riskant. Rahmenschäden, schlechte Abdichtung, schwache Anschlussverbindungen oder unkontrollierte Klebstoffanwendung können ein Modul ablehnen, das alle früheren Stufen bestanden hat.
Die Toleranzen sind es wert, klar benannt zu werden. Die Rahmengenauigkeit wird normalerweise auf ±1 mm gehalten, wobei die Diagonalendifferenz innerhalb ±1,5 mm liegt, und das automatische Anschlussdosen-Schweißen läuft mit einem 16–18-Sekunden-Zyklus bei ±0,1 mm CCD-Positionierung. Die Aushärtezeit des Klebers zählt als Produktionszeit, und ein zu früh bewegtes Modul fällt Wochen später aus statt sofort.
Ein Modul wird durch Nachweise freigegeben
Die Endprüfung beantwortet mehrere verschiedene Fragen, und kein einzelner Prüfer beantwortet alle.
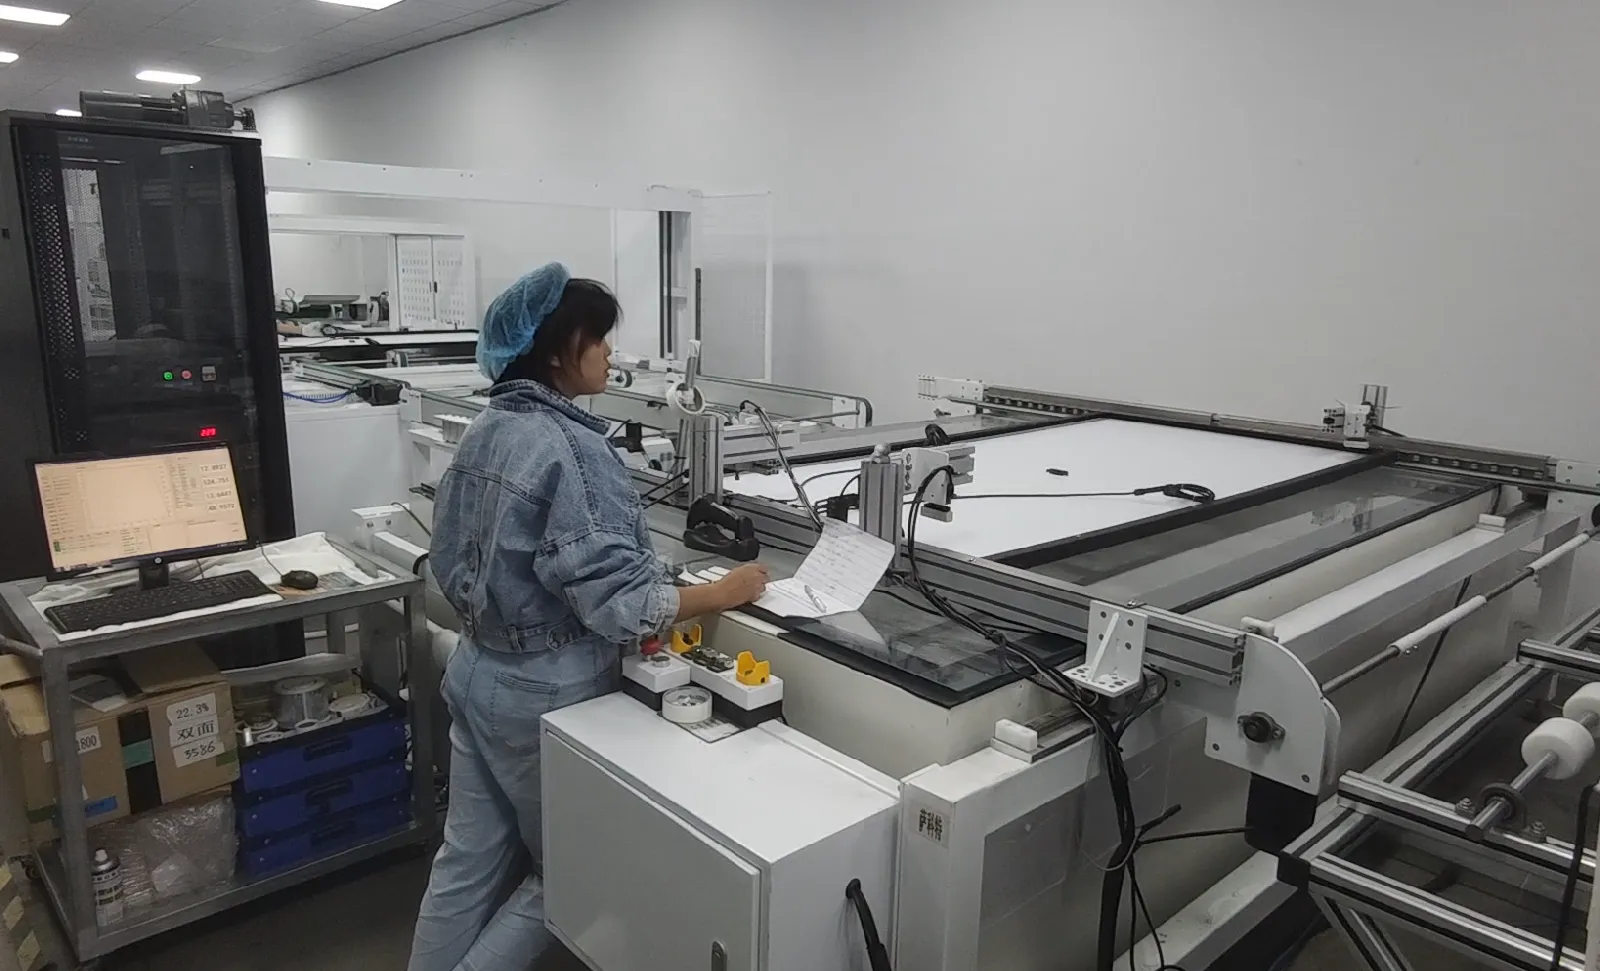
Erstens: Ist der Stromkreis noch intakt? Die abschließende EL-Inspektion sucht nach Schäden oder elektrischen Unterbrechungen, die während der Laminierung, des Besäumens, der Rahmung oder des Transfers aufgetreten sein könnten.
Zweitens: Welche elektrische Leistung liefert das Modul? Ein IV-Tester oder Sonnensimulator zeichnet die Strom-Spannungs-Kennlinie unter kontrollierter Beleuchtung auf. Das Ergebnis unterstützt die Leistungsklassifizierung und die elektrischen Daten, die dem Modul zugeordnet werden.
Drittens: Ist das Produkt elektrisch sicher? Isolations-, Hochspannungs- und Erdungskontinuitätsprüfungen befassen sich mit Isolierung und Schutzpfaden gemäß der Konstruktion und dem anwendbaren Qualitätsplan.
Zwei Zahlen beschreiben, wie viel diese Freigabe-Evidenz wert ist. Die Inline-EL-Inspektion löst etwa 0,5 mm pro Pixel auf, fein genug, um Mikrorisse zu erkennen, die eine reine Leistungsmessung passieren würde, und ein Sonnensimulator wird an der Spektrumanpassung bewertet, wobei das aktuelle A+-Klassenfenster zwischen 0,875 und 1,125 liegt. Isolations- und Hi-Pot-Tests laufen je nach Modulkonstruktion und dem Testplan, gegen den Sie qualifizieren, von 0,1 kV bis 10 kV.
Es gibt auch eine vierte Frage, die leicht übersehen wird: Kann die Fabrik nachweisen, welche Prozesshistorie zu diesem physischen Modul gehört?
Ein Barcode oder eine andere Serienkennung kann das Produkt mit Zell- oder Materialchargen, String-Aufzeichnungen, Inspektionsbildern, Laminierrezepten, Bediener- oder Gerätedaten, IV-Ergebnissen und Sicherheitstestergebnissen verbinden. In einer automatisierten Fabrik können diese Informationen mit einem Fertigungsausführungssystem ausgetauscht werden. In einer kleineren Fabrik gilt dasselbe Prinzip auch bei einfacherer Datenerfassung.
Die Rückverfolgbarkeit macht Testergebnisse zu einem nutzbaren Produktionsprotokoll. Sie hilft, wiederkehrende Defekte zu untersuchen, betroffenes Material zu isolieren, Rezepte zu vergleichen und zu verhindern, dass ein abgelehntes Gerät wieder in den akzeptierten Bestand gelangt.
Warteschlangen zeigen das reale Fabrikdesign
Die Produktionsleistung wird selten durch die Maschine mit der beeindruckendsten Spezifikation begrenzt. Sie wird dadurch begrenzt, wie Zykluszeiten, Chargen, Transfers, Inspektionen, Umrüstungen, Wartung und Qualitätssperren über eine Schicht hinweg interagieren.
Warteschlangen sind nützliche Beweise, weil sie zeigen, wo die Linie die Koordination verliert.
| Was das Werk sieht | Was es bedeuten könnte | Was zu untersuchen ist |
|---|---|---|
| Fertige Strings, die auf die Platzierung warten | Die String-Produktion kommt schneller an, als Layup oder Bussing sie aufnehmen können | String-Entladungsmuster, Layup-Zyklus, Pufferdesign, Defekt-Sperren |
| Vorbereitete Stapel, die Gänge belegen | Inspektion oder Laminierfluss räumt eingehende Arbeit nicht ab | Materialvorbereitungszeit, Inspektionsfreigabe, Chargenbeladung, Kammerverfügbarkeit |
| Laminierte Module, die vor der Rahmung warten | Kühlung, Besäumen, Transfer oder Rahmung ist unterdimensioniert | Förderbandlänge, Kühlzeit, manuelle Handhabung, Rahmenvorbereitung |
| Fertige Module, die auf den Test warten | Testzyklus, Datenübertragung, Beschriftung oder Sortierung kann die Montageleistung nicht erreichen | Testerkonfiguration, Ergebnisübermittlung, Barcode-Workflow, Ausschuss-Routing |
| Lange Stopps bei Produktwechseln | Formatflexibilität existiert auf dem Papier, aber der Umrüstaufwand ist schlecht definiert | Werkzeuge, Rezepte, Materialbereitstellung, Parametersteuerung, Bedienerverfahren |
Ein Puffer kann einen Prozess vor kurzen Störungen in einem anderen schützen, aber er ist kein Heilmittel für dauerhafte Diskrepanzen. Zu wenig Pufferung verursacht häufige Stopps. Zu viel verbirgt Probleme, erhöht den Bestand an unfertigen Erzeugnissen, verbraucht Bodenfläche und ermöglicht es Defekten, sich weiter zu bewegen, bevor jemand ein Muster bemerkt.
Das Ziel ist nicht, jeden Moment des Wartens zu eliminieren. Es ist zu wissen, warum das Warten existiert und ob es den Prozess schützt oder einen Konstruktionsfehler aufdeckt.
Automatisieren Sie das Risiko, bevor das Spektakel beginnt
Automatisierungsentscheidungen werden oft als Wahl zwischen einer halbautomatischen Fabrik und einer vollautomatischen diskutiert. Eine nützlichere Frage ist, wo die Automatisierung das größte betriebliche Risiko entfernt.
Empfindliche Handhabung ist eine Priorität. Wiederholtes Heben und Positionieren von Zellen, Strings, Glas und großen Laminaten schafft Möglichkeiten für Bruch, Kratzer und Ausrichtungsdrift.
Wiederholbare Präzision ist ein weiterer Punkt. String-Platzierung, Busbar-Geometrie, Klebstoffauftrag, Rahmung und Testpositionierung profitieren, wenn dieselbe kontrollierte Bewegung Modul für Modul erfolgen muss.
Auch Übergaben verdienen Aufmerksamkeit. Automatischer Transfer kann Warteschlangen und manuelle Handgriffe reduzieren, aber nur, wenn die verbundenen Stationen kompatible Referenzen, Zykluslogik, Sicherheitssteuerungen und Fehlerbehebung verwenden.
Schließlich kann Automatisierung die Datenerfassung verbessern. Barcode-Lesen, Rezeptauswahl, Übertragung von Testergebnissen und Ausschleusung von Ausschuss werden zuverlässiger, wenn sie in den Prozess integriert sind, anstatt später erfasst zu werden.
Manuelle Arbeit hat weiterhin ihren Platz. Sie kann Flexibilität während der Pilotproduktion, Produktentwicklung, bei geringeren Stückzahlen oder bei Schritten bieten, bei denen Urteilsvermögen wichtiger ist als Geschwindigkeit. Der Kompromiss besteht darin, dass der Prozess Schulung, Inspektion, Ergonomie und Rückverfolgbarkeit genauso sorgfältig definieren muss wie eine automatische Station Sensoren und Verriegelungen.
Das Layout beginnt mit Eingaben, nicht mit einem Grundriss
Ein Lieferant kann eine nützliche Produktionslinie nicht allein anhand eines Jahreskapazitätsziels entwerfen. Die Jahresleistung ist eine Zusammenfassung vieler Betriebsannahmen. Das Layout benötigt die Annahmen selbst.
| Projekteingabe | Warum es die Linie verändert |
|---|---|
| Modulzeichnung und Stückliste | Bestimmt Zellvorbereitung, String-Muster, Stapelaufbau, Arbeitsbereich der Ausrüstung, Rahmung und Anschlussdosenprozess |
| Erforderliche Leistung pro Schicht | Wandelt das Geschäftsziel in Stationszyklen, Chargengrößen, parallele Ausrüstung, Personal und Pufferanforderungen um |
| Produktmix und Umrüsthäufigkeit | Beeinflusst Werkzeuge, Rezepte, Materialbereitstellung, Reinigung, Parameterkontrolle und Planung |
| Qualitäts- und Zertifizierungsplan | Definiert Inspektionspositionen, Testausrüstung, Stichproben, Akzeptanzlogik, Nacharbeitswege und Aufbewahrung von Aufzeichnungen |
| Rückverfolgbarkeitsanforderung | Bestimmt Barcode-Punkte, Datenschnittstellen, Bildspeicherung, Etikettendruck und Integration in das Fabriksystem |
| Gebäude- und Versorgungsinformationen | Legt Geräteplatzierung, Gangbreite, Materialzugang, elektrische Last, Druckluft, Belüftung und Wartungsraum fest |
| Personal- und Wartungsmodell | Verändert die Grenze zwischen manueller Arbeit, unterstützten Stationen, Robotik, Ersatzteilen und technischem Support |
| Expansionsstrategie | Legt fest, wo Platz, Versorgungseinrichtungen, Förderbänder, Testkapazitäten und parallele Stationen reserviert werden sollten |
Diese Eingaben verhindern auch einen häufigen Layoutfehler: zuerst eine saubere Linie zu zeichnen und dann das Produkt und den Materialfluss zu zwingen, sich anzupassen. Die bessere Reihenfolge ist Produktdefinition, Prozessablauf, Qualitätskontrollpunkte, Zyklusmodell, Gerätekonfiguration und schließlich der detaillierte Grundriss.
Quellen und weiterführende Literatur
Solar-Photovoltaik-Herstellung Grundlagen — US-Energieministerium
Ooitech Vollautomatische Solarmodul-Produktionslinie Ausrüstung
Welche Maschinen werden zur Herstellung von Solarmodulen verwendet? — Ooitech
Planen Sie rückwärts von dem Modul, das Sie freigeben müssen
Die Produktionslinie lässt sich leichter spezifizieren, wenn das Projekt drei Ergebnisse definiert: einen korrekten Schaltkreis, ein langlebiges Laminat und ein fertiges Modul, unterstützt durch Test- und Rückverfolgbarkeitsaufzeichnungen. Die Maschinenauswahl folgt dann dem Prozess, anstatt ihn zu ersetzen.
Ooitech kann Solarmodul-Produktionssysteme für Kunden weltweit konfigurieren und liefern, von bedienergestützten Fabriken bis hin zu hochautomatisierten Linien, mit Geräteauswahl, Fabriklayout, Installation, Inbetriebnahme, Schulung und After-Sales-Support, abgestimmt auf das geplante Modul und den Produktionsplan.