Dünnere Silizium-Wafer vs. 25-30 Jahre Modullebensdauer: Kann
Inhaltsverzeichnis
Kurze Antwort: Silizium-Wafer werden dünner, und es stellt sich die Frage, ob ein dünnerer Wafer noch eine Modullebensdauer von 25 bis 30 Jahren unterstützen kann. Vor zwei Jahren lag die gängige Dicke bei 150 µm bis 160 µm; die aktuelle Produktion bewegt sich darunter. Die Motivation ist eindeutig – dünnere Wafer bedeuten mehr Wafer pro Ingot und niedrigere Siliziumkosten pro Watt, und Silizium ist der größte einzelne Materialkostenfaktor in einem Modul. Das Risiko ist mechanisch: Ein dünnerer Wafer neigt eher zu Rissen während der Zellverarbeitung, des Stringings und der Laminierung, und ein Mikroriss, der sich beim Endtest nicht zeigt, kann sich durch thermische Zyklen im Feld ausbreiten. Die Branchenkapazität in der 600-GW-Klasse wird um das dünnere Format herum geplant, was bedeutet, dass die Zuverlässigkeitsfrage in Produktionsmaßstab statt im Labor beantwortet wird.
PV-Modulfertigung · von Jerry, Ooitech
Einführung
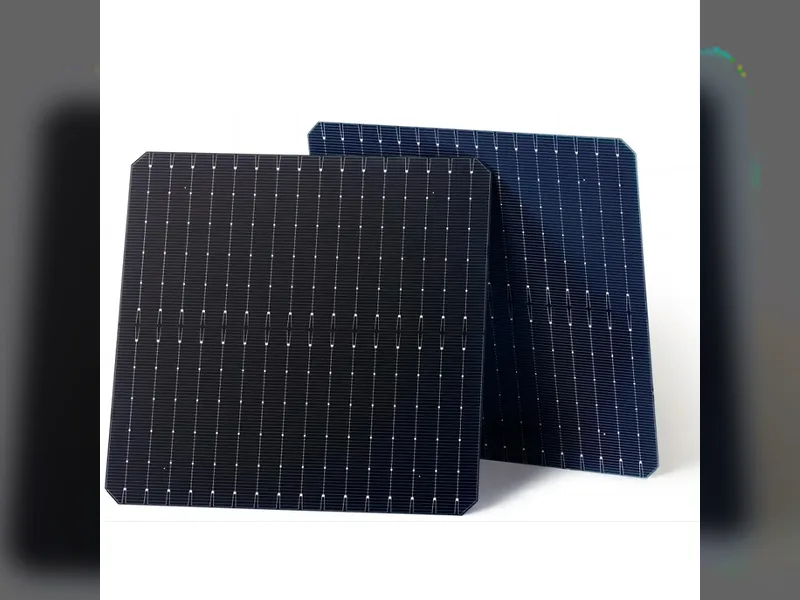
Solarwafer stehen 2026 auf Diät. Vor zwei Jahren lag die Standarddicke noch bei 150-160 μm. Jetzt sind 120-130 μm zum Standard in der Massenproduktion für N-Typ-Wafer geworden, und einige führende Hersteller haben 110 μm in ihre Produktionslinien gebracht.
Warum also rennt die gesamte Branche darum, Wafer dünner zu machen? Wenn Wafer immer dünner werden, werden Zellen dann so zerbrechlich, dass sie bei einer Berührung reißen? Und können nachgelagerte Module weiterhin die geplante Lebensdauer von 25 oder sogar 30 Jahren erreichen? Das sind echte Fragen, die sowohl die Branche als auch Investoren beschäftigen.
Warum die gesamte Branche dünnere Wafer anstrebt
Der direkteste Treiber hinter der Wafer-Verdünnung ist die Kostenreduzierung und die Einsparung von wertvollem Polysilizium.
Jede Reduzierung der Waferdicke um 10 μm senkt den Siliziumverbrauch pro Watt um etwa 7 %. Nach Abzug der zusätzlichen Nicht-Silizium-Kosten in Schneide- und Zellschritten sinken die Gesamtkosten pro Wafer um etwa 0,03-0,04 Yuan. Der Übergang von 160 μm auf 130 μm spart fast einen Jiao pro Wafer. Bei einer weltweiten jährlichen Installation von 600 GW summiert sich das auf Einsparungen in Höhe von mehreren zehn Milliarden Yuan pro Jahr für die Branche.
Derzeit macht Polysilizium 9 %-14 % der gesamten Modulkosten aus. Sein Gewicht ist weit geringer als während des Polysilizium-Booms, aber die Verdünnung bleibt der effizienteste Weg, um den Siliziumverbrauch direkt zu senken.
Neben der Kostenersparnis bringen dünnere Wafer einen elektrischen Vorteil. Je dünner der Wafer, desto kürzer ist der Transportweg für photogenerierte Ladungsträger, wodurch die Volumenrekombinationsverluste sinken und der Zellwirkungsgrad leicht steigt. Es passt noch besser zu TOPCon und HJT.
Aber verschiedene Zellrouten tolerieren die Verdünnung sehr unterschiedlich. HJT ist ein Niedertemperaturprozess ohne Hochtemperatur-Dotierungsschritt, daher ist er von Natur aus für dünne Wafer geeignet und kann bis auf 100-110 μm gehen. TOPCon muss einen Hochtemperatur-Polysilizium-Abscheidungsschritt durchlaufen, und zu dünne Wafer verziehen sich leicht, was die Ausbeute beeinträchtigt. Deshalb bleibt die TOPCon-Massenproduktion meist konservativ im Bereich von 125-135 μm.
So kontrollieren Sie die Qualität nach dem Dünnen und wie Module ihre Garantie einhalten
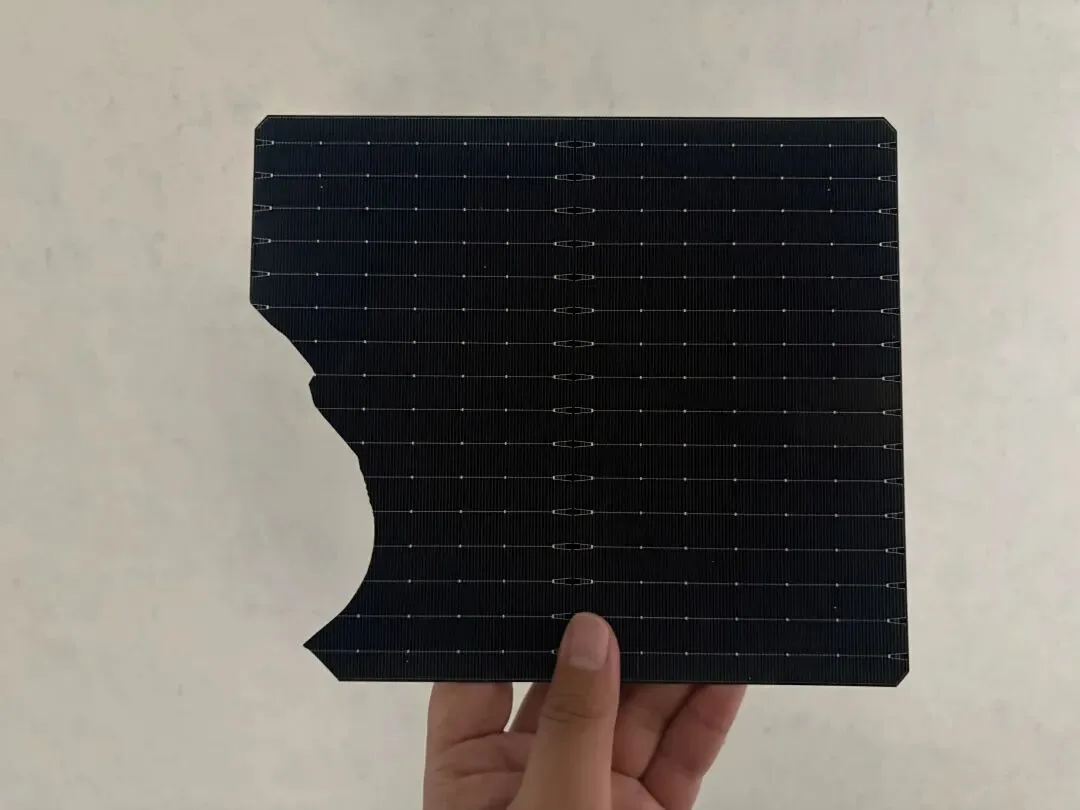
Monokristallines Silizium ist von Natur aus ein sprödes Halbleitermaterial. Mit abnehmender Dicke sinkt die Fähigkeit des Wafers, Biegung und Spannung zu widerstehen, deutlich. Dünnwafer-Zellen zerbrechen nicht bei Berührung, aber die Wahrscheinlichkeit von Mikrorissen steigt deutlich. Das Risiko erstreckt sich über die gesamte Kette: Sägen, Zellfertigung, Modulverpackung, Logistik, Installation vor Ort und langfristiger Betrieb der Anlage.
Beim Wafer-Schneiden und der Zellproduktion werden dünne Wafer leichter mechanisch gequetscht und thermischen Schocks ausgesetzt. Texturierung, Diffusion, Drucken und Löten können Mikrorisse hinterlassen, die mit bloßem Auge unsichtbar sind. Besonders in TOPCon-Linien führt die Waferverbiegung direkt zu Transportbrüchen und Ausrichtungsfehlern, was die Gesamtausbeute der Linie senkt.
Beim Modulverpackungsschritt verstärken Druck- und Temperaturschwankungen beim Laminieren die interne Waferspannung weiter und lösen native Mikrorisse aus. Und nicht alle Defekte zeigen sich am Werktor. Spätere Transportstöße, Stöße vor Ort während der Bauphase und dann der tägliche Tag-Nacht-Temperaturzyklus im Anlagenbetrieb üben weiterhin Spannung durch thermische Ausdehnung und Kontraktion aus. Feine Mikrorisse breiten sich langsam aus. Nach zwei oder drei Betriebsjahren werden einige Mikrorisse zu sichtbaren versteckten Rissen, die den internen Strompfad der Zelle unterbrechen, einen abnormalen Leistungsabfall verursachen und in extremen Fällen ein Hot-Spot-Risiko auslösen.
Dünne Wafer selbst verkürzen die Modullebensdauer nicht direkt. Was den 25-30-jährigen Lebenszyklus wirklich bedroht, ist der Mikroriss-Defekt, den keine Inspektion erfasst hat. Wenn der gesamte Prozess versteckte Risse auf einem sehr niedrigen Niveau halten kann, können Dünnwafer-Module dennoch Langzeitziele erreichen. Aber wenn die Prozessiteration über die Lieferkette nicht mit dem Dünnungsdruck Schritt halten kann, werden in der Fertigungsphase vergrabene Defekte in den mittleren bis späten Betriebsjahren der Anlage an die Oberfläche kommen und ausfallen. Das Dünnen ist im Wesentlichen eine höhere Messlatte für die Wafer-Zell-Modul-Fertigungskette als Ganzes.
Wafer-Schneiden: Feiner Wolframdraht reduziert native Schäden
Die Industrie hat bereits weitgehend hochfeste Wolfram-Diamantdrahtsägen eingeführt, die herkömmliche Kohlenstoffstahl-Diamantdrahtsägen ersetzen. Standard-Dünnwafer-Linien verwenden Drahtdurchmesser von 24μm und darunter. Für 110-120μm ultra-dünne Wafer wird sogar noch feinerer 20-22μm ultra-feiner Wolframdraht verwendet. Je feiner der Draht, desto schmaler der Schnitt, desto dünner die beschädigte Schicht auf der Waferoberfläche und desto weniger Oberflächenmikrorisse. Das reduziert die nativen Mikrorisse, die ein Wafer ab Werk mitbringt, direkt an der Quelle.
Zellfertigung: Prozess verfeinern, Auswirkungsrisse reduzieren
Die Kontrolle konzentriert sich auf einige wichtige Schritte. Nassprozesse verlangsamen den Wasserfluss und die Korb-Schwingung, um Stöße und Reibung zu reduzieren. Der Transport verwendet flexible Mechanismen, um Vakuumsaugkraft und Bewegungsstöße zu verringern. Hochtemperaturschritte verlangsamen die Aufheiz- und Abkühlraten, um Verwerfungen und thermische Spannungen zu unterdrücken. Beim Drucken wird der Rakeldruck gesenkt. Das Sintern optimiert die Temperaturzonenkurve, um Heiß-Kalt-Schocks zu vermeiden. Jeder Schritt ist mit PL-Inspektion gekoppelt, um Mikrorisse und verzogene defekte Wafer frühzeitig auszusortieren und so Bruch- und verstecktes Rissrisiko zu reduzieren.
Modulfertigung: Löten ist entscheidend, Laminierung muss abgestimmt werden
Beim Verschweißen von Zellen verwenden Sie eine stufenweise Gradientenheizung und kontrollieren den Thermoschock streng. Verwenden Sie feines, weiches Band, um die Lötstellen-Spannung zu verteilen und den punktuellen Druck auf dünne Wafer zu reduzieren. Passen Sie die Kraft der Pressstifte der Ausrüstung an, um harte Druckschäden an Zellen zu vermeiden. Wählen Sie weiches Band mit geringer Härte, um den Zug zwischen Band und Waferverformung während thermischer Zyklen zu reduzieren. Nach dem Löten fügen Sie eine EL-Inspektion hinzu, um lötbedingte Mikrorisse frühzeitig zu erkennen, damit sie nicht in die Laminierung gelangen.
Bei der Laminierung können Sie versuchen, das Vakuumpumpen und die Rampenraten zu verlangsamen, um den Druckschock abzumildern, während Sie die Temperaturzonenkurve optimieren, um interne thermische Spannungen durch schnelles Aufheizen und Abkühlen zu vermeiden.
Zusammenfassung
Das Dünnen von Wafern ist ein etablierter Branchentrend, und es hat keinen Sinn, ihn pauschal abzulehnen. Während die gesamte Kette vom Dünnen für niedrigere Kosten und bessere Leistung profitiert, müssen die Wafer-, Zell- und Modulschritte ihre Ausrüstung und Prozesse gemeinsam aufrüsten, mechanische und thermische Spannungen streng kontrollieren, sich vor versteckten Rissen und Brüchen schützen und die Durchflussinspektion verstärken. So halten Sie die Linie bei langfristiger Modulqualität und -zuverlässigkeit, während Sie gleichzeitig Kosten senken.
Ooitechs Ansicht
Das Dünnen ist wirklich ein Problem des Spannungsmanagements, das sich am stärksten in der Modullinie auswirkt, und dort entscheidet die Ausrüstungswahl, ob diese vergrabenen Mikrorisse jemals sichtbar werden. Auf unserer Seite sind Stringer mit segmentiertem Gradientenlöten und weicher Bandführung sowie EL-Screening vor der Laminierung genau die Schutzvorrichtungen, die verhindern, dass 110-130μm-Zellen fünf Jahre später zu Feldausfällen werden. Die Physik dünner Wafer ist festgelegt, aber die Ausbeute wird dadurch gewonnen oder verloren, wie sanft Ihre Linie sie behandelt. Wenn Sie sehen möchten, wie eine echte MBB-Modullinie diese Schritte ausführt, ist der Ooitech-YouTube-Kanal unter www.youtube.com/ooitech einen Blick wert.