Warum das Bussing (Überlappungslöten) Zellrisse verursacht
Inhaltsverzeichnis
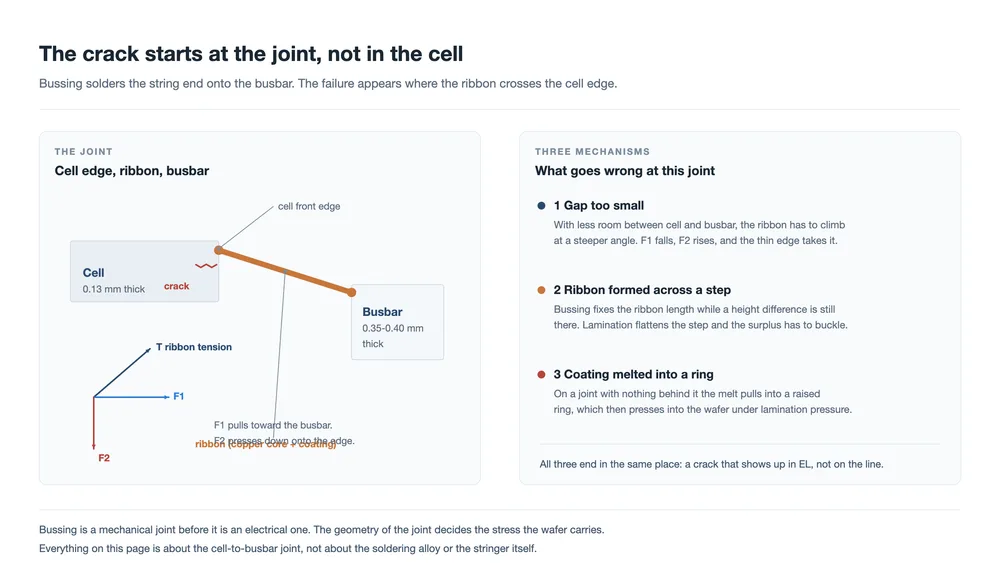
Kurze Antwort: Ein Mittelloch-Riss, der aus dem Bussing-Schritt entsteht, ist ein mechanisches Versagen an der Verbindung zwischen Zellrand und Busbar. Drei Dinge verursachen ihn. Der reservierte Spalt zwischen Zelle und Busbar ist zu klein, sodass das Ribbon in einem steilen Winkel kreuzt und auf den Rand drückt. Das Ribbon wurde über einen Höhenunterschied geformt, den die Lamination später flachdrückt, wodurch überschüssiges Ribbon zurückbleibt, das irgendwo ausbeulen muss. Oder die Ribbon-Beschichtung schmolz zu einem erhöhten Lotring, der in den Wafer gedrückt wird. Alle drei belasten den Rand eines etwa 0,13 mm dicken Wafers, und alle drei zeigen sich meist erst nach der Lamination, in der Elektrolumineszenz.
Mittelloch-Risse gehören zu den häufigsten kosmetischen Defekten, die eine Modullinie produziert, und die Liste möglicher Ursachen ist lang. Handhabungsschäden, Glas, Einkapselungsmaterial, Stringer-Fehler und Laminationsparameter haben jeweils ihre eigenen Signaturen. Diese Seite beschränkt das Thema auf den Teil, der vom Bussing stammt – dem Überlappungslötschritt, der ein String-Ende auf eine Busbar verbindet – und geht die drei Wege durch, auf denen dieser Schritt Zellen bricht.
Diesen drei ist gemeinsam, dass keiner von ihnen ein elektrisches Versagen ist. Es sind Geometrieprobleme. Die Verbindung zwischen einem Zellrand und einer Busbar ist ein Ort, an dem ein dünner Wafer, ein viel dickeres Ribbon-Band und eine Lötverbindung aufeinandertreffen und an dem ein Band unter Spannung die Richtung ändert. Bringt man diese Geometrie um ein paar Zehntelmillimeter falsch hin, zahlt der Wafer später dafür – in der Presse.
Unten steht der Mechanismus für jede der drei Ursachen, was sie auf der Linie voneinander unterscheidet und was es wert ist, vor der Lamination statt danach zu messen.
Die Verbindung, um die es auf dieser Seite geht
Beim Bussing werden die Enden eines fertigen Strings auf die Busbar gelötet, die den Strom sammelt und zur Anschlussdose führt. Bei einem TOPCon-String verlässt das Ribbon die Vorderseite der Zelle und wird auf die Rückseite der Busbar gelötet, sodass die Verbindung am Zellrand statt in der Mitte einer Zelloberfläche sitzt.
Die Vorrichtung bringt Zelle und Busbar während des Vorgangs auf eine gemeinsame Ebene. Das macht sie nicht gleich dick, und der Unterschied ist nicht klein:
| Artikel | Typische Dicke |
|---|---|
| TOPCon-Wafer | 0,13 mm |
| Mittlere Busbar-Ribbon | 0,35 mm bis 0,40 mm |
Das Ribbon verlässt also einen 0,13 mm dicken Wafer, überquert einen Spalt und landet auf einem etwa dreimal so dicken Band. Das Ribbon ist das einzige Element, das diese Stufe überspannt, und es tut dies unter Spannung. Wo es den Zellrand berührt, drückt es. Das ist der ganze Fehlermechanismus in einem Satz; die drei Ursachen unten sind nur drei Arten, diesen Druck größer zu machen.
Ursache eins: Der reservierte Spalt zwischen Zellrand und Busbar ist zu klein
Der Spalt zwischen Zellrand und Busbar ist ein Prozessfenster, keine Nennabmessung. Mehrere gewöhnliche Dinge schieben den Zellrand näher an die Busbar als er sein sollte. Ein CCD-Vision-Versatz an der Bussing-Maschine kann das bewirken. Ebenso ein Positionierungsfehler an derselben Maschine. Ein String, dessen Gesamtlänge aus der Toleranz gedriftet ist, tut es auch, weil die Endzelle dann an einer anderen Stelle ankommt als von der Vorrichtung erwartet.
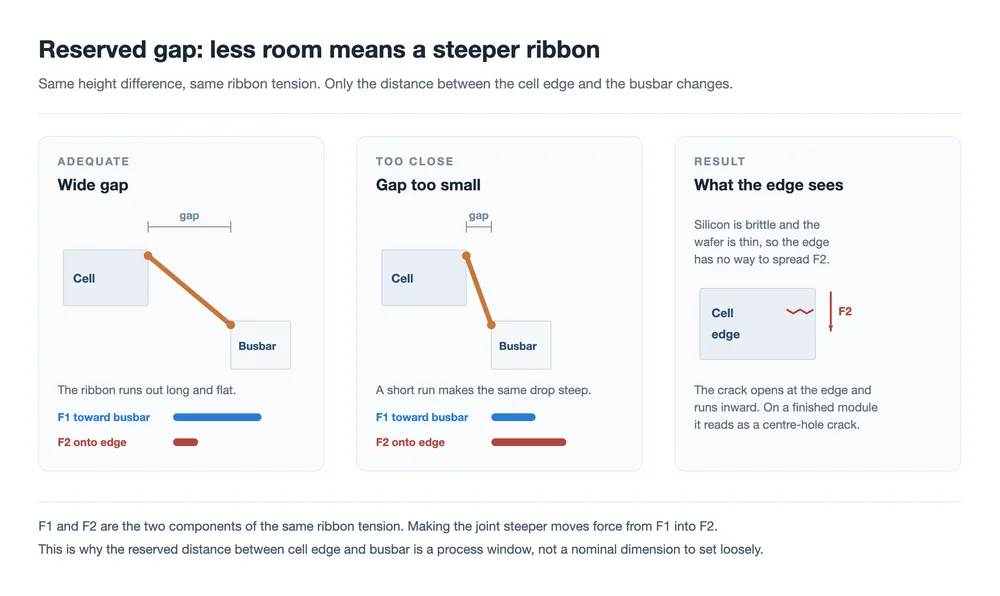
Ist der Spalt kurz, muss das Ribbon denselben Anstieg über eine kürzere Strecke bewältigen, sodass der Winkel zwischen Ribbon und Waferrand steiler wird. Nimmt man die Ribbon-Spannung als etwa konstant an und zerlegt sie an dem Punkt, an dem das Ribbon die Zelle verlässt, in zwei Komponenten:
- F1 wirkt in der Ebene des Wafers und zieht das Ribbon zur Busbar.
- F2 wirkt senkrecht zum Wafer und drückt das Ribbon auf den Zellrand.
Eine steilere Kreuzung verschiebt Spannung aus F1 in F2. Der horizontale Zug fällt, der nach unten gerichtete Druck steigt, und der Rand ist der Ort, an dem dieser Druck ankommt. Silizium ist spröde, der Wafer ist dünn, und der Rand ist eine freie Oberfläche ohne umgebendes Material, das die Last verteilen könnte. Ein Riss beginnt am Rand und läuft nach innen. Auf einem fertigen Modul zeigt er sich als dunkle Linie oder dunkler Fleck in der EL.
Diese Ursache ist von den dreien am einfachsten zu verhindern und am schwersten zu sehen, weil eine um 0,2 mm falsch positionierte Verbindung völlig normal aussieht. Die Kontrolle ist die Platzierung selbst: Vision-Kalibrierung, die Positionierwiederholbarkeit des Bussing-Kopfs und die Längentoleranz des vom Stringer.
Ursache zwei: Das Ribbon wurde über eine Stufe geformt, die die Lamination beseitigt
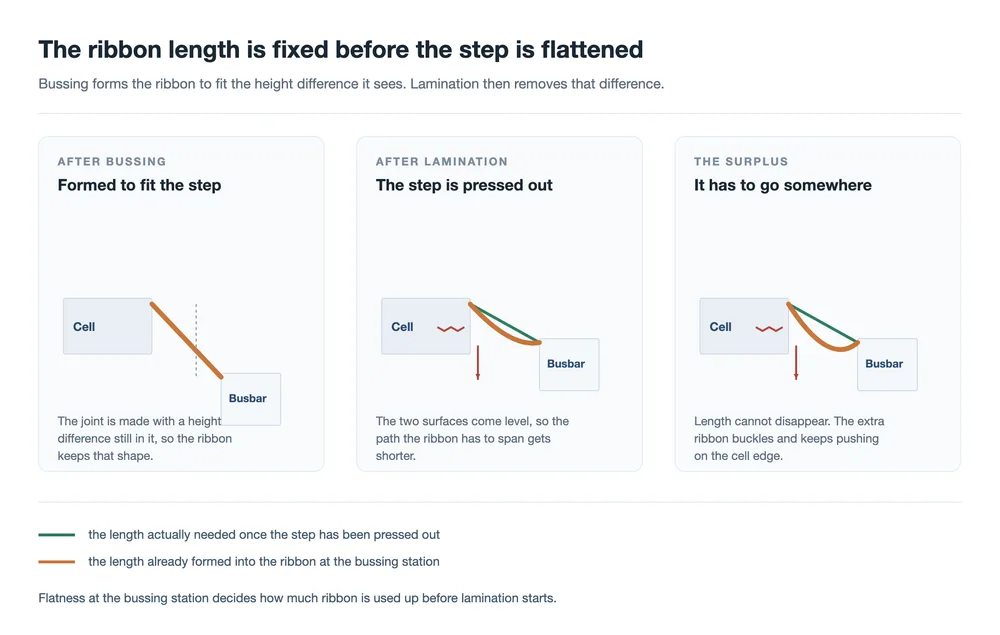
Die zweite Ursache beginnt genauso, mit einem Höhenunterschied zwischen Zelle und Busbar an der Bussing-Station, aber das Ergebnis ist anders. Hier ist der Unterschied groß genug, dass das Ribbon nach dem Löten eine Stufe in seiner Form behält. Die Verbindung ist hergestellt, das Ribbon ist fixiert, und die Ribbon-Länge in dieser Verbindung ist nun eine feste Größe.
Die Lamination tut dann, was Lamination tut: Sie drückt die Baugruppe flach. Die beiden Oberflächen kommen auf gleiche Höhe, und der Weg, den das Ribbon zwischen ihnen überspannen muss, wird kürzer. Das Ribbon hat jedoch bereits seine Länge und kann sich nicht verkürzen. Der Überschuss muss irgendwohin, also beult das Ribbon aus – und die Beule sitzt auf dem Zellrand.
Das Ergebnis ist derselbe Defekt wie bei Ursache eins, mit einer anderen Signatur: Er neigt dazu, in Chargen statt als vereinzelte Zellen aufzutreten, weil die Stufe eine Eigenschaft des Setups und nicht einer einzelnen Verbindung ist. Es ist auch der Grund, warum eine Verbindung an der Bussing-Station die Prüfung bestehen und trotzdem in der Presse Risse auslösen kann. Die Koplanarität beim Bussing ist der Kontrollpunkt, nicht das Aussehen der Verbindung.
Ursache drei: Die Beschichtung schmolz zu einem erhöhten Ring
Die dritte Ursache ist die seltenste, sie ist die lehrreichste, und sie ist die einzige, die als Einkaufsentscheidung beginnt. Sie erschien im Ausgangsfall als Linie mit anhaltenden Mittelloch-Rissen nach der Lamination. Mehrere Laminatoren erzeugten denselben Defekt, und die Bussing-Maschine war das einzige feste Element im Bild, was die Untersuchung auf den Bussing-Schritt lenkte.
Was dort geschah: Die Zelle und die Busbar hatten einen leichten Höhenunterschied, und im Gabelbereich, wo sich die Busbar zu den Leitungen hin aufteilt, befand sich keine Busbar unter dem Ribbon, gegen die geschweißt werden konnte. Das Ribbon löste sich vom Wafer. Die Lötwärme schmolz dann die Ribbon-Beschichtung, die sich zu einem Wulst um das Ribbon zog und als erhabener Ring erstarrte. Unter dem Laminationsdruck wirkte dieser Ring als harter Punkt auf einem spröden Wafer und ließ ihn brechen.
Der Grund, warum die Ringe in Chargen auftraten, ist der Teil, den es sich zu merken lohnt. Die Linie war auf ein kostengünstigeres Ribbon mit hohem Zinn- und niedrigem Kupfergehalt umgestellt worden, und die Beschichtung dieses Ribbons variierte in der Dicke entlang der Spule. Mehr Lot an der Verbindung erzeugte einen größeren Ring. Die Rückkehr zum Standard-Ribbon beseitigte den Fehler vollständig.
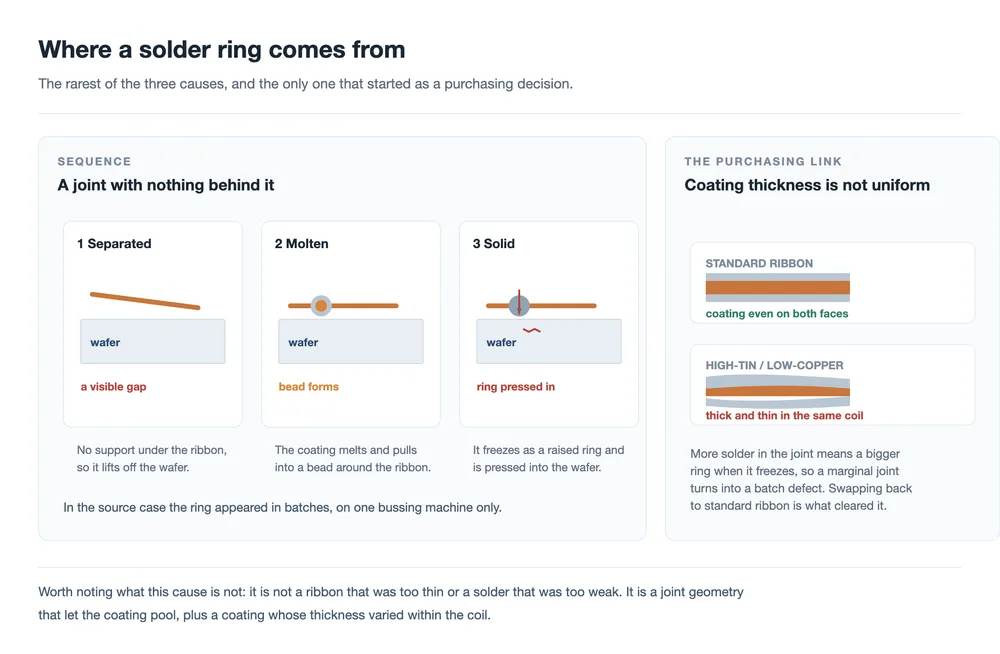
Daraus folgen zwei Punkte. Die Beschichtungsdicke und ihre Gleichmäßigkeit gehören in die Eingangsprüfung und nicht nur auf ein Datenblatt. die Beschichtung ist der Teil des Ribbons, der die Verbindung herstellt, und eine Spule mit ungleichmäßiger Beschichtung verhält sich anders als eine gleichmäßige, selbst wenn beide denselben Durchschnittswert erfüllen. Und eine Verbindung braucht etwas dahinter. Wo das Ribbon einen Bereich ohne Stütze darunter überquert, arbeiten sowohl das Löten als auch die Lamination gegen die Geometrie statt mit ihr.
Die drei auseinanderhalten
Auf einer Linie, die Mitteloch-Risse produziert, reicht das Muster des Fehlers oft aus, um auf die Ursache hinzuweisen, bevor eine Messung vorgenommen wird. Die drei unten sind die bussing-bezogenen Signaturen; andere Signaturen existieren und weisen woanders hin.
| Was Sie sehen | Wahrscheinliche Ursache | Erstes zu prüfendes Element |
|---|---|---|
| Risse, die dem Busbar-Verlauf folgen und über Zellen auftreten, deren Verbindungen alle akzeptabel aussehen | Reservierter Spalt zu klein | Vision-Kalibrierung und der tatsächliche Spalt an der Verbindung |
| Chargenrisse, die einer Setup-Änderung folgen statt einer Schicht | Ribbon über eine Stufe geformt | Koplanarität von Zelle und Busbar beim Bussing |
| Derselbe Fehler auf mehreren Laminatoren, während eine Bussing-Maschine konstant bleibt | Lotring | Stütze unter dem Ribbon, dann die Ribbon-Beschichtungsspezifikation |
Die dritte Zeile ist die, die es sich einzuprägen lohnt. Wenn ein Fehler dem Teil der Linie folgt, der sich nicht geändert hat, kann der Teil, der sich nicht geändert hat, die Ursache sein, nicht die Kontrolle.
Was an der Bussing-Station einzuhalten ist
Keine der drei Ursachen kann nach der Lamination weggeprüft werden. Sie müssen an der Station eingehalten werden, die die Verbindung herstellt, und auf einer Bussing-Maschine bedeutet das vier Dinge:
- Platzierung. Der Spalt zwischen Zellenrand und Busbar sollte gemessen und aufgezeichnet werden, nicht aus dem Programm angenommen. Vision-Offsets und Stringlängen-Drift verschieben ihn beide.
- Koplanarität. Der Höhenunterschied zwischen Zelle und Busbar im Moment des Lötens bestimmt die Ribbon-Länge. Stützwerkzeuge und Vorrichtungs-Flachheit entscheiden darüber.
- Ribbon-Spezifikation. Beschichtungsdicke und ihre Gleichmäßigkeit, geprüft am eingehenden Material statt vom Datenblatt abgelesen. Die Struktur des Ribbons und seine Beschichtung bestimmen, wie viel Lot in der Verbindung landet.
- Prüfzeitpunkt. Elektrolumineszenz nach der Lamination ist der Ort, an dem diese Fehler auftreten. Wenn Ihre EL-Prüfung früher im Ablauf läuft, wird der Riss an dem Punkt übersehen, an dem er noch auf eine Station zurückführbar ist.
Die Laminationsseite ist ebenfalls wichtig, aber hauptsächlich als Verstärker. Eine Presse, die die Baugruppe gleichmäßig flach drückt, wobei die Vakuumstufen und die Druckrampe das tun, was sie sollen, behandelt jede Verbindung gleich. Der Laminationszyklus ist der Ort, an dem die beim Bussing aufgebaute Geometrie schließlich auf ihre Konsequenzen trifft.
Häufig gestellte Fragen
Warum tritt der Riss erst nach der Lamination auf?
Weil die Last, die den Rand bricht, in der Presse aufgebracht wird. Die Verbindung selbst sieht normal aus, wenn sie hergestellt wird; das überschüssige Ribbon hat sich noch nicht verformt, und der Lotring steht noch nicht unter Druck. Schäden, die bereits im Wafer vorhanden sind, können ebenfalls geschlossen bleiben, bis der Druck der Lamination sie zu einem lesbaren Riss in der EL öffnet.
Warum heißt es Mitteloch-Riss?
Der Name kommt daher, wo der Fehler am fertigen Modul zu sehen ist. Der mechanische Ursprung ist die Zelle-zu-Busbar-Verbindung, weshalb die drei Ursachen auf dieser Seite alle auf den Bussing-Schritt zurückweisen und nicht auf das Loch selbst.
Ist das ein Ribbon-Problem oder ein Lötproblem?
Es ist ein Geometrieproblem, das sich über eine gelötete Verbindung zeigt. Ursache eins und zwei haben fast nichts mit dem Ribbon als Produkt zu tun: Der Spalt und der Höhenunterschied sind Eigenschaften davon, wie die Teile platziert und gestützt werden. Ursache drei ist die Ausnahme, und dort ist die Beschichtung des Ribbons direkt beteiligt.
Würde ein dickeres Ribbon helfen?
Es würde die Stufe erhöhen, die das Ribbon an der Busbar überqueren muss, und es würde mehr Material in jeden entstehenden Ring einbringen. Die Richtung, die dem Rand hilft, ist die entgegengesetzte: eine kleinere und besser kontrollierte Stufe, ein Spalt, der innerhalb seines Fensters gehalten wird, und eine Beschichtung, die sich entlang der gesamten Spule gleich verhält.
Kann davon etwas vor der Lamination erfasst werden?
Zwei der drei können es, und nur durch Messung. Der reservierte Spalt ist ein Maß, das Sie an der Verbindung prüfen können. Die Koplanarität beim Bussing ist ein Maß, das Sie an der Vorrichtung prüfen können. Der Lotring ist an der Verbindung sichtbar, wenn jemand danach sucht, weshalb es sich lohnt, einen Prüfschritt sowohl nach dem Bussing als auch nach der Lamination zu haben.
Gilt das für busbar-lose Module?
Der Mechanismus ändert sich mit der Verbindung. Bei einem 0BB-Modul ist das Ribbon direkt mit feinen Fingern verbunden, sodass es keine Busbar-Kante zu überqueren gibt und die Verbindungslasten auf weit mehr, viel kleinere Verbindungen verteilt werden. Die hier beschriebene Busbar-Verbindung ist diejenige, bei der ein einzelner dicker Streifen eine dünne Wafer-Kante überquert.
Abschließende Gedanken
Drei verschiedene Geschichten enden in derselben dunklen Linie in EL, und der Grund, warum es sich lohnt, sie zu trennen, ist, dass sie drei verschiedene Lösungen erfordern. Die Lücke ist ein Platzierungsproblem. Die Stufe ist ein Ebenheitsproblem. Der Ring ist ein Material- und Stützproblem. Eine Linie, die alle drei als "Laminierungsproblem" behandelt, wird ihre Zeit damit verbringen, eine Presse anzupassen, die nicht die Ursache ist.
Der gemeinsame Nenner ist, dass ein Streifen Band unter Spannung ein Lastpfad ist, und die Waferkante der engste Punkt darauf ist. Dünne Zellen haben diese Kante schmaler gemacht, und das Betriebsfenster, das früher einen Zehntelmillimeter Fehlausrichtung absorbiert hat, tut dies nicht mehr.
Verwandte Lektüre: Was ein PV-Ribbon leistet: drei Aufgaben, ein Kompromiss · PV-Ribbon-Materialien: Kupferkern, Härte und Beschichtung · PV-Bandstruktur und -typen: flach, rund und geformt · DH200-Y automatische Bussing-Maschine · HDX200-P Halbzellen-Bussing-Maschine · SAW-100A Layup- und Bussing-Maschine · Solarpanel-Laminator: Laminierungsprozess erklärt · Wie man den richtigen Solarmodul-Laminator auswählt · PV-Modul-Zuverlässigkeitstests: Ursachen für Zell- vs. Modulausfälle · Tabber- und Stringer-Maschine: Funktionsweise, Auswahl
Dickenangaben für den Wafer und die zentrale Busbar sind die typischen Werte, die im Quellmaterial angegeben werden, und variieren je nach Lieferant und Design. Verweise auf die Bandspannungskomponenten F1 und F2 beschreiben die Richtung der Last an der Verbindungsstelle; die Aufteilung zwischen ihnen ergibt sich aus dem Winkel des Bandes und ist kein gemessener Wert.
Verwandt: Hot Spots, Mikrorisse und PID: drei langsame Modulausfälle ordnet diesen Verbindungsfehler in das größere Bild des allmählichen Modulverlusts ein.
Verwandt: Mechanismen von Solarzellen-Stringern: ein Leitfaden Zone für Zone. Die Busbar-Verbindung versagt stromabwärts des Stringers, an der Verbindung, die der Stringer hergestellt hat.
Weiterführende Literatur und Hintergrunddaten
Öffentlich zugängliches Referenzmaterial zu diesem Thema, veröffentlicht von den Organisationen, die die Technologie-Roadmap und die Marktdaten der Branche pflegen: