Tabber- und Stringer-Maschine: Wie sie funktioniert, wie man sie auswählt
Inhaltsverzeichnis
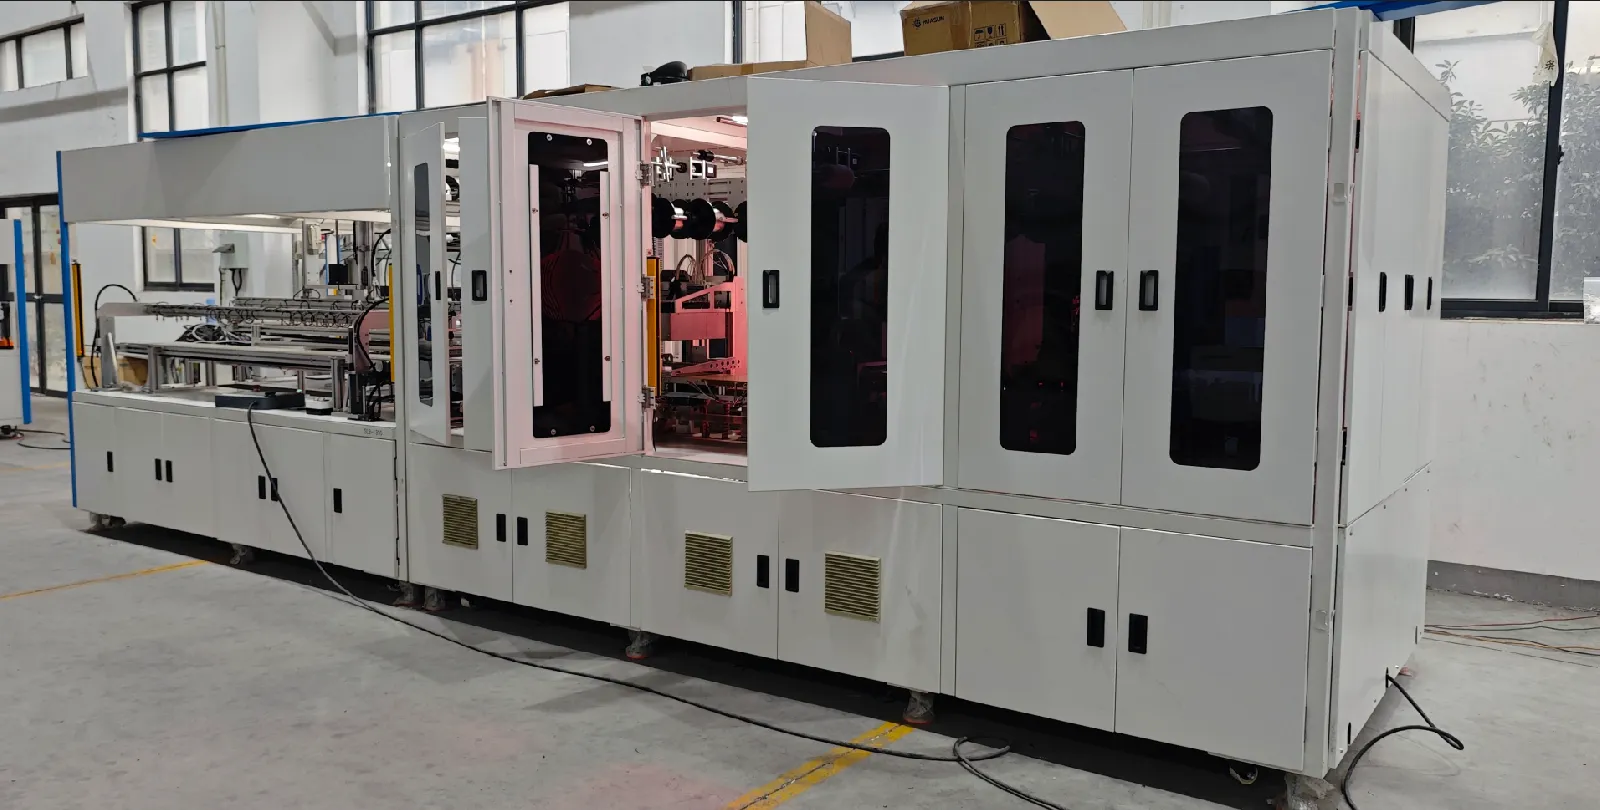
Kurze Antwort: Ein Tabber und Stringer ist die Maschine, die jedes Modul passieren muss und die keine spätere Station reparieren kann. Sie lötet Ribbon auf einzelne Zellen und verbindet sie zu einem Serienstring, und jeder hier entstehende Riss oder kalte Lötstelle wird in das fertige Modul geschrieben. Die Station führt zwei thermische Prozesse aus: Ribbon-Platzierung und Löten, mit Ribbon um 0,15 mm und Zellformaten bis 210 mm, und sie muss die Platzierungsgenauigkeit über Multi-Busbar- und Back-Contact-Layouts hinweg halten. Maschinen der Klasse SS-1500B und SS-2500B handhaben die gängigen Formate, und 0BB- und BC-Varianten benötigen unterschiedliche Werkzeuge statt einer Einstellungsänderung. Da der Stringer die Modulleistung und die Obergrenze der Linienausbeute festlegt, ist er normalerweise der Durchsatzengpass einer Modullinie und die erste Station, die bei Kapazitätsengpässen zu prüfen ist.
Die eine Maschine, die jedes Modul passieren muss und die keine spätere Station reparieren kann — Stationen, Lötspezifikationen, 0BB- und BC-Kompatibilität, Preisklassen und die Defekte, die in echten Fabriken auftreten.
PV-Modulproduktion · Stringer-Auswahlleitfaden · von Jerry, Ooitech
Eine Maschine entscheidet, ob ein Modul seine Leistung 25 Jahre lang hält: die Tabber- und Stringer-Maschine. Jede Verbindung, die sie lötet, ist dauerhaft — keine spätere Station kann eine schlechte reparieren. Hier erfahren Sie, wie die Maschine funktioniert und wie Sie Ihre auswählen.
1. Was die Maschine tatsächlich entscheidet
Die Tabber- und Stringer-Maschine lötet Solarzellen eine nach der anderen über verzinntes Kupferband zusammen: Das Band verbindet sich mit den vorderen Gridlines einer Zelle, läuft zur Rückseite der nächsten und so weiter, bis ein vollständiger String entsteht. Hitze schmilzt die Lotbeschichtung des Bands zu einer metallurgischen Verbindung mit den Fingern der Zelle — und dieses Temperaturprofil, angewendet auf einen Wafer von etwa 130–180 μm Dicke, hinterlässt entweder einen intakten elektrischen Pfad oder einen versteckten Mikroriss.
In der Produktionslinie steht die Maschine nach der Zellsortierung und vor dem Layup, was sie zum ersten irreversiblen Prozess zwischen Zelle und Modul macht. Laminieren kann wiederholt, Rahmung kann korrigiert werden, aber eine kalte Lötstelle oder eine gerissene Zelle in einem fertigen String bleibt für immer. Deshalb verbringen erfahrene Käufer mehr Zeit mit der Prüfung dieser einen Maschine als mit dem Rest des Angebotsblatts zusammen.
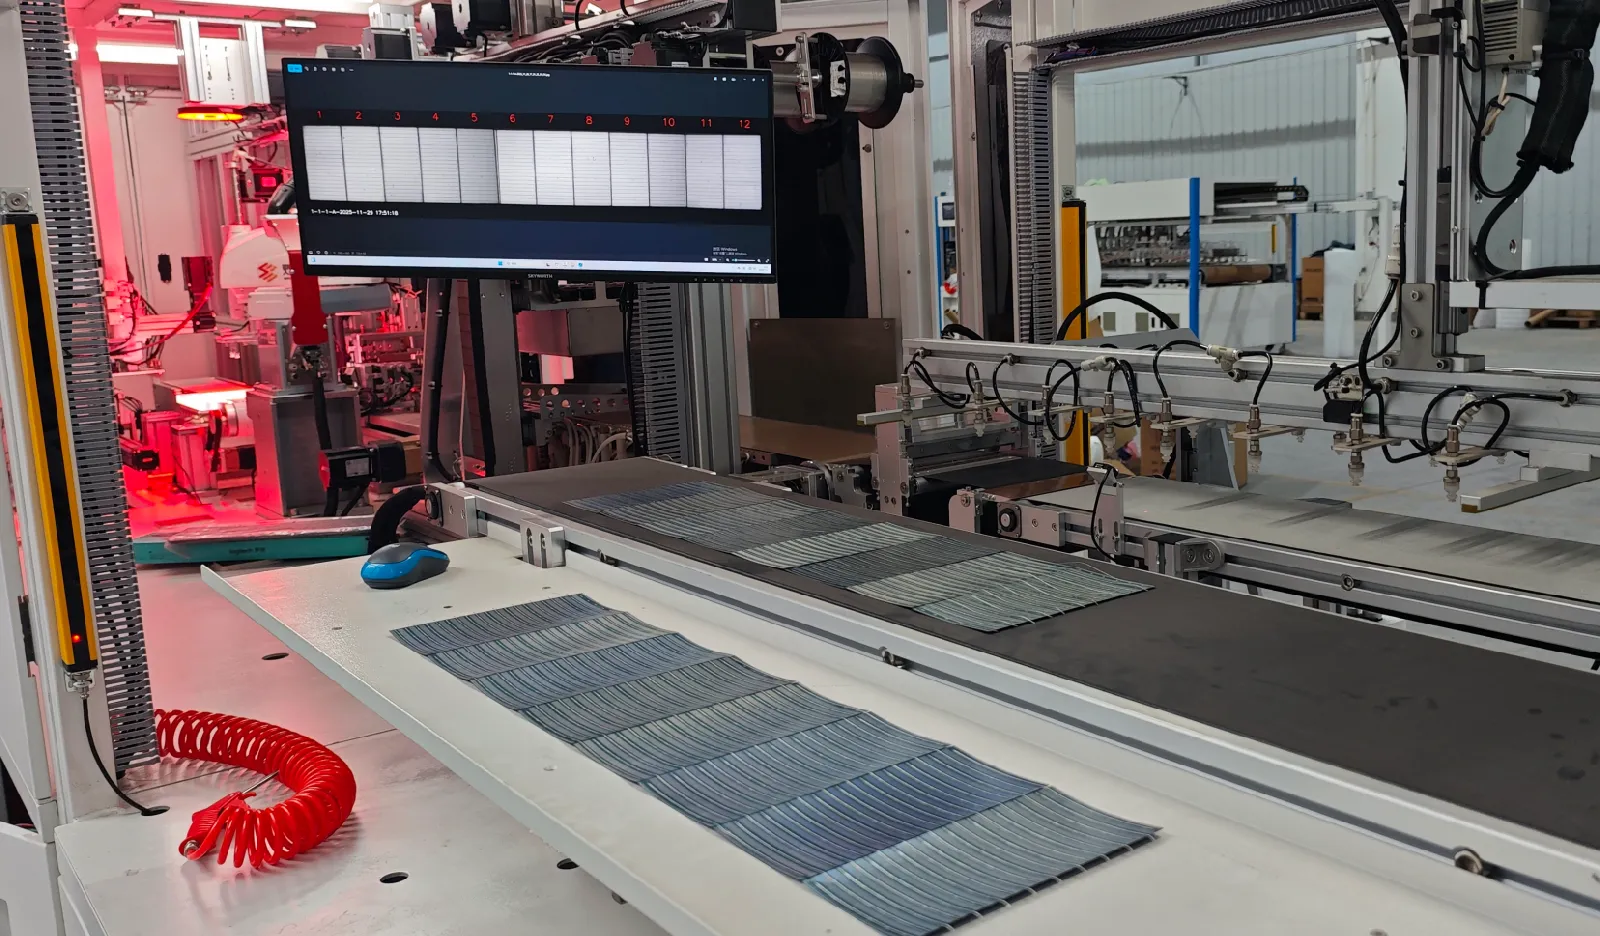
2. Im Inneren der Maschine: Sechs Stationen
| Station | Was passiert | Was beim Kauf zu prüfen ist |
|---|---|---|
| 1. Beladen & Sortieren | Zellen werden geladen, per CCD-Kamera ausgerichtet | Spezifikation der Ausrichtgenauigkeit (±0,15 mm Klasse bei aktuellen Maschinen) |
| 2. Flussmittel-Sprühen | Flussmittel bereitet die Lötflächen vor | Dosierkonsistenz; Flussmittel wird üblicherweise lokal bezogen |
| 3. Bandzuführung | Flachband geformt, geschnitten und auf den Pads abgelegt | Bandbreitenbereich (typisch 0,35–1,2 mm), Verstellbarkeit des Schneidwerkzeugs — die meisten Ausrichtungsfehler beginnen hier |
| 4. IR-Tabbing | Infrarotlampen schmelzen das Lot auf | Anzahl unabhängig geregelter Heizzonen; Speicherung pro Rezept |
| 5. Stringing | Zellen von vorne nach hinten zum String verbunden, robotergestapelt | Zellabstandsbereich (1,5–10 mm), Sanftheit der Handhabung |
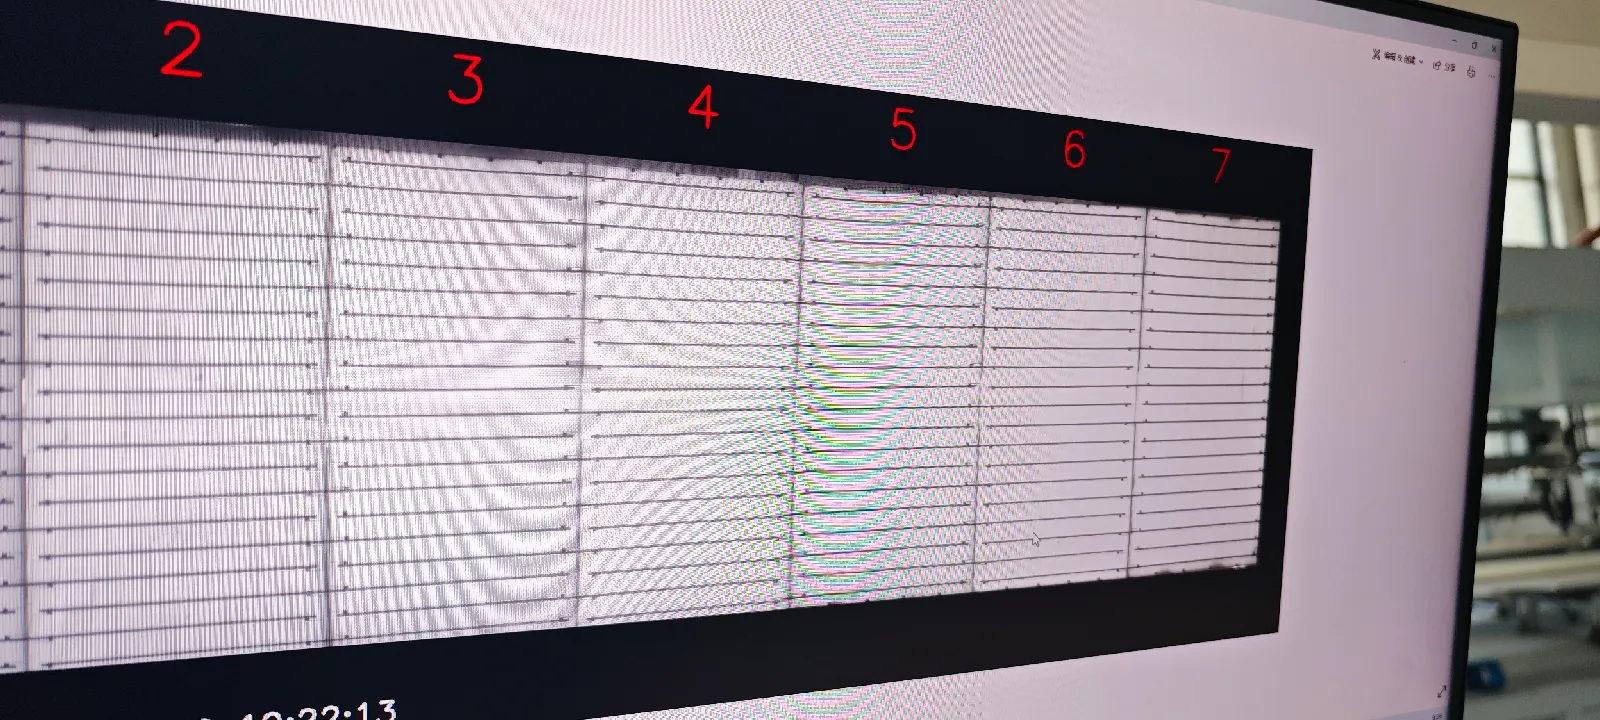
| 6. Inline-EL | Elektrolumineszenz Prüfung der fertigen Zeichenfolge | Inklusive oder optional; Auflösung und Kameraanzahl |
Linien, die für Zero-Busbar-Formate (0BB) gebaut sind, fügen nach dem Löten eine siebte Station hinzu — Kleberhärtung oder Folienlaminierung —, die Abschnitt 5 behandelt. Der Kern mit sechs Stationen ist ansonsten bei der Maschine jedes Herstellers gleich; was Angebote unterscheidet, sind Präzision, Heizungsregelung und der Anteil der Handhabung, der robotergestützt ist.
3. Die Zahlen, die im Datenblatt zählen
Drei Spezifikationen sagen alles andere über die Maschine voraus. Bruchrate: Maschinen der aktuellen Generation halten ≤0,2 % bei A-Grade-Zellen — akzeptieren Sie nichts Lockereres, denn Bruch an dieser Station bedeutet dauerhaft Ausschuss plus Nacharbeitsaufwand. Durchsatz: Einstiegsmaschinen verarbeiten ~1.200 Zellen pro Stunde, die Arbeitspferd-Klasse 2.400 und Hochgeschwindigkeitsmaschinen der ATW-Klasse 6.800 — dimensionieren Sie dies anhand Ihrer Vor der Laminierung sollte das zusammengesetzte Modul eine Sichtprüfung bestehen, und der und Ihres Schichtplans, nicht anhand der Angaben des Verkäufers. Positioniergenauigkeit: ±0,15 mm Positionierung und ±0,2 mm Platzierung sind der aktuelle Standard; je mehr Busbars und je feiner die Finger werden, desto mehr sorgt Genauigkeit dafür, dass das Band bei hoher Geschwindigkeit auf den Pads bleibt.
Eine weitere Spezifikation, die es zu fordern lohnt: Wie viele komplette Zell-Kits mit der Maschine geliefert werden und was ein zweites Kit kostet. Wenn Sie mehr als ein Zellformat fahren wollen — und die meisten Linien tun das irgendwann —, hängt der Formatwechsel an Ersatzkits und gespeicherten Rezepten.
4. IR-Löten hat sich durchgesetzt — bestätigen Sie es und gehen Sie weiter
Ältere Kataloge führen Infrarot, Heißluft, Laser und Induktion nebeneinander auf, als wäre die Wahl noch offen. Das ist sie nicht. Infrarot ist der Standard für die Massenproduktion – berührungslos, ausgereift, mit unabhängig zonierten Temperaturregelung –, während Heißluft neue Linien praktisch verlassen hat: ungleichmäßige Erwärmung, langsame Zyklen und Thermoschock, den dünne Wafer nicht aushalten. Laser und Induktion überleben in Nischenanwendungen zu Gerätekosten, die die Wirtschaftlichkeit für die Modulmontage selten rechtfertigt. Die Entscheidung, die 2026 wirklich zählt, ist nicht die Heizmethode, sondern ob die IR-Plattform später auf 0BB aufgerüstet werden kann.
5. Die eigentliche Frage für 2026: Busbar-Formate und 0BB
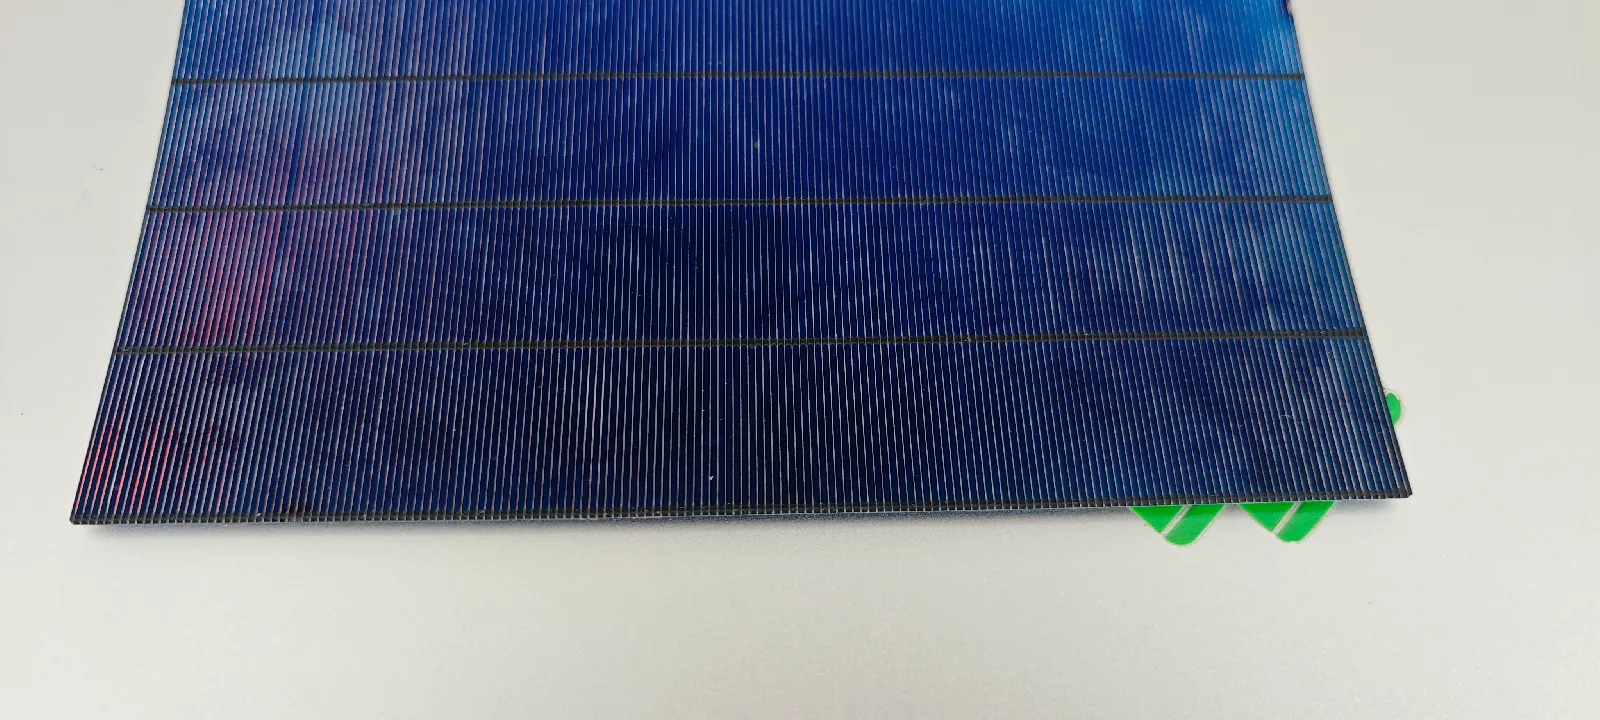
Die Stringer-Entwicklung der letzten fünf Jahre ist eine einzige Geschichte: Busbars von vielen zu keinen. MBB (Multi-Busbar) wich SMBB (15–25BB), und die Branche bewegt sich nun auf 0BB zu — feine Runddrähte, die direkt auf die Finger gelötet werden, sparen Silberpaste, reduzieren Abschattung und erhöhen die Leistung. Branchenprognosen sehen 0BB bis 2026 bei nahezu 90% Durchdringung, was bedeutet, dass eine heute gekaufte Maschine, die kein 0BB fahren kann, riskiert, innerhalb von zwei Jahren veraltet zu sein. Eine Standardmaschine deckt PERC und TOPCon in 3–20BB nativ ab; 0BB ist ein Zusatzprozess, und die vier Routen unterscheiden sich genug, um Ihren Einkauf zu verändern:
| 0BB-Route | Wie es verbindet | Abwägung |
|---|---|---|
| Lot + Kleber | IR fixiert den Draht, duroplastischer Kleber verstärkt | Am wirtschaftlichsten in der Massenproduktion; erfordert hohe Dosiergenauigkeit – der natürliche Upgrade-Pfad für einen IR-Stringer |
| Folie | Polymerfolie hält Drähte, verbindet während der Laminierung | Breiteste Zelltyp-Eignung (TOPCon/HJT/BC) und hohe Zuverlässigkeit; Folie erhöht die Kosten |
| Kleberdosierung | Dosieren, Draht führen, aushärten | Einfache, stabile Ausrüstung; zusätzliche Kleberkosten und möglicher EL-Schatten unter dem Draht |
| SmartWire | Verbundfolie + Drahtgitter | Etablierte Route; patentgeschützt bis 2034 mit hohen Folienkosten |
Setzen Sie auf Ihre Zell-Roadmap statt auf die heutigen Kosten. Wenn Sie TOPCon fahren und erwarten, dort zu bleiben, sind Löten plus Kleben am günstigsten im Betrieb und bauen auf der IR-Plattform auf, die Sie bereits gekauft haben. Wenn BC oder HJT im Plan ist, ist die breitere Eignung von Film ihre Kosten pro Modul wert, und die Maschine muss dafür bestellfertig sein statt später umgerüstet zu werden.
6. Zellkompatibilität: Eine Maschine, vier Zellfamilien
| Zelltyp | Stringing-Anforderung | Mainstream-Ansatz |
|---|---|---|
| PERC | Ausgereift, kostenbewusst | Standard-IR, MBB/SMBB |
| TOPCon | N-Typ, SMBB auf dem Weg zu 0BB | Standard-IR / 0BB Lot+Kleber |
| HJT | Niedrigtemperatur-empfindlich, dünne Wafer | Niedrigtemperatur-IR / 0BB-Folie oder Kleber |
| BC (IBC/ABC/HPBC) | Rückkontakt, keine Front-Busbar | BC-kompatible Stringer-Konfiguration — vor allen weiteren Angeboten bestätigen |
Wenn Ihr Geschäftsplan Lohnfertigung umfasst — also das Fahren mehrerer Kunden-Zellformate auf einer Linie — ist Kompatibilität mehr wert als Spitzendurchsatz. Schnellwechsel-Zellkits plus ein validiertes, gespeichertes Rezept pro Format lassen eine Maschine in einem Umrüstfenster von Minuten zwischen Routen wechseln; eine Maschine ohne diese Flexibilität begrenzt Ihre Kundenliste auf eine Technologieroute.
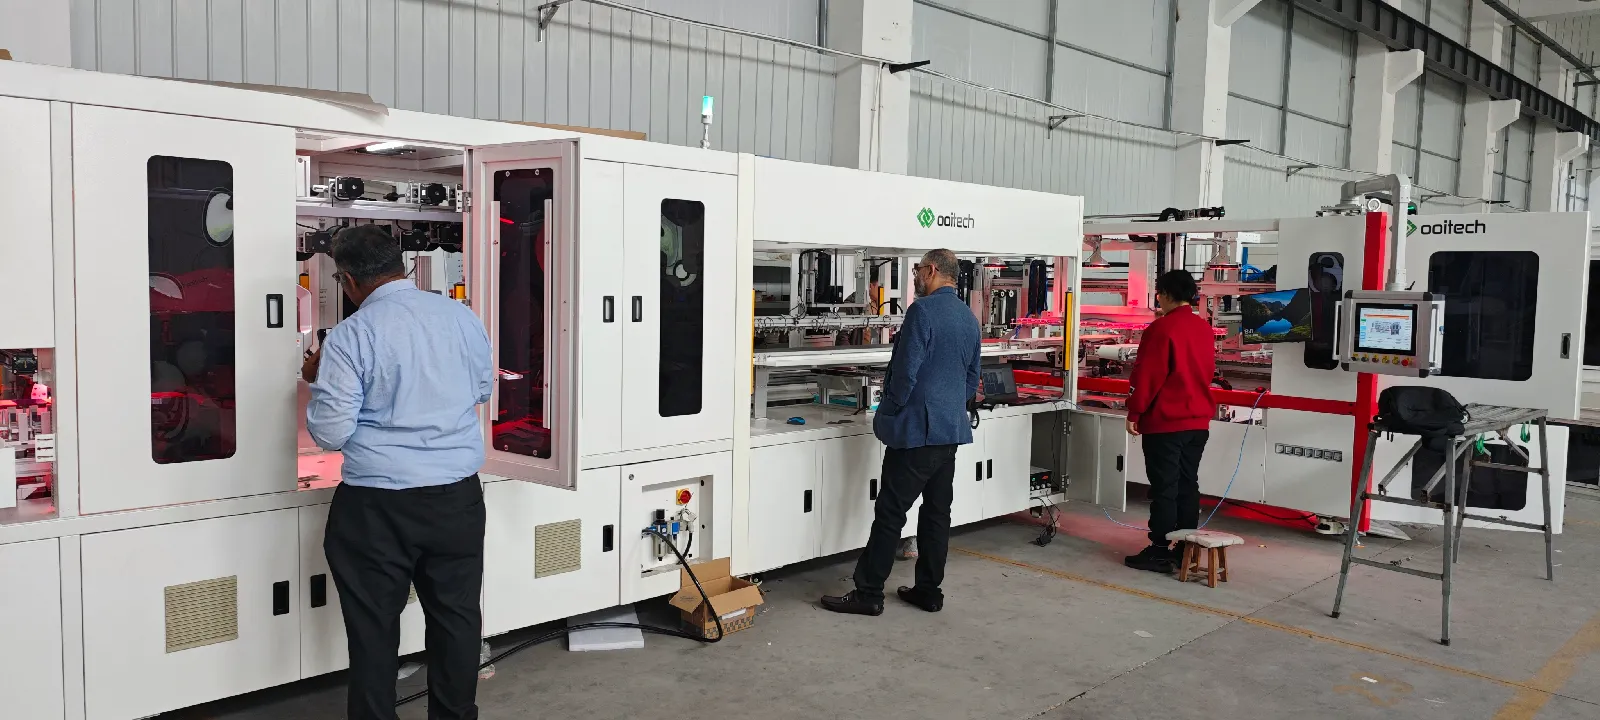
Der Rückkontakt ist der einzige Fall, in dem sich die Geometrie des Stringers statt seines Rezepts ändert. Die Verbindung wandert nach hinten, sodass die Ausrichtung zu einem Kamera-Problem wird, das Band fixiert werden muss, bevor es verlötet wird, und die Heizung von der Rückseite aus arbeitet. Diese Konfiguration ist das, was ein BC-Zellen-Tabber-Stringer ist, und es lohnt sich, eine Spezifikation anhand der Anforderungen in der obigen Tabelle zu prüfen statt anhand einer Zellformat-Liste.
7. Was ein Tabber und Stringer kostet und was den Preis bewegtTypische FOB-China-Preisbänder nach Maschinenklasse: Einstiegsmaschinen etwa $60k–70k, die Arbeitstier-Klasse mit 2.400 Zellen/Stunde $120k–140k, und Hochgeschwindigkeitsmaschinen der ATW-Klasse mit 6.800 Zellen/Stunde $380k–430k. Innerhalb einer Klasse kommt die Spanne zwischen zwei Angeboten meist aus vier Punkten: Inline-EL enthalten oder nicht (und mit wie vielen Kameras), robotische versus mechanische Zellhandhabung, die Anzahl der enthaltenen Zellkits und gespeicherten Rezepte, und wie viel der Inbetriebnahme und Schulung eingepreist ist. Wenn ein Angebot für die "gleiche" Klasse 30% unter dem Band liegt, hat sich einer dieser vier Punkte still vom Blatt entfernt.
Offenlegung, da Sie es ohnehin bemerken werden: Ooitech verkauft Stringer — unser SS-1500B ist die Einstiegsklasse, und der SS-2500 ist das Arbeitstier in jeder Linie, die wir ausliefern. Einer unserer Stringer deckt 166–210 mm Zellen ab, 3–20BB, Ribbon 0,35–1,0 mm breit, mit ±0,15 mm Positionierung, ≤0,2% Bruchrate und drei Inline-EL-Kameras; BC-kompatible Konfigurationen und 0BB-Kleber-/Folien-Upgrades werden pro Projekt angeboten. Nutzen Sie die obigen Preisbänder gegen jeden Lieferanten, uns eingeschlossen.
8. Wenn Dinge driften: Drei Defekte aus echten Fabriken
Die meisten Stringer-Fragen, die unseren Support-Kanal erreichen, sind keine Hardware-Ausfälle. Es ist Setup-Drift, und dieselben drei tauchen immer wieder auf. Drähte liegen neben den Lötpads, meist an derselben Kante des Strings: Prüfen Sie zuerst die Ribbon-Zuführung — Rollenauflage, Ribbon-Ebene auf Höhe des Cutters, Cutter-Überlappungshöhe — bevor Sie die Temperatur anfassen. Geschwärzte oder unbenetzte Lötstellen am Rand des Strings, während die Mitte einwandfrei verlötet wird: Das ist eine Frage des Heizzonenprofils, nicht der Zelle; das Zonenlayout muss für das Format in der Maschine neu ausbalanciert werden. Rezeptdrift nach einem Zellwechsel: Jedes Zellformat – halbgeschnittenes TOPCon verhält sich anders als 182 PERC – verlangt sein eigenes validiertes Heizrezept, und die einzige wirklich nützliche Gewohnheit ist, Rezepte pro Format zu speichern, statt eine gemeinsame Einstellung anzupassen. Bediener, die sich diese Gewohnheit in der ersten Woche aneignen, verlieren im sechsten Monat keine Wochenenden mehr damit.
Das ist auch die ehrliche Antwort auf "wie lange bis wir die Nennausbeute fahren": Die Maschine ist am ersten Tag der Inbetriebnahme leistungsfähig; die Rezeptbibliothek und das Auge des Bedieners brauchen zwei bis drei Monate, um aufgebaut zu werden. Kaufen Sie die Maschine von demjenigen, der für dieses Zeitfenster erreichbar bleibt. Wie Sie das überprüfen, bevor Sie eine Anzahlung leisten, ist dargelegt in Bewertung eines Tabber-Stringer-Maschinenherstellers.
FAQ — Tabber- und Stringer-Maschine
Wie viel kostet eine Tabber- und Stringer-Maschine?
Typische FOB-China-Preisspannen: $60k–70k für eine Einstiegsmaschine, $120k–140k für die Arbeitspferd-Klasse mit 2.400 Zellen/Stunde, $380k–430k für Hochgeschwindigkeits-Einheiten der ATW-Klasse. Inline-EL, Roboterhandling, Ersatzzell-Kits und Inbetriebnahmeumfang verschieben ein Angebot innerhalb seiner Spanne.
Was bedeutet die Durchsatzangabe eines Stringers tatsächlich?
Zellen pro Stunde, gemessen im Nennformat der Maschine. Zwei Stringer der Einstiegsklasse mit ca. 1.200 Zellen/h versorgen ungefähr eine halbautomatische Linie mit 16 Panels pro Stunde; eine Maschine mit 2.400 Zellen/h bildet das Rückgrat einer 20–60-MW-Linie; Maschinen mit 6.800 Zellen/h treten mehrfach auf 150–600-MW-Linien auf. Prüfen Sie den Durchsatz immer gegen den Zyklus Ihres Laminators, nicht isoliert.
Kann ein Stringer PERC-, TOPCon-, HJT- und BC-Zellen verarbeiten?
PERC und TOPCon, ja, auf einer Standardmaschine mit formatspezifischen Rezepten und Zell-Kits. HJT benötigt eine Niedertemperatur-Konfiguration, und BC-Formate benötigen einen BC-kompatiblen Stringer. Wenn BC- oder HJT-Volumen in Ihrem Plan steht, bestätigen Sie diese Kompatibilität, bevor Sie irgendeine andere Spezifikation vergleichen.
Welche Bruchrate sollte das Datenblatt versprechen?
≤0,2 % bei A-Grade-Zellen für Maschinen der aktuellen Generation – derselbe Wert in der Einstiegs- und der Arbeitspferd-Klasse. Alles Lockerere kostet Sie für immer Ausschuss; alles dramatisch Engere verdient eine Verifizierungsfrage zu den Testbedingungen.
Warum verfehlen die Ribbon-Drähte die Lötpads?
Fast immer die Ribbon-Zuführung, nicht die Zelle: Rollen nicht richtig eingesetzt, die Ribbon-Ebene nicht waagerecht zum Cutter oder Cutter-Überlappung auf falscher Höhe. Beheben Sie zuerst den Zuführweg; schauen Sie erst danach auf die Heizzonen-Einstellungen.
Ist das Heißluft-Stringing noch eine Überlegung wert?
Nein, für neue Linien. Ungleichmäßige Erwärmung, langsame Taktzeiten und Thermoschock bei dünnen Wafern haben Heißluft aus der Massenproduktion verdrängt. Wählen Sie eine IR-Plattform und investieren Sie die Entscheidungszeit stattdessen in deren 0BB-Upgrade-Pfad.
Braucht der Stringer Inline-EL?
Ja. Das Stringing ist der erste irreversible Prozess, und Inline-EL ist die einzige Prüfung, die Mikrorisse und fehlausgerichtetes Ribbon erkennt, bevor die Lamination sie im Modul einschließt. Wer darauf verzichtet, um Kosten zu sparen, verwandelt einen sichtbaren Maschinenpreis in unsichtbare Ausschusskosten.
Was ist 0BB und braucht meine Maschine das?
Zero Busbar: Drähte werden direkt auf den Fingern verlötet, was Silberpaste spart und die Verschattung reduziert. Branchenprognosen sehen es bis 2026 bei nahezu 90% Durchdringung, daher sollte eine heute gekaufte Maschine zumindest später ein Kleber- oder Folien-Upgrade akzeptieren — eine IR-Plattform mit Löt- und Klebefähigkeit ist der natürlichste Weg.
Die Spezifikationen beziehen sich auf Ooitech-Maschinendaten; Preisbänder spiegeln typische FOB-China-Marktspannen wider und ändern sich mit der Konfiguration — bestätigen Sie vor der Budgetierung ein aktuelles Angebot.
Verwandt: Was ein PV-Ribbon leistet: drei Aufgaben, ein Kompromiss erklärt, was das Band tut, sobald die Strangschnur gebildet wurde.
Verwandt: 0BB auf Rückkontaktzellen: Gewinne und Ertragsgrenzen deckt die maschinenseitigen Anforderungen ab, wenn die Drahtzahl steigt und jeder Draht dünner wird.
Verwandt: 0BB-Zelltechnologie: Was das Entfernen der Busbar verändert legt fest, was eine Maschine aushalten muss, wenn das Band zu zwanzig sehr dünnen Drähten wird.
Verwandt: Lasergeschnittene Kanten in TOPCon: Passivierung des Querschnitts betrifft die Schnittfläche statt der Verbindungsstelle: was die Rillenwand elektrisch tut, sobald das Viertel getrennt ist.
Verwandt: Wie PV-Bandleitungen hergestellt werden: Ziehen, Glühen und Verzinnen erklärt, wie die Handhabung eines Stringers zu einer gleichmäßigen Ribbon-Qualität und damit zum Linienertrag führt.
Verwandt: Modulwirkungsgrad vs. Leistung: Warum 740 W unter 675 W rangieren können ist der Punkt, an dem eine engere Platzierungstoleranz zum Linienertrag wird.
Verwandt: Wie ein Solarmodul hergestellt wird: jeder Schritt und jede Prüfung ist der Punkt, an dem der Unterschied zwischen Platzierung und Löten am wichtigsten ist.
Verwandt: MC4 oder MC4-kompatibel: Was der Steckername bedeutet wird auf die Anschlüsse aufgecrimpt, die vom String abgehen.
Verwandt: Mechanismen von Solarzellen-Stringern: ein Leitfaden Zone für Zone. Wenn Sie die Bauteilansicht hinter diesen Stationen wünschen, führt dies durch alle sechs Zonen.
Verwandt: Flachband vs. Rundband: Warum BC-Zellen die Regel brechen — wie der Querschnitt des Ribbons die Maschine verändert, die Sie benötigen.
Verwandt: Hybrid-Kontakt-BC-Zellen: Was 28% noch beweisen müssen — was eine Obergrenze von 200 °C mit der Maschine macht, die ihn verstringt.
Weiterführende Literatur und Hintergrunddaten
Öffentlich zugängliches Referenzmaterial zu diesem Thema, veröffentlicht von den Organisationen, die die Technologie-Roadmap und die Marktdaten der Branche pflegen: