Kurze Antwort: Ein BC-Zellen-Stringer ist ein Stringer, der zum Schweißen von Rückkontaktzellen gebaut wurde — Zellen, die beide Polaritätskontakte auf der Rückseite tragen — sodass das Band auf ein Rückseitenmuster ausgerichtet, ohne vorderseitige Busbar zur Referenzierung gehalten und von der beschatteten Seite gelötet wird. Der OSLB-1300 ist Ooitechs BC-Zellen-Stringer: vollautomatisch, Formate von 166 mm bis 210 mm, Band mit 0,2 mm, Bruchrate ≤0,2 % bei Klasse-A-Zellen und unter 3 % Geräteausfallrate, spezifiziert für Modullinien von 5 MW bis 1 GW. Da die Verbindung dort sitzt, wo die beleuchtete Seite sie nicht sehen kann, ist die Maschine um die Rückseitenausrichtung und die Rückseitenbeheizung herum gebaut und nicht aus einem Frontkontakt-Stringer abgeleitet. Für die BC-Linienplanung ist sie das Gegenstück zum SS-1500B.
PV-Modulfertigung · von Jerry, Ooitech
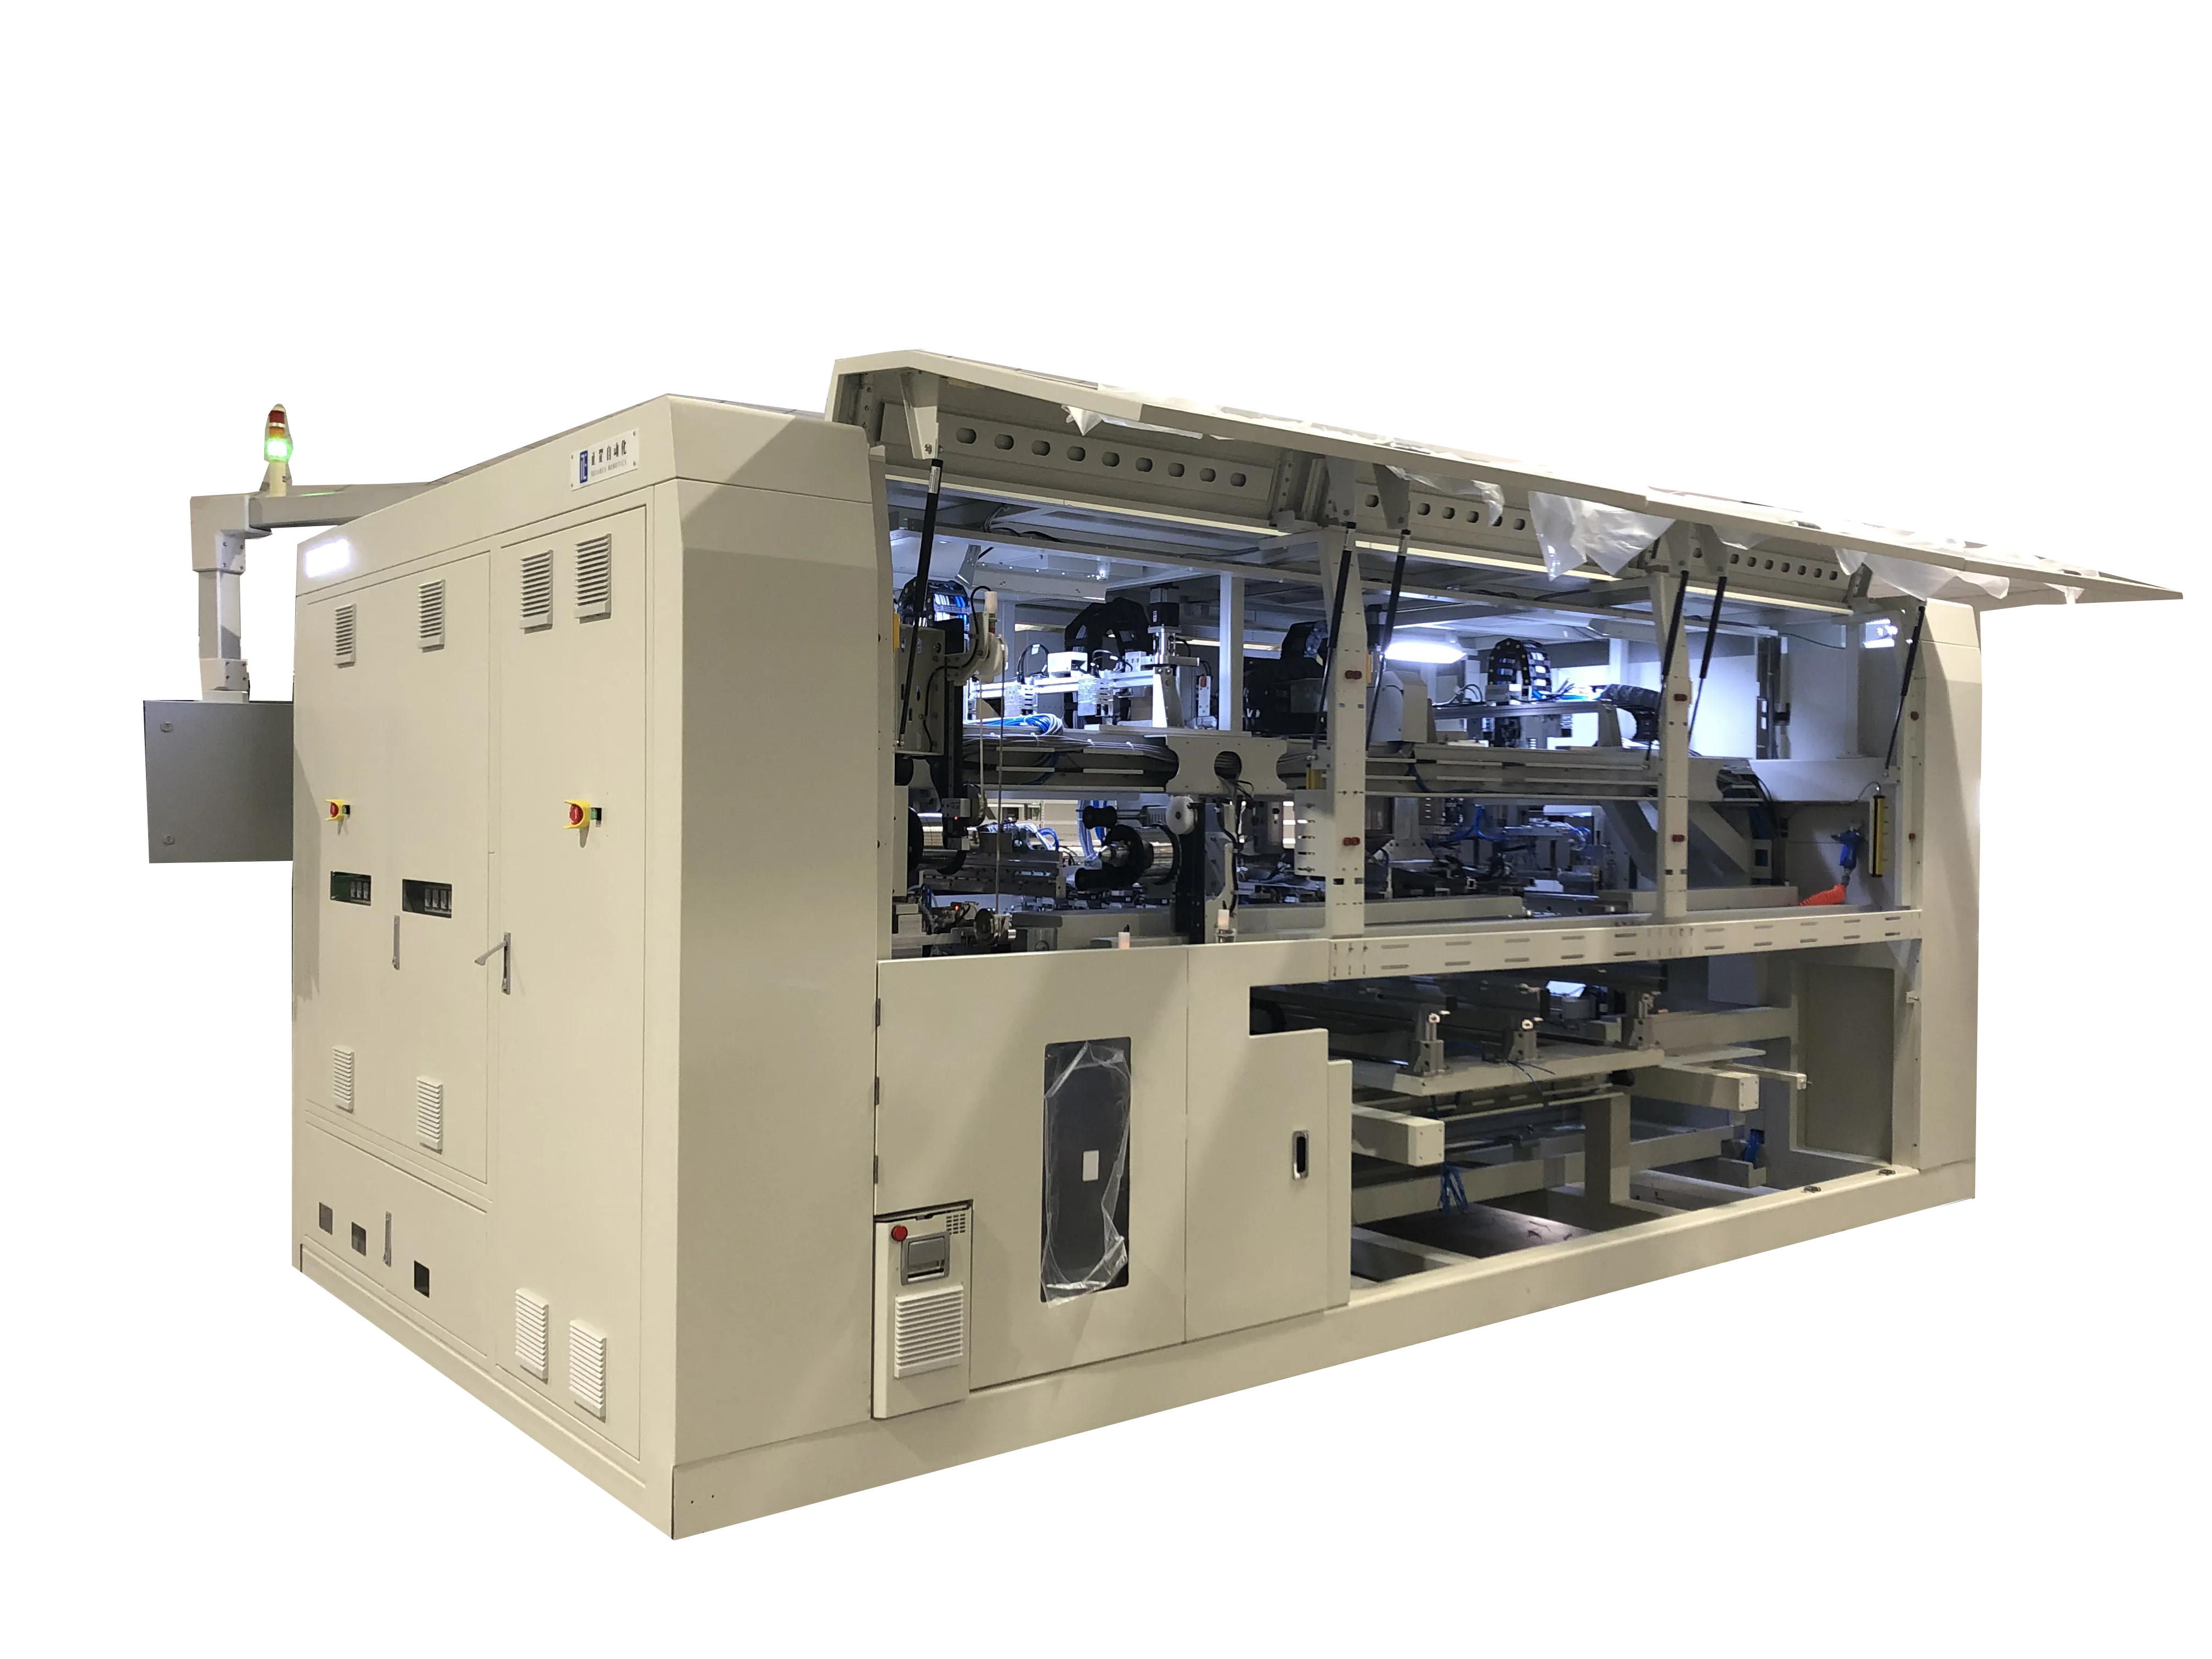
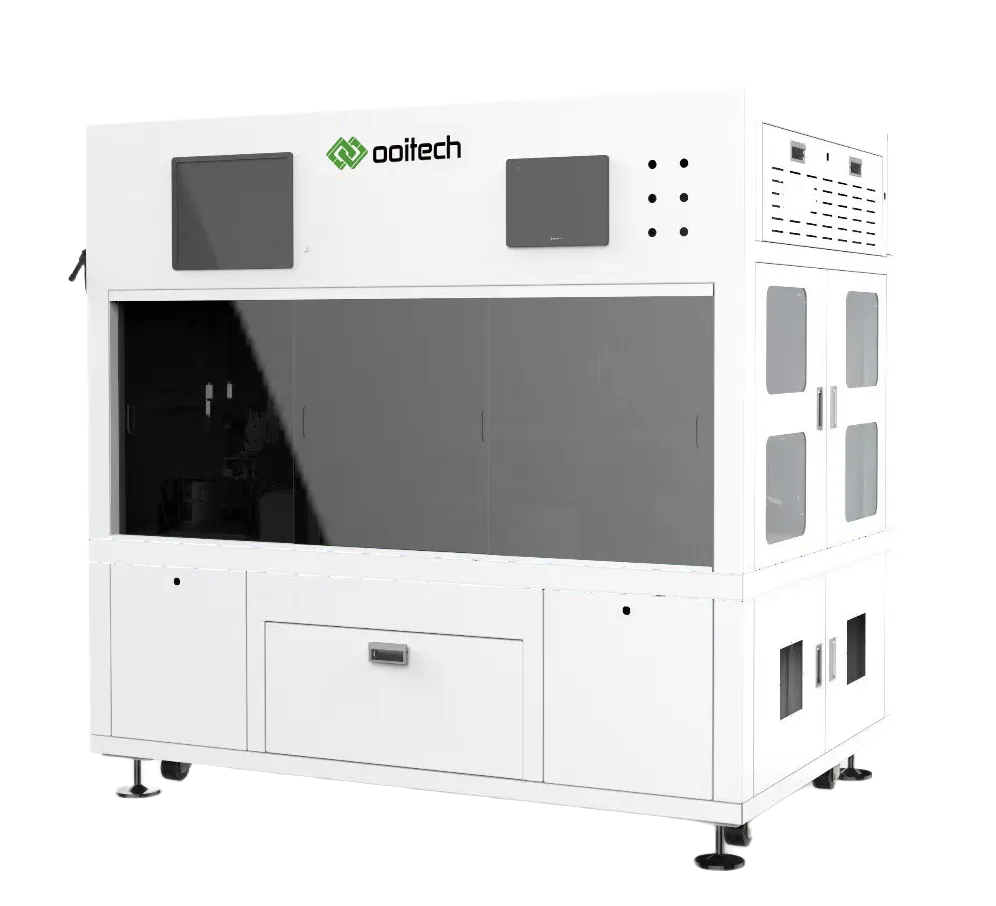
Übersicht der OSLB-1300 Rückkontakt-Zellschweißmaschine
Präzisionsschweißlösung für BC-Serie Solarzellen
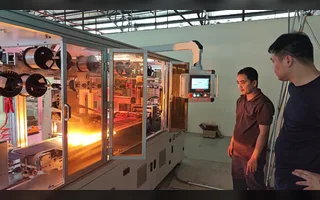
Die OSLB-1300 ist eine vollautomatische Rückkontakt-Zellschweißmaschine, die für das Hochgeschwindigkeits- und Hochpräzisionsschweißen von BC-Serie Solarzellensträngen entwickelt wurde, einschließlich IBC-, ABC- und HPBC-Zelltechnologien. Entwickelt von Ooitech, erreicht diese fortschrittliche Stringermaschine eine Produktionskapazität von ≥1.000 Zellen pro Stunde mit einer Zellbruchrate von ≤0.2%, was sie zu einem unverzichtbaren Ausrüstungsgegenstand für Hersteller macht, die Solarpanels der nächsten Generation mit Rückkontakt-Technologie produzieren.


Die Ausrüstung integriert einen vollständigen Arbeitsablauf vom Zellladen bis zum Entladen der geschweißten Stränge. Das System umfasst A/B-Doppelzellenladeboxen, A/B-Klebstoffsteuerungssysteme, einen translatorischen Lade-Roboterarm, Zellentransporttisch, Zellenwendesystem, CCD- und Vier-Achsen-SCARA-Roboter-Erkennungs- und Positionierungssystem, Bandhandhabungsmechanismus, Schweißtransporttisch, Infrarot-Temperaturregelungs-Heizsystem, Inline-Strang-EL-Inspektionssystem und einen vollautomatischen Entlademechanismus.
So funktioniert der OSLB-1300
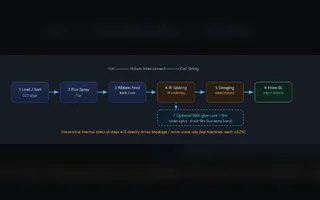
Das Arbeitsprinzip folgt einem optimierten automatisierten Prozess:
Der translatorische Lade-Roboterarm entnimmt Solarzellen aus der Zellbox und platziert sie auf dem Klebetisch zur Positionierung und zum Auftragen von Kleber/Lötpaste.
Die Transferstation bewegt die Zellen zur CCD-Erkennungs- und Positionierungsstation, wo die Industriekamera Koordinatendaten an den Vier-Achsen-SCARA-Roboter sendet.
Der Roboter korrigiert die Zellplatzierung mit ±0,2 mm Genauigkeit und positioniert die Zellen auf der Schweißübergabestation.
Die Bandklemmgreifer ziehen die verarbeiteten Bänder zur Schweißstation, während der Manipulator die geklebten Zellen auf die Schweißbänder legt. Greifer und Roboter arbeiten abwechselnd, um die Platzierung von Bändern und Zellen abzuschließen.
Die Schweißübergabestation verfügt über mehrere unabhängig gesteuerte Temperaturzonen für eine präzise Schweißsteuerung.
Angeordnete Bänder und Zellen durchlaufen die Infrarot-Heizlichtkastenstation, wo kontrolliertes Heizen den Lötprozess abschließt.
Geschweißte Zellstrings werden zur EL-Inspektion zur Entladestation transportiert. Anschließend legt der Entlademechanismus die Strings mit sauberer Papierzwischenlage in Zellstring-Boxen, um Kratzer zu vermeiden.


BC-Zellen-Stringer im Vergleich zu einem Standard-Frontkontakt-Stringer
Das meiste, was ein Stringer tut, ist bei jedem Zelltyp identisch: Er nimmt die Zelle auf, legt das Band an, erhitzt die Verbindung, kühlt sie ab und übergibt den String an die nächste Station. Die Unterschiede, die bei Rückkontaktzellen zählen, ergeben sich alle aus einer physikalischen Tatsache — die Verbindung liegt auf der vom Licht abgewandten Seite. Bei einer Frontkontaktzelle landet das Band auf Busbars, die die Kamera beobachten kann. Bei einer BC-Zelle landet es auf interdigitalen Streifen, die dieselbe Kamera von hinten sieht, wobei die Zelle zwischen Objektiv und Verbindung steht.
Diese eine Änderung ordnet die Maschine neu. Die Ausrichtungsreferenz verschiebt sich von Pad-Kanten auf ein dichtes Rückseitenmuster, das Band muss fixiert werden, bevor es gelötet wird, weil nichts es von oben andrückt, und die Heizung muss Energie in die Rückseite einbringen, ohne Wärme durch die Passivierung auf der Vorderseite zu treiben. Ein Standard-Stringer lässt sich dazu teilweise zwingen; ein BC-Zellen-Stringer ist von Grund auf darum herum gebaut.
| Was sich ändert | Standard-Frontkontakt-Stringer | BC-Zellen-Stringer (OSLB-1300) |
|---|
| Lage der Verbindung | Vorderseitige Busbar-Pads, von oben sichtbar | Interdigitale Rückseitenstreifen, unter der Zelle verborgen |
| Ausrichtungsreferenz | Busbar-Kante, nachsichtig — ein Versatz überlappt noch Metall | Vom CCD gelesenes Rückseitenmuster, in Zehnermikrometern verfolgt |
| Bandhandhabung | Über die Busbars gelegt und von den Pads gehalten | Hinter die Zelle gezogen und vor dem Löten mit Kleber fixiert |
| Thermische Belastung | Vorderseitiges Infrarot, Wärme durchdringt den Zellkörper | Rückseitiges Infrarot, Vorderseite bleibt kühler |
| Platzierungstoleranz | Breites Band, maschinenabhängig | Platzieren ±0,2 mm, Positionieren ±0,10 mm |
| Häufigster Fehler | Abgelöstes Band oder sichtbare kalte Lötstelle | Überbrückte Polarität oder abgelöstes Band, von vorne unsichtbar |
| Prüfschritt | Front-EL nach dem Stringen | Rückseitenprüfung plus Inline-EL, weil die Vorderseite die Verbindung nicht zeigen kann |
Wo das Band landet, ändert die Ausrichtungsreferenz
Auf einer Frontkontaktlinie zeigt sich ein abgedriftetes Band im EL-Bild als Schatten, der über einer Busbar liegt. Bei einer BC-Zelle kann dieselbe Drift auf der Rückseite liegen, wo ein ausreichend verschobener Streifen die benachbarte Polarität berührt, statt nur ein Pad zu verfehlen. Der OSLB-1300 führt daher zwei Prüfungen statt einer durch: Ein Vier-Achsen-Roboter und ein SCARA-Arm platzieren das Band auf ±0,2 mm gegenüber einem CCD-erkannten Rückseitenmuster, und die CCD-Kamera sucht zudem nach fehlenden Ecken, bevor die Zelle akzeptiert wird. Die engere ±0,10 mm ist die Positioniergenauigkeit des Bewegungssystems selbst, nicht das Platzierungsergebnis — eine Unterscheidung, die man beim Vergleich von Datenblättern auseinanderhalten sollte.
Warum das Temperaturprofil schonender ist
Rückkontaktzellen sind tendenziell die dünnsten Wafer in der Linie, und die Frontpassivierung ist die Schicht, die sich nachträglich nicht reparieren lässt. Der OSLB-1300 schweißt mit auf die Rückseite gerichteten Infrarot-Lichtboxen, sodass die Energie im Band und in der Rückseitenmetallisierung landet, statt durch den Zellkörper zu wandern. Der Kompromiss ist der bekannte: Nur dort zu heizen, wo die Verbindung ist, hält die beleuchtete Seite kühler, bedeutet aber auch, dass die am Heizer abgelesene Temperatur nicht die Temperatur an der Verbindung ist.
Was Sie vor der Spezifikation fragen sollten
Die nützliche Frage ist nicht, ob eine Maschine "Rückkontakt kann", sondern worauf sie ausrichtet und woher sie weiß, dass das Band dort geblieben ist. Fragen Sie nach vier Zahlen: der Ausrichtungsreferenz, der Platzierungstoleranz, wie das Band zwischen Platzierung und Löten gehalten wird und dem Prüfschritt, der einen überbrückten Streifen erkennt. Ein Anbieter, der diese vier in Zahlen beantwortet, beschreibt einen BC-Zellen-Stringer. Einer, der mit einer Zellformatliste antwortet, beschreibt einen Standard-Stringer unter neuem Namen.
Technische Parameter
| Parameter | Spezifikation |
|---|
| Modell | OSLB-1300 |
| Produktionskapazität | ≥1.000 Stück/h |
| Positioniergenauigkeit | ±0,10 mm |
| Maximale Betriebsgeschwindigkeit | 1.000 mm/s (einstellbar) |
| Anwendbare Zellgröße | 166210 x 30166 mm |
| Maximale Stringlänge | 1.800 mm |
| Schweißmethode | Kleben + Bandschweißen |
| Klebesysteme | 4 Sätze |
| Zellerkennung | CCD-Kameraerkennung (fehlende Ecke) |
| Platzierungsgenauigkeit | ±0,2 mm |
| Sprühmedium | Lötpaste oder leitfähiger Kleber (Kundenprozess) |
| Zellbruchrate | ≤0,2 % (Klasse-A-Zellen) |
| Geräteausfallrate | ≤3% |
| Lade-/Entlademethode | Automatisches Laden und Entladen |
| Elektrisches System | SPS + Touchscreen + Servo + Modul |
| HMI | Touchscreen, benutzerfreundliche Oberfläche |
| Fehleralarm | Echtzeit-Fehleralarm |
| Gerätefarbe | Hauptverkehrsweiß + Himmelblau |
Wichtigste technische Vorteile
A/B-Doppelzell-Lade- und Klebesystem
Doppelte A/B-Ladeboxen verarbeiten A- und B-Zellen unabhängig für einen nahtlosen Produktionsablauf
Hochpräzise Doppelklebeplattform mit Präzisionsklebeventilen
Servomotor und Kugelgewindetrieb gewährleisten gleichmäßigen Klebstoffauftrag
Zweiseitig verstellbarer Materialkasten passt für alle Zellgrößen bis 210 mm
Automatische Erkennung leerer Zellen mit Alarmmeldung
Fortschrittliche CCD- und SCARA-Roboterpositionierung
Vierachsiger SCARA-Roboter ermöglicht schnelles und präzises Platzieren der Zellen
800-W-Pixel-Industriekamera für hochauflösende Zellprüfung
±0,2 mm Positioniergenauigkeit gewährleistet präzise Ausrichtung von Zelle zu Band
Integrierte Erkennung von fehlenden Ecken und falscher Zellplatzierung
Koordinaten werden in Echtzeit für dynamische Korrektur übertragen


Präzisions-Schweißtransfer und Infrarotheizung
Mehrzonen-Schweißtransfertisch mit individueller Temperaturregelung pro Zone
Echtzeit-Temperaturüberwachung mit PID-Temperaturregelung und -anpassung
Teflonbandförderer verhindert Materialanhaftung
Zonenweise Adsorptionssystem sichert Zellen während des Transports
Dediziertes Infrarotlampen-Heizmodul mit hochpräziser Temperaturregelung für gleichmäßiges Löten
Umfassendes Bandhandhabungssystem
10 Sätze linearer Mechanismen für die Bandhandhabung
10 Sätze Bandprüfmechanismen gewährleisten Bandqualität
Vordere und hintere Module pressen Bänder in Position
19 Sätze Bandgreifer mit servogetriebenen Linearmodulen für hochpräzises Bandziehen
Inline-EL-Prüfung und automatisches Entladen
3-Kamera-EL-Prüfsystem unterstützt maximale Stringlänge von 1.800 mm
Erkennt Mikrorisse, Kaltlötstellen und Lötfehler in Echtzeit
Automatischer Entladebandförderer mit Servomotor und PU-Bandantrieb
Unabhängige Silikon-Vakuumsaugnäpfe für Zellstrings und sauberes Papier
Trennung von sauberem Papier verhindert Kratzer auf der Stringoberfläche beim Stapeln
Intelligente Softwaresteuerung
Spezialsoftware für einfache Bearbeitung und Parameteränderung
Benutzerfreundliche Mensch-Maschine-Schnittstelle mit Touchscreen-Bedienung
Zentrale numerische Steuerung mit Tastatur-basierten Parametereinstellungen
Alle Hauptparameter können gespeichert und abgerufen werden
Doppelte Arbeitsmodi (Betrieb und Einstellung) mit hierarchischem Passwortschutz
Echtzeit-Störmeldesystem für sofortige Fehlerbehebung
Premium-Komponentenauswahl
| Komponente | Marke | Anwendung |
|---|
| Stahlrahmen | China | Maschinenrahmen |
| SPS | INOVANCE / China | Maschinensteuerungssystem |
| Näherungsschalter | OMRON | Positionierungssteuerung des Roboterarms |
| Pneumatische Komponenten | AirTAC / SMC | Pneumatik der gesamten Maschine |
| Luftschalter | Chint | Maschinensteuerungssystem |
| Wechselstromschütz | Schneider | Maschinensteuerungssystem |
| Steuerkarte | China | Maschinensteuerungssystem |
| Servomotor | INOVANCE / Xinjie | X/Y-Modul-Antrieb |
| Touchscreen | Kunlun Tongtai / INOVANCE | HMI-Steuerungssystem |
| Führungsschiene & Spindel | WON | X/Y-Modul |
| Vierachs-Roboter | China | Zellgreifen und Positionierung |
| Kamera | China | CCD-Erkennungspositionierung |
| Infrarot-Lötlichtbox | Kundenspezifisch | Zell- und Bandlöten |
Produktanwendungen
Produktionslinien für Rückkontakt-Solarmodule
Die OSLB-1300 ist speziell für Hersteller von Rückkontakt-Solarmodulen entwickelt, bei denen elektrische Verbindungen auf der Rückseite der Zelle hergestellt werden. Diese Maschine ist die Kernschweißausrüstung für:
IBC (Interdigitated Back Contact) Solarpanel-Produktion - Vollständige Rückkontakt-Zellarchitektur, die präzises Klebstoffauftragen und Bandausrichtung auf der Rückseite erfordert
ABC (All Back Contact) Solarpanel-Herstellung - Fortschrittliche Rückkontakttechnologie, die hohe Platzierungsgenauigkeit und geringe Bruchraten erfordert
HPBC (Hybrid Passivated Back Contact) Solarpanel-Linien - Hybrid-Rückkontaktzellen der nächsten Generation, die kontrollierte Infrarot-Lötprozesse erfordern
Allgemeines BC-Serien-Solarzellen-Stringlöten - Jegliche Rückkontakt-Zelltechnologie, die Klebstoff oder Lotpaste mit Bandverbindung verwendet
Anwendbare Produktionsgrößen
Solarpanel-Produktionslinien von 5MW bis 1GW Jahreskapazität
Neue Fabrikeinrichtungen, die schlüsselfertige Rückkontakt-Modulproduktionsanlagen benötigen
Upgrades bestehender Produktionslinien von konventioneller zu Rückkontakt-Zelltechnologie
Forschungs- und Entwicklungseinrichtungen für die Optimierung von Rückkontakt-Solarzellen und -Modulen

Die Maschine unterstützt Zelldimensionen von 166mm bis 210mm mit flexiblen Stringlängen bis zu 1.800mm und passt sich damit den gängigen M6-, M10- und M12-Zellformaten moderner hocheffizienter Rückkontakt-Solarmodule an.
Garantie und Kundendienst
Garantieabdeckung
Ein Jahr Garantie nach erfolgreicher Installation oder 16 Monate ab Konnossementdatum, je nachdem, was zuerst eintritt
Maschinen müssen nach Installation und Schulung von geschultem Personal bedient werden
Kostenlose Wartungsdienste und notwendige Ersatzteile während der Garantiezeit (ausgenommen Verbrauchsmaterialien; Kurierkosten trägt der Käufer)
Wenn die Techniker des Käufers Probleme während der Garantiezeit nicht lösen können, entsendet Ooitech Techniker zum Standort des Käufers (Hin- und Rückflugtickets, lokaler Transport, Hotel- und Verpflegungskosten trägt der Käufer)
Garantieausschlüsse
Schäden durch unsachgemäße Verwendung, Missbrauch oder unbefugte Modifikation durch andere als von Ooitech autorisierte Techniker
Nutzung der Geräte, die nicht mit dem Betriebshandbuch übereinstimmt
Verbrauchsmaterialien werden gegen Bezahlung bereitgestellt
Support nach Ablauf der Garantie
Kostenlose Online-technische Beratung und Unterstützung wird auch nach Ablauf der Garantie fortgesetzt
Ersatzteile zu günstigen Preisen erhältlich
Vor-Ort-Einsätze von Ingenieuren möglich; Käufer trägt Reise-, Visum-, Unterkunfts-, Verpflegungs- und Arbeitskosten gemäß Ooitech-Standards
Kontaktieren Sie Ooitech - Angebot anfordern
Ihr vertrauenswürdiger Partner für Solarmodul-Produktionslösungen
Ooitech, gegründet 2013, ist darauf spezialisiert, schlüsselfertige Solarenergielösungen mit über 10 Jahren Erfahrung in der PV-Branche und industriellen Laseranwendungen anzubieten. Unsere Anlagen wurden nach Polen, Ungarn, Korea, Mexiko, Ägypten, Algerien, Indien, Saudi-Arabien, Syrien, Kasachstan und viele weitere Länder weltweit exportiert.
Ooitech schlüsselfertige Lösungen umfassen:
Lieferung von 5MW bis 1GW Solarpanel-Produktionslinien
Upgrade traditioneller PV-Linien auf die neuesten MBB-Produktionslinien
Beratung zum Fabrikbau und Layout-Design für Anlagen
Beratung zur Beschaffung von Rohmaterialien
Unterstützung bei Produktionsabläufen und Hilfe bei der Installation von Solarkraftwerken
Für Preisinformationen, technische Beratung oder einen maßgeschneiderten Produktionslinien-Vorschlag für die OSLB-1300 Back-Contact-Zell-Schweißmaschine kontaktieren Sie noch heute unser Team:
Sehen Sie sich unsere Videos zu Solarpanel-Produktionslinien an und abonnieren Sie unseren YouTube-Kanal für die neuesten Werks-Updates und Gerätedemonstrationen:
Laden Sie unsere Ressourcen herunter:
Verwandt: 0BB auf Rückkontaktzellen: Gewinne und Ertragsgrenzen erklärt, was 0BB an der Bonding-Aufgabe bei einer Rückkontaktzelle ändert.
Verwandt: Flachband vs. Rundband: Warum BC-Zellen die Regel brechen — was ein flacher Streifen vom Stringer verlangt.
Verwandt: Hybrid-Kontakt-BC-Zellen: Was 28% noch beweisen müssen — der Rückkontakt-Stringer, auf dem diese Zellfamilie verschaltet wird.