Kurze Antwort: Eine Anschlussdosen-Montagelinie verwandelt lose Abdeckungen, Dioden, Gehäuse, Kabel und Steckverbinder in eine fertige PV-Anschlussdose. In ihrer vollautomatischen Konfiguration besteht sie aus fünf Maschinengruppen — MC4-Steckverbinder-Montage, Anschlussdosen-Gehäusemontage, Kabelschneiden und Crimpen mit Steckverbinder-Einführung, Schweißen mit elektrischer Prüfung und Lasermarkierung sowie Kabelbefestigung — die als ein Inline-Fluss mit einer Nennleistung von etwa 1.000 Stück pro Stunde angeordnet sind. Die Prozessreihenfolge ist festgelegt, die Module jedoch nicht: Das gleiche Layout wird in halbautomatischer Form angeboten, und Vorrichtungen können gewechselt werden, um verschiedene Anschlussdosenmodelle auf einer Linie zu fertigen.
Diese Seite erläutert, was jede Maschinengruppe tut, welche Nennleistung die Linie hat, um welche Anschlussdosen herum sie gebaut ist und welche Strom- und Luftanforderungen darüber entscheiden, wie die Linie in eine Halle passt.
Was die Linie zusammensetzt
Eine Modul-Anschlussdose des Typs, den diese Linie montiert, ist eine kleine, hoch standardisierte Baugruppe. Die Stückliste für eine Drei-Dioden-Dose ist kurz: drei Abdeckungen, drei Dioden, ein linkes, mittleres und rechtes Gehäuse, zwei Verriegelungen, zwei Kabel und ein Steckverbinder-Set bestehend aus einem männlichen und einem weiblichen Stecker. Die Linie muss diese Teile in der richtigen Reihenfolge platzieren, crimpen, schweißen, prüfen und markieren, und zwar mit einer Rate, die zur Modulproduktion passt.
Die Dosen selbst sind für die Modulseite des Geschäfts spezifiziert: 1500 V Nennspannung, Nennstrom von 20 A bis 35 A je nach verbaute Dioden, Schutzklasse II, IP68-Dichtigkeit, PPO-Isolierung, Vergussmasse in Gramm dosiert und ein 12 AWG Kabel mit definiertem Außendurchmesser. Die Zertifizierung erfolgt typischerweise nach TUV und UL gemäß IEC 62790 für das Anschlussdosenprodukt. Auch Split-Box-Konstruktionen werden verwendet, bei denen die Busbars physisch getrennt sind, um konzentrierte Erwärmung zu reduzieren.
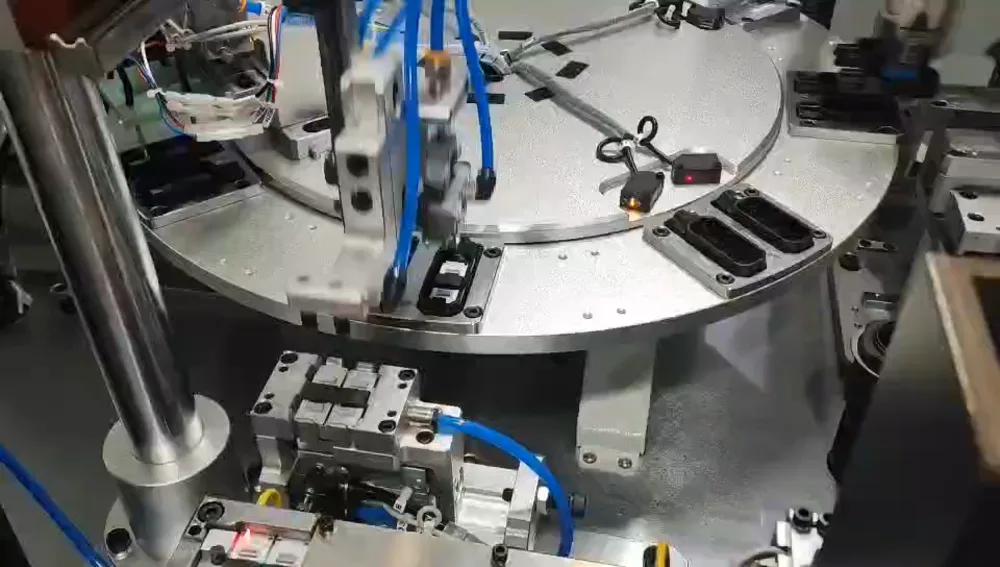
Die fünf Maschinengruppen
| Maschinengruppe | Was er tut | Einheiten in der automatischen Konfiguration |
|---|
| MC4-Steckverbinder-Montagemaschine | Montiert die männlichen und weiblichen Steckverbinder-Sets, die die Dosenkabel abschließen. | 1 |
| Anschlussdosen-Gehäusemontagemaschine | Platziert Dioden und montiert die Gehäuseabschnitte; umfasst Prüfung und Markierung. | 2 (eine positive und mittlere, eine negative) |
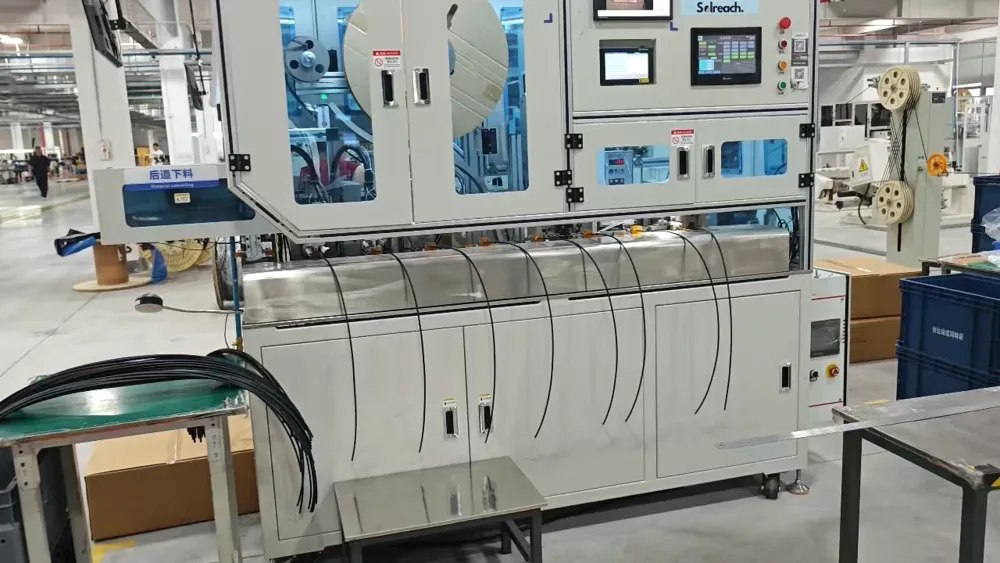
| Kabelschneiden, Crimpen und Steckverbinder-Einführung | Schneidet Kabel auf Länge, crimpt den Anschluss, führt den Steckverbinder ein und befestigt die Mutter. | 2 (eine positive, eine negative) |
| Schweiß-, Prüf- und Markiermaschine | Drahtnieten, Ultraschallschweißen, elektrische Leistungsprüfung und Lasermarkierung in einer Station. | 2 (eine positive und mittlere, eine negative) |
| Kabelbefestigungsmaschine | Abschließende Befestigung und Verlegung der Kabel vor dem Verpacken. | 2 (eine positive, eine negative) |
Positive und negative Dosen laufen auf separaten parallelen Modulen innerhalb derselben Linie, weshalb die Gehäuse-, Kabel-, Schweiß- und Befestigungsgruppen paarweise auftreten. Die Linie ist als Inline-Fluss und nicht als Inseln ausgelegt, sodass Material nicht manuell zwischen den Stufen transferiert werden muss.
Prozessreihenfolge innerhalb der Linie
Die kritische Reihenfolge liegt innerhalb der Schweißstation, denn dort entsteht die elektrische Verbindung und die Rückverfolgbarkeit der Dose: Drahtnieten → Ultraschallschweißen → elektrische Leistungsprüfung → Lasermarkierung. Das Nieten fixiert zuerst die mechanische Verbindung, das Schweißen stellt die elektrische Verbindung ohne Lötzusatz her, die Prüfung weist eine Dose zurück, bevor sie markiert werden kann, und der Laser markiert die Identifikation auf einer Dose, die bereits bestanden hat.
Vorgelagert wird der Kabelweg auf Länge geschnitten, abisoliert, an den Anschluss gecrimpt und mit dem Steckverbinder und der Befestigungsmutter versehen. Nachgelagert werden die fertigen Kabel befestigt und verlegt. Da Prüfung und Markierung inline liegen, wird eine fehlerhafte Dose an der Station entfernt, statt bei der Endkontrolle entdeckt zu werden, und keine markierte Dose muss erneut geprüft werden.
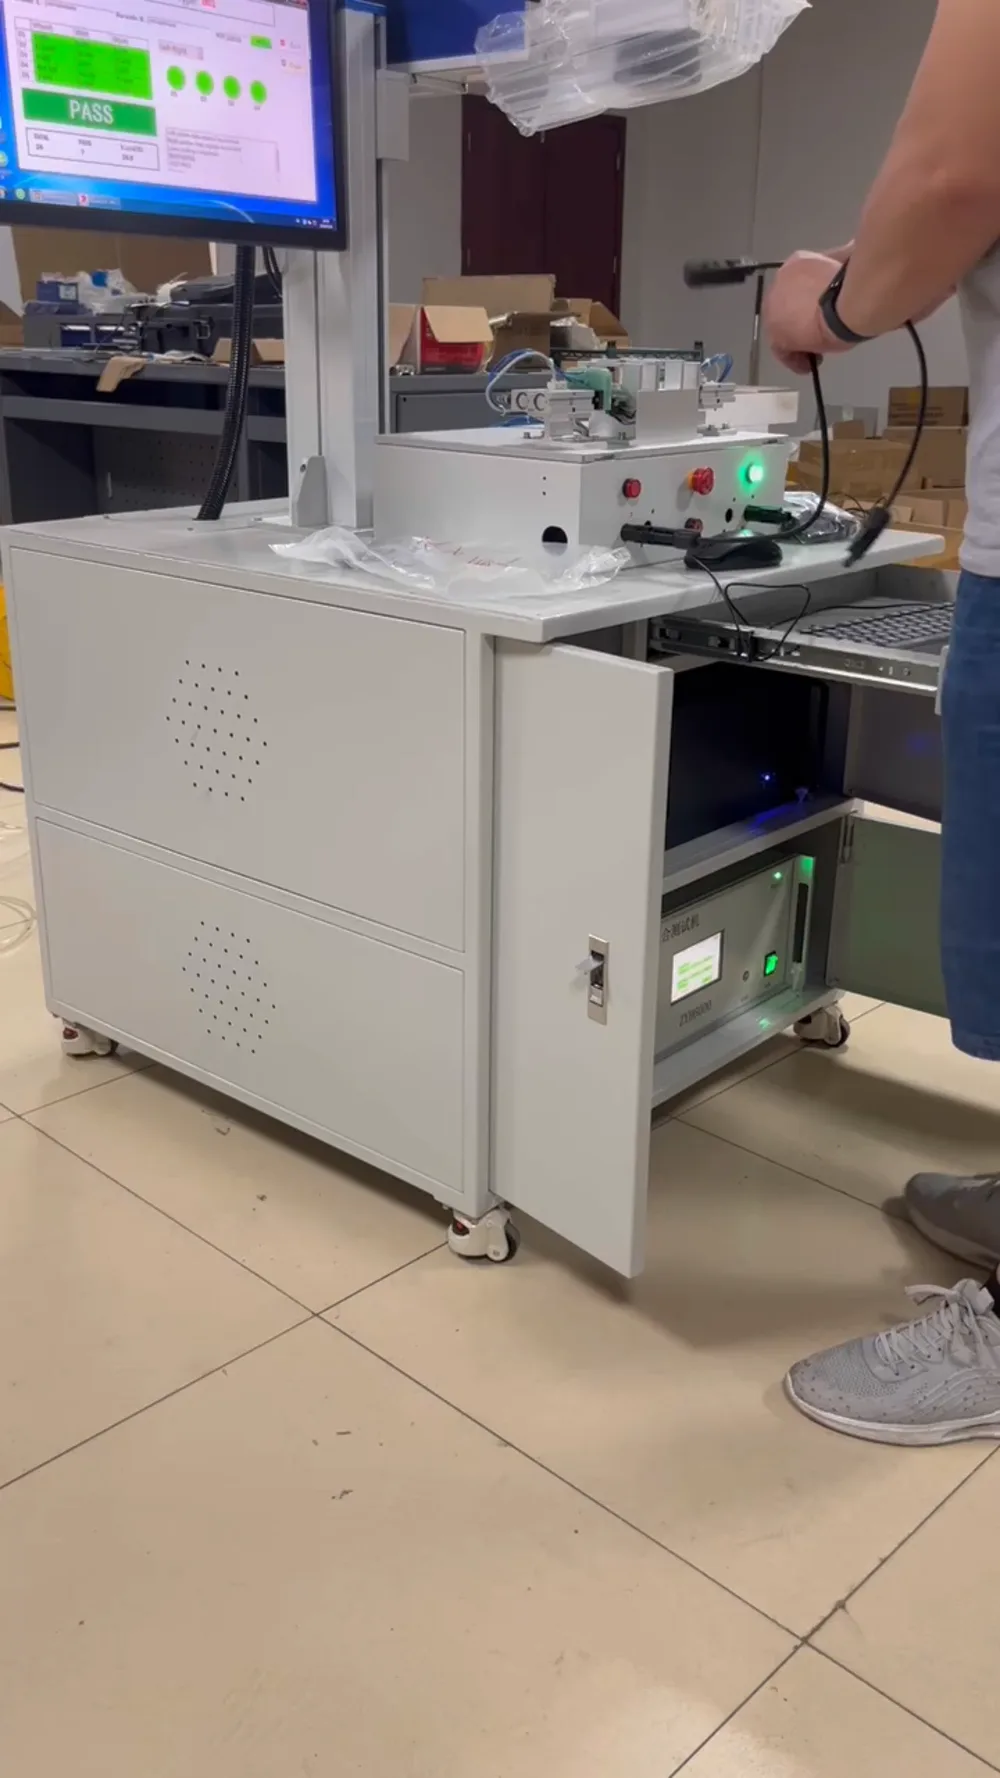
Automatische und halbautomatische Konfigurationen
Nicht jedes Volumen rechtfertigt das automatische Layout. Die halbautomatische Konfiguration deckt dieselbe Prozessreihenfolge mit weniger integrierten Modulen und manuellem Transfer zwischen einigen Stufen ab:
| Halbautomatische Module | Funktion |
|---|
| Drahtschneiden und Crimpen von Anschlüssen mit Drähten und Zinn | Bereitet die Kabelenden vor; wird als Paar geliefert. |
| Prüf- und Markiermaschine | Elektrische Prüfung und Markierung, wird als Paar geliefert. |
| Kabel- und Dioden-Crimpmaschine | Crimpt die Diodenverbindung am Kabel. |
| Kaltpressmaschine | Presst die mechanischen Verbindungen; wird als Paar geliefert. |
| Ultraschall-Schweißmaschine | Schweißt die elektrische Verbindung. |
| Schraubmaschine | Befestigt Schraubverbindungen. |
Der praktische Unterschied ist der Arbeitsaufwand pro Dose und wie viel Handling zwischen den Stationen anfällt. Das automatische Layout ist für unbeaufsichtigten Betrieb zwischen den Ladepunkten bei etwa 1.000 Stück pro Stunde ausgelegt; das halbautomatische Layout behält die gleiche Verbindungsqualität, benötigt aber Bediener an den Transferpunkten.
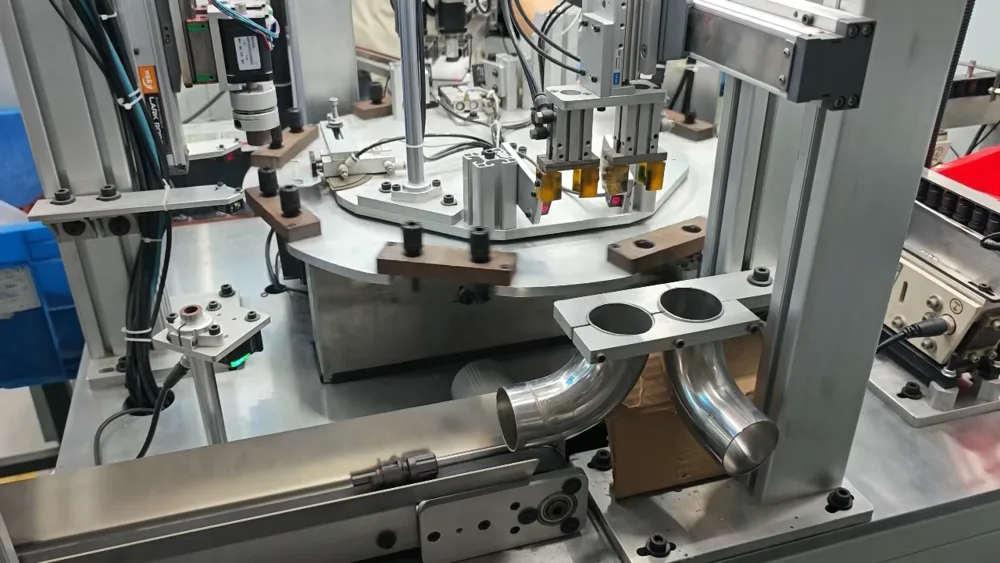
Ausstoß, Umrüstung und was die Rate begrenzt
Die Nennleistung der vollautomatischen Linie beträgt etwa 1.000 Stück pro Stunde, was deutlich über dem Verbrauch einer Modullinie im Gigawatt-Maßstab liegt, sodass die Anschlussdosenlinie selten der Engpass einer Fabrik ist. Was den Durchsatz in der Praxis tatsächlich begrenzt, ist die Umrüstung, nicht die stationäre Geschwindigkeit.
Die Umrüstung erfolgt über Vorrichtungen und Teilewechsel statt durch Umbau der Linie: Der Wechsel des Vorrichtungssatzes oder einzelner Teile ermöglicht es denselben Stationen, verschiedene Anschlussdosenmodelle und verschiedene Steckertypen zu verarbeiten. Für ein Werk, das mehrere Modulformate produziert, ist die Spezifikationsfrage daher nicht die Spitzenleistung, sondern wie viele Modelle die Linie abdecken muss und wie oft sie umgerüstet wird.
Versorgungsmedien und Umgebung pro Station
| Station | Leistung | Druckluft |
|---|
| Front-End-Montagemaschine | AC 380 V plus oder minus 5 Prozent, Nennleistung etwa 3 kW | Über 0,5 MPa, statisch 0,6 plus oder minus 0,1 MPa, gefiltert auf Wasser und Öl |
| Clip-(Einrast-)Maschine | AC 220 V plus oder minus 5 Prozent, Nennleistung etwa 4 kW | Über 0,5 MPa, gefiltert |
| Rear-End-Montagemaschine | Einphasig 380 V, 50-60 Hz, Nennleistung 35 kW | 5 bis 7 kgf pro Quadratzentimeter |
Gemeinsame Umgebung für die Linie: Umgebungstemperatur -10 bis 45 Grad C, relative Luftfeuchtigkeit 20 bis 80 Prozent RH, 50-Hz-Versorgung mit einer Toleranz von plus oder minus 5 Prozent und keine schädlichen Gase vor Ort. Die Rear-End-Maschine ist die elektrische Last, die eingeplant werden muss, da ihre Nennleistung um eine Größenordnung über der der Front-End-Stationen liegt. Die Luftqualität ist wichtiger als die Luftmenge: Die Handbücher verlangen, dass Wasser und Öl herausgefiltert werden, und die meisten Stationsalarme lassen sich auf einen Druck außerhalb des angegebenen Bereichs oder einen verstopften Filter zurückführen.
FAQ
Was ist eine Solar-Anschlussdosen-Montagelinie?
Es ist eine Reihe von Maschinen, die Modul-Anschlussdosen aus ihren einzelnen Teilen montiert: Gehäuse, Dioden, Abdeckungen, Kabel und Steckverbinder. Es ist eine separate Linie von der Modullinie und läuft normalerweise parallel zu ihr, da die Dose am Modul an der Rahmen- und Anschlussdosenstation angebracht wird.
Wie viele Anschlussdosen pro Stunde kann sie produzieren?
Die vollautomatische Konfiguration ist auf etwa 1.000 Stück pro Stunde ausgelegt. Die tatsächliche Leistung hängt davon ab, wie oft die Linie zwischen Modellen umgerüstet wird und wie die Beladepunkte besetzt sind.
Wie viele Bediener benötigt die Linie?
Das automatische Layout ist für unbeaufsichtigten Betrieb zwischen den Beladepunkten ausgelegt, sodass die Bedienmannschaft klein ist. Das halbautomatische Layout verwendet dieselbe Verbindungstechnologie, behält jedoch den manuellen Transfer zwischen mehreren Stufen bei, und dort sitzen die zusätzlichen Bediener.
Welche Anschlussdosentypen kann sie verarbeiten?
Dreidioden-Dosen der 1500-V- und 20-bis-35-A-Klasse, sowohl in Standard- als auch in Split-Bauweise, mit Steckverbindern der MC4-Familie. Unterschiedliche Gehäusegrößen und Steckertypen werden durch Wechsel von Vorrichtungen und einzelnen Teilen statt durch Umbau der Linie gehandhabt.
Welche Versorgungsmedien müssen vor der Installation verfügbar sein?
Dreiphasig 380 V für die Front-End-Stationen, 220 V für die Clip-Maschine, eine einphasige 380-V-Versorgung mit 35 kW Nennleistung für die Rear-End-Maschine und saubere Druckluft über 0,5 MPa mit herausgefiltertem Wasser und Öl. Der Platzbedarf richtet sich nach der Layoutzeichnung, die mit der Linie geliefert wird.
Sind Prüfung und Kennzeichnung Teil der Linie?
Ja. Elektrische Leistungsprüfung und Laserkennzeichnung erfolgen inline innerhalb der Schweißgruppe in der Reihenfolge Nieten, Schweißen, Prüfen, Kennzeichnen. Diese Reihenfolge bedeutet, dass eine Dose erst nach bestandener Prüfung gekennzeichnet wird, sodass die Kennzeichnung als Rückverfolgbarkeitsreferenz für die fertige Baugruppe verwendet werden kann.
Abschließende Gedanken
Eine Anschlussdosenlinie wird anhand von drei Zahlen gekauft und nicht anhand eines Bildes einer Maschine: die Anzahl der Modelle, die sie abdecken muss, die akzeptable Umrüstzeit und die Versorgungsmedien, die die Halle tatsächlich liefern kann, vor allem die 35-kW-Rear-End-Last. Klären Sie diese Punkte, und die Wahl zwischen automatisch und halbautomatisch ergibt sich meist von selbst, denn das automatische Layout verdient seine Kosten nur, wenn das Volumen und der Modellmix stabil genug sind, um es unbeaufsichtigt zu betreiben. Senden Sie die Anschlussdosenzeichnungen und das Jahresvolumen mit der Anfrage und fordern Sie die Stationsliste sowie die Layoutzeichnung für diese spezifische Dose an, damit verschiedene Angebote auf derselben Basis verglichen werden können.