Kurze Antwort: Eine Maschine zur Herstellung von Solarmodulen wird Station für Station gekauft, nicht als ein Objekt — jede Einheit übernimmt einen physischen Vorgang (Schneiden, Löten, Platzieren, Bonden, Versiegeln, Prüfen) und hat ihre eigene Fehlerart, wenn die Spezifikation dünner ist als die Aufgabe.
Solarpanel-Herstellungsmaschine: Ein Leitfaden Station für Station
Eine Modullinie wirkt kontinuierlich, ist aber eine Kette unabhängiger Maschinen, jede mit ihrem eigenen Bewegungssystem und ihrer eigenen Art, ein Panel zu ruinieren. Käufer, die eine Maschine zur Herstellung von Solarmodulen als eine Angebotszeile behandeln, entdecken die Unterschiede nach der Installation, wenn ein Tabber Strings fallen lässt oder ein Laminator Luft an den Rändern einschließt.
Zellschneiden und Laserbearbeitung
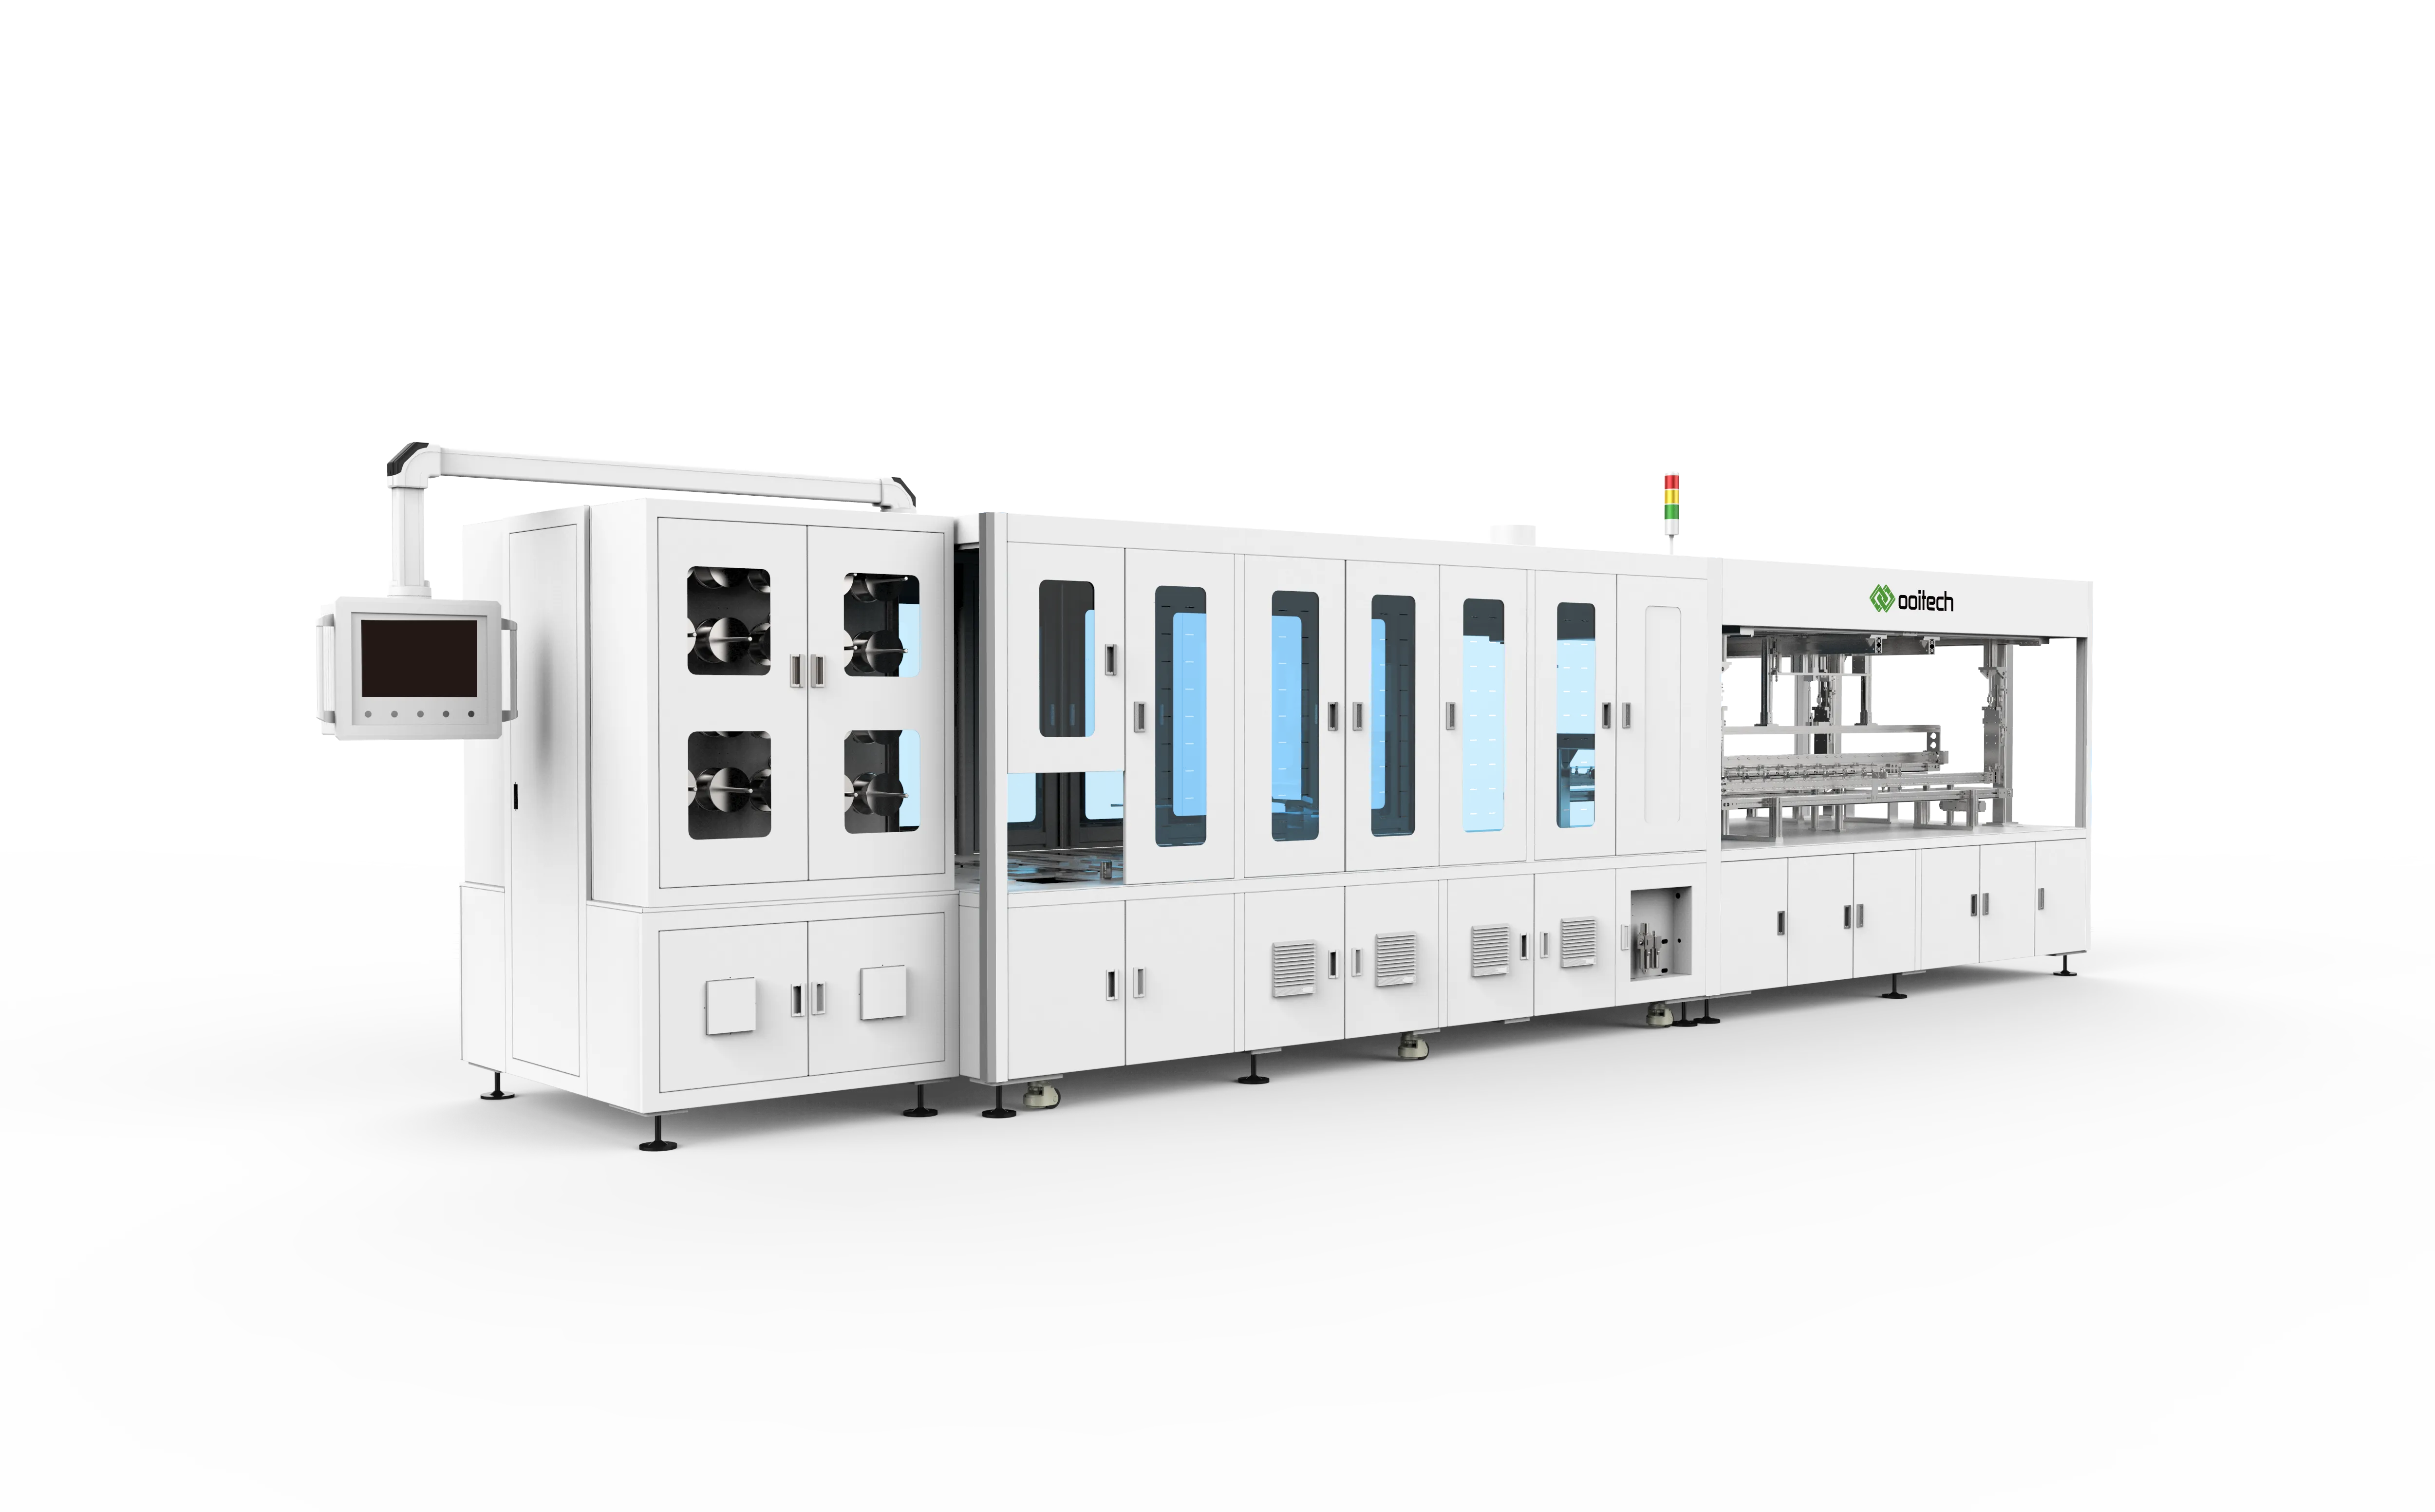
Halbzellen-, Shingled- und Rückkontakt-Architekturen beginnen damit, die Zelle zu modifizieren, statt sie zusammenzubauen. Laserscriben und Spalten teilen eine Zelle in Hälften oder Streifen; Kantenpassivierungs- und Kontaktöffnungswerkzeuge bereiten die Oberfläche für die Verschaltung vor. Ooitech baut diese Gruppe rund um die Familien OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 und ECPC-C350, jede mit einer eigenen Rolle statt einer universellen Box.
Unzureichend spezifiziertes Schneiden scheitert stromabwärts: Ein Spalt, der Mikrorisse hinterlässt, besteht die Sichtprüfung und versagt dann beim Laminieren oder im EL-Bild. Fragen Sie, wie die Scribetiefe gegen die Zellendicke geregelt wird, wie die Zellwölbung gehandhabt wird, welche Spanabsaugung am Schnittspalt vorhanden ist und ob ein Formatwechsel ein Rezept oder ein Umbau ist.
Tabber-Stringer
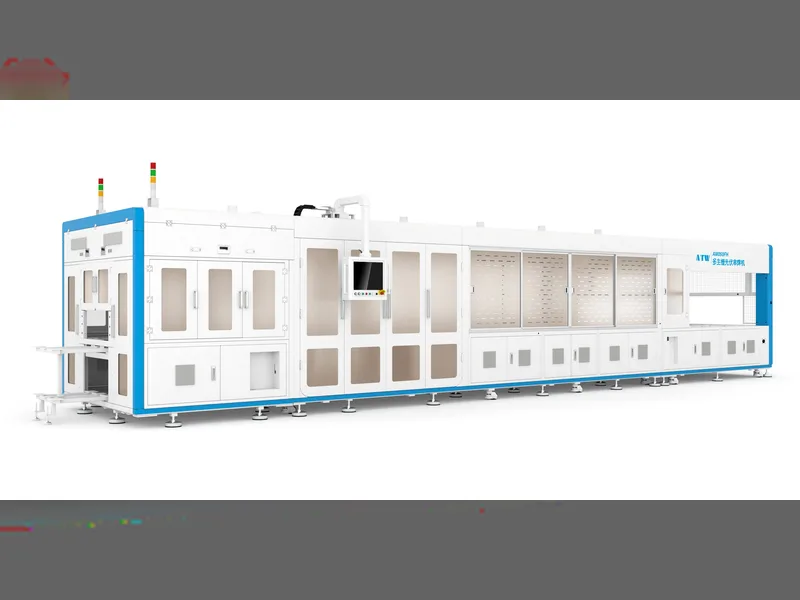
Der Tabber-Stringer bestimmt die elektrische Qualität des gesamten Moduls. Er lötet Ribbon auf Busbars und verbindet Zellen zu Strings — die einzige Station, an der Temperaturwechsel, Platzierungsgenauigkeit und Ribbon-Spannung gleichzeitig auf dasselbe Teil wirken. Die Auswahl folgt der Zelltechnologie: AM050FH für MBB-Halbzellen, SS-1500B und SS-2500B für Mainstream-Stringing, OSLB-1300 für BC-Zellen, SL-1000 für IBC und Rückkontakt, SL-30C für Shingled-Layouts.
Ein Versagen ist selten dramatisch — es sind Lötstellen, die leiten, aber Widerstand haben, Stringlängen, die so streuen, dass der Layup-Roboter blockiert, oder Zellen, die brechen, weil das Profil für eine andere Paste abgestimmt war. Fragen Sie nach der Regelung von Heiz- und Kühlprofilen, der Platzierungsverifikation, der Ribbon-Spannungsregelung, der In-Prozess-Erkennung von Lötstellen und danach, wie Rezeptänderungen validiert werden. Der Leitfaden zur Auswahl von Tabber und Stringer geht tiefer.
Layup
Layup verwandelt die Stückliste in einen Stapel: Glas, Einkapselungsfolie, String-Matrix, Einkapselungsfolie, Backsheet. Manuelles Layup hält sich im kleinen Maßstab; darüber hinaus übernehmen Roboter, weil Handplatzierung über eine Schicht hinweg nicht wiederholbar bleibt. Ooitech bietet WS-CL80D für das Hochgeschwindigkeits-Legen von MBB-Halbzellen, HS-PBR für robotergestütztes String-Layup, SAW-100A für kombiniertes Layup und Bussing sowie ALU-HBL für Layout mit integriertem Bussing.
Unzureichend spezifiziertes Layup erzeugt Fehlausrichtungen, die die Laminierung dauerhaft einschließt. Fragen Sie, wie die Glasreferenzkante festgelegt wird, wie das Vorhandensein von Strings bestätigt wird, was bei einem Aufnahmeausfall geschieht und ob die Sichtprüfung vor oder nach der Platzierung erfolgt. Siehe die WS-CL80D Layup-Maschine.
Bussing
Bussing verlötet Stringenden in die Busbar-Geometrie, die die Anschlussdose erreicht — wenig Lot, viel Arbeit, da jeder Ampere hindurchfließt. DH200-Y und HDX200-P decken die automatische Bussing-Rolle ab.
Schwaches Bussing bleibt unsichtbar bis zur Leistungsmessung und erscheint dann als ein Modul, das nur etwas zu niedrig ist, und wird den Zellen statt dieser Maschine zur Herstellung von Solarmodulen angelastet. Fragen Sie, wie die Busbar-Position gegenüber den Stringenden festgelegt wird, wie die Lötenergie geregelt wird, wie die Durchgängigkeit verifiziert wird und ob die Leitungsführung für Ihr Moduldesign passt. Siehe die DH200-Y Bussing-Maschine.
Laminierung
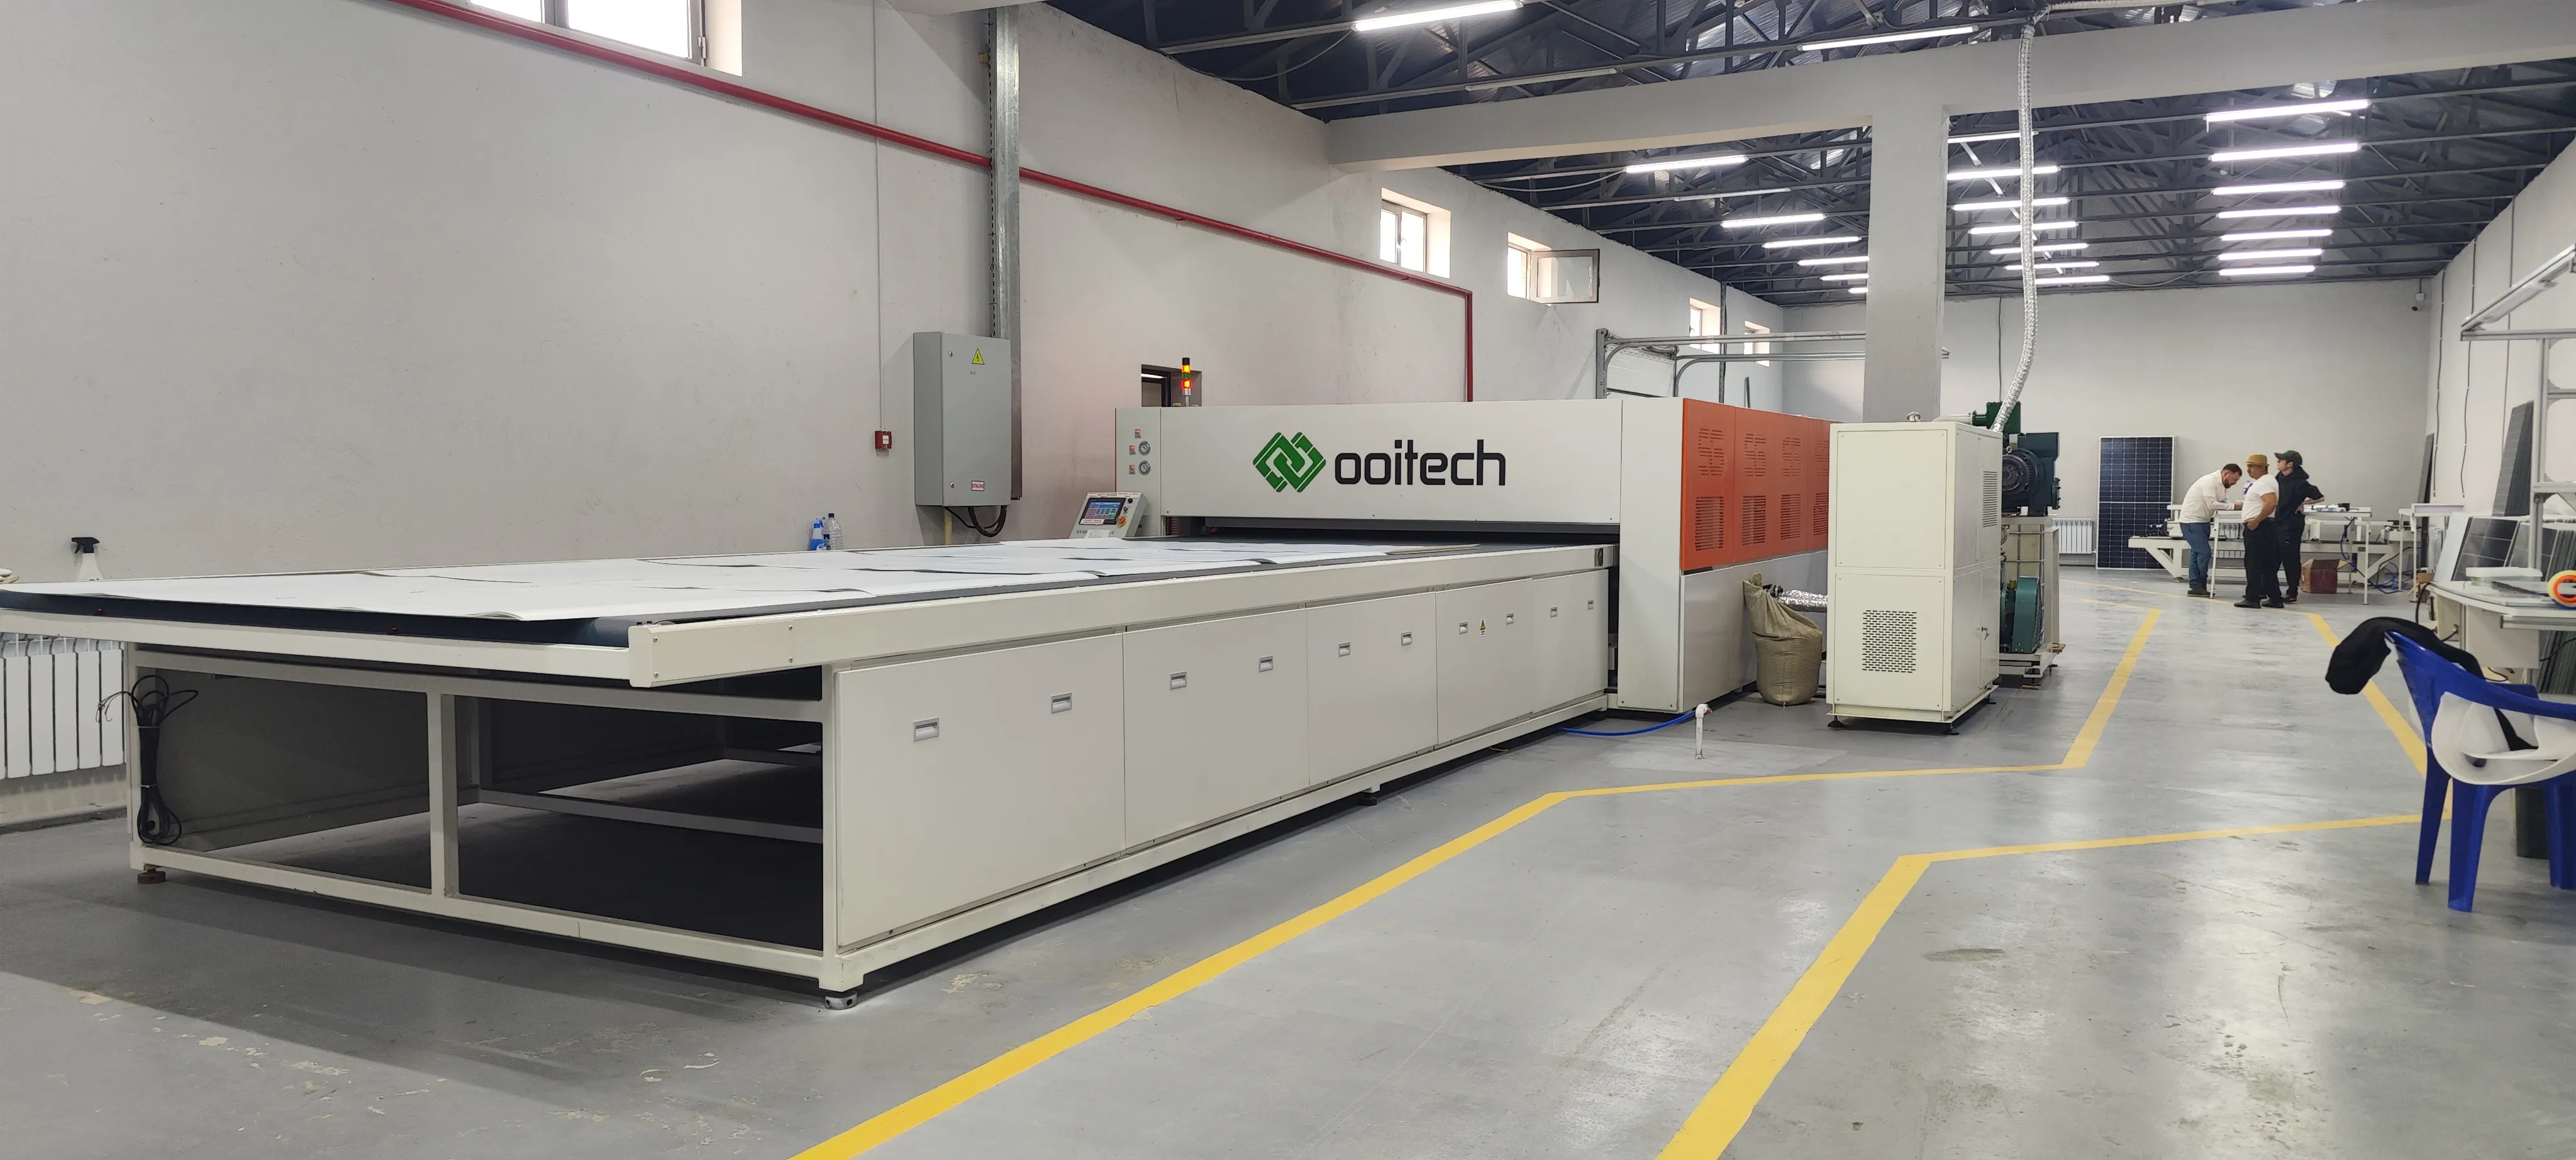
Der Laminator ist die am häufigsten unterschätzte Maschine zur Herstellung von Solarmodulen, weil er auf dem Papier eine Presse mit Wärme ist. In der Praxis ist er eine Maschine zur Vakuum-, Temperatur- und Druckprofilierung, und das Profil ist das Produkt. OTCY-2754DD ist ein einschichtiges Doppelkammer-Design für BIPV-Arbeiten; OCY-H600D ist ein halbautomatischer Laminator für kleinere Betriebe.
Unzureichend spezifizierte Laminierung erzeugt Blasen, Austritt, Zellverschiebung oder Backsheet, das nie vollständig vernetzt — alles besteht einen flüchtigen Blick und versagt später bei Dampf-Hitze- oder EL-Prüfung. Fragen Sie, wie viele Heizzonen und Druckstufen das Rezept zulässt, wie das Vakuum gezogen und gehalten wird und wie das tatsächliche Profil gegen den Sollwert protokolliert wird. Mehr im Leitfaden zur Auswahl von Laminatoren.
Rahmung
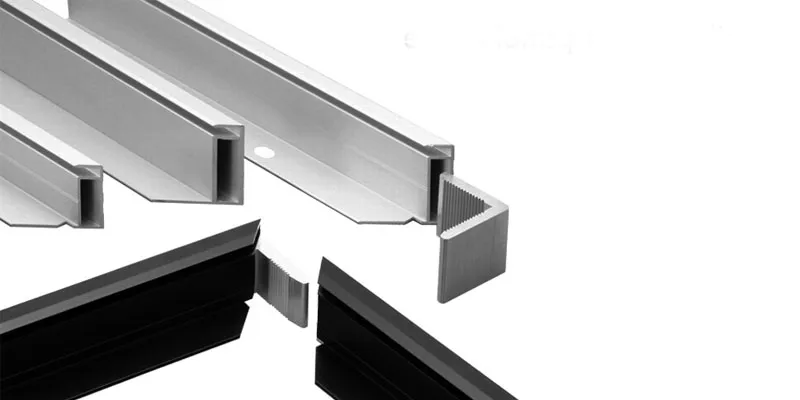
Das Rahmen presst den Rahmen auf das laminierte Panel und trägt bei den meisten Maschinen im selben Durchgang Strukturkleber auf. Raupe-Menge und -Platzierung entscheiden sowohl über mechanischen Halt als auch über Feuchtigkeitsabdichtung. OTZK-A ist die automatische Rahmungsmaschine mit automatischer Kleberdosierung.
Eine unzureichend spezifizierte Station hungert die Fuge entweder aus, sodass sich Rahmen später lösen, oder flutet sie, sodass Kleber auf das Glas gelangt. Fragen Sie, wie die Raupe-Geometrie geregelt wird, wie Eckenkollisionen gehandhabt werden, wie eine fehlende Raupe erkannt wird und welche Rahmenprofile die Werkzeuge akzeptieren. Details zur OTZK-A Rahmungsmaschine.
Anschlussdosen-Schweißen und Kleberfüllen
Hier leben zwei Vorgänge. KS-01C führt das Anschlussdosen-Schweißen durch, die Verbindung von Busbar zu Dosenklemme; SPZ-AB10S/JH führt das Kleberfüllen durch, das die Dose gegen Feuchtigkeit vergießt. Eine Linie braucht beides, und ihre Fehler unterscheiden sich: Eine kalte Schweißstelle ist ein elektrischer Fehler, eine unvollständige Vergussmasse ein Korrosionsfehler, der Monate später auftritt.
Fragen Sie, wie der Schweißer die Verbindung verifiziert, statt eine Bewegung abzuschließen, wie das Vergussvolumen dosiert wird, wie Dosen verschiedener Lieferanten berücksichtigt werden und welche Aushärtung zwischen den Schritten liegt. Siehe die KS-01C Schweißmaschine.
Reinigung
Die Reinigung liegt zwischen Rahmung und Prüfung und entfernt Flussmittelrückstände, Kleberschmierer und Handhabungsspuren, bevor die EL-Kamera das Panel fotografiert. Sie ist die am wenigsten diskutierte Maschine zur Herstellung von Solarmodulen in der Linie und diejenige, die am häufigsten auf ein manuelles Wischen reduziert wird — im kleinen Maßstab tolerierbar, mit wachsendem Volumen ein Ertragsproblem, weil inkonsistentes Wischen zu falschen Defekten wird. Fragen Sie, ob die Reinigung inline erfolgt, wie Bürsten das Glas ohne Markierungen behandeln und was die Verbrauchsmaterialien pro Panel kosten.
EL- und IV-Prüfung
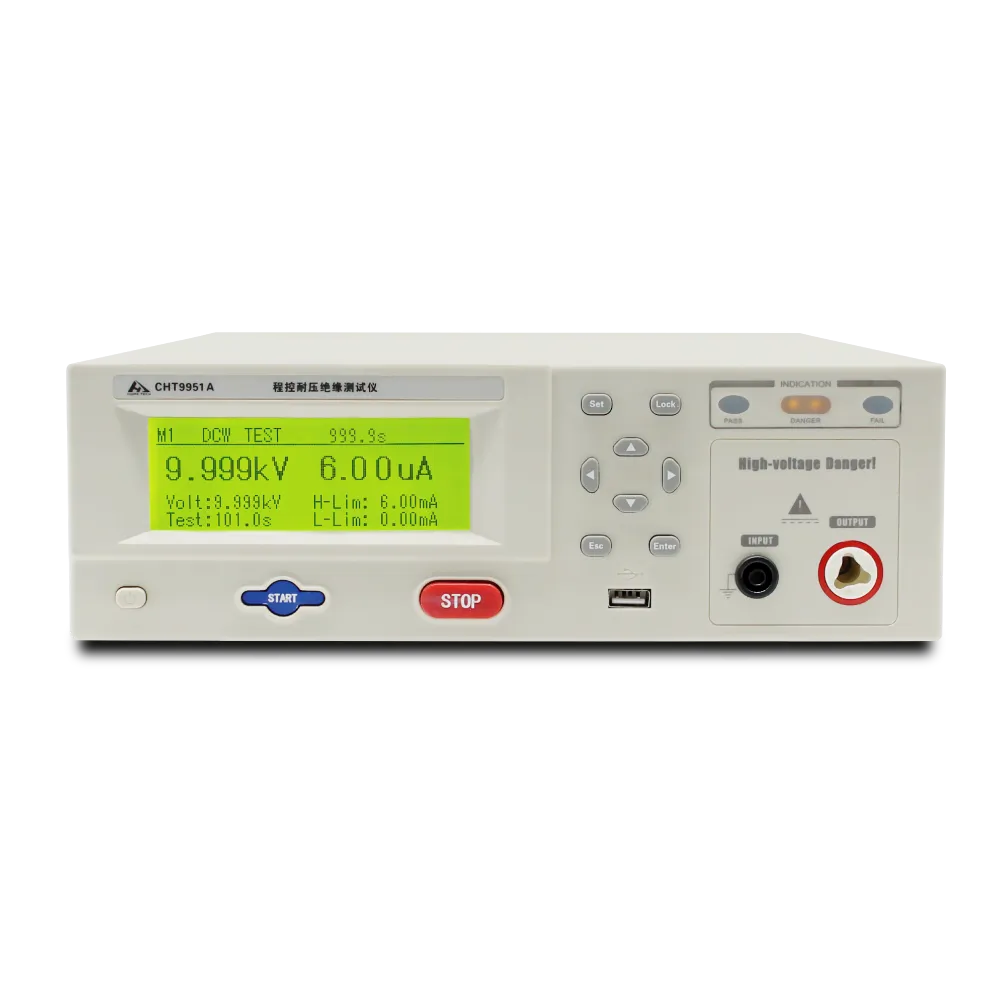
Die Prüfung ist die einzige Station, die Ihnen sagt, ob die vorherigen neun ihre Aufgabe erfüllt haben, und sie ist der folgenreichste Kauf in der Linie. Die Familien teilen sich nach Messung auf: OEL-S2400 für Elektrolumineszenz-Bildgebung; OPT-M960B, OPT-M951B und OPT-M950B für kombiniertes EL und VI; OTMT für Sonnensimulation der AAA-Klasse und IV-Kurven; ST-TLD3A für die Rolle des Sonnensimulators; CHT9951A/B für Hipot; CHT9980A/9981A für Sicherheit; OPT-S110H für EL auf String-Ebene vor der Laminierung.
Ein unzureichend spezifizierter Tester schlägt nicht laut fehl. Er lässt Module durch, die er hätte erkennen müssen, oder weist gute zurück, und der Bediener verliert das Vertrauen in ihn. Fragen Sie, wie die Kamera die Fehlerklassen auflöst, gegen die Sie verkaufen, wie die IV-Referenz kalibriert wird, wie Ergebnisse auf eine Modulseriennummer zurückgeführt werden und was die Software mit einem Grenzfallergebnis macht. Siehe die OEL-S2400 EL-Tester.
Materialseitige Maschinen
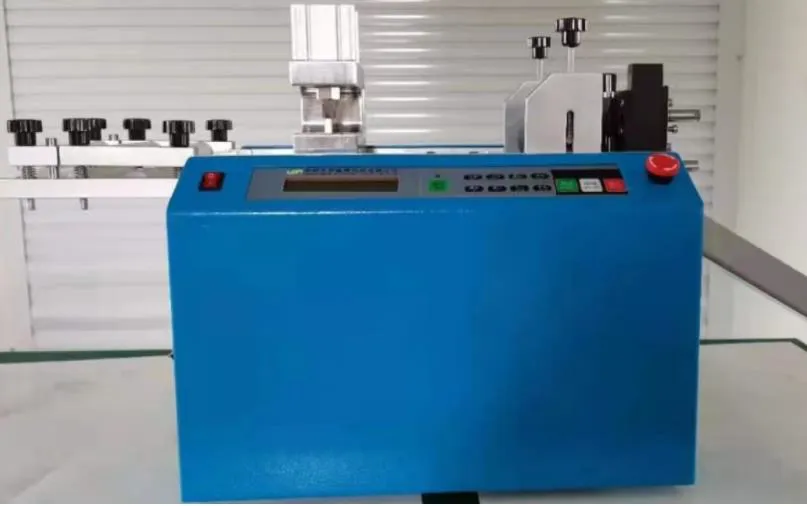
Nicht jede Maschine zur Solarpanel-Herstellung berührt eine Zelle. Bandschneiden und -formen, EVA- und Backsheet-Schneiden sowie Glashandling bestimmen die Eingangsqualität stromabwärts: ungleichmäßig geschnittenes Band verklemmt den Stringer, ausgefranstes Einkapselungsmaterial hinterlässt einen Dichtpfad, den die Laminierung nicht schließen kann, gegen die Faser geschnittenes Backsheet wirft unter Vakuum Falten. Diese Einheiten sind im Vergleich zu Prozessstationen günstig, weshalb sie übersprungen werden. Fragen Sie nach der Wiederholgenauigkeit der Schnittlänge.
Stationsübersicht
| Station | Modellfamilien | Datenblatt muss festlegen |
|---|
| Zellschneiden | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Ritztiefe, Abfallabsaugung, Umrüstung |
| Tabber-Stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Temperaturprofil, Platzierungsprüfung, Lötstellenprüfung |
| Layup | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Glasreferenzierung, Aufnahmefehler, Vision-Timing |
| Bussing | DH200-Y, HDX200-P | Busbar-Positionierung, Lötwärme, Durchgang |
| Laminierung | OTCY-2754DD, OCY-H600D | Zonen, Vakuumstufung, Profilprotokollierung |
| Rahmung | OTZK-A | Rahngeometrie, Rahnprüfung, Rahmenbereich |
| Anschlussdose | KS-01C, SPZ-AB10S/JH | Schweißprüfung, Vergussdosierung, Anschlussdose-Passung |
| Die Qualifizierungstests | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Fehlerauflösung, IV-Kalibrierung, Rückverfolgbarkeit |
Wie die Stationen einander einschränken
Hier ist nichts unabhängig. Ein präziser, aber langsamer Stringer hungert den Layup-Roboter aus; ein langer Laminatorzyklus zwingt das Framing, Module zu puffern; ein langsamer Tester wird zur Warteschlange, hinter der alles wartet. Wenn Sie eine Maschine zur Solarpanel-Herstellung einzeln spezifizieren, fragen Sie, was sie über die Stationen auf beiden Seiten annimmt – Zykluskompatibilität, Modulgrößenbereich, Handhabungsmethode. Dort liegt das Integrationsrisiko. Gruppierungsentscheidungen gehören zum Leitfaden für Stationen und Linienlayout.
Ooitech liefert diese Stationen als schlüsselfertige Linien, halbautomatisch und vollautomatisch, mit Bedienerschulung und After-Sales-Support im Lieferumfang.
FAQ
Welche Station ist auf einer Modullinie am wichtigsten?
Der Tabber-Stringer und der Laminator, in dieser Reihenfolge: Sie bestimmen die elektrische und mechanische Ausbeute. Alles stromabwärts erkennt nur ihre Fehler.
Kann ich eine Maschine zur Solarpanel-Herstellung einzeln kaufen?
Ja, und viele neue Fabriken tun das, indem sie Stationen hinzufügen, sobald das Volumen sie rechtfertigt. Jede Einheit muss zum Modulgrößenbereich und zur Handhabung dessen passen, was Sie besitzen.
Wie erkenne ich eine unzureichend spezifizierte Station vor dem Kauf?
Fragen Sie, was sie im Prozess misst, statt was sie leistet. Eine Station, die nur eine Bewegung ausführt, ohne In-Prozess-Prüfung, lässt Fehler stillschweigend durch.
Sind diese Maschinen nur für kristalline Siliziummodule?
Die beschriebene Abfolge ist die für kristallines Silizium. Back-Contact-, Shingled- und BIPV-Produkte behalten die Stationsreihenfolge bei, ändern aber die Werkzeuge, weshalb sich die Modellfamilien je nach Zelltechnologie unterscheiden.
Um eine Station zu besprechen oder ein Angebot für die gesamte Linie anzufordern, senden Sie Ihr Moduldesign und Ihre Zielproduktion und wir gleichen es mit der Stationsliste ab.