So wählen Sie den richtigen Solarmodul-Laminator
Inhaltsverzeichnis
Kurze Antwort: Die Wahl eines Solarmodul-Laminators beginnt mit der Modulzeichnung und dem Laminationsrezept, nicht mit der jährlichen MW-Zahl im Prospekt. Die Kammergröße ist die erste Entscheidung, denn sie legt fest, wie viele Module auf einmal geladen werden: Eine Kammer von 2200 mm mal 3600 mm wurde für drei herkömmliche 72-Zellen-Module spezifiziert, eine Kammer von 2300 mm mal 4600 mm für vier und größere Kammern für fünf, alle basierend auf älteren Modulformaten, die für aktuelle Großformatmodule nicht ohne eine neue Layoutzeichnung wiederverwendet werden sollten. Eine Spezifikation, die mindestens 50 mm zwischen den Modulen verlangt, bedeutet, dass die Division der Pressflächenfläche durch die Modulfläche die Beladung überschätzt. Ein Lieferant, der die Kapazität mit 156-mm-Zellen und 275-W-Modulen angibt, wird eine höhere MW-Zahl für dieselbe Maschine ausweisen. Vergleichen Sie stattdessen verkaufsfähige Module pro Stunde.
PV-Modulfertigung · von Jerry, Ooitech
Produktübersicht und Auswahlmethodik
Auswahl basierend auf Modulanforderungen
Die Auswahl eines Solarmoduls Vor der Laminierung sollte das zusammengesetzte Modul eine Sichtprüfung bestehen, und der erfordert einen Blick über isolierte Gerätebroschüren hinaus. Die Größe einer Laminatorkammer muss zu den Modulabmessungen passen, ihr Zyklus muss zur Gesamtgeschwindigkeit der Produktionslinie passen, und ihr Vakuum- und Temperaturprofil muss zum spezifischen Verkapselungsfolie (EVA oder POE) passen. Die Geräteauswahl sollte auf der Grundlage von Modulzeichnungen und Laminationsrezepten erfolgen und nicht auf der Grundlage von jährlichen MW-Zahlen, die in Werbematerialien abgedruckt sind.
Angegebene MW-Bewertungen berechnen die Kapazität oft auf Basis veralteter Modulformate (z.B. 156-mm-Zellen, 275-W-Module). Eine höhere Modulleistung erhöht die angegebene MW-Zahl, auch wenn der Gesamtdurchsatz an Paneelen identisch bleibt. Für eine objektive Bewertung vergleichen Sie Maschinen anhand verkaufsfähiger Module pro Stunde:
Verkaufsfähige Module pro Stunde = Module pro Ladung × abgeschlossene Ladungen pro Stunde × Erstausbeute × Betriebszeit
Bedeutung von Beladezeichnungen
Die Auswahl beginnt mit Modulabmessungen, Glasdicke, Layup-Details, Verkapselungsspezifikationen und Positionen der Anschlussdose. Eine maßstabsgetreue Beladezeichnung muss genaue Abstände demonstrieren. Zum Beispiel: Wenn ein Abstand von 50 mm zwischen Modulen eingehalten wird, überschätzt die einfache Division der Plattenfläche durch die Modulfläche die Beladekapazität. Kammerformate müssen gegen moderne Großformat-Modulabmessungen bewertet werden.
Technische Parameter und Konfigurationsmatrix
Auswahl der Kammerarchitektur
Ein Einkammer-Laminator führt Evakuierung, Pressen, Aushärtung und Entlüftung in einer Kammer durch. Er zeichnet sich durch einen kleineren Platzbedarf und geringeren Versorgungsbedarf aus. Zweikammer-Laminatoren trennen Laminierung und Aushärtung, sodass eine Ladung aushärten kann, während die nächste evakuiert wird, was den Stundenausstoß verdoppelt.
| Konfiguration | Effektive Arbeitsfläche | Angegebener Arbeitszyklus | Durchschnittliche Betriebsleistung | Gesamtgröße | Geeignete Verwendung |
|---|---|---|---|---|---|
| Halbautomatisch | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Reparaturen, Pilotarbeiten, kleine Module |
| Automatische Einkammer | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Geringeres Produktionsvolumen |
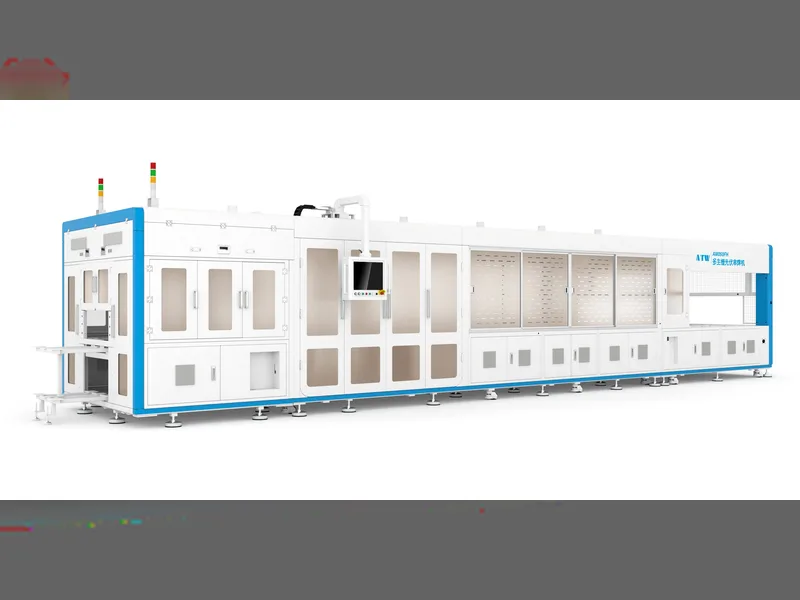
| Automatische Doppelkammer | 2200 × 3600 mm pro Kammer | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Kontinuierliche Modulproduktion |
| Gestapelte Doppelkammer | Vier Arbeitsebenen von 2400 × 4600 mm | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Hohe Leistung bei begrenzter Grundfläche |
| Große Doppelkammer | 2700 × 8700 mm pro Kammer | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m; 63 t | Große Module und Linien mit hohem Volumen |
Vakuum- und thermische Spezifikationen
Die Vakuumleistung erfordert eine schnelle Evakuierung in einer heißen, beladenen Kammer. Systeme verwenden typischerweise Drehschieberpumpen (z. B. 2X-70) in Kombination mit Wälzkolbenpumpen (z. B. ZJP300 oder ZJP600) für Doppelkammerkonfigurationen, um Prozessdrücke unter 100 Pa innerhalb von 90 Sekunden zu erreichen. Heizsysteme nutzen Wärmeträgeröl mit mehrzoniger PID-Regelung und liefern eine Plattentemperaturgleichmäßigkeit von ±1,5 °C bis ±2,0 °C über mindestens fünf Messpunkte pro Kammer.
Technische Vorteile und wichtige Bewertungsfaktoren
Die Begründung hinter diesen Vakuum- und Wärmewerten, einschließlich der Frage, warum Roots-Gebläse mit Drehschieberpumpen kombiniert werden, ist dargelegt in Laminator-Vakuumpumpen, das EVA-Fenster und die Konfiguration des Pumpensatzes.
Liniensynchronisation und Timing
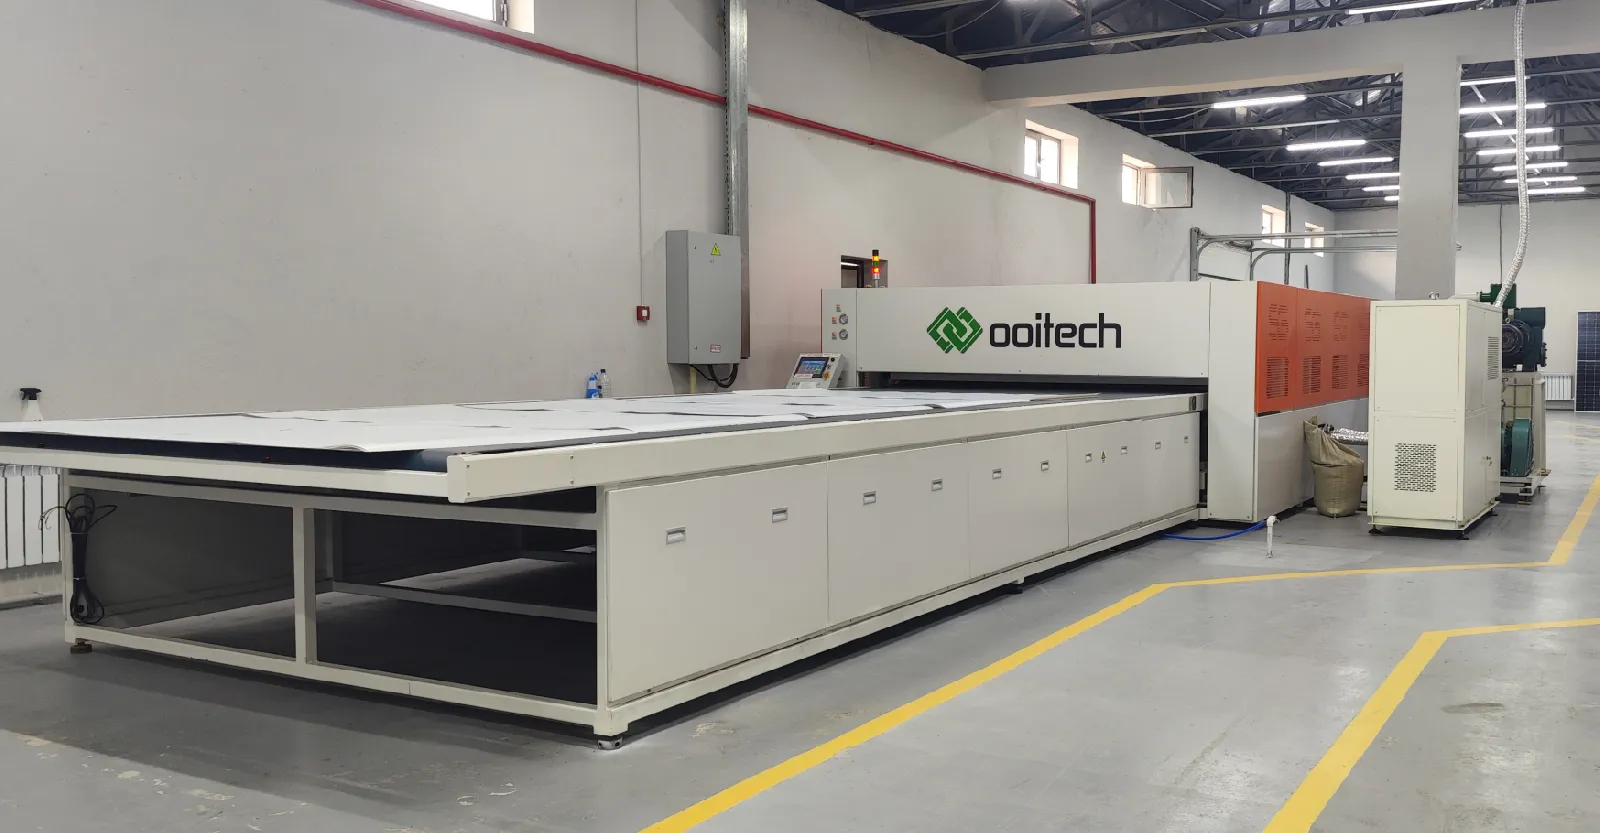
Pufferabstimmung auf Linienebene: Ein Laminator muss nahtlos mit Verschaltungs-, Layup-, Puffer-, Kühl-, Inspektions- und Rahmungsstationen integriert werden. Die Handhabungskapazität nachgelagerter Prozesse bestimmt den tatsächlichen Linienausstoß.
Explizite Zykluszeitdefinitionen: Detaillierte Zeitpläne müssen Beladung, Evakuierung/Druck in Kammer eins, Transfer, Aushärtung in Kammer zwei, Entlüftung und Entladung abdecken und die Gesamtverweilzeit mit den Aushärtungsfenstern von EVA/POE abstimmen.
Fortschrittliche Vakuumarchitektur: Hochvolumige Evakuierung in Kombination mit Roots-Booster-Pumpen verhindert Lufteinschlüsse und Blasenbildung in Doppelglas- und Rückseitenfolie -Stapeln.
Strenge Plattenebenheit: Mehrpunkt-PID-Heizung gewährleistet eine gleichmäßige Vernetzung bei großformatigen Glasmodulen ohne Kältezonen.
Vertragliche Verfügbarkeit und Wartbarkeit: Gerätenutzungsziele (98%-99%) müssen ausgeschlossene Betriebszeiten, Austauschpläne für Silikonmembranen (über 3.000 Zyklen) und automatisierte Bandreinigungssysteme definieren.
Produktanwendungen und Linienintegration
Anwendungsszenarien
Pilotlinien und F&E-Einrichtungen: Halbautomatische Konfigurationen (1100 × 2200 mm) ideal für Kleinserienmodulproduktion, Prozessprüfung und Modulreparatur.
Standard-Kommerzielle Linien: Automatische Einzelkammer- und Doppelkammergeräte (2200 × 3600 mm) zugeschnitten auf die mittlere bis hohe Solarpaneelfertigung.
Hochdichte Fertigungsanlagen: Gestapelte mehrstufige Doppelkammerkonfigurationen maximieren den Output pro Quadratmeter in platzbeschränkten Einrichtungen.
Großformat- und Utility-Scale-Linien: Erweiterte Doppelkammereinheiten (bis zu 2700 × 8700 mm), die für die Herstellung von schweren Doppelglas-, TOPCon-, HJT- und PERC-Modulen ausgelegt sind.
Anforderungen an die Anlagenintegration: Die Installation erfordert präzise Anlagenplanung einschließlich 380V/50Hz-Stromversorgung, Druckluftversorgung mit 0,6–0,8 MPa, Kühlwasser für Vakuumpumpen, Bodenbelastung bis zu 1,5 t/m² und Bodenebenheit innerhalb ±10 mm.
Empfehlungsanforderungen und FAT-Abnahme
Spezifikationscheckliste und Abnahmekriterien
Zur Bewertung und Auswahl des geeigneten Laminatormodells sind fünf kritische Dateneingaben erforderlich:
Detaillierte Modulkonstruktionszeichnung und Maßhülle.
Spezifikationen für Glas, Verkapselungsmaterial und Rückseitenfolie/Rückglas-Stapel.
Technisches Datenblatt des Verkapselungsmaterials (EVA- oder POE-Aushärtefenster).
Erforderlicher Moduloutput pro Schicht und Betriebsziel.
Anlagenlayoutplan mit Angabe der Versorgungspunkte (Strom, Druckluft, Kühlwasser).
Werksabnahme (FAT)
Die endgültige FAT-Bewertung muss tatsächliche Produktionsmaterialstapel über aufeinanderfolgende Lasten bei stabilen Betriebstemperaturen verarbeiten. Zu den wichtigsten während der FAT erfassten Abnahmekennzahlen gehören fertige Module pro Stunde, Vakuumpumpenkurven, Mehrpunkt-Wärmeverteilung der Platte, PLC-Alarmprotokolle, Erstausbeute und Neustartzeit nach geplanter Wartung.
Verwandt: Warum Bussing (Überlappungslöten) Zellrisse verursacht deckt die Fugen-Geometrie ab, auf die die Laminierung dann einwirkt, was oft der Punkt ist, an dem ein Mittel Loch Riss beginnt.
Weiterführende Literatur und Hintergrunddaten
Öffentlich zugängliches Referenzmaterial zu diesem Thema, veröffentlicht von den Organisationen, die die Technologie-Roadmap und die Marktdaten der Branche pflegen: