Laminator-Vakuumpumpen: Typen und das EVA-Fenster
Inhaltsverzeichnis
Ein Laminator wird nach der Ausbeute beurteilt, und die Ausbeute wird weitgehend von einer Komponente bestimmt, die Käufer bei einem Werksbesuch selten beachten: dem Vakuumpumpensatz. Wird er falsch gewählt, entstehen Mikroblasen, die keine noch so gründliche nachgelagerte Inspektion entfernen kann.
PV-Modulfertigung · Laminationsprozess · von Jerry, Ooitech
1. Das EVA-Fenster, das alles andere bestimmt
Ethylenvinylacetat schmilzt nicht einfach und bleibt dann so. Es durchläuft zwei verschiedene Phasen, und die Zeitspanne dazwischen ist die Zeit, in der das Vakuumsystem arbeiten muss.
| Stufe | Temperatur | Was es für das Vakuum bedeutet |
|---|---|---|
| Schmelzen | Etwa 70–80 °C | Die Folie tritt in ihre Schmelzphase ein. Dies ist der ideale Moment zum Evakuieren, denn das Verkapselungsmaterial ist weich genug, um eingeschlossene Luft freizugeben, hat aber noch nicht begonnen auszuhärten. |
| Vernetzung | Etwa 130 °C | Die Vernetzung beginnt und beschleunigt sich. Unterhalb dieser Temperatur ist die Reaktion sehr langsam, weshalb die erste Kammer eines Doppelkammer-Laminators normalerweise bei oder unter 125 °C gehalten wird. |
Alles, was folgt, ist eine Konsequenz des Intervalls zwischen diesen beiden Temperaturen. Ist die Kammer bereits heiß, wenn die Folie schmilzt, ist das Intervall zwischen Schmelzen und Vernetzung kurz. In einem Einkammerprozess liegt die Kammer typischerweise über 140 °C, sodass nur etwa 60 bis 90 Sekunden bleiben, um das erforderliche Vakuum zu erreichen. Wird dieses Fenster verpasst, bleibt Luft im Verkapselungsmaterial eingeschlossen und bildet Mikroblasen und Defekte, die später im fertigen Modul sichtbar werden.
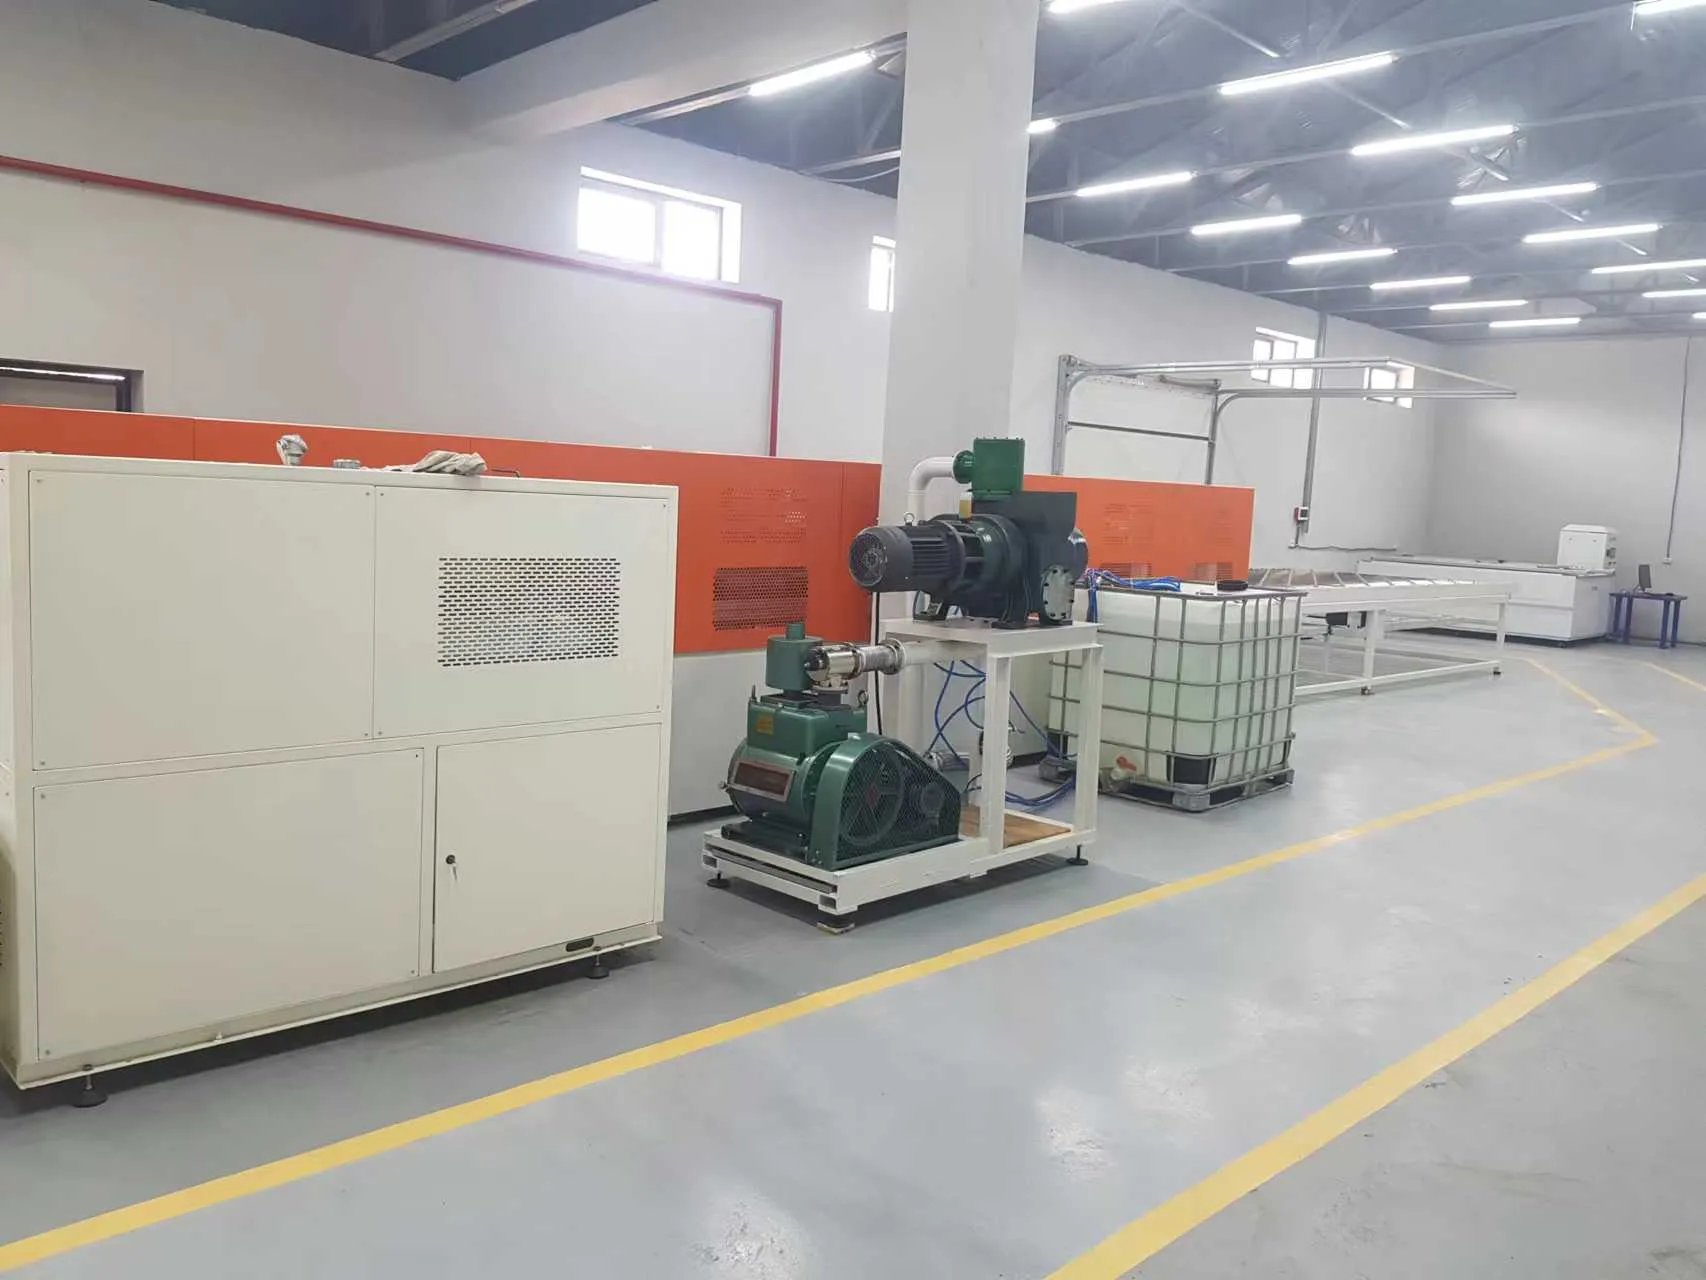
Abb. 1: Ein Laminator mit seinem daneben installierten Vakuumpumpensatz in der Fabrikhalle. Die Pumpen sind eine separate Installation mit eigener Verrohrung, eigenem Aufnahmebehälter und eigenem Servicezugang, weshalb sie bei der Layoutplanung leicht übersehen werden und eine spätere Verlegung teuer ist.
2. Warum es Doppelkammer-Laminatoren gibt
Das Doppelkammer-Design ist im Wesentlichen eine Möglichkeit, Zeit zu gewinnen. Indem die erste Kammer im Bereich von 100 bis 120 °C gehalten wird, schmilzt das Verkapselungsmaterial langsamer und die Vernetzung beginnt später, was das Entgasungsfenster weit über das hinaus verlängert, was eine einzelne heiße Kammer ermöglicht. Das Modul wird dann in eine zweite, heißere Kammer überführt, um die Vernetzung abzuschließen.
Das ist der prozesstechnische Grund hinter einer Entscheidung, die sonst wie eine rein mechanische Wahl aussieht. Es erklärt auch, warum das Vakuumsystem kein peripheres Zubehör ist: Es ist der Teil der Maschine, der innerhalb des Fensters arbeiten muss, das das thermische Design schafft. Der weitere Kontext des Laminationsschritts wird in der Laminationsphase des Produktionsprozesses, behandelt, und die Maschine selbst in unserem Leitfaden zum Solarlaminator.
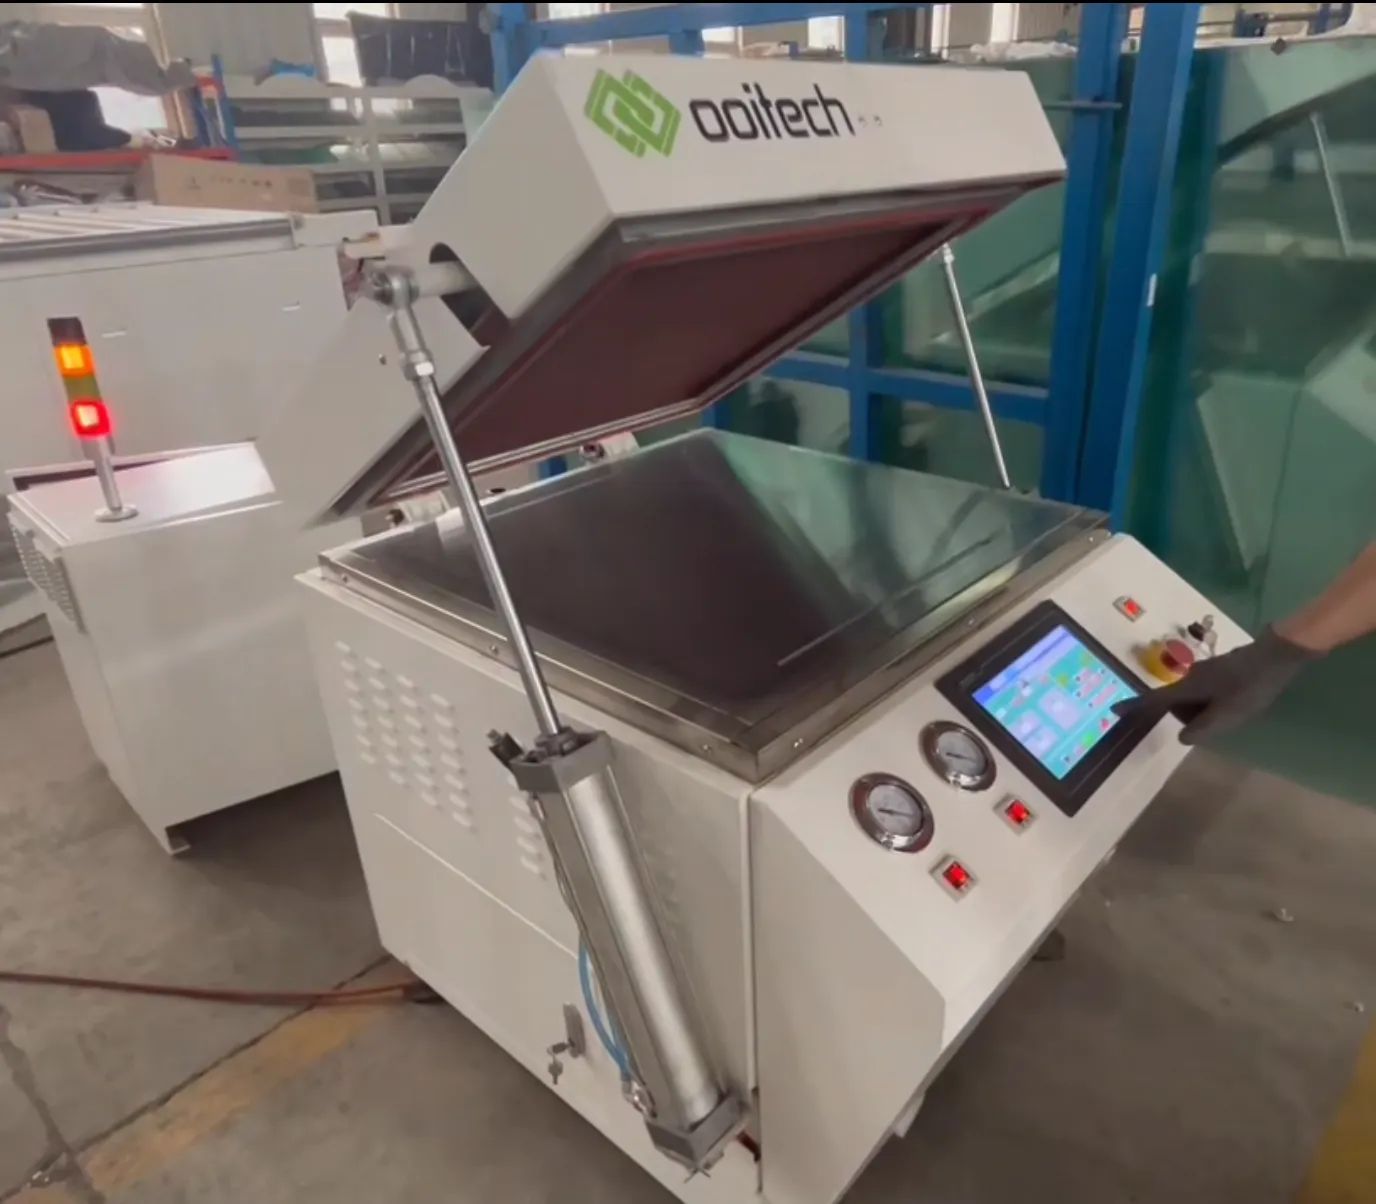
Abb. 2: Eine Laminatorkammer mit geöffnetem Deckel. Das Kammervolumen, der Zustand der Dichtung und die Pumpgeschwindigkeit bestimmen gemeinsam, wie schnell das erforderliche Vakuum erreicht wird und ob das Entgasungsfenster eingehalten oder verpasst wird.
3. Die drei Pumpentypen, die Sie an einem Laminator finden
Drehschieberpumpe
Die ölgeschmierte Drehschieberpumpe ist das Arbeitstier von Laminations-Vakuumsystemen. Eine einzelne Einheit fördert typischerweise 60 bis 100 Liter pro Sekunde. Im Pumpengehäuse ist ein Rotor exzentrisch gelagert, der Schieber trägt, die durch Federn und Zentrifugalkraft nach außen gedrückt werden, um an der Bohrung anzuliegen. Der sichelförmige Raum zwischen Rotor und Bohrung ist in mehrere Kammern mit sich änderndem Volumen unterteilt.
Jede Kammer durchläuft einen kontinuierlichen dreiteiligen Zyklus. Sie öffnet sich zum Einlass, während sie sich ausdehnt, und saugt Gas ein. Dann schließt sie sich und verkleinert sich, wodurch das eingeschlossene Gas komprimiert wird. Schließlich übersteigt der Druck den Atmosphärendruck und das Gas hebt das Auslassventil an, passiert die Ölschicht und tritt aus. Dies ist eine Verdrängerpumpe: Sie bewegt feste Gasvolumina, statt auf einen anderen Mechanismus angewiesen zu sein.
Das Öl schmiert nicht nur. Es dichtet die Spalte zwischen den Schiebern und der Bohrung ab, damit kein Gas zurückströmen kann, es schmiert die beweglichen Teile, und weil das Auslassventil unter Öl sitzt, verhindert es, dass Atmosphäre in die Kammer zurückströmt, wenn die Pumpe stoppt. Alle drei Funktionen sind in einem Laminationssystem wichtig, wo Rückströmung das Modul verunreinigen würde.
Roots-Pumpe
Eine Roots-Pumpe wird fast nie allein eingesetzt. An einem Laminator dient sie als Boosterstufe, und eine übliche Konfiguration für die erste Kammer ist zwei Drehschieberpumpen mit einer Roots-Pumpe. Pumpgeschwindigkeiten über 1.200 Liter pro Sekunde sind typisch, weshalb sie dort eingesetzt wird, wo Volumen schnell bewegt werden muss.
Der Mechanismus besteht aus zwei Achtform-Rotoren, die über Zahnräder synchronisiert in entgegengesetzte Richtungen drehen. Die Rotoren berühren weder einander noch die Bohrung; die Spalte liegen in der Größenordnung von 0,1 bis 0,3 mm, sodass im Pumpraum kein Öl zum Abdichten oder Schmieren benötigt wird.
Die Konsequenz dieses Designs ist der Schlüssel zum Verständnis, wo sie hingehört. Eine Roots-Pumpe hat keine innere Verdichtung: Gas wird in einem festen Raum eingeschlossen und zum Auslass transportiert, ohne komprimiert zu werden. Wenn sich dieser Raum zum Auslass öffnet, strömt Gas mit höherem Druck zurück, sodass die Pumpe allein kein hohes Verdichtungsverhältnis erreichen oder in die Atmosphäre ausstoßen kann. Sie benötigt eine Vorpumpe, um das System auf einen Druck zu bringen, bei dem die Roots-Stufe effizient arbeitet. Das ist der eigentliche Grund, warum eine Roots-Pumpe mit Drehschieberpumpen kombiniert und nicht durch sie ersetzt wird.
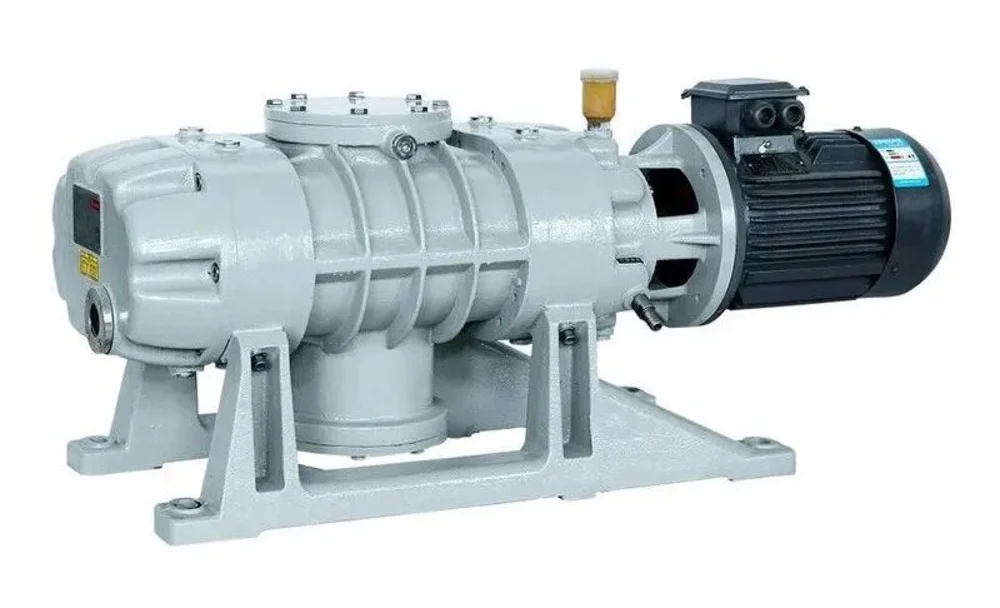
Abb. 3: Eine Roots-Pumpe mit ihrem Antriebsmotor. Große Saugleistung, kein Kontakt zwischen den Rotoren und keine Fähigkeit, allein gegen Atmosphärendruck zu arbeiten. Sie ist konstruktionsbedingt ein Booster, nicht konventionell.
Trockene Schraubenpumpe
Die trockene Schraubenpumpe ist eine vollständig ölfreie Verdrängerpumpe, und in höherwertigen Anwendungen ersetzt sie ölgedichtete Pumpen, statt sie zu ergänzen. Nichts in der Pumpkammer verwendet Öl oder Wasser als Dicht- oder Schmiermedium, und das Ergebnis ist ein sauberes Vakuum ohne Ölübertrag in den Prozess.
Im Inneren wird ein Paar paralleler Schraubenrotoren mit entgegengesetzter Steigung von Präzisions-Steuerzahnrädern angetrieben und dreht sich mit hoher Geschwindigkeit in entgegengesetzte Richtungen. Wie beim Roots-Design berühren sich die Rotoren weder gegenseitig noch das Gehäuse, sodass im Gasweg kein Schmiermittel benötigt wird. Gas wird zwischen der Schraube und dem Gehäuse eingeschlossen und zum Auslass transportiert, wobei das Volumen entlang des Weges stetig abnimmt, sodass das Gas vor dem Ausstoß verdichtet wird.
Viele Designs verwenden eine variable Steigung entlang des Rotors. Dies verteilt die Verdichtung gleichmäßiger und gibt dem Gas mehr Gelegenheit, während des Transports gekühlt zu werden, was die Temperatur des Pumpenkörpers unter Kontrolle hält. Bei einem Laminator, wo der Gasstrom EVA-Flüchtige bei erhöhter Temperatur mitführt, ist dieses Wärmemanagement Teil der Eignung der Pumpe für die Aufgabe und nicht eine optionale Verfeinerung.
4. Vergleich der drei
| Drehschieberpumpe | Roots | Trockene Schraubenpumpe | |
|---|---|---|---|
| Rolle auf einem Laminator | Primärpumpe | Booster, kombiniert mit Drehschieberpumpe | Primärpumpe, ölfreie Alternative |
| Typische Saugleistung | 60–100 L/s pro Einheit | Über 1.200 L/s | Anwendungsabhängig |
| Dichtmedium | Öl | Keines, nur enger Spalt | Keines, nur enger Spalt |
| Interne Verdichtung | Ja | Nein | Ja, entlang der Schraube |
| Kann allein in die Atmosphäre ausstoßen | Ja | Nein, erfordert eine Vorpumpe | Ja |
| Prozessreinheit | Öl vorhanden; Rückströmung muss gemanagt werden | Saubere Pumpkammer | Vollständig ölfreier Gasweg |
| Verbrauchsmaterialien | Öl und Filter | Minimal | Minimal |
Als Einkaufsentscheidung statt als technisches Ranking gelesen, ist der Kompromiss unkompliziert. Ein Drehschieber-Set kostet weniger und ist gut verstanden, zum Preis von Ölwechseln, Filterwechseln und dem Management von Rückströmung. Ein Roots-Booster ist bei größeren Kammern nicht optional, da die Drehschieberpumpen allein das Volumen innerhalb des Fensters nicht schnell genug bewegen können. Eine trockene Schraubenpumpe entfernt Öl vollständig aus dem Gasweg und wird üblicherweise dort gewählt, wo Kontaminationsrisiko oder Wartungsaufwand der entscheidende Faktor ist.
5. Warum das Pumpenset zur Laminator-Spezifikation gehört
Da die Pumpenkonfiguration auf das Kammervolumen und das Entgasungsfenster abgestimmt wird, ist sie ein Spezifikationspunkt des Laminators und kein separater Kauf. Drei Fragen klären das meiste.
- Wie groß ist das Kammervolumen und welcher Zieldruck wird angestrebt? Zusammen mit der Fensterlänge legt dies die erforderliche Saugleistung fest und damit, ob eine einzelne Drehschieberpumpe ausreicht oder ein Roots-Booster benötigt wird.
- Einzel- oder Doppelkammer? Eine Doppelkammer-Maschine betreibt eine kühlere erste Kammer, was das Fenster verlängert und die Anforderung an die momentane Saugleistung entspannt, aber eine zweite Kammer zum Evakuieren hinzufügt. Dies wird weiter behandelt in how to choose the right solar module laminator.
- Wie sieht der Wartungsplan aus? Öl- und Filterintervalle bei einem Drehschieber-Set gegenüber den höheren Kapitalkosten und der geringeren Verbrauchslast einer trockenen Schraubenpumpe. Über eine zehnjährige Lebensdauer liegen die beiden Summen näher beieinander, als die Kaufpreise vermuten lassen.
Ein Vakuumsystem, das für die Kammer unterdimensioniert ist, versagt nicht sofort. Es produziert Module, die die Endprüfung bestehen und später ausfallen, und die Fehlersignatur — Mikroblasen und Hohlräume im Verkapselungsmaterial — ist Gegenstand von nicht jede Laminatblase ist die Schuld des Verkapselungsmaterials. Die Auswahl des Verkapselungsmaterials interagiert mit demselben Fenster, wie in unserem Leitfaden zu EVA-, POE- und EPE-Verkapselungsfolien.
FAQ
Warum betreibt ein Doppelkammer-Laminator seine erste Kammer kühler?
Um das Entgasungsfenster zu verlängern. EVA schmilzt bei etwa 70 bis 80 °C und beginnt bei etwa 130 °C zu vernetzen. Die erste Kammer bei etwa 100 bis 120 °C zu halten, verlangsamt beide Stufen und gibt dem Vakuumsystem mehr Zeit, eingeschlossene Luft zu entfernen, bevor das Verkapselungsmaterial zu erstarren beginnt.
Warum kombinieren Laminatoren eine Roots-Pumpe mit Drehschieberpumpen?
Weil eine Roots-Pumpe nicht allein in die Atmosphäre ausstoßen kann. Ihre Rotoren schließen Gas in einem festen Volumen ein, ohne es zu verdichten, sodass Gas am Auslass zurückströmt und sie allein kein hohes Verdichtungsverhältnis erreichen kann. Sie bietet eine hohe Saugleistung für ihre Größe, und die Drehschieberpumpen liefern die Verdichtung, die das Gas herausbefördert. Zwei Drehschieberpumpen plus eine Roots-Pumpe sind eine übliche Anordnung für die erste Kammer.
Was bewirkt das Öl in einer Drehschieberpumpe?
Drei Dinge. Es dichtet die Spalte zwischen den Schiebern und der Pumpenbohrung ab, sodass Gas nicht zurücklecken kann, es schmiert die beweglichen Teile, und da das Auslassventil in Öl eingetaucht ist, verhindert es, dass Atmosphäre in die Kammer zurückströmt, wenn die Pumpe nicht läuft.
Ist eine trockene Schraubenpumpe die höheren Kosten wert?
Es hängt davon ab, was Sie optimieren. Eine trockene Schraubenpumpe hat kein Öl oder Wasser in der Pumpkammer, sodass das Vakuum sauber ist und kein Ölübertrag in Richtung Modul stattfindet, und die Verbrauchslast ist geringer. Dagegen stehen höhere Kapitalkosten. Wo Kontaminationsrisiko oder Wartungspersonal die Einschränkung sind, begünstigt die Berechnung sie meist; wo das Kapital knapp und der Prozess gut kontrolliert ist, bleibt ein Drehschieber-Set tragfähig.
Warum ist die EVA-Temperatur so wichtig für das Vakuumsystem?
Weil die beiden thermischen Stufen die Frist definieren. Die Folie gibt eingeschlossene Luft erst wirksam frei, wenn sie geschmolzen ist, und hört auf, dies frei zu tun, sobald die Vernetzung beginnt. Das Vakuumsystem muss innerhalb dieses Intervalls den erforderlichen Druck erreichen, was in einem Einzelkammerprozess über 140 °C nur 60 bis 90 Sekunden sein können.
Was passiert, wenn die Kammer nicht schnell genug evakuiert wird?
Luft bleibt im Encapsulant eingeschlossen, während es aushärtet, wodurch Mikroblasen und Hohlräume entstehen. Diese sind am Ausgang des Laminators nicht immer sichtbar, was das Problem leicht übersehbar macht, bis Ertragsdaten oder Feldrückläufer es aufdecken. Der Defekt ist ebenso oft ein Problem der Pumpenleistung wie ein Problem des Encapsulants.
Abschließende Gedanken
Das Vakuumpumpenset ist der Punkt, an dem das thermische Design eines Laminators zu einer mechanischen Anforderung wird. EVA schmilzt bei 70 bis 80 °C und vernetzt ab etwa 130 °C, und das Vakuumsystem muss die Kammer innerhalb des Intervalls zwischen diesen beiden Temperaturen evakuieren. Deshalb laufen Doppelkammermaschinen mit einer kühleren ersten Kammer, deshalb erscheinen Roots-Gebläse bei größeren Kammern, und deshalb ist ölfreies Pumpen dort eine Überlegung wert, wo Kontamination oder Wartung die Einschränkung darstellen. Wenn Sie einen Laminator spezifizieren, fragen Sie nach dem Kammervolumen, der Pumpenkonfiguration, den Pumpleistungen und der erreichbaren Evakuierungszeit als Set — eine Maschine, die ohne diese Angaben angeboten wird, ist eine Maschine, deren Ertrag Sie nicht vorhersagen können. Wenn Sie Laminatoren für eine neue Linie bewerten, senden Sie uns das Modulformat und den Ziel-Durchsatz, und wir werden die Kammer- und Pumpendimensionierung mit Ihnen durcharbeiten. Um die Maschine im Kontext zu sehen, behandelt die Seite OTCY-2754DD single-layer double-chamber laminator die Kammeranordnung im Detail.