BC-Zelltechnologie-Roadmap: Von der Struktur zum Prozess
Inhaltsverzeichnis
TOPCon, IBC, TBC, HBC und HIBC werden üblicherweise als ein Stammbaum von Akronymen aufgelistet. Besser liest man sie als eine Abfolge von Problemen: Jeder Weg existiert, weil der vorherige einen bestimmten Verlust ungelöst ließ, und jeder verlagert die Schwierigkeit an eine andere Stelle.
PV-Zelltechnologie · Rückkontakt-Routen · von Jerry, Ooitech
1. TOPCon: Zuerst den Passivierungskontakt richtig hinbekommen
TOPCon nutzt eine ultradünne Siliziumoxidschicht plus eine dotierte Polysiliziumschicht, um einen Passivierungskontakt zu bilden. Der SiOx-Film übernimmt die Grenzflächenpassivierung; das dotierte Polysilizium übernimmt den ladungsträgerselektiven Transport. Oxiddicke, Dotierungskonzentration des Polysiliziums und das Temperrezept sind die drei Stellschrauben, und gemeinsam senken sie die Rekombination am Kontakt, während der Transportverlust gering bleibt.
Das zu lösende Problem ist die Kontaktrekombination. Ein konventioneller Metallkontakt, der Silizium direkt berührt, erzeugt eine starke Grenzflächenrekombination. Indem die Passivierung von der Ladungsträgerselektivität getrennt wird, erreicht TOPCon eine höhere Leerlaufspannung. Sie entfernt jedoch nicht das vordere Metallgitter, sodass die Vorderseitenverschattung bestehen bleibt.
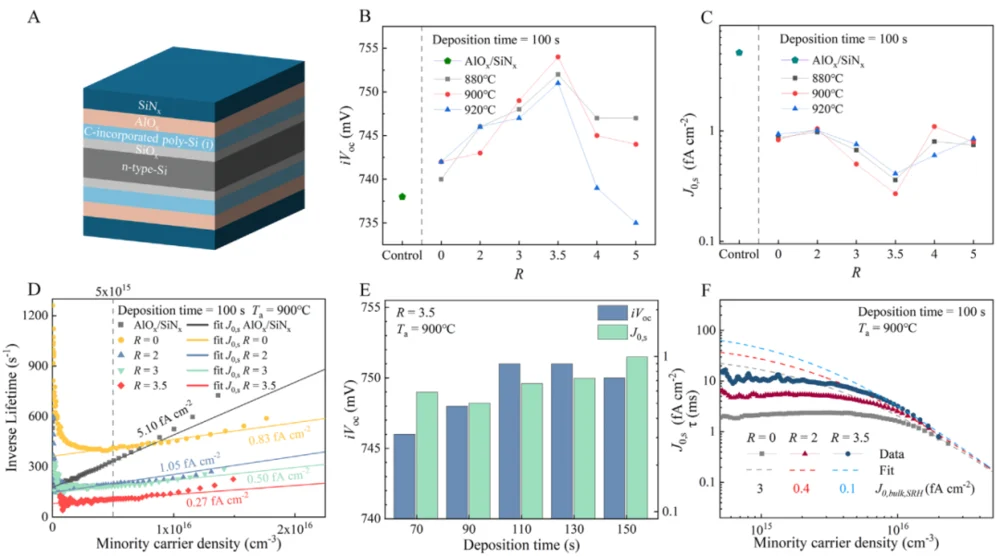
Abb. 1: Ein kohlenstoffdotierter intrinsischer Polysilizium-Passivierungskontakt, mit der Struktur links und den resultierenden iVoc-, J0s- und Lebensdauerdaten über die Abscheidebedingungen rechts. Eine 2025 veröffentlichte Arbeit drückte die Oberflächensättigungsstromdichte unter 0,5 fA/cm² und verband die Struktur mit Rückkontaktanwendungen.
2. IBC: Das vordere Metall nach hinten verlegen
IBC nimmt eine drastische strukturelle Änderung vor: Sowohl der n-Typ- als auch der p-Typ-Kontakt wandern auf die Rückseite. Die Vorderseite der Zelle trägt überhaupt kein Metallgitter, was die vordere Oberfläche für optisches Management und Passivierungsdesign freigibt. Da weniger vorderes Metall das Licht blockiert, steigt die Anzahl der in den Wafer eintretenden Photonen und der Kurzschlussstrom hat mehr Raum zu wachsen.
Die Kosten zeigen sich auf der Rückseite. Während eine konventionelle Zelle die beiden Polaritäten über verschiedene Seiten trennt, muss IBC n-Typ- und p-Typ-Kontakte auf einer Oberfläche abwechselnd anordnen, sie elektrisch isoliert halten und dann beide metallisieren. Kontaktbreite, n/p-Abstand, die Polaritätsgrenze, Kontaktwiderstand und Gittergeometrie werden alle zu gekoppelten Variablen auf einer einzigen Ebene.
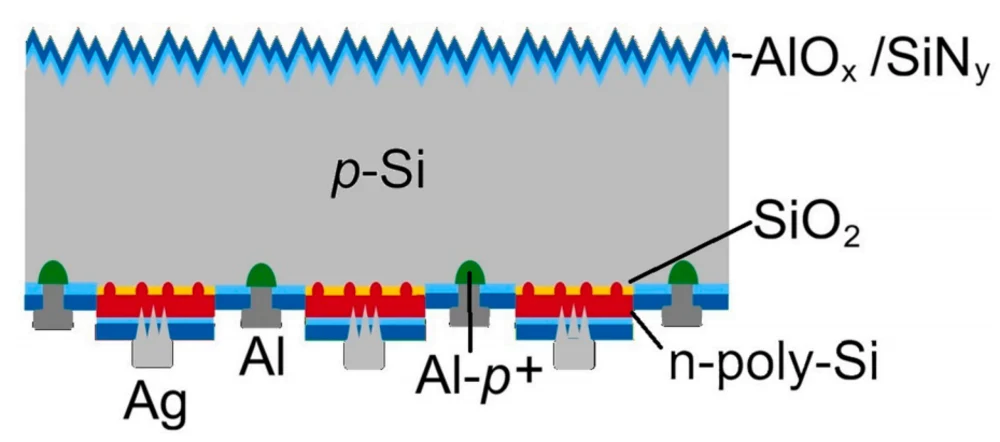
Abb. 2: Ein vereinfachter POLO-IBC-Stapel. Im Jahr 2026 erreichten mit industrieller Ausrüstung auf M2-großen Wafern gefertigte POLO-IBC-Zellen einen zertifizierten Wirkungsgrad von 24,5 Prozent. Die Verlustanalyse wies auf die Vorderseitenpassivierung, die Rekombination am Silberkontakt zum n-Typ-Polysiliziumbereich sowie Rekombination und Kontaktwiderstand im Aluminiumbereich als Hauptziele hin.
3. TBC: TOPCon tritt in die Rückkontaktstruktur ein
TBC ist die Vereinigung der beiden vorherigen: TOPCon liefert den Passivierungskontakt, IBC liefert die Rückkontaktarchitektur. Das Ergebnis sind n-Typ- und p-Typ-Passivierungskontakte, die auf der Rückseite gebildet werden, während die Vorderseite metallfrei bleibt.
Der Vorteil kommt aus der Vererbung. TBC baut auf Material- und Prozessarbeit auf, die TOPCon bereits industrialisiert hat. Die verbleibende Schwierigkeit ist spezifisch: der p-Typ-Passivierungskontakt. Seine Grenzflächenrekombination und sein Kontaktverhalten wirken direkt auf Zellspannung und Füllfaktor, was ihn zum ausschlaggebenden Element statt zu einem Optimierungsdetail macht.
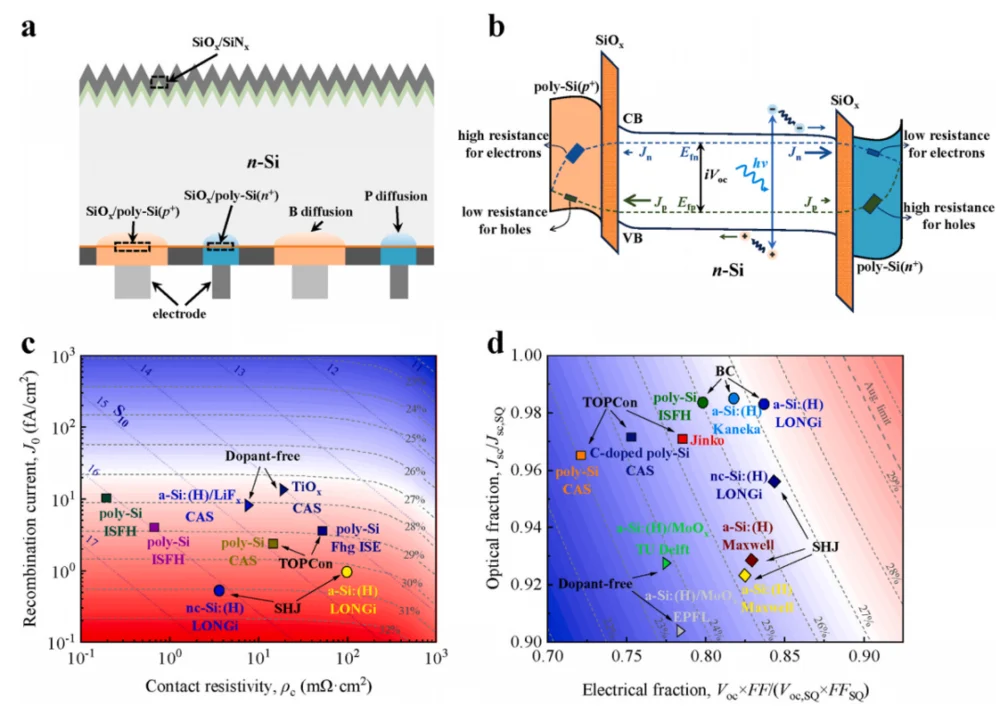
Abb. 3: TBC-Struktur und Banddiagramm (a, b) mit Wirkungsgrad-Potenzialkarten (c, d). Eine Simulationsstudie zu Bauelementparametern aus dem Jahr 2025 kam zu dem Schluss, dass TBC ein Wirkungsgradpotenzial nahe 28 Prozent hat, sobald Waferqualität, Oberflächenpassivierung, der p-Typ-Kontakt und die Rückseitenstruktur gemeinsam optimiert werden.
Die folgenreichere TBC-Forschung betrifft den Prozess, nicht die Struktur. Wenn ein Hersteller den ausgereiften poly-Si/SiOx-Passivierungsstapel von TOPCon wiederverwenden und nur die Rückseitenstrukturierung und Metallisierung überarbeiten kann, schrumpft der Abstand zwischen einer BC-Linie und einer bestehenden TOPCon-Linie erheblich. Deshalb hat sich die TBC-Arbeit vom Kontaktstapel selbst hin zu Kontaktleistung, Strukturierungsabfolge und Metallisierung verlagert.
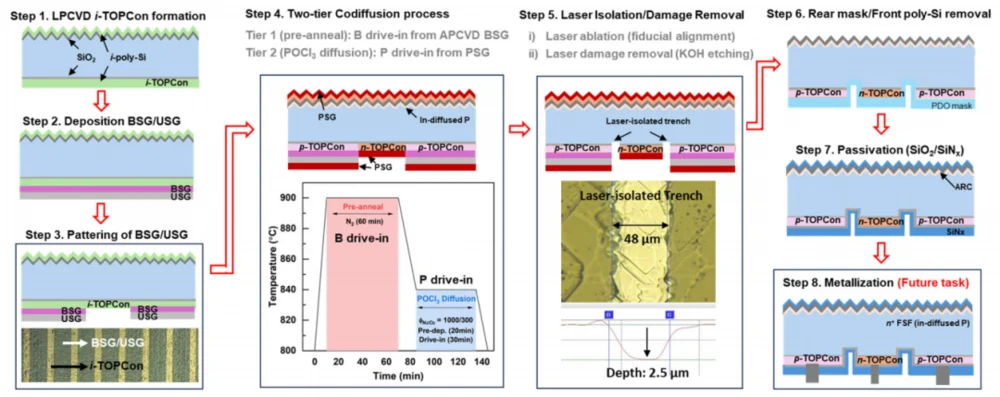
Abb. 4: Ein kostengünstiger Co-Diffusionsweg zu einem TBC-Vorläufer, von der LPCVD-i-TOPCon-Bildung über zweistufige Co-Diffusion, Lasertrennung, Entfernung der Rückseitenmaske und Passivierung. Die zweistufige Diffusion mit einem einzigen Wärmebudget ist es, was die Schrittanzahl und die thermische Belastung beherrschbar hält.
4. HBC: Dieselbe Idee von der Heterojunction-Seite
TBC gelangt über TOPCon zum Rückkontakt. HBC gelangt über die Silizium-Heterojunction dorthin: SHJ liefert den Passivierungskontakt, IBC liefert die Rückkontaktstruktur, und beide Polaritäten landen auf der Rückseite.
SHJ bildet seinen Kontakt aus intrinsischem und dotiertem amorphem Silizium, was eine hohe Grenzflächenpassivierungsqualität liefert. Kombiniert mit dem Vorderseitengewinn von IBC hat HBC ein starkes Spannungs- und Strompotenzial. LONGi meldete 2024 eine HBC-Zelle mit 27,30 Prozent, zertifiziert vom ISFH in Deutschland.
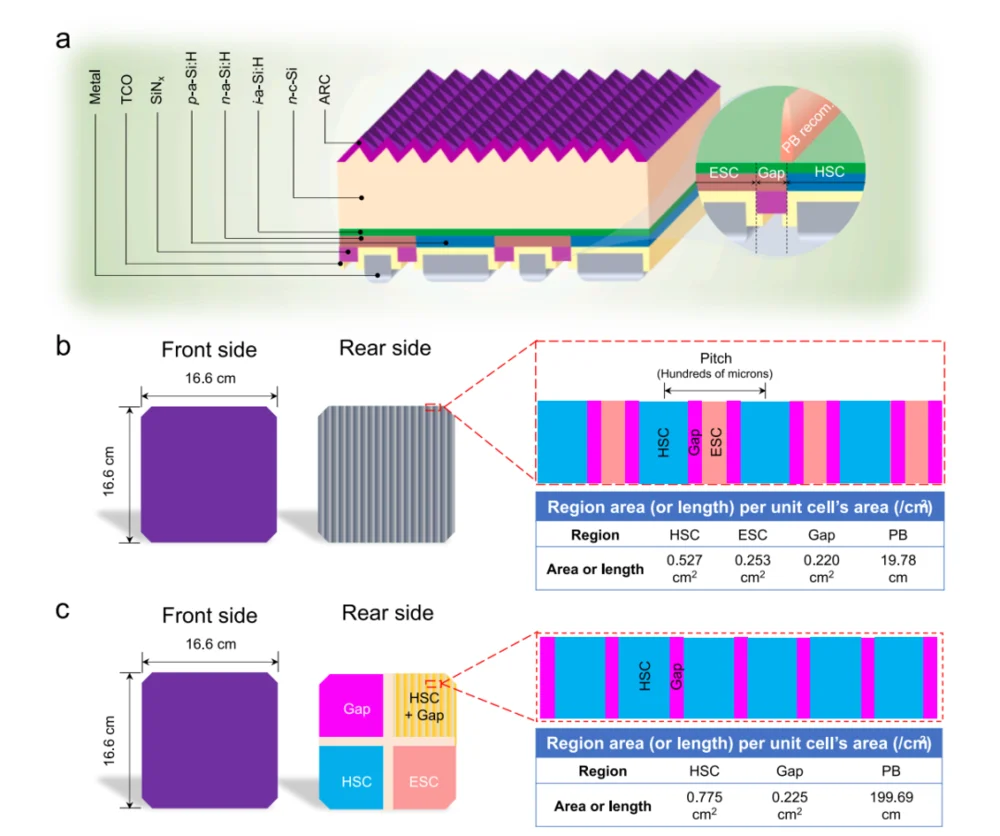
Abb. 5: Ein HBC-Stapel mit hervorgehobener Polaritätsgrenze (a) und zwei Rückseitenlayouts mit ihren Bereichsflächen (b, c). Der Spalt zwischen dem elektronenselektiven und dem lochselektiven Bereich ist schmal, und die Rekombination dort ist ein eigener Verlustmechanismus und nicht ein Nebeneffekt der Heterojunction.
Die HBC-Optimierung kann daher nicht bei der Heterojunction haltmachen. Da n-Typ- und p-Typ-Kontakte auf der Rückseite nebeneinander liegen, wird die Polaritätsgrenze zwischen ihnen zu einer eigenen Rekombinationsquelle, die den Füllfaktor drückt. Forschung aus dem Jahr 2025 analysierte speziell diese Grenze, und sie ist eine der klarsten Veranschaulichungen des allgemeinen BC-Problems: Je mehr Funktionen man auf einer Oberfläche unterbringt, desto mehr zählen die Grenzflächen zwischen ihnen.
5. HIBC: Unterschiedliche Passivierungskontakte auf einer Zelle
TBC und HBC verpflichten sich jeweils auf ein einziges Kontaktsystem. HIBC stellt eine andere Frage: Wenn unterschiedliche Passivierungskontakte unterschiedliche Stärken haben, können sie dann verschiedenen Bereichen derselben Rückseite zugeordnet werden, je nachdem, was jeder Bereich benötigt?
Die 2025 in Nature veröffentlichte Antwort lautete ja. HIBC kombiniert einen Hochtemperatur-Polysilizium-Tunnelkontakt mit einem Niedertemperatur-Heterojunction-Kontakt auf derselben Rückseite und nutzt Laserbearbeitung, um den Transport im p-Typ-Kontakt lokal zu verbessern. Das Ergebnis waren 27,81 Prozent Konversionseffizienz bei 87,55 Prozent Füllfaktor.
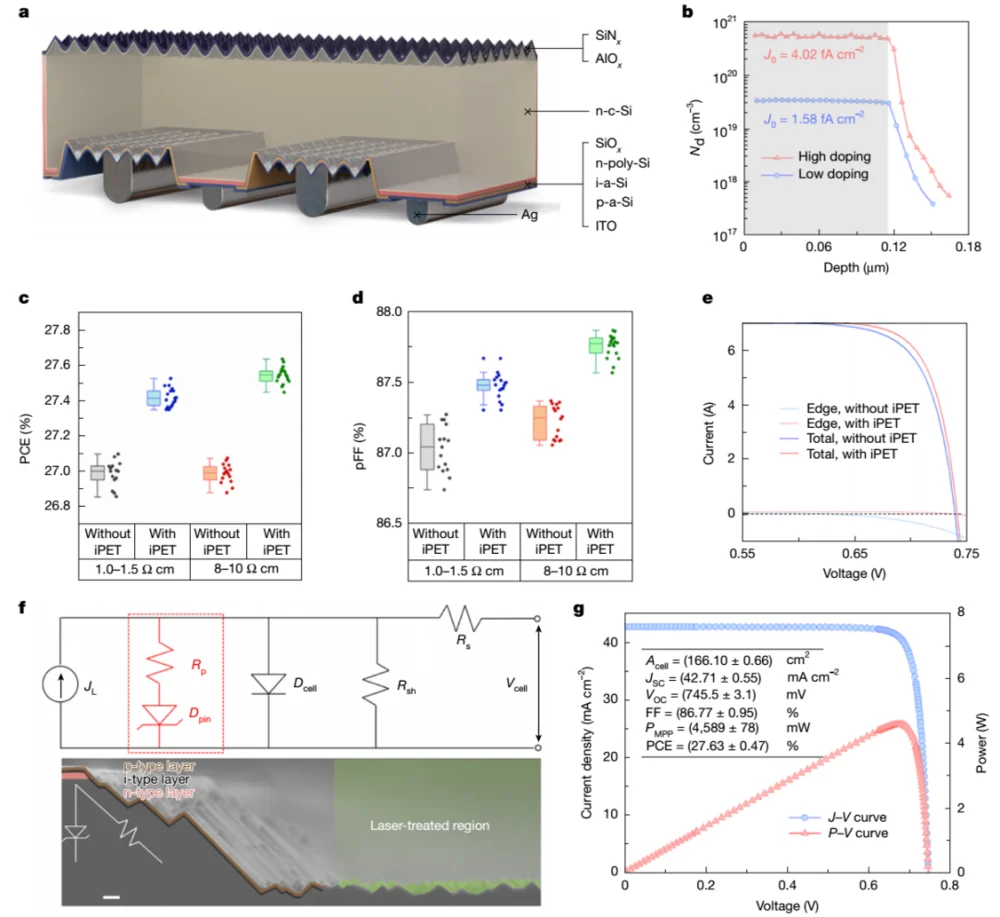
Abb. 6: HIBC-Bauteilergebnisse, einschließlich des Schichtstapels mit dem laserbehandelten Bereich (a), des Dotierungsprofils (b), der Effizienz- und Füllfaktorverteilungen mit und ohne Laserbehandlung (c, d), des Ersatzschaltbilds und Querschnitts (f) sowie der J-V-Kurve (g). Beachten Sie, dass sich das Vokabular von „welche Struktur gewinnt“ zu „welcher Bereich braucht was“ geändert hat.
Der konzeptionelle Schritt ist wichtiger als die Zahl. Eine BC-Rückseite enthält mehrere funktionale Bereiche, und diese Bereiche haben keine identischen Anforderungen an Passivierung, Ladungsträgerselektivität, Kontaktwiderstand und Metallisierung. HIBC konfiguriert Kontakte pro Bereich, anstatt eine einzige Kontakttechnologie über die gesamte Zelle anzuwenden. Das ist eine andere Designphilosophie, und an diesem Punkt hört die Roadmap auf, eine Leiter zu sein.
6. Von der Strukturinnovation zur Prozesskollaboration
Bringt man die fünf Wege auf eine Linie, wird das Muster deutlich: Jeder Schritt löst ein Rekombinations- oder optisches Problem und übergibt dem nächsten Schritt ein Fertigungsproblem.
| Weg | Kerntechnologie | Gelöstes Problem | Aktueller Fokus |
|---|---|---|---|
| TOPCon | SiOx / poly-Si Passivierungskontakt | Kontaktrekombination | Passivierungsqualität, Kontaktwiderstand |
| IBC | n- und p-Kontakte beide auf der Rückseite | Vordere Metallabschattierung | Rückseitenstruktur, Polaritätsgrenze, Metallisierung |
| TBC | TOPCon + IBC | Kontaktrekombination ohne vordere Abschattierung | p-Typ-Kontakt, Prozesskompatibilität mit TOPCon-Linien |
| HBC | SHJ + IBC | Höchste Passivierungsqualität ohne Frontmetall | Rekombination an der Polaritätsgrenze, Rückseitenstrukturierung |
| HIBC | Poly-Si-Tunnelkontakt + Heterojunction-Kontakt, Bereich für Bereich | Optimierung jedes Rückseitenbereichs nach Funktion | Laserlokalisierte Kontaktverbesserung, Integration |
Je höher die Effizienz, desto komplexer die Rückseite und desto enger das Prozessfenster. n-Typ-Kontakte, p-Typ-Kontakte, Polaritätsgrenzen, Metallgitter und lokale Öffnungen müssen alle gleichzeitig innerhalb der Toleranz bleiben. Eine Maßabweichung oder eine Prozessschwankung bei einem von ihnen zeigt sich als Kontaktwiderstand, Rekombinationsverlust oder verschlechterte Stromsammlung. Das ist der Kern der Aussage „von der Strukturinnovation zur Prozesskollaboration“: Effizienzführerschaft hängt heute davon ab, mehrere gekoppelte Prozesse gleichzeitig stabil zu halten.
7. Metallisierung: Effizienz und Silber müssen gemeinsam optimiert werden
BC-Metallisierung ist keine hochskalierte Version des Vorderseitendrucks. Beide Polaritäten befinden sich auf der Rückseite, daher muss das Gitter Strom auf engem Raum sammeln und gleichzeitig die elektrische Isolation zwischen benachbarten Bereichen entgegengesetzter Polarität aufrechterhalten. Fingerbreite, Fingerabstand, Busbar, Kontaktpad und Kontaktfläche beeinflussen jeweils die Leistung und wirken aufeinander ein.
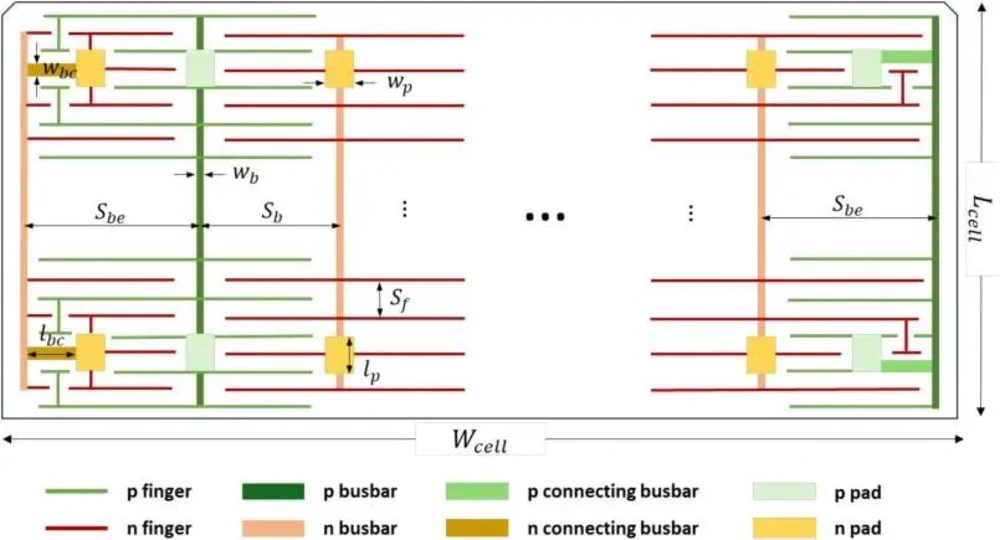
Abb. 7: Rückseiten-Metallisierungsparameter für eine TBC-Zelle. Fingergemetrie, Busbar-Anordnung, Verbindungsbusbars und Pad-Abmessungen sind keine unabhängigen Entscheidungen; jede tauscht Serienwiderstand gegen Druckpräzision und Silberverbrauch.
Eine 2026-Studie zum TBC-Gitterdesign analysierte diese Parameter systematisch und brachte Zelleffizienz und Silberpastenverbrauch in einen einzigen Optimierungsrahmen, der Fingerbreite, Fingerabstand, Busbar, Kontaktpad und Zero-Busbar-Layouts abdeckt. Die praktische Schlussfolgerung ist, dass BC-Metallisierung gleichzeitig auf vier Achsen optimiert werden muss: Kontaktwiderstand, Serienwiderstand, Druckgenauigkeit und Silberverbrauch.
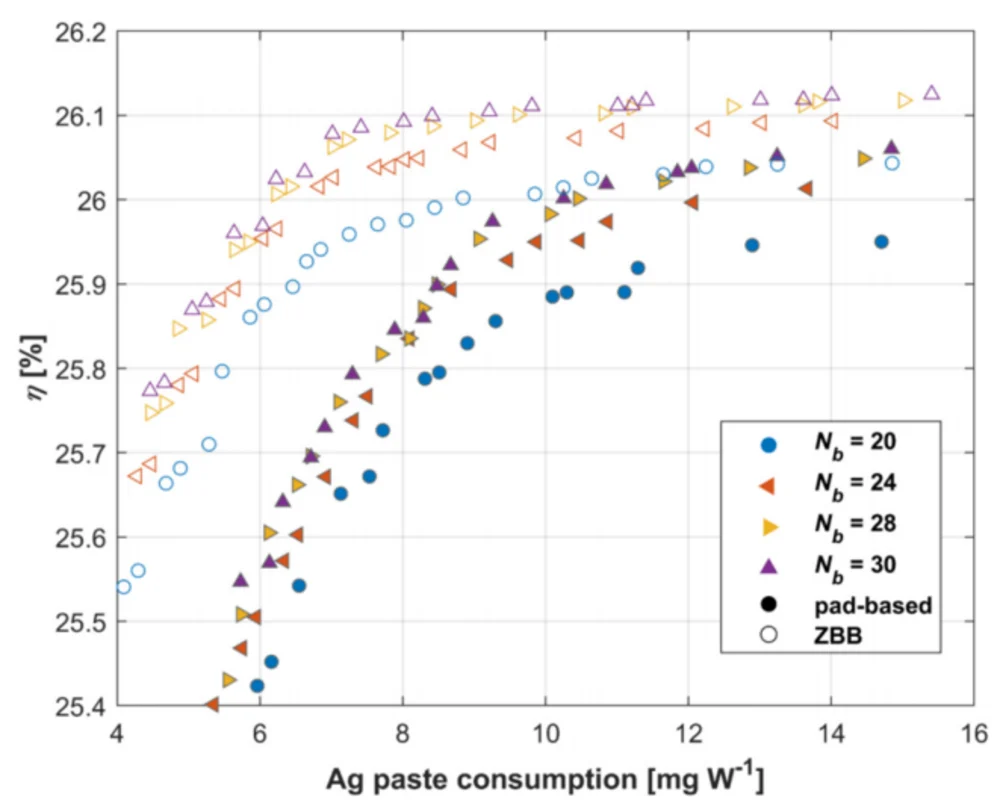
Abb. 8: Effizienz gegen Silberpastenverbrauch für unterschiedliche Busbar-Anzahlen und für pad-basierte versus Zero-Busbar-(ZBB-)Layouts. Die Kurven flachen ab, was bedeutet, dass die letzten Effizienzsteigerungen zunehmend teurer in Silber werden, und die Wahl des Layouts verschiebt die gesamte Kurve statt eines einzelnen Punkts darauf.
Hier beginnt die Forschung, wie Beschaffung auszusehen. Silber ist ein wiederkehrender Kostenfaktor, der mit dem Produktionsvolumen skaliert, und ein Gitterdesign, das zwei Zehntel Prozent Effizienz mit einem starken Anstieg des Pastenverbrauchs erkauft, ist ein anderes kommerzielles Angebot als eines, das dieselbe Effizienz mit einem schlankeren Druck erreicht.
8. Kostengünstiges IBC: Lithographie aus dem Prozess entfernen
Die Fertigungskomplexität von IBC war schon immer eine zentrale Industrialisierungsfrage. Die Bildung verschachtelter n-Typ- und p-Typ-Bereiche auf der Rückseite beruht traditionell auf Photolithographie- und Laserschritten, und jeder zusätzliche Schritt bedeutet mehr Ausrüstung, Zykluszeit und Kosten.
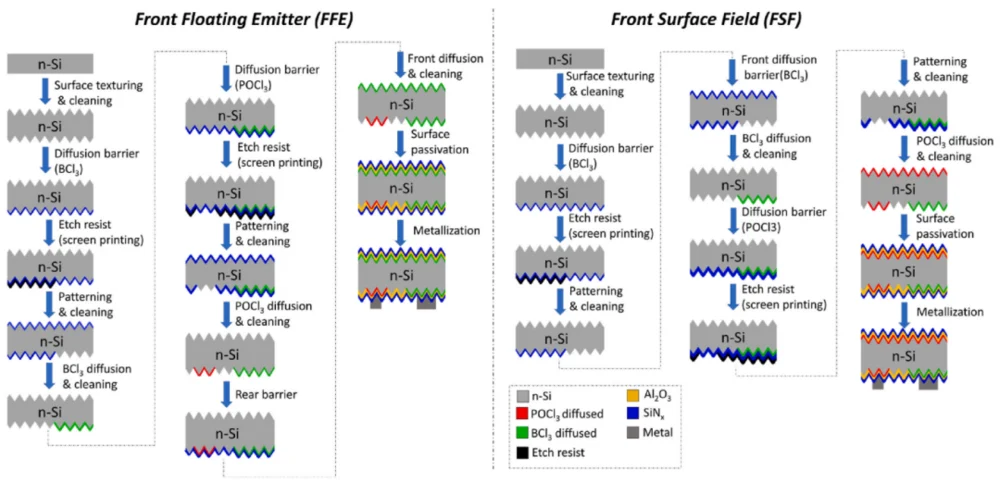
Abb. 9: Zwei lithographiefreie IBC-Abläufe auf Basis siebgedruckter Diffusionsbarrieren, entweder mit einem Front-Floating-Emitter oder einem Front-Surface-Field. Beide stützen sich auf Ausrüstung, die in Zelllinien bereits Standard ist, statt auf neue Prozessplattformen.
Eine 2026-Studie demonstrierte einen vollständig siebgedruckten, lithographie- und laserfreien IBC-Weg, bei dem eine strukturierte SiNx-Diffusionsbarriere verwendet wird, um selektive Bor- und Phosphordiffusion zu erreichen, und die Zelle auf ausgereifter industrieller Ausrüstung fertiggestellt wird, wobei IBC-Zellen im Bereich von 19 Prozent erreicht wurden. Die Schlagzeilenzahl ist bewusst unspektakulär. Was die Arbeit beantwortet, ist die Frage, ob IBC mit weniger Prozessschritten auf bereits vorhandener Ausrüstung gebaut werden kann, und diese Frage ist für Investitionen in Ausrüstung und Produktionskosten wichtiger als ein weiterer Laborrekord.
Zusammen mit der Metallisierungsarbeit gelesen, ist die Richtung konsistent: Die Grenze ist nicht mehr „kann diese Struktur 28 Prozent erreichen“, sondern „kann diese Struktur reproduzierbar, mit weniger Schritten, auf Werkzeugen hergestellt werden, die im industriellen Maßstab gewartet und geliefert werden können“.
9. Was das für die Geräteauswahl bedeutet
Wenn sich der Engpass von der Struktur zum Prozess verlagert hat, dann haben sich auch die entscheidenden Geräteentscheidungen mitverlagert. Vier davon sind es wert, abgewogen zu werden, bevor eine BC-Linie spezifiziert wird.
| Entscheidung | Warum sie sich aus der Roadmap ergibt |
|---|---|
| Schnitt- und Kantenqualität | Jeder BC-Weg hängt von einer Rückseite ab, auf der mehrere Funktionen dicht beieinander liegen. Die Qualität von Laserschneiden und Ritzung bestimmt, wie stark diese Oberfläche beeinträchtigt wird, bevor überhaupt ein Kontakt gebildet wird. Unsere SC-20P BC-Zellen-Laserschneidmaschine ist auf diesen Schritt ausgelegt. |
| Löten auf einer einzigen Seite | Bei IBC, TBC und HBC landen alle Verbindungen auf einer Oberfläche neben Strukturen entgegengesetzter Polarität, sodass Platzierungstoleranz und thermische Kontrolle stärker ins Gewicht fallen als bei einer konventionellen Zelle. |
| Inspektionstiefe | Ein Polaritätsgrenzen- oder Kontaktdefekt hat keine zuverlässige optische Signatur. EL- und IV-Tests pro Modul-Barcode sind es, die einen latenten Fehler in einen erkannten verwandeln, wie in EL-Testing: Inline- vs. Offline-Setup. |
| behandelt. | Prozessschritt-Budget |
Die kostengünstige IBC-Arbeit existiert, weil die Schrittanzahl die Kosten treibt. Geräte, die Stationen zusammenführen oder einen Lithographieschritt eliminieren, verändern die Wirtschaftlichkeit stärker als ein marginaler Effizienzgewinn.
FAQ
Das ist auch der Grund, warum die Wege nicht um dieselbe Fabrik konkurrieren. TBC erbt die Prozessreife von TOPCon und eignet sich für Hersteller, die bereits Poly-Si-Linien betreiben. HBC eignet sich für jene mit Heterojunction-Fähigkeit. HIBC ist eine regionale Designphilosophie und keine Linienkonfiguration, die man heute kaufen kann. Und IBC mit geringer Komplexität richtet sich an Hersteller, die Rückkontakt ohne einen lithographiebasierten Ablauf wollen. Die Wahl ist eine Funktion dessen, was Sie bereits betreiben.
Was ist der Unterschied zwischen IBC, TBC und HBC?
Alle drei sind Rückkontaktstrukturen, das heißt, beide Polaritäten befinden sich auf der Rückseite und die Vorderseite trägt kein Metallgitter. Sie unterscheiden sich darin, wie der Kontakt gebildet wird. IBC ist die Basisarchitektur. TBC bildet seine Rückkontakte unter Verwendung des SiOx/Poly-Si-Passivierungskontakts von TOPCon. HBC bildet sie unter Verwendung von Silizium-Heterojunction-Kontakten aus intrinsischem und dotiertem amorphem Silizium.
Was ist HIBC?
Hybrid interdigitated back contact. Statt eine einzige Kontakttechnologie über die gesamte Rückseite anzuwenden, weist HIBC verschiedenen Rückseitenbereichen unterschiedliche Kontakttypen zu, je nachdem, was jeder Bereich benötigt, und kombiniert einen Hochtemperatur-Polysilizium-Tunnelkontakt mit einem Niedertemperatur-Heterojunction-Kontakt und nutzt Laserbearbeitung, um den p-Typ-Kontakt lokal zu verbessern. Das Nature-Ergebnis von 2025 waren 27,81 Prozent Wirkungsgrad bei 87,55 Prozent Füllfaktor.
Warum ist die Polaritätsgrenze ein Problem?
Weil die beiden Polaritäten auf derselben Oberfläche nebeneinander liegen. Wo ein elektronenselektiver Bereich auf einen lochselektiven Bereich trifft, wirkt die Rekombination an dieser Grenze als zusätzlicher Verlustpfad und reduziert den Füllfaktor. Das ist eine direkte Folge davon, beide Kontakte auf einer Seite unterzubringen, und es ist der Grund, warum die HBC-Optimierung nicht bei der Heterojunction selbst haltmachen kann.
Wie viel Silber verwenden BC-Zellen?
Genug, dass das Grid-Design als ein Effizienz-versus-Verbrauch-Problem behandelt wird und nicht als rein elektrisches. Neuere TBC-Grid-Studien optimieren Fingerbreite, Fingerabstand, Busbar- und Pad-Abmessungen gemeinsam mit dem Silberpastenverbrauch, und Zero-Busbar-Layouts werden speziell deshalb bewertet, weil sie diesen Trade-off verschieben und nicht bloß entlang ihm bewegen.
Kann IBC ohne Lithographie hergestellt werden?
Ja, und es ist eine aktive Forschungsrichtung. Eine Studie aus 2026 demonstrierte einen vollständig siebdruckbasierten, lithographie- und laserfreien IBC-Weg unter Verwendung einer strukturierten SiNx-Diffusionsbarriere für selektive Bor- und Phosphordiffusion, aufgebaut auf ausgereifter industrieller Ausrüstung und mit einem Wirkungsgrad im 19-Prozent-Bereich. Der Sinn der Arbeit ist die Prozessvereinfachung und nicht ein Rekordwirkungsgrad.
Für welchen Weg sollte eine neue Fabrik planen?
Abschließende Gedanken
Gehen Sie von der Prozessbasis aus, die Sie bereits haben, und nicht vom höchsten veröffentlichten Wirkungsgrad. TBC ist der kürzeste Schritt für einen Hersteller, der TOPCon-Poly-Si-Linien betreibt, weil es diesen Passivierungsstapel wiederverwendet. HBC erfordert Heterojunction-Fähigkeit. IBC mit geringer Komplexität eignet sich für Hersteller, die Rückkontakt ohne einen lithographiebasierten Ablauf wollen. Die veröffentlichte Wirkungsgrad-Rangfolge und die praktischen Einstiegskosten sind unterschiedliche Reihenfolgen.