PV-Modul-Laminator-Rahmensprung: Ursachen, Risiken
Inhaltsverzeichnis
Kurze Antwort: Rahmenverschiebung beim Laminieren tritt auf, wenn sich der Aluminiumrahmen während des Pressens des Stapels aus seiner Position verschiebt, und sie zeigt sich nach dem Versiegeln des Moduls, wo sie nicht mehr korrigiert werden kann. Sie hat drei Ursachen: Der Rahmen sitzt vor Beginn des Zyklus nicht gleichmäßig, die Temperaturrampe ist zu schnell, sodass das Verkapselungsmaterial fließt, bevor sich der Rahmen gesetzt hat, oder der Druck wird ungleichmäßig über die Platte aufgebracht. Das Risiko ist nicht kosmetisch. Ein verschobener Rahmen hinterlässt eine ungleichmäßige Versiegelung entlang einer Kante, die zu einem Feuchtigkeitspfad wird, und er kann das Laminat zudem so verformen, dass Zellen nahe der Ecke reißen. Die Vorbeugung ist größtenteils Prozesskontrolle: den Schritt des Rahmensitzes überprüfen, die anfängliche Rampe verlangsamen und die Ebenheit der Platte sowie die Druckgleichmäßigkeit prüfen. Auf einer Linie, auf der Rahmenverschiebung intermittierend auftritt, ist die schnellste Diagnose in der Regel der Beladeschritt und nicht die Einstellungen des Laminators.
PV-Modulfertigung · von Jerry, Ooitech
PV-Modul Laminator Rahmenspringen: Ursachen, Risiken und praktische Prävention
Die PV-Modul-Laminierung ist einer der Schlüsselprozesse in der Herstellung von Solarmodulen. Durch Vakuum, Erwärmung und Druck werden Glas, Verkapselungsfolie Folie, Solarzellen, Rückseitenfolie oder andere Schichten zu einer dichten und versiegelten Modulstruktur verbunden.
Wenn der Laminierungsprozess instabil ist, können Defekte wie Blasen, Verschiebungen, schlechte Abdichtung oder rahmenbedingte Stoßschäden auftreten. Unter diesen Problemen ist das "Rahmenspringen" ein schwerwiegender abnormaler Zustand, da es direkt das Modulaussehen, die elektrische Sicherheit und die langfristige Zuverlässigkeit beeinträchtigen kann.
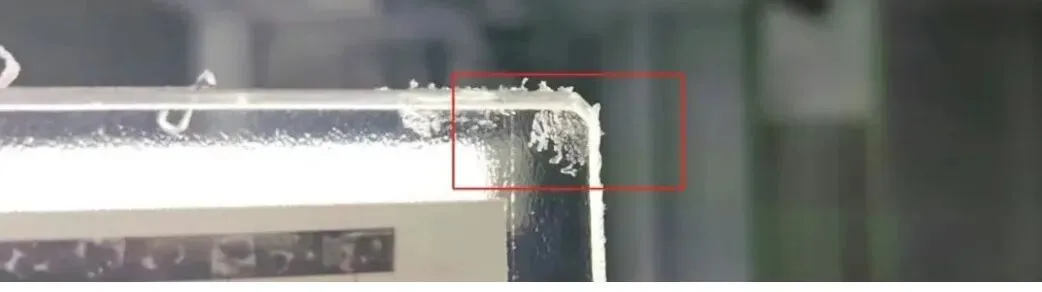
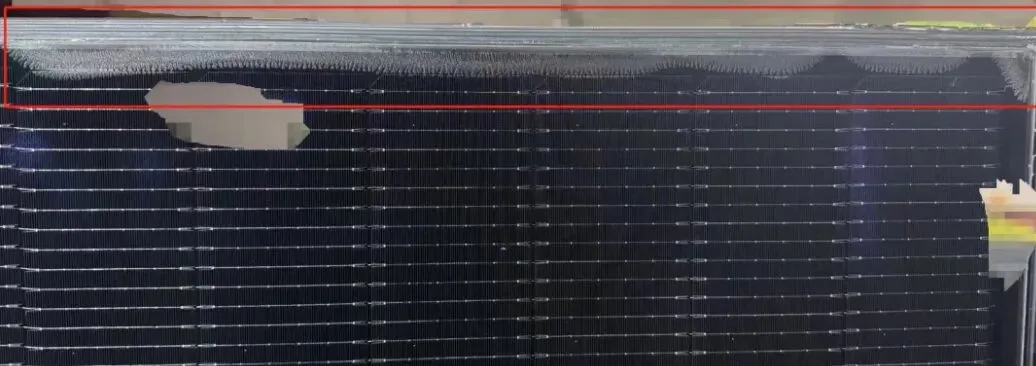
Schneeflockenblasen-Defekt
Was ist Rahmenspringen bei der PV-Modul-Lamination
"Rahmenspringen" bezieht sich auf die unerwartete Verschiebung, das Anheben, Absenken oder Verrutschen des Laminierungsrahmens während des Laminierungszyklus oder des Modultransferprozesses. In schweren Fällen kann der Rahmen auf die Moduloberfläche fallen und Glasverkratzungen, Zellrisse, Verkapselungsfalten, Kantenschäden oder sogar die vollständige Verschrottung des Moduls verursachen.
Dies ist kein kleines Positionierungsproblem. In einer automatischen Solarpanel-Produktionslinie ist der Laminator normalerweise mit Lade-, Layup-, Inspektions-, Trimm-, Rahmen- und Testprozessen verbunden. Sobald Rahmenspringen auftritt, kann es den Produktionsrhythmus unterbrechen und Chargenqualitätsrisiken erzeugen.
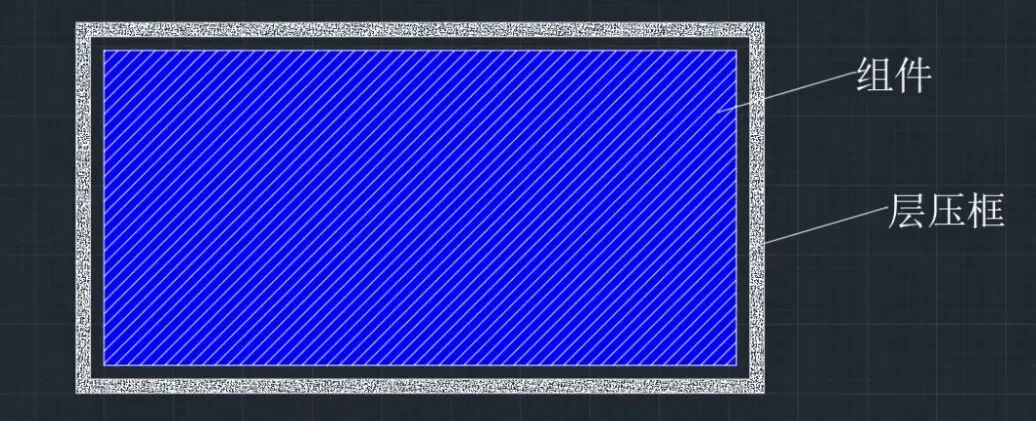
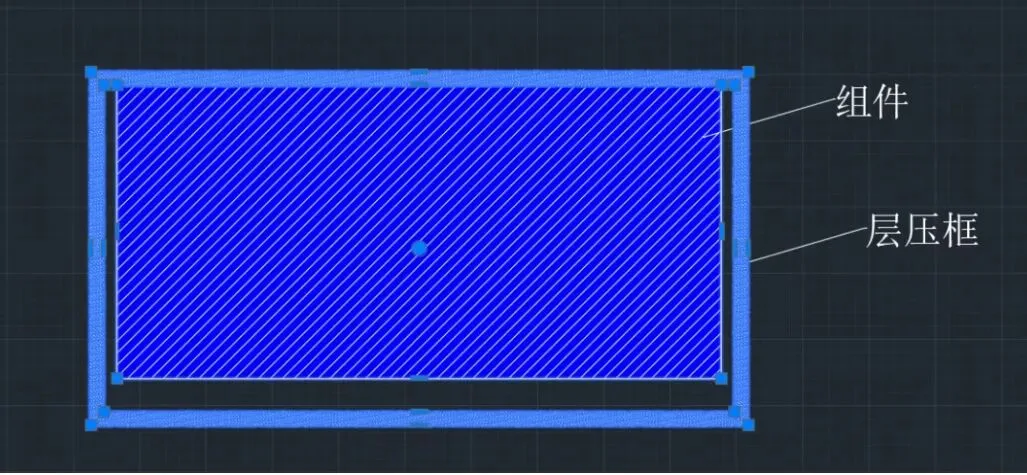
Hauptursachen für das Rahmenspringen des Laminators
In der praktischen Produktion wird Rahmenspringen normalerweise nicht durch einen einzigen Grund verursacht. Es ist häufiger das kombinierte Ergebnis von Geräteausrichtung, Kammerdruckregelung, Werkzeugzustand, Materialreinheit und Bedienergewohnheiten.
1. Transferabweichung zwischen Laminatorplattformen
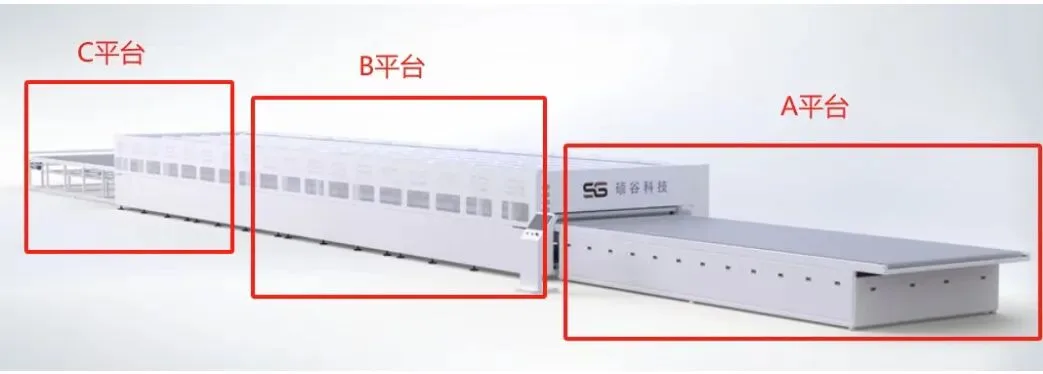
Moderne Laminatoren sind oft mit kontinuierlichen A-, B- und C-Stufenplattformen ausgestattet. Der Laminierungsrahmen wird auf die A-Stufen-Zuführplattform gelegt und bewegt sich dann zusammen mit dem Modul in Richtung der B-Stufen-Laminierungskammer.
Wenn die Übertragungsgeschwindigkeit zwischen den Plattformen A und B nicht synchronisiert ist oder wenn es einen Höhenunterschied zwischen den Plattformen gibt, kann der Rahmen während der Übertragung ungleichmäßigen Kräften ausgesetzt sein. Eine nicht horizontale Übergangswalze, eine schlechte Bandausrichtung oder eine mechanische Stufe zwischen den Plattformen können ebenfalls Scherkräfte oder Verklemmungen erzeugen.
Sobald der Rahmen von seiner vorgegebenen Bahn abweicht, kann er in einer falschen Position in die Kammer gelangen. Dies birgt ein hohes Risiko für Fehlausrichtung, Kollision oder Rahmensprünge während späterer Vakuum- und Druckänderungen.
2. Dynamisches Druckungleichgewicht in der Laminierkammer
Eine weitere häufige Ursache ist ein Druckungleichgewicht in der Laminierkammer. Wenn die Inflation unzureichend ist, kann die untere Kammer beim Öffnen des Deckels noch unter leichtem Unterdruck stehen.
In diesem Moment kann die Silikonmembran in der oberen Kammer wie ein Saugnapf wirken. Sie kann das Hochtemperaturtuch, den Laminierrahmen oder sogar einen Teil des Modulstapels anheben. Wenn das interne Vakuum plötzlich gebrochen wird, können diese Teile unkontrolliert herunterfallen.
Dieses unkontrollierte Herunterfallen kann dazu führen, dass der Rahmen auf die Moduloberfläche trifft oder in der falschen Position landet, was einen schwerwiegenden Rahmensprung-Unfall verursacht.
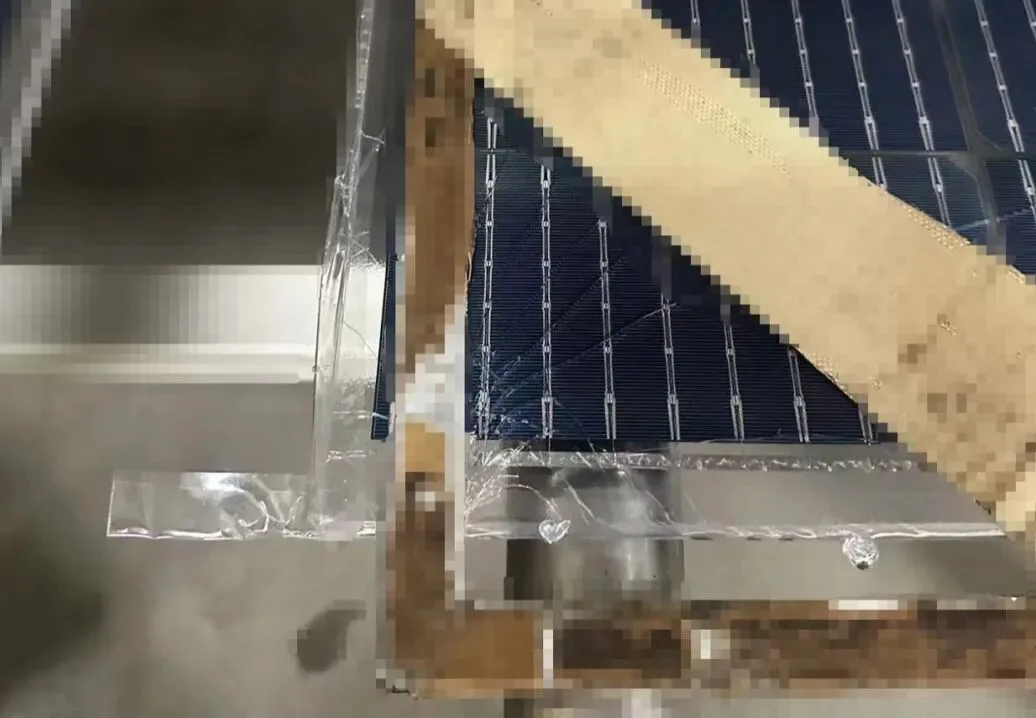
3. Kontamination und Haftung von Werkzeugen oder Materialien
Nach längerem Gebrauch kann sich auf der Oberfläche von Hochtemperaturtüchern gealtertes Einkapselungsmittel ansammeln. Diese klebrigen Rückstände können am Laminierrahmen oder an der Modulkante haften bleiben.
Während der Gerätebewegung kann diese Haftung die normale Position des Rahmens stören. Selbst eine kleine Klebestelle kann den Rahmen leicht verschieben, und diese kleine Verschiebung kann nach dem Erhitzen, Evakuieren und Öffnen der Kammer ernst werden.
Regelmäßige Reinigung und Austausch von Hochtemperaturtüchern, Inspektion der Silikonmembran und Kontrolle von Rückständen sind daher wichtige vorbeugende Maßnahmen.
4. Umwelt- und Betriebsfaktoren
Kleine Fremdkörper in der Produktionsumgebung können ebenfalls Rahmensprünge auslösen. Zum Beispiel können Klebereste, Glasfragmente, EVA-Rückstände oder andere Ablagerungen auf der Bodenplatte des Laminators oder in der Kammer verbleiben.
Wenn das Modul und der Rahmen durch die Anlage laufen, können diese Objekte den Boden oder die Kante des Rahmens blockieren. Der Rahmen stoppt dann an einer falschen Position, während sich die Produktionslinie weiterbewegt, was zu Verschiebung oder Aufprall führt.
Auch die Bedienung ist relevant. Falsche Rahmenplatzierung, unvollständige Positionsprüfungen oder unzureichende Reinigung vor der Produktion können die Wahrscheinlichkeit einer abnormalen Rahmenbewegung erhöhen.
So verhindern Sie Rahmensprünge in der Produktion
Um Rahmensprünge zu reduzieren, sollte das Werk dies als systematisches Problem der Produktionssteuerung betrachten und nicht als einzelnen Maschinenfehler. Ein praktischer Präventionsplan kann die folgenden Punkte umfassen:
Überprüfen Sie die Ebenheit und Höhenkonsistenz zwischen den Plattformen A, B und C.
Überprüfen Sie die Synchronisation der Bandgeschwindigkeit und den Zustand der Übergangswalzen.
Prüfen Sie, ob der Laminierrahmen reibungslos in die Kammer einläuft, ohne zu klemmen.
Stellen Sie sicher, dass die Kammer vor dem Öffnen des Deckels ausreichend aufgeblasen ist.
Überwachen Sie die Stabilität der Vakuumfreigabe und vermeiden Sie plötzliche Druckschwankungen.
Reinigen Sie regelmäßig Hochtemperaturtuch, Silikonmembran und Kammerboden.
Entfernen Sie EVA-Rückstände, Glassplitter und Fremdkörper vor der Produktion.
Legen Sie standardisierte Betriebsabläufe für Rahmenplatzierung und -prüfung fest.
Fügen Sie, wo möglich, visuelle Inspektion oder sensorbasierte Überwachung der Rahmenposition hinzu.
Dokumentieren Sie jedes abnormale Ereignis und führen Sie es auf Ausrüstung, Werkzeug, Material oder Betriebsfaktoren zurück.
Ein stabiler Laminierprozess hängt sowohl von der Maschinengenauigkeit als auch von der täglichen Wartungsdisziplin ab. Je automatisierter die Produktionslinie wird, desto wichtiger ist es, diese kleinen Details zu kontrollieren.
Produktanwendung und Qualitätsauswirkung
Rahmenspringen tritt hauptsächlich in PV-Modul-Laminierlinien auf, insbesondere in automatisierten Solarmodulfabriken mit hohem Durchsatz. Es kann Glas-Glas-Module, Glas-Backsheet-Module, MBB-Module, TOPCon Module, PERC-Module, Shingled-Module und andere gängige Modultypen betreffen.
Die möglichen Qualitätsauswirkungen umfassen:
Mikrorisse in Zellen durch mechanische Einwirkung.
Kratzer oder Bruch des Glases.
Falten im Verkapselungsmaterial oder lokales Delaminierungsrisiko.
Schlechte Randversiegelung und Risiko des Feuchtigkeitseintritts.
Abnormales Modulaussehen nach der Laminierung.
Geringere Produktionsausbeute und höhere Nacharbeitskosten.
Für Fabriken, die hocheffiziente Module produzieren, steht die Laminierstabilität in direktem Zusammenhang mit der endgültigen Modulzuverlässigkeit. Eine kleine mechanische Anomalie während des Laminierens kann nach dem Betrieb im Freien zu einem versteckten Zuverlässigkeitsproblem werden.
Ooitechs Ansicht
Als Ausrüstungslieferant sehen wir es so: Das Springen des Laminatorrahmens ist nicht nur ein Problem des Laminators, sondern ein Problem der Linienintegration, das Übergabegenauigkeit, Vakuumlogik, Sauberkeit der Werkzeuge und Disziplin der Bediener umfasst. Für eine Solarmodulfabrik ist die beste Lösung, die Plattformübereinstimmung und das Kammerdruckverhalten während der Inbetriebnahme zu überprüfen und dann während der Massenproduktion strenge Wartungsaufzeichnungen zu führen. Nach unserer Erfahrung mit Projekten für Solarmodul-Produktionslinien können viele wiederkehrende Laminierfehler reduziert werden, wenn das Team den Laminator als Teil eines vollständigen Produktionssystems und nicht als isolierte Maschine behandelt.
Haftungsausschluss
Der ursprüngliche Referenzinhalt wurde aus öffentlichen Internetkanälen und Social-Media-Quellen gesammelt. Die Ansichten dienen nur der technischen Kommunikation und Referenz. Das Urheberrecht liegt beim ursprünglichen Autor oder der Organisation. Bei etwaiger Verletzung von Rechten kontaktieren Sie bitte den Herausgeber zur Entfernung.