LONGi HIBC 28,29 % Weltrekord: LIC, iPET und was sich für Modulfertigungslinien ändert
Inhaltsverzeichnis
Am 24. September 2026 kündigte LONGi eine hybride interdigitierte Rückkontakt-Silizium-Solarzelle (HIBC) mit einem gemessenen Umwandlungswirkungsgrad von 28,29 % an, unabhängig bestätigt vom Institut für Solarenergieforschung Hameln (ISFH) in Deutschland. Es ist ein neuer Weltrekord für eine einkristalline Siliziumzelle mit Einzelübergang und das dritte Mal, dass LONGi diese Zahl im Jahr 2026 erhöht hat — nach 28,04 % und 28,13 % früher im Jahr. Für jeden, der eine Modulmontagelinie baut oder plant, ist der interessante Teil nicht die Zahl. Es sind die beiden Prozessschritte, die LONGi erfinden musste, um dorthin zu gelangen, denn diese Schritte werden entscheiden, ob HIBC-Zellen in großem Maßstab herstellbar sind — und was eine BC-fähige Modullinie bewältigen muss, wenn sie eintreffen.
Was tatsächlich angekündigt wurde
| Artikel | Detail |
|---|---|
| Zelltyp | HIBC — Hybrid Interdigitated Back-Contact, LONGis BC-Architektur der dritten Generation |
| Umwandlungswirkungsgrad | 28.29% |
| Bestätigt durch | Institut für Solarenergieforschung Hameln (ISFH), Deutschland |
| Angekündigt | 24. September 2026, auf der UK Solar Show in Birmingham |
| Position gegenüber theoretischem Limit | Etwa 29,4 % des Limits für einkristallines Silizium mit Einzelübergang |
| LONGis Fortschritt 2026 | 28,04 % → 28,13 % → 28,29 % |
Die Wirkungsgradzahl und die ISFH-Bestätigung wurden unabhängig berichtet von pv magazine und PV Tech. Die folgenden Prozessdetails stützen sich auf den chinesischen Branchenbericht von 新能供应链 und werden diesem zugeschrieben, nicht unserer eigenen Messung.
HIBC in einem Absatz
Rückkontaktzellen verlegen sowohl die positive als auch die negative Elektrode auf die Rückseite, sodass nichts die Vorderseite abschattet. TBC wendet einen TOPCon-Passivierungskontakt (Hochtemperatur-Polysilizium) über das gesamte Rückseitenmuster an; HBC wendet stattdessen einen Heterojunction-Kontakt (Niedertemperatur-amorphes Silizium) an. HIBC macht weder das eine noch das andere. Es teilt die Rückseite in interdigitierte N- und P-Sammelzonen auf und gibt jeder Zone das Passivierungssystem, für das sie am besten geeignet ist: Hochtemperatur-Polysilizium-Kontakt auf der elektronensammelnden N-Zone, Niedertemperatur-amorphes-Silizium-Passivierung auf der lochsammelnden P-Zone. Wir haben die vollständige Akronymfamilie und die Position jeder Architektur in der Prozesssequenz in unserer BC-Zelltechnologie-Roadmapbehandelt; dieser Artikel konzentriert sich auf das, was am 28,29-%-Ergebnis neu ist.
Die zwei Innovationen, die tatsächlich neu sind
Die Hybrididee wird seit einer Weile diskutiert. Was LONGi offenbar gelöst hat, sind die beiden technischen Probleme, die sie daran gehindert haben, zu funktionieren.
1. LIC — laserinduzierte lokale Kristallisation
Amorphes Silizium passiviert hervorragend, leitet aber in vertikaler Richtung schlecht, weil es ein dünner ungeordneter Film ist und die Ladungsträger ihn durchqueren müssen, um das Metall zu erreichen. Die Standardlösung ist eine transparente leitfähige Oxidschicht, die Kosten und Absorption erhöht und einen eigenen lateralen Leckpfad erzeugt.
Die HIBC-Antwort ist selektiv: Kristallisiere das Silizium nur dort, wo der Kontakt tatsächlich hergestellt wird. Eine Submikron-Laserbehandlung wandelt die Pyramidenspitzen an den Kontaktpunkten in nanokristallines Silizium um, was den vertikalen Kontaktwiderstand stark senkt, während der Rest des Wafers seinen ursprünglichen amorphen Siliziumfilm und damit seine Passivierung behält. Entscheidend ist, dass, weil nur isolierte Punkte kristallisiert werden, der laterale Leckpfad, der durch Kristallisation des gesamten Films entstehen würde, nie entsteht.
Dies ist ein Laserschritt mit enger räumlicher Kontrolle. Es ist die Art von Station, die mit ihrem eigenen Prozessfenster, ihrer eigenen Ausrichtungstoleranz und ihrer eigenen Ertragskontrolle spezifiziert werden muss — nicht als Option an ein bestehendes Werkzeug angeschraubt.
2. iPET — In-situ-Kantenpassivierung
Eine fertige Zelle wird auf Größe geschnitten. Die Schnittkante ist eine Wand aus freien Bindungen und ein Rekombinations-Hotspot, und bei einer Rückkontaktzelle liegt die Kante nahe an beiden Polaritätsbereichen. HIBC bildet während des Prozessablaufs in situ eine Passivierungsschicht an der Kante, anstatt als separater Reparaturschritt danach. Der berichtete Gewinn beträgt etwa 1,7–3 mV Leerlaufspannung, plus bessere mechanische Kantenintegrität — was wichtig ist, weil BC-Zellen bereits für Bowing- und Verformungsempfindlichkeit bekannt sind.
Der eigentliche Engpass: Zwei thermische Budgets auf einem Wafer
Alles oben Genannte muss auf demselben Substrat geschehen, und das ist der schwierige Teil. Hochtemperaturschritte — diejenigen, die den Polysiliziumkontakt bilden und aktivieren — laufen bei Temperaturen, die einen amorphen Siliziumfilm zerstören. Die Niedertemperatur-Abscheidung von amorphem Silizium muss danach erfolgen, oder die Hochtemperaturschritte müssen so angeordnet werden, dass sie ihn nie berühren.
Diese Sequenzierungsbeschränkung, nicht die Zellphysik, macht HIBC schwer herstellbar. Die berichteten Prozessherausforderungen sind:
- Reihenfolge der Hochtemperatur-/Niedertemperaturschritte und Kontrolle des thermischen Budgets
- Ertragskontrolle beim Laser-Lokalkristallisationsschritt
- Verhindern, dass die beiden Prozessregime die Filme des jeweils anderen beschädigen
Ein enges Prozessfenster ist ein Fertigungsproblem, lange bevor es ein Laborproblem ist. Die Rekordzelle beweist, dass die Architektur funktioniert; sie beweist nicht, dass das Fenster breit genug für eine Gigawatt-Fab ist.
Was das für Modulmontagelinien bedeutet
Dies ist der Teil, der uns direkt betrifft, und es lohnt sich, es klar zu sagen: Ein Zellrekord ändert Ihre Modullinie nicht im nächsten Quartal. Der Aufbau von Zellkapazität dauert Jahre, und HIBC ist keine Drop-in-Änderung für bestehende Zellfabs. Aber es sagt Ihnen, was die Modullinie bewältigen muss, und es ist besser, die Schnittstellen jetzt zu planen, als sie während einer Werksabnahmeprüfung zu entdecken.
Rückkontakt-Handling ist eine Fähigkeit auf Linienebene, keine Maschinenoption
BC-Zellen haben keine vorderen Busbars. Das Stringen, Löten und die Inspektion arbeiten daher auf der Rückseite, was Folgendes verändert:
- Zellhandling und -orientierung. Jede Station zwischen dem Cutter und dem Laminator muss wissen, welche Seite oben ist, und muss die Zelle halten, ohne die Vorderseite zu markieren.
- Lötgeometrie. Die Kontaktpads befinden sich auf der Rückseite und der Pitch ist feiner. Platzierungsgenauigkeit und Temperaturprofil sind enger als bei einer konventionellen 5BB–20BB frontgelöteten Zelle.
- Verzugskontrolle. BC-Zellen wölben sich unter derselben thermischen Last stärker als frontkontaktierte Zellen, was sich auf das Stringhandling, die Layup-Platzierung und die Lamination auswirkt.
- Inspektion. Die Defekte, die bei einem BC-String relevant sind, sind anders, daher muss die EL- und VI-Inspektion feine rückseitige Merkmale auflösen statt Unterbrechungen des Frontgitters.
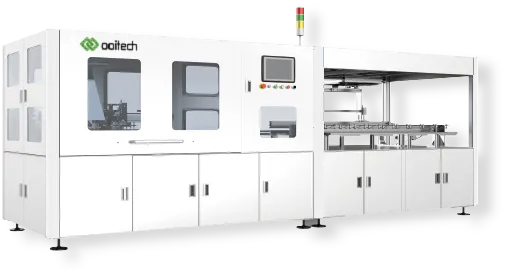
Dies sind die Stationen, an denen eine Linie entweder BC-tauglich ist oder nicht. Wir bauen die spezifischen Versionen dafür: die SC-20P Back-Contact-Zellen-Laserschneideanlage, der OSLB-1300 Back-Contact-Zellen-Stringerund der SL-1000 Back-Contact-Zellen-Schweißgerät. Jedes ernsthafte BC-Programm, das wir beliefert haben, benötigte von der Ausrüstungsseite dieselben drei Dinge: schonenderes Handling, genauere Platzierung und eine Inspektion, die auf die Rückseite abgestimmt ist.
Warum der Rekord trotzdem wichtig ist, wenn Sie Module kaufen, keine Zellen
Drei praktische Konsequenzen, in der Reihenfolge, in der sie wahrscheinlich eine Produktionshalle erreichen:
- Die Effizienzlücke zwischen den Architekturen wird immer größer, und sie ist inzwischen eine Lücke auf Zellebene. HIBC ist ein Hybrid aus zwei Prozessfamilien, was bedeutet, dass die Effizienzobergrenze durch die Prozessintegration und nicht durch die Wahl einer einzelnen Architektur bestimmt wird. Erwarten Sie, dass sich die Roadmap-Diskussion von “welche Struktur” zu “welches Prozessfenster Sie tatsächlich halten können” verschiebt.
- Neue Zellkapazität wird Neubau sein, kein Retrofit. LONGi hat HIBC Berichten zufolge auf einer 500 MW-Pilotlinie validiert und plant neue Linien, anstatt bestehende HPBC-Linien umzurüsten. Hochtemperaturausrüstung wird übernommen; Niedertemperatur-Ausrüstung zur Abscheidung von amorphem Silizium nicht. Das ist ein Kapitalzyklus, und er bedeutet, dass HIBC-Module den Markt im Zeitrahmen neuer Fabs erreichen werden.
- Die Beschaffung von Modulausrüstung wird vorgezogen. Wenn eine Zelllinie gebaut wird, wird die dahinterliegende Modullinie gleichzeitig spezifiziert. Wenn Sie Kapazität zur Aufnahme von BC-Zellen planen, sind der Stringer, das Bussing, das Layup und die Inspektionsstationen die Artikel mit langer Vorlaufzeit und diejenigen mit der geringsten Toleranz für einen späten Architekturwechsel.
Wie wir es angehen würden
Wenn Sie eine BC- oder HIBC-Modullinie bewerten, sind die Fragen, die die Ausrüstungsspezifikation entscheiden, nicht die Schlagzeilen-Effizienzzahl. Sie sind:
- Zellformat und -dicke sowie der Verzug, den Sie tatsächlich bei eingehenden Zellen messen
- Layout und Pitch der Rückseitenkontaktpads sowie der Lötprozess, den dieses Layout erfordert
- Ob die Linie BC und TOPCon auf derselben Ausrüstung fahren muss und wie oft sie umgerüstet wird
- Wie die Inspektionsspezifikation aussieht, in Bezug auf den kleinsten rückseitigen Defekt, der erfasst werden muss
Beantworten Sie diese vier, und die Stationsliste folgt. Ooitech baut die komplette Modullinie — vollautomatische Solarpanel-Produktionslinien-Ausrüstung, Stringer, Layup, Bussing, Laminatoren, Rahmen und Test — und wir haben BC-fähige Konfigurationen für BC-, IBC- und HPBC-Programme geliefert. Wenn Sie prüfen möchten, ob eine von Ihnen geplante Linie ein BC-Zellformat aufnehmen kann, senden Sie uns die Zellzeichnung und das Modullayout, und wir sagen Ihnen, welche Stationen geändert werden müssen.
Häufig gestellte Fragen
Ist 28,29% ein Modulwirkungsgrad oder ein Zellwirkungsgrad?
Zellwirkungsgrad, gemessen an einer Laborzelle und bestätigt durch ISFH. Der Modulwirkungsgrad ist immer niedriger, wegen Packungsverlusten, Verschaltungsverlusten und der Fläche, die von Rahmen und Busbars eingenommen wird. Übertragen Sie einen Zellrekord nicht direkt in eine Moduldatenblatt-Zahl.
Macht HIBC TBC und HBC obsolet?
Nicht sofort. HIBC ist schwieriger herzustellen als beide, weil es zwei thermische Budgets auf einem Wafer halten muss. TBC und HBC bleiben einfachere Prozessabläufe. Der Rekord zeigt, dass die Hybridarchitektur die höhere Obergrenze hat, nicht dass die einfacheren Wege ihren Kostenvorteil verloren haben.
Kann eine bestehende TOPCon- oder HPBC-Modullinie umgerüstet werden, um BC-Zellen zu fahren?
Teilweise. Das mechanische Handling, das Layup und die Laminationsstationen sind weitgehend wiederverwendbar, aber die zellzugewandten Stationen — Schneiden, Stringen, Löten und Inspektion — benötigen in der Regel BC-spezifische Versionen, weil die Kontaktgeometrie und die Handlinganforderungen anders sind. Ob eine Umrüstung sinnvoll ist, hängt davon ab, wie viel der Linie zellzugewandt versus panelzugewandt ist.
Was ist der Unterschied zwischen LIC und gewöhnlicher Laserbearbeitung auf einer Zelllinie?
Gewöhnliche Laserschritte auf einer Zelllinie schneiden, dotieren oder ablatieren. LIC ist ein lokalisierter Kristallisationsschritt: Er verändert die Phase des Siliziums am Kontaktpunkt, anstatt Material zu entfernen oder hinzuzufügen. Dadurch werden Ausrichtung und Energiekontrolle zu den kritischen Parametern, und der Schritt wird empfindlich gegenüber allem vorgelagerten, was die Oberflächentopografie verändert.
Wo kann ich die Primärquellen lesen?
Das Effizienzergebnis und die ISFH-Bestätigung werden berichtet von pv magazine und PV Tech. Die prozessbezogene Beschreibung von LIC und iPET stammt aus dem von 新能供应链veröffentlichten Branchenbericht. Zahlen, die diesem Bericht zugeschrieben werden, sind wie dort veröffentlicht; wir haben sie nicht unabhängig verifiziert.