No-Clean Halogenfreies Flussmittel für N-Typ-Zellen: Warum Rückstände die Modullebensdauer entscheiden
Inhaltsverzeichnis
Flussmittel ist das kleinste Verbrauchsmaterial an einer Modullinie und dasjenige, das am wahrscheinlichsten darüber entscheidet, ob eine 25-jährige Garantie die Feuchtwärmebelastung übersteht. Da N-Typ-Zellen — TOPCon, HJT und XBC — PERC ersetzt haben, war das Flussmittel, das auf dicken Wafern und breiten Fingern funktionierte, nicht mehr ausreichend: Dieselbe Aktivität, die einst eine Busbar sauber reinigte, greift nun ultrafeine Finger und dünne Passivierungsschichten an, und die Lösungsmittel, die einst harmlos verdampften, hinterlassen nun Rückstände, die sich nach 85 °C / 85 %RH-Alterung als Isolationsverlust und Delaminierung zeigen. Die N-Typ-Ära braucht kein stärkeres Flussmittel. Sie braucht ein milderes, saubereres und berechenbareres.
Warum das alte Flussmittel nicht mehr funktionierte
Die Ausfallmodi sind nicht theoretisch; jeder einzelne entspricht einem Defekt, den ein Stringer-Bediener bereits kennt.
| Was sich geändert hat | Wie das alte Flussmittel versagt | Was man an der Linie sieht |
|---|---|---|
| Die Finger sind viel feiner, die Wafer viel dünner | Hochaktives, stark saures Flussmittel greift den Silberfinger und die Passivierungsschicht an | Mikrorisse, Effizienzverlust, EL-dunkle Bereiche entlang des Fingers |
| N-Typ-Zellen verlangen ein Niedertemperatur-Lötfenster | Schlechte Aktivierung bei niedriger Temperatur; der Aktivator verdampft im Vorheizen, bevor er wirken kann | Kalte Lötstellen, ungelötete Verbindungen, Peel-Festigkeit unter Spezifikation |
| Die Zuverlässigkeit wird jetzt nach Feuchtwärme beurteilt | Hochsiedende Lösungsmittel hinterlassen Rückstände, die sauber aussehen, es aber nicht sind | Abfall des Isolationswiderstands, Ionenmigration, Abfall der EVA/POE-Peel-Festigkeit nach 85/85 |
| Produktion bei Kaltwetter | Zweibasige Säureaktivatoren kristallisieren bei niedriger Lagertemperatur aus | Schwankungen der Aktivität von Charge zu Charge, saisonale Ertragsschwankungen |
| Halogenbeschränkungen wurden in Exportmärkten verschärft | Halogenhaltige Formulierungen bestehen die Eingangsprüfung nicht | Zurückgewiesene Lieferungen, nicht bestandene Stichproben in der EU, Japan, Korea und Südostasien |
Die dritte Zeile ist diejenige, die am meisten kostet und am spätesten sichtbar wird. Ein Flussmittelrückstand, der am Ende des Stringers unsichtbar ist, kann sich noch auf der Zelloberfläche befinden, wenn das Modul in die Feuchtwärmebelastung geht, wo er zu einem ionischen Pfad wird. Deshalb hat sich die Sichtweise der Branche verschoben: Flussmittel wird nicht mehr als Verbrauchsmaterial behandelt, sondern als Prozessmaterial mit Zuverlässigkeitsfolgen.
Was heute ein Photovoltaik-Flussmittel definiert
Vier Eigenschaften sind von Nice-to-have zu Spezifikationspunkten geworden:
- Milde, kontrollierbare Aktivität. Ausreichend, um das Oxid auf dem Ribbon und Pad bei niedriger Temperatur aufzubrechen, nicht ausreichend, um den Finger oder die Passivierungsschicht zu ätzen.
- Extrem geringe Rückstände, wirklich no-clean. Nicht nur unsichtbar nach dem Löten — elektrisch unbedenklich nach beschleunigter Alterung.
- Globale Konformität. Halogenfrei und VOC-arm, mit der Testdokumentation, um dies an der Grenze nachzuweisen.
- Stabilität in der Massenproduktion. Keine Kristallisation über den Lagertemperaturbereich, damit die Chargenaktivität nicht mit der Jahreszeit driftet.
Diese ziehen in unterschiedliche Richtungen, und genau darin liegt die ganze Schwierigkeit. Höhere Aktivität ergibt bessere Benetzung und weniger kalte Lötstellen, greift aber feine Strukturen an. Niedrigere Aktivität ist sanfter, birgt aber das Risiko unzureichender Oxidentfernung. Mehr Lösungsmittel unterstützt die Ausbreitung, hinterlässt aber mehr Rückstände. Eine Formulierung ist ein Kompromiss, und die nützliche Frage beim Vergleich von Produkten ist, welchen Kompromiss sie eingegangen ist.
Was eine Formulierung tatsächlich verändert
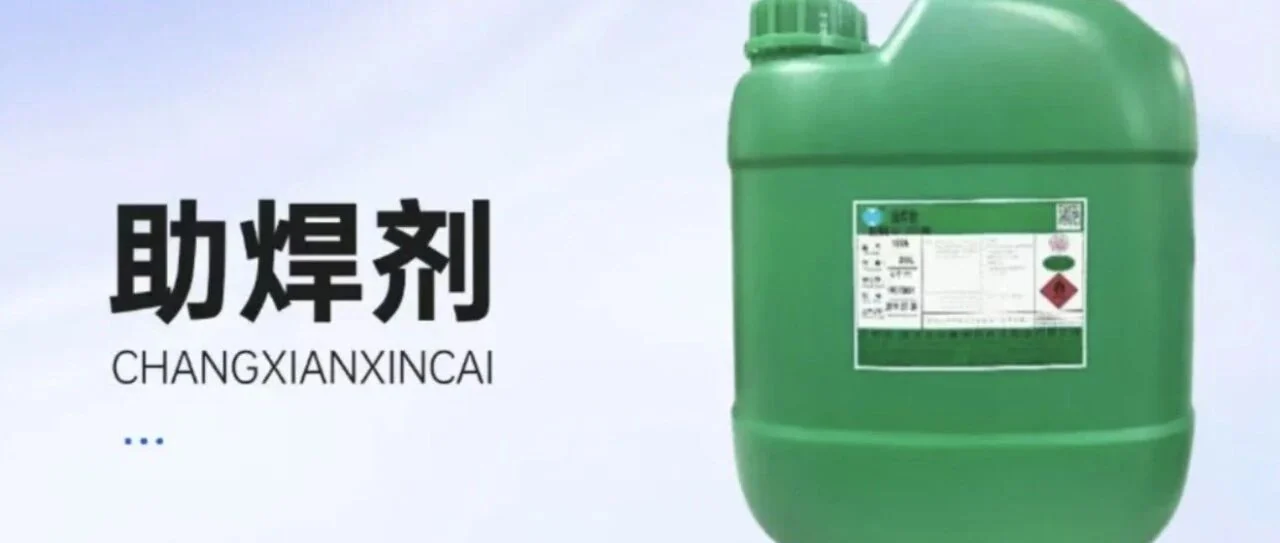
Nehmen wir eine halogenfreie No-Clean-Produktfamilie als durchgerechnetes Beispiel — die CX700/B/D-Serie von Changxian, beschrieben im chinesischen Branchenartikel, der die Quelle für diesen Beitrag ist —, so sind die drei Hebel das Lösungsmittelsystem, das Aktivatorsystem und die funktionellen Additive.
Das Lösungsmittelsystem
Viele Flussmittel auf dem Markt setzen auf Lösungsmittel vom Butylether-Typ: hohe Viskosität, schwer zu verdampfen und die Ursache des Problems der unsichtbaren Rückstände. Die hier beschriebene Alternative kombiniert ein niedrigviskoses Speziallösungsmittel mit Dipropylenglykolmethylether (DPM). Das Speziallösungsmittel hat keine Etherbindung, zerstäubt fein, ohne die Düse zu verstopfen, und verdampft früh genug, dass das Vorheizen den Aktivator nicht verdampfen lässt, bevor er wirkt. DPM wird für Benetzung und Solubilisierung zugesetzt sowie zur Unterdrückung der Kristallisation bei niedriger Temperatur.
Das Aktivatorsystem
Statt einer einzigen aggressiven Säure verwendet der beschriebene Ansatz drei milde organische Säuren — Bernsteinsäure, Glutarsäure und Adipinsäure — zusammen mit einem Aktivator vom Kohlenwasserstofftyp, wobei jede eine definierte Aufgabe erfüllt. Das beabsichtigte Verhalten ist, dass die Mischung bei niedriger Temperatur wirkt, um das Ribbon-Oxid aufzubrechen, dann während der Hochtemperaturphase vollständig aktiviert, ohne feine Finger zu korrodieren, und danach weitgehend verflüchtigt, sodass kein saurer Rückstand verbleibt, der PID antreiben könnte.
Die Additive
Ein schaumarmes nichtionisches Tensid unterstützt Hochgeschwindigkeits-Sprühlinien — Schaumbildung ist ein echtes Problem bei automatischen Sprühflussmittel-Auftragssystemen und verursacht ungleichmäßige Abscheidung. Ein Benzotriazol-(BTA-)Korrosionsinhibitor ist enthalten, um Oxidationsverfärbungen auf der Kupferseite des Ribbons zu unterdrücken und die mechanische Festigkeit der Verbindung zu verbessern.
Die Herstellerangaben zu dieser Formulierung — Feststoffgehalt bei 1,4–1,7 %, keine Kristallisation nach langer Lagerung bei 5 °C, RoHS- und REACH-Testberichte sowie Ergebnisse von GW-Anlagen, die 3–5 % Ertragsverbesserung auf TOPCon-Linien bei reduzierter Mikrorissbildung auf HJT-Linien behaupten — sind wie vom Flussmittelhersteller veröffentlicht. Es sind die eigenen Zahlen des Lieferanten, kein unabhängiger Test, und sollten auch so gelesen werden.
Wie sich Flussmittel-Fehler an der Linie zeigen
Hier wird es zu einer Ausrüstungsfrage, und das ist der Teil, mit dem wir uns täglich befassen. Wenn ein Kunde einen Lötfehler meldet, ist Flussmittel selten der erste Verdacht und oft die tatsächliche Ursache. Das diagnostische Muster:
Kalte Lötstellen und geringe Schälfestigkeit
Wenn die Schälfestigkeit streut statt gleichmäßig niedrig zu sein, liegt der Verdacht beim Flussmittel und beim Profil, nicht bei der Maschine. Ein Aktivator, der während des Vorheizens verdampft, erzeugt Lötstellen, die gelötet aussehen und beim Zugtest versagen. Das Erkennungsmerkmal ist, dass der Fehler mit der Vorheiz-Verweilzeit oder mit der Umgebungsfeuchtigkeit korreliert, nicht mit der Platzierungsgenauigkeit.
Band benetzt das Pad nicht
Benetzungsfehler bei korrekter Platzierung und korrekter Temperatur bedeutet normalerweise, dass das Flussmittel das Oxid bei dieser Temperatur nicht schnell genug entfernt oder ungleichmäßig abgeschieden wird. Bei einem automatischen Sprühflussmittelgerät sind Schaumbildung und Düsenverstopfung die Mechanismen — beides sind Formulierungseigenschaften, bevor sie Maschinenfehler sind.
Fehler, die erst nach Laminierung oder Feuchte-Wärme auftreten
Isolationswiderstandsdrift, Delaminierung an der Zelloberfläche und Verfärbung, die erst nach Alterung auftritt, deuten auf Rückstände hin. Wenn diese auftreten, sind die Module bereits laminiert, sodass die Untersuchung teuer ist. Das ist das stärkste Argument dafür, Flussmittel durch beschleunigte Alterung zu qualifizieren statt danach, wie die Lötstelle den Stringer verlässt.
Wir bauen die Stringer, die diese Prozesse ausführen — den SS-1500B, der SS-2500B und den AM050FH MBB stringer — und die praktische Regel, die wir Kunden geben, lautet, dass das Flussmittel und das Lötprofil gemeinsam qualifiziert werden müssen, auf der Zielzelle. Ein Flussmittel, das auf einer PERC-Referenzzelle hervorragend abschneidet, ist kein Beweis für eine 0BB-TOPCon-Zelle mit feineren Fingern und einem niedrigeren thermischen Budget. Unser Überblick darüber, wie ein Tabber und Stringer funktioniert deckt die sechs Stationen ab und wo das Prozessfenster liegt; das Flussmittel bestimmt, wie breit dieses Fenster tatsächlich ist.
Compliance ist jetzt ein Einkaufskriterium
Der Halogengehalt hat sich von einer technischen Kuriosität zu einer Handelsschranke entwickelt. Die EU, Japan, Korea und mehrere südostasiatische Märkte prüfen jetzt Halogen-, VOC- und gefährliche Rückstandsgehalte bei eingehendem Photovoltaikmaterial, und ein nicht konformes Flussmittel ist eine zurückgewiesene Lieferung statt einer Qualitätsdiskussion. Die praktischen Anforderungen sind:
- Halogenfreie und schwermetallfreie Formulierung, mit angegebenem Grenzwert und Prüfmethode
- RoHS- und REACH-Dokumentation für die spezifische Sorte, nicht die Produktfamilie
- Niedriger VOC-Gehalt, was sowohl für die Compliance als auch für die Fabrikumgebung wichtig ist
- Zertifikate auf Chargenebene, weil die Compliance-Frage pro Lieferung gestellt wird
Was Sie qualifizieren sollten, bevor Sie wechseln
Der Wechsel des Flussmittels ist eine Prozessänderung, kein Verbrauchsmaterialtausch. Führen Sie vor dem Wechsel mindestens durch:
- Schälfestigkeit und Lötstellenaussehen über das gesamte Vorheizfenster, nicht bei der Nenneinstellung — die Frage ist, wie viel Spielraum das neue Flussmittel bietet, bevor Fehler auftreten.
- EL-Inspektion des Strings, um Fingerbeschädigungen und Mikrorisse zu erkennen, die die Sichtprüfung übersieht. Wenn Sie keine Inline-EL haben, ist dies der Punkt, an dem eine Offline-EL-Anlage ihre Kosten rechtfertigt.
- Isolationswiderstand und Schälfestigkeit nach Feuchte-Wärme, an laminierten Coupons. Dies ist der einzige Test, der die Rückstandsfrage adressiert.
- Eine Kaltlagerungsprüfung. Lagern Sie eine Probe bei der niedrigsten Temperatur, die Ihr Lager tatsächlich erreicht, und verifizieren Sie dann Aktivität und Aussehen — wenn Ihr Standort Winter erlebt, ist dies kein theoretischer Test.
- Compliance-Dokumente für die exakte Sorte, geprüft gegen den Zielmarkt vor der ersten Produktionscharge statt vor der ersten Lieferung.
Häufig gestellte Fragen
Was bedeutet No-Clean tatsächlich für ein Photovoltaik-Flussmittel?
Dass der nach dem Löten verbleibende Rückstand elektrisch unbedenklich ist und nicht entfernt werden muss. In der Praxis bedeutet dies einen niedrigen Feststoffgehalt, Aktivatoren, die weitgehend verdampfen, und einen Rückstand, der nach Feuchte-Wärme nicht leitfähig oder hygroskopisch wird. Es ist eine Zuverlässigkeitsaussage, keine Aussehensaussage — ein Flussmittel kann nichts Sichtbares hinterlassen und dennoch den Feuchte-Wärme-Isolationstest nicht bestehen.
Ist halogenfreies Flussmittel schwächer als halogeniertes Flussmittel?
Nicht unbedingt, aber die Aktivierungschemie ist anders. Halogenaktivatoren sind sehr effektive Oxidentferner, weshalb sie genau eingeschränkt werden. Halogenfreie Formulierungen erreichen ausreichende Aktivität mit organischen Säuresystemen und sorgfältiger Lösungsmittelauswahl. Der Kompromiss verschiebt sich von der rohen Aktivität hin zur Formulierungskontrolle und Breite des Prozessfensters.
Warum ist Flussmittelrückstand bei N-Typ wichtiger als bei PERC?
Zwei Gründe. Erstens sind N-Typ-Zellen empfindlicher gegenüber den Oberflächenbedingungen, die Rückstände beeinflussen. Zweitens wurde das industrielle Testregime gleichzeitig strenger — Feuchte-Wärme- und PID-Tests sind heute routinemäßige Einkaufsanforderungen, sodass Fehler, die früher unsichtbar waren, jetzt gemessen werden.
Kann ich das Flussmittel wechseln, ohne das Lötprofil neu zu qualifizieren?
Sie können es wechseln, aber Sie sollten nicht annehmen, dass das Profil noch gilt. Unterschiedliche Lösungsmittelsysteme verändern das Verhalten des Flussmittels beim Vorheizen, und unterschiedliche Aktivatoren verändern die Temperatur, bei der die Benetzung beginnt. Führen Sie die Schälfestigkeit über das Vorheizfenster erneut durch, bevor Sie sich festlegen.
Beeinflusst die Flussmittelwahl 0BB-Linien anders?
Ja. Zero-Busbar-Formate verwenden dünneres Band und feinere Verbindungspunkte, sodass weniger thermische Masse und weniger mechanischer Spielraum vorhanden ist. Das Niedertemperatur-Aktivierungsverhalten und die Sanftheit des Aktivators sind wichtiger, nicht weniger. Die Frage des Busbar-Formats haben wir separat im oben verlinkten Stringer-Artikel behandelt.
Woher stammen die technischen Details in diesem Artikel?
Die Formulierungsbeschreibung, die vier beanspruchten Produkteigenschaften und die Linienresultate stammen aus dem chinesischen Fachartikel, veröffentlicht von 新能供应链, der die halogenfreie No-Clean-Flussmittel-Serie Changxian CX700/B/D beschreibt. Das ist vom Lieferanten verfasster Inhalt, und wir haben die Leistungszahlen als Lieferantenangaben gekennzeichnet. Die allgemeine Löttechnik — wie Aktivatorchemie, Lösungsmittelrückstände und Feuchte-Wärme-Zuverlässigkeit zusammenhängen — ist Standardpraxis in der Elektronik- und Photovoltaikmontage. Der Abschnitt zur Diagnose auf Linienebene spiegelt wider, wie wir diese Fehler aus Sicht der Anlagen betrachten. Nichts hierin basiert auf unseren eigenen Labortests irgendeines Flussmittels.