PV-Modul-Zuverlässigkeitstests: Die vollständige Liste, was jeder einzelne zerstört und was Sie im eigenen Haus durchführen können
Inhaltsverzeichnis
Die Zuverlässigkeitsprüfung von PV-Modulen läuft auf eine feste Liste beschleunigter Tests hinaus, von denen jeder dazu dient, einen bestimmten Teil des Moduls zu zerstören, und jeder wird über dieselben vier Messungen ausgelesen: IV-Leistung, Elektrolumineszenz, Sichtprüfung und Isolationswiderstand. IEC 61215 legt die Qualifizierungsbasis fest; Kundenspezifikationen und Programme Dritter wie PVEL fügen zusätzliche Härte hinzu. Nachfolgend finden Sie die vollständige Testliste, was jeder Test tatsächlich zu zerstören versucht und welche Seite des Moduls — Zelle oder Laminat — üblicherweise zuerst ausfällt.
Zuerst lesen: Die Abkürzungen sind nicht standardisiert
Vor den Tabellen eine Warnung, die in Beschaffungsmeetings viel Verwirrung erspart. Die Branchenkurzschreibweise für diese Tests wird uneinheitlich verwendet, und einiges davon widerspricht der Norm, auf die es sich angeblich bezieht.
IEC 61215-2 nummeriert seine Verfahren als MQT-Positionen. Die relevanten sind:
| IEC 61215-2 Verfahren | MQT-Nummer |
|---|---|
| Hot-Spot-Dauertest | MQT 09 |
| Thermischer Wechseltest | MQT 11 |
| Feuchte-Frost-Test | MQT 12 |
| Feuchte-Wärme-Test | MQT 13 |
| Nass-Leckstrom-Test | MQT 15 |
| Mechanischer Belastungstest | MQT 16 |
| Hageltest | MQT 17 |
| Thermischer Test der Bypass-Diode | MQT 18 |
Vergleichen Sie das nun damit, wie dieselben Tests üblicherweise in Angebotspaketen und internen Berichten geschrieben werden:
- HF wird routinemäßig verwendet, um Hagelzu bedeuten. In IEC 61215 ist HF der Feuchte-Frost -Zyklus (MQT 12). Hagelaufprall ist MQT 17 und hat keine HF-Bezeichnung.
- DH wird manchmal verwendet, um Feuchte-Wärme mit einem Frostschrittzu bedeuten. Feuchte-Wärme ist MQT 13; der Frostschritt ist der separate Feuchte-Frost-Test (MQT 12).
- HS wird sowohl für Hot Spot und als auchFeuchte-Lagerung
verwendet, und Feuchte-Lagerung ist überhaupt kein IEC 61215-Verfahrensname — das Feuchte-Wärme-Verfahren der Norm ist DH. Nichts davon ist Pedanterie. Wenn Ihre Testspezifikation HF sagt und Ihr Lieferant es als Feuchte-Frost liest, während Ihr Kunde es als Hagel liest, werden Sie den Unterschied im Qualifizierungsbericht entdecken, nicht im Angebot.
Schreiben Sie die MQT-Nummer, nicht die Abkürzung.
| Die Qualifizierungstests | Test | Was er simuliert | Typische Härte |
|---|---|---|---|
| IEC-Referenz | Thermischer Wechsel (TC) | Tag-Nacht- und saisonale Temperaturschwankungen | MQT 11 |
| −40 °C bis +85 °C; 200 Zyklen für die Qualifizierung, 50 für das Screening | Feuchte-Frost (HF) | Frost-Tau mit vorhandener Feuchtigkeit | MQT 12 |
| Zyklisch, mit einer Frostphase nach Feuchteexposition | Feuchte-Wärme (DH) | Heißes, feuchtes Küsten- oder Tropenklima | MQT 13 |
| 85 °C / 85 %RH für 1.000 h; Kunden verlängern oft auf 2.000 h | Hot-Spot-Dauerhaftigkeit | Teilverschattung, die eine Zelle in Sperrrichtung zwingt | MQT 09 |
| Eine Zelle teilweise verschattet bei 1 Sonne für 5 h | Hagelaufprall | Mechanischer Aufprall durch Eis | MQT 17 |
| Spezifizierte Eiskugelmasse und -geschwindigkeit an definierten Aufprallpunkten | Mechanische Belastung | Wind- und Schneedruck auf das Laminat | MQT 16 |
| Gleichmäßige Belastung, typischerweise 2.400 Pa oder höher, Vorder- und Rückseite | UV-Vorkonditionierung | Jahre der Ultraviolett-Exposition | Definierte UV-Dosis, Vorder- und Rückseite für bifazial |
| IEC 61215-2 | Nass-Leckstrom | Isolationsintegrität unter nassen Bedingungen | MQT 15 |
| Isolationswiderstand gemessen mit benetztem Modul | Thermischer Test der Bypass-Diode | Diodenerwärmung unter anhaltendem Bypass-Strom | MQT 18 |
Erzwungener Strom durch die Diode mit Temperaturüberwachung Zwei Dinge an dieser Liste sind es wert, klar ausgesprochen zu werden. TC50 ist ein Screening-Test für die interne Entwicklung; TC200 ist das, was die Qualifizierung erfordert.
Und DH1000 ist die Qualifizierungsbasis — ein Kunde, der DH2000 verlangt, verlangt die doppelte Exposition, was ein echter technischer Unterschied ist und keine Papierübung.
Die erweiterten und marktspezifischen Tests
| Die Qualifizierungstests | Dies sind keine IEC 61215-Qualifizierungsanforderungen. Sie stammen aus Programmen Dritter, Kundenspezifikationen oder dem Zielmarkt, und genau hier leben viele Ausschreibungsanforderungen tatsächlich. | Warum er verlangt wird |
|---|---|---|
| Hinweis | PID, verlängerte Dauer | Hochspannungssystembelastung, Natriumionenmigration |
| Programme Dritter führen üblicherweise 192 h bei 85 °C / 85 %RH mit angelegten −1.000 V oder −1.500 V durch, gegenüber der kürzeren Dauer der Norm. Häufig in Utility-Scale-Ausschreibungen gefordert | Feuchte-Wärme, verlängert | Doppelte Qualifizierungsexposition |
| Salznebelkorrosion | Küsten- und Offshore-Installationen | IEC 61701 — greift Metallisierung, Rahmen und Verschaltung an |
| Ammoniakkorrosion | Landwirtschaftliche und viehhaltungsnahe Standorte | IEC 62716 — greift Metallisierung, Einkapselung und Rahmen an |
| Sand und Staub | Wüsten- und Trockengebiete | Abrasion der Antireflexbeschichtung und des Glases sowie Ansammlung |
| Schneelast | Dauerhafte statische Last, nicht zyklisch | Langandauernde statische Durchbiegung statt wiederholter Zyklen |
| Eintauchen | Hochwasserrisiko- und schwimmende Anwendungen | Vollständiges Dichtungsversagen ist der Fehlermodus |
| Impuls / Überspannung | Blitzinduzierte Transienten | Anschlussdosen-Schutz und Isolationsabstände |
Was tatsächlich versagt: Zellseite versus Modulseite
Dies ist der Teil, der in der Produktion am wichtigsten ist, denn er sagt Ihnen, ob ein Fehler auf Ihren Zellenlieferanten oder auf Ihre eigene Laminierungs- und Montagelinie hinweist. Die folgende Tabelle fasst die Fehlerursachen zusammen, die in einer chinesischen Branchenzusammenstellung dieser Tests berichtet werden, neu geordnet nach Test.
| Die Qualifizierungstests | Ursachen auf der Zellseite | Ursachen auf der Modulseite |
|---|---|---|
| Lichtinduzierte Degradation (LID) | Durch Licht aktivierte Bor-Sauerstoff-Komplexe in bordotiertem Silizium; hoher Sauerstoffgehalt; Sintern und Tempern außerhalb des Fensters; metallische Verunreinigung im Wafer | Laminierungs- und Aushärtungstemperaturen, die den getemperten Zustand der Zelle verändern; eine ungünstige Wasserstoffumgebung im Laminat, die die Defektaktivierung beschleunigt |
| LeTID, Degradation im späten Stadium | Wasserstoffverteilung im Wafer; Drift der Sinter- und Temperparameter; Kohlenstoff- und metallische Verunreinigung | Zersetzung des Einkapselungsmaterials, die zusätzlichen Wasserstoff liefert; anhaltend hohe Betriebstemperatur, die die Reaktion beschleunigt |
| PID | Schlecht verdichtete oder pinhaltige Passivierungsschichten; unvollständige Randisolation, die Randleckstrom verursacht; unzureichender Isolationswiderstand der Passivierung | Natriumfreisetzung aus Kalk-Natron-Glas; niedriger spezifischer Volumenwiderstand des Einkapselungsmaterials; Versagen der Randversiegelung, das Feuchtigkeitseintritt ermöglicht; unzureichende Rahmen Erdung |
| Feuchte Wärme | Schwache Randpassivierung; korrosionsanfällige Metallisierung; unzureichende Randisolierung | Schlechte Feuchtigkeitsbarriere der Rückseitenfolie; Versagen des Randdichtstoffs; Hydrolyse des Einkapselungsmaterials unter Bildung von Essigsäure; Hohlräume durch unvollständige Laminierung |
| Hot Spot | Hoher Sperrleckstrom; Verunreinigung oder lokalisierte Bereiche mit niedrigem Strom; gebrochene Finger und Mikrorisse, die Stromfehlanpassung verursachen | Stromfehlanpassung innerhalb des Strings; falsche Auswahl der Bypass-Diode oder kalte Lötstelle; anhaltende externe Verschattung oder Verschmutzung |
| Mikrorisse (durch EL gefunden) | Sprödigkeit dünner Wafer; Restspannung durch Drucken und Sintern; Handhabungsschäden beim Schneiden, Sortieren und Transport | Ungleichmäßiger Laminierungsdruck; Zugspannung durch Bandlöten; Spannung beim Rahmen, Handhabung und mechanischer Belastung; Abkühlspannung nach der Laminierung |
| UV-Degradation | Antireflexbeschichtung mit unzureichender UV-Stabilität; Verschiebung des Brechungsindex, die die optische Absorption erhöht | Unzureichender UV-Stabilisator im Einkapselungsmaterial oder in der Rückseitenfolie; Vergilbung, die die Transmission verringert; Rissbildung der Rückseitenfolie, die Feuchtigkeit eindringen lässt |
| Thermische Zyklen | Restspannung in der Zelle; Wärmeausdehnungsfehlanpassung zwischen Metallisierung und Silizium | Ausdehnungsfehlanpassung über Band, Zelle, Glas und Einkapselungsmaterial; kalte Lötstellen, die Spannung konzentrieren; Restlaminierungsspannung |
| Eine Zelle teilweise verschattet bei 1 Sonne für 5 h | Dünner Wafer mit geringer Schlagfestigkeit; bereits bei Ankunft vorhandene Mikrorisse; Restprozessspannung | Unzureichende Glasdicke oder schlechte Vorspannung; Einkapselungsmaterial zu hart oder zu dünn, um Energie zu absorbieren; schwache Rahmenunterstützung; ungeeigneter Zellabstand |
| Spezifizierte Eiskugelmasse und -geschwindigkeit an definierten Aufprallpunkten | Bereits vorhandene Mikrorisse; geringe Waferfestigkeit unter Durchbiegung | Unzureichende Rahmenfestigkeit oder -haftung; schlechtes Design des Zellabstands; unzureichende Steifigkeit der Rückseitenfolie; interne Laminierungsspannung |
| Salznebel | Silber- und Silber-Aluminium-Finger anfällig für Chloridangriff; schwacher Randschutz; geringe Dichte der gesinterten Paste | Beschädigte Rahmeneloxierung; versagte Rahmen- oder Rückseitenfolienversiegelung; Dichtungsfehler der Anschlussdose; Korrosion der Bandbeschichtung |
| Ammoniak | Degradation von Metallisierung und Passivierung unter Ammoniak plus Feuchtigkeit | Permeabilität von Einkapselungsmaterial und Rückseitenfolie; Reaktion von Rahmen und Material; beschleunigte Hydrolyse |
| Nassleckage und Isolierung | Unvollständige Randisolation; unzureichende Randisolierung; Grate und scharfe Kanten, die Teilentladung verursachen | Unzureichende oder pinhaltige Isolationsschichten; übermäßiger Erdungswiderstand des Rahmens; unzureichender Kriechweg in der Anschlussdose |
| Abziehen und Haftung | Geringe Oberflächenenergie der Zellbeschichtung, die schwache Haftung des Einkapselungsmaterials ergibt | Laminierungstemperatur, -zeit oder -druck unter Zielwert; schlechte Oberflächenvorbereitung von Glas oder Rückseitenfolie; Fehlanpassung der Einkapselungsmaterial-Formulierung |
Lesen Sie die beiden Spalten von oben nach unten, und die Aufteilung ist konsistent: die Zellspalte betrifft Materialqualität und thermische Historie; die Modulspalte betrifft Grenzflächen, Versiegelung, Spannung und Prozessfenster. Das ist die praktische Diagnoseregel, die diese Tabelle tatsächlich kodiert.
Was Sie im Haus testen können und was nicht
Die meisten Fabriken betrachten Zuverlässigkeitstests als etwas, das in einem Labor stattfindet. In der Praxis ist die Aufteilung anders, und zu wissen, wo die Grenze verläuft, ändert, wie schnell Sie auf einen Fehler reagieren können.
Tests, die eine Kammer oder ein Labor erfordern
Thermische Zyklen, Feuchtigkeit-Gefrieren, feuchte Hitze, PID, Salznebel, Ammoniak und UV-Vorkonditionierung erfordern alle Klimakammern mit kalibrierter Steuerung und langen unbeaufsichtigten Laufzeiten. Niemand führt diese als tägliche Produktionskontrolle durch.
Tests, die Sie in der Linie durchführen können und sollten
Die Messwerte — die vier, anhand derer jeder der oben genannten Tests beurteilt wird — sind alle produktionstauglich:
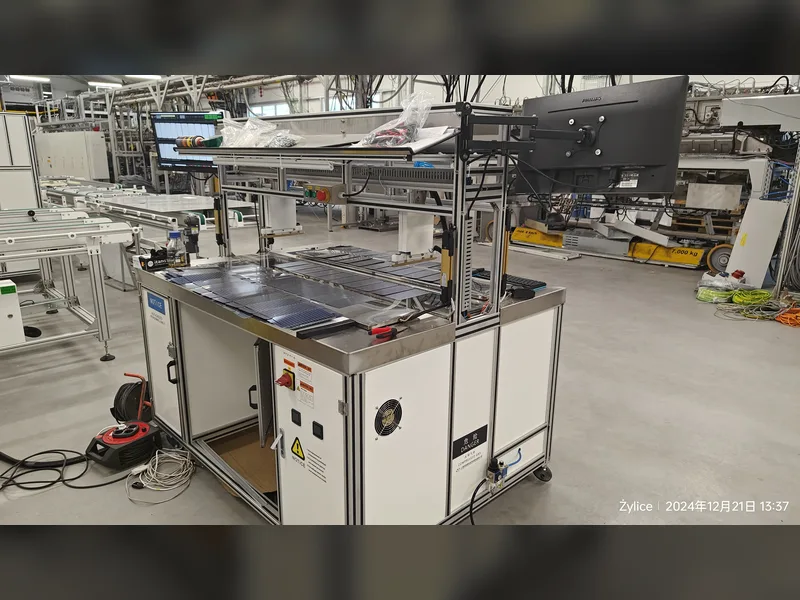
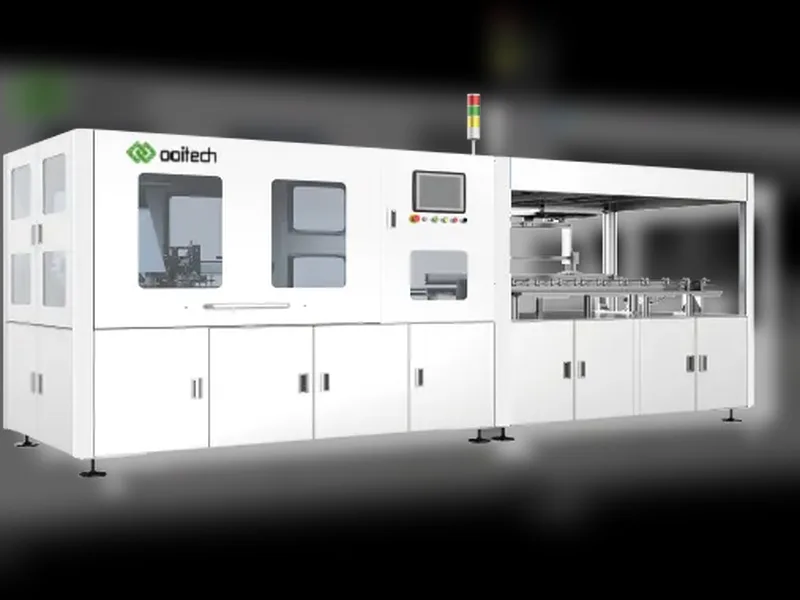
- IV-Leistung und elektrische Performance. Ein Simulator der Klasse A+A+A+ und ein IV-Tester liefern die Leistungsmessung, auf die sich jedes Testergebnis bezieht. Unsere XJCM-13A+ Modul-IV-Tester, der OTMT-A Sonnensimulator und den ST-TLD3A+ IV-Tester sind für den Inline- oder Offline-Einsatz bei Produktionsraten ausgelegt.
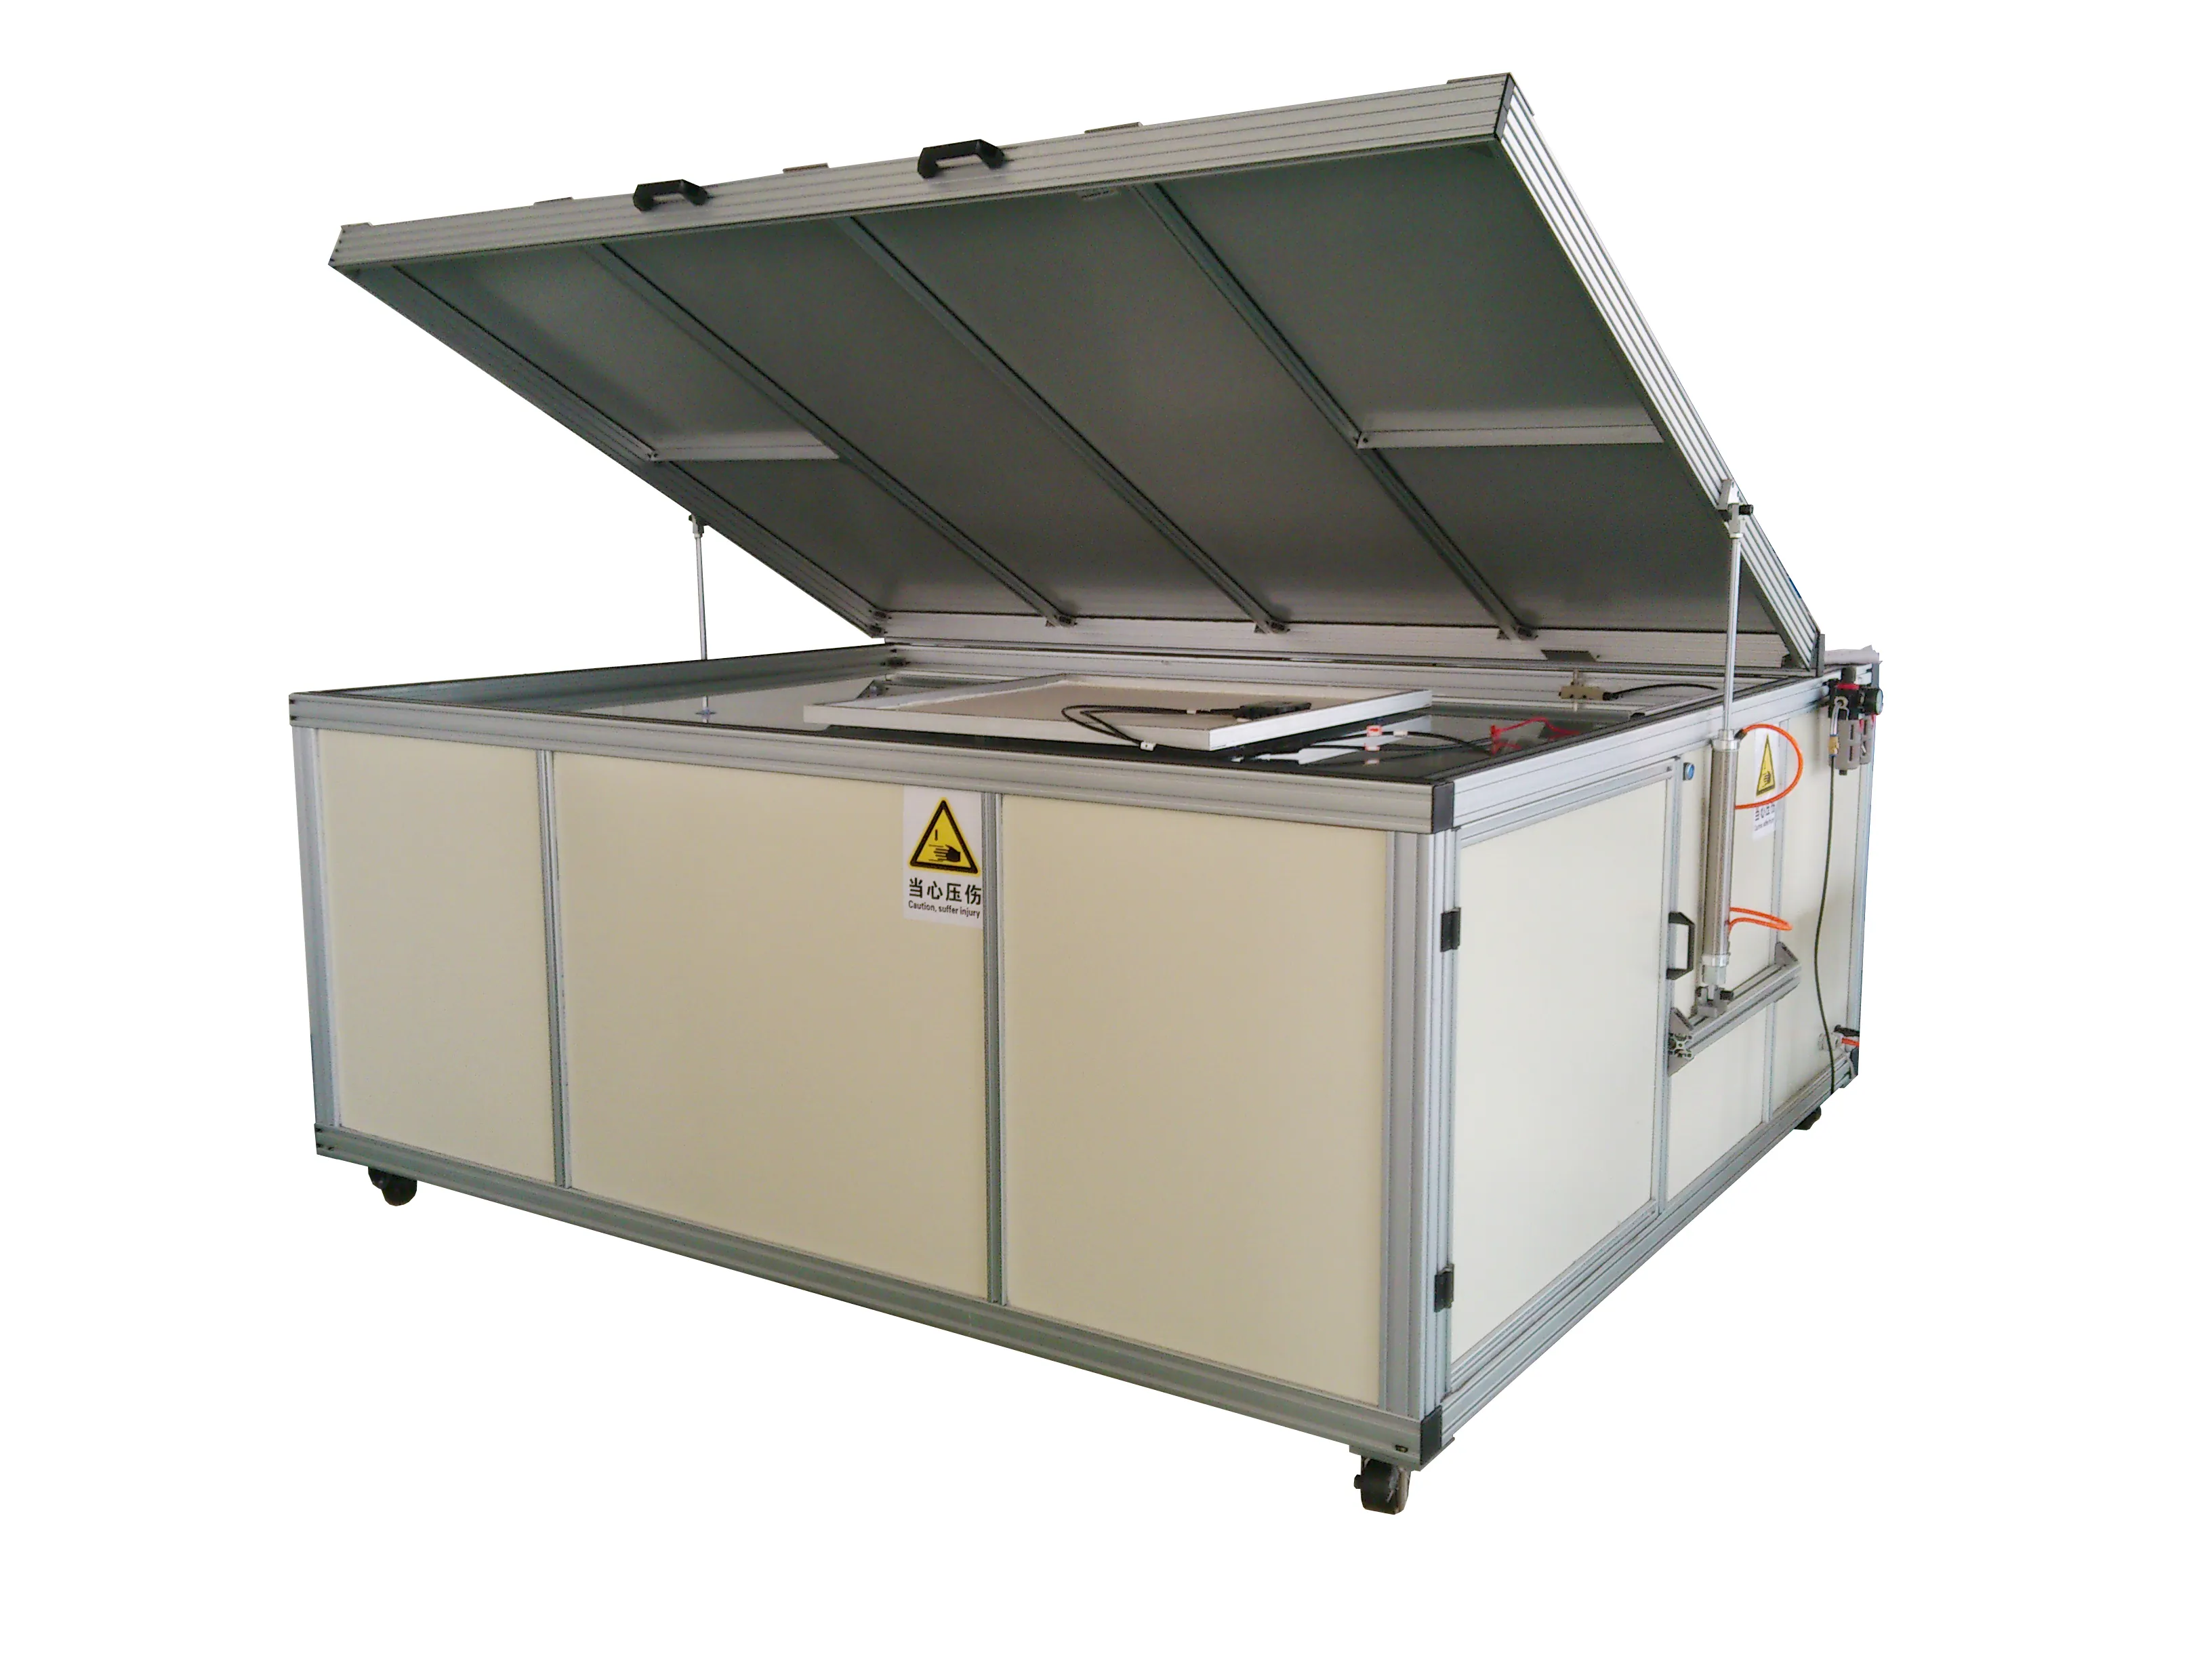
- Elektrolumineszenz. EL ist die Methode, mit der Mikrorisse, gebrochene Finger, inaktive Bereiche und PID-betroffene Zellen tatsächlich gefunden werden. Inline-EL- und VI-Inspektion, eine eigenständige Modul-EL-Station wie der OEL-S2400, und ein Handgerät für die Feld- oder Wareneingangsprüfung sind drei verschiedene Aufgaben. Der tragbare EL-Tester ist das Gerät, mit dem Sie eingehende Zellen und zurückgesandte Module prüfen, ohne die Linie anzuhalten.
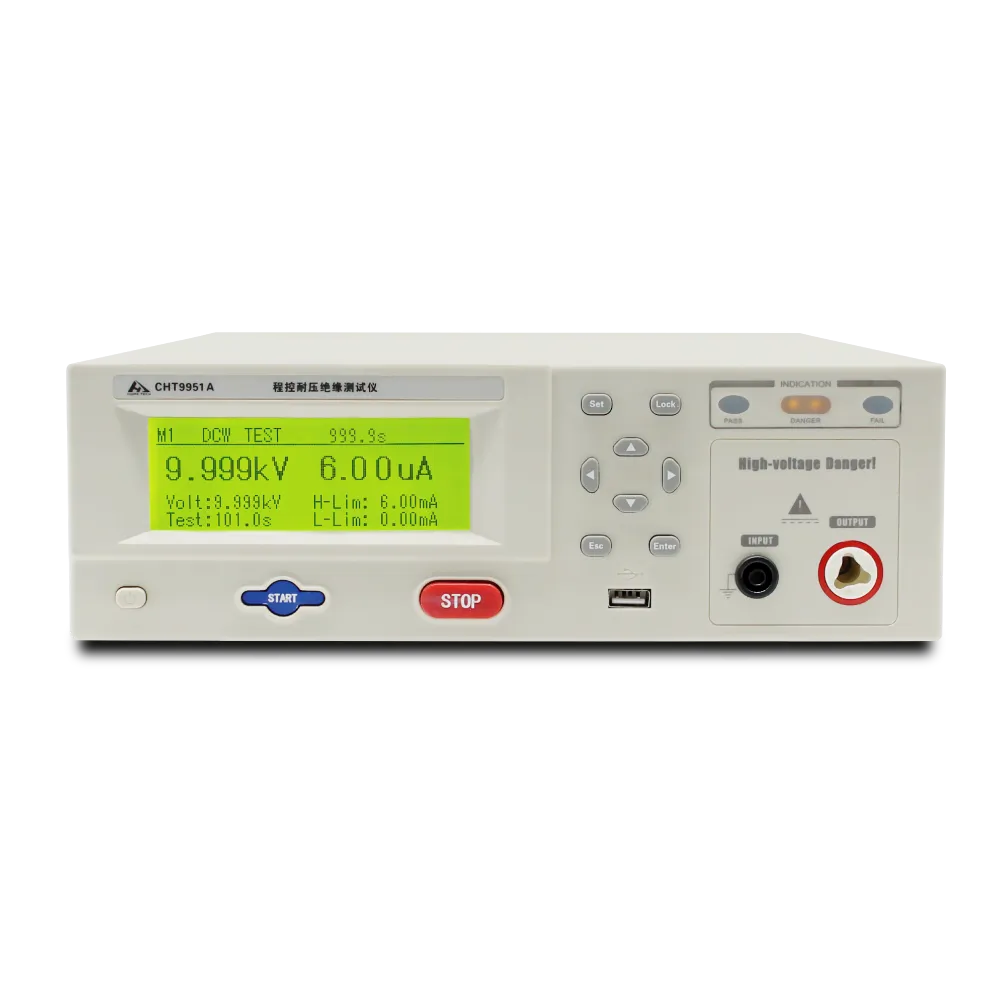
- Isolation, Hipot und Erdungskontinuität. Dies sind die Sicherheitsmesswerte, und sie sind schnell genug, um pro Modul durchgeführt zu werden. Der CHT9980A umfassende Sicherheitstester deckt Hipot, Isolation und Erdungskontinuität in einer Station ab; die CHT9951A und CHT9930A decken die einzelnen Funktionen ab.
- Sichtprüfung. Immer noch ein erforderlicher Messwert und immer noch der günstigste.
Wo sich Inhouse-Tests tatsächlich amortisieren
Zwei Situationen. Erstens, wenn ein Kunde Module zurücksendet oder eine Charge am Zielort durchfällt: Mit eigener EL- und IV-Fähigkeit können Sie den Fehler in Stunden charakterisieren, anstatt Proben zu versenden und zu warten. Zweitens, wenn Sie ein Material ändern — ein neues Encapsulant, ein dünnerer Wafer, ein anderes Ribbon — fängt ein Vorher-Nachher-Vergleich von IV und EL auf Ihrer eigenen Linie die prozessbedingten Fehlermodi (Laminierhohlräume, Lötspannungen, Handhabungsrisse) lange vor einem Kammertest ab.
Was Inhouse-Tests nicht leisten können, ist der Ersatz für die Kammertests. Sie können Ihnen sagen, dass sich etwas geändert hat; sie können Ihnen nicht sagen, wie sich das Modul nach 1.000 Stunden bei 85 °C und 85 %RH verhält.
Wie man einen Zuverlässigkeitsbericht liest
Welcher Test auch immer betroffen ist, der Bericht ist nur aussagekräftig, wenn er diese Fragen beantwortet:
- Welches Verfahren und welche Revision? Die MQT-Nummer und das Jahr der Norm. IEC 61215-2 wurde überarbeitet; Ergebnisse sind über Revisionen hinweg nicht austauschbar.
- Wie waren die vier Messwerte vorher und nachher? IV-Leistung, EL, Sichtprüfung, Isolationswiderstand. Ein Bestehen allein bei der Leistung kann eine EL-Änderung verbergen, die einen Feldausfall vorhersagt.
- Was war das Bestehenskriterium, und wer hat es festgelegt? Das Normkriterium und das Kundenkriterium sind üblicherweise unterschiedlich. Leistungsdegradationsgrenzen von 5 % sind üblich, aber nicht universell.
- Wie viele Proben, aus welchem Produktionszeitraum? Ein Ergebnis von drei Modulen, die an einem Nachmittag gefertigt wurden, ist eine Stichprobe dieses Nachmittags.
- Was war der Fehler, falls es einen gab, und auf welcher Seite des Tisches landete er? Hier wird die oben genannte Unterscheidung zwischen Zelle und Modul nützlich: Sie sagt Ihnen, wer handeln muss.
Häufig gestellte Fragen
Ist IEC 61215 eine Zuverlässigkeitsnorm oder eine Sicherheitsnorm?
IEC 61215 ist Designqualifikation und Typgenehmigung — sie belegt, dass ein Design die aufgeführten Belastungen überstehen kann. Sicherheit ist IEC 61730. Ein Modul benötigt beides, und ein Bestehen des einen sagt nichts über das andere aus.
Was ist der Unterschied zwischen TC50 und TC200?
Nur die Anzahl der Zyklen, aber der Zweck unterscheidet sich. TC50 ist ein Entwicklungs- und Screening-Test, mit dem offensichtliche Material- und Lötprobleme schnell erkannt werden. TC200 ist die Qualifikationsanforderung nach IEC 61215. Das Bestehen von TC50 bedeutet nicht, dass TC200 bestanden wird.
Warum fragen Kunden nach PID bei 192 Stunden, wenn die Norm kürzer ist?
Weil die Normdauer als Qualifikationsuntergrenze festgelegt wurde und Käufer im Versorgungsmaßstab PID-Ausfälle im Feld gesehen haben, die ein Test auf Untergrenzenniveau nicht vorhersagte. Erweitertes PID, üblicherweise bei hoher Spannung und 85 °C / 85 %RH, ist eine Anforderung eines Kunden- oder Drittparteiprogramms und keine IEC-Anforderung.
Ist LID für N-Typ-Module relevant?
Bor-Sauerstoff-LID ist in erster Linie ein Problem von bor-dotiertem P-Typ. N-Typ-Zellen wie TOPCon und Heterojunction sind weitgehend frei davon, was ein Grund für den Wandel der Branche ist. Der Degradationsmechanismus, auf den man bei N-Typ achten muss, ist LeTID, bei dem das Wasserstoffverhalten und nicht Bor-Sauerstoff-Komplexe den Verlust verursacht.
Können wir ein Modul ohne Kammer qualifizieren?
Nein. Die Kammertests sind die Qualifikation. Was Sie ohne Kammer tun können, ist, die prozessbedingten Fehlermodi früh mit EL und IV zu erkennen und den Versand von Modulen zu vermeiden, die den Kammertest nicht bestehen werden, den Ihr Kunde durchführen wird.
Woher stammen die Inhalte zu Fehlerursachen in diesem Artikel?
Die konsolidierte Testliste und die Fehlerursachen auf Zell- versus Modulseite stammen aus der chinesischen Branchenzusammenstellung, veröffentlicht von 新能供应链, wobei die Normbezeichnungen anhand der Verfahrensliste von IEC 61215-2 korrigiert wurden. Die hier zitierten Schweregradangaben und Bestehenskriterien sind typische Branchenwerte und kein Ersatz für den Normtext oder Ihre Kundenspezifikation. Wo die Quelle und die Norm bei Abkürzungen voneinander abwichen, sind wir der Norm gefolgt und haben dies oben erwähnt.