Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
BC-Aufträge bis 2027 gebucht: Was das für eine Modulfertigungslinie ändert
Inhaltsverzeichnis
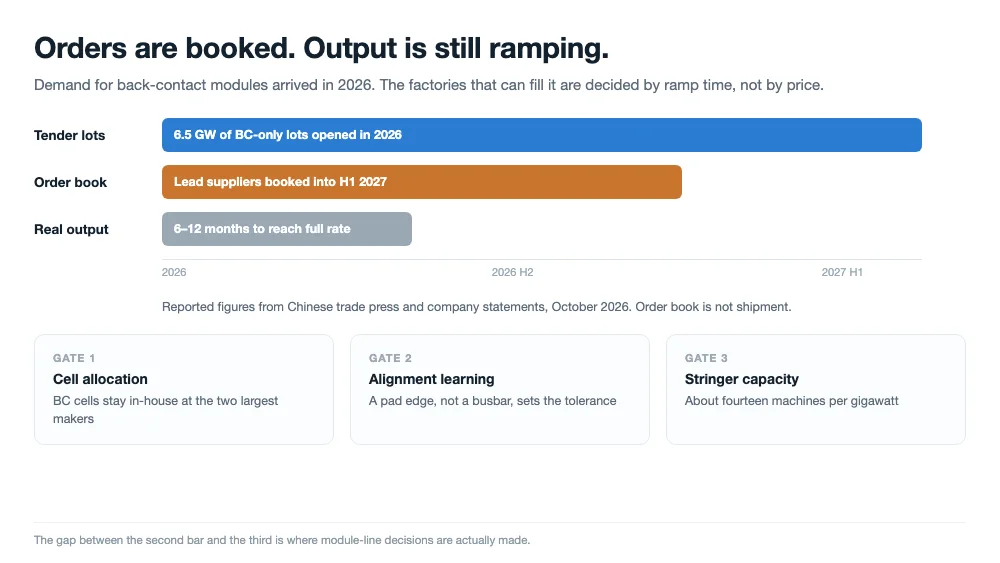
Kurze Antwort: Im Oktober 2026 bezifferten chinesische Handelsberichte und Unternehmensangaben Utility-Scale-BC-Ausschreibungen für das Jahr auf über 6,5 GW und beschrieben Auftragsbücher der beiden führenden BC-Hersteller bis in die erste Hälfte von 2027 hinein. Für eine Modullinie ändert das die Planungsreihenfolge statt das Lötverfahren: Zellzuteilung, Hochlaufzeit und Stringer-Kapazität bestimmen nun das Lieferdatum stärker als der Modulpreis.
Was sich 2026 geändert hat
Back-Contact-Zellen waren in den letzten fünf Jahren ein Premium-Dachprodukt, das hauptsächlich in Europa und Japan verkauft wurde, zu einem Preis, den die meisten Utility-Projekte nicht zahlen würden. Die Berichterstattung vom Oktober 2026 beschreibt einen anderen Markt. Staatliche Käufer wie Datang, Jingneng, CNPC und die South-to-North Water Diversion Group eröffneten 2026 BC-spezifische Ausschreibungslose, und das kombinierte Volumen wird mit über 6,5 GW angegeben. Ein Ausschreibungslos ist keine Bestellung, aber ein Versorgungsunternehmen, das ein reines BC-Los in seinen Beschaffungsplan aufnimmt, hat den Aufpreis bereits in seinem Budget akzeptiert.
Die Zahlen der beiden größten Lieferanten zeigen, wie eng die Warteschlange ist. AIKO wird mit rund 15 GW ABC-Modulaufträgen in der Hand genannt, gebucht bis in die erste Hälfte von 2027, plus ein 4-GW-BC-Los in Datangs Programm 2026–2027. LONGis HPBC-2.0-Module werden in der Mainstream-Produktion mit 650–670 W angegeben, wobei die kumulierten BC-Lieferungen bis Ende 2026 auf 100 GW zusteuern. GCL hat GPC-Back-Contact-Module ins Ausland geliefert, TCL Zhonghuan hat einen australischen Utility-Scale-BC-Auftrag, und Trina befindet sich in Muster- und Rahmenverhandlungen.
Behandeln Sie diese als berichtete Zahlen, nicht als geprüfte. Die Quelle ist die chinesische Fachpresse, die Unternehmensaussagen wiedergibt, und wir haben nichts davon unabhängig verifiziert. Was für eine Fabrik zählt, ist das Muster hinter den Zahlen: Die Nachfrage kam schneller als die Fähigkeit, Zellen herzustellen, und die Lücke wird durch Kapazitätsbuchung statt durch Preiswettbewerb geschlossen.
| Was die Berichterstattung vom Oktober 2026 aussagt | Was sich für einen Linienplaner ändert |
|---|---|
| BC-Ausschreibungsvolumen über 6,5 GW im Jahr 2026 | Eine BC-Fähigkeitsentscheidung wird von optional zu terminiert, weil ein Utility-Los nicht mit TOPCon-Modulen bedient werden kann |
| Auftragsbücher bis H1 2027 | Ihr Lieferdatum hängt von der Zellzuteilung ab, also muss die Modullinie bereit sein, bevor die Zellen eintreffen, nicht danach |
| Neue BC-Linien brauchen 6–12 Monate bis zur vollen Rate | Der Hochlauf, nicht der Kauf, ist der lange Pol; Equipment-Vorlaufzeit und Inbetriebnahme liegen in diesem Fenster |
| BC-Zellen weitgehend für Inhouse-Module zurückbehalten | Die Handelszellversorgung ist dünn, also ist eine BC-Linie ohne Zellvereinbarung eine Linie ohne Zeitplan |
| Inländische BC-Zellkapazität 2026 möglicherweise über 100 GW | Kapazität ist nicht Output; Ausbeute und Zellzuteilung entscheiden, was das Gebäude tatsächlich verlässt |
Ein Auftragsbuch ist kein Output
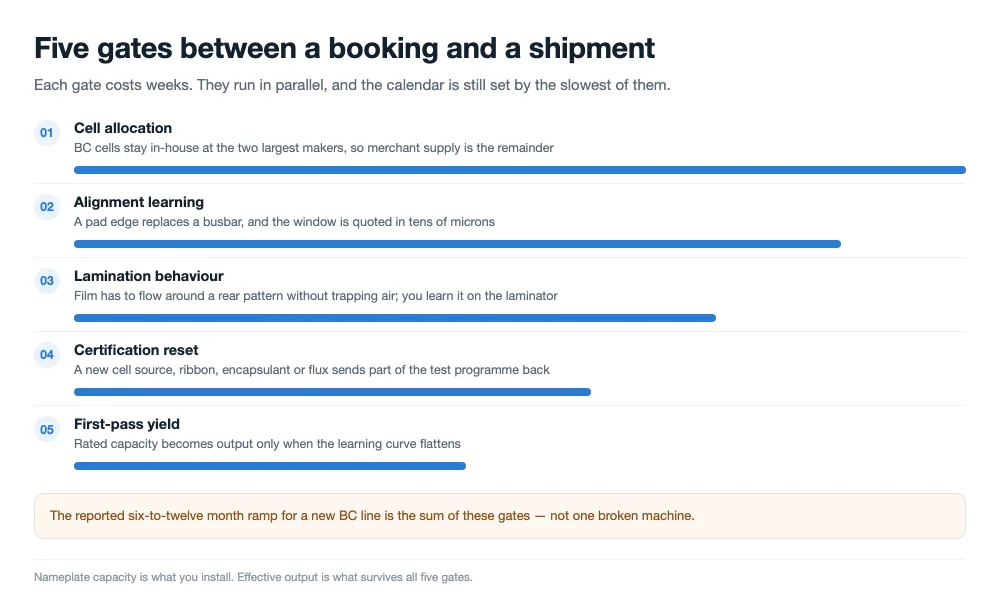
Der Satz, der in der Berichterstattung die meiste Arbeit leistet, lautet "Kapazität ist nicht gleich effektive Lieferungen". Eine BC-Linie, die installiert wurde, und eine BC-Linie, die mit Rate liefert, trennen fünf Dinge, und nur eines davon ist Equipment.
Das erste ist die Zellversorgung. Wenn die beiden größten BC-Hersteller ihre Zellen für ihre eigenen Module behalten, konkurriert eine Handelsmodulfabrik um den Rest, und der Rest bewegt sich langsam, weil jede verkaufte Zelle ein Modul ist, das sie selbst nicht liefern kann. Das zweite ist Prozesslernen. Eine Back-Contact-Zelle legt beide Polaritäten auf eine Oberfläche, was eine Lötstation in ein Ausrichtungsproblem mit einem Fenster in Zehner-Mikrometern verwandelt; die Bediener-Lernkurve an dieser Station ist länger als bei einer Busbar-Zelle, und sie zeigt sich in der First-Pass-Ausbeute, nicht in der Nennkapazität. Die Zellseite dieses Problems lohnt sich zu verstehen, bevor Sie irgendetwas kaufen: Das rückseitige Muster ist es, was die Verbindung schwierig macht, und der Zellherstellungsprozess entscheidet, wie viel Toleranz Sie bekommen.
Das dritte ist das Verhalten bei Verkapselung und Laminierung. Ein rückseitiges Muster mit schmalen Pads und Klebelinien erfordert, dass der Aufbau flach genug ist, damit die Folie darum herumfließt, ohne Luft einzuschließen, und das entdeckt man am Laminator, nicht auf der Zeichnung. Das vierte ist die Zertifizierung: Jede Änderung von Zelllieferant, Ribbon, Verkapselungsmaterial oder Flussmittel setzt einen Teil der Qualifizierungsarbeit zurück. Das fünfte ist das, wofür niemand budgetiert, nämlich dass alle vier oben genannten sich überschneiden, sodass die Linie ihre Nennleistung Monate nach der Abnahme der letzten Maschine erreicht.
Wir fahren Back-Contact-Aufbauten auf ölbeheizten Laminatoren mit mehrstufiger Evakuierung und kontrollieren die Temperaturgleichmäßigkeit über 130 bis 170 μm dicke Zellen, damit das Verkapselungsmaterial sanft in das rückseitige Muster schmilzt, ohne Luftblasen einzuschließen.
Deshalb ist der berichtete Hochlauf von 6–12 Monaten für eine neue BC-Linie keine Verkaufsausrede. Es ist die normale Form eines Back-Contact-Hochlaufs, und es ist die Zahl, gegen die Sie planen müssen, wenn ein Zuschlag ein Lieferdatum auf Ihren Tisch legt.
Warum die Stringing-Station das langsamste Gate ist
Bei einer Front-Contact-Zelle landet das Ribbon auf einem Busbar-Pad von mehreren Millimetern Breite, und ein Versatz lässt immer noch Metall unter der Verbindung. Bei einer Back-Contact-Zelle kann derselbe Versatz einen Streifen zwischen zwei Fingern entgegengesetzter Polarität platzieren, was keine schwache Verbindung, sondern ein Kurzschluss ist. Die Platzierungstoleranz ist daher keine Frage der Maschinenkalibrierung mehr, sondern eine Messfrage: Sie müssen wissen, wo die Pad-Kante liegt, bei jeder Zelle, über die ganze Schicht. Wenn die Mechanik der Station für Sie neu ist, die String-Lötsequenz für BC-Zellen führt Sie Station für Station hindurch.
Daraus folgen drei Konsequenzen, und sie sind mechanisch statt metallurgisch. Die Ausrichtung muss visionsbasiert sein, weil ein mechanischer Anschlag das Pad nicht sehen kann. Die Niederhaltekraft muss niedrig und gleichmäßig sein, weil eine 130–170 μm dicke Zelle mit einem vollflächigen rückseitigen Verbindungsmuster eher bricht als sich biegt. Und das Ribbon muss flach sein, weil ein runder Draht ein flaches Pad entlang einer Linie statt einer Fläche berührt. Die Lötmetallurgie selbst – Benetzung, intermetallisches Wachstum, Erstarrung – ändert sich kaum; es ist dieselbe zinnbasierte Legierung, die dieselben drei Dinge tut.
Das ist auch der Grund, warum die 0BB-Varianten hier eine Rolle spielen. Punktkleben, Klebeband und Vollfilmverschaltung verlagern alle einen Teil der Verbindung später in den Prozess, was die Zeit verkürzt, die die Zelle heiß verbringt, und das Prozessfenster erweitert, aber es verlagert auch die Entdeckung einer schlechten Verbindung stromabwärts. Ein Defekt, der früher am Stringer erkannt wurde, tritt nun nach der Laminierung auf, wenn das Modul weit mehr wert ist. Für eine Linie, die einen BC-Hochlauf plant, lohnt es sich, diesen Kompromiss zu verstehen, bevor die Ausrüstung eintrifft, nicht danach.
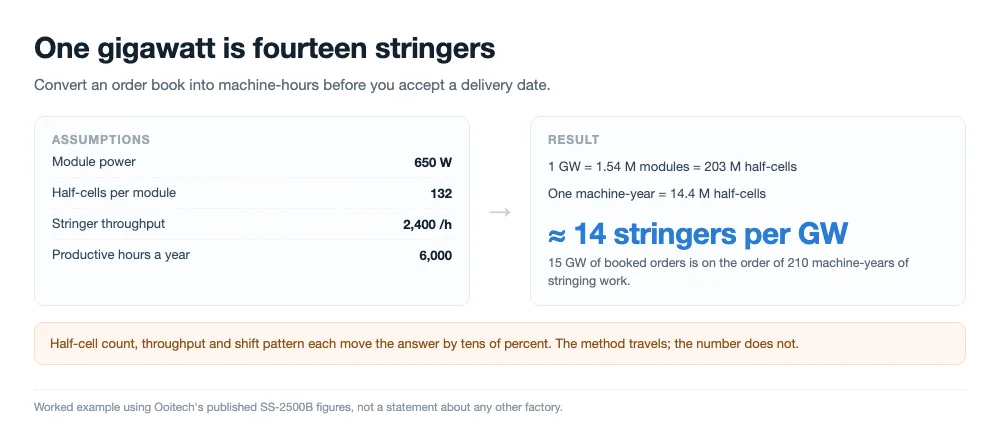
Die richtige Art, einen BC-Kapazitätsplan zu lesen, besteht daher darin, Gigawatt in Stringer-Jahre umzurechnen. Nehmen Sie ein 650-W-Modul, 132 Halbzellen darin, 2.400 Halbzellen pro Stunde auf einer Maschine der Klasse SS-2500B und etwa 6.000 produktive Stunden pro Jahr: Ein Stringer deckt etwa 71 MW Modulleistung pro Jahr ab, ein Gigawatt entspricht also etwa vierzehn Maschinen. Fünfzehn Gigawatt gebuchter Aufträge entsprechen in der Größenordnung von zweihundert Stringer-Jahren Arbeit. Stellen Sie das einem sechs- bis zwölfmonatigen Hochlauf gegenüber, und die Warteschlange sieht nicht mehr wie eine Marketinggeschichte aus, sondern wie Arithmetik.
Dies sind unsere eigenen veröffentlichten Zahlen, die als Rechenbeispiel dienen, keine Aussage über die Fabrik eines anderen. Halbzellenanzahl, Durchsatz und verfügbare Stunden verändern das Ergebnis um Zehnerprozent. Die Methode ist das, was übertragbar ist: Zuerst die Stringing-Kapazität dimensionieren, dann den Rest der Linie.
Was Sie vorbereiten können, bevor die Zellen eintreffen
Wenn Ihre Linie auf BC-Zellen wartet, kann der größte Teil der Hochlaufarbeit im Voraus erledigt werden. Schweißen Sie eine Qualifizierungscharge von jeder vorgesehenen Zellquelle auf der Maschine, die Sie tatsächlich besitzen, nicht auf einer Demonstrationsanlage, und dokumentieren Sie, was die Verbindung an den Rändern des Fensters tut. Diese eine Übung verwandelt ein Unbekanntes in eine Rezeptbibliothek, und sie ist der Unterschied zwischen einer Linie, die bei 90 % startet, und einer Linie, die bei 60 % startet.
Die zweite Vorbereitung besteht darin, die Plattform in der Lage zu halten, das Produkt ohne mechanischen Umbau zu wechseln. Eine Linie, die zwischen einer TOPCon-Charge und einer BC-Charge eine Hardware-Änderung benötigt, verliert Tage pro Wechsel, und eine Linie mit umschaltbarem Rezept und gemeinsamem Träger verliert Stunden. Wenn Sie erwarten, beide Technologien ein paar Jahre lang zu fahren, während der Markt entscheidet, ist dieser Unterschied der gesamte Business Case.
| Vorbereitungspunkt | Warum er für BC wichtiger ist | Nachweise, die anzufordern sind |
|---|---|---|
| Qualifizierungscharge pro Zellquelle | Paste, Fingergeometrie und Padbreite unterscheiden sich je nach Hersteller, und das Rezept folgt der Zelle | Erstausbeute und Schälfestigkeit pro Quelle, auf Ihrer Maschine |
| Platzierungstoleranz in Mikrometern | Ein falsch platzierter Streifen kann entgegengesetzte Polaritäten überbrücken, statt nur zu unterlappen | Gemessene Versatzverteilung über eine ganze Schicht, nicht ein einzelner guter Lauf |
| Kraft- und Ebenheitseinstellung | Dünne Zellen mit dichtem Rückseitenmuster brechen unter einer Kraft, die eine Busbar-Zelle toleriert | Bruchrate nach dem Schweißen, nach Zellendicke |
| Inspektion nach dem Schweißen | Mikrorisse in der Nähe des Pads zeigen sich möglicherweise nicht in einem Zugtest, den die Verbindung übersteht | EL-Bilder vor und nach dem Stringing verglichen |
| Produktwechselzeit | Ein gemischtes Auftragsbuch bedeutet, in derselben Woche zwischen Technologien zu wechseln | Dokumentierter Umrüstvorgang mit zeitlich gemessenem Versuch, nicht eine Schätzung |
Die Beschaffungsseite hat sich bereits verändert
Entwickler und EPCs, die im selben Bericht zitiert werden, beschreiben eine andere Verhandlung als die, die sie vor zwei Jahren geführt haben. Die Frage ist nicht mehr, was das Modul kostet; sie lautet, welcher Produktionsslot verfügbar ist. Langfristige Vereinbarungen, die Volumen festschreiben, und die Vorausbuchung von Linienkapazität werden zur Standardmethode, BC-Module in China zu kaufen, und die Projekte, die nicht früh gebucht haben, werden ins nächste Jahr verschoben.
Dieses Verhalten setzt sich stromaufwärts fort. Wenn Ihre Kunden Ihre Linienkapazität buchen, buchen Sie Ihre Zellversorgung und Ihre Ausrüstung auf dieselbe Weise. Eine BC-Entscheidung, die erst mit der Unterzeichnung der Ausschreibung beginnt, wird immer zu spät sein, weil die Zellzuteilung, die Lieferzeit der Maschine und der Hochlauf sich überlappen statt in einer Warteschlange zu stehen.
Ein BC-Ausschreibungslos lesen, bevor Sie darauf antworten
Ein BC-Los für Versorgungsunternehmen wird von einem Ingenieur geschrieben, der bereits entschieden hat, was das Modul leisten muss, und das Dokument sagt meist mehr über die Linie als über den Preis. Das Leistungsbin ist das Erste, was gegen Ihre eigene Fähigkeit geprüft werden sollte. Ein Los, das ein 650-W-Bin aus Zellen verlangt, die in den Händen des Lieferanten 670 W erzeugen, lässt Ihnen ein Verlustbudget für Stringing, Layup und Laminierung; wenn Ihre Erstausbeute noch in der Lernphase ist, ist dieses Budget der Unterschied zwischen Auslieferung und Nacharbeit.
Das Zweite, was zu lesen ist, ist, wie das Los die Inspektion beschreibt. Back-Contact-Module verbergen einen Teil ihrer Verschaltung auf der Rückseite, daher müssen die EL-Kriterien und die visuellen Kriterien zusammen mit dem Modulaufbau gelesen werden. Wenn die Ausschreibung ein rückseitiges EL-Bild in einer bestimmten Auflösung voraussetzt, muss Ihre Inspektionsstation in der Lage sein, dieses zu erzeugen, und das ist eine Kaufentscheidung und keine betriebliche.
Das Dritte ist die Stückliste hinter der Garantie. Isolierkleber, Flachband, das Einkapselungsmaterial und die Anschlussdose erscheinen alle in der Qualifizierungsakte, und ein Los, das eines davon festschreibt, nimmt Ihnen die Möglichkeit, während des Hochlaufs zu substituieren. Das lohnt sich vor der Unterzeichnung zu bestätigen, denn die Substitution, die Sie als Kostenhebel geplant haben, ist möglicherweise bereits ausgeschlossen.
- Leistungsbin und das Verlustbudget, das es für Ihre Linie impliziert
- EL- und visuelle Abnahmekriterien, einschließlich rückseitiger Bildgebung
- Welche Materialien die Garantie- und Qualifizierungsakte festschreibt
- Ob der Modulaufbau Kleber, Klebeband oder Folienverschaltung voraussetzt
- Liefertermin gegen Ihr realistisches Hochlaufdatum, nicht Ihr Nennleistungsdatum
Nichts davon ist exotisch. Es ist dieselbe Liste, die Sie für jede Ausschreibung lesen würden, angewendet auf ein Produkt, dessen Fehlermodi auf der Seite liegen, die Sie von vorne nicht sehen können.
Drei Wege, BC-Kapazität hinzuzufügen
Es gibt keine einzige richtige Antwort, nur drei Strukturen mit unterschiedlichen Risikoprofilen. Entscheiden Sie, in welcher Sie sich befinden, bevor Sie Angebote anfordern, denn die Ausrüstung, das Personal und die Zertifizierungsarbeit unterscheiden sich.
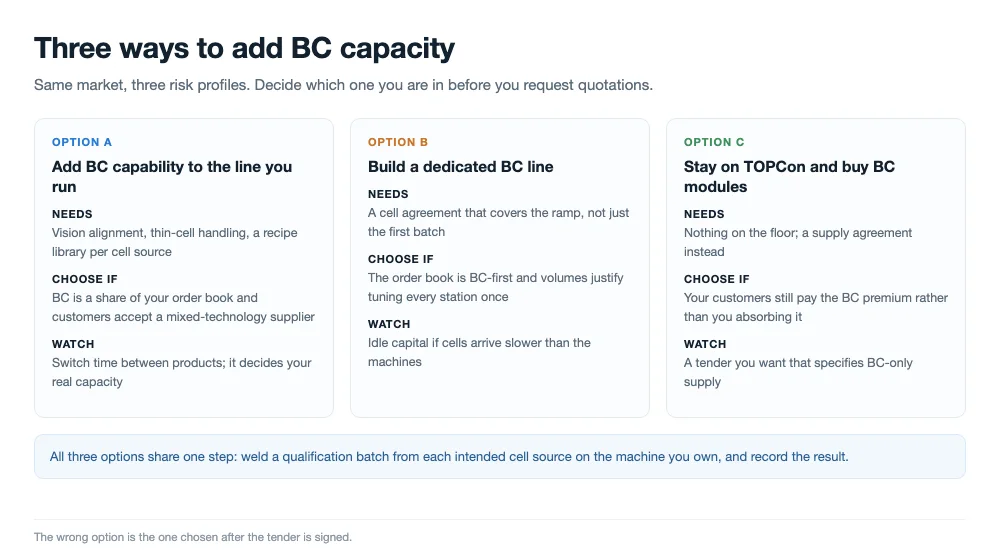
BC-Fähigkeit zur bereits betriebenen Linie hinzufügen
Wenn Ihre bestehende Plattform bereits dünne Zellen verarbeitet und über Vision-Alignment verfügt, besteht der Grenzaufwand aus einer Rezeptbibliothek, einer Qualifizierungscharge pro Zellquelle und einer Umschulung. Wählen Sie dies, wenn BC nur einen Teil Ihres Auftragsbestands ausmacht statt des gesamten, und wenn Ihre Kunden einen Anbieter mit gemischter Technologie akzeptieren.
Eine dedizierte BC-Linie aufbauen
Wenn der Auftragsbestand BC-first ist und die Volumina es rechtfertigen, beseitigt eine dedizierte Linie die Umrüststrafe und ermöglicht es Ihnen, jede Station auf ein Produkt abzustimmen. Wählen Sie dies, wenn Sie eine Zellvereinbarung haben, die den Ramp-up abdeckt, denn eine dedizierte Linie mit dünner Zellversorgung ist die teuerste Art, Kapital brachliegen zu lassen.
Auf TOPCon bleiben und BC-Module kaufen
Wenn Ihr Markt BC noch nicht erfordert und Ihre Volumina klein sind, hält der Kauf fertiger BC-Module für die Projekte, die sie verlangen, Kapital frei. Wählen Sie dies, wenn die BC-Prämie noch von Ihrem Kunden statt von Ihnen bezahlt wird, und überdenken Sie die Entscheidung, wenn eine Ausschreibung, die Sie gewinnen wollen, ausschließlich BC-Lieferung verlangt.
Was dieses Bild verändern würde
Fünf Dinge sind es wert, beobachtet zu werden, und jedes von ihnen bewegt das Bild in eine andere Richtung. Die Zellversorgung durch Dritte ist das erste: Wenn die zwei größten Hersteller beginnen, BC-Zellen in großem Umfang extern zu verkaufen, wird der Modul-Ramp-up nicht mehr durch die Zuteilung begrenzt. Silberreduzierung und Prozessvereinfachung sind das zweite: Beide verringern die Kostendifferenz, die derzeit die Prämie rechtfertigt. Das dritte ist, ob Versorgungsausschreibungen weiterhin BC-spezifische Lose ausschreiben, was ein Dachprodukt überhaupt erst zu einem Versorgungsprodukt gemacht hat.
Das vierte ist der Verschaltungsweg. Wenn 0BB-artige Klebe- und Folienmethoden ausgereift sind, wird die Stringing-Station weniger zum Engpass und der Laminator mehr, was ändert, wo eine Linie ihr Kapital einsetzen sollte. Das fünfte ist schlicht die Ertragskurve: Ein Anbieter, der 98 % First-Pass-Yield bei voller Rate veröffentlicht, sagt Ihnen etwas anderes als einer, der die Nennkapazität veröffentlicht.
Um zu verhindern, dass die Laminationsstufe das Linientempo einschränkt, kombinieren wir Doppelkammer-Laminatoren mit getrennten Heiz- und Kühlstufen, wodurch während der längeren Aushärtungszyklen ein gleichmäßiger Wärmeübergang über 132 Halbzellenmodule aufrechterhalten wird.
Häufig gestellte Fragen
Ist der BC-Auftragsrückstand real oder ist es angekündigte Kapazität?
Beides existiert, und die Berichterstattung vermischt sie. Aufträge in der Hand und installierte Kapazität sind unterschiedliche Zahlen; was für einen Liefertermin zählt, ist der ertragsbereinigte Output, der selten offengelegt wird. Fragen Sie nach Versand- oder Umsatzzahlen, nicht nach Nenn-Gigawatt.
Kann eine bestehende TOPCon-Linie auf BC umgerüstet werden?
Teilweise. Der Stringer benötigt Vision-Alignment und eine geringere, gleichmäßigere Niederhaltekraft, und die Layup- und Laminationsstationen müssen ein rückseitiges Muster verarbeiten können. Ein Großteil der Linie bleibt unverändert, weshalb das Hinzufügen von BC-Fähigkeit zu einer bestehenden Plattform in der Regel günstiger ist als ein Neubau.
Warum braucht eine BC-Linie sechs bis zwölf Monate, um die volle Rate zu erreichen?
Weil sich die Einschränkungen stapeln statt in eine Warteschlange zu stellen: Zellzuteilung, Alignment-Lernen, Laminationsverhalten, Zertifizierung jedes geänderten Materials und Verbesserung des First-Pass-Yield laufen alle gleichzeitig. Keine davon ist für sich langsam; zusammen bestimmen sie den Kalender.
Wie viele Stringer braucht ein Gigawatt?
Bei 650-W-Modulen, je 132 Halbzellen, 2.400 Halbzellen pro Stunde und 6.000 produktiven Stunden etwa vierzehn. Ändern Sie eine dieser Annahmen, und die Antwort verschiebt sich um Zehnerprozent, also rechnen Sie mit Ihrem eigenen Zellformat und Schichtmuster.
Braucht BC ein anderes Ribbon?
In der Regel Flachband statt Runddraht, weil das rückseitige Pad eine flache Oberfläche mit definierter Breite ist und ein Runddraht es nur entlang einer Linie berührt. Beschichtungsdicke und Härte bleiben im normalen Bereich, allerdings muss die Steifigkeit zu einer dünneren Zelle passen.
Was ist mit HJT und TOPCon, während BC hochfährt?
Eine Plattform mit Rezeptbibliothek kann alle drei fahren. HJT setzt die Obergrenze für die Prozesstemperatur, TOPCon und BC liegen in einem ähnlichen Bereich, und die Maschinenhardware muss zwischen ihnen nicht geändert werden, wenn der Carrier und das Alignment-System gemeinsam genutzt werden.
Brauche ich eine neue Zertifizierung, um BC-Module herzustellen?
Ja, für alles, was die Stückliste oder den Zellaufbau ändert. Die IEC-Qualifizierung ist an das Design und die getesteten Materialien gebunden, sodass ein neuer Zelltyp oder ein neues Encapsulant bedeutet, dass ein Teil des Testprogramms erneut durchlaufen wird. Planen Sie es innerhalb des Ramp-ups, nicht danach.
Wenn BC ausverkauft ist, steigen dann die Modulpreise?
Es stützt eine Prämie statt eines Spot-Preissprungs, weil die Käufer Versorgungsunternehmen mit langfristigen Verträgen sind. Der sichtbare Effekt sind Lieferzeit und Zuteilung, wobei sich der Preis langsamer bewegt als die Verfügbarkeit.
Abschließende Gedanken
Die BC-Geschichte im Oktober 2026 ist wirklich eine Terminplanungsgeschichte. Die Nachfrage ist gebucht, die Zellen sind zugeteilt, und die Fabriken, die die nächsten zwei Jahre gewinnen, sind diejenigen, die den Ramp-up als das Produkt behandeln statt als die Verzögerung. Wenn Sie eine BC-Linie planen, dimensionieren Sie zuerst die Stringing-Kapazität, weisen Sie die Verbindung an einer Qualifizierungscharge aus jeder Zellquelle nach und halten Sie die Plattform in der Lage, zurückzuschalten. Der Markt wird entscheiden, wie viel BC er will; der Kalender wird entscheiden, wer es liefern kann.
Verwandte Lektüre:
- BC-Zellkompatibilität: Sechs Hersteller, ein Tabber-Stringer
- Warum BC-Zellen schwer herzustellen sind: AIKOs selbstmaskierter Zwei-Schritt-Prozess
- BC-Solarzellen erklärt: Struktur und String-Löten
- 0BB bei Rückkontakt-Solarzellen: Gewinne und Ertragsgrenzen
- Warum benötigen BC-Solarzellen auf der Rückseite Isolierkleber?
- Tabber- und Stringer-Maschine: Wie sie funktioniert, wie man sie auswählt
- SS-2500B vollautomatischer Solarzellen-Tabber-Stringer
- SS-1500B Automatische Solarzellen-Schweißmaschine
OOITech liefert Einzel- und Doppelkammer- Solarmodul-Laminatoren mit elektrischer oder Thermalöl-Heizung für Back-Contact- und Hybrid-Modullinien. Wenn Sie Ihren Prozess auf schmale rückseitige Kontaktabstände anpassen, senden Sie Ihre Zeichnungen, einen Modulstapel oder Zellproben an unser Engineering-Team für Laminationstests und Bewertung des thermischen Profils.