Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
PV-Einkapselungsfolie: EVA, weißes EVA, POE, EPE und mehr
Inhaltsverzeichnis
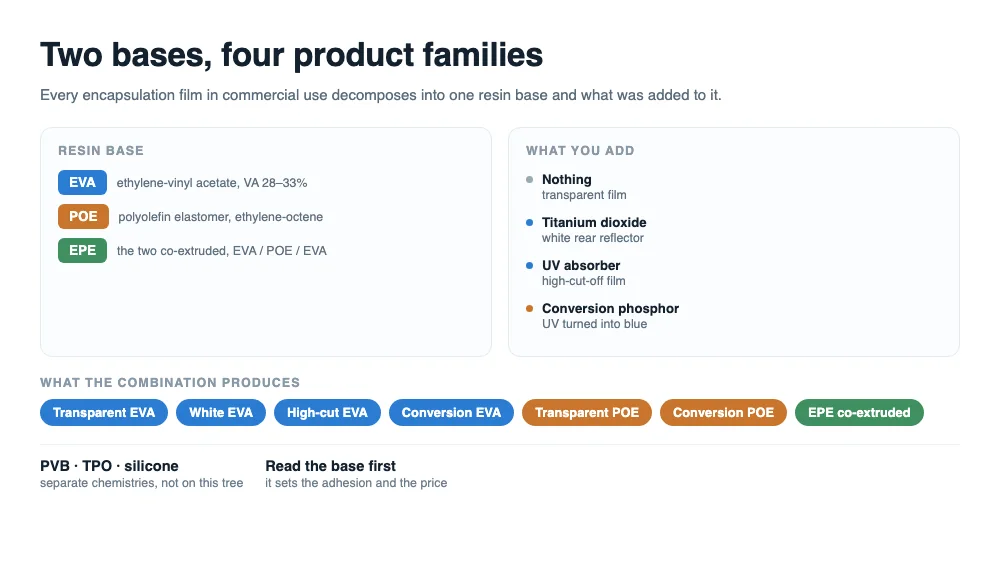
Kurze Antwort: Jede kommerziell genutzte Kapselungsfolie ist eine von zwei Harzbasen, EVA oder POE, plus etwas, das ihr zugesetzt wird. EPE ist die Co-Extrusion der beiden Basen zu einer Folie, weißes EVA ist EVA mit einem weißen Pigment, und Konversionsfolie ist eine der beiden Basen mit einem Leuchtstoff. Versteht man die Basis und das Additiv, löst sich jeder neue Produktname in eine Folie auf, die man bereits versteht.
Der vorherige Beitrag in dieser Reihe hat die fünf Aufgaben dargelegt, die die Kapselung erfüllen muss. Dieser hier ist die andere Hälfte der Landkarte: die Materialien, die diese Aufgaben erfüllen, wofür jedes gut ist und für welche Modularchitektur jedes entwickelt wurde.
Die Benennung lässt die Familie größer erscheinen, als sie ist. Ein Katalog listet transparentes EVA, weißes EVA, EPE, POE, hochentwickeltes EVA, UV-Schnitt-EVA und Konversionsfolie auf, als wären es sieben Materialien. Es sind zwei Polymere, die auf unterschiedliche Weise angeordnet sind, und sobald das klar ist, wird das Auswahlgespräch viel kürzer.
Zwei Achsen: eine Basis und ein Additiv
Jede Folie hat eine Harzbasis, und die Basis bestimmt ihren Charakter. Es gibt nur zwei in der Massenproduktion. EVA, Ethylen-Vinylacetat, trägt Vinylacetat bei etwa 28 bis 33 Prozent in der Photovoltaik-Qualität; die Estergruppe ist polar, weshalb EVA leicht an Glas haftet und weshalb es hydrolysieren kann. POE, ein Polyolefin-Elastomer, das üblicherweise auf Ethylen und Octen basiert, hat überhaupt keine Estergruppe, weshalb es eine viel bessere Feuchtigkeitsbarriere ist und weshalb es schwieriger zu formulieren ist.
Die zweite Achse ist das, was der Basis zugesetzt wird. Ein weißes Pigment ergibt eine reflektierende Rückseitenfolie. Ein zusätzlicher UV-Absorber ergibt eine Folie mit hoher Abschneidekante. Ein Leuchtstoff ergibt eine Konversionsfolie. Nichts zugesetzt ergibt die transparente Standardqualität.
EPE ist die eine Kombination, die gleichzeitig entlang beider Achsen wirkt: eine EVA-Haut, ein POE-Kern und eine zweite EVA-Haut, gemeinsam extrudiert statt gemischt. Diese einzige Konstruktion ist der Grund, warum sie so viel vom TOPCon-Geschäft übernommen hat, und sie ist der Grund, warum eine Folie heute als mit einer Vorderseite und einer Rückseite mit unterschiedlichen Aufgaben beschrieben werden kann.
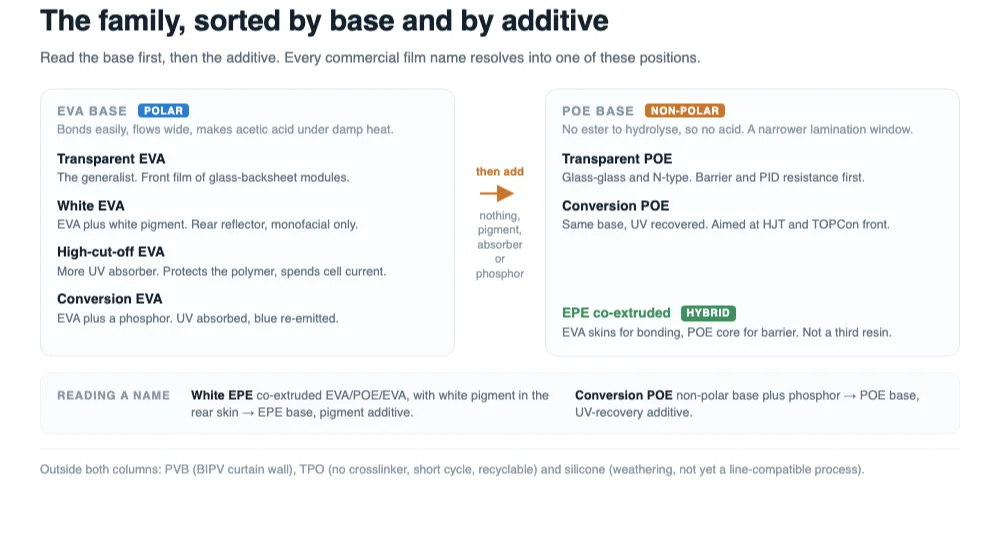
Liest man einen Namen von einem Datenblatt gegen diesen Baum, bleibt keine Mehrdeutigkeit übrig. Weißes EPE ist eine co-extrudierte Folie mit Pigment in der Rückseitenhaut. Konversions-POE ist eine unpolare Basis mit einem Leuchtstoff. Beide Antworten brauchten eine Zeile, und beide sagen mehr über die Leistung aus als der Markenname.
Transparentes EVA: der Generalist, der es mit Säure bezahlt
EVA hat sich seinen Platz verdient, weil es einfach ist. Die polare Estergruppe haftet an Glas und an der Rückseitenfolie ohne heroische Formulierungsarbeit, es ist mit Vernetzern, Silanen und Stabilisatoren kompatibel, es fließt gut genug für ein verzeihendes Laminierfenster, und es ist die günstigste der Optionen. Zwei Jahrzehnte lang machte diese Kombination es fast gleichbedeutend mit Kapselung.
Die Schwäche kommt von derselben funktionellen Gruppe. Unter feuchter Hitze hydrolysiert die Acetat-Seitengruppe, und die entstehende Essigsäure greift die Gridlines und das Ribbon an. Die Wasserdampfdurchlässigkeit ist hoch — üblicherweise etwa 25 g/m² pro 24 Stunden bei 38 °C und 90 % relativer Luftfeuchtigkeit, etwa das Achtfache des POE-Werts — und der Volumenwiderstand ist niedriger, sodass die PID-Beständigkeit durch Formulierung zurückgewonnen werden muss, statt aus dem Polymer zu kommen.
Deshalb versteht man transparentes EVA am besten als die Folie des Glas-Rückseitenfolie-Monofacialmoduls. Dieser Markt schrumpft: Glas-Rückseitenfolie hatte 2023 etwa 60 Prozent Anteil, fiel 2024 unter die Hälfte, und die ITRPV-Roadmap sieht sie in einem Jahrzehnt bei etwa 23 Prozent. Die Folie versagt nicht; das Modulformat, für das sie entwickelt wurde, verliert an Boden.
Es gibt noch eine große, sinnvolle Verwendung dafür. Mehrere Modulhersteller setzen EVA auf der Vorderseite und eine POE-basierte Folie auf der Rückseite ein, mit der Begründung, dass die Vorderseite dort ist, wo das Licht und der Kosten-Leistungs-Hebel liegen, und die Rückseite dort, wo die Barriere am wichtigsten ist. Die beiden Seiten eines Moduls haben unterschiedliche Aufgaben, und nichts verlangt, dass sie dieselbe Folie verwenden.
Es gibt auch einen dritten Weg, der die Basis beibehält und die Schwäche behebt: optimierte EVA-Qualitäten mit geringerer Säurebildung und einem stärkeren PID-Paket. Sie kosten mehr als Standard-EVA und weniger als POE, und sie erlauben einer Linie, beim gleichen Laminierrezept zu bleiben. Ob sie ausreichen, hängt davon ab, wie lange das Modul in Ihrem Klima halten muss, was eine Garantiefrage und keine Materialfrage ist.
Weißes EVA: das Licht zurückgewinnen, das zwischen den Zellen entwich
Ein Monofacialmodul hat Lücken zwischen den Zellen und Lücken zwischen dem Zellstring und dem Rahmen. Licht, das dort mit einer transparenten Rückseitenfolie auftrifft, dringt in die Rückseitenfolie ein und geht verloren. Weißes EVA, also EVA mit einem weißen Pigment, sitzt hinter den Zellen und streut dieses Licht nach oben zurück; ein Teil davon reflektiert an der inneren Glasoberfläche und kehrt zur Zelle zurück. Der Mechanismus ist einfach und der Effekt real, weshalb weiße Folie auf der Rückseite von Monofacialmodulen zum Standard wurde.
Es ist außerdem ein reines Rückseitenmaterial mit zwei harten Grenzen. Es transmitiert nicht, sodass ein bifaziales Modul es nicht verwenden kann — der Gewinn würde damit verbracht, die Rückseiten-Einstrahlung zu blockieren, mit der das Produkt verkauft wird. Und es fließt: Während der Laminierung kann die weiße Schicht über die Zellkante kriechen und in schlimmen Fällen auf die Vorderseite, was der Defekt ist, den die Branche als weißen Überlauf bezeichnet. Die Standard-Gegenmaßnahme ist eine vorvernetzte weiße Folie, die vor dem Versand teilweise ausgehärtet wird, sodass sie noch haftet, aber nicht mehr wandert.
Weißes EVA hielt 2024 etwa 16 Prozent des chinesischen Marktes, und die CPIA erwartet, dass die Anteile nahe diesem Niveau bleiben, während die Monofacial-Volumina zurückgehen. Es steht auf der Verliererseite des Glas-Rückseitenfolie-Übergangs, genau aus dem oben genannten Grund. Wenn Sie Monofacial fahren, ist es nahezu kostenlose Leistung. Wenn Sie Bifazial fahren, ist es keine Option, und keine noch so große Qualifizierungsprüfung ändert das.
POE: die Folie, die keine Essigsäure bilden kann
POE ist ein Ethylen-Octen-Copolymer mit gesättigtem Rückgrat und ohne Ester, der hydrolysieren könnte. Alles, was daraus folgt, ist ein direkter Vorteil: keine Essigsäure, die die Metallisierung korrodiert, eine Wasserdampfdurchlässigkeitsrate nahe 3 g/m² pro 24 Stunden auf derselben Basis, auf der EVA nahe 25 liegt, ein Volumenwiderstand, der hoch genug ist, um die PID-Beständigkeit zu einer Eigenschaft des Materials statt des Additivpakets zu machen, und eine Elastizität, die niedrige Temperaturen übersteht, wo EVA bei etwa minus zwanzig merklich erstarrt.
Die unpolare Oberfläche ist ebenfalls das Problem. Additive sind in POE weniger kompatibel, daher migrieren und blühen sie leichter aus; die Haftung auf Glas hängt stärker von der Formulierung ab; die Schmelze fließt weniger bereitwillig, sodass die Laminierung länger dauert und das Prozessfenster enger ist. Ein engeres Fenster in einer Laminierpresse zeigt sich als Zellverschiebung und String-Verrutschung, nicht als fehlgeschlagener elektrischer Test, weshalb POE-Linien tendenziell mehr Prozessdisziplin statt mehr Inspektion benötigen.
Die Kosten sind die andere Hälfte der Geschichte. POE-Harz stammte historisch von einer kurzen Liste von Lieferanten — darunter Dow, ExxonMobil, Mitsui und LG Chem —, sodass Preis und Zuteilung sich mit Kapazitätserweiterungen statt allein mit der Nachfrage bewegen. Diese Kombination, bessere Leistung und ein strukturell höherer Preis, hat die Öffnung für EPE geschaffen.
EPE: EVA und POE in einer Folie gestapelt
Wenn EVA gut haftet und POE Wasser gut blockiert, ist der naheliegende Schritt, aufzuhören zu wählen. EPE co-extrudiert EVA, POE und EVA zu einer einzigen Folie: Die Außenschichten liefern Haftung und Fließfähigkeit, der Kern liefert die Barriere und die Isolierung. Da der Kern die Feuchtigkeitsaufgabe trägt, sinkt die POE-Menge in einem Modul stark, was das Kostenargument ist, und die elektrische Leistung bleibt nahe an reinem POE, was das Zuverlässigkeitsargument ist.
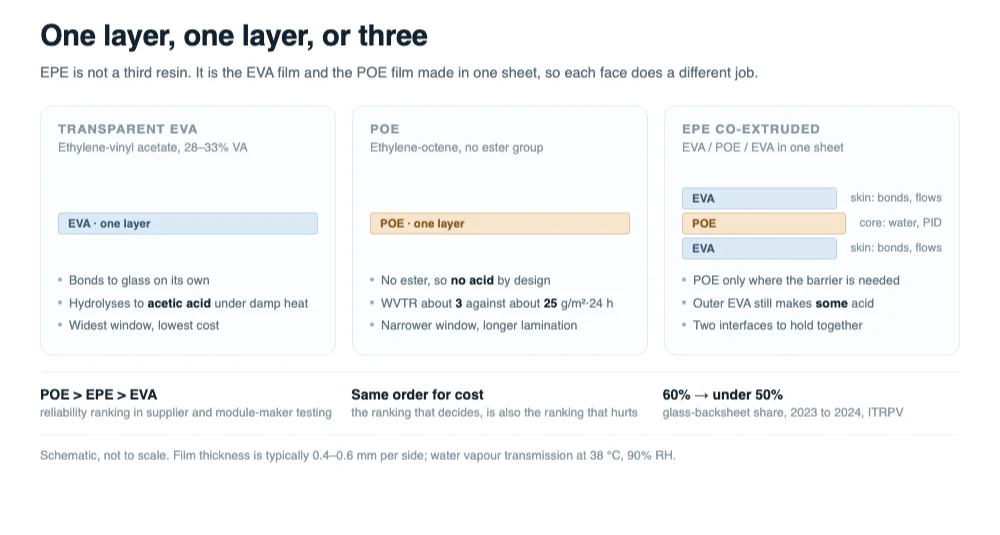
Es ist kein kostenloses Mittagessen. Zwei Grenzflächen müssen nun halten, das Dickenverhältnis zwischen Kern und Außenschichten muss von Lauf zu Lauf kontrolliert werden, und Additive können von einer Schicht in eine andere migrieren. Das äußere EVA erzeugt weiterhin etwas Essigsäure, sodass ein EPE-Modul nicht so säurefrei ist wie ein reines POE-Modul. Und wenn ein EPE-Laminat doch versagt, versagt es tendenziell an einer Grenzfläche, weshalb der charakteristische Defekt eine Blasenlinie entlang des Ribbons statt einer allgemeinen Trübung ist.
Der Markt hat abgestimmt: EPE ist dort, wo das Wachstum stattfindet, insbesondere bei TOPCon, und es ist heute das größte einzelne Produkt der POE-Klasse in China. Für einen Modulhersteller ist die praktische Frage nicht, ob EPE funktioniert, sondern welches EPE — Kernverhältnis, Gesamtdicke und welche Außenschicht zum Glas zeigt. Diese drei Zeilen gehören in die Einkaufsspezifikation, nicht in eine Datenblatt-Fußnote.
Wo UV-Konversionsfolie hineinpasst
Konversionsfolie ist keine Basis; sie ist ein Additiv, das auf einer der oben genannten Basen sitzt. Die Logik ist unkompliziert, sobald man akzeptiert, dass N-Typ-Zellen, insbesondere HJT, empfindlich auf ultraviolettes Licht reagieren. Die konventionelle Antwort ist eine Frontfolie mit genügend UV-Absorber, um die kurzen Wellenlängen von der Zelle fernzuhalten. Die Konversionsantwort besteht darin, dieselben Photonen zu absorbieren und sie im Blauen wieder zu emittieren, wo die Zelle noch eine gute Quanteneffizienz hat.
Eine Konversionsfolie und eine Folie mit hoher Abschneidekante sind also in ihrer Absicht gegensätzlich, obwohl beide eine Art UV-Absorber enthalten. Die eine wirft die ultraviolette Energie weg, um das Polymer und die Zelle zu schützen; die andere versucht, einen Teil davon zurückzugewinnen. Was richtig ist, hängt davon ab, wie viel UVID Ihre Zelle tatsächlich erleidet und was der Leuchtstoff kostet, und dieser Vergleich ist eine eigene Berechnung.
Die offene Frage bei diesem Weg ist nicht der Mechanismus, sondern die Haltbarkeit des Konversionsmittels selbst. Lieferanten berichten von sehr geringen Verlusten nach beschleunigter Exposition, die Jahrzehnten im Feld entspricht, und diese Zahlen sollten als Lieferantenangaben gelesen werden, bis eine unabhängige Feuchte-Wärme- und UV-Sequenz sie am fertigen Laminat reproduziert. Das Emissionsband, die Verschiebung und die Effizienz der Konversion werden ausführlicher behandelt in unserem Hinweis zu UV-Licht-Konversionsfolie.
PVB, TPO und Silikon: Wege, die außerhalb des Mainstreams gewinnen
Drei Chemien stehen außerhalb des EVA- und POE-Baums, und jede ist die richtige Antwort auf eine Frage, die die Mainstream-Folien nicht beantworten können.
PVB ist seit Jahrzehnten die Zwischenschicht von architektonischem Verbundglas. Es haftet stark an Glas, absorbiert Aufprall und hält Bruchstücke, was genau das ist, was eine gebäudeintegrierte Fassade oder ein Sicherheitsglas benötigt. Seine Schwäche ist Feuchtigkeit: PVB ist hygroskopisch und benötigt Randversiegelung, und es kostet mehr als EVA. In BIPV-Vorhangfassaden sind diese Kompromisse akzeptabel, weil das Produkt in erster Linie ein Gebäudeelement ist.
Bei der Verarbeitung von PVB für architektonische Glasverbunde verlängern wir die anfängliche Vakuumphase, bevor wir Membrandruck anlegen, um Luft gründlich aus dem Umfang und den Zellzwischenräumen zu evakuieren.
TPO benötigt überhaupt kein Vernetzungsmittel. Es schmilzt, haftet und verfestigt sich beim Abkühlen, sodass der Laminierzyklus kurz ist und das Laminat am Lebensende leichter recycelt werden kann. Die Herausforderung ist Kriechen bei Betriebstemperatur, weshalb TPO bei Perowskit und anderen Niedertemperaturprozessen, bei denen eine 150 °C-Härtung unerwünscht ist, genau beobachtet wird, statt bei Mainstream-Silizium.
Silikon hat die beste Witterungs- und UV-Stabilität der Gruppe und die schlechteste Passung zu einer konventionellen Linie: andere Härtungschemie, andere Handhabung, höhere Kosten. Es überlebt in Spezial- und Forschungsarbeiten, und es ist der Referenzpunkt, der zeigt, wie viel der Mainstream-Wahl von Linienkompatibilität statt von Materialleistung getrieben wird.
Alle drei wurden an den Rand gedrängt, weil sie EVA bei den Kosten für ein Standardmodul nicht schlagen konnten. BIPV, flexible und leichte Module sowie Perowskit-Tandems sind die Anwendungen, bei denen die Annahmen des Standardmoduls nicht mehr gelten, und dort erhalten diese Wege eine zweite Anhörung.
Folie auf Modularchitektur abstimmen
Die folgende Tabelle paart die gängigen Architekturen mit den üblicherweise dafür spezifizierten Folien. Lesen Sie sie als Ausgangspunkt für einen Qualifizierungsplan, nicht als Regel: Zwei Linien, die denselben Modultyp bauen, können allein aufgrund der Fehlerhistorie unterschiedliche Folien rechtfertigen.
| Modularchitektur | Front | Rückseite | Was die Wahl bestimmt |
|---|---|---|---|
| Monofazial, Glas-Backsheet, PERC | Transparentes EVA | Weißes EVA | Niedrigste Kosten pro Watt; rückseitiges Licht hat keinen Weg, also reflektieren Sie es zurück |
| Bifazial, Glas-Glas, TOPCon | EPE oder POE | EPE oder POE | Beide Seiten müssen transmittieren; Barriere und PID-Beständigkeit sind beide wichtig |
| HJT, Glas-Glas | POE oder EPE, optional Konversion | POE oder EPE | Höchste Barriereanforderung, plus UVID-Schutz an der Front |
| BIPV und Vorhangfassade | PVB | PVB | Sicherheitsverglasung und Bauvorschrift, nicht Watt pro Quadratmeter |
| Flexibel und leicht | TPO oder dünnes POE | TPO | Kein schweres Glas, kurzer Zyklus, Recyclingfähigkeit |
| Perowskit-Tandem, Pilot | TPO oder Niedertemperatur | TPO | Temperaturbudget unterhalb der konventionellen Härtung, sodass Kriechen zur Frage wird |
Eine Zelle in dieser Tabelle ist absichtlich leer: Vorder- und Rückseite müssen nicht übereinstimmen. Die Folien aufzuteilen ist ein legitimer Weg, Geld dort auszugeben, wo die Belastung liegt, und es ist das, was mehrere Hersteller tun, wenn die Vorderseite transparent bleiben muss und die Rückseite die Feuchtigkeitsaufgabe trägt.
Wie sich der Mix tatsächlich verschoben hat
Folien der POE-Klasse, also reines POE plus EPE, stiegen von etwa 23 Prozent des chinesischen Marktes im Jahr 2021 auf etwa 35 Prozent im Jahr 2022 und 41 Prozent im Jahr 2024. In den Zahlen für 2024 entfielen allein auf EPE 27,8 Prozent und auf reines POE 13,2 Prozent, was der klarste einzelne Indikator dafür ist, dass der koextrudierte Kompromiss heute das Mainstream-Produkt und nicht mehr die clevere Alternative ist.
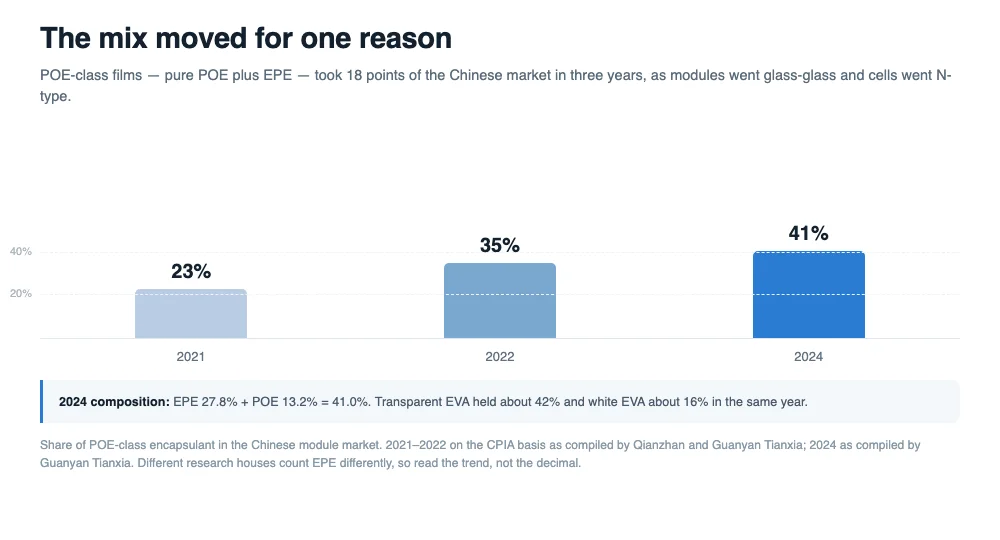
Der Grund ist das Modul, nicht die Folie. Als Glas-Glas zum Standard wurde und N-Typ-Zellen zur verkauften Technologie wurden, rückten Feuchtigkeitseintritt und PID von sekundären Bedenken an die Spitze der Ausfallliste, und die Folien, die diese adressieren, rückten von Premium zu Standard. In Tests von Lieferanten und Modulherstellern ergibt sich die Zuverlässigkeitsreihenfolge POE zuerst, EPE zweitens, EVA zuletzt, und die Kostenreihenfolge verläuft genauso — was eine ordentliche Art zu sagen ist, dass die Branche Schutz kauft, den sie sich fast leisten kann.
Verschiedene Forschungsinstitute zählen EPE unterschiedlich, sodass sich die absoluten Zahlen zwischen Berichten verschieben, die Richtung jedoch nicht. Betrachten Sie den Trend als solide und die Dezimalstelle als ungefähr, und wenn Sie die aktuelle Zahl für einen Business Case benötigen, entnehmen Sie sie der CPIA-Roadmap-Ausgabe, die auch Ihr Kunde verwendet.
Was vor einem Wechsel neu qualifiziert werden muss
Eine Folie zu wechseln ist keine Teilesubstitution, und die Ausfälle, die einem Wechsel folgen, stammen meist aus dem Prozess und nicht aus dem Material. Fünf Dinge müssen an Ihrer eigenen Linie neu etabliert werden, bevor die Änderung in die Produktion geht.
Das Laminierrezept. POE und EPE fließen weniger leicht als EVA, daher werden Verweilzeit und Temperatur neu abgestimmt. Ein unverändert übernommenes Rezept erzeugt Blasen und unvollständige Füllung, lange bevor irgendeine Materialeigenschaft schuld ist.
Beim Festlegen von Rezepten für POE und EPE teilen wir Heizen und Pressen auf zwei Kammern auf, um Luft zu entfernen, bevor der Kern schmilzt, und verhindern so Hohlraumbildung entlang der Bändchen.
Das Härtungsziel. Der Gelgehalt wird auf dieselbe Weise gemessen, aber das Zielband verschiebt sich mit der Chemie, und die Extraktionsmethode ist wichtig. Legen Sie den Standard und die Extraktionszeit in der Spezifikation fest, denn zwei Labore, die zwei verschiedene Methoden befolgen, werden sich über dieselbe Rolle uneinig sein.
Peel gegen die tatsächliche Rückseitenfolie. Haftung ist eine Eigenschaft der Verbindung, nicht der Folie. Ein Test gegen ein Referenzlaminat sagt Ihnen, dass die Folie konsistent ist; ein Test gegen die Rückseitenfolie, die Sie tatsächlich kaufen, sagt Ihnen, ob sich das Modul delaminieren wird.
Die beschleunigten Sequenzen. Feuchte Hitze, PID und UV-Vorkonditionierung am fertigen Laminat, ausgeführt in der Reihenfolge, die Ihre Zertifizierungsstelle verwendet. Eine Folie kann drei davon bestehen und bei der vierten durchfallen, und die vierte ist meist diejenige, der Ihr Klima Sie aussetzt.
Die Leistungs- und Inspektionsbasis. Der Wechsel von Weiß zu Transparent auf der Rückseite verändert die Bifazialität und damit das Typenschild; der Wechsel von EVA zu EPE verändert den charakteristischen Defekt von Trübung zu Grenzflächenblasen, sodass die visuellen Inspektionskriterien mitziehen müssen. Beides ist leicht zu vergessen und beides zeigt sich später als Kundenbeschwerde.
Dann testen Sie das Paar, nicht die Folie. Vorder- und Rückseite werden zusammen laminiert und härten im selben thermischen Zyklus aus, sodass eine schnell härtende Vorderseite unter einem langsameren Rückseitenkern ein Rezept dafür ist, dass eine Schicht unzureichend ausgehärtet wird. Bauen Sie das Qualifizierungsmuster aus der exakten Stückliste, die Sie versenden wollen, und bewahren Sie ein Referenzlaminat aus der alten Stückliste zum Vergleich auf.
Häufig gestellte Fragen
Ist POE immer besser als EVA?
Bei Barriere und PID-Beständigkeit ja, und die Zuverlässigkeitsrangfolge POE, dann EPE, dann EVA ist über Tests von Lieferanten und Modulherstellern hinweg konsistent. Für Ihre Linie ist es nicht automatisch besser: POE ist teurer, benötigt einen längeren Laminierzyklus und ein engeres Prozessfenster, und bei einem monofazialen Glas-Rückseitenfolie-Produkt kauft die zusätzliche Barriere Schutz, den die Anwendung nicht benötigt.
Warum ist EPE billiger als reines POE, wenn es POE enthält?
Weil das POE nur eine Kernschicht ist. Die Barriereaufgabe wird von einem Bruchteil der Gesamtdicke getragen, sodass das teure Harz dort eingesetzt wird, wo es benötigt wird, und EVA den Rest füllt. Sie erhalten den Großteil der Feuchtigkeitsleistung zu gemischten Kosten, die zwischen den beiden Materialien liegen.
Kann weißes EVA auf einem bifazialen Modul verwendet werden?
Nein. Weiße Folie transmitiert nicht, sodass sie den rückseitigen Ertrag eliminiert, mit dem das Produkt verkauft wird. Ihr Gewinn existiert nur bei monofazialen Modulen, wo das Licht, das die Rückseite erreicht, sonst verloren ginge.
Was verursacht weißen Überlauf, und wie wird er verhindert?
Weiße Folie fließt während der Laminierung und kann über die Zellkante klettern, manchmal auf die Vorderseite. Die übliche Gegenmaßnahme ist Vorvernetzung: Die weiße Schicht wird vor dem Versand teilweise ausgehärtet, sodass sie noch bindet, aber begrenzte Bewegungsfreiheit hat. Der Rest ist Laminierkontrolle — Temperaturrampe und Druck.
Ist EPE anfälliger für Delaminierung als EVA?
Es hat mehr Grenzflächen, also mehr Stellen zum Versagen, und der typische Defekt ist eine Blasenlinie entlang des Bändchens statt einer breiten Trübung. Das macht es insgesamt nicht schwächer — sein Kern ist eine bessere Barriere als EVA —, aber es bedeutet, dass der Ausfall, den Sie zuerst sehen werden, anders ist, und Ihre Inspektionskriterien sollten ihn erwarten.
Ersetzt eine Konversionsfolie eine UV-Sperrfolie?
Sie sind Gegensätze. Eine Folie mit hoher Abschneidekante entfernt Ultraviolett, um das Polymer und die Zelle zu schützen; eine Konversionsfolie absorbiert dieselben Photonen und emittiert sie als sichtbares Licht wieder. Die Wahl zwischen ihnen ist eine Frage der Energiebilanz, nicht des Geschmacks.
Welche Folie sollte eine HJT-Linie verwenden?
Die Kombination, die beide Schwächen von HJT adressiert: eine Hochbarrierefolie, also POE oder ein EPE mit substanziellem Kern, und eine Vorderseitenfolie, die Ultraviolett handhabt, entweder durch Abschneiden oder durch Konvertieren. HJT ist zudem die Technologie, die am stärksten der Niedertemperaturverarbeitung ausgesetzt ist, prüfen Sie also die Härtungstemperatur gegen die Zelle vor den Barriereeigenschaften.
Können Vorder- und Rückseite unterschiedliche Folien verwenden?
Ja, und das ist üblich. Die Vorderseite trägt die optische Aufgabe und in der Regel die strengere UV-Anforderung; die Rückseite trägt die Feuchtigkeitsaufgabe. Durch die Aufteilung können Sie die Kosten dorthin legen, wo die Belastung ist, vorausgesetzt, Sie validieren das Paar als System und nicht jede Folie für sich allein.
Abschließende Gedanken
Die Familie wirkt überfüllt, bis sie nach Basis und Additiv sortiert wird, und dann schrumpft sie auf eine kurze Liste zusammen: EVA, wo Kosten und Prozessverzeihung zählen, POE, wo Feuchtigkeit und PID zählen, EPE, wo beides zutrifft und das Budget real ist, und die Spezialchemikalien, wo das Modul aufhört, ein Standardmodul zu sein. Wählen Sie nach dem Fehlermodus, den Sie sich nicht leisten können, und der Name auf der Rolle wird offensichtlich.
- PV-Einkapselungsfolie: Fünf Aufgaben hinter einer 25-Jahre-Garantie
- UV-Lichtkonversionsfolie: Funktionen, Prinzip und wichtige Qualitätsparameter
- EPE-Encapsulant-Delaminierung: Linienförmige Blasen entlang der Ribbons
- Nicht jede Laminatblase ist die Schuld des Encapsulants
- Laminator-Vakuumpumpen und das EVA-Prozessfenster
- DH1000 Feuchte-Wärme-Test: Fehlermodi und Mechanismen
- Schnecken Spuren auf Solarmodulen: Ursachen und Vorbeugung
- EVA-, POE- und EPE-Encapsulant-Folie: Technischer Leitfaden
Datenhinweise: Marktanteile beziehen sich auf den chinesischen Modulmarkt. Die POE-Klasse-Zahlen für 2021 und 2022 folgen der CPIA-Basis, wie sie von Qianzhan und Guanyan Tianxia zusammengestellt wurde; die Aufteilung von 2024 (EPE 27,8 %, POE 13,2 %) ist eine Zusammenstellung von Guanyan Tianxia, und die Zahlen für transparentes EVA (etwa 42 Prozent) und weißes EVA (etwa 16 Prozent) sind CPIA-Zahlen, die in TaiyangNews, Backsheets & Encapsulation 2024-2025 berichtet wurden. Wasserdampfdurchlässigkeitsraten sind üblicherweise veröffentlichte Werte bei 38 °C und 90 % relativer Luftfeuchtigkeit und variieren mit Dicke, Formulierung und Methode. Der Glas-Backsheet-Anteil stammt aus der 15. Ausgabe des ITRPV. Folieneigenschaften sollten anhand der eigenen technischen Daten des Lieferanten und Ihrer Qualifizierungsergebnisse bestätigt werden.
Für Linien, die diese Encapsulants verarbeiten, baut OOITech den OTcy 2754DD Einzelkammer-Doppelkammer-BIPV-Laminator um stabile thermische Zyklen für EVA-, POE-, EPE- und PVB-Stapel zu fahren. Senden Sie uns Ihren Modulstapel, Zeichnungen oder Glasproben, um Zyklusparameter zu bewerten und die Vernetzungsleistung auf unserer Ausrüstung zu verifizieren.