Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
PV-Bandlöten: Die Verbindung, das Fenster, der 0BB-Wandel
Inhaltsverzeichnis
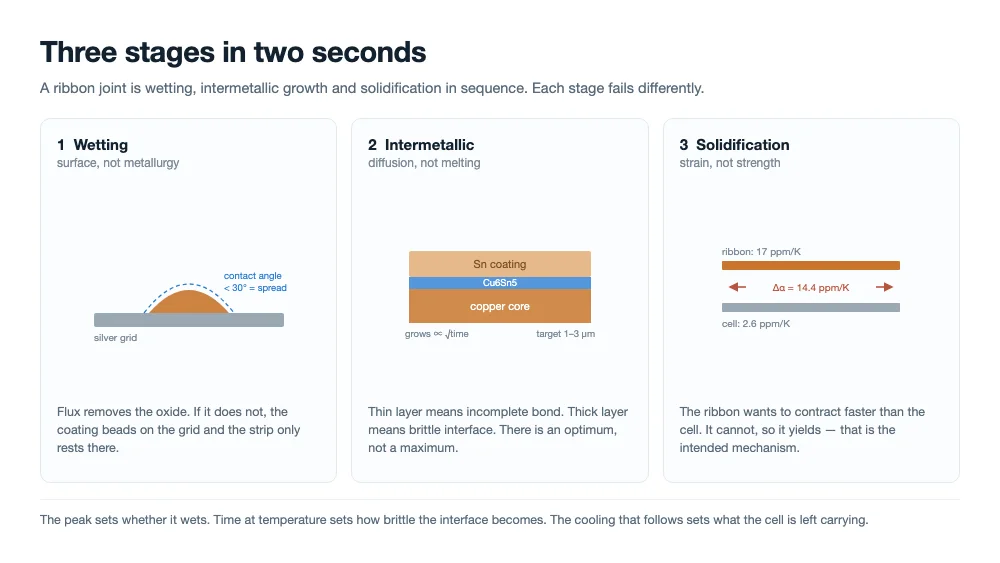
Kurze Antwort: Eine Bandverbindung ist fertig, bevor sie jemand sieht. In ein bis zwei Sekunden schmilzt die Beschichtung, benetzt das Silbergitter, wächst eine intermetallische Schicht im Mikrometerbereich und erstarrt. Die Spitzentemperatur entscheidet, ob sie benetzt; die Zeit bei Temperatur entscheidet, wie spröde die Grenzfläche wird; die darauffolgende Abkühlung entscheidet, wie viel Spannung die Zelle zurückbehält. Das Lötfenster wird daher nicht durch den Schmelzpunkt des Lots festgelegt. Es wird durch Dehnung festgelegt.
Man kann einen Stringer eine ganze Schicht lang beobachten und fast nichts von der Verbindung sehen. Es gibt einen Blitz unter der Lampenbox, eine Abkühlstrecke und einen String, der entweder die Elektrolumineszenz besteht oder nicht.
Alles, was das Ergebnis entschied, geschah in einem Fenster, das zu kurz zum Beobachten und zu schnell zum Korrigieren mit dem Auge war. Drei Phasen laufen in diesem Blitz nacheinander ab – Benetzung, intermetallisches Wachstum, Erstarrung – und jede versagt auf andere Weise. Diese Unterschiede zu lesen ist es, was eine Linie in einem Nachmittag debuggen lässt, statt einen Monat lang Band zu ersetzen.
Die Benetzung entscheidet, ob überhaupt eine Verbindung entsteht
Benetzung ist ein Oberflächenereignis, kein metallurgisches. Bevor Zinn an Silber binden kann, muss es das Oxid auf beiden Oberflächen verdrängen, und das ist die einzige wirkliche Aufgabe des Flussmittels im Prozess. Überlebt das Oxid, perlt die Beschichtung auf dem Gitter, statt sich darüber auszubreiten, und ein Streifen, der gelötet aussieht, ist in Wirklichkeit ein Streifen, der auf einer Oberfläche aufliegt.
Der Kontaktwinkel ist das ehrliche Maß: unter etwa 30 Grad breitet sich die Legierung aus, über 60 liegt sie auf. Niemand misst den Kontaktwinkel an einem Stringer, also setzt der Prozess stattdessen Ersatzgrößen ein – Zugfestigkeit, Querschnittsfläche, Rand-EL.
| Variabel | Was es festlegt | Womit es driftet | Erstes Symptom |
|---|---|---|---|
| Temperatur | Ob die Beschichtung ihre Liquiduslinie mit Reserve überschreitet und wie schnell das Flussmittel aktiviert | Emitteralterung, Plattenkontakt, Sollwert | Unbenetzter Streifen am Zellenrand |
| Zeit | Wie lange Flussmittel und Legierung vor dem Erstarren reagieren können | Liniengeschwindigkeit, Pulsdauer | Verbindungen, die vollständig aussehen, aber geringe Zugfestigkeit haben |
| Druck | Ob Band und Gitter in tatsächlichem Kontakt sind | Stiftverschleiß, Höhendrift, Streuung der Zellendicke | Kontaktspuren nur auf einer Seite |
| Flussmittel | Oxidentfernung und Oberflächenspannung | Flussmittelalter, Trocknung, aufgebrachtes Gewicht | Zufällige unbenetzte Stellen, die zwischen Läufen wandern |
Die vier ersetzen einander nicht, und genau hier geht die meiste Korrekturmaßnahme schief. Den Peak zu erhöhen, um schwaches Flussmittel zu kompensieren, lässt die intermetallische Schicht wachsen, ohne die Benetzung zu beheben. Den Druck zu erhöhen, um ein kaltes Profil zu kompensieren, bettet das Band ein und erzeugt Mikrorisse am Rand. Die Variablen sehen auf dem HMI austauschbar aus und sind es nicht.
Die Flussmittelaktivierung ist der Teil, den die Leute am häufigsten falsch machen. Ein Flussmittel hat ein Aktivierungsfenster: Es verrichtet seine Arbeit über ein Temperaturband, nicht zu einem Zeitpunkt. Wenn die Beschichtung ihre Liquiduslinie erreicht, während das Flussmittel noch inaktiv ist, ist das Benetzungsfenster einfach verbraucht. Das ist ein Grund, warum ein Profil, das auf einer Emitterkurve richtig aussieht, trotzdem unbenetzte Verbindungen erzeugen kann – die Energie ist da, aber sie kommt in der falschen Reihenfolge an.
Die intermetallische Schicht hat ein Optimum, kein Maximum
Wo Zinn auf Kupfer trifft, wächst Cu6Sn5. Am Silbergitter bildet sich Ag3Sn. Wo eine Nickelbarriere verwendet wird, ist die Schicht Ni3Sn4. Nichts davon ist Verunreinigung. Ohne eine intermetallische Schicht gibt es keine Bindung – das Lot liegt einfach auf der Oberfläche und der Zugtest liest ab, was die Reibung hergibt.
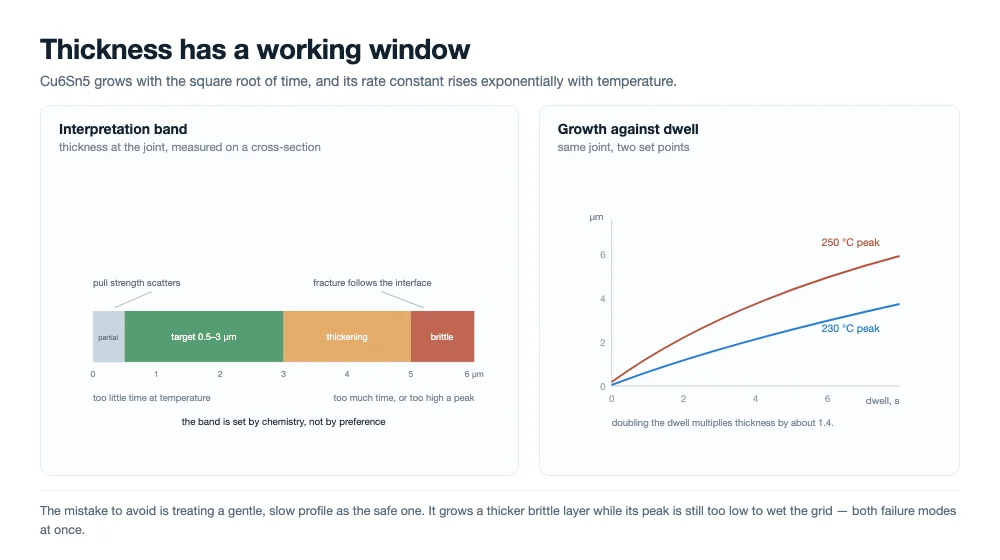
Das Problem ist die Dicke, denn die Schicht ist hart, spröde und hört nicht auf zu wachsen, wenn die Maschine stoppt. Das Wachstum ist diffusionskontrolliert: Die Dicke steigt mit der Quadratwurzel der Zeit, und die Ratenkonstante folgt einer Arrhenius-Beziehung. Eine verdoppelte Verweilzeit verdoppelt die Schicht nicht, sie multipliziert sie mit etwa 1,4. Zehn Grad zusätzlicher Peak bewirken mehr, weil sich die Ratenkonstante exponentiell verschiebt.
Die Löttpraxis konvergiert auf einen Arbeitsbereich von etwa 1 bis 3 Mikrometern. Unter etwa einem halben Mikrometer ist die Bindung unvollständig und die Zugfestigkeit streut. Über etwa 5 Mikrometern verhält sich die Grenzfläche wie eine spröde Keramik, und ein Bruch, der dort beginnt, breitet sich über den ganzen Streifen aus, statt im Lot zu stoppen.
Der Querschnitt sagt Ihnen, auf welcher Seite des Optimums Sie sind. Wenn der Bruch durch das Lot verläuft, ist die Grenzfläche in Ordnung und die Bulk-Legierung oder die Zuggeometrie ist das Problem. Wenn er entlang der Grenzfläche zwischen Legierung und Gitter verläuft, ist die Schicht zu dünn oder die Oberfläche wurde nie benetzt. Wenn er durch die intermetallische Schicht selbst verläuft, ist die Schicht zu dick und der Peak oder die Verweilzeit ist der Hebel.
Was der Stringer steuert und was er erbt
Die Sequenz in einem modernen Stringer ist kurz: Flussmittel, Platzieren, Vorheizen, Schweißen, Kühlen, EL. Der Schweißschritt selbst ist ein bis zwei Sekunden Kontakt zwischen einer heißen Platte und einer kalten Zelle, und fast die gesamte Metallurgie findet in dieser ein oder zwei Sekunden statt.
Fraunhofer ISE veröffentlichte 2025 ein validiertes thermisches Modell dieses Schritts, aufgebaut auf einem industriellen Infrarot-Stringer und gegen Thermoelemente geprüft. In ihrer Basis heizt die Platte die Zelle auf etwa 121 °C vor, dann bringen zwei Pulse von jeweils etwa 1,2 Sekunden sie auf etwa 180 °C und dann auf einen Peak nahe 250 °C. Zwei Zahlen aus dieser Arbeit sind wichtiger als das Profil selbst: Der Zellenrand läuft 26 bis 36 °C kühler als die Mitte, und eine Reduzierung der Lampenleistung von 70 Prozent auf 50 Prozent verengt diese Lücke auf etwa 26 °C, während der Peak auf etwa 219 °C sinkt.
Beide Zahlen zeigen in dieselbe Richtung. Ein einzelner Sollwert ist ein Kompromiss über die gesamte Zelle, kein Wert, der für sie gilt. Stellen Sie das Profil heiß genug ein, dass die kühlste Kante benetzt, und das Zentrum verbringt diese Sekunden 30 Grad über dem, was die Kante benötigt – wobei das Zentrum genau dort liegt, wo die intermetallische Schicht am dicksten wird und wo sich der Bogen zu bilden beginnt. Stellen Sie es kühl genug ein, um das Zentrum zu schützen, und die äußersten Streifen laufen Gefahr, überhaupt nie zu benetzen.
Die Vorwärmung ist die Hälfte des Problems, die die Schweißzone nicht besitzt. Eine Platte, die gleichmäßig 120 °C über ihre Fläche liefert, halbiert die Energie, die die Lampen zuführen müssen, und eine kältere Zelle benötigt eine heißere Spitze, um dieselbe Verbindung zu erreichen. Kontaktfläche, Plattenebenheit und Stiftbelastung beeinflussen alle diese Ausgangstemperatur, weshalb es sich lohnt, die Vorwärmgleichmäßigkeit getrennt von der Spitze zu messen. Ein praktischer Vorbehalt: Das Pyrometer, das eine Schweißzone überwacht, überwacht nicht die Verbindung selbst, und die Annahme, dass sein Messwert die Verbindungstemperatur ist, ist eine bekannte Quelle für Profile, die konform aussehen und sich anders verhalten.
Was die Maschine erbt, ist ebenso entscheidend. Beschichtungsdicke und der Zustand ihres Oxids, die Krümmung des Bändchens, die eigene Dicke und das Einbrennen des Silbergitters, die Aktivität und das Alter des Flussmittels sowie die thermische Masse der Zelle kommen alle als Eingangsgrößen in die Schweißzone, die das Rezept nicht ändern kann. Wenn eine Verbindung versagt, ist die nützliche Frage nicht nur, wie das Profil war, sondern welche dieser Eingangsgrößen sich in den Wochen vor dem Beginn des Versagens verändert haben.
Der Wärmefluss innerhalb der ein oder zwei Sekunden ist es wert, sich vorgestellt zu werden, denn er erklärt, warum Druck und Kontakt wichtiger sind, als sie aussehen. Die Platte ist ein Sprungeingang an ihrer Oberfläche; das Bändchen, da es dünnes Kupfer ist, erreicht fast sofort Temperatur; die Zelle erwärmt sich von der Kontaktfläche durch ihre eigene Dicke, während die Schweißzone heiß bleibt. Alles, was diesen Pfad unterbricht – eine verzogene Platte, ein Stift, der sich hebt, eine Zelle am dicken Ende ihrer Toleranz – zeigt sich als eine Verbindung, die kühler ist, als das Rezept annimmt, nicht als eine Verbindung, die offensichtlich falsch ist.
Die eigene Beschichtung des Bändchens sitzt am fernen Ende dieser Kette, weshalb die Beschichtungsdicke mit dem Profil interagiert, anstatt einfach Lot hinzuzufügen. Eine dickere Beschichtung bedeutet mehr Legierung zum Schmelzen, einen längeren Weg, durch den das Flussmittel wirken kann, und mehr Material, das sich an den Rändern zu Kugeln verfestigt, wenn die Spitze überschwingt. Die Dicke ist ein Designwert, kein Qualitätsbonus.
Das Fenster wird durch Dehnung bestimmt, nicht durch den Schmelzpunkt
Kupfer dehnt sich mit etwa 17 Teilen pro Million pro Kelvin aus; Silizium mit etwa 2,6. Eine Verbindung erstarrt beim Solidus der Legierung, und von dort bis zur Raumtemperatur will sich das Bändchen um 14,4 Teile pro Million pro Kelvin mehr zusammenziehen als die Zelle darunter. Diese Fehlanpassung kann nirgendwohin außer in elastische Dehnung gehen, und die Arithmetik ist kurz:
Dehnung = (17 − 2,6) × 10⁻⁶ × (Solidus − 25)
| Beschichtungslegierung | Solidus | Fehlanpassungsdehnung auf 25 °C | Relativ zur elastischen Grenze von Kupfer |
|---|---|---|---|
| Höhere Materialkosten | 138 °C | 0.16 % | 2,3× |
| Was es kostet | 183 °C | 0.23 % | 3,2× |
| SAC305 | 217 °C | 0.28 % | 3,9× |
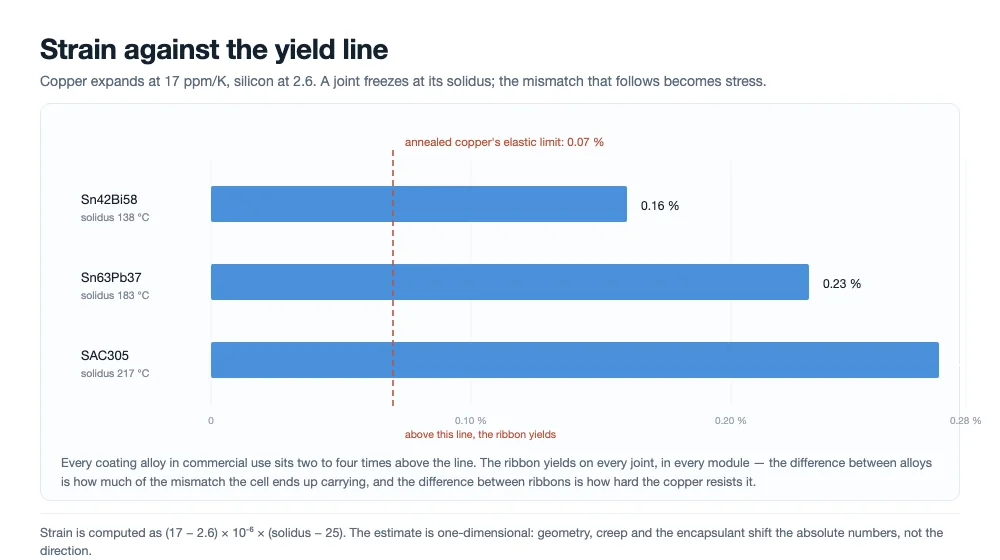
Vergleichen Sie das nun mit dem, was Kupfer aufnehmen kann, bevor es nachgibt. Geglühtes Kupfer hat eine Streckgrenze von etwa 80 MPa und einen Modul von etwa 110 GPa, was seine elastische Grenze nahe 0,07 Prozent setzt. Jeder Eintrag in der Tabelle ist zwei- bis viermal so hoch. Das Bändchen gibt bei jeder Verbindung nach, in jedem Modul, auf jeder Linie – das ist kein Defekt, das ist der Mechanismus. Die Verbindung überlebt, weil das Kupfer sich verformt und die Fehlanpassung auf sich nimmt.
Was bedeutet, dass die Spannung, die die Zelle trägt, durch zwei Dinge bestimmt wird: wie viel Dehnung der Gefrierpunkt auferlegt und wie stark das Bändchen ihr widersteht. Das erste ist eine Eigenschaft der Beschichtungslegierung. Das zweite ist die des Kupfers, und es ist das, was Sie kaufen können. Deshalb verlangt eine Bändchenspezifikation einen Bereich der Streckgrenze statt einer maximalen Weichheit: weich genug, um nachzugeben, bevor die Zelle es tut, stark genug, um Handhabung und Laminierung ohne Durchhängen zu überstehen.
Es gibt einen zweiten thermischen Zyklus, der leicht vergessen wird: das Laminat. Die Laminierung hält den gesamten Stapel mehrere Minuten lang bei 145 bis 160 °C. Für das Lot bedeutet das Kriechen, und Kriechen ist eine teilweise Freisetzung der Spannung, die bei der Erstarrung eingeschlossen wurde. Die plastische Verformung des Bändchens macht sich nicht rückgängig und die Zelle bekommt ihre Ebenheit nicht zurück, aber die Restspannung der Verbindung entspannt sich in Richtung dessen, was das Verkapselungsmaterial zulässt. Daraus folgen zwei Konsequenzen: Der endgültige Bogen eines Moduls wird beim Stringing festgelegt und nur teilweise durch die Laminierung gemildert, und zwei Linien mit identischen Profilen können unterschiedliche Module produzieren, wenn sich ihre Kühlung und ihre Stapelung vor der Laminierung unterscheiden.
In unseren Laminatoren fahren wir diese Stufe zwischen 145 und 160 °C mit gleichmäßiger Plattenheizung, wodurch die Lotverbindungen eingefrorene Spannung abbauen können, ohne die darunterliegenden Zellgrenzflächen ungleichmäßigen thermischen Gradienten über das Laminat hinweg auszusetzen.
Das Fenster hat daher zwei Wände, und sie ziehen in entgegengesetzte Richtungen. Darunter erreicht die Beschichtung nie ihren Liquidus mit ausreichendem Abstand, die Benetzung ist unvollständig, und die Verbindung versagt im Zug. Darüber steigen die Dehnung und die Ungleichmäßigkeit über die Zelle hinweg, und das Versagen wandert von der Verbindung zum Silizium. Beide Wände bewegen sich mit der Zelldicke: Eine dünnere Zelle hat weniger thermische Masse, wölbt sich bei gleichem Gradienten stärker und toleriert eine kleinere Dehnung, bevor sie reißt.
Die obige Schätzung ist eindimensional und ignoriert Geometrie, Kriechen und die Art, wie der Stapel während der Laminierung eingespannt ist. Die absoluten Zahlen werden sich für eine reale Baugruppe verschieben. Die Richtung und die Größenordnung tun das nicht, und sie sind es, die das Fenster eng machen.
HJT- und Rückkontaktzellen verengen es weiter
Zwei Zellarchitekturen drücken von verschiedenen Seiten gegen dasselbe Fenster.
Heterojunction-Zellen tragen einen amorphen Silizium-Passivierungsstapel unter einem transparenten leitfähigen Oxid. Dieser Stapel übersteht eine konventionelle Reflow-Spitze nicht, und die praktische Obergrenze für den gesamten Stringing-Schritt wird üblicherweise bei oder unter 200 °C angegeben. Die beiden Wege darum herum sind eine Niedertemperatur-Beschichtungslegierung – SnBi-Systeme mit einem Solidus nahe 138 °C – und ein leitfähiger Klebstoff, der im Bereich von 150 bis 170 °C ausgehärtet wird. Beide funktionieren. Keiner ist kostenlos: Wismuthaltige Verbindungen sind weniger duktil als Zinn-Blei oder Zinn-Silber, sodass eine Zugfestigkeit, die am ersten Tag gesund aussieht, wenig über eine Verbindung aussagt, die 25 Jahre lang thermisch wechselbeansprucht wird, und Klebeverbindungen tauschen Prozesseinfachheit gegen Kosten und Aushärtungskontrolle.
Rückkontaktzellen greifen das Fenster von der mechanischen Seite an. Sie sind konstruktionsbedingt einseitig, sodass es kein vorderes Band gibt, das das hintere ausgleicht, und bei den 240 °C, die das konventionelle Stringing bevorzugt, wölben sie sich so stark, dass die nachfolgende Handhabung gestört wird. Das ist der Druck hinter dem bandbasierten und adhäsiven Stringing für diese Familie, und es ist ein mechanisches Problem, bevor es ein metallurgisches ist: dieselbe Verbindung, die auf einer doppelseitigen Zelle in Ordnung wäre, ist auf einer einseitigen eine Verwerfungsquelle.
0BB verlagert die Verbindung in den Laminator
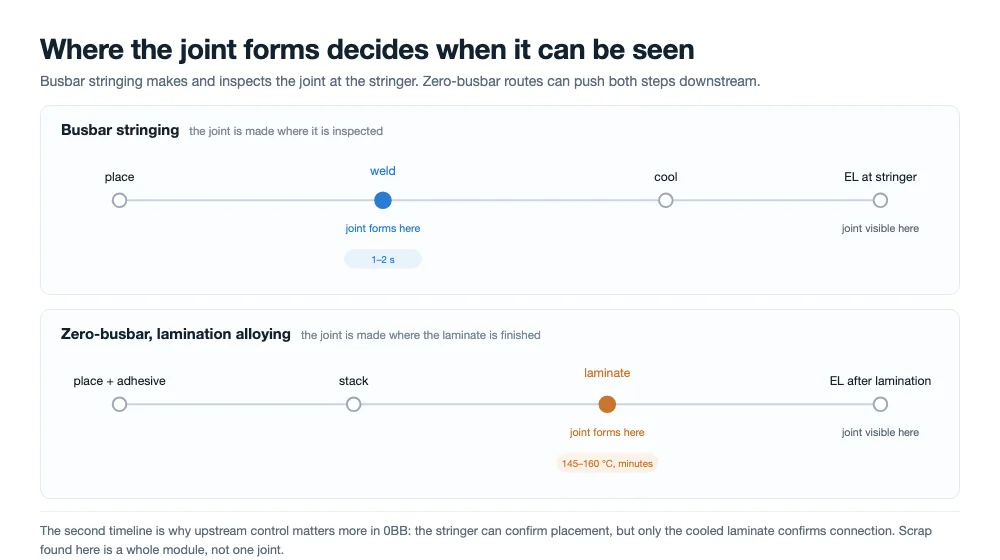
Busbar-Zellen stellen die Verbindung am Stringer her und prüfen sie am Stringer. Die Zero-Busbar-Verschaltung bricht beide Hälften dieses Satzes. Je nach Route wird die elektrische Verbindung entweder am Stringer hergestellt, wobei die mechanische Bindung durch Klebstoff erfolgt, oder der Klebstoff hält den Draht an Ort und Stelle und die eigentliche Legierungsbildung findet unter dem Laminator statt. In der dritten Route führt eine einzige Folie Klebstoff, Zelle und Draht gemeinsam in den Laminator, und es wird überhaupt nichts gelötet.
Für das Band sind die Konsequenzen spezifisch statt philosophisch. Der Solidus der Beschichtung hört auf, ein metallurgisches Detail zu sein, und wird zu einem Prozessparameter: In einer Laminierungslegierungs-Route muss er innerhalb des Laminierungsfensters schmelzen, das bei EVA bei etwa 145 bis 150 °C liegt und bei POE etwas höher. Eine Zinn-Blei- oder SAC-Beschichtung erreicht das nie, und eine Niedertemperaturbeschichtung, die es erreicht, muss gleichzeitig auf das Verkapselungsmaterial, den Klebstoff und die eigene Temperaturobergrenze der Zelle abgestimmt werden.
Beim Betrieb von Zero-Busbar-Stapeln mit EVA halten wir die Kammer innerhalb dieses Fensters von 145 bis 150 °C, damit die Beschichtung zuverlässig über jeden Drahtkontakt hinweg aufschmilzt und legiert, ohne das Verkapselungsmaterial zu verblistern oder das Gitter zu verschieben.
Auch die Verbindungsfläche schrumpft. Ohne Busbar gibt es kein breites Pad, das einen Platzierungsfehler verzeiht; der Kontakt ist dort, wo ein feiner Draht einen Finger kreuzt, und der Anteil dieser Fläche, der tatsächlich benetzt wird, ist es, der den Strom führt. Feinerer Draht bedeutet auch, dass die Geradheits- und Steifigkeitsvorgaben enger werden, weil ein Draht, der wandert, nicht mehr durch eine 1 mm breite Busbar verdeckt wird.
Die teuerste Änderung liegt überhaupt nicht im Band. Sie liegt dort, wo der Defekt sichtbar wird. Eine unter dem Laminator entstandene Verbindung kann erst nach der Laminierung geprüft werden, wenn das Modul bereits zusammengebaut ist und der Schrottwert eines Fehlers das gesamte Laminat ist. Der Stringer hört auf, das Qualitätssieb zu sein, und die Kontrollen, die früher Probleme an der Verbindung erkannt haben, müssen stromaufwärts wandern – Beschichtungsdicke, Genauigkeit der Drahtplatzierung, Klebstoffgewicht –, wo sie pro Defekt billiger, aber schwerer zu erkennen sind.
Was der Stringer in jeder Route behält, ist die Platzierung. Der Draht muss mit dem richtigen Abstand und der richtigen Spannung auf dem Finger ankommen, und der Klebstoff muss ihn dort durch die Handhabung bis in den Laminator halten. Das ist eine andere Fähigkeit als das Löten: Es gibt kein Reflow-Fenster zum Abstimmen, keine Benetzung zu beobachten und keinen Pull-Test, der an einer einzelnen Verbindung durchgeführt werden kann. Die Kontrollen sind Vision, Spannung und Klebstoffgewicht, und die Bestätigung ist ein EL-Bild, das nach dem Abkühlen des Laminats aufgenommen wird.
Deshalb verändert der Zero-Busbar-Übergang, was ein Bandlieferant nachweisen muss. Beim Busbar-Stringing konnte die Aufgabe des Bands Verbindung für Verbindung verifiziert werden. Bei der Laminierungslegierung bilden das Band, der Klebstoff und das Verkapselungsmaterial ein System, dessen Verhalten erst am Ende sichtbar wird, und die Spezifikation muss als Kompatibilitätsanforderung geschrieben werden statt als Satz unabhängiger Werte.
Sechs Defekte und was jeder Ihnen sagt
| Symptom | Übliche Ursache | Erstes zu prüfendes Element |
|---|---|---|
| Kalte Lötstelle, geringe Zugfestigkeit | Peak zu niedrig, Flussmittel abgelaufen oder zu wenig aufgetragen, Beschichtungsoxid | Profil gegen Solidus der Beschichtung; Chargendatum des Flussmittels |
| Vergilbte, überlötete Verbindung | Peak zu hoch oder Verweilzeit zu lang | Emitteralterung; kürzliche Rezepturänderung |
| Mikrorisse nach dem Stringing | Band zu hart, Stiftdruck hoch, ungleichmäßige Erwärmung | Streckgrenze der aktuellen Bandcharge; Stiftkraft |
| Band neben dem Pad, weißer Rand | Wölbung, Platzierungsfehler | Wölbungsgrenze gegen das Eingangszertifikat |
| Lötkugeln | Beschichtung zu dick, Peak zu hoch | Beschichtungsdicke pro Seite |
| Stringer-Wölbung | Thermische Fehlanpassung, steifes Band, schnelle Abkühlung | Bandweichheit, Abkühlrate, Zelldicke |
Die Tabelle ist nur nützlich, wenn sie als Ausschlussreihenfolge statt als Diagnose gelesen wird. Zwei verschiedene Ursachen können dasselbe Symptom erzeugen, und der unterscheidende Nachweis ist meist billig: eine Wölbungslehre, ein Pull-Test an einer bekanntermaßen guten Charge, ein Querschnitt. Was das Debugging langsam macht, ist nicht die Diagnose selbst, sondern das gleichzeitige Ändern von zwei Hebeln, weil der Prozess dann keine Möglichkeit hat, die Verbesserung zuzuordnen.
Was in die Band- und Prozessspezifikation gehört
Sechs Werte decken das meiste ab, was dieser Artikel argumentiert. Sie sind es wert, ausdrücklich festgeschrieben zu werden, weil jeder einem Fehlermodus entspricht, den die Linie sonst um 3 Uhr morgens entdeckt.
| Spezifikation | Warum es auf der Liste steht |
|---|---|
| Streckgrenze als Bereich (Rp0.2) | Legt fest, wie viel der Fehlanpassungsdehnung das Band statt der Zelle aufnimmt |
| Beschichtungsdicke pro Seite, mit Toleranz | Steuert die Lötkugelbildung und die Menge an Legierung, die zum Benetzen verfügbar ist |
| Beschichtungslegierung und ihr Solidus | Legt die Dehnung fest, von der die Verbindung ausgeht, und das Laminierungsfenster, in dem sie arbeiten kann |
| Wölbungs- und Geradheitsgrenze | Verhindert Weißrand- und Band-neben-Pad-Defekte, die mit der Liniengeschwindigkeit skalieren |
| Flussmittelaktivierungsfenster gegen das Profil | Stellt sicher, dass das Flussmittel aktiv ist, bevor die Beschichtung ihren Liquidus erreicht |
| Peak und Gleichmäßigkeit von Rand zu Mitte | Hält den kühlsten Streifen benetzend, ohne die Mitte zu überhitzen |
Wenn Sie priorisieren müssen, sind der Streckgrenzenbereich und der Solidus der Beschichtung die beiden Faktoren, die eher den Ausfallmodus als die Ausfallrate verändern. Ein etwas zu dickes Ribbon erzeugt Lötkugeln und wird durch eine Toleranz korrigiert. Ein etwas zu hartes Ribbon erzeugt Risse in den Zellen bei dünnen Wafern und ein Ausschussereignis, das Wochen nach der Abnahme der Charge auftritt. Diese Asymmetrie sollte man sich merken, wenn eine Kaufentscheidung auf den Preis pro Tonne hinausläuft.
Die Verifikation gehört in die Wareneingangsprüfung, nicht an die Linie. Zugfestigkeit, Beschichtungsdicke, Wölbung und ein Querschnitt kosten Minuten pro Lieferung; ein gerissener String kostet die Zellen, die Arbeitszeit und den Zeitplan der Modullinie, die sich dahinter befand. Die Eingangsprüfungen sind so günstig, dass die einzige wirkliche Frage ist, ob jemand für ihre Durchführung eingeplant ist.
Häufig gestellte Fragen
Bei welcher Temperatur werden Solarzellen gelötet?
Bei konventionellen zinnbasierten Beschichtungen liegt der Peak an der Verbindungsstelle typischerweise bei 230 bis 250 °C, erreicht in ein bis zwei Sekunden nach einer Vorwärmung bei etwa 120 °C. Heterojunction-Zellen begrenzen den Schritt auf 200 °C oder darunter, weshalb sie Niedertemperaturlegierungen oder leitfähigen Klebstoff verwenden. Bei Zero-Busbar-Routen, bei denen sich die Verbindung unter dem Laminator bildet, erfolgt die Legierungsbildung im Laminationsfenster bei etwa 145 bis 160 °C.
Warum fließt das Ribbon beim Abkühlen?
Weil die Fehlpassungsdehnung zwei- bis viermal so groß ist wie das, was Kupfer elastisch aufnehmen kann. Ausgehend von einem Zinn-Blei-Solidus von 183 °C beträgt die Dehnung bis Raumtemperatur etwa 0,23 Prozent; die Elastizitätsgrenze von geglühtem Kupfer liegt bei etwa 0,07 Prozent. Der Überschuss muss zu plastischer Verformung werden, und das ist das beabsichtigte Verhalten – das Ribbon fließt, damit das Silizium es nicht tut.
Ist eine dickere intermetallische Schicht eine stärkere Verbindung?
Nein. Eine durchgehende Schicht von etwa 1 bis 3 Mikrometern ergibt die beste Kombination aus Verbindungsfestigkeit und Zähigkeit. Dünner als das ist die Verbindung unvollständig. Dicker als etwa 5 Mikrometer ist die Grenzfläche spröde, und ein dort entstehender Riss läuft entlang ihr, statt zu stoppen. Die Dauer bei Temperatur lässt die Schicht schneller wachsen, als sie die Verbindung verbessert.
Kann eine busbarfreie Zelle auf einem Stringer gelötet werden?
Ja, bei Routen, bei denen der Draht am Stringer geschweißt wird und ein Klebstoff die mechanische Verbindung herstellt. Bei der Route, bei der Klebstoff den Draht hält und die Legierung während der Lamination schmilzt, findet am Stringer überhaupt kein Lot-Reflow statt. Der Unterschied ist wichtig für die Geräteauswahl, weil die beiden Routen die Prozesskontrolle in verschiedene Maschinen verlagern.
Warum treten Zero-Busbar-Defekte erst nach der Lamination auf?
Weil bei der Laminations-Legierungs-Route die Verbindung erst existiert, wenn das Laminat Temperatur erreicht. Der Stringer platziert und hält nur; die elektrische Verbindung entsteht später. Jede Inspektion vor der Lamination kann die Platzierung bestätigen, aber nicht die Verbindung, weshalb vorgelagerte Kontrollen von Beschichtung, Klebstoff und Platzierung mehr Gewicht haben als auf einer konventionellen Linie.
Schwächt Flussmittelrückstand die Verbindung?
Nicht direkt. Die Verbindungsfestigkeit wird durch Benetzung und die intermetallische Schicht bestimmt; Rückstand auf der Oberfläche ändert beides nicht. Rückstand ist wichtig für die Langzeitzuverlässigkeit und für das Aussehen des Moduls, was eine andere Frage ist als die, ob sich die Verbindung gebildet hat.
Wie unterscheide ich eine kalte Lötstelle von einem abgehobenen Ribbon?
Sehen Sie sich die Bruchfläche an. Eine kalte Lötstelle trennt sich an der Grenzfläche zwischen Legierung und Grid und lässt das Grid weitgehend intakt, oft mit einem sichtbaren glatten, glänzenden Oxidfilm. Ein abgehobenes oder schlecht platziertes Ribbon hinterlässt einen Riss im Grid oder zieht Gridmetall mit sich. Beide sehen auf einem EL-Bild ähnlich aus und sind an der Linie unterschiedliche Probleme.
Verlängert eine niedrigere Peak-Temperatur immer die Zellenlebensdauer?
Nein. Eine Senkung des Peaks reduziert Dehnung und Wölbung, aber wenn sie so weit geht, dass die Beschichtung nicht mehr richtig benetzt, versagt die Verbindung mechanisch lange bevor die Zelle es täte. Das Optimum ist der höchste Peak, der Dehnung und den Gradienten von Rand zu Mitte noch innerhalb der Grenzen hält, nicht der niedrigste Peak, den die Maschine halten kann.
Abschließende Gedanken
Eine Ribbon-Verbindung entscheidet sich in ein oder zwei Sekunden, durch vier Variablen, die die Maschine steuert, und sechs, die sie übernimmt. Die Metallurgie setzt die Untergrenze, die Dehnung setzt die Obergrenze, und die beiden Wände haben sich einander angenähert, während Zellen dünner werden, Architekturen kühler werden und Zero-Busbar die Verbindung unter den Laminator verlagert. Die gute Nachricht ist, dass die Hebel gewöhnlich sind: ein auf das Flussmittel abgestimmtes Profil, ein Ribbon mit dem richtigen Streckgrenzenbereich und Eingangsprüfungen, die eine schlechte Charge erkennen, bevor daraus ein gerissener String wird.
Verwandte Lektüre:
- Tabber- und Stringer-Maschine: Funktionsweise und Auswahl
- Mechanismen von Solarzellen-Stringern: ein Leitfaden Zone für Zone
- PV-Ribbon-Materialien: Kupferkern, Härte und Beschichtung
- PV-Bandstruktur und -typen: flach, rund und geformt
- 0BB-Zelltechnologie: Was das Entfernen der Busbar verändert
- Warum ist Flussmittel für das Photovoltaik-Löten unerlässlich
- Solar-Modul-Stringing: Fehlersuche bei kalten Lötstellen
- PV-Ribbon-Testmethoden: Was vor der Produktion zu verifizieren ist
Quellen: Thermische Profildaten von Joseph et al., EPJ Photovoltaics 16, 9 (2025), ein validiertes Modell des Infrarot-Ribbon-Schweißens auf einem industriellen Stringer; Dehnungswerte berechnet aus veröffentlichten Wärmeausdehnungskoeffizienten für Kupfer und Silizium; Wölbungsbeobachtungen bei konventionellen Stringing-Temperaturen für Back-Contact-Zellen, wie von TaiyangNews berichtet.
Wir liefern Einzel- und Doppelkammer- Solarmodul-Laminatoren mit ölbeheizten oder elektrischen Platten, um sowohl standardmäßig gestringte Module als auch Zero-Busbar-Laminations-Legierungs-Programme zu unterstützen. Wenn Sie Ihren thermischen Zyklus optimieren oder neue Einkapselungsrezepturen qualifizieren, teilen Sie Ihren Modulstapel, Ihre Lay-up-Zeichnungen oder Probenmaterialien mit unserem Engineering-Team für eine Gerätebewertung.