Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
0BB Dosierkleber kann Vergussmittel vergiften Vernetzung
Inhaltsverzeichnis
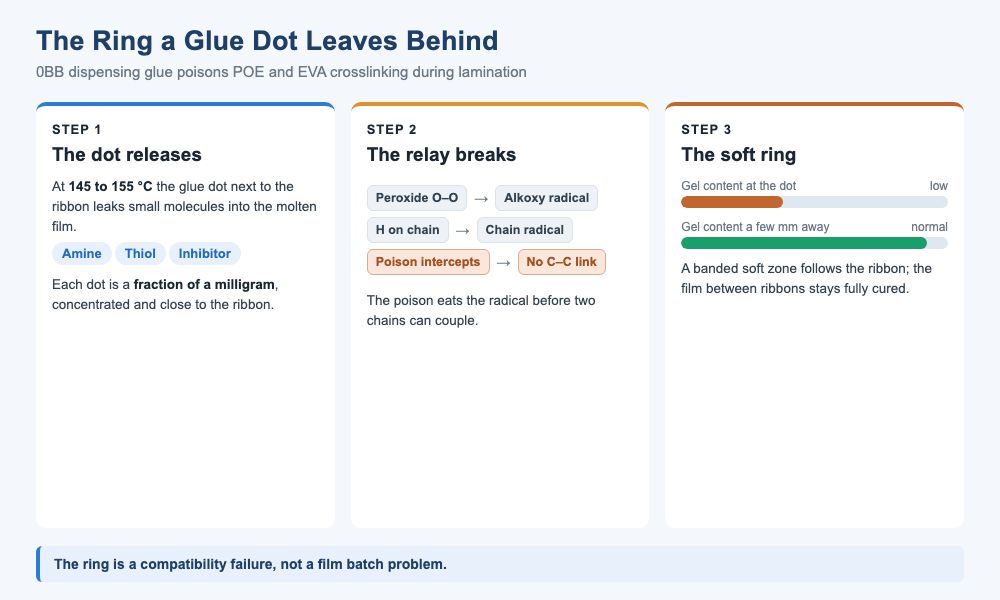
Kurze Antwort: Auf einer 0BB-Linie wird das Ribbon vor der Laminierung durch eine Reihe winziger Klebstoffpunkte fixiert, jeder ein Bruchteil eines Milligramms. Beim Laminierungsschritt bei 145 bis 155 Grad C wandern die kleinen Moleküle in diesen Punkten in das geschmolzene POE oder EVA, und wenn eines davon ein Amin, ein Thiol oder ein phenolischer Inhibitor ist, unterbricht es die Peroxid-Radikalkette, die das Vernetzungsnetzwerk aufbaut. Das Ergebnis ist ein weicher, unzureichend ausgehärteter Ring um jeden Punkt, genau dort, wo die Folie das Ribbon greifen muss. Die Folie besteht ihren eigenen Eingangstest, der Klebstoff besteht seinen eigenen Test, und das Modul versagt trotzdem später im Temperaturwechseltest oder bei feuchter Hitze. Das Kennzeichen, nach dem man suchen muss, ist ein Gradient: Der Gelgehalt ist am Punkt niedrig und wenige Millimeter entfernt normal. POE fällt zuerst unter seinen Grenzwert, weil es etwa viermal langsamer vernetzt als EVA.
Sie sehen einen weichen Ring um das Ribbon und greifen zur Foliencharge. Die Folie ist meist in Ordnung. Der wahrscheinlichere Übeltäter ist der Klebstoffpunkt, der das Ribbon eigentlich festhalten sollte.
Der weiche Ring um das Ribbon
0BB entfernt die Busbar und legt viele dünne Ribbons direkt auf die feinen Grid-Finger, sodass das Ribbon nichts hat, was es an Ort und Stelle hält, bis die Folie aushärtet. Auf den meisten Linien wird das Ribbon mit einer Reihe winziger Klebstoffpunkte, einem UV- oder duroplastischen Klebstoff, fixiert, damit es nicht verrutscht, während der String gestapelt, bewegt und in das Vakuum gezogen wird. Jeder Punkt wiegt einen Bruchteil eines Milligramms, praktisch nichts im Vergleich zu einer Folie, die mehrere hundert Gramm wiegt.
Bei Laminierung der Platte läuft nahe 145 bis 155 Grad C, und die kleinen Moleküle im Punkt werden mobil und diffundieren in die Folie, die um das Ribbon herum geschmolzen ist. Wenn diese Moleküle das Peroxid angreifen, das die Folie vernetzen soll, sitzt das Ribbon am Ende in einem Ring aus Folie, die nie fertig ausgehärtet ist. Das Kennzeichen ist leicht zu übersehen, weil es lokal ist: Wenige Millimeter entfernt sieht die Folie normal aus und testet normal, weshalb der erste Instinkt darin besteht, die Foliencharge statt den Klebstoff zu beschuldigen.
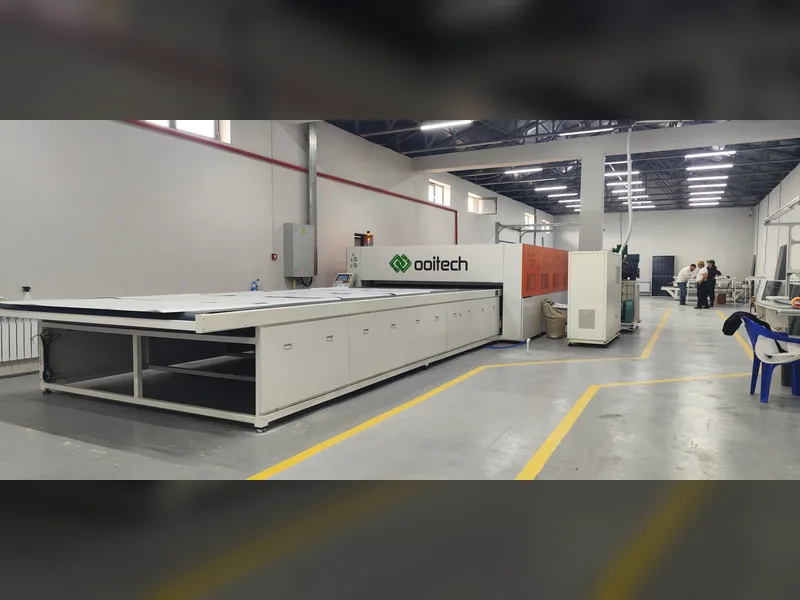
Wir halten die Platte mit zirkulierendem Wärmeträgeröl zwischen 145 und 155 Grad C, um ein gleichmäßiges Temperaturprofil aufrechtzuerhalten, das ungleichmäßige Diffusion während der Vernetzung der Folie verhindert.
Wie die Folie vernetzt, eine Kette
POE und EVA sind thermoplastisch. Unvernetzt werden sie bei Temperatur weich und fließen, und unvernetztes EVA beginnt bei etwa 70 Grad C zu schmelzen, eine Temperatur, die eine Modulrückseitenfolie an einem Sommertag erreicht. Die Folienformulierung enthält ein organisches Peroxid, ein Peroxycarbonat wie TBEC, plus ein Co-Agens wie TAIC. Während der Laminierung läuft die Vernetzungsreaktion wie eine Kette ab. Hitze spaltet die Sauerstoff-Sauerstoff-Bindung des Peroxids in ein Alkoxyradikal. Dieses Radikal abstrahiert ein Wasserstoffatom von einer Polymerkette und übergibt das Radikal an die Kette. Zwei Kettenradikale koppeln dann zu einer Kohlenstoff-Kohlenstoff-Vernetzung, und das Co-Agens hilft, den Stab an weitere Ketten weiterzugeben.
Der Vernetzungsgrad wird als Gelgehalt abgelesen: Der ungehärtete Teil wird mit einem Lösungsmittel wie Xylol extrahiert, und der unlösliche Anteil, der zurückbleibt, ist der Gelgehalt, gemessen nach IEC 62788-1-6 oder GB/T 29848. Die Faustregel der Branche liegt bei mindestens 75 Prozent für EVA und mindestens 60 Prozent für POE, wobei die Spezifikation des Folienherstellers maßgeblich ist.
Der Extraktionstest teilt die Folie in zwei Teile: das vernetzte Netzwerk, das überlebt, und die ungehärteten Ketten, die sich auflösen. Eine Folie mit 75 Prozent ist größtenteils ein Netzwerk, aber die 25 Prozent, die sich aufgelöst haben, sind Material, das nie beigetreten ist, und genau dieser Anteil ist es, wo ein Gift seine Spuren hinterlässt. Deshalb ist der Gelgehalt die Zahl, auf die man achten muss, wenn ein Klebstoff und eine Folie aufeinandertreffen.
Drei Gifte, die die Kette unterbrechen
Alles, was das Peroxid verbraucht oder das Radikal abfängt und sich weigert, es weiterzugeben, unterbricht die Kette. Die Additive in einem Klebstoffpunkt teilen sich in drei Klassen auf.
| Giftklasse | Woher es stammt | Wie es die Kette unterbricht | Was es hinterlässt |
|---|---|---|---|
| Amin | Amin-Härter und -Beschleuniger in duroplastischem Klebstoff; Amin-Co-Initiatoren in manchen UV-Klebstoffen | Redoxreaktion mit Peroxid zündet es weit unterhalb seiner normalen Zersetzungstemperatur | Peroxid verbraucht, bevor die Folie schmilzt und bindet |
| Thiol | Thiol-En-UV-Klebstoff und thiolgehärtetes Epoxid | S-H-Bindung spendet Wasserstoff und führt Kettenübertragung durch, wodurch ein aktives Radikal in ein schwach aktives Schwefelradikal umgewandelt wird | Kette stoppt und Vernetzungseffizienz sinkt stark |
| Inhibitor | Phenolische Inhibitoren wie MEHQ oder Hydrochinon, die für die UV-Lagerstabilität zugesetzt werden | Fängt Radikale ab und bildet ein stabiles Produkt | Effektiver Peroxidgehalt sinkt, da Radikale eins zu eins verbraucht werden |
Der Weg von einem Klebstoffpunkt zu einem weichen Ring. Der Punkt setzt bei der Laminierung Giftmoleküle frei, die Peroxidkette stoppt, und der Gelgehalt sinkt nur im Ring um das Ribbon.
Amin: die Zündschnur früh anzünden
Ein tertiäres Amin bildet mit Peroxid ein Redox-Initiatorsystem, weshalb Amine Raumtemperaturharze beschleunigen. In einer Folie ist diese Beschleunigung das Falsche zur falschen Zeit: Das Peroxid zersetzt sich, bevor die Folie vollständig geschmolzen und gebunden ist, und die freigesetzten Radikale werden größtenteils in Nebenreaktionen gelöscht.
Die Inhibitorklasse versteckt sich vor aller Augen
UV-Klebstoff ist eine radikalische Härtung, daher fügt der Formulierer einen phenolischen Inhibitor hinzu, um zu verhindern, dass er im Fass polymerisiert. Dies ist dieselbe Klasse radikalfangender Stabilisatoren, die Peroxidradikale in einer Folie neutralisiert. Ein unzureichend ausgehärteter Klebstoffpunkt verschlimmert es, weil das Ribbon den Punkt vor UV-Strahlung abschattet, sodass der Teil, der am schlechtesten aushärtet, genau der Teil ist, der an der Folie anliegt.
Warum der Ring dem Ribbon folgt
Der Fehler hat die Form des Punkts, nicht die der Folie. Der Punkt ist winzig, aber konzentriert, und die Diffusion bei der Laminierung trägt seine Additive nur eine kurze Strecke, sodass die Giftkonzentration am Punkt am höchsten ist und nach außen abfällt. Das Peroxid in der Folie ist für eine ganze Bahn dosiert, die gleichmäßig vernetzt, ohne Reservebudget für eine Stelle, die lokal einen großen Anteil verbraucht. Das Ergebnis ist eine ungefähr kreisförmige unzureichend ausgehärtete Zone um jeden Punkt, und entlang eines Ribbons reihen sich die Zonen zu einem Band auf. Im schlimmsten Fall vernetzt der Ring kaum noch und lässt sich mit dem Fingernagel eindellen.
Das Muster liest sich von der Schichtung zurück. Weil die Punkte entlang des Bändchens beabstandet sind und das Bändchen die gesamte Zelle durchläuft, verschmelzen die einzelnen Ringe zu einem Band oder einer Perlenkette, die dem Bändchen folgt, während der Film zwischen den Bändchen vollständig ausgehärtet bleibt. Dieser Kontrast, eine gebänderte weiche Zone auf einem ansonsten harten Film, ist das Erkennungszeichen, das ein Kompatibilitätsproblem von einem Rezeptur- oder Chargenproblem unterscheidet, das die gesamte Folie gleichmäßig erweichen würde.
Warum POE zuerst unter die Linie fällt
POE ist das exponiertere Material. Es vernetzt langsamer als EVA, und ein Rheologievergleich setzt die Gelierungsrate des polareren EVA auf etwa das Vierfache der von POE. POE hat daher ein engeres Vernetzungsfenster, und alles, was Radikale mitten in der Übertragungskette abfängt, drückt es früher unter seine Passlinie, als es EVA drücken würde. Die Untergrenzen spiegeln dies wider, 60 Prozent für POE gegenüber 75 Prozent für EVA, aber ein vergifteter Ring kann unter beide fallen.
Was der Ring nach der Laminierung kostet
Der Ring sitzt dort, wo das Modul am empfindlichsten ist. Einige 0BB-Routen sind darauf angewiesen, dass der Film das Bändchen nach der Laminierung auf die feinen Grid-Finger drückt, sodass ein weicher Ring diesen Kontaktdruck verringert und den Kontaktwiderstand erhöht, was sich als falscher Kontakt oder als dunkle Elektrolumineszenzlinie zeigt. Eine Zone mit geringer Vernetzung wird außerdem bei Temperatur wieder weich und fließt, wodurch das Bändchen während thermischer Zyklenkriechen kann, und ungehärteter Film kann erneut aufschmelzen und Blasen sowie Falten bilden, die einen Pfad für Feuchtigkeit öffnen. Das Problem ist die Verzögerung: Anfängliche Elektrolumineszenz und Leistung sehen normal aus, und das Problem tritt erst nach feuchter Hitze oder Zeit im Feld auf.
Jedes Symptom zeigt sich auf einer anderen Zeitskala. Kontaktverlust und die dunkle Linie können innerhalb thermischer Zyklen auftreten, weil der weiche Ring sich jedes Mal entspannt, wenn das Modul sich erwärmt. Blasen und Delaminierung brauchen länger, da sie erfordern, dass der ungehärtete Anteil erneut aufschmilzt und sich Gas oder Wasser sammelt. Feldausfälle sind die langsamsten und teuersten, denn dann ist das Modul auf einem Dach und der Film, der Kleber und die Rezeptur haben alle ihre eigenen Tests bestanden.
Der Kontakt ist das Erste, was versagt
In den 0BB-Routen, die auf Filmdruck statt auf eine starke Schweißverbindung setzen, ist der Film die Feder, die das Bändchen auf dem Finger hält. Ein Ring, der weich bleibt, ist eine Feder, die nachgibt, sodass der Kontaktwiderstand dort steigt, wo der Ring sitzt, und der Fehler sich als dunkle Linie entlang des Bändchens statt als Filmdefekt zeigt.
Es erkennen, bevor Sie laminieren
Die sauberste Prüfung ist die vergleichende Probenahme. Schneiden Sie an einem Laminat Proben direkt über einem Kleberpunkt, ein bis zwei Millimeter neben dem Bändchen und an einer Stelle weit weg vom Bändchen, und messen Sie dann den Gelgehalt an allen drei Proben. Ein klarer Gradient, hoch weit weg und niedrig am Punkt, deutet auf den Kleber hin. Zwei Helfer stützen dies: Die Differentialkalorimetrie liest die Restexothermie, die sich unterscheidet, wo die Härtung unvollständig ist und Peroxid übrig bleibt, und die Infrarotspektroskopie vergleicht die Peaks nahe dem Punkt mit dem Hintergrund.
Wir entnehmen vergleichende Proben ein bis zwei Millimeter vom Bändchen an Testlaminaten, um lokale Variationen des Gelgehalts zu kartieren, bevor wir jede thermische Bonding-Rezeptur finalisieren.
| Methode | Was er zeigt | Wann es durchzuführen ist |
|---|---|---|
| Vergleichender Gelgehalt | Gradient von niedrig am Punkt bis normal wenige Millimeter entfernt | Immer wenn ein weicher Ring oder geringe Peel-Festigkeit nahe dem Bändchen auftritt |
| DSC-Restexothermie | Restreaktionsenthalpie, wo die Härtung unvollständig ist | Als schnelles Screening auf Unterhärtung |
| FTIR nahe dem Punkt | Veränderte Peaks gegenüber dem Hintergrundfilm | Um zu bestätigen, was in den Film migriert ist |
| Kompatibilitäts-Coupon | Gelgehalt und Peel am Punkt gegenüber einem Bereich ohne Punkt | Vor der Einführung eines neuen Klebers |
Der Coupon-Test
Bevor Sie einen neuen Kleber einführen, bauen Sie einen kleinen Kompatibilitäts-Coupon: Glas, Film, ein Kleberpunkt, Film, Backsheet, durch die normale Laminierungsrezeptur geführt, und messen Sie dann den Gelgehalt und die Peel-Festigkeit am Punkt gegenüber einem Bereich ohne Punkt. Er ist günstig und schnell, und er sollte ein fester Schritt bei jeder Einführung eines Dispensing-Klebers sein, statt etwas, das nur nach einer Feldrückgabe durchgeführt wird.
Die Übertragungskette am Laufen halten
Die Prävention teilt sich auf Kleber, Film und Prozess auf.
- Auf der Kleberseite bevorzugen Sie Systeme ohne Amin- oder Thiol-Härtungskomponenten, bitten Sie den Lieferanten, den Inhibitortyp und eine ungefähre Dosierung offenzulegen, und legen Sie den erforderlichen UV-Härtungsgrad fest, damit der vom Bändchen beschattete Teil nicht untergehärtet bleibt.
- Auf der Filmseite validieren Sie die Paarung mit dem Filmhersteller und wählen Sie eine Formulierung mit mehr Vernetzungsspielraum. In einem EPE-Stapel ist die Haut, die den Punkt berührt, am wichtigsten.
- Auf der Prozessseite verwenden Sie Differentialkalorimetrie oder Rheologie, um zu bestätigen, dass Laminierzeit und -temperatur Spielraum lassen, statt an der Untergrenze der Filmspezifikation zu kleben.
- Behandeln Sie jede Änderung der Kleberformulierung, selbst einen ausgetauschten Inhibitor oder Co-Initiator, als eine Änderung, die einen frischen Kompatibilitätslauf auslöst.
Ein System, nicht zwei
Ein Kleber wird üblicherweise nach seinen eigenen Kriterien qualifiziert: Haftung, Härtungsgeschwindigkeit, Dispensing-Verhalten und Lagerfähigkeit. Ein Film wird ebenfalls nach seinen eigenen Kriterien qualifiziert: Peel, Transmissionsgrad, spezifischer Widerstand und Gelgehalt. Keine der beiden Listen enthält das andere Material, sodass eine Paarung jede Zeile auf beiden Datenblättern bestehen und trotzdem im Ofen versagen kann. Der fehlende Test ist der, der beide zusammen prüft, weshalb der Kompatibilitäts-Coupon auf die Import-Checkliste neben die beiden Materialspezifikationen gehört. In einem 0BB-Modul sind die beiden Materialien keine Nachbarn mehr, die sich zufällig berühren; sie sind ein Reaktionssystem, das entweder gemeinsam vollständig reagiert oder gemeinsam versagt.
Woher diese Zahlen stammen
Der Laminierbereich von 145 bis 155 Grad C, die Gelgehalts-Untergrenzen von 75 Prozent für EVA und 60 Prozent für POE sowie die viermal langsamere Gelierungsrate für POE sind branchenübliche Werte, die aus dem Quellartikel und seinen Referenzen entnommen wurden, nicht von uns durchgeführte Messungen. Die Quelle zitiert eine Fraunhofer-Studie darüber, wie das Peroxid TBEC, das Co-Agens TAIC und Stabilisatoren die Vernetzung des Encapsulants beeinflussen, ein Polymers-Paper über sterisch gehinderte Aminstabilisatoren und eine SMM-Analyse der 0BB-Encapsulation-Kosten.
Die drei Giftklassen, Amin, Thiol und Inhibitor, stammen aus der Polymerchemie, nicht aus einer einzelnen veröffentlichten Spezifikation, und ein spezifisches Kleberverhalten muss mit dem Coupon-Test an Ihrer eigenen Laminierrezeptur bestätigt werden. Der Probenahmeversatz von ein bis zwei Millimetern ist ein praktischer Richtwert, keine Standardklausel.
F: Ist der weiche Ring immer der Fehler des Klebers?
Nein. Es ist der Hauptverdächtige, aber eine Foliencharge mit niedrigem Peroxid oder eine falsche Laminierkurve kann eine ähnliche Unterhärtung hinterlassen. Der vergleichende Gelgehaltstest trennt sie: Ein auf den Punkt zentrierter Gradient deutet auf den Kleber hin, während ein gleichmäßiger Fehlbetrag auf die Folie oder das Rezept hindeutet.
F: Warum versagt POE vor EVA?
POE vernetzt etwa viermal langsamer, daher ist sein Fenster enger und es hat weniger Spielraum gegen jedes Gift, das Radikale abfängt. Seine Untergrenze ist mit 60 Prozent ebenfalls niedriger als EVA mit 75 Prozent, aber ein vergifteter Ring kann beide unter ihre Grenze drücken.
F: Was im Kleber verursacht das Problem?
Drei Klassen: Amine, die das Peroxid früh zünden, Thiole, die Kettenübertragung betreiben und die Kette stoppen, und phenolische Inhibitoren wie MEHQ oder Hydrochinon, die Radikale abfangen. Ein bestimmter Kleber kann eines oder mehrere davon enthalten.
F: Kann ich einfach weniger Kleber verwenden?
Teilweise. Ein kleinerer Punkt und weniger Punkte verkleinern die vergiftete Zone, solange die Haltekraft das Ribbon noch hält. Die Chemie ist wichtiger als die Menge, daher schlägt eine saubere Formulierung eine kleinere Dosis einer unsauberen.
F: Wie teste ich einen neuen Kleber, bevor ich ihn in der Linie einsetze?
Führen Sie den Coupon-Test durch: Glas, Folie, Kleberpunkt, Folie, Backsheet durch Ihr normales Laminierrezept, dann messen Sie den Gelgehalt und den Peel am Punkt gegenüber einem Bereich ohne Punkt. Machen Sie daraus ein festes Gate vor der Einführung.
F: Zeigt sich das Problem im ersten Elektrolumineszenztest?
Normalerweise nicht. Der Ring besteht oft die anfängliche Elektrolumineszenz und die Leistung. Er tritt später zutage als Anstieg des Kontaktwiderstands, dunkle Linie, Blasen oder Kriechen nach Thermocycling, feuchter Hitze oder Feldzeit.
F: Behebt eine höhere Laminierteperatur das Problem?
Nicht zuverlässig. Mehr Hitze kann die Härtung abschließen, treibt aber auch mehr Gift aus dem Punkt und erhöht Blasen, Vergilbung und Energiekosten. Die sicherere Lösung ist ein kompatibler Kleber plus Vernetzungsreserve auf der Folie.
F: Ist das nur ein 0BB-Problem?
Es ist bei 0BB am sichtbarsten, weil das Ribbon auf die Folie geklebt wird und der Ring auf einem Kontakt sitzt. Jeder Kleber oder jedes Tape, das das Encapsulant während der Härtung berührt, kann es vergiften, daher gilt die Kompatibilitätsregel über 0BB hinaus.
Abschließende Gedanken
Die Bewertung eines Klebers bedeutete früher, Haftung, Härtungsgeschwindigkeit und Dispensierverhalten zu prüfen. Im Laminierofen sind der Kleber und die Folie ein Reaktionssystem, und die Chemie jeder Seite verändert das Ergebnis der anderen. Das Kompatibilitätsproblem ist die leise Art: Beide Materialien bestehen allein und versagen zusammen, spät. Stellen Sie die Vernetzungskompatibilitätsprüfung neben den Haftungstest, und der weiche Ring ist kein Rätsel mehr.
OOITech fertigt Einzel- und Doppelkammer Solarmodul-Laminatoren in sowohl ölbeheizten als auch elektrischen Konfigurationen, um eine gleichmäßige thermische Kontrolle während der Vernetzung zu gewährleisten. Senden Sie uns Ihre Zeichnungen, Modulstapel oder Coupon-Proben zur Bewertung, und unser technisches Team hilft Ihnen, stabile Laminierparameter für Ihre 0BB-Linie festzulegen.