Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
Einkapselungsmaterial nach Zelltyp: PERC, TOPCon, HJT, BC
Inhaltsverzeichnis
Kurze Antwort: Das Encapsulant ist die eine Schicht, deren Aufgabe sich mit jeder Zelländerung wandelt. PERC verlangte vom Film, PID mit einer transparenten Vorderseite und einer weißen Rückseite zu bekämpfen. Bifazial verlangte vom Rückseitenfilm, transparent zu werden und Wasser zurückzuhalten. TOPCon verlagerte den Test von PID auf UV und fügte Essigsäurekorrosion hinzu. HJT, die empfindlichste Zelle, verlangte den saubersten, wasserdichtesten Film. BC platzierte beide Elektroden auf der Rückseite und verlangte vom Rückseitenfilm, zu isolieren und Korrosion zu widerstehen. CPIA-Zahlen setzen TOPCon 2025 bei etwa 87 Prozent des Marktes, mit einem Rückgang auf etwa 69 Prozent bis 2030, während BC in Richtung 23 Prozent klettert. Jeder Weg ist eine andere Prüfung für dasselbe Material. Eine UNSW-Studie fügt eine Wendung hinzu: Feuchte-Hitze-Ausfälle stammen oft von Verunreinigungen, die bei der Handhabung auf der Zelle zurückbleiben, nicht vom Film, sodass eine saubere Zelle mit einfachem EVA eine schmutzige Zelle mit Premium-POE schlagen kann.
Ein Encapsulant anhand einer einzigen Filmspezifikation auszuwählen, ist eine Falle. Der richtige Film hängt von der Zellgeneration ab, und die Zellgeneration bewegt sich ständig weiter. Hier ist jede Technologie dem Film zugeordnet, den sie tatsächlich benötigt.
Ein Film, viele verschiedene Prüfungen
Ein Encapsulant ist kein einzelnes Produkt, das sich überall gleich verhält. Es ist ein bewegliches Ziel, dessen Aufgabe von der darunterliegenden Zelle bestimmt wird. Im vergangenen Jahrzehnt hat die Industrie mehrere Zellpfade durchlaufen, und jeder stellte dem Film neue Fragen. PERC fragte nach PID. Bifazial fragte nach Transparenz und Wasser. TOPCon fragte nach UV und Säure. HJT fragte nach Sauberkeit und Wasser. BC fragte nach Rückseitenisolierung. Filmhersteller antworten mit EVA, POE und EPE in unterschiedlichen Mischungen, und die Antwort, die vor einer Generation richtig war, ist nicht automatisch für die nächste richtig. Die Roadmap zu lesen, bevor man das Film-Datenblatt liest, ist der schnellste Weg, das richtige Material zu kaufen.
Ein Markt, der bereits auf N-Typ umgestellt hat
Der Wechsel von P-Typ-PERC zu N-Typ-Zellen ist keine Prognose mehr, sondern der installierte Bestand. Von TaiyangNews erhobene CPIA-Zahlen setzen TOPCon 2025 bei etwa 87 Prozent des Marktes, mit BC bei etwa 7 Prozent und HJT bei etwa 2,6 Prozent. Bis 2030 verschiebt sich der Mix erneut: TOPCon geht auf etwa 69 Prozent zurück, BC klettert in Richtung 23 Prozent, und HJT erreicht etwa 7,5 Prozent. Für einen Filmkäufer ist der Punkt, dass die dominierende Technologie bestimmt, was der Film überstehen muss, und der Mix bewegt sich weiterhin in Richtung der Wege, die dem Encapsulant am meisten abverlangen.
| Technologie | Anteil 2025 | Prognose 2030 |
|---|---|---|
| TOPCon | 87% | 69% |
| BC | 7% | 23% |
| HJT | 2.6% | 7.5% |
Warum der Film dem Zellanteil folgt
Der Film, der in Volumen ausgeliefert wird, ist der Film, den die führende Zelltechnologie tolerieren kann. Als TOPCon die Hälfte des Marktes überschritt, verlagerte sich die Nachfrage von einfachem Einzelglas-EVA hin zu EPE und POE, weil dies die Filme sind, die eine TOPCon-Linie ohne Essigsäurekorrosionsproblem fahren kann. Ein Filmkäufer liest den Zellanteil vor der Preisliste, weil der Anteil entscheidet, welche Filme bevorratet, angeboten und unterstützt werden.
PERC und die Einzelglas-Ära
In den Einzelglas-Jahren mit einseitigem PERC war der Aufbau einfach: ein transparentes EVA auf der Vorderseite und ein weißes EVA auf der Rückseite, über einer Rückseitenfolie, versiegelt in einem Laminierung Schritt. Der Vorderseitenfilm musste Licht durchlassen und die Zelle schützen, und der weiße Rückseitenfilm reflektierte Licht zurück zur Zelle. Der wichtigste Test war PID, potenzialinduzierte Degradation, angetrieben durch Systemspannungen von 1000 V oder 1500 V unter heißen und feuchten Bedingungen. Die Lösung war ein Anti-PID-EVA auf Basis eines höheren Volumenwiderstands, der die Ionenmigration hinter PID verlangsamt. In dieser Ära ging es beim Film hauptsächlich um elektrische Isolierung unter Spannung, und UV war ein sekundäres Anliegen. Der Einzelglas-Aufbau stellte weniger Anforderungen an den Film, und die Wasser- und UV-Fragen, die später dominieren sollten, waren noch nicht angekommen.
Bifazial lässt den Rückseitenfilm Licht sehen
Bifazial veränderte die Rückseite des Moduls vollständig. Sobald die Zelle auch von der Rückseite aus Strom erzeugt, ist der weiße Rückseitenfilm nicht mehr erlaubt, weil er das Licht blockieren würde, das die Rückseite sammeln soll. Der Rückseitenfilm muss transparent sein, und das Modul wechselt zu einem Glas-Glas-Aufbau. Das bringt ein neues Problem mit sich: Feuchtigkeit, die an den Rändern eines Doppelglasmoduls eindringt, kann nirgendwo entweichen, sodass der Film eine höhere Wassersperre und eine höhere Anti-PID-Leistung als zuvor benötigt. POE sprang ein mit seiner hohen Wassersperre, seinem hohen Volumenwiderstand und seiner säurefreien Chemie, und EPE, ein extrudiertes Sandwich aus EVA-Häuten über einem POE-Kern, nahm später den Mittelweg ein, um Kosten gegen diese Eigenschaften abzuwägen.
Warum EPE den Mittelweg einnahm
Die POE-Antwort war technisch sauber, aber teuer, und der Kostenvorteil von EVA brachte nicht genug Wasser- und Widerstandsspielraum für ein Glas-Glas-Modul. EPE teilt die Differenz: Der ko-extrudierte POE-Kern liefert die Wassersperre und den Widerstand dort, wo sie zählen, während die günstigeren EVA-Häute den Stapel wirtschaftlich halten und gut an das Glas und die Zelle binden. Es ist heute der Standard für einen großen Anteil bifazialer N-Typ-Module.
Beim Betrieb von Glas-Glas-Stapeln mit EPE- oder POE-Filmen regulieren wir die Vakuumhaltezeiten und die Heizkurven der Platte, um Blasen zu beseitigen und gleichzeitig eine Verdrängung des Kernharzes zu verhindern.
TOPCon verlagert den Test von PID auf UV
TOPCon veränderte den Ausfall, den der Film verhindern muss. Die Zelle ist nicht mehr so stark PID-limitiert, aber sie ist empfindlich gegenüber ultraviolettem Licht, und die Industrie achtet nun auf UVID, ultraviolettinduzierte Degradation. Die Testbedingungen bei Kiwa PVEL verwenden eine UV-Dosis auf der Vorderseite von 120 kWh pro Quadratmeter bei 60 Grad C, was etwa ein bis zwei Jahren Außenexposition entspricht. Einige PERC-Zellen zeigen ebenfalls UVID, sodass es nicht ausschließlich TOPCon betrifft. Zusätzlich zum UV ist die TOPCon-Metallisierung empfindlich gegenüber der Essigsäure, die EVA freisetzen kann, was das Metall korrodiert, sodass sich TOPCon-Linien weitgehend auf EPE oder POE statt auf einfaches EVA standardisiert haben.
Drei Wege, mit UV umzugehen
Es gibt drei grundlegende Wege. Das UV durchlassen, um jedes Photon für die Erzeugung zu behalten, was den Ertrag maximiert, aber die Zelle exponiert lässt – die riskanteste Wahl. Das UV abschneiden, um die Zelle zu schützen, was die Leistung verliert, die das UV-Band beigetragen hätte. Oder es umwandeln, indem ein Downshifting-Mittel UV in eine längere Wellenlänge umwandelt, die die Zelle nutzen kann, was beides anstrebt, aber davon abhängt, dass der Konverter über die Modullebensdauer stabil bleibt. Die meisten Formulierungen neigen zu Abschneiden oder Umwandeln, weil rohes UV auf eine UV-empfindliche Zelle zu leiten ein Risiko ist, das nur wenige Modulhersteller eingehen. Die Filmspezifikation muss angeben, welchen Weg die Formulierung wählt.
HJT ist die empfindlichste Zelle
Heterojunction-Zellen bringen eine amorphe Silizium-Passivierungsschicht, ein transparentes leitfähiges Oxid und eine Niedertemperatur-Silberpaste auf einen Wafer auf, der nie einen Hochtemperaturschritt durchläuft. Der gesamte Prozess läuft kalt ab, und die fertige Zelle ist gleichzeitig empfindlich gegenüber Wasser, Säure und UV. Das drängt die Folie in die POE-Klasse, die die Wasserbarriere und die säurefreie Chemie bietet, die die Zelle benötigt. HJT ist der Weg, bei dem sich Einsparungen beim Encapsulant am schnellsten zeigen, weil es keinen verzeihenden Hochtemperaturschritt gibt, der einen Fehler ausbrennen könnte. Der kalte Prozess ist die Ursache dieser Empfindlichkeit: Eine konventionelle Zelle durchläuft einen Ofen, der Rückstände austreiben kann, aber HJT wird kalt zusammengesetzt, sodass alles, was die Folie freisetzt oder was auf dem Wafer zurückbleibt, dort bleibt.
Um Niedertemperatur-Heterojunction-Zellen während der Verkapselung zu schützen, konfigurieren wir reduzierte thermische Sollwerte und eine gleichmäßige Wärmeübertragung über beide Kammern, um die Folie zu härten, ohne temperaturempfindliche Schichten zu beeinträchtigen.
Die Folie ist nicht der einzige Übeltäter
Eine UNSW-Studie aus dem Jahr 2024 unter der Leitung von Sen und Kollegen fand etwas, das die Interpretation von HJT- und TOPCon- feuchter Hitze Ausfällen verändert. Wenn Zellen im Feuchte-Wärme-Test stark versagten, war die Hauptursache oft nicht die Folienqualität, sondern Kontamination, die während der Produktion auf der Zelle zurückblieb: Natrium-, Calcium-, Chlor- und Schwefelionen, die von Handschuhen und Saugnäpfen aufgenommen wurden. Kontaminierte Zellen verloren auch bei Verwendung eines hochwertigen POE nach 1000 Stunden Feuchte-Wärme weiterhin etwa 10 bis 16 Prozent der relativen Leistung. Gereinigte Zellen hingegen degradierten nur sehr wenig, unabhängig davon, ob die Folie EVA oder POE war.
Verborgene Fingerabdrücke
Der Befund ist unangenehm, weil die Kontamination unsichtbar ist. Eine Zelle kann ihre elektrischen Tests bestehen und dennoch Ionen tragen, die ein Feuchte-Wärme-Test später mobilisiert. Deshalb können zwei Linien, die dieselbe Zelle und dieselbe Folie verarbeiten, sehr unterschiedliche Ergebnisse zeigen, und deshalb kann die Folienwahl allein einen Feuchte-Wärme-Ausfall nicht erklären. N-Typ-Zellen sind entlang der gesamten Linie empfindlich gegenüber Kontamination, vom Lötflussmittel bis zu den Handschuhen, die den Wafer handhaben. Die Lehre ist, die Zellenreinheit als Teil der Encapsulant-Entscheidung zu behandeln, nicht als separate Hygienefrage.
BC behält eine saubere Vorderseite und eine gedrängte Rückseite
Back-Contact-Zellen verlegen beide Elektroden auf die Rückseite, wodurch die Vorderseite frei von Busbar und Gitterlinien bleibt, höher in der Effizienz und sauber im Aussehen. Der Preis wird auf der Rückseite gezahlt: Die positiven und negativen Elektroden verschachteln sich in einem feinen Raster, sodass die rückseitige Folie eine langfristige elektrische Isolierung zwischen eng benachbarten Polaritäten bieten und der Feuchte-Wärme-Korrosion widerstehen muss. Einige BC-Module sind komplett schwarz, was eine Farb- und Abdeckungsanforderung an die rückseitige Folie stellt, damit das Modul von vorne einheitlich aussieht.
Die Komplett-Schwarz-Anforderung
Ein komplett schwarzes Modul verbirgt die Rückseite der Zelle und das Ribbon, sodass die rückseitige Folie mehr als nur isolieren muss, sie muss abdecken. Das bedeutet, dass Opazität und Farbechtheit neben Isolierung und Korrosionsbeständigkeit in die Spezifikation einfließen, und die Folie muss all dies über die Modullebensdauer halten.
Die Roadmap in einer Tabelle
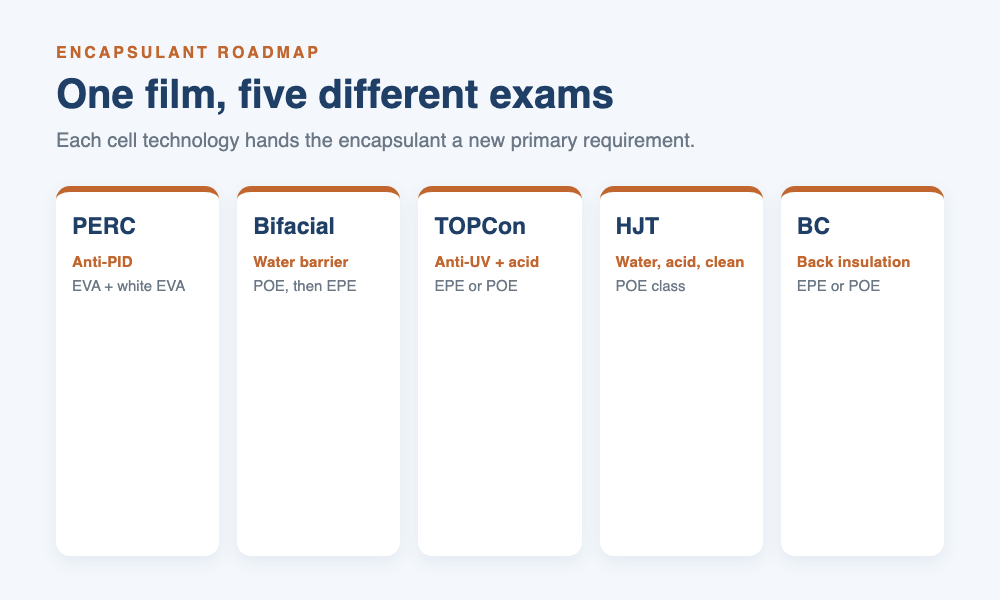
Das Muster ist einfach, sobald es dargelegt wird. Jede Zelltechnologie stellt der Folie eine primäre Frage, und die Industrie hat sich auf eine passende Folienantwort geeinigt. Die Tabelle fasst die Roadmap zusammen.
| Zellroute | Primäranforderung | Typische Folie |
|---|---|---|
| PERC Einzelglas | Anti-PID | Transparentes EVA + weißes EVA |
| Bifaziales Glas-Glas | Transparente Rückseite, Wasserbarriere | POE, dann EPE |
| TOPCon | Anti-UV plus Säurebeständigkeit | EPE oder POE |
| HJT | Wasser, Säure und Reinheit | POE-Klasse |
| BC | Rückseitige Isolierung und Aussehen | EPE oder POE mit Abdeckung |
Die Encapsulant-Roadmap. Jede Zelltechnologie stellt der Folie eine neue Primäranforderung, von PERC-PID bis zur BC-Rückseitenisolierung.
Jenseits von Silizium, die Tandem-Frage
Perowskit-Tandem-Zellen weisen auf die nächste Prüfung hin. Sie laufen bei niedriger Temperatur, benötigen eine starke Wasserbarriere und sind hitzeempfindlich, sodass die Industrie thermoplastische Encapsulants und Randversiegelung statt der standardmäßigen peroxidgehärteten Folien erkundet. Dies ist noch explorativ, aber es zeigt, dass das Muster Bestand hat: Die Zelle ändert sich, und die Folie muss eine neue Antwort lernen. Die Folie, die die Tandem-Ära gewinnt, wird diejenige sein, die die Wasser- und Hitzefrage sauber beantwortet, so wie POE die bifaziale Frage beantwortet hat.
Woher diese Zahlen stammen
Die Marktanteile, etwa 87, 7 und 2,6 Prozent für TOPCon, BC und HJT im Jahr 2025 und etwa 69, 23 und 7,5 Prozent im Jahr 2030, sind CPIA-Zahlen, die von TaiyangNews erhoben und im Quellartikel zitiert werden. Der Kiwa-PVEL-UV-Test von 120 kWh pro Quadratmeter bei 60 Grad C ist die angegebene Testbedingung. Der UNSW-Feuchte-Wärme-Befund, der relative Leistungsverlust von 10 bis 16 Prozent und die Dauer von 1000 Stunden stammen aus der Studie von Sen und Kollegen aus dem Jahr 2024. Dies sind Zahlen aus dem Quellartikel und seinen Referenzen, nicht Messungen dieser Website. Die UV-Handhabungswege und Folienwahl sind qualitative Industriepraxis, keine einzelne Spezifikation.
F: Braucht jede Zelltechnologie eine andere Folie?
Nicht jedes Mal eine völlig andere Chemie, aber eine andere Spezifikation. Die Kernoptionen bleiben EVA, POE und EPE. Was sich ändert, ist, welche Eigenschaft die Folie anführen muss: PID für PERC, Wasserbarriere für bifazial, UV und Säure für TOPCon, Reinheit und Wasser für HJT und rückseitige Isolierung für BC. Dieselbe Folienfamilie kann mehrere Routen bedienen, sobald die Qualität abgestimmt ist.
F: Warum musste die rückseitige Folie für bifazial geändert werden?
Weil eine bifaziale Zelle auch von der Rückseite aus Strom erzeugt, würde die alte weiße rückseitige Folie das Licht blockieren, das die Rückseite sammeln soll. Die rückseitige Folie muss transparent sein, und eine transparente Folie in einem Glas-Glas-Modul muss auch Feuchtigkeit zurückhalten, die von den Rändern eindringt, weshalb POE und EPE das einfache weiße EVA auf der Rückseite ersetzt haben.
F: Warum kümmert sich TOPCon um UV?
TOPCon ist empfindlich gegenüber ultraviolett-induzierter Degradation, UVID. Der Kiwa-PVEL-Test setzt die Vorderseite 120 kWh pro Quadratmeter bei 60 Grad C aus, etwa ein bis zwei Jahre Outdoor-Dosis. Die Folie muss dieses UV entweder durchlassen, abschneiden oder umwandeln, und die Wahl verändert sowohl den Zellschutz als auch die Leistungsabgabe.
F: Warum wird POE für HJT bevorzugt?
HJT wird in einem Niedertemperaturprozess hergestellt und ist gleichzeitig empfindlich gegenüber Wasser, Säure und UV. POE bietet die hohe Wassersperre, den hohen spezifischen Volumenwiderstand und die säurefreie Chemie, die die Zelle benötigt, ohne einen Hochtemperaturschritt, der einen Filmerfehler ausbrennen würde. Das macht POE zur sichereren Standardwahl für HJT.
F: Behebt eine bessere Folie den Feuchte-Hitze-Ausfall?
Nicht immer. Die UNSW-Studie ergab, dass Kontamination, die während der Handhabung auf der Zelle zurückblieb, oft die eigentliche Ursache war, und kontaminierte Zellen verloren selbst mit einem hochwertigen POE nach 1000 Stunden Feuchte-Hitze noch etwa 10 bis 16 Prozent. Saubere Zellen degradierten mit EVA oder POE nur sehr wenig.
F: Warum hat EPE auf vielen Linien POE ersetzt?
POE ist technisch sauber, aber teuer, und reines EVA bietet nicht genügend Wasser- und Widerstandsspielraum für ein Glas-Glas-Modul. EPE platziert den POE-Kern dort, wo die Barriere benötigt wird, und umhüllt ihn mit günstigeren EVA-Häuten, was die Kosten senkt und gleichzeitig die Wasser- und Widerstandsleistung erhält.
F: Was verlangt BC von der Rückseitenfolie?
BC platziert beide Elektroden auf der Rückseite in einem feinen Raster, sodass die rückseitige Folie eng benachbarte Polaritäten langfristig isolieren und Feuchte-Hitze-Korrosion widerstehen muss. Komplett schwarze BC-Module fügen eine Abdeckungsanforderung hinzu, sodass die Folie auch die Rückseite der Zelle verbergen und farbbeständig bleiben muss.
F: Ist EVA für N-Typ-Module tot?
Nein. EVA ist nach wie vor das Arbeitstier für die Vorderseite vieler Module und für Einzelglas-Aufbauten, bei denen UV und PID beherrschbar sind. Es verliert an Boden, wo Wassersperre, Säurebeständigkeit oder UV-Schutz die entscheidenden Faktoren sind, und dort übernehmen POE und EPE.
Abschließende Gedanken
Das Encapsulant folgt der Zelle, und die Zelle entwickelt sich ständig weiter. Eine für PERC geschriebene Folienspezifikation wird eine TOPCon- oder HJT-Linie nicht unverändert überstehen. Bevor Sie EVA, POE und EPE preislich vergleichen, klären Sie, welche Prüfung die Zelle von der Folie verlangt, und prüfen Sie, ob die Zelle selbst sauber ist, bevor Sie die Folie für einen Feuchte-Hitze-Ausfall verantwortlich machen.
OOITech fertigt Einzel- und Doppelkammer Solarmodul-Laminatoren mit ölbeheizten oder elektrischen Heizoptionen zur Verarbeitung von PERC-, TOPCon-, HJT- und BC-Modulrezepturen. Senden Sie Ihre Zeichnungen, Modulstapel-Spezifikationen oder Testmuster an unser Engineering-Team für Zyklusbewertung und Parametervalidierung.