Kurze Antwort: Eine Solarpanel-Produktionslinie ist die geordnete Abfolge von Stationen, die Zellen zu fertigen Modulen verarbeitet — Schneiden, Tabbing, Layup, Bussing, Laminieren, Rahmen, Anschlussdosen-Montage, Prüfen — geliefert halbautomatisch oder vollautomatisch und ausgelegt auf eine Kapazitätsstufe von 5 MW bis 1–2 GW, wobei Layout, Medienversorgung und Personalbesetzung dieser Stufe folgen.
Solarpanel-Produktionslinie: Konfigurationen von 5 MW bis 1 GW
Käufer geraten selten wegen einer einzelnen Maschine in Schwierigkeiten. Sie geraten als Projekt in Schwierigkeiten: eine Kapazitätsstufe, gewählt bevor jemand den Technikraum geprüft hat, ein Automatisierungsgrad, gewählt ohne die Bediener zu zählen, ein Footprint, gezeichnet bevor jemand gefragt hat, wie lang die Laminator-Warteschlange wirklich ist.
Was eine Solarpanel-Produktionslinie enthält
Die Reihenfolge ist fest. Was sich zwischen einer 5-MW-Werkstatt und einer Gigawatt-Anlage ändert, ist, wie viel von Hand erledigt wird, wie viel Puffer zwischen den Stationen liegt und wie viel Prüfung automatisch läuft.
- Zellvorbereitung — Sortieren, dann Laserschneiden oder Ritzen für Halbzellen-, Shingled- oder Rückkontakt-Arbeit.
- Tabbing und Stringing — Bandlöten oder Klebeverbindung zu Strings mit reproduzierbaren Verbindungen.
- Layup — Strings auf Glas mit Einkapselungsfolie und Backsheet oder Rückglas, in Schaltkreisreihenfolge.
- Bussing und Isolation — Verbinden der String-Enden zum Modulschaltkreis und Isolieren der Verbindungen.
- Inspektion vor der Laminierung — Sicht- und EL-Prüfung, solange Defekte noch reparierbar sind.
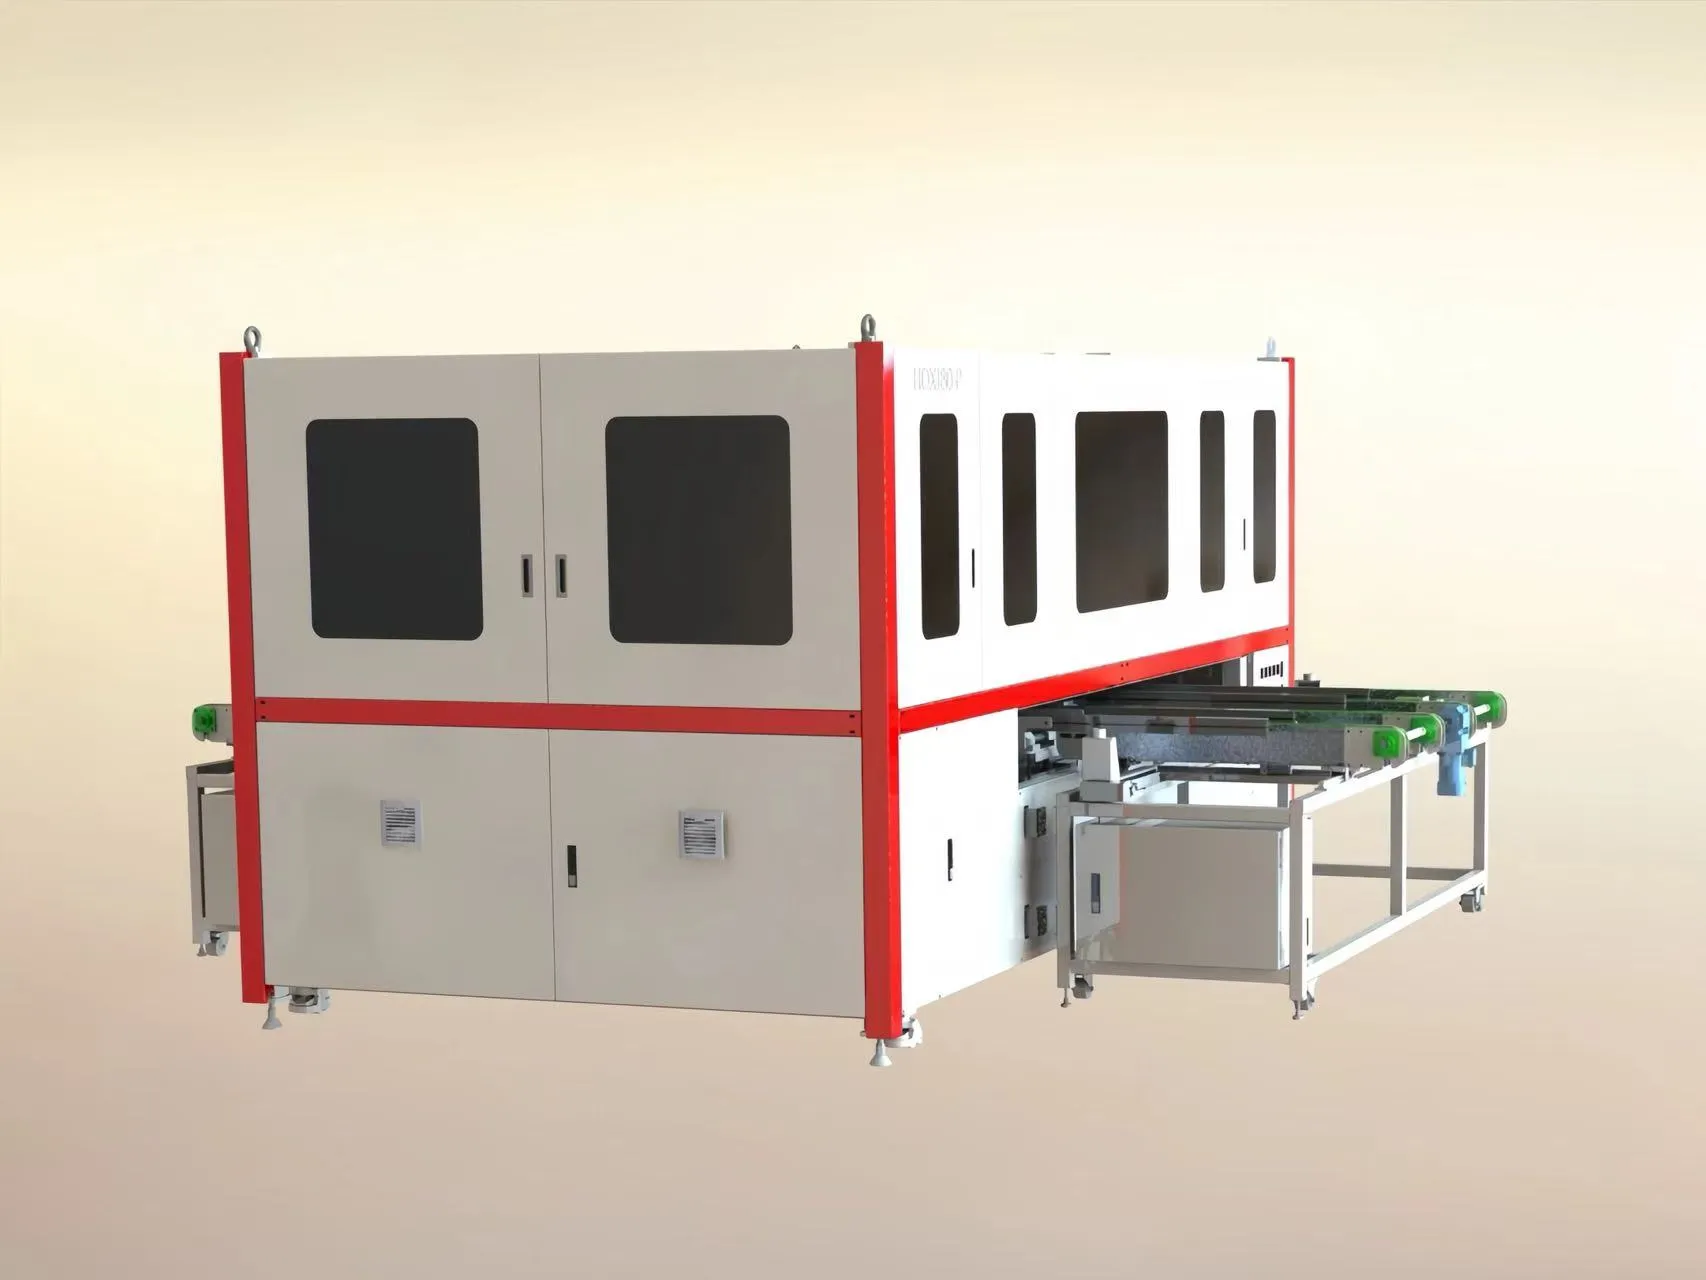
- Laminierung — Wärme, Vakuum und Druck härten die Einkapselungsfolie aus und ziehen Luft heraus.
- Rahmen und Anschlussdose — Trimmen, Rahmenkleber, Dosens Löten oder Kleberfüllen, Aushärten.
- Endprüfung — EL-Bildgebung, IV unter einem Sonnensimulator, Hipot-Tests, Sortieren, Verpacken.
Zwei Stationen geben den Takt stromabwärts vor: ein Tabber-Stringer wie der AM050FH für MBB-Halbzellen-Strings und die IV-Messung auf einem Simulator der AAA-Klasse wie dem OTMT. Alles andere wird nach Funktion und nach seiner Schnittstelle zu den Nachbarn spezifiziert.
Halbautomatisch versus vollautomatisch
Der Unterschied ist nicht „Maschinen versus keine Maschinen“. Eine halbautomatische Solarpanel-Produktionslinie nutzt dieselben Prozessanlagen; Bediener bewegen Module zwischen den Stationen und treffen mehr Sichturteile. Eine vollautomatische Linie ergänzt Transfer, Pufferung, automatische Laminatorbeschickung und Rückverfolgbarkeit, sodass Module nie von Hand gehoben werden.
Manueller Transfer kostet Personal und bringt Handhabungsschäden, die kein Test vollständig erfasst. Konsistenz ist das eigentliche Argument, wenn die Kapazität wächst: manuelles Layup ist bei einer Handvoll Module pro Schicht in Ordnung und wird bei Hunderten zur Hauptquelle von Fehlausrichtungen. Die Fehlerbehebung läuft umgekehrt — ein sichtbarer Stau wird von einem Bediener beseitigt, eine automatische Linie braucht ein schriftliches Verfahren.
Wie sich die Konfiguration von 5 MW bis 1 GW ändert
Stufen, die Ooitech baut: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW und 1–2 GW. Die Tabelle zeigt, wie sich der Charakter der Linie verschiebt; sie leitet die Entscheidung, statt sie vorzugeben.
| Stufe | Charakter | Was das Design bestimmt |
|---|
| 5 MW | Halbautomatisch, kompakt | Geringster Kapitaleinsatz; manueller Transfer. |
| 10 MW | Halbautomatisch, etwas Automatisierung | Wo Handarbeit die Qualität begrenzt. |
| 20 MW | Halbautomatisch, mehr Stationen | Puffer und Durchfluss über Maschinengeschwindigkeit. |
| 30 MW | Hybrid | Laminatorbeschickung ist der Engpass. |
| 60 MW | Überwiegend automatisch | Inline-Prüfung und Rückverfolgbarkeit. |
| 120 MW | Vollautomatisch schlüsselfertig | Transfer, Pufferung, Daten integriert. |
| 150 MW | Vollautomatisch, Mehrformat | Umrüstzeit und Linienausgleich. |
| 300 MW | Vollautomatisch, paralleler Fluss | Redundanz und Wartungszugang. |
| 600 MW | Anlagenmaßstab | Medienversorgung, Logistik, MES. |
| 1–2 GW | Mehrlinien-Anlage | Gemeinsame Medienversorgung und Qualitätssystem. |
Zwei Regeln gelten in jeder Stufe. Die Kapazität wird durch die langsamste Station in der Kette bestimmt, nicht durch die schnellste Maschine im Angebot. Und halbautomatisch zu automatisch ist ein Schritt in der Projektkomplexität, bevor es ein Schritt in der Stationsanzahl ist. Erstkäufer beginnen oft mit der 5-MW-halbautomatische Linie während sie das Gebäude so planen, dass eine spätere automatische Konfiguration in denselben Footprint passt.
Layout- und Flächenlogik
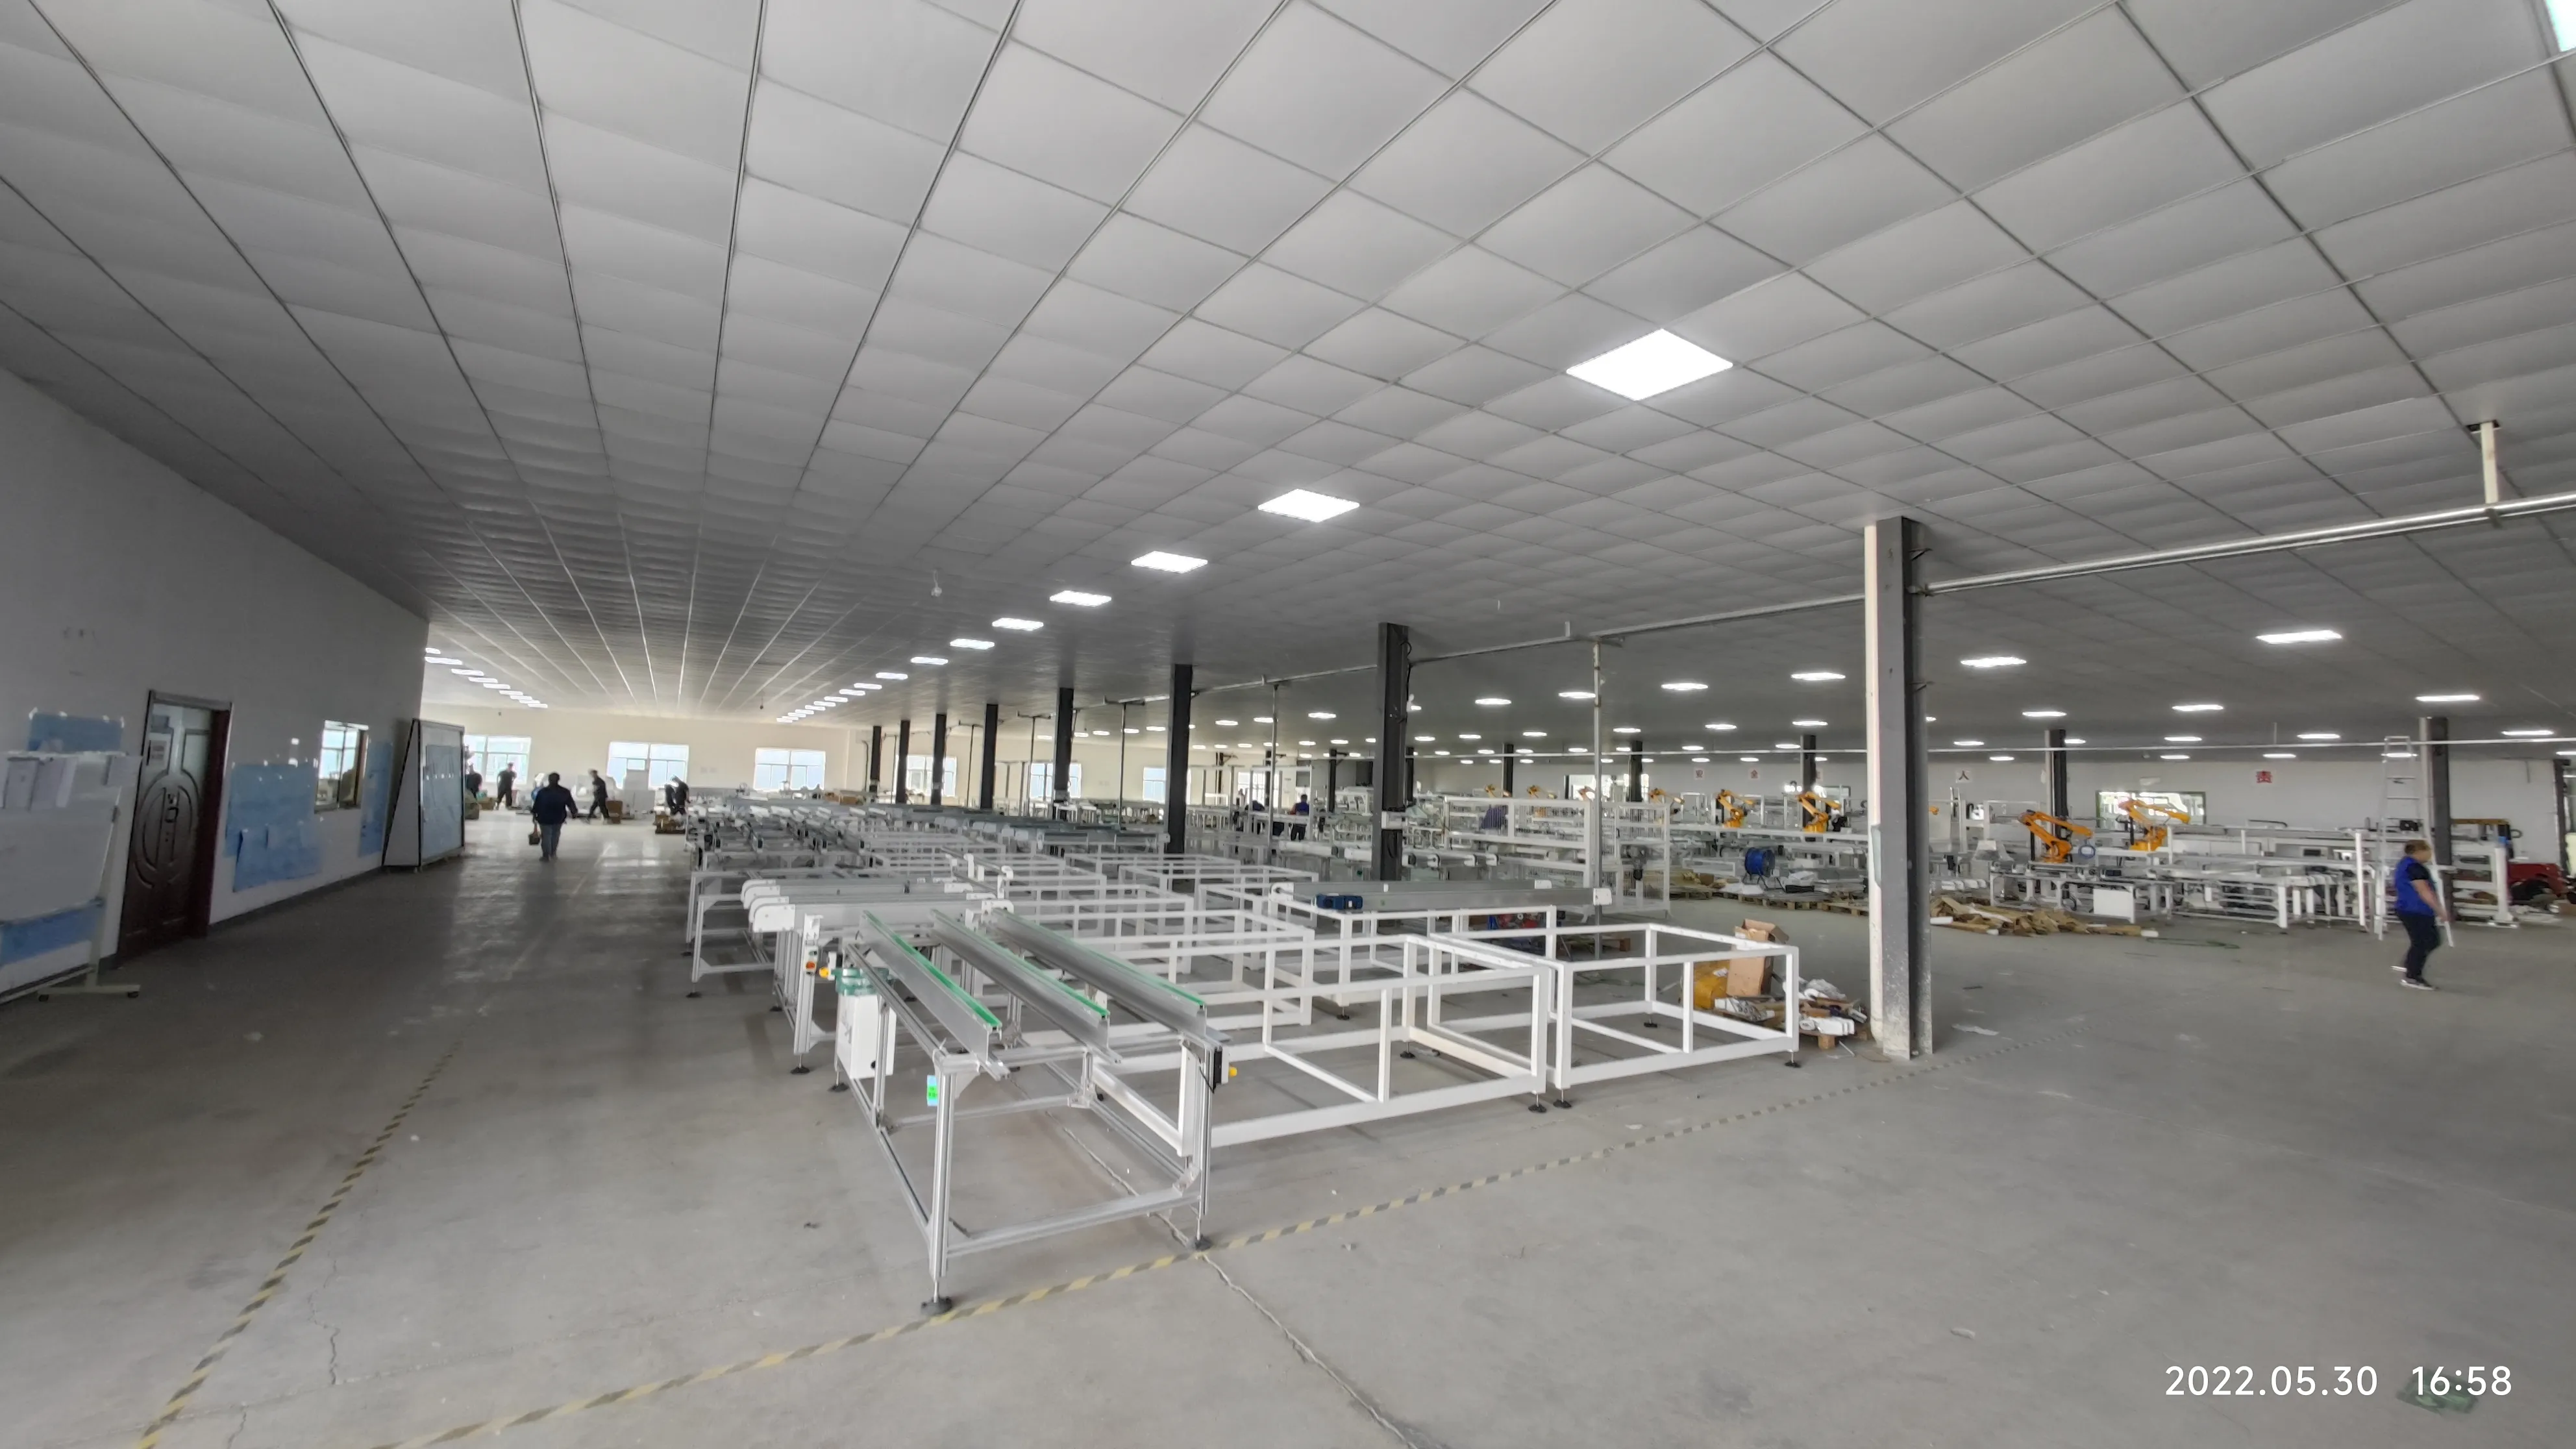
Das Layout folgt dem Material, nicht dem Zeichenblatt. Die Linie läuft in eine Richtung von der Glasbeschickung bis zur Verpackung, und jede Übergabe wirft dieselben Fragen auf: wo Module warten, wer sie bewegt, wie ein Ausschuss den Fluss verlässt, ohne ihn zu blockieren. Gerade Linie, U-Form, die fertige Module zum Glasgang zurückführt, oder zwei Gänge mit Layup und Laminierung Rücken an Rücken.
Fläche wird durch Puffer verbraucht, nicht durch Maschinen. Zwischen Layup und Laminator muss genug Warteschlange sein, um ihn durch einen Stillstand hindurch zu versorgen; zwischen Laminator und Rahmen muss Platz zum Abkühlen sein. Wartungsgänge, Schaltschrank-Freiraum und ein Weg, der breit genug ist, um einen Laminator zu entfernen, sind teuer nachzurüsten.
Medienversorgung: Strom, Luft, Wasser, Umgebung
Die Medienversorgung ist der Teil einer Solarpanel-Produktionslinie, der zuletzt abgenommen und zuerst beschuldigt wird. Die Anschlusslast wird von Laminatoren, dem Sonnensimulator und der Kälteanlage dominiert, und die Verteilung muss für gleichzeitigen Betrieb ausgelegt sein, nicht für eine nominelle Summe. Druckluft wird an vielen kleinen Punkten entnommen — Zylinder, Greifer, Kleberdosierung, Vorrichtungen —, daher ist stabiler Druck wichtiger als das Gesamtvolumen.
Kaltwasser wird vom Laminator und von manchen Laser- und Prüfgeräten benötigt; die Spezifikation sollte Temperatur und Durchfluss angeben, die die Maschine erwartet, mit Reserve für den Sommer. Laminierung und Kleberaushärtung brauchen zudem einen sauberen, kontrollierten Raum — eine für Menschen angenehme Werkstatt ist nicht automatisch für die Einkapselung geeignet.
Personal pro Schicht nach Automatisierungsgrad
Der Personalbedarf ergibt sich aus dem Layout, nicht aus einer Broschüre. Auf einer halbautomatischen Linie sind die Menschen entlang des Prozesses verteilt — jede manuelle Übergabe ist eine Person, konzentriert bei Layup, Bussing und Prüfung. Auf einer vollautomatischen Linie braucht dieselbe Leistung Personal bei der Glasbeschickung, an den Qualitätstoren, bei der Verpackung und in der Wartung.
In der Angebotsphase stellt sich die Frage nach der Organisation, die der Anbieter voraussetzt: Personen pro Schicht, Qualifikationen, ob die Umrüstung eine oder zwei Personen erfordert, wer nachts um drei eine Störung behebt. Ooitech liefert schlüsselfertig mit Schulung, daher sollten Personalplan und Schulungsplan als ein Dokument eintreffen.
Inbetriebnahme- und Schulungsablauf
Die Inbetriebnahme reicht von der Überprüfung der Versorgungseinrichtungen und Trockenläufen an einzelnen Stationen über die Sektionsintegration bis zum Volllauf der gesamten Linie mit echtem Material vor der Übergabe. Die Schulung läuft parallel, nicht danach: Bediener lernen eine Station, während sie eingerichtet wird, Instandhaltungsmitarbeiter lernen die Zeichnungen an der Maschine, die sie reparieren werden.
Zwei Dokumente entscheiden über Erfolg oder Misserfolg dieser Phase — die vor dem Versand ausgestellte Checkliste vor der Installation, die festhält, was im Gebäude fertig sein muss, bevor die Kisten eintreffen, und das Übergabeprotokoll, das festhält, was mit welchem Material nachgewiesen wird und wer unterschreibt.
Wie man eine Ausschreibung für eine Solarpanel-Produktionslinie schreibt
Eine gute Ausschreibung beschreibt eine Fabrik, nicht eine Liste von Maschinennamen. Nennen Sie zuerst das Produkt: Modulgröße und -format, Zelltyp und -konfiguration, Glas, Rahmen oder rahmenlos, Anschlussdosentyp und die Mischung, falls mehr als eine Variante läuft. Dann den kommerziellen Rahmen: Ziel-Tier, Schichten pro Tag, geplante Erweiterung und ob der Standort neu ist oder eine Umrüstung.
- Standortfakten — Grundfläche, Deckenhöhe, Bodenbelastung, Strom, Luft, Wasser, Entwässerung.
- Leistungsgrenzen — wo der Anbieter aufhört und Sie beginnen.
- Automatisierungserwartung pro Sektion, nicht ein globales Etikett.
- Schnittstellen — Rückverfolgbarkeit, Datenerfassung, MES oder ERP.
- Lieferumfang — Layouts, Medienplan, Handbücher, Ersatzteilliste, Schulung, Abnahmekriterien.
- Servicebedingungen — Reaktionsweg, Ersatzteil-Lieferzeit, Fernsupport, Garantieumfang.
Vergleichbarkeit ist der Punkt: Zwei Angebote für dieselbe "automatische Solarpanel-Produktionslinie" decken selten denselben Umfang ab, und eine sektionsweise Antwort ist der Weg, das herauszufinden. Die Vorgehensweise ist identisch beim Vergleich einer 120 MW automatischen Linie mit einer 600 MW schlüsselfertigen Konfiguration.
Häufige Spezifikationsfehler
- Kapazität ohne Produkt. Ein Tier bedeutet nichts, solange das Modulformat nicht definiert ist.
- Die schnellste Maschine, keine ausgewogene Linie. Der Engpass verschiebt sich einfach.
- Inspektion außerhalb des Umfangs. EL- und IV-Tests sind Prozessausrüstung, keine Extras.
- Schulung wegverhandeln. Ungeschulte Bediener erzeugen vom ersten Tag an Ausschuss.
Die Abfolge ist wichtiger als jede einzelne Spezifikation; der Prozess ist dargestellt in dem zehnstufigen Fertigungsprozess und in wie eine Linie von Zellen zu Modulen funktioniert.
FAQ
Wie lange dauert der Bau und die Inbetriebnahme einer Linie?
Das richtet sich nach Kapazitäts-Tier, Automatisierungsgrad und wie schnell das Gebäude fertig ist. Eine kompakte halbautomatische Linie ist ein kurzes Projekt; eine vollautomatische Mehrsektionslinie erfordert längeren Bau, Installation und Integration. Fordern Sie einen sektionsweisen Zeitplan an, damit die Bauarbeiten parallel laufen.
Kann eine halbautomatische Linie später auf automatisch aufgerüstet werden?
Ja, wenn Layout und Versorgungseinrichtungen dafür geplant sind. Der übliche Weg ergänzt Transfer und Puffer zwischen den Sektionen, dann automatische Laminatorbeschickung, wobei die gleiche Kernausrüstung erhalten bleibt. Einschränkungen sind Grundfläche, freie elektrische Kapazität sowie Luft- und Kühlungsreserven.
Was bestimmt den Preis einer Solarpanel-Produktionslinie?
Kapazitäts-Tier, Automatisierungsgrad pro Sektion, Stationsanzahl, die verarbeiteten Formate und die Leistungsgrenze — ob Beschickung, Handhabung, Inspektion und Verpackung enthalten sind. Versorgungstechnik und Bauarbeiten sind separate Budgetposten. Angebote sind nur vergleichbar, wenn die Ausschreibung eine sektionsweise Antwort erzwingt; Kostenstruktur nach Kapazität zeigt, wie diese Blätter zu lesen sind.
Müssen wir die ganze Linie auf einmal kaufen?
Nicht unbedingt, aber die Abfolge ist wichtig. Die Stationen, die die Qualität bestimmen — Stringing, Laminierung, Prüfung —, sind am schwersten zu ersetzen; Handhabung und Verpackung können manuell beginnen. Kaufen Sie den Prozess vor dem Transport, halten Sie das Layout von Anfang an vollständig und staffeln Sie die Automatisierung in eine Linie hinein, die dafür gebaut ist.
Eine Solarpanel-Produktionslinie ist ein langlebiges Anlagegut, und das Angebot, das Sie unterzeichnen, entscheidet über ihr Verhalten für Jahre. Senden Sie Ihre Produktspezifikation, Ihr Ziel-Tier und Ihre Standortdaten über das Angebotsanforderungsformular und fordern Sie einen sektionsweisen Umfang an; die stationsgenaue Maschinenübersicht ist die natürliche nächste Lektüre.