Prüfverfahren für PV-Bänder: Abmessungen, Festigkeit, Lötbarkeit
Inhaltsverzeichnis
Kurze Antwort: Ein Ribbon-Datenblatt wird gegen zwei chinesische Dokumente geschrieben, GB/T 31985 und T/CPIA 0005-2017, und ihre fünf Testgruppen sind nicht gleichwertig. Abmessungen, Mechanik, Elektrik und Beschichtung lassen sich alle an einer eingehenden Spule an einem Nachmittag erneut prüfen. Salzsprühnebel, PCT und Feuchte-Wärme dauern etwa sechs Wochen und beurteilen die Grenzfläche Ribbon-Encapsulant statt das Ribbon. Die Zahl, die entscheidet, ob eine Zelle reißt, Rp0,2, erscheint in keiner der beiden Normen. Sie wird verhandelt.
Vier frühere Seiten dieser Reihe behandelten was ein Ribbon tut, woraus es besteht, wie es geformt wird, und wie es gezogen und beschichtet wird. Keine davon beantwortete die Frage, die ein Qualitätsingenieur stellt, wenn eine Palette ankommt: Welche Zahlen auf diesem Datenblatt kann ich selbst prüfen, und was tue ich, wenn mein Ergebnis und das des Lieferanten nicht übereinstimmen?
Die Antwort beginnt mit zwei Dokumenten. GB/T 31985 ist die nationale Norm für verzinntes Photovoltaik-Ribbon. T/CPIA 0005-2017 ist die Version des Industrieverbands, herausgegeben von der China Photovoltaic Industry Association, und beide teilen einen Rahmen aus fünf Gruppen. Darunter stehen die Prüfverfahrensnormen, die festlegen, wie jede Messung tatsächlich durchgeführt wird: GB/T 228.1 für Zugversuche, GB/T 3048.2 für Widerstand, GB/T 6462 und GB/T 16921 für Schichtdicke, GB/T 10125 für Salzsprühnebel.
Eine Einschränkung vor den Details. T/CPIA 0005 wurde geschrieben, als flaches Ribbon nahezu das gesamte Volumen trug. Seine Klauseln zu Runddraht sind dünn, und geformtes Ribbon erscheint darin kaum. Wenn Sie MBB- oder 0BB-Draht kaufen, gibt Ihnen die Norm einen Ausgangspunkt statt einer Antwort, und die technische Vereinbarung muss den Rest tragen. Dieses Muster wiederholt sich: Die Normen setzen die Untergrenze, die Vereinbarung setzt die Arbeitswerte.
Die fünf Gruppen sind nicht dieselbe Art von Test
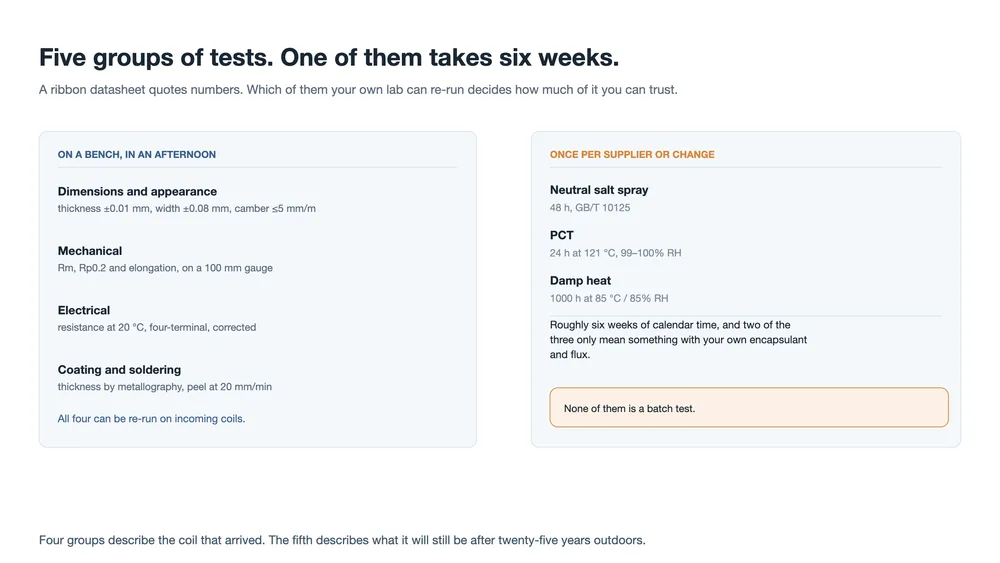
Flach gelesen sieht die Liste wie fünf gleichwertige Kategorien aus. Nach dem gelesen, woran der Test scheitern kann, teilt sie sich in zwei. Vier Gruppen beschreiben die Spule, die angekommen ist: ihre Geometrie, ihre Festigkeit, ihren Widerstand, ihre Beschichtung. Die fünfte beschreibt, was diese Spule nach fünfundzwanzig Jahren Feuchte-Wärme und Salz noch sein wird, was ebenso vom Encapsulant und vom Flussmittel abhängt wie vom Ribbon.
Diese Aufteilung entscheidet Ihren Probenplan, bevor Sie überhaupt eine Frequenztabelle ansehen. Die ersten vier können bei jeder Charge erneut geprüft werden, ohne die Produktion anzuhalten. Die fünfte kann überhaupt kein Chargentest sein, denn tausend Stunden sind kein Chargenintervall.
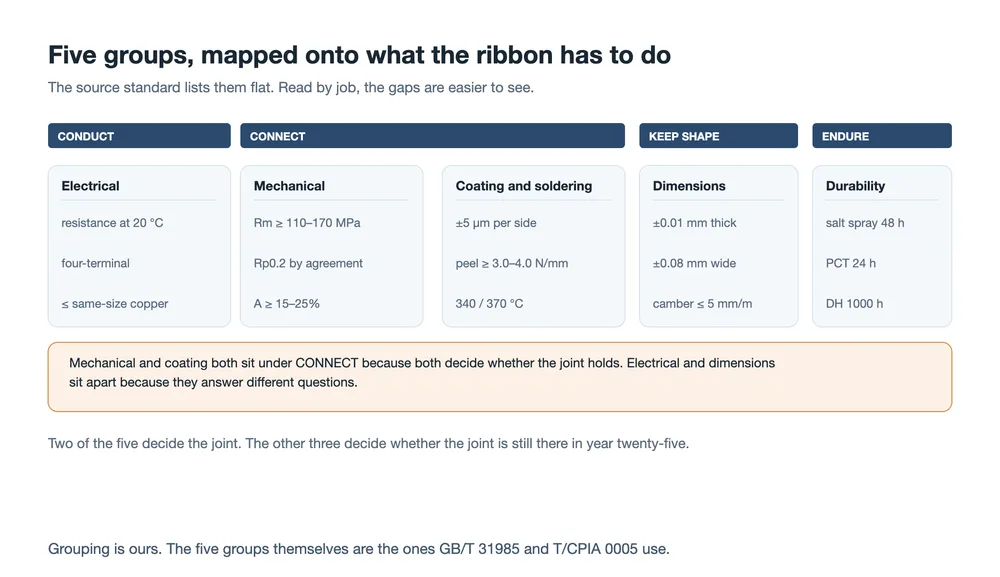
Die obige Zuordnung ist unsere, nicht die der Norm. Sie ist aus einem Grund nützlich: Sie macht die Lücken sichtbar. Zwei der Gruppen entscheiden, ob die Verbindung entsteht. Drei entscheiden, ob die Verbindung im fünfundzwanzigsten Jahr noch da ist. Nur eine der fünf ist ein Test im Produktionsintervall.
| Gruppe | Was er entscheidet | Verfahrensnorm | Realistische Frequenz |
|---|---|---|---|
| Abmessungen und Aussehen | wo das Ribbon im Stringer sitzt und wie viel Kupfer den Strom führt | GB/T 31985, T/CPIA 0005 | jede Charge |
| Mechanik | auf die Zelle übertragene Spannung und wie viel Handhabungsbelastung es übersteht | GB/T 228.1 | jede Charge |
| Elektrik | ohmscher Verlust im Modul | GB/T 3048.2 | monatlich oder nach Chargenanteil |
| Beschichtung und Löten | ob die Verbindung überhaupt entsteht | GB/T 6462, GB/T 16921 | Dicke jede Charge, Peel monatlich |
| Umgebung | ob die Verbindung und das Polymer darum herum bestehen | GB/T 10125 und die beiden Alterungsklauseln | bei neuem Lieferanten, neuer Beschichtung, neuer Folie |
Abmessungen und Aussehen: günstig, schnell, und wo die meisten Streitigkeiten beginnen
Bei flachem Ribbon sind die Zahlen kurz. Die Dickentoleranz beträgt ±0,01 mm und die Breitentoleranz ±0,08 mm. Die Seitenkrümmung, die chinesische Lieferanten Sichelbiegung nennen, darf 5 mm pro Meter nicht überschreiten. Das Aussehen erlaubt nicht mehr als drei Pinholes oder Zunderstellen pro 10 cm, jede kleiner als 0,5 mm², und keine Oxidationsverfärbung oder fehlende Beschichtung.
Die Krümmung ist die, die zubeißt. Ein gebogenes Ribbon läuft nicht gerade durch einen Stringer, und ein Ribbon, das seitlich abdriftet, erzeugt zwei Fehler auf einmal: eine falsch platzierte Verbindung und blankes Ribbon dort, wo eine Verbindung sein sollte. Beide sind auf der Linie sichtbar und keiner ist auf einem Datenblatt sichtbar.
Bei Runddraht sind die drei Parameter Durchmesser, Rundheit und Geradheit, und hier reicht eine Handmikrometerschraube nicht mehr aus. Wir haben die Arithmetik in der Seite über die Ribbon-Herstellung: Ein Draht 0,01 mm unter Nennmaß hat bei 0,18 mm 12,1 % höheren Widerstand, gegenüber 8,2 % bei 0,26 mm und 6,0 % bei 0,35 mm. Dieselbe absolute Toleranz kostet umso mehr, je dünner der Draht wird. Die kontinuierliche Messung per Lasermessgerät existiert genau aus diesem Grund; vier Punkte mit der Mikrometerschraube können einen Draht nicht finden, der oval ist oder entlang seiner Länge wandert.
Dann eine Definitionsfalle, die mehr Streit kostet als jede Toleranz. Ist der Durchmesser in Ihrem Prüfblatt der beschichtete Durchmesser oder der Kupferkern? Die beiden unterscheiden sich um die doppelte Schichtdicke, Dutzende Mikrometer am dünnen Ende des Bereichs. Wenn das Datenblatt 0,26 mm sagt und Ihr Messgerät 0,272 mm anzeigt, haben Sie keinen Defekt gefunden; Sie haben eine Definition gefunden. Schreiben Sie die Grundlage in die Vereinbarung, und der Streit verschwindet.
Mechanik: Rm, Rp0,2 und die Zeile, die die Norm leer lässt
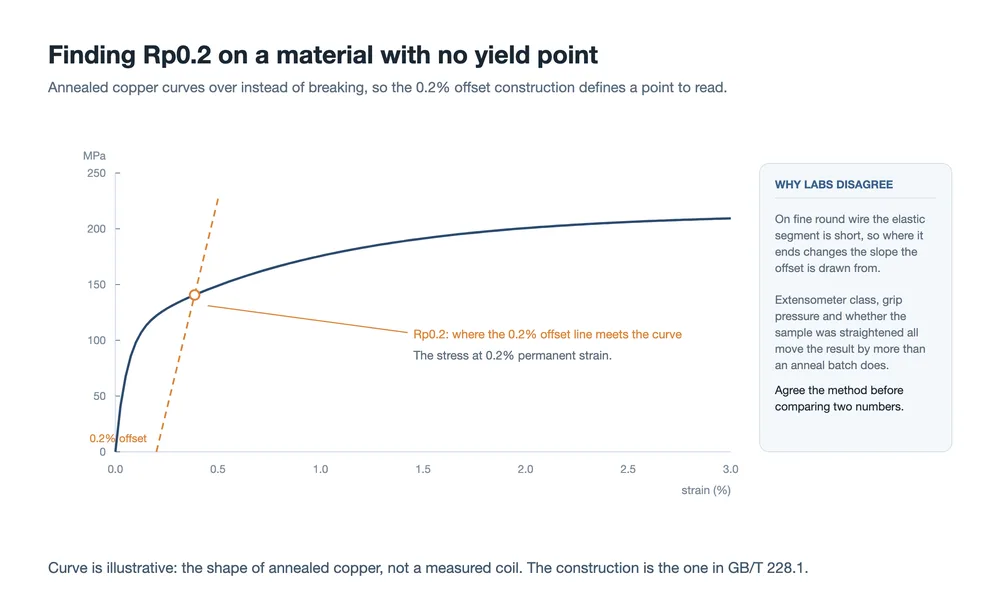
Ein Zugversuch nach GB/T 228.1 auf einer Messlänge von 100 mm liefert drei Zahlen auf einmal. Die Zugfestigkeit Rm ist die Spitzenspannung vor dem Bruch der Probe und beschreibt, wie viel Belastung das Band toleriert. Die Bruchdehnung A ist die Dehnung beim Bruch und beschreibt, wie weit es sich dehnt, bevor es versagt. Die Streckgrenze Rp0.2 ist die Spannung bei 0,2 % bleibender Dehnung und beschreibt, wie viel Kraft das Band an die Zelle weitergibt, bevor es nachzugeben beginnt.
| Eigenschaft (T/CPIA 0005) | Verbindungsband, weich | Verbindungsband, ultraweich | Busbar-Band |
|---|---|---|---|
| Rm, Dicke über 0,15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, Dicke 0,15 mm oder weniger | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Bruchdehnung A, über 0,15 mm | ≥25% | ≥20% | ≥25% |
| Bruchdehnung A, 0,15 mm oder weniger | ≥15% | ≥15% | ≥18% |
| Rp0.2 | nach Vereinbarung | nach Vereinbarung | nicht festgelegt |
Betrachten Sie die letzte Zeile. Die Eigenschaft, die am direktesten bestimmt, ob eine Zelle beim Löten reißt, ist diejenige, die die Norm nicht festlegt. Das hat einen Grund: Das richtige Fenster verschiebt sich mit der Zelldicke und mit dem Lötprozess, sodass eine einzelne Zahl für jemanden falsch wäre. Aber dieser Grund ist auch eine Warnung. Ein Lieferant, dessen Zertifikat kein Rp0.2 angibt, hat nicht versehentlich eine Zahl weggelassen. Das Fenster selbst und warum beide Enden davon wichtig sind, ist dargelegt auf der Materialseite.
Die Messung selbst ist heikler, als sie aussieht. Geglühtes Kupfer hat keinen ausgeprägten Streckpunkt, der sich von einer Kurve ablesen lässt, daher wird die 0,2-%-Offset-Konstruktion verwendet: Zeichnen Sie eine Linie parallel zum elastischen Abschnitt, beginnend bei 0,2 % Dehnung, und nehmen Sie die Spannung dort, wo sie die Kurve schneidet. Bei einem Draht von 0,20 mm ist der elastische Abschnitt kurz, was bedeutet, dass die Steigung, die die Offset-Linie kopiert, über sehr wenige Datenpunkte ermittelt wird. Extensometerklasse, Einspannkraft und ob die Probe vor dem Einspannen gerichtet wurde, verändern alle das Ergebnis. Zwei Labore können beide kompetent sein und dennoch um mehr abweichen, als eine Produktionscharge variiert.
Die Bedingungen sind Teil der Methode, und sie sind das Erste, was zu vergleichen ist, wenn zwei Labore nicht übereinstimmen. Prüfen Sie bei 23 °C und 50 % relativer Luftfeuchtigkeit auf einer Messlänge von 100 mm und steuern Sie die Geschwindigkeit in zwei Stufen: 5 mm/min bis etwa 2 % Dehnung oder die ersten 2 mm Weg, dann 10 bis 20 mm/min für den Rest. Ein Labor, das den gesamten Test bei 20 mm/min durchführt, liest bei demselben Draht ein höheres Rm und eine geringere Dehnung, weil das Material weniger Zeit zum Relaxieren hat. Keine der beiden Zahlen ist falsch; sie beantworten unterschiedliche Fragen. Falsch ist, sie zu vergleichen, was geschieht, wenn ein Zertifikat und eine Eingangsprüfung ohne die Methode nebeneinandergelegt werden.
Zug ist nicht der einzige mechanische Test, der sich lohnt. Ein Biegewechseltest faltet das Band um einen Dorn mit festem Durchmesser, bis es bricht, und gibt die Anzahl der Zyklen an. Er ist grob, er ist schnell, und er erfasst das, was ein einzelner Zugversuch nicht kann: eine Beschichtung, die reißt, und einen Kern, der kaltverfestigt, wo das Band über eine Umlenkrolle läuft. Band, das die Spule übersteht und am Stringer versagt, fällt in der Regel bei diesem Test durch, bevor es bei irgendeinem anderen versagt.
Elektrisch: die Korrektur, die das Urteil ändert
Der Widerstand wird nach dem Verfahren in GB/T 3048.2 gemessen, in der Praxis als Vierleiter-Messung. Zwei Kontakte führen den Strom und zwei andere messen die Spannung, sodass der Widerstand an den Stromklemmen nie in das Ergebnis eingeht. Die Anforderung ist vergleichend statt absolut. Bei 20 °C darf das Band nicht mehr Widerstand haben als ein Kupferleiter gleicher Abmessungen. Zum Vergleich: Geglühtes TU1-Kupfer liegt bei 0,017241 Ω·mm²/m, was 1,7241 µΩ·cm entspricht. Deshalb geben Eingangsspezifikationen für verzinntes Kupferband üblicherweise eine Obergrenze von 1,72 µΩ·cm an: Die Beschichtung soll Sie nicht Leitfähigkeit kosten, sondern nur den Querschnitt, den sie verdrängt.
Nun der Teil, der routinemäßig übersprungen wird. Der Temperaturkoeffizient des Widerstands von Kupfer beträgt etwa 3,93×10⁻³ pro °C, was ungefähr 0,4 % pro Grad entspricht. Messen Sie eine Spule bei einer Labortemperatur von 28 °C ohne Korrektur, fällt der Messwert etwa 3,1 % zu hoch aus. Dieser Fehler ist genauso groß wie der Durchmesserfehler, den wir auf der Fertigungsseite berechnet haben, und er weist in die falsche Richtung: Eine gute Spule fällt durch, oder eine grenzwertige Spule besteht, wenn der Raum kalt war.
Die Korrektur ist eine einzige Zeile: Teilen Sie den Messwert durch 1 + 0,00393 × (t − 20), wobei t die Temperatur während des Tests ist. Die Anweisung der Norm, fünf Messwerte bei 20 ± 5 °C zu nehmen und zu mitteln, existiert aus demselben Grund. Keiner der beiden Schritte ist schwierig. Beide werden oft genug weggelassen, dass eine Widerstandsangabe ohne angegebene Prüftemperatur keine Messung ist.
Beschichtung und Löten: zwei Zahlen und eine Kurve
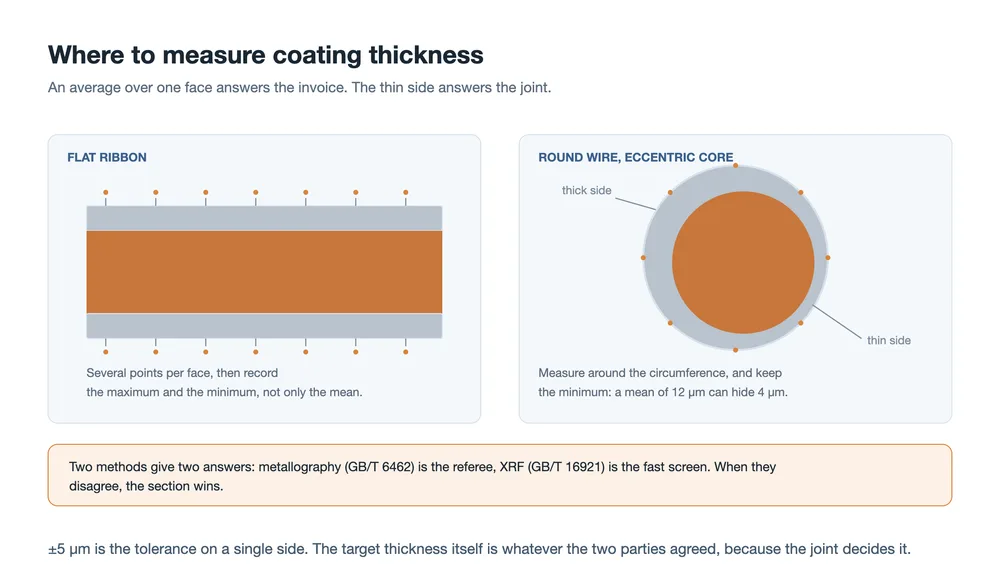
Die Beschichtungsdicke kann auf zwei Arten gemessen werden. Ein metallografischer Schliff (GB/T 6462) schneidet, bettet ein und poliert das Band und liest die Schicht unter dem Mikroskop ab. Die Röntgenfluoreszenz (GB/T 16921) misst zerstörungsfrei und dauert Sekunden, weshalb sie in der Linie eingesetzt wird. Wenn die beiden nicht übereinstimmen, ist der Schliff der Schiedsrichter. Die Norm erlaubt ±5 µm auf einer einzelnen Seite und überlässt die Zieldicke den beiden Parteien, weil die Verbindung sie bestimmt.
Bei Runddraht sind ein oder zwei Messwerte keine Messung. Wenn der Kern in der Beschichtung außermittig sitzt, kann der Mittelwert über einen Querschnitt völlig akzeptabel sein, während eine Seite dünn ist. Diese dünne Seite ist die, an der das Lot das wenigste Material zur Verfügung hat, und sie ist die Seite, die versagt. Messen Sie rund um den Umfang und erfassen Sie sowohl das Minimum als auch den Mittelwert.
Bevor ein Lot auf ein Testplättchen gelötet wird, beantwortet eine Benetzungskontrolle die günstigere Frage. Löten Sie einen Streifen und messen Sie den Kontaktwinkel der Kehlnaht: Unter 90° hat sich das Lot ausgebreitet und verbunden, bei 90° oder darüber ist es zusammengeperlt und liegt nur auf der Oberfläche auf. Ein Kontaktwinkel ist ein Näherungswert, keine Spezifikation, aber er ist der schnellste Weg, ein Beschichtungsproblem von einem Prozessproblem zu unterscheiden. Wenn eine Charge auf einem Testplättchen zusammenperlt, das die vorherige Charge benetzt hat, ist das Band oder dessen Lagerung verdächtig, nicht das Lötkolbeneisen. Beschichtungsoxidation bei der Lagerung, ungleichmäßiges Zinn und eine dünne Schicht zeigen sich hier zuerst.
Die Lötbarkeit wird als Abziehfestigkeit gemessen. Löten Sie ein Stück Band auf ein Standard-Testplättchen, ziehen Sie es dann bei 180° zurück und zeichnen Sie die Kraft auf. T/CPIA 0005 legt die Bedingungen fest: 20 mm/min Abziehgeschwindigkeit, mindestens 20 mm verlötete Länge mit mindestens 15 mm stabilem Plateau, Löten bei 340 ± 5 °C für bleihaltiges Lot oder 370 ± 5 °C für bleifreies Lot. Die Abnahmewerte sind eine mittlere Abziehfestigkeit von mindestens 4,0 N/mm für bleihaltig und 3,0 N/mm für bleifrei.
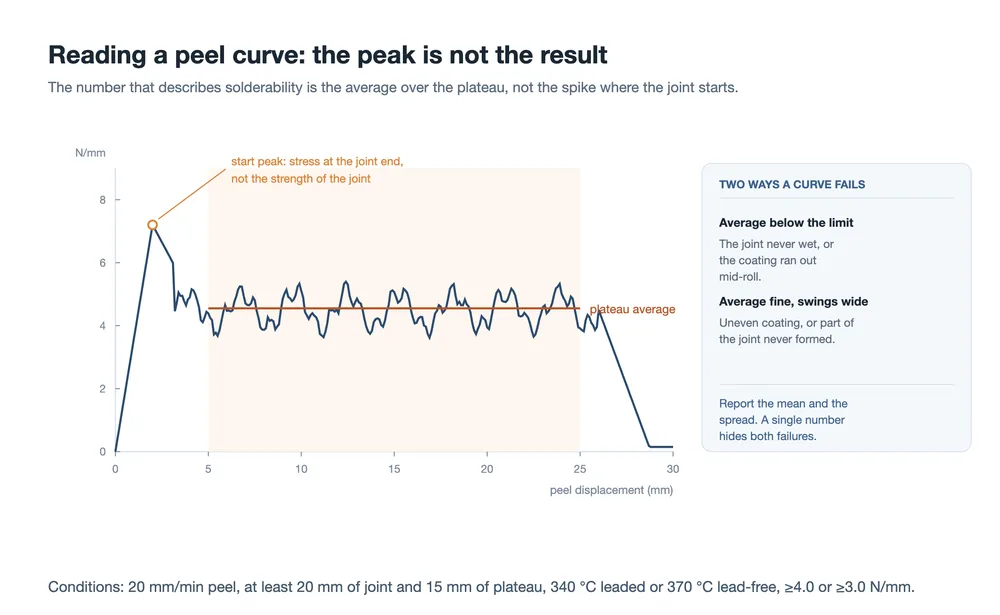
Lesen Sie das Plateau, nicht die Spitze. Der erste Spitzenwert entsteht durch Spannungskonzentration am Ende der Verbindung und sagt nichts über den Rest aus. Entscheidend ist der Mittelwert über den stabilen Abschnitt und dann die Streuung innerhalb dieses Abschnitts. Eine Kurve mit akzeptablem Mittelwert und großen Schwankungen bedeutet meist, dass die Beschichtung entlang der Länge ungleichmäßig ist oder dass ein Teil der Verbindung überhaupt nie benetzt wurde. Beides besteht eine Einzelwert-Prüfung und beides versagt im Feld.
Zwei verschiedene Prüfungen teilen das Wort Abziehen, und ihre Zahlen sind nicht vergleichbar. Die obige misst die Lötbarkeit des Bands bei 20 mm/min. Die auf Zellebene verwendete Elektroden-Abziehfestigkeit, die Modulfabriken nutzen, folgt einem anderen Dokument, T/CSTM 00461-2022, bei 300 bis 800 mm/min, mit anderen Abnahmewerten, und sie misst die Kombination aus Band, Gridline und Prozess. Ein Lieferant, der eine Abziehzahl ohne ihre Geschwindigkeit und ihren Prüfkörper angibt, hat eine Zahl genannt, die sich nicht einordnen lässt.
| Was gemessen wird | Abziehgeschwindigkeit | Was er Ihnen sagt | Wessen Problem es ist |
|---|---|---|---|
| Lötbarkeit des Bands (T/CPIA 0005) | 20 mm/min | ob die Beschichtung benetzt und hält | Bandlieferant |
| Elektroden-Abziehen der Zelle (T/CSTM 00461) | 300-800 mm/min | ob die Verbindung, die Sie tatsächlich herstellen, hält | Band, Zelle und Prozess gemeinsam |
Umwelt: Die Prüfung dreht sich nicht um das Band
Fünf Klauseln decken die Dauerhaftigkeit ab, und die Art ihrer Beurteilung ist der interessante Teil.
| Die Qualifizierungstests | Bedingungen | Wie beurteilt wird |
|---|---|---|
| Neutraler Salzsprühnebel | 48 h nach GB/T 10125 | Schutzgrad 10, Erscheinungsbewertung mindestens 4, keine Vergilbung, Schwärzung, Blasenbildung oder Ablösung |
| PCT | 121 °C, 99-100% RH, 24 h | keine offensichtliche Vergilbung oder Schwärzung innerhalb von 10 mm beiderseits des Bands |
| Feuchte Wärme | 85 °C, 85% RH, 1000 h | gleiches Kriterium |
| Thermische Zyklen | −40 °C bis +85 °C, wiederholt | Abziehkraft und Widerstand nach den Zyklen erneut gemessen; keine Trennung der Verbindung, kein Anstieg des Serienwiderstands |
| Hochtemperaturlagerung | 150 °C, 1000 h, auf Testplättchenebene | Erhalt der Abziehfestigkeit und kein messbares Wachstum der intermetallischen Schicht |
Die letzten beiden prüfen nicht das Band. Sie prüfen die zehn Millimeter beiderseits davon, also das Einkapselungsmaterial und die Grenzfläche. Das ist eine bewusste Entscheidung, und sie sagt, wofür die Prüfung da ist. Bandbeschichtung, Flussmittelrückstände und Einkapselungsmaterial wirken unter Hitze und Feuchtigkeit zusammen. Das sichtbare Produkt dieser Wechselwirkung ist ein gelbes Band oder eine schwarze Kante neben dem Band. Das Prüfen eines blanken Bandstreifens in einem Ofen würde das völlig übersehen.
Die praktische Konsequenz ist, dass diese Prüfungen mit Ihrer eigenen Stückliste durchgeführt werden müssen. Ein Salzsprühnebel-Ergebnis auf dem eigenen Testplättchen eines Lieferanten sagt Ihnen, dass die Beschichtung korrosionsbeständig ist. Es sagt Ihnen nicht, was passiert, wenn diese Beschichtung unter Ihrem EVA oder POE, mit Ihren Flussmittelrückständen, sechs Wochen lang bei 85 °C liegt. Das Feuchtwärmeverhalten des Moduls wird ausführlicher auf der Seite DH1000-Versagensmodus, behandelt, und die umfassendere Prüfliste findet sich in der Übersicht der Zuverlässigkeitsprüfungen.
Ein dreistufiger Wareneingangsprüfplan
Mit festgelegten Methoden ergibt sich der Plan aus dem Zeitaufwand jeder Prüfung. Drei Stufen decken nahezu jeden realen Fall ab.
| Stufe | Frequenz | Positionen |
|---|---|---|
| Charge | jede eingehende Charge | Aussehen, Abmessungen (Durchmesser oder Dicke und Breite), Zugfestigkeit (Rm, Rp0,2, A), Beschichtungsdicke |
| Periodisch | monatlich oder ein Anteil der Chargen | Widerstand, Abziehkraft, Wölbung, Rundheit |
| Einführung und Änderung | neuer Lieferant, neue Spezifikation, Prozessänderung | Salzsprühnebel, PCT, Feuchtwärme, Verträglichkeit mit Ihrer Folie und Ihrem Flussmittel |
Vier Gewohnheiten lassen den Plan besser funktionieren als die Tabelle allein.
Beproben Sie beide Enden der Spule. Glühen und Verzinnen driften beim Anfahren und beim Spulenwechsel, und eine Probe aus der äußeren Wicklung ist der eine Ort, an dem diese Übergänge bereits vorbei sind.
Verfolgen Sie Verteilungen, nicht Urteile. Eine Charge, die besteht, ist keine Charge, die stabil ist. Das Auftragen von Mittelwert und Streuung jeder Eigenschaft über zwanzig Chargen zeigt eine driftende Glühung lange bevor eine einzelne Charge ihren Grenzwert verfehlt.
Kontrollieren Sie die Lagerung. Die Beschichtung oxidiert, sobald die Spule geöffnet wird, und die Lötbarkeit sinkt mit ihr. Eine Spule, die bei Ankunft bestanden hat, kann vier Wochen später an der Linie versagen, und der Bericht wird den Stringer beschuldigen. Erfassen Sie Öffnungsdaten und halten Sie das Lager trocken.
Wissen Sie, was die Maschine Ihnen nicht sagen kann. Ein Stringer prüft Platzierung und Prozess, nicht die Festigkeit der Verbindung, wie die Erläuterung des Mechanismus darlegt: Kein Bauteil an der Maschine misst das Abziehen. Deshalb gibt es die Abziehprüfung außerhalb der Linie, auf Testplättchen, und deshalb kann eine Maschine wie der AM050FH-Stringer dass man bis an die eigenen Grenzen geht, ist kein Beweis dafür, dass die Verbindung gut ist.
Was in die technische Vereinbarung gehört
Die Normen geben Untergrenzen und Verfahren vor. Alles, was darüber entscheidet, ob zwei Labore übereinstimmen, muss separat schriftlich festgehalten werden. In der Praxis ist die Liste kurz:
- Die Basis für Durchmesser oder Dicke: beschichtet oder Kupferkern.
- Ein Rp0,2-Fenster mit sowohl einer Unter- als auch einer Obergrenze sowie die Messlänge und das Offset-Verfahren, mit dem er ermittelt wird.
- Schälkraft als N/mm oder N, mit der Breitendefinition für Runddraht, der Schälgeschwindigkeit und der Löttemperatur.
- Eine Ziel-Beschichtungsdicke pro Seite, über die Toleranz hinaus.
- Grenzwerte für Rundheit und Geradheit bei Runddraht, die die Norm offenlässt.
- Die Temperatur, bei der der Widerstand angegeben wird, und die Korrekturformel.
- Die Probenahmeposition, einschließlich der Frage, ob Spulenenden einbezogen werden.
- Mit welchem Einkapselungsmaterial und Flussmittel die Umwelttests durchgeführt werden.
Nichts davon ist exotisch. Jeder einzelne Punkt hat, wenn er nicht schriftlich festgehalten wurde, zu einer Meinungsverschiedenheit geführt, deren Beilegung länger dauerte als die Durchführung des Tests.
Fragen, die in der Praxis auftauchen
Kann ich T/CPIA 0005 auf Runddraht anwenden?
Verwenden Sie es als Ausgangspunkt, nicht als vollständige Spezifikation. Das Dokument wurde rund um Flachband verfasst; Durchmesser, Rundheit, Geradheit und die N/mm-Basis für einen runden Querschnitt müssen alle zwischen den beiden Parteien geklärt werden. Bei MBB- und 0BB-Draht sind Form und Anzahl des Drahts so wichtig, dass eine Flachband-Klausel nicht als Ersatz dienen kann.
Warum unterscheidet sich mein Rp0,2 von dem des Lieferanten?
Meist liegt es am Verfahren, nicht am Metall. Vergleichen Sie die Messlänge, die Offset-Konstruktion, die Extensometerklasse, den Klemmdruck und ob die Probe gerichtet wurde. Bei feinem Draht ist der elastische Abschnitt kurz, sodass kleine Unterschiede im Versuchsaufbau das Ergebnis stärker verschieben als ein Wechsel der Glühcharge. Einigen Sie sich zuerst auf das Verfahren; wenn die Zahlen dann immer noch abweichen, sehen Sie sich die Spule an.
Sollte die Schälkraft in N oder N/mm angegeben werden?
N/mm normalisiert auf die Breite, was bei Flachband eindeutig ist. Bei Runddraht gibt es keine Breite, durch die man teilen könnte, daher geben einige Lieferanten N an und andere teilen durch den Durchmesser oder durch ein nominelles Band. Beide Konventionen können funktionieren; eine Zahl ohne ihre Konvention kann es nicht. Die Seite zu Band und Flussmittel listet die Einheiten so auf, wie Lieferanten sie üblicherweise angeben.
Reicht XRF anstelle eines Schliffs aus?
Für die Prüfung an der Linie ja. Als Nachweis nein. XRF ist schnell und zerstörungsfrei und erkennt eine Spule, die systematisch zu dünn ist. Einen exzentrischen Kern bei Runddraht kann es nicht so auflösen wie ein polierter Schliff, und die Normen machen den Schliff zum Schiedsrichter, wenn beide voneinander abweichen. Behalten Sie den Schliff für die Eingangsstufe und für Streitfälle bei.
Warum scheint das Salzsprühkriterium zehn Millimeter vom Band entfernt zu liegen?
Weil der relevante Fehler an der Grenzfläche liegt, nicht am Metall. Ein Band kann der Korrosion widerstehen und dennoch die Folie um es herum verfärben, und ein Band kann sich verfärben, während die Verbindung hält. Die Beurteilung des Bereichs beiderseits des Bands ist die Art, wie die Norm ein Grenzflächenproblem in etwas Sichtbares und Wiederholbares umwandelt.
Muss ich wirklich bei jeder Charge eine Zugprüfung durchführen?
Sie ist die günstigste Frühwarnung, die Sie haben. Das Glühen ist der Prozess, der am ehesten von Charge zu Charge driftet, und Rp0,2 plus Dehnung ist der Punkt, an dem sich diese Drift zuerst zeigt, bevor sie zu Zellbruch am Stringer wird. Eine Zugprüfung kostet Minuten pro Charge; eine Ausschussphase mit gebrochenen Zellen kostet eine Schicht.
Abschließende Gedanken
Das Schwierige an der Bandprüfung sind nicht die Instrumente. Es ist die Ausrichtung: welche Eigenschaft, wo beprobt, wie korrigiert, woran gemessen. Wenn zwei Datensätze voneinander abweichen, ist die produktive Reihenfolge, zuerst das Verfahren und erst danach das Band zu prüfen. Diese Reihenfolge hat sich in der Eingangskontrolle lange genug bewährt, dass es sich lohnt, sie vor der nächsten Meinungsverschiedenheit schriftlich festzuhalten statt danach.
Eine Norm sagt Ihnen, was ein Band mindestens sein muss. Die Vereinbarung sagt Ihnen, was dieses Band für diese Linie sein muss. Das zweite Dokument ist dasjenige, das die Ausbeute entscheidet.
Verwandte Lektüre:
- Was ein PV-Ribbon leistet: drei Aufgaben, ein Kompromiss
- PV-Ribbon-Materialien: Kupferkern, Härte und Beschichtung
- PV-Bandstruktur und -typen: flach, rund und geformt
- Wie PV-Bandleitungen hergestellt werden: Ziehen, Glühen und Verzinnen
- Warum Flussmittel für das Photovoltaik-Löten unerlässlich ist
- Drahtziehen und Verzinnungslinie für Band
- Mechanismen von Solarzellen-Stringern: ein Leitfaden Zone für Zone
- DH1000-Feuchte-Wärme-Test: Ausfallmodi und Mechanismen
- Zuverlässigkeitstests für PV-Module: die vollständige Liste
- Hot Spots, Mikrorisse und PID: drei langsame Modulausfälle
Die hier angegebenen Werte stammen aus GB/T 31985 und T/CPIA 0005-2017 in der veröffentlichten Fassung sowie aus den in jedem Abschnitt genannten Prüfverfahrensnormen. Sie beschreiben, was diese Dokumente verlangen; sie sind keine Messungen unseres eigenen Produkts und kein Ersatz für die aktuelle Ausgabe einer Norm oder für eine unterzeichnete technische Vereinbarung. Die Widerstandsberechnung für 0,18 mm ist unsere eigene Berechnung, wiedergegeben auf der Seite zur Bandherstellung, unter der Annahme von Kupfer bei 1,75×10⁻⁸ Ω·m, Beschichtung von der Leitung ausgeschlossen, und einer 182 mm-Halbzelle. Die beiden Klauselverweise, T/CPIA 0005-2017 und T/CSTM 00461-2022, sind die zum Zeitpunkt der Erstellung dieser Seite gültigen Ausgaben.