PL-Schlieren, Blasenbildung und Bootsspuren: Welcher Schritt
Inhaltsverzeichnis
Kurze Antwort: Photolumineszenz-Schlieren, Blasenbildung und Bootsspuren sind drei unterschiedliche Defektsignaturen, und die Jahreszeit spielt eine Rolle: Von Juni bis September stammen über 80 % der Defekte auf Wafer-Ebene auf vielen Linien aus derselben Gruppe von Prozessursachen. Die drei sehen in einem niedrig aufgelösten Bild ähnlich aus und haben völlig unterschiedliche Behebungen. Eine PL-Schliere deutet normalerweise auf ein Kontaminations- oder Handhabungsproblem hin, nicht auf ein thermisches. Blasenbildung geht auf einen Abscheidungs- oder Trocknungsschritt zurück, bei dem sich eine Schicht ungleichmäßig gebildet hat. Bootsspuren sind eine Trägersignatur – die Waferposition im Boot hat sich im Prozess reproduziert. Die beteiligten Schichtdicken liegen bei 1 nm, 1,5 nm, 3 nm, 5 nm und 6 nm, was dünn genug ist, dass ein Oberflächeneffekt das Volumenverhalten dominiert. Die diagnostische Reihenfolge sollte der Defektform folgen, nicht der Prozessreihenfolge.
PV-Modulfertigung · von Jerry, Ooitech
PL-Flecken, Blasenbildung und Bootsspuren: Welchen Schritt zuerst prüfen?
Jedes Jahr von Juni bis September erleben über 80 % der Solarzellenfabriken genau denselben Kopfschmerz. Die Werkstatt wird konstant bei 25℃ gehalten, Prozessrezepte bleiben unverändert, Gasflüsse sind völlig normal, und Temperaturkurven liegen genau innerhalb der Spezifikationsgrenzen. Dennoch sinkt die Minoritätsträgerlebensdauer nach der Passivierung kontinuierlich. Ertragsschwankungen werden oft als vager Sommereffekt abgetan. Dieser Leitfaden erläutert vier umsetzbare, nachverfolgbare Grundursachen und bietet praktische Prozessanpassungen für die Sommersaison.
Problemszenario und Defektprofil
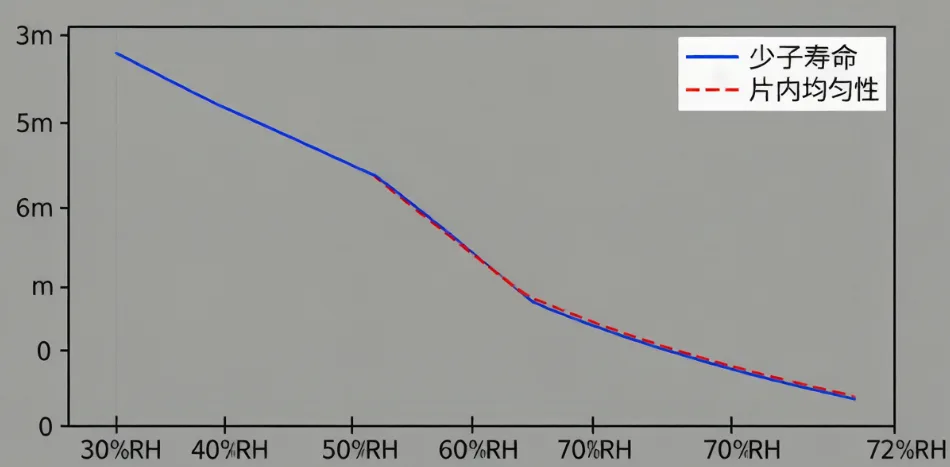
Nehmen Sie einen realen Fall aus einer Fabrik in Ostchina im Juni. Die Werkstatt war stabil bei 25℃, aber das Feuchtigkeitsmessgerät im Reinraum zeigte 72 %. Im Vergleich zu 30 % Luftfeuchtigkeit im Winter ist das mehr als das Doppelte. Prozessingenieure stellten fest, dass die Minoritätsträgerlebensdauer nach der Passivierung durchweg sank, von üblichen 2 ms auf 1,2 ms. Noch schlimmer: Wafer oben und unten im selben Rohr zeigten eine Varianz von 40 % in der Lebensdauer.
Dies ist kein Einzelfall. Sie können die Werkstattemperatur kontrollieren, aber Feuchtigkeit ist ein anderes Kaliber. Ein plötzlicher Sommerregen kann die Reinraumfeuchtigkeit leicht von 50 % auf 80 % treiben. Jeder einzelne Schritt im Passivierungsprozess ist äußerst empfindlich gegenüber dieser Feuchtigkeit.
Passivierung ist nicht nur das Aufbringen einer Schicht. Betrachten Sie es als zweistufige Rakete. Stufe eins ist die Abscheidung selbst, die auf chemischer Passivierung durch Al₂O₃ oder SiNₓ beruht, um offene Bindungen zu sättigen, plus Feldpassivierung zur Unterdrückung der Oberflächenrekombination. Stufe zwei ist die Wasserstoffpassivierung. Hochtemperatur-Feuern zwingt den Wasserstoff aus der Schicht, drückt ihn in die Siliziumoberfläche und Bulk-Defekte, um verbleibende offene Bindungen zu passivieren.
Der eigentliche Faktor, der Ihre endgültige Passivierungsqualität bestimmt, ist, wie gut der Wasserstoff während des Feuerns freigesetzt wird. Das Verhalten von Wasserstoff – von seiner Form in der Schicht bis zu seiner Freisetzungskinetik und Diffusionspfad – ist stark mit Temperatur und Feuchtigkeit verbunden. Genau deshalb werden Sommerdefekte durch Feuchtigkeitsänderungen ausgelöst, nicht durch Temperaturverschiebungen.
Vier Feuchtigkeitsübertragungsleitungen in der Passivierung
Lassen Sie uns dies in vier spezifische Fertigungslinien aufteilen. Die Werkstatt mag klimatisiert sein, aber diese vier Bereiche sind direkt von den Sommerbedingungen betroffen.
Linie 1: Wasserstoffabweichung durch Kühlwassertemperatur
PECVD-Kammern benötigen während der Abscheidung eine konstante Kühlung, um ein präzises Temperaturfeld aufrechtzuerhalten. Kühler haben ihre Kondensatoren normalerweise auf dem Dach oder im Freien und nutzen Fluss- oder Brunnenwasser, das völlig der Jahreszeit ausgeliefert ist.
Im Winter liegen die Außentemperaturen bei etwa 5–10℃, wodurch das Kühlwasser perfekt stabil bei 20–22℃ bleibt. Im Sommer steigt die Hitze über 35℃. Die Effizienz der Kühler sinkt, und die Kühlwassertemperaturen steigen leicht auf 28–30℃.
Ihr Reinraum mag immer noch 25℃ haben, aber dieses wärmere Kühlwasser verändert direkt die Wandtemperatur der PECVD-Kammer. Die Wärmestrahlungsverteilung verschiebt sich. Wafer an verschiedenen Positionen im Rohr erfahren völlig unterschiedliche tatsächliche Abscheidungstemperaturen. Der Temperaturunterschied zwischen oberen und unteren Wafern vergrößert sich, was die massive 40%ige Varianz in der Lebensdauer innerhalb derselben Charge erklärt.
Ob Sie ALD für Al₂O₃ oder PECVD für SiNₓ verwenden, eine veränderte Kammertemperatur bedeutet, dass sich Filmdichte und Wasserstoffgehalt verschieben.
| Abscheidungstemperatur | Filmeigenschaften | Wasserstoffverhalten |
|---|---|---|
| Leicht niedrig | Dicht, hoher H-Gehalt, hauptsächlich N-H/Si-H | Benötigt höhere Feuertemperatur für vollständige Freisetzung |
| Leicht hoch | Locker, hoher H-Gehalt, schwache H-Bindungen | Setzt zu schnell frei, sammelt sich an der Grenzfläche |
Die industrielle Produktion hängt von einem sehr engen optimalen Fenster ab, das Filmdichte und Wasserstoffgehalt ausbalanciert. Eine Abweichung von nur ±5℃ kann Sie aus diesem Fenster drängen. Wenn das Sommerkühlwasser zu warm wird, verschiebt sich das gesamte Kammertemperaturfeld, und die Filmeigenschaften driften direkt mit.
Linie 2: AlOₓ-Blasenbildung durch nicht übereinstimmende thermische Vorgeschichte
Dieses Problem versteckt sich in einer zeitlichen Lücke, die die meisten übersehen. Mainstream-ALD-Anlagen führen typischerweise 28–35 Zyklen für die Al₂O₃-Abscheidung durch, was zu einer Dicke von 4,5–6 nm führt. Die anschließende PECVD-SiNₓ-Abscheidung erfolgt zwischen 400–580℃. Diese Temperatur ist bereits heiß genug, um den Wasserstoff im Al₂O₃ aggressiv zu bewegen.
Wenn die Aufheizrate und Haltezeit der PECVD richtig eingestellt sind, wird ein Teil des Wasserstoffs im Al₂O₃ während dieser Vorheizphase gleichmäßig freigesetzt. Der Rest bleibt stabil und wird später im Feuerungsofen richtig freigesetzt. Sommerbedingungen stören diesen Rhythmus.
Erstens kommt es zu Schwankungen im ALD-Prozess. Die 5 nm dicke Al₂O₃-Schicht ist ein optimaler Kompromiss zwischen Kosten und Passivierung, was bedeutet, dass ihr absoluter Wasserstoffgehalt natürlich hoch ist. Hohe Sommerfeuchtigkeit bedeutet, dass mehr Wasserstoff in der Schicht eingeschlossen wird.
Zweitens wirkt die PECVD-SiNₓ-Abscheidung als primäre Ausheizphase für das Al₂O₃. Wenn die Aufheizung zu schnell erfolgt oder die Hochtemperatur-Haltezeit zu kurz ist, wird der Wasserstoff nicht ausreichend freigesetzt.
Drittens erreichen die Feuerungstemperaturen 700–900℃. Der gesamte eingeschlossene Wasserstoff entweicht auf einmal und diffundiert zur Si/Al₂O₃-Grenzfläche. Er bildet H₂-Gasmoleküle und erzeugt enormen lokalen Druck.
Schließlich kommt es zur Blasenbildung, wenn der Druck die Haftfestigkeit der Schicht übersteigt.
Hohe Luftfeuchtigkeit -> Mehr eingeschlossener H -> Schlechte PECVD-Vorabgabe -> Hohe Feuerungstemperatur = Blasenbildung.
Unter dem Mikroskop sieht man die Waferoberfläche bedeckt mit winzigen Blasen von 2–10 μm Durchmesser. Jede einzelne Blase stellt eine tote Zone dar, in der die Passivierung verloren ist.
Linie 3: Erhöhte Hintergrundfeuchtigkeit in Rohröfen
Dies ist mit Abstand die am meisten übersehene Linie, aber im Sommerbetrieb unglaublich fatal. Während der Standzeit sind PECVD-Rohröfen der Atmosphäre ausgesetzt. Sommerluft erreicht 60–80% relative Luftfeuchtigkeit. Das Ofenrohr nimmt viel mehr Feuchtigkeit auf als im Winter.
Wenn Sie für die Abscheidung evakuieren und aufheizen, desorbiert diese eingeschlossene Feuchtigkeit und vermischt sich mit Ihrem Prozessgas. Diese Hintergrundfeuchtigkeit stört die SiNₓ-Abscheidung auf drei Arten:
Brechungsindex-Drift: SiNₓ benötigt einen strengen Brechungsindex von 2,05–2,10, um Lichtabsorption und Passivierung zu kontrollieren. Hintergrundfeuchtigkeit verändert das Si/N-Verhältnis. Sommerfeuchtigkeit kann den Index leicht unter 2,05 senken und damit Ihre Passivierungsqualität zerstören.
Veränderte Wasserstoffbrückenbindungen: Das H⁺ im Wasserdampf konkurriert mit Si-H- und N-H-Bindungen im SiNₓ. Es stört die spätere Wasserstofffreisetzung beim Feuern.
Verschlechterte Grenzflächenreinheit: Feuchtigkeit bildet zu Beginn der Abscheidung eine metastabile Si-OH-Schicht auf der Waferoberfläche. Dies zerstört die Bindung zwischen dem Silizium und dem Al₂O₃ oder SiNₓ und erhöht sofort die Grenzflächen-Defektdichte.
Linie 4: Die versteckte Q-Time-Lücke vor der Tunneloxidation
Dies geschieht früh in der Linie, direkt nach dem alkalischen Polieren und vor der Abscheidung des Tunneloxids. Blankes Silizium, das der Luft ausgesetzt ist, bildet eine native Oxidschicht, und die Geschwindigkeit dieses Wachstums hängt vollständig von der Umgebungsfeuchtigkeit und -temperatur ab.
Bei 25℃ und 80% relativer Luftfeuchtigkeit wächst auf blankem Silizium in nur einer Stunde eine native Oxidschicht von 1 nm. Wenn Gerätestörungen oder Planungsverzögerungen dazu führen, dass diese Wafer zwei oder drei Stunden im Reinraum liegen, kann diese native Schicht 1,5 nm oder dicker erreichen.
Dieses native Oxid ist locker und voller Defekte. Wenn Sie versuchen, Ihr hochwertiges 1,2–1,5 nm dickes Tunneloxid darauf abzuscheiden, verbinden sich die beiden Schichten. Jetzt ist Ihre Tunnelschicht 2–3 nm dick – doppelt so viel wie die Designspezifikation, mit schlechter struktureller Qualität.
Dies löst eine brutale Kettenreaktion aus. Die zu dicke Tunnelschicht blockiert den Elektronentunnel. Bei der Polysiliziumdotierung hat Phosphor Schwierigkeiten, durch diese dicke Barriere zu diffundieren. Bereiche, in denen die Tunnelschicht zu dünn ist, werden überdotiert, was Auger-Rekombination verursacht und die Lebensdauer senkt, was sich als dunkle Flecken im PL-Test zeigt. Bereiche, in denen sie zu dick ist, werden unterdotiert, was den Kontaktwiderstand erhöht. Dies verursacht dunkle Ränder um die Boot-Markierungen im EL-Test. Letztendlich sinkt Ihre Leerlaufspannung (Voc) in der gesamten Charge drastisch.
Zusammenfassung der Grundursache: Vier Übertragungen, kein einziger Fehler
Sommer-Passivierungsprobleme sind nicht neu, aber Ingenieure verschwenden Zeit mit der Überprüfung von Menüs und Gasflüssen, weil sie nach einem einzelnen Fehlerpunkt suchen. Die Grundursache ist, dass Feuchtigkeit die gesamte Kette stört.
Steigendes Kühlwasser verschiebt die Kammertemperatur. Hohe Umgebungsfeuchtigkeit erhöht den Wasserstoffgehalt und verursacht Blasenbildung. Feuchtigkeit im Standby-Ofen ruiniert den SiNₓ-Brechungsindex. Verzögerte Verarbeitung lässt das native Oxid außer Kontrolle wachsen, was PL-Flecken und Boot-Markierungen verursacht.
Umsetzbare Vorschläge zur Prozesskontrolle im Sommer
So beheben Sie es vor Ort.
Erstens überwachen Sie Ihr Kühlwasser. Verfolgen Sie die Einlasstemperatur und das Temperaturdelta, nicht nur die Kammertemperatur. Wenn das Kühlwasser 24℃ überschreitet, überprüfen Sie sofort Ihre Kältemaschinen und kompensieren Sie gegebenenfalls manuell mit PECVD-Leistung oder Abscheidezeit. Binden Sie Ihren Reinraum-Taupunkt in die tägliche Überwachung ein.
Zweitens passen Sie Ihre ALD-Rezepte für den Sommer an. Erhöhen Sie die ALD-Abscheidetemperatur leicht innerhalb des 180–300℃-Fensters oder verlängern Sie die Spülzeit. Dies macht den Film dichter und senkt den anfänglichen Wasserstoffgehalt, wodurch spätere Blasenbildung verhindert wird. Verlängern Sie außerdem die Aufheizrate oder Haltezeit während der PECVD-SiNₓ-Abscheidung, damit Wasserstoff mehr Zeit hat, gleichmäßig freigesetzt zu werden.
Drittens: Backen Sie Ihre Rohröfen häufiger. Führen Sie während des Standby-Betriebs alle 4 Stunden einen kurzen 500℃-Backvorgang für 15 Minuten durch, um absorbierte Feuchtigkeit auszutreiben. Wenn möglich, halten Sie während des Standby-Betriebs einen leichten Überdruck mit N₂-Spülung aufrecht.
Viertens: Erstellen Sie ein dediziertes Sommer-Passivierungs-Basislinienrezept. Raten Sie nicht. Halten Sie einen Satz ALD- und PECVD-Parameter bereit, die Sie einsetzen können, wenn die Luftfeuchtigkeit einen bestimmten Schwellenwert überschreitet.
Fünftens: Kontrollieren Sie Ihre Q-Zeit streng. Wafer müssen in weniger als einer Stunde vom alkalischen Polieren zum Oxidationsofen gelangen. Bei Verzögerungen lagern Sie sie in einem Stickstoffschrank mit niedriger Luftfeuchtigkeit.
Sommer-Passivierungs-Schnellcheckliste
| Nr. | Prüfpunkt | Kontrollziel | Verantwortliche Person |
|---|---|---|---|
| 1 | Kühlwassertemperatur | Tägliche Überwachung, Alarm bei Überschreitung des Schwellenwerts | Anlage/Einrichtung |
| 2 | Taupunkt im Reinraum | Strikte Einhaltung der Basisgrenzwerte | Einrichtung |
| 3 | Rohrofen-Backvorgang | Kurzer Backvorgang alle 4 Stunden im Standby | Prozessingenieur |
| 4 | Polieren zu Ox Q-Zeit | Unter 1 Stunde | Produktionsteam |
| 5 | ALD/PECVD-Rezepte | Wechsel zu vordefinierter Sommer-Basislinie | Prozessteam |
Ooitechs Ansicht
Die Anlagenstabilität ist genauso kritisch wie das Prozessrezept, wenn saisonale Feuchtigkeitsspitzen die Produktionsfläche stören. Fabriken erleben häufig Ertragseinbußen, nur weil Umgebungsfeuchtigkeit die thermische Historie und die Wasserstoffdynamik der Passivierungsschichten verändert. Die Berücksichtigung dieser versteckten Variablen – wie Kühlerleistung, atmosphärische Q-Zeit und Feuchtigkeitsdesorption im Standby – macht einen enormen Unterschied bei der Aufrechterhaltung einer konstanten Zelleffizienz. Die Beherrschung dieser subtilen Umgebungskontrollen unterscheidet eine durchschnittliche Solarpanel-Produktionsanlage von einer wirklich optimierten, ertragsstarken Fertigungslinie.