Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
MC4-Kontaktwiderstand: Die Feldcrimpung ist das schwache Glied
Inhaltsverzeichnis
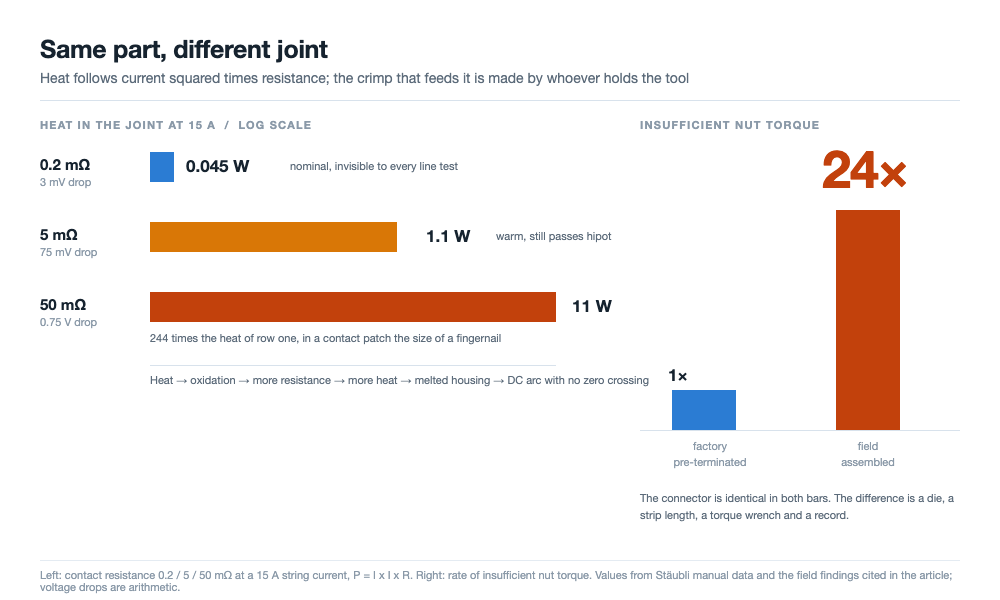
Kurze Antwort: Ein Steckverbinder versagt an einer Stelle: der Grenzfläche, an der zwei Metalloberflächen aufeinandertreffen, und die entstehende Wärme folgt I²R. Bei 15 A dissipiert eine Verbindung mit 0,2 mΩ etwa 0,045 W, was nichts ist. Bei 5 mΩ sind es etwa 1,1 W. Bei 50 mΩ sind es 11 W innerhalb einer Fläche von der Größe eines Fingernagels, und die Schleife von dort zu einem geschmolzenen Gehäuse und einem DC-Lichtbogen hat keine Bremse. Nichts sonst in einer Stückliste hängt so sehr davon ab, wer die Arbeit ausgeführt hat. Werksseitig vorkonfektionierte Steckverbinder kommen mit einer Crimpung, die auf einer kalibrierten Presse hergestellt, mit einem geprüften Gesenk und einem stichprobenartigen Zugtest versehen wurde. Feldmontierte Steckverbinder zeigen etwa 24-mal so häufig unzureichendes Muttern-Drehmoment, und eine Untersuchung von 2019 zu niederländischen Dachbränden führte mehr als 80 Prozent ihrer Fälle auf Installationsfehler an Steckverbindern oder Cross-Mating zurück. Die Variable, auf die Sie einwirken können, ist nicht Marke oder Nennwert. Es ist der Ort, an dem die Crimpung hergestellt wurde, und ob das Drehmoment dokumentiert wurde.
Zwei Steckverbinder mit derselben Teilenummer können zwei Werke mit einem zehnfachen Unterschied in der Verbindungsqualität verlassen. Das Kunststoff ist identisch. Der Unterschied ist eine Crimpung, ein Gesenk und ein Drehmomentwert, den niemand aufgeschrieben hat.
Die Arithmetik: 11 W in einem Fingernagel
Der Kontaktwiderstand ist die einzige Grundursache, die es wert ist, verfolgt zu werden, denn jeder andere Fehlermodus erhöht ihn entweder oder wird durch ihn erhöht. Eindringendes Wasser korrodiert den Kontakt, eine erschlaffte Feder senkt den Druck, ein lockerer Zylinder verengt den Pfad. Alle drei kommen als eine Zahl an, und diese Zahl wird zu Wärme.
Bei einem Stringstrom von 15 A verhält sich ein gestecktes Paar so:
| Kontaktwiderstand | Abfall bei 15 A | Wärme in der Verbindung | Im Betrieb |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Nennwert für ein frisches Paar, unsichtbar für jeden Leitungstest |
| 5 mΩ | 75 mV | 1,1 W | Handwarm, besteht einen Isolationswiderstandstest trotzdem |
| 50 mΩ | 0,75 V | 11 W | Fingernagelgroße Heizung, Gehäuse erweicht, Lichtbogenrisiko steigt |
Elf Watt klingen nicht nach viel, bis man sie durch die Fläche teilt. Ein gestecktes Paar weist eine Kontaktfläche von einigen hundert Quadratmillimetern auf, sodass die Leistungsdichte ein PA-Gehäuse weit unterhalb seiner 115 °C-Grenze erweicht.
Dann schließt sich die Schleife in sich selbst. Wärme beschleunigt die Oxidation der Beschichtung, Oxidation erhöht den Widerstand, Widerstand erhöht die Wärme, und die Feder, die den Kontaktdruck hält, erschlafft, während das Metall nachgibt. Das Ende ist ein geschmolzenes Gehäuse und ein DC-Lichtbogen, der keinen Nulldurchgang hat, bei dem er erlöschen könnte, sodass eine warme Verbindung als Brand endet.
Jede Zahl dort ist eine Eigenschaft der Verbindung, nicht des Produkts.
Parallele Lamellen kaufen Zeit, keine Immunität
Das Kontaktsystem in einem MC4 ist ein MULTILAM-Band: ein Ring aus gestanzten Kupferlegierungs-Lamellen, lamelliert, sodass jede Lamelle eine unabhängige Feder ist, in die Buchsenwand eingesetzt. Jede Lamelle trifft den 4 mm-Stift an ihrem eigenen Punkt, und alle diese Punkte sind parallel.
Diese Geometrie liefert drei Dinge, und sie zerfallen nach unterschiedlichen Zeitplänen. Die parallelen Punkte teilen den Strom, sodass der Kontaktwiderstand niedrig ist, nominal unter 0,2 mΩ für einen MC4-Evo 2. Die Lamellen bleiben durch thermische Zyklen elastisch, sodass der Kontaktdruck nicht dem Gehäuse folgt. Und ein degradierter Punkt öffnet den Stromkreis nicht, sodass die Verbindung allmählich und nicht sprunghaft nachlässt.
Allmählich ist nicht sicher, und hier wird der Ruf des Formats überinterpretiert. Das Lamellenband schützt die Stift-zu-Buchse-Grenzfläche. Es schützt nicht den Zylinder, in dem die Kabeladern vercrimpt sind. Diese Verbindung liegt in Reihe, sie hat keine Redundanz, und der Steckverbinderhersteller stellt sie nicht her. Wer das Kabel abisoliert, das Bündel einführt und das Gesenk schließt, stellt sie her, und auf einem Dach ist das ein Techniker mit einem Handwerkzeug.
Vier Verteidigungen, und eine davon verlässt das Werk unerledigt
Das Teil ist um vier Barrieren herum gebaut, und es hilft zu wissen, wer jede davon ausführt, denn das entscheidet, ob ein Defekt erkannt wird.
| Verteidigung | Was sie schützt | Wer führt sie aus | Später geprüft |
|---|---|---|---|
| Kontaktband | Widerstand am Stift | Steckverbinderhersteller | Nur durch Messung |
| Abdichtung: Grenzflächen-O-Ring, Verschraubung am Kabelende, durch die Überwurfmutter geschlossen | Der Korrosionspfad | Hersteller an der Grenzfläche, Installateur an der Verschraubung | Visuell, nicht die Kompression |
| Verriegelung: Werkzeug zum Entriegeln erforderlich | Trennung unter Wind- und Kabellast | Hersteller | Ja, sichtbar verriegelt |
| Material und Anschluss: verzinntes Kupfer, PA UL94-V0, Salzsprühnebel getestet, Kaltcrimpung | Umgebung und Verbindungsqualität | Hersteller für Material, Installateur für die Crimpung | Crimphöhe, nur Stichprobe |
Die Dichtheitsangabe ist IP65 oder IP68, mit einem Handbuchwert von 1 m für 168 Stunden. Die Verriegelung existiert ebenso aus regulatorischen wie aus mechanischen Gründen: Ab 2008 verlangte der US National Electrical Code, dass PV-Steckverbinder ein Werkzeug zum Öffnen erfordern, und eine selbstverriegelnde Verriegelung erfüllte dies in einem Teil, was ein Großteil des Grundes ist, warum dieses Format überlebt hat. Die Nennspannung beträgt 1500 V DC nach IEC und UL, und der nächste Schritt nach oben ändert die Qualifikation, die das Teil benötigt, nicht die Physik am Kontakt: der Wechsel zu 2000 V landet auf derselben Komponente.
Lesen Sie die letzte Spalte noch einmal. Drei Barrieren sind Eigenschaften des Teils, wie es ausgeliefert wird. Die vierte, der Anschluss, ist ein Prozess, der von einer Person ausgeführt wird, und sie ist die einzige, deren Qualität keine Spur hinterlässt.
Was die Gleichhersteller-Regel von einer Linie verlangt
IEC 62852 deckt die Steckverbinder ab, IEC 62548 deckt das Array-Design ab, IEC 60364-7-712 deckt PV-Installationen ab. Alle drei verlangen, dass zwei zusammenpassende Hälften vom selben Hersteller und vom selben Typ stammen, und IEC 61730-1 verlangt nun den Steckverbindertyp auf dem Modul-Typenschild. Für ein Modulwerk landen diese Klauseln an drei Stellen.
- Die Stückliste ist nicht mehr lokal. Wenn der Wechselrichter, der Generatoranschlusskasten oder der Optimierer mit einem bestimmten Steckverbindertyp geliefert wird, muss Ihre Leitung dazu passen, sonst baut der Installateur vor Ort ein gemischtes Paar. Was das Mischen mit den Nennwerten macht, steht in der Vergleich MC4 versus MC4-Evo 2; was hier zählt, ist, dass die Paarung im Einkauf festgelegt wird, Monate bevor jemand ein Dach sieht.
- Die Typenschild-Markierung macht den Steckverbinder zu einem erklärten Merkmal. Ein Austausch ist keine Einkaufserleichterung mehr, sondern eine Änderung an einem zertifizierten Dokument, das auditiert wird.
- Zweitbezug für den Preis verlagert die Schnittstelle zum Installateur. Ihre Leitung trifft auf ein Gerät, das Sie nicht ausgewählt haben, und die Person, die sie verbindet, kann nicht wissen, dass die Hälften nie als Paar qualifiziert wurden.
Nichts davon spricht für eine Marke um ihrer selbst willen. Es spricht dafür, den Steckverbinder als Systemgrenze zu behandeln, was ein Typenschild-Eintrag daraus macht.
Die Crimpung wird an der falschen Stelle gemacht
Hier ist die Zahl, die Ihre Sicht auf das Bauteil neu ordnen sollte. Ein feldmontierter Steckverbinder zeigt etwa 24 Mal so oft unzureichendes Muttern-Drehmoment wie ein werkseitig vorkonfektionierter. Nicht 24 Prozent häufiger. Vierundzwanzig Mal.
Links: eine physikalische Größe, Wärme bei 15 A, steigend von 0,045 W bei 0,2 mΩ auf 11 W bei 50 mΩ. Rechts: ein Prozessverhältnis, feldmontierte Steckverbinder erreichen unzureichendes Muttern-Drehmoment etwa 24 Mal so oft wie werkseitig vorkonfektionierte.
Das ist ungefähr eine Größenordnung, und es trennt einen Prozess von einer Improvisation. Eine werksseitige Crimpung erfolgt auf einer Presse mit einem auf Steckverbinder und Kabel abgestimmten Gesenk, bei festgelegter Abisolierlänge, mit gegen eine Zeichnung geprüfter Crimphöhe. Eine Feldcrimpung nutzt irgendein Werkzeug im Transporter, einhändig in der Höhe mit Handschuhen, und fast nie mit einer Aufzeichnung.
Wir standardisieren diesen Schritt an unserer Montagelinie, indem wir kalibrierte Gesenke auf Kabelquerschnitte abstimmen und die Crimpabmessungen gegen Zeichnungen prüfen, damit der anfängliche Kontaktwiderstand bei 15 A auf dem Nennwert von 0,2 mΩ bleibt.
Unzureichendes Drehmoment beschädigt zwei Dinge gleichzeitig. Die Überwurfmutter komprimiert die Dichtung am Kabelende und klemmt das Kabel. Zu wenig Drehmoment lässt die Dichtung unkomprimiert, was einen Feuchtigkeitspfad zum Kontaktkörper öffnet, und lässt den Leiter ungehalten, sodass Kaltfluss der Litzen die Verbindung lockert und der Widerstand steigt. Ein Fehler, zwei Ausfallarten, beide von außen unsichtbar.
Drehmoment ist der Punkt, den niemand aufzeichnet
Ein Drehmomentwert ist der billigste Nachweis in einer PV-Anlage und der am häufigsten fehlende. Mit einem auf einen Wert eingestellten und abgezeichneten Drehmomentschlüssel dreht sich der Streit nach einem Fehler um den Wert. Nach Gefühl gemacht, dreht er sich um die Erinnerung. Die Zahl von 24 Mal ist das, was passiert, wenn ein kalibrierter Schritt zu einem unkalibrierten wird.
Jeder Steckzyklus kostet Widerstand
Das Stecken ist nicht kostenlos. Berichtete Werte beziffern den Widerstandsanstieg auf etwa 10 Prozent nach 10 Zyklen und etwa 30 Prozent nach 50, weil jeder Zyklus die Beschichtung abträgt und der Abrieb im Kontaktband bleibt. Die Inbetriebnahme wird zu einem Verschleißprozess: Jedes erneute Einstecken für einen Test hinterlässt höheren Widerstand.
Daraus folgen zwei Gewohnheiten, beide kostenlos. Niemals unter Last stecken oder trennen, weil ein DC-Lichtbogen bei 15 A den Kontakt so erodiert, dass keine Reinigung ihn wiederherstellt. Setzen Sie eine Staubkappe auf jeden Steckverbinder, der ungesteckt bleibt, weil offene Exposition den Kontakt und die Dichtfläche beschädigt, die beiden Oberflächen, auf denen die IP-Schutzart beruht.
| Abmessung | Werkseitig vorkonfektioniert | Feldmontiert | Nachweis geführt von |
|---|---|---|---|
| Crimpwerkzeug | Kalibrierte Presse, abgestimmtes Gesenk | Handwerkzeug, oft nicht spezifiziert | Linie |
| Drehmoment | Maschinell eingestellt | Ein Drehmomentschlüssel, falls einer im Kit ist, selten aufgezeichnet | Installateur |
| Prüfung nach dem Schließen | Zugprüfung pro Stichprobe, Crimphöhe pro Zeichnung | Keine | Qualität |
| Unterdrehmoment-Rate | Referenzniveau | Etwa 24 Mal die Referenz | Nicht zugewiesen |
Wie 24 Mal aussieht, sobald es auf einem Dach ist
Zwei europäische Erhebungen weisen von entgegengesetzten Enden in dieselbe Richtung. In den Niederlanden führte eine 2019 veröffentlichte TNO-Untersuchung von Dach-PV-Bränden mehr als 80 Prozent der untersuchten Fälle auf Installationsfehler an Steckverbindern oder gekreuzt gesteckte Steckverbinder zurück. Im Vereinigten Königreich listete eine BRE-Erhebung von 2017 ebenfalls DC-Steckverbinder unter den Hauptbrandausbruchspunkten. Beide erreichen uns über eine PV-Tech-Übersicht, nicht über die Originale, was die Präzision und nicht die Richtung betrifft.
Diese Prozentsätze ehrlich lesen
Eine Branduntersuchung ist eine verzerrte Stichprobe: Sie enthält die Ausfälle, die schwer genug für eine Untersuchung waren, und keinen der Beinahe-Fälle, an denen eine Anlage vorbeigeht. 80 Prozent ist also nicht die Wahrscheinlichkeit, dass ein Steckverbinder einen Brand auslöst. Es ist das, was gefunden wurde, als Brände auf eine Ursache zurückgeführt wurden, und es besagt, dass Steckverbinder diese Liste dominieren.
Steckverbinderarbeit hat hohe Folgen und geringe Sichtbarkeit. Nichts auf einem Bauzeitenplan belohnt eine gedrehmomentete Verschraubung, und nichts fällt aus, wenn der Schritt erledigt ist. Der Ausfall zeigt sich Jahre später, in einer Verbindungsstelle, die schon marginal war, als das Gerüst abgebaut wurde.
Die letzte elektrische Schnittstelle, bevor das Modul verpackt wird
Ein Modul verlässt die Linie mit zwei Leitungen und zwei Steckverbindern, und das sind die letzten elektrischen Schnittstellen, die das Werk berührt. Alles vorgelagert liegt in einem Prozess mit zugehörigen Messungen. Der Steckverbinder ist der Punkt, an dem das Produkt zu einer Installation wird.
Das ist das Argument dafür, die Konfektionierung als Linienprozess zu behandeln. Vier Kontrollen tragen den größten Teil der Last.
- Auf dem Boden vorkonfektionieren, der das Modul gefertigt hat. Die Leitung wird im selben Gebäude geschnitten, abisoliert und gecrimpt, mit dem Gesenk und der Zugprüfung unter Ihrer Kontrolle. Die Anschlussdose-Lötmaschine schließt die Dose über der Leitung und Verguss der Dose dichtet das Innere ab, aber nichts in der Box schützt die Crimpverbindung außerhalb davon.
- Betrachten Sie Matrize und Kabel als eine Spezifikation. Steckverbinder, Kabel und Matrize sind drei Teile einer Crimpverbindung. Wechseln Sie den Kabelzulieferer, kann sich die Matrizennummer ändern, und ein Zugtest an der alten Kombination beweist nichts über die neue.
- Dokumentieren Sie das Drehmoment für alles, was von Hand gemacht wird. Wenn ein Schritt nicht maschinell ausgeführt werden kann, braucht er ein Werkzeug mit einer Einstellung und eine Unterschrift – nur so ist der 24 -mal-Wert prüfbar.
- Prüfen Sie die Verbindung, nicht nur die Isolierung. Ein Hipot- und ein Durchgangstest bestehen eine lose Hülse bei niedrigem Strom, weil keiner von beiden den Übergangswiderstand misst. Eine Vierdrahtmessung tut es.
Drei dieser vier Punkte sind Verfahren statt Anschaffungen, und der vierte nutzt ein Messgerät, das die meisten Linien bereits besitzen. Das Risiko liegt in einem Schritt, nicht in einer Spezifikation.
Vorkonfektioniert oder vor Ort konfektioniert: der tatsächliche Kompromiss
Die Feldkonfektionierung überlebt durch die Logistik. Massenkabel wird auf einer Trommel geliefert und vor Ort auf Länge geschnitten, sodass bei einer 40 m langen Zuleitung nichts verschwendet wird. Vorkonfektionierte Leitungen werden in fester Länge mit bereits gecrimptem Steckverbinder geliefert, und eine falsche Länge ist Ausschuss. Bei einem Dachprojekt voller kurzer, unregelmäßiger Strecken ist dieser Unterschied echtes Geld.
Der Kompromiss ist eine Logistikeinsparung gegenüber der Entfernung eines Prozesses aus dem kritischen Pfad. Die Feldkonfektionierung nimmt einen Schritt mit einer 24 mal höheren Rate an Unterdrehmoment und übergibt ihn an denjenigen mit der geringsten Überwachung, Kalibrierung und Dokumentation.
Was ein Zugtest beweist und was nicht
Ein Zugtest beweist, dass eine bestimmte Matrize auf einem bestimmten Kabel bei einer bestimmten Abisolierlänge an den entnommenen Proben eine Verbindung über einem Schwellenwert erzeugt hat. Er beweist weder die Dichtung noch das Muttern-Drehmoment und sagt nichts über Einheiten aus, die nicht beprobt wurden. Stichproben validieren einen Prozess, niemals eine Einheit.
Wir kombinieren zerstörende Zugtests an Stichprobenchargen mit elektrischen Vierdrahtprüfungen und bestätigen damit, dass gecrimpte Abschlüsse den mechanischen Halt bewahren und gleichzeitig den Kontaktwiderstand nahe dem 0,2-mΩ-Niveau halten, bevor die Kabel in Anschlussdosen verlegt werden.
Die Frage der Verantwortlichkeit folgt daraus. Ein Steckverbinder, der zwei Jahre später versagt, ist ein Streit zwischen einem Modulhersteller, einem Kabelzulieferer, einem Installateur und einer Marke. Wenn die Crimpverbindung in Ihrer Fabrik hergestellt wurde, gibt es nur eine Partei – was in der Regel mehr wert ist als der Frachtunterschied.
Woher diese Zahlen stammen
Die hier genannten Produktwerte und Felderkenntnisse stammen aus einem chinesischsprachigen Fachartikel über den MC4-Steckverbinder, der Stäubli-Handbücher und eine PV-Tech-Übersicht über Steckverbinderausfälle zitiert. Jede oben genannte Zahl stammt daraus: die drei Widerstandsfälle mit ihren Watt-Ergebnissen bei 15 A, die nominalen 0,2 mΩ, die IP65/IP68-Bewertung bei 1 m für 168 Stunden, UL94-V0, die 115 °C-Grenze, das 24 -mal-Verhältnis, die 10 - und 30 -prozentigen Zunahmen über 10 und 50 Zyklen, die TNO- und BRE-Erkenntnisse und die NEC-Klausel von 2008.
Drei Dinge stammen von uns. Die Spannungsabfallspalte ist Arithmetik: 15 A durch 0,2, 5 und 50 mΩ ergibt 3 mV, 75 mV und 0,75 V. Die Behauptung, dass das Lamellenband die Hülsen-Crimpverbindung nicht schützt, und die Zuordnung jeder Schutzmaßnahme zu einer Partei in der zweiten Tabelle sind unsere Lesart und nicht die Quelle.
Zwei Punkte sind gängige Elektropraxis und keine Erkenntnisse: Ein DC-Lichtbogen hat keinen Nulldurchgang und erlischt nicht von selbst, und das Kaltfließen von Litzen lockert eine Verbindung, die nie vollständig geklemmt wurde. Die TNO- und BRE-Prozentsätze erreichen uns über die PV-Tech-Übersicht, und wir haben keines der Originale gelesen – prüfen Sie sie also nach, bevor sie in eine Spezifikation einfließen. Das Typprüfmuster ist das in der Modul-Zuverlässigkeitstestliste: Ein Typtest beweist ein Design, nicht eine Installation.
Häufig gestellte Fragen
F: Ist der Kontaktwiderstand wichtiger als die Strombelastbarkeit?
Bei einer frischen Verbindung: nein. Die Belastbarkeit ist das, wofür das Teil zertifiziert ist, und ein neues Paar ignoriert den Widerstand. Der Unterschied ist, dass sich vor Ort nur der Widerstand ändert.
F: Warum ist eine Feld-Crimpverbindung schlechter, wenn der Steckverbinder derselbe ist?
Weil der Steckverbinder einer von drei Eingängen ist, neben der Matrize und dem Bediener. Eine Fabrik legt beide fest und beprobt die Zugfestigkeit; ein Feldset überlässt sie demjenigen, der das Werkzeug hält.
F: Wie viel Widerstand fügt das erneute Einstecken hinzu?
Etwa 10 Prozent nach 10 Zyklen und etwa 30 Prozent nach 50, nach den in der Quelle berichteten Zahlen. Das ist wenig gegenüber 0,2 mΩ und viel gegenüber der Marge, auf die Sie sich verlassen haben.
F: Kann eine Vierdrahtmessung eine schlechte Crimpverbindung erkennen?
Sie erkennt den Widerstand, den eine schlechte Crimpverbindung erzeugt. Ein Zweidrahtmessgerät misst auch seinen eigenen Leitungswiderstand, sodass bei diesen Werten die Messung vom falschen Faktor dominiert wird. Eine Vierdrahtprüfung gegen eine bekanntermaßen gute Verbindung behebt das.
F: Betrifft der 24-mal-Wert nur das Drehmoment?
Er wird für unzureichendes Muttern-Drehmoment angegeben, und das Drehmoment ist der sauberste Indikator, weil es messbar ist und fast nie gemessen wird. Abisolierlänge, Litzen-Einführung und Matrizenwahl zeigen dieselbe Lücke, undokumentiert.
F: Beweisen die TNO- und BRE-Erhebungen, dass Steckverbinder Brände verursachen?
Sie zeigen, dass bei der Untersuchung und Rückverfolgung von Dachbränden Steckverbinder der dominierende Faktor waren, wobei mehr als 80 Prozent der niederländischen Fälle mit Installationsfehlern oder Kreuzpaarungen zusammenhingen. Das ist keine Ausfallrate.
F: Sollte eine Modullinie ihre Leitungen vorkonfektionieren?
Sie sollte es bewusst entscheiden. Die Vorkonfektionierung hält einen messbaren Prozess in Ihrer Fabrik; die Feldkonfektionierung spart Logistik bei kurzen, unregelmäßigen Strecken. Die Wahl sollte davon abhängen, wer die Beweise in der Hand hält, wenn eine Verbindung versagt.
F: Was verlangt die Gleichhersteller-Regel von einer Fabrik?
Dass sie mit Blick auf das nachgeschaltete Gerät gewählt, auf dem Typenschild gemäß IEC 61730-1 angegeben und nicht ohne Dokumentationsänderung ersetzt wird. Drei Normen verlangen Steckhälften von einem Hersteller und Typ.
Abschließende Gedanken
Der Steckverbinder ist keine Massenware und auch kein Datenblatt. Er ist eine Verbindung, die jemand herstellt. Jede Barriere im Design – das Lamellenband, die O-Ringe, die Verriegelung, das flammhemmende Gehäuse – schützt einen Kontakt, der nur dann bei 0,2 mΩ bleibt, wenn die Crimpverbindung ordnungsgemäß geschlossen wurde. Vierundzwanzig Mal ist keine kleine Prozesslücke. Es ist der Unterschied zwischen einem Produkt, das Sie zertifizieren können, und einer Installation, auf die Sie nur hoffen können.
Wir liefern die CHT9980A und CHT9981A umfassende PV-Sicherheitstester zur Überprüfung von Hipot, Isolationswiderstand und Erdungsdurchgang an fertigen Solarmodulen und Leitungseinheiten. Senden Sie uns Ihren Modulstapel, Kabelzeichnungen oder Steckverbinderproben zur Bewertung, um geeignete Testparameter für Ihre Produktionslinie zu bestimmen.