Warum der Füllfaktor die Serienfertigung von Solarzellen offenbart
Inhaltsverzeichnis
Kurze Antwort: Der Füllfaktor ist das Verhältnis der maximalen Leistung einer Zelle zum Produkt aus ihrer Leerlaufspannung und ihrem Kurzschlussstrom, und er ist der Parameter, der Massenproduktionsfehler vor den beiden anderen aufdeckt. Eine Zelle kann ihre Spannung und ihren Strom halten, während ihr Füllfaktor abrutscht, denn der Füllfaktor ist der Punkt, an dem Serienwiderstand und Shunt-Verluste auftreten. Der Serienwiderstand stammt aus der Metallisierung, den Kontakten und den Bandverbindungen; Shunt-Verluste entstehen durch Defekte, die Strom an der Junction vorbeileiten. In einer Produktionsumgebung mit einer Kapazität im Bereich von 150 GW bis 200 GW ist eine Füllfaktor-Drift über eine Charge das früheste Signal dafür, dass ein Feuerschritt nahe 800 °C oder eine spätere Prozessstufe nahe 200 °C aus dem Fenster gelaufen ist. Deshalb wird der Füllfaktor kontinuierlich überwacht und nicht nur beim Endtest.
PV-Modulfertigung · von Jerry, Ooitech
Warum zeigt der Füllfaktor zuerst Produktionsfehler bei Solarzellen in der Massenproduktion auf?
Einführung: Der Füllfaktor ist kein isolierter Parameter. Er komprimiert Kontaktwiderstand, Leckage, Pastenformulierung, Siebdruck, Feuerung und das LECO-Prozessfenster in eine einzige I-V-Kurve.
Effizienz zeigt das Ergebnis, während FF aufdeckt, was in der Produktionslinie passiert
Die Photovoltaikindustrie hat sich unter der globalen Energiewende schnell ausgeweitet. Die globale Produktionskapazität für PV-Module hat bereits 200 GW überschritten, wobei die jährliche Produktion über 150 GW bleibt. Gleichzeitig ist die PERC-Technologie in die späte Phase ihres Lebenszyklus eingetreten. Die Massenproduktions-Effizienz ist auf 23,5% gestiegen und bewegt sich mühsam auf eine theoretische Obergrenze von etwa 24% zu. Weitere Steigerungen werden viel schwieriger.
Aus Sicht der Herstellungskosten wurden die Nicht-Silizium-Kosten von PERC-Zellen auf etwa 0,2 RMB pro Watt komprimiert, was nur begrenzten Spielraum für weitere Reduzierungen lässt. Die Branche hat sich daher auf hocheffiziente N-Typ-Technologien wie TOPCon, Heterojunction-Technologie oder HJT und Rückkontaktzellen verlagert. Das Ziel ist, durch höhere Effizienz und stärkere Projektbankfähigkeit neuen Gewinnspielraum zu erschließen.
Die Umwandlungseffizienz ist bei der Bewertung einer Generation von Solarzellentechnologie eindeutig wichtig. Auf einer realen Massenproduktionslinie stabilisieren sich jedoch die Leerlaufspannung (Voc) und der Kurzschlussstrom (Isc) oft in relativ engen Bereichen. An diesem Punkt wird der Füllfaktor zu einem entscheidenden Indikator für die endgültige Produktionsausbeute und ein empfindliches Signal für kleine Prozessschwankungen.
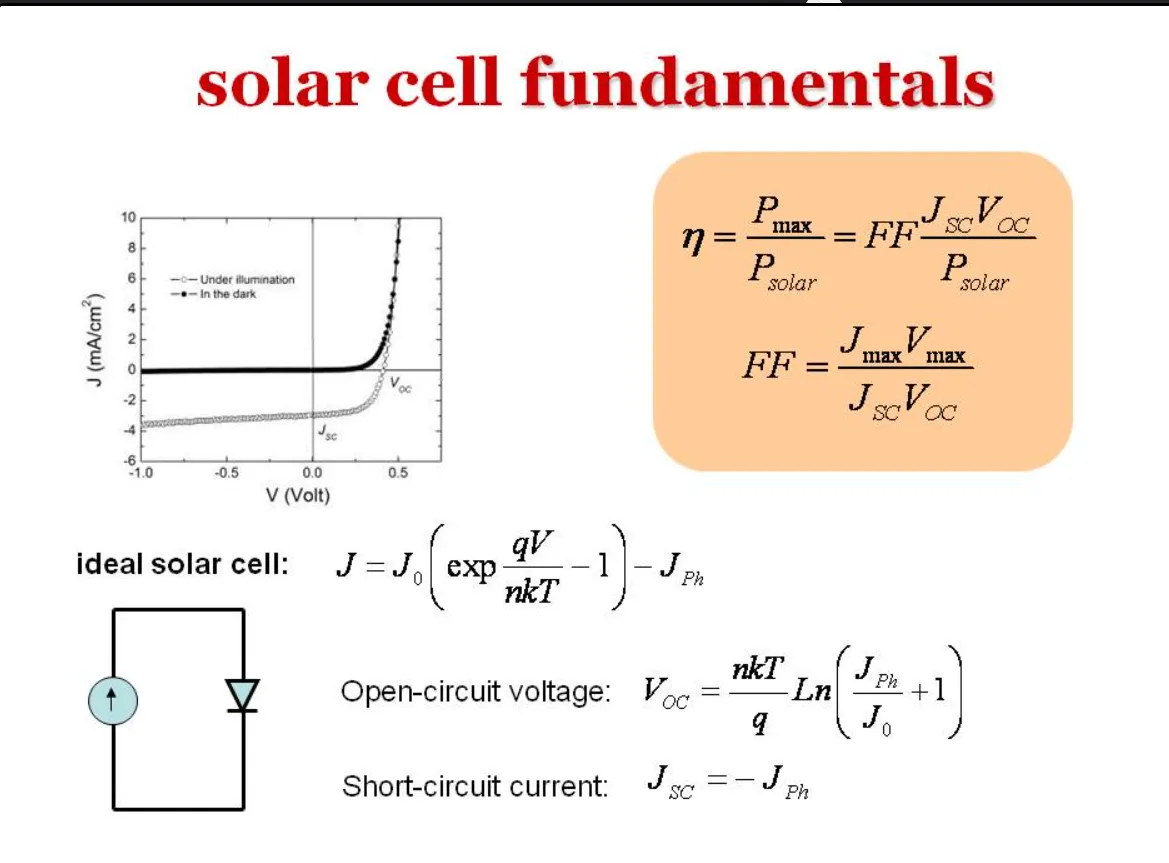
Geometrisch misst der Füllfaktor die Quadratigkeit der I-V-Kennlinie einer Solarzelle. Er ist das Verhältnis zwischen dem tatsächlichen Rechteck maximaler Leistung und dem theoretischen Rechteck, das durch Voc und Isc gebildet wird. Der Wert liegt immer unter 1. Unter idealen Bedingungen kann der maximale FF einer Galliumarsenid-Solarzelle nahe 0,89 liegen. Die theoretische Grenze für eine typische kommerzielle kristalline Silizium-Solarzelle beträgt etwa 0,83 bis 0,85.
Eine Produktionslinie ist kein ideales Modell. Schlechter Metallisierungskontakt, ätzbedingte Leckagen, eine unausgewogene Pastenformulierung oder ein verschobenes Feuerungsfenster können die mikroskopischen Kontaktgrenzflächen stören. Diese Defekte reagieren sehr empfindlich auf Wärmestau. Sie zeigen sich schließlich als starke Schwankungen des parasitären Widerstands und werden oft zuerst durch einen Rückgang des FF sichtbar.
Formel: Zusammenhang zwischen Umwandlungswirkungsgrad und FF
η = Pmax / Pin = (Voc × Isc × FF) / Pin
Bedeutung: Wenn Voc und Isc relativ stabil bleiben, geht eine kleine FF-Schwankung direkt in den endgültigen Umwandlungswirkungsgrad ein.
Formel: Definition des Füllfaktors
FF = Pmax / (Voc × Isc) = (Vmp × Imp) / (Voc × Isc)
Bedeutung: FF misst die Quadratigkeit der I-V-Kurve. In der Praxis zeigt er, wie effektiv eine Zelle ihre theoretische elektrische Leistung in tatsächliche maximale Leistung umwandelt.
Der physikalische Kern des FF: Das Zusammenspiel zwischen Rs und Rsh
Um zu verstehen, warum der FF so empfindlich auf Fertigungsbedingungen reagiert, muss man zum Ersatzschaltbild einer Solarzelle zurückkehren. Photogenerierte Ladungsträger driften und diffundieren durch den Siliziumkörper, bevor sie vom externen Stromkreis gesammelt werden. Energieverluste sind während dieses Prozesses unvermeidlich.
Auf der makroskopischen elektrischen Ebene werden diese Verluste durch parasitäre Widerstände dargestellt. Die beiden Hauptkomponenten sind der Serienwiderstand Rs und der Parallelwiderstand Rsh.
Der Serienwiderstand repräsentiert den gesamten physikalischen Vorwärtswiderstand, der auftritt, wenn Strom zum externen Verbraucher fließt. Er ist das kombinierte Ergebnis aus dem Volumenwiderstand des Siliziumwafers, dem Kontaktwiderstand zwischen den Vorder- und Rückseitenelektroden und dem Silizium, dem lateralen Emittertransportwiderstand, dem Finger- und Busbar-Widerstand sowie auf Modulebene dem Widerstand der Verbindungsbänder.
Unter diesen Beiträgen sind der Metall-Halbleiter-Kontaktwiderstand sowie Schwankungen der Emitterdotierungskonzentration und der Junction-Tiefe einige der am wenigsten stabilen Variablen in der Massenproduktion. Sie gehören auch zu den wahrscheinlichsten Ursachen für einen starken Anstieg von Rs. Der Serienwiderstand hat eine starke negative Korrelation mit dem Füllfaktor der Zelle.
In der I-V-Kurve nimmt die Steigung des Vorwärtsbereichs in der Nähe von Voc ab, wenn Rs steigt, und die Kurve wird flacher. Auf makroskopischer Ebene reduziert ein höherer Serienwiderstand die maximale Ausgangsleistung und senkt den FF.
Der Shunt-Widerstand spiegelt das Niveau des internen elektrischen Leckstroms wider. Idealerweise sollte Rsh gegen unendlich gehen, sodass kein Bypass-Pfad für photogenerierte Ladungsträger entsteht. In der tatsächlichen Fertigung können Kantenleckagen, Kristallversetzungen und Metallpaste, die in den PN-Übergang eindringt, unbeabsichtigte Strompfade erzeugen.
Ein niedrigerer Rsh bedeutet mehr interner Leckstrom. Dieser Shunt-Effekt reduziert den Strom, der durch den funktionalen PN-Übergang fließt, und senkt die Betriebsspannung. Das Problem wird bei geringer Einstrahlung deutlicher, da der photogenerierte Strom bereits schwach ist und der Leckstrom einen größeren Teil des Gesamtstroms ausmacht.
Formel: Solarzellengleichung einschließlich parasitärer Widerstände
I = IL - I0 × { exp[q(V + I×Rs)/(n k T)] - 1 } - (V + I×Rs) / Rsh
Bedeutung: Rs behindert den Stromausgang, während Rsh einen Leckpfad erzeugt. Beide reduzieren den FF.
Formel: Bedingung für den maximalen Leistungspunkt
d(I×V) / dV = 0
Bedeutung: Der Punkt, an dem die Leistung auf der I-V-Kurve ihr Maximum erreicht, ist die Quelle des Pmax-Werts, der in der Produktionsprüfung verwendet wird.
Formel: Normalisierter Shunt-Widerstand
RCH = Voc / Isc; rsh = Rsh / RCH
Bedeutung: Die Normalisierung mit dem charakteristischen Widerstand RCH ermöglicht es, Zellen unterschiedlicher Größen und Stromklassen auf derselben Skala zu vergleichen.
Formel: Näherungswert für den Effekt des Shunt-Widerstands auf den FF
FFsh ≈ FF0 × (1 - 1 / rsh)
Bedeutung: Je niedriger der Rsh, desto schwerwiegender die Leckage und desto größer der daraus resultierende FF-Verlust.
Welche Produktionsprobleme entsprechen Rs und Rsh?
Aus technischer Sicht ist der FF wertvoll, nicht weil er einfach sagt, dass der Wirkungsgrad gesunken ist. Er hilft Ingenieuren zu bestimmen, warum der Wirkungsgrad gesunken ist. Serienwiderstand und Shunt-Widerstand beeinflussen verschiedene Bereiche der I-V-Kurve, sodass sie auf unterschiedliche Fertigungsfehler hinweisen können.
Formel: Thermischer Verlust durch Serienwiderstand
Ploss ≈ I² × Rs
Bedeutung: Unter Bedingungen mit hohem Strom oder hoher Einstrahlung steigt der durch Rs verursachte Leistungsverlust mit dem Quadrat des Stroms.
| Parasitärer Widerstandszustand | Änderung der I-V-Kurve | Makroskopischer Effekt | Wahrscheinliche Ursachen in der Produktionslinie |
|---|---|---|---|
| Serienwiderstand, Rs, steigt | Die Steigung im Durchlassbereich nahe Voc nimmt ab | FF sinkt, thermischer Verlust wird bei hoher Einstrahlung größer, und Isc kann leicht abnehmen | Schlechter Vorder- oder Rückseitenkontakt, hoher spezifischer Widerstand der Paste, unterbrochene Finger oder unzureichendes Einbrennen |
| Der Shunt-Widerstand Rsh nimmt ab | Die Steigung nahe Isc und im Sperrbereich nimmt zu | FF sinkt, Leckstrom verringert Voc, und die Schwachlichtleistung verschlechtert sich stärker | Unvollständige Kantenisolation, PN-Übergangsdurchbruch durch Überbrennen, Kristalldefekte oder Nadellöcher im Passivierungsfilm |
Schlechter Kontakt: Die Achillesferse der Metallisierung
Im Prozessablauf vom Siliziumwafer zur fertigen Zelle sind Siebdruck und Metallisierungseinbrand kritische Schritte, die die elektrische Leistung bestimmen. Siebdruck ist ausgereift und kostengünstig, aber sein physikalischer Kontaktmechanismus kann sowohl Serien- als auch Shunt-Widerstandsprobleme verursachen.
Moderne hocheffiziente Zellen verwenden üblicherweise rückseitige dielektrische Passivierung und lokale Metallkontaktstrukturen, um die Oberflächenrekombinationsrate der rückseitigen Ladungsträger zu reduzieren. Da sich eine isolierende dielektrische Schicht zwischen Metall und Siliziumkörper befindet, muss der lokale Kontakt durch Laseröffnung oder pastenunterstütztes Ätzen gebildet werden. Wenn die Öffnungsqualität schlecht ist oder die Legierung unzureichend ist, können Metall und Halbleiter keinen zuverlässigen ohmschen Kontakt bilden.
Eine Studie an Zellen mit siebgedruckten lokalen Rückseitenkontakten zeigte, dass schlechter Kontakt den Serienwiderstand auf 21,34 mΩ erhöhte. Der Wirkungsgrad erreichte nur 8,95 %, weit unter dem Niveau von 17,44 % einer konventionellen Aluminium-Rückseitenfeld-Zelle.
Die Forscher versuchten, den FF durch Anpassung des Dotierungsniveaus der rückseitigen Aluminiumpaste wiederherzustellen. Mit zunehmendem Aluminiumgehalt verbesserte sich die Legierungstiefe und der Serienwiderstand nahm ab. Als der Aluminiumgehalt einen kritischen Wert von 60 % erreichte, wurde Rs im Vergleich zum undotierten Zustand um 11 mΩ reduziert. Dies erhöhte den Wirkungsgrad um absolute 2,59 Prozentpunkte.
Als der Aluminiumgehalt jedoch zu hoch wurde, störte überschüssiges Aluminium das leitfähige Netzwerk im Kontaktbereich. Der Serienwiderstand begann dann wieder zu steigen.
QFLS: Trennung von Materialdefekten und Fertigungsdefekten
Wenn eine Produktionslinie eine weit verbreitete Reduzierung des FF zeigt, ist eine der schwierigsten Fragen, ob der Verlust von übermäßiger nicht-strahlender Rekombination im Material oder von parasitärem Widerstand herrührt, der beim Siebdruck und Einbrennen eingeführt wird.
Die Quasi-Fermi-Niveau-Aufspaltung, oder QFLS, ist ein wichtiges Diagnosewerkzeug in dieser Situation. Physikalisch gesehen bestimmt QFLS die theoretische Spannungsgrenze einer Photovoltaikvorrichtung, wenn keine externe Ladungsextraktion erfolgt. Der Unterschied zwischen QFLS und der Strahlungsgrenze zeigt direkt nicht-strahlende Rekombinationsverluste, die durch Materialdefekte oder Verunreinigungen verursacht werden.
Durch optische Messung von QFLS und Kombination mit berührungsloser Pseudo-J-V-Analyse können Forscher den Einfluss des Serienwiderstands aus der externen elektrischen Messung entfernen.
Wenn der gemessene FF weit unter dem aus QFLS abgeleiteten Pseudo-Füllfaktor liegt, kann der Verlust normalerweise auf schlechten Metallisierungskontakt oder gebrochene Finger zurückgeführt werden. Wenn der Pseudo-Füllfaktor bereits niedrig ist, ist nicht-strahlende Rekombination wahrscheinlich außer Kontrolle, was auf ein intrinsisches Problem bei der Waferqualität oder der Grenzflächenpassivierung hinweist.
HJT-Niedertemperatur-Silberpaste: Aufbau eines leitfähigen Netzwerks unter 200°C
Mit der Ausweitung von N-Typ-Technologien stellen HJT- und BC-Zellen strengere Anforderungen an die Metallisierungsqualität. FF ist daher zu einem wichtigen Indikator für die Bewertung innovativer leitfähiger Pasten geworden.
HJT-Zellen verwenden eine Heterojunction-Struktur aus amorphem Silizium und kristallinem Silizium. Diese bietet eine starke Passivierung, aber die Struktur ist sehr temperaturempfindlich. Um Kristallisation und Degradation der amorphen Siliziumschichten zu verhindern, können HJT-Zellen herkömmliche Einbrenntemperaturen über 800°C nicht standhalten. Sie erfordern Niedertemperatur-Silberpaste mit einer Aushärtungstemperatur, die streng unter 200°C kontrolliert wird.
Niedertemperatur-Silberpaste funktioniert anders als herkömmliche Hochtemperaturpaste. Hochtemperatur-Silberpaste beruht auf Glasschmelze, die bei erhöhten Temperaturen schmilzt. Die Glasschmelze ätzt durch die Antireflexionsschicht und fördert das Wachstum von Silberkristalliten in das Silizium, wodurch ein niederohmiger ohmscher Kontakt entsteht.
Niedertemperatur-Silberpaste hängt hauptsächlich von Silberpartikeln ab, die in einem Polymerharzsystem suspendiert sind. Nachdem das Lösungsmittel bei niedriger Temperatur verdampft ist, werden die Partikel zusammengepresst, um physische elektrische Kontakte zu bilden.
Dieser Mechanismus verleiht Niedertemperatur-Paste im Allgemeinen einen höheren Volumenwiderstand als Hochtemperatur-Paste. Er kann den Gesamtserienwiderstand der Zelle erhöhen und den Füllfaktor (FF) reduzieren. Paste-Lieferanten begegnen dem Problem durch Nanoskalige Pulvertechnik. Typische Maßnahmen umfassen die Reduzierung des Silbergehalts und die Verbesserung der Feinheit und Rheologie der Paste, sodass mit geringerem Silberverbrauch ein dichtes leitfähiges Netzwerk gebildet werden kann.
| Pastentyp | Silbergehalt | Aushärtungsbedingungen | Volumenwiderstand | Prozesseigenschaften |
|---|---|---|---|---|
| Konventionelle Niedertemperatur-Silberpaste | 35%-55%, oder so niedrig wie 20%-35% | Konventionelle Einstellungen | Ungefähr 4-8 μΩ·cm | Feinheit von etwa 6-8 μm und Viskosität von ungefähr 155-165 Pa·s |
| AP-01-Serie, lösungsmittelhaltig | 33%-41% | Mindestens 120°C für 6-20 Minuten | 4.57-7.62 μΩ·cm | Unterstützt Hochaspektverhältnis-Druck und sehr feine Linienbreiten |
| AP-02-Serie, lösungsmittelfrei | 33%-41% | Mindestens 110°C für 5-15 Minuten | 4.31-8.53 μΩ·cm | Geeignet für Sieböffnungen über 15 μm und Druckgeschwindigkeiten über 400 mm/s |
BC-Zellen: FF als Alarm für Ausfall der Rückseitenisolierung
Wenn die Herausforderung für HJT in der Niedertemperatur-Leitfähigkeit liegt, liegt die Herausforderung für Rückkontaktzellen in den mikroskopischen Grenzen der Elektrodenanordnung.
BC-Zellen eliminieren die Verschattung durch das Metallgitter auf der Vorderseite und können daher den Kurzschlussstrom (Isc) erhöhen. Der Kompromiss besteht darin, dass alle positiven und negativen Elektroden in sehr geringem Abstand abwechselnd auf der Rückseite angeordnet werden müssen.
In diesem hochdichten Verdrahtungsbereich kann eine leichte Verschiebung beim Siebdruck, ein Verlaufen der Paste oder ein winziger Defekt in der Isolationsschicht eine physische Verbindung zwischen den positiven und negativen Elektroden herstellen. Wenn das passiert, kann der Parallelwiderstand (Rsh) fast auf Null fallen.
Ein mikroskopischer Kurzschluss erzeugt einen großen Ableitstrom, der die Betriebsspannung entzieht. Die Leerlaufspannung (Voc) bricht zusammen und der FF kann auf Null fallen. Photogenerierte Ladungsträger, die in der Nähe der Vorderseite erzeugt werden, müssen außerdem eine längere laterale Distanz zurücklegen, bevor sie die metallischen Sammelelektroden auf der Rückseite erreichen. Dies erhöht das Risiko eines akkumulierten Volumen- und Serienwiderstands.
Aus diesem Grund ist die Überwachung der FF-Schwankungen eine der wichtigsten Maßnahmen zum Ertragsschutz in einer BC-Zellproduktionslinie. Jede Zelle, die den FF-Schwellenwert nicht erreicht, kann auf einen Fehler in der Metallisierungsisolierung oder im Ladungsträgertransportdesign hinweisen.
Das Feuerfenster: Sowohl Unterbrennen als auch Überbrennen werden durch FF bestraft
Für TOPCon- und PERC-Zellen ist das Hochtemperaturfeuern einer der letzten kritischen Prozesse. Siliziumwafer mit aufgedruckten Metallelektroden durchlaufen einen Bandofen mit einer Spitzentemperatur von etwa 800°C. Die Glasfritte in der Metallpaste schmilzt durch die Oberflächenpassivierungsschicht und bildet einen legierten oder direkten Kontakt mit dem darunterliegenden Silizium oder dem Rückseitenfeld. Dies erzeugt einen ohmschen Kontakt und reduziert den Serienwiderstand.
Der Prozess ist ein schmaler Grat. Eine zu niedrige Temperatur oder eine zu hohe Bandgeschwindigkeit verursacht Unterbrennen. Die Glasfritte kann nicht ausreichend schmelzen und schafft es möglicherweise nicht, durch die Siliziumnitrid- oder Tunneloxidschicht zu ätzen. Zu wenige Silberkristallite scheiden sich ab und dringen in das Silizium ein. Eine isolierende Schicht bleibt zwischen Metall und Halbleiter zurück, wodurch der Kontaktwiderstand stark ansteigt. Die Durchlassseite der I-V-Kurve flacht ab, und der FF wird ungewöhnlich niedrig.
Übermäßige Temperatur verursacht Überbrennen. Die Metallpaste wird zu aggressiv, und Silberkristallite können wie Spikes in eine flache PN-Sperrschicht eindringen. Dies führt zu Kurzschlüssen und Rekombinationszentren. Die Passivierung wird beschädigt, der Rsh sinkt, und Leckströme werden zu einem ernsthaften Problem.
Bei der EL-Inspektion erscheinen Gitterschäden und Passivierungsfehler, die durch Überbrennen verursacht werden, oft als wolkenartige Muster, Wasserflecken oder Ofenbandspuren.
Um das Prozessfenster zu erweitern, haben Anlagenhersteller Feuer- und Lichtinjektionssysteme entwickelt. Diese Systeme kombinieren einen Feuerungsofen mit einer Lichtinjektionskammer. Nach dem Hochtemperatur-Tempern und Legieren wird der Wafer direkt bei einer Temperatur von etwa 150-350°C intensivem Licht ausgesetzt.
Hochenergetische Photonen regen Ladungsträger an und verändern den Ladungszustand von Wasserstoffatomen im Wafer und in der Nähe seiner Oberflächen. Dies kann mikroskopische thermische Defekte und ungesättigte Bindungen passivieren, die beim Feuern entstehen. Testergebnisse zeigen, dass diese Behandlung EL-Wasserflecken und Ofenbandspuren reduzieren und gleichzeitig Voc und FF verbessern kann.
LECO: Ein Nicht-Gleichgewichtsweg durch den TOPCon-Metallisierungskonflikt
Während der frühen Expansion von TOPCon wurde die Frontseiten-Metallisierung zu einem großen Ausbeute-Engpass. Um die Oberflächenrekombination zu reduzieren, neigt die Frontseite einer TOPCon-Zelle dazu, einen flacheren Emitter mit niedrigerer Dotierungskonzentration zu verwenden.
Ein flacher Übergang und eine niedrige Dotierung erzeugen einen Konflikt für herkömmliche Hochtemperatur-Silberpaste mit Glasfritte. Wenn die Paste nicht ausreichend durchgefeuert wird, bleibt der Kontaktwiderstand extrem hoch. Wenn sie zu aggressiv gefeuert wird, kann der flache Übergang durchdrungen werden, was Leckagen erzeugt und den FF gegen Null treibt.
Die laserunterstützte Kontaktoptimierung, kurz LECO, wurde entwickelt, um diesen Konflikt zu lösen. LECO nutzt einen nicht-thermischen Gleichgewichtsmechanismus. Statt destruktiver globaler Hochtemperaturerwärmung regt es Ladungsträger mit einem hochintensiven Laser an, während eine Sperrspannung von etwa 10 V oder mehr angelegt wird.
Unter der kombinierten Wirkung von starker Vorspannung und photogenerierten Ladungsträgern unterliegen schwache isolierende Punkte, die durch Unterfeuerung unverbunden bleiben, einem lokalisierten Lawinendurchbruch. Freie Ladungsträger werden durch das elektrische Feld durch den Metall-Halbleiter-Kontakt getrieben, wodurch lokale Ströme von mehreren Ampere entstehen.
Diese starken Ströme erzeugen lokalisierte Joulesche Erwärmung an mikroskopischen Kontaktpunkten. Dies erzeugt Mikrofeuerung auf einer Zeitskala von Nanosekunden bis Mikrosekunden.
LECO ändert die TOPCon-Feuerstrategie von aggressiver globaler Erwärmung zu gezielter lokaler Reparatur. Pastenlieferanten können spezielle LECO-kompatible Glasfritte-Systeme entwickeln. Der herkömmliche Bandfeuerungsprozess kann dann leicht unterfeuert bleiben, um den flachen Emitter zu schützen, während LECO am hinteren Ende lokalisierte elektrische Durchbrüche erzeugt und den Kontaktwiderstand reduziert.
Validierungsergebnisse zeigen, dass Zellen ohne LECO aufgrund übermäßigen Kontaktwiderstands nahe am Versagen arbeiten können. Nach der LECO-Behandlung sinkt der Kontaktwiderstand, während die Passivierung erhalten bleibt. Der FF steigt, was zu einem absoluten Umwandlungswirkungsgradgewinn von mehr als 0,2 Prozentpunkten führt.
LECO hat immer noch eine Prozessgrenze. Wenn die Lichtintensität zu niedrig ist, ist die Kontaktreparatur unvollständig. Wenn sie zu hoch ist, können Gitterablation und strukturelle Schäden auftreten.
Wenn die Laserintensität einen destruktiven Wert von 375 MW/cm² erreicht, kann der FF von 0,84 auf 0,65 fallen, ein Rückgang von etwa 24 %. Voc kann von 0,745 V auf 0,695 V sinken, während Jsc von 41,8 mA/cm² auf 40,8 mA/cm² fällt.
Das mikroskopische Kontaktnetzwerk, das durch LECO erzeugt wird, weist ebenfalls ein gewisses Maß an Nicht-Gleichgewichts-Thermoempfindlichkeit auf. EL-Analysen zeigen, dass bei einer zweiten Hochtemperatur-Feuerungszyklus-Behandlung einer LECO-behandelten Zelle die Erhöhung der zweiten Feuerungstemperatur von 280°C auf 680°C die etablierten mikroskopischen Leitungspfade stören kann.
Der Kontaktwiderstand verschlechtert sich dann erneut, der Füllfaktor schrumpft deutlich, und eine anfängliche Zelleffizienz von 26,35% beginnt zu sinken.
FF ist nicht nur ein Prozentsatz. Es ist der Puls der Produktionsausbeute
Ein Blick in die Blackbox der Solarzellenfertigung macht eines klar: Der Füllfaktor ist weit mehr als ein abstrakter Prozentsatz, der auf einem Labortester angezeigt wird.
Auf mikroskopischer Ebene ist FF der endgültige Ausdruck des Widerstands zwischen Serienwiderstand und Shunt-Widerstand entlang des Ladungsträgertransportpfads. In einer Produktionslinie dokumentiert er die Leitfähigkeitsgrenzen der Metallisierungspaste, die mechanische Präzision des Siebdrucks und kleine Verschiebungen im Temperaturprofil eines Bandfeuerungsofens.
In einem neuen PV-Zyklus, in dem die Nicht-Silizium-Kosten bereits nahe am Boden liegen und die Kapitalerweiterung anspruchsvoller wird, steht jede große Hocheffizienztechnologie vor demselben grundlegenden Problem.
HJT muss ein zuverlässiges leitfähiges Netzwerk innerhalb einer Niedertemperatur-Härtungsgrenze aufrechterhalten. BC-Zellen müssen Leckagen zwischen positiven und negativen Elektroden kontrollieren, die nur durch einen mikroskopischen Abstand getrennt sind. TOPCon verlässt sich auf Feuerung, Lichtinjektion und LECO, um den Kontakt zu reparieren und gleichzeitig die Passivierung zu schützen.
Das Ziel ist immer dasselbe: den Grenzflächenkontaktwiderstand reduzieren, ohne den PN-Übergang zu durchdringen und Leckagen zu erzeugen.
Für Hersteller reicht es nicht mehr aus, nur den absoluten Effizienzwert zu verfolgen. Ein intelligenteres Produktionssystem sollte kleine FF-Variationen in Echtzeit überwachen und sie mit zerstörungsfreien Diagnosemethoden wie QFLS und Pseudo-J-V-Analyse kombinieren. Das ist der praktische Weg zu einer stabileren Fertigung von hocheffizienten Solarzellen der nächsten Generation.
Ooitechs Ansicht
Der wahre Wert von FF liegt in seiner Geschwindigkeit als Produktionsalarm. Eine stabile Linie sollte FF zusammen mit Rs, Rsh, EL-Mustern, Pseudo-FF, Feuerungstemperatur und Metallisierungsdaten verfolgen, anstatt jedes Ergebnis separat zu behandeln. Für TOPCon-, HJT- und BC-Technologien kann dieser kombinierte Datensatz ein sich verschiebendes Prozessfenster aufdecken, lange bevor die endgültige Effizienzverteilung einen ernsthaften Ausbeuteverlust zeigt.
Weiterführende Literatur und Hintergrunddaten
Öffentlich zugängliches Referenzmaterial zu diesem Thema, veröffentlicht von den Organisationen, die die Technologie-Roadmap und die Marktdaten der Branche pflegen: