Wie PV-Band hergestellt wird: Ziehen, Glühen und Verzinnen
Inhaltsverzeichnis
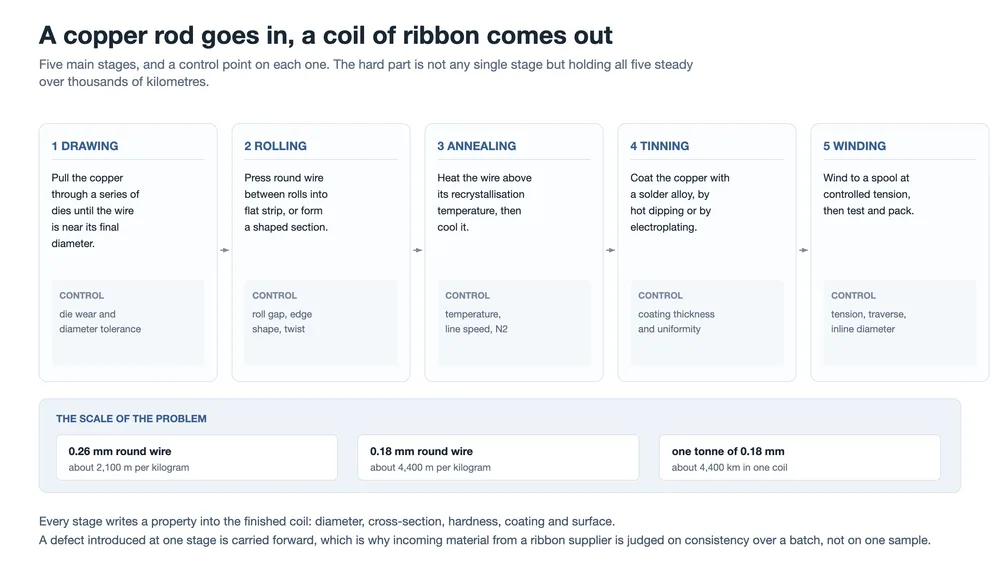
Kurze Antwort: Ein PV-Band wird in fünf Stufen hergestellt – Ziehen, Walzen oder Formen, Glühen, Verzinnen und Wickeln mit Prüfung. Jede Stufe legt eine Eigenschaft fest, die die nächste Stufe nicht mehr reparieren kann: Die Ziehsteine legen den Durchmesser fest, die Walzen den Querschnitt, der Ofen Härte und Dehnung, der Lötbad die Schichtdicke und die Legierung, und der Wickler entscheidet, wie sich die Spule auf dem Stringer des Kunden verhält. Diese Toleranzen wirken umso stärker, je dünner der Draht wird. Ein Durchmesserfehlbetrag von 0,01 mm kostet bei 0,35 mm Draht rund 6 % mehr Widerstand und bei 0,18 mm Draht etwa 12 %.
Eine Spule Band kommt in einer Modulfabrik in Folie verpackt an und sieht aus wie ein Massenprodukt. Das ist sie nicht. Der Draht in dieser Spule hat eine Abfolge durchlaufen, in der jede Stufe eine Zahl in das fertige Produkt schreibt, und die Zahlen wirken zusammen: Ein driftender Durchmesser lässt den Widerstand driften, ein etwas zu heiß laufender Ofen verändert, wie sich das Band verhält, wenn ein Stringer daran zieht, ein Lötbad, das nicht oft genug analysiert wird, verändert, wann die Beschichtung schmilzt.
Diese Seite folgt dem Kupfer vom Drahtstab zur fertigen Spule. Die Materialseite – welche Kupfersorte, welche Beschichtungslegierung, was die Beschichtung mit der Verbindung macht – wird in behandelt PV-Ribbon-Materialien: Kupferkern, Härte und Beschichtung, und die Produktseite in PV-Ribbon-Struktur und -Typen. Was unter beidem steht, ist die Linie, die sie hergestellt hat.
Eine Anmerkung zum Umfang. Die Prozessbeschreibungen hier geben wieder, wie diese Linien normalerweise betrieben werden, nicht Messungen an einer bestimmten Linie. Wo eine Angabe geometrisch und nicht gemessen ist, wird sie am Ende der Seite als solche gekennzeichnet.
Die fünf Stufen und was jede einzelne entscheidet
Die Reihenfolge ist nicht willkürlich. Ziehen und Walzen legen die Form des Kupfers fest, solange es noch hart genug ist, um gezogen und gepresst zu werden. Das Glühen muss diese Form dann weich machen, ohne sie zu verändern. Das Verzinnen muss das beschichten, was das Glühen erzeugt hat, bei einer Temperatur, die das Glühen nicht rückgängig macht. Das Wickeln muss das Ergebnis aufspulen, ohne es zu dehnen. Jede Stufe übernimmt die Geometrie der vorherigen.
| Stufe | Was es festlegt | Wie es unbemerkt versagt |
|---|---|---|
| Zeichnung | Fertigdurchmesser | Ziehsteinverschleiß weitet die Bohrung, sodass der Durchmesser über eine Charge hinweg nach oben driftet |
| Walzen und Formen | Querschnitt: Breite, Dicke, Form | Walzenverschleiß rundet die Bandkanten ab und lässt den Querschnitt verdrehen |
| Ausheizen | Streckgrenze und Dehnung | Eine kleine Änderung von Geschwindigkeit oder Temperatur verschiebt die Härte innerhalb der Spule |
| Verzinnen | Schichtdicke, Gleichmäßigkeit, Legierung | Das Bad driftet, wenn sich Kupfer darin löst und Legierung verbraucht wird |
| Wickeln | Zugspannung, Verlegebild, gepackte Länge | Übermäßige Spannung dehnt weiches Band; ein schlechtes Verlegebild verheddert sich beim Abwickeln |
Die Stufen, die beim Käufer die wenigste Aufmerksamkeit bekommen, sind meist die, die am Ende der Linie die meisten Probleme verursachen. Besonders Härte und Verlegebild sind im Datenblatt unsichtbar, entscheiden aber, ob ein Stringer ohne Stopps läuft.
Ziehen: Aus einem Drahtstab wird Draht
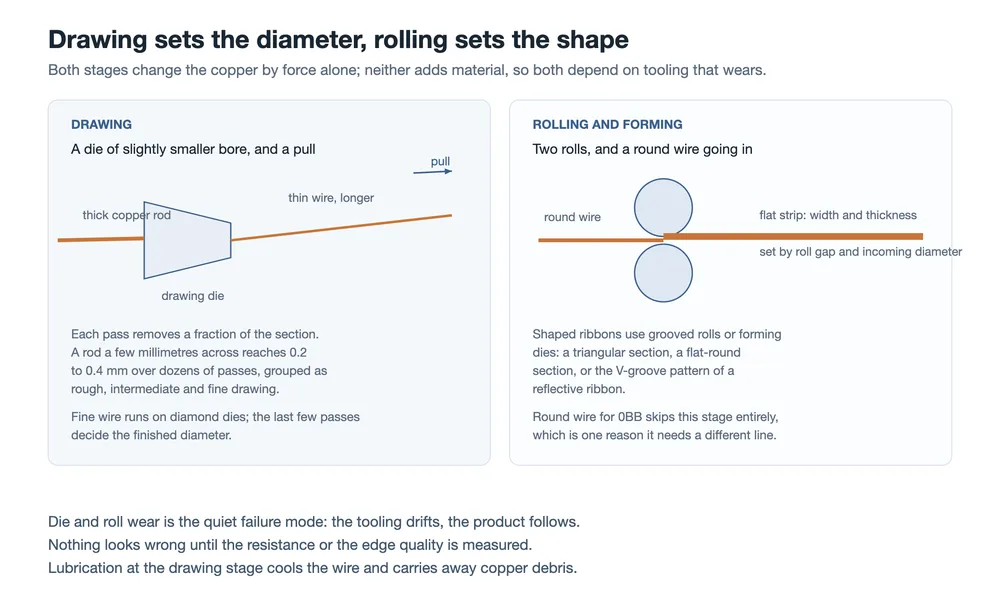
Beim Ziehen wird Kupfer durch einen Ziehstein gezogen, dessen Bohrung etwas kleiner ist als der eintretende Draht. Das Metall wird nicht komprimiert, sondern gestreckt, sodass der Draht länger wird, je dünner er wird. Da die Masse erhalten bleibt, tauscht jeder Durchgang Durchmesser gegen Länge, und kein einzelner Durchgang kann viel bewirken, ohne dass der Draht zu reißen droht.
Ein Kupferdrahtstab von wenigen Millimetern erreicht daher über Dutzende Durchgänge 0,2 bis 0,4 mm, normalerweise gruppiert in Grobziehen, Zwischenziehen und Feinziehen. Die letzten Durchgänge zählen am meisten, denn der Fertigdurchmesser ist die Summe aller Ziehsteine, die der Draht durchlaufen hat, wobei der letzte Ziehstein den größten Einzelanteil hat.
Drei Dinge entscheiden den Durchmesser
- Ziehsteinzustand. Feiner Draht läuft durch Diamantziehsteine, die verschleißfester sind und ihre Bohrung länger halten als die Alternativen. Der Verschleiß ist allmählich, sodass der Draht, der eine Linie verlässt, heute innerhalb der Spezifikation bleiben und nächste Woche aus ihr herausdriften kann, ohne dass sich sichtbar etwas ändert.
- Schmierung und Kühlung. Die Ziehflüssigkeit führt Wärme ab und spült Kupferabrieb aus. Mangelnde Schmierung zeigt sich als Kratzer und Brüche, und der Abrieb selbst verkratzt eine Oberfläche, die die nächste Stufe beschichten muss.
- Oberflächenqualität. Kratzer, Grate und Kupferaufschmierungen werden übernommen. Ein in der Ziehstufe eingebrachter Defekt verschwindet nicht im Ofen oder im Lötbad; er taucht als schlechte Schichthaftung oder als Lötbarkeitsproblem beim Kunden wieder auf.
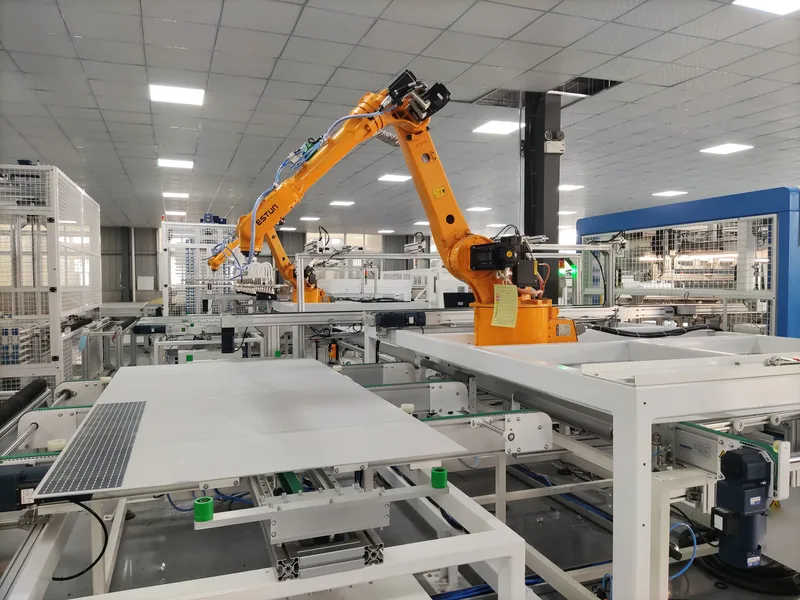
Das ist die Stufe, um die herum der Ziehbereich einer Bandlinie aufgebaut ist, und hier konzentrieren auch die meisten als Paket verkauften Bandherstellungsanlagen ihre Instrumentierung. Unsere eigene Drahtziehmaschine für die Bandproduktion und die integrierte Zieh- und Verzinnungslinie stehen und fallen beide mit dem Ziehsteinmanagement und nicht mit der Ziehgeschwindigkeit.
Walzen und Formen: Aus Runddraht wird flaches Band
Flaches Band für Busbars und für ältere Verbindungs-Layouts wird hergestellt, indem Runddraht zwischen zwei Walzen geführt wird. Breite und Dicke ergeben sich aus dem Walzenspalt und aus dem Durchmesser des eintretenden Drahts, weshalb die Ziehstufe konsistent sein muss, bevor gewalzt werden kann: Zwei Variationsquellen in Reihe verhalten sich schlechter als die Summe ihrer einzelnen Toleranzen.
Die Nenndicke ist die naheliegende Eigenschaft, die es zu halten gilt, aber die Kantenform zählt genauso. Eine in der Mitte verschlissene Walze erzeugt Band, das in der Mitte dünner ist, und Band mit gerundeter oder ausgefranster Kante verhält sich in einer Busbar-Formstation anders als Band mit quadratischer Kante. Verdrehung ist der andere stille Defekt: Band, das das Walzwerk mit einer Verdrehung verlässt, sieht auf einer Spule noch akzeptabel aus und wird erst zum Problem, wenn eine Maschine versucht, es flach zu platzieren.
Runddraht für 0BB-Layouts überspringt diese Stufe vollständig. Das ist einer der Gründe, warum der Wechsel zu 0BB die Konfiguration einer Bandlinie verändert und nicht einfach einen Produktcode ändert, und deshalb ist die integrierte Zieh-, Walz- und Verzinnungslinie für Busbar-Band und nicht für feinen Runddraht spezifiziert.
Glühen: der Schritt, der bestimmt, wie sich das Band in einem Stringer verhält
Das Ziehen verfestigt das Kupfer stark. Die Kristallstruktur verzerrt, der Draht wird steif, und er übersteht es nicht, von einem Stringer gezogen zu werden, ohne Spannung in eine Zelle zu übertragen. Das Glühen kehrt das um: Der Draht wird über seine Rekristallisationstemperatur erhitzt und dann abgekühlt, und die verformte Struktur wird durch neue Körner ersetzt.
Zwei Heizanordnungen sind üblich. Ein Rohrofen führt den Draht durch eine beheizte Zone. Beim direkten Widerstandsheizen fließt Strom durch den Draht selbst, sodass das Kupfer seine eigene Wärme erzeugt. In beiden Fällen ist die Physik dieselbe: Was das Kupfer erhält, ist eine Kombination aus Temperatur und Zeit, und beide werden durch die Liniengeschwindigkeit bestimmt.
Geschwindigkeit und Temperatur sind eine Regelung, nicht zwei
Eine schnelle Linie gibt jedem Zentimeter Draht weniger Zeit in der heißen Zone, sodass eine höhere Temperatur nötig ist, um dasselbe Ergebnis zu erreichen. Diese Kopplung bedeutet, dass eine kleine Änderung der Liniengeschwindigkeit die Härte ändert, selbst wenn der Ofensollwert unverändert bleibt, und der Effekt zeigt sich über die Länge der Spule statt in einer einzelnen Testprobe. Eine Spule kann daher eine Laborprüfung bestehen und sich im Stringer dennoch inkonsistent verhalten, weil der Stringer die gesamte Länge sieht.
Die Atmosphäre ist aus demselben Grund wichtig. Heißes Kupfer oxidiert leicht, und eine Oxidschicht auf der Oberfläche würde die nachfolgende Beschichtung beeinträchtigen. Stickstoff wird normalerweise verwendet, um Sauerstoff während des Glühens und der darauffolgenden Abkühlung fernzuhalten.
Die Zellendicke verengt das Fenster weiter. Eine dünnere Zelle kann Spannung an der Verbindungsstelle weniger tolerieren, sodass das akzeptable Band der Streckgrenze enger wird, und eine Bandlinie muss dieses Band konsistent und nicht nur im Mittel einhalten. Das mechanische Verhalten der Verbindungsstelle wird ausführlicher behandelt in was ein PV-Band leistet: drei Aufgaben, ein Kompromiss, und das Härtefenster selbst in PV-Band-Materialien.
Nachgelagert ist dies, was der Stringer erlebt. Ein Band, das zu hart ankommt, überträgt Spannung in die Zelle; eines, das zu weich ankommt, kann durch die Handhabung der Maschine selbst ausgezogen und gedehnt werden, und wie ein Stringer Band handhabt erklärt, warum die Maschine einen Bereich statt eines einzelnen Werts toleriert.
Verzinnen: zwei Wege, eine Legierung auf Kupfer aufzubringen
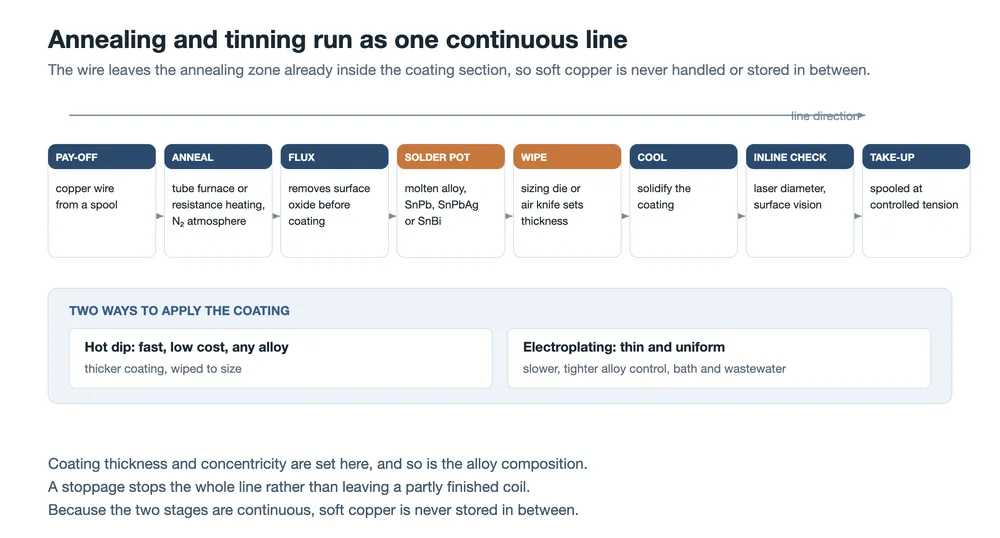
Kupfer allein lässt sich nicht sauber löten und oxidiert bei der Lagerung, daher wird der Draht mit einer Lotlegierung beschichtet. Das gängige Verfahren ist das Heißtauchen. Der Draht durchläuft ein Flussmittelbad, das das Oberflächenoxid entfernt, gelangt in einen Tiegel mit geschmolzener Legierung, verlässt ihn durch eine Abstreifvorrichtung — entweder eine Kalibrierdüse oder ein Luftmesser —, die den Überschuss entfernt, und kühlt dann ab. Die Abstreifvorrichtung bestimmt die Schichtdicke, und sie ist eine mechanische Einstellung, die über Stunden der Produktion und nicht nur für eine Probe halten muss.
Die Alternative ist die Galvanisierung, bei der die Beschichtung aus einem Elektrolyten abgeschieden wird. Sie erzeugt eine dünnere und gleichmäßigere Schicht, was wichtig ist, wenn die Schichtdicke eng eingehalten werden muss, aber sie ist langsamer, macht die Anpassung der Legierungszusammensetzung schwieriger und bringt ein Galvanikbad und einen Abwasserstrom in eine Fabrik, die beides möglicherweise nicht will.
| Eigenschaft | Heißtauchen | Galvanisieren |
|---|---|---|
| Wie die Beschichtung entsteht | Der Draht wird in geschmolzene Legierung getaucht; die Schicht wird auf Maß abgestreift | Metall wird aus einem Elektrolyten auf dem Kupfer abgeschieden |
| Typische Dicke | Dicker, durch die Abstreifvorrichtung festgelegt | Dünner und leichter gleichmäßig zu halten |
| Änderung der Legierung | Unkompliziert: SnPb, SnPbAg und SnBi laufen alle in derselben Tiegelanordnung | Durch das Elektrolytsystem eingeschränkt |
| Was es kostet | Legierungsverbrauch, Krätze und ein Tiegel, dessen Zusammensetzung driftet | Geschwindigkeit, Badpflege, Abwasserbehandlung |
Welcher Weg auch gewählt wird, vier Eigenschaften müssen gleichzeitig eingehalten werden:
- Dicke. Zu dünn lässt zu wenig Lot für eine zuverlässige Verbindung. Zu dick verschwendet Querschnitt an einer Schicht, die im Vergleich zu Kupfer schlecht leitet, und macht Lotkugeln und Brücken wahrscheinlicher.
- Gleichmäßigkeit und Konzentrizität. Bei Runddraht muss die Beschichtung rundum gleichmäßig sein; bei Flachband muss sie auf beiden Seiten gleichmäßig sein. Ein Draht, der auf einer Seite dick und auf der anderen dünn ist, besteht eine Prüfung der mittleren Dicke und lötet auf einer Seite dennoch schlecht.
- Legierungszusammensetzung. Der Tiegel verändert sich, wenn Legierung verbraucht wird und wenn Kupfer sich darin löst, und beides verschiebt das Schmelzverhalten und die Benetzung. Regelmäßige Analyse und Nachfüllung halten die Beschichtung innerhalb ihrer Spezifikation, nicht die Erstbefüllung.
- Oberflächenzustand. Die fertige Beschichtung sollte glatt, vollständig, frei von Unebenheiten sein und keine unkontrollierten Flussmittelrückstände aufweisen.
Die Beschichtungschemie und ihre Wirkung auf die Verbindungsstelle — einschließlich der Frage, warum sich bleifreie und niedrigschmelzende Legierungen anders verhalten — sind dargelegt in PV-Band und Flussmittel.
Warum Glühen und Verzinnen üblicherweise als eine Linie laufen
Geglühtes Kupfer ist weich, sauber und reaktiv. Würde es zwischen Ofen und Löttiegel aufgewickelt, würde es an der Oberfläche oxidieren und sich unter seinem eigenen Gewicht verformen, und die Verzinnungsstufe würde dann eine Oberfläche beschichten, die sich bereits verändert hätte. Die beiden Stufen nacheinander laufen zu lassen — Abwickeln in den Ofen, aus dem Ofen in das Flussmittel und den Tiegel — vermeidet beide Probleme, und deshalb werden die beiden üblicherweise als eine Linie statt als zwei Maschinen beschrieben.
Die Anordnung hat eine Konsequenz für die Qualitätskontrolle. Da die Stufen kontinuierlich sind, wird der geglühte Zustand des Kupfers erst am Aufwickelende derselben Linie bestätigt. Wenn der Ofen driftet, liegt der Nachweis der Drift in der fertigen Spule statt in einer Zwischenspule, weshalb Inline-Messung und Prüfung pro Charge am Ende der Linie mehr Gewicht haben als Zwischenprüfungen.
Sonderbänder sind eine Linienmodifikation, kein separates Produkt
Profilierte und funktionale Bänder entstehen durch Ergänzung oder Modifikation einer der fünf Stufen, und daher stammen ihre Kosten.
- Segmentiertes Band. Flache Abschnitte werden mit einer festen Teilung in Runddraht gepresst. Die Teilung muss zu den Zellabmessungen und dem Zellspalt passen, wodurch aus einer Inline-Presse ein Synchronisationsproblem statt eines Formgebungsproblems wird.
- Reflektierendes Band. Eine strukturierte Walze presst V-förmige Rillen in die Oberfläche des Flachbandes. Die Rillen müssen geformt werden, ohne die darunterliegende Beschichtung zu beschädigen.
- Dreieckige und flachrunde Querschnitte. Diese erfordern gerillte Walzen oder Formmatrizen. Die Schwierigkeit besteht darin, den Querschnitt über die Länge konstant zu halten und zu verhindern, dass sich das Band beim Wickeln verdreht.
- Schwarzes Band. Nach dem Verzinnen dunkelt eine Beschichtung oder Oberflächenbehandlung die Oberfläche ab. Die Farbe muss gleichmäßig sein und darf das Löten oder die Langzeitzuverlässigkeit nicht beeinträchtigen.
Das gemeinsame Merkmal ist ein engeres Prozessfenster und ein langsamerer Anstieg zu stabiler Ausbeute. Bandhersteller, die diese Produkte anbieten, verkaufen in der Regel ebenso sehr Werkzeuge und Prozesskontrolle wie Metall.
Wickeln, Prüfung und was der Modulhersteller erhält
Die letzte Stufe entscheidet, wie die vorherigen vier den Versand überstehen. Die Aufwickelspannung muss hoch genug sein, um eine stabile Spule zu erzeugen, und niedrig genug, um weiches Band nicht zu dehnen, denn ein gedehntes Band hat einen kleineren Durchmesser als in der Ziehstufe erzeugt. Das Verlegebild entscheidet, ob die Anlage beim Kunden den Draht ohne Verheddern abwickeln kann, und bei 0BB-Band macht die Anzahl der gleichzeitig abgewickelten sehr feinen Drähte das Wickelbild zu einem Teil der Stabilität des Stringers statt zu einem Verpackungsdetail.
Die Prüfung teilt sich in zwei Arten. Inline-Systeme messen den Durchmesser mit einem Laser und überwachen die Oberfläche mit einer Kamera, sodass eine Drift während des Linienbetriebs erkannt wird. Die Offline-Prüfung erfolgt chargenweise und deckt die Eigenschaften ab, auf die ein Modulhersteller tatsächlich angewiesen ist: Abmessungen, spezifischer Widerstand, Zugfestigkeit, Streckgrenze, Dehnung, Beschichtungsdicke und Lötbarkeit. Der spezifische Widerstand verdient eine eigene Anmerkung, denn hier treffen Querschnitt und Materialreinheit aufeinander.
Wie ein Hundertstel Millimeter zu einem Prozent wird
Der Widerstand pro Längeneinheit fällt mit dem Quadrat des Durchmessers, sodass ein zu kleiner Durchmesser den Widerstand schneller erhöht, als der Fehlbetrag vermuten lässt. Wenn die Ziehstufe Draht erzeugt, der 0,01 mm unter dem Nennwert liegt, beträgt der Anstieg nicht ein Prozent – sondern mehrere, und er wächst, je kleiner der Nenndurchmesser ist:
| Nenndurchmesser | Widerstandsanstieg bei 0,01 mm Unterschreitung | Länge pro Kilogramm |
|---|---|---|
| 0,35 mm (MBB) | etwa 6,0% | etwa 1.160 m |
| 0,26 mm (SMBB) | etwa 8,2% | etwa 2.100 m |
| 0,18 mm (0BB) | etwa 12,1% | etwa 4.400 m |
Die Längenspalte erklärt, warum die Toleranzfrage nicht akademisch ist. Bei 0,18 mm ist ein Kilogramm Kupfer mehr als vier Kilometer Draht, und eine Tonne ist mehr als viertausend Kilometer. Ein Durchmesser, der irgendwo in dieser Länge um ein Hundertstel Millimeter driftet, ist im Produkt nicht sichtbar, ändert aber den Widerstand jedes Meters, den er durchläuft.
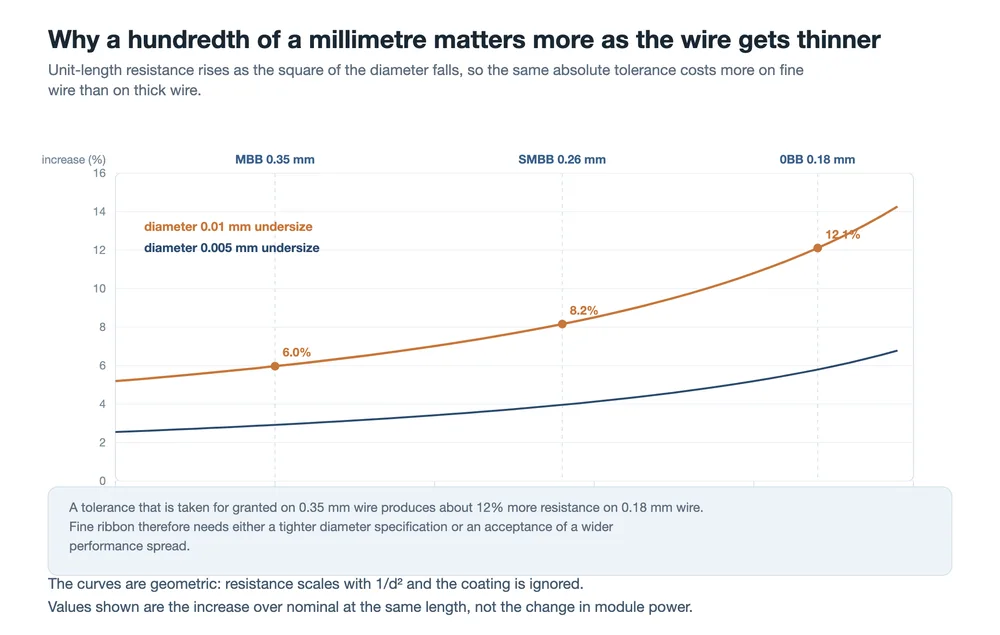
Die praktische Konsequenz ist ein Kompromiss, dem der Kunde nicht ausweichen kann. Eine Bandlinie kann eine absolute Toleranz einhalten und die relative Einbuße wachsen lassen, je dünner der Draht wird, oder sie kann die Toleranz für feinen Draht verschärfen und das langsamere Ziehen, häufigere Düsenwechsel und die höhere Prüflast akzeptieren, die damit einhergehen. Wo dünner Draht in einem Stringer sitzt, der Spannung auf Dutzende von Litzen gleichzeitig ausübt, gehört diese Berechnung zur Bandspezifikation statt zum Maschinenkauf, was derselbe Kompromiss ist, der von der Modulseite aus beschrieben wird in PV-Ribbon-Struktur und -Typen.
Was man einen Bandlieferanten fragen sollte
Fast alles, was bei Band schiefgeht, sieht zunächst wie ein Lötproblem aus und entpuppt sich als ein Problem der Prozesskonsistenz in vorgelagerten Stufen. Sechs Fragen unterscheiden einen Lieferanten, der die Linie beherrscht, von einem, der verkauft, was die Linie gerade produziert:
- Wie ist die Durchmesserverteilung innerhalb einer Spule und zwischen Spulen, nicht nur der Nennwert?
- Welcher Bereich der Beschichtungsdicke wird eingehalten, und wie wird die Gleichmäßigkeit rund um den Draht statt über eine Probe geprüft?
- Wie oft wird das Lötbad analysiert, und was löst eine Nachfüllung aus?
- Welche Werte für Streckgrenze und Dehnung gelten, und wie stark variieren sie entlang einer Spule?
- Welcher Lötbarkeitstest wird verwendet, und in welchem Intervall?
- Welches Wickelbild wird bei feinem Draht verwendet, und welche Spannung wird beim Aufwickeln angelegt?
FAQ
Verändert das Verzinnen den Drahtdurchmesser?
Ja. Das Endprodukt ist Kupfer plus Beschichtung, und die Beschichtung ist bei der Spezifikation der Abmessungen enthalten. Sie führt im Vergleich zum Kupfer sehr wenig Strom, weshalb eine dickere Beschichtung kein Weg ist, den Widerstand zu senken.
Kann eine Linie sowohl Runddraht als auch Flachband herstellen?
Die Zieh- und Glühabschnitte werden gemeinsam genutzt, und Runddraht umgeht einfach den Walzabschnitt. Profilierte Querschnitte sind eine andere Sache, denn sie benötigen gerillte Walzen oder Formmatrizen statt eines flachen Walzenpaars.
Warum nicht so weich wie möglich glühen?
Weil die Handhabung im Stringer selbst zur Grenze wird. Sehr weiches Band dehnt sich unter der Spannung, die zum Platzieren und Ziehen verwendet wird, was seinen Querschnitt und seine Position relativ zur Zelle verändert. Der nutzbare Bereich ist ein Fenster statt eine Richtung.
Warum ist 0BB-Band schwieriger herzustellen als Flachband?
Es ist dünner, sodass dieselbe absolute Durchmessertoleranz mehr Widerstand kostet; es trägt eine Beschichtung, die rund um einen kreisförmigen Querschnitt gleichmäßig sein muss; und Dutzende von Litzen werden gemeinsam abgewickelt, was Wickelbild und Verlegebild zu einem Teil der Zuverlässigkeit der Maschine statt zu einem Verpackungsdetail macht.
Ist eine galvanisch abgeschiedene Beschichtung besser als Feuerverzinnung?
Besser darin, eine dünne, gleichmäßige Schicht zu halten, was ein echter Vorteil ist, wenn die Dicke eng toleriert werden muss. Feuerverzinnung ist schneller, günstiger und deutlich flexibler bei der Legierungswahl. Die richtige Antwort hängt davon ab, welche Eigenschaft der Anwendung fehlt.
Driftet die Beschichtungszusammensetzung während der Produktion wirklich?
Ja. Legierung verlässt das Bad am Draht, und Kupfer löst sich in der Schmelze, weil der Draht sie durchläuft. Beides verändert die Zusammensetzung, und beides verändert das Schmelzverhalten. Analyse und Nachdosierung sind es, die die Beschichtung innerhalb der Spezifikation halten.
Abschließende Gedanken
Die Bandproduktion ist kein Hochtechnologieprozess in der Art der Zellfertigung. Sie besteht aus fünf mechanischen und thermischen Stufen, von denen jede eine Kennzahl über Tausende Kilometer Draht konstant halten muss. Die Schwierigkeit liegt nicht in einer einzelnen Stufe; sie liegt darin, dass eine kleine Änderung in einer Stufe bis zum Kunden überlebt. Eine Ziehmatrize, die sich ein wenig abgenutzt hat, ein Ofen, der etwas zu schnell läuft, ein Lötbad, das diese Woche nicht analysiert wurde — nichts davon ist auf der Spule sichtbar, und alles davon ist in der Modullinie sichtbar.
Das ist auch der Grund, warum Prozessfragen es wert sind, vor Preisfragen gestellt zu werden. Eine günstigere Spule und niedrigere Gesamtbetriebskosten sind nicht dasselbe, wenn der Unterschied in Stringer-Stillständen gemessen wird.
Was ein PV-Ribbon leistet: drei Aufgaben, ein Kompromiss
PV-Ribbon-Materialien: Kupferkern, Härte und Beschichtung
PV-Bandstruktur und -typen: flach, rund und geformt
PV-Band und Flussmittel: wesentliche Komponenten für die Modulfertigung
Integrierte Linie zum Drahtziehen und Verzinnen von Photovoltaik-Banddraht
Drahtziehmaschine für die Bandproduktion
Zieh-, Walz- und Verzinnungslinie für Busbar-Band
Tabber- und Stringer-Maschine: Funktionsweise, Auswahl
MBB-Zellenlöt-Stringer für die Modulfertigung
Verwandt: Prüfmethoden für PV-Bänder: Abmessungen, Festigkeit und Lötbarkeit. Jede hier geprüfte Eigenschaft wird durch einen Schritt in diesem Prozess festgelegt.
Datenhinweis: Widerstandserhöhungen sind geometrisch, berechnet als (d/(d − Δd))² − 1 auf dem Kupferquerschnitt unter Vernachlässigung der Beschichtung, und geben die Änderung bei fester Länge an, nicht eine Änderung der Modulleistung. Die Längen pro Kilogramm gehen von einer Kupferdichte von 8,96 g/cm³ aus und vernachlässigen die Beschichtung. Prozessbeschreibungen spiegeln wider, wie Zieh-, Walz-, Glüh- und Verzinnungslinien üblicherweise betrieben werden; sie sind keine Messungen an einer bestimmten Linie. Beschichtungslegierungen werden nach Zusammensetzung und nicht nach Marke benannt.