Lasergeschnittene Kanten in TOPCon: Passivierung des Querschnitts
Inhaltsverzeichnis
Kurze Antwort: Das Schneiden einer Zelle in Viertel teilt sie entlang einer Lasernut, und diese Nut hinterlässt blankes Silizium an beiden Wänden. Der veröffentlichte Ansatz besteht darin, auf der Wand ein dünnes Tunneloxid zu wachsen, darüber n⁺-dotiertes Poly-Si abzuscheiden und das Poly-Si mit AlOₓ abzudecken, sodass sich die Schnittfläche wie ein selektiver Kontakt statt wie ein Rekombinationszentrum verhält. Jeder zusätzliche Schritt läuft bei niedriger Temperatur ab, was ihn für eine Linie interessant macht, die bereits LPCVD betreibt.
Vierschnitt- und Mehrschnittzellen sind heute gewöhnliche Produktion, und der Grund ist Arithmetik: Das Teilen einer Zelle in vier senkt den Strom, den jedes Band führt, verkürzt den Weg über die Finger und reduziert den Widerstandsverlust in der Verschaltung. Der Gewinn ist real, und deshalb wurden Vierschnitt-TOPCon-Zellen zum Standard, bevor irgendjemand über die Kosten diskutierte.
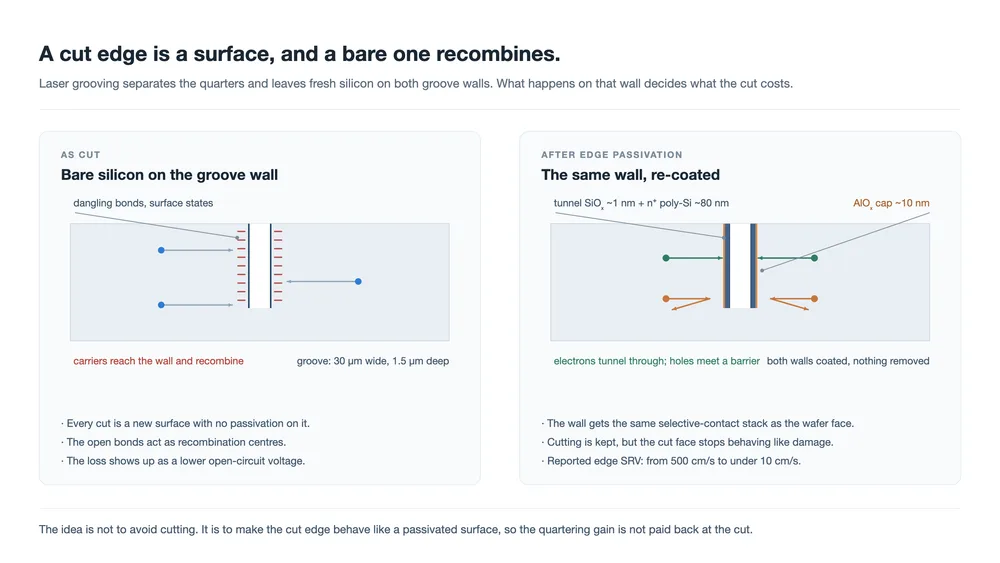
Die Kosten liegen im Schnitt selbst. Eine Lasernut trennt die Viertel, und die Wand, die sie öffnet, ist Silizium, das nie eine Passivierungsschicht hatte. Oberflächenzustände dort liegen in der Mitte der Bandlücke, und Ladungsträger, die die Wand erreichen, rekombinieren. Das ist ein Spannungsverlust, kein Abschattungsverlust, und er zeigt sich in keiner Messung, die vor dem Schneideschritt erfolgt.
Der im Folgenden beschriebene Ansatz behandelt diese Wand nicht mehr als zu minimierenden Schaden, sondern als zu beschichtende Oberfläche. Es ist dieselbe selektive Kontaktidee, die TOPCon bereits auf der Waferoberfläche nutzt, angewendet auf eine Oberfläche, die das Schneiden einige Prozessschritte zuvor erzeugt hat.
Die Schnittkante ist eine Oberfläche, und sie ist die schlechteste an der Zelle
Jede andere Siliziumoberfläche in einem fertigen Modul hat die vollständige Passivierungssequenz durchlaufen: Texturierung, Reinigung, einen dielektrischen Stapel, manchmal eine dotierte Schicht darunter. Die Nutwand bekommt nichts davon. Sie entsteht, nachdem der Frontübergang gebildet und nachdem der Rückseitenstapel abgeschieden wurde, sodass der Laser das Rohmaterial hinterlässt.
Die für solche Oberflächen üblicherweise genannten Werte sind entmutigend. Grenzflächenzustandsdichten um 1 × 1012 cm−2 eV−1 und eine Oberflächenrekombinationsgeschwindigkeit über 500 cm/s, beide für den ungeschnittenen Fall in der Quelle angegeben, auf die sich dieser Artikel stützt. Gegenüber einer passivierten Oberfläche, die im einstelligen cm/s-Bereich gemessen wird, rekombiniert eine unbehandelte Schnittkante rund zwei Größenordnungen schneller.
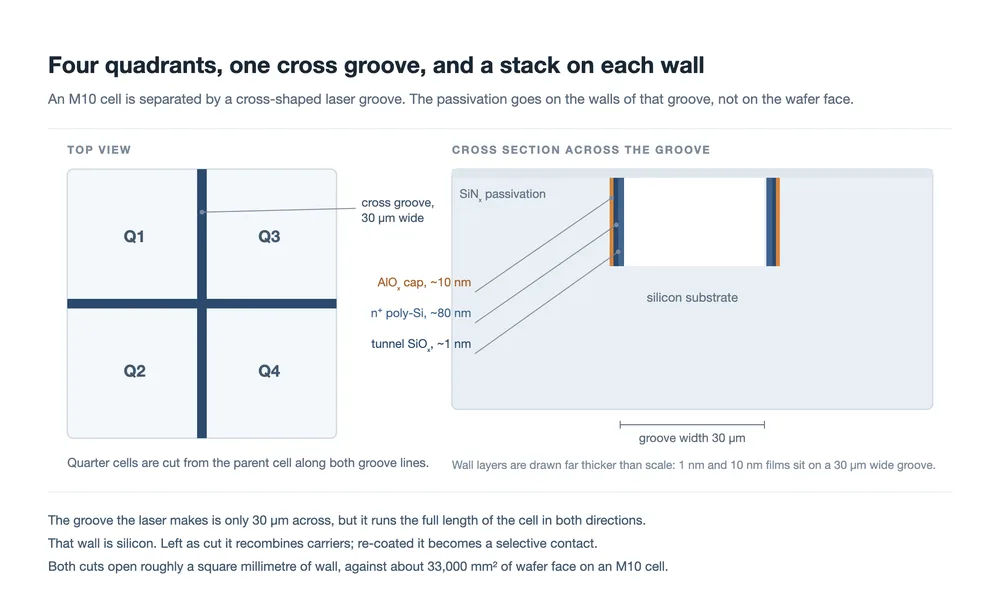
Was das relevant macht, ist nicht die Fläche. Eine Quernut ist 30 µm breit und etwa 1,5 µm tief, und das Schneiden einer M10-Zelle in vier öffnet rund einen Quadratmillimeter Wand gegenüber den 33.000 mm2 der Waferoberfläche. Vielmehr ist es die Tatsache, dass innerhalb einer Diffusionslänge des Schnitts erzeugte Ladungsträger ihn erreichen können und die Wand in beiden Richtungen über die gesamte Länge der Zelle verläuft. Die Linienlänge ist der Maßstab, mit dem der Verlust skaliert, und das Kreuzmuster legt eine lange Linie durch die Mitte jedes Viertels.
Das ist auch der Grund, warum sich der Verlust wie ein Spannungsproblem verhält. Rekombination an der Kante entzieht dem Volumen Ladungsträger, und die Leerlaufspannung reagiert auf die gesamte Rekombinationsrate über die Zelle. Auch der Füllfaktor bewegt sich. Abschattung würde sich im Strom zeigen; dies zeigt sich in Voc und FF, was ein weniger offensichtlicher Ort ist, wenn ein Schneideprozess qualifiziert wird.
Was die Beschichtung tatsächlich ist
Die veröffentlichte Struktur bringt drei Schichten in einer bestimmten Reihenfolge auf die Schnittwand auf. Vom Silizium nach außen gelesen: ein sehr dünnes Siliziumoxid, durch das Ladungsträger tunneln können, eine stark dotierte Polysiliziumschicht, die sie abführt, und eine Aluminiumoxid-Decklage, die die chemische Passivierung der Grenzfläche abschließt.
| Schicht an der Schnittwand | Dicke | Was er tut |
|---|---|---|
| Tunneloxid, SiO2 | etwa 1–1,2 nm | Dünn genug, damit Ladungsträger tunneln können, dick genug, um Metall und dotierte Schicht von der Siliziumoberfläche fernzuhalten |
| Dotiertes Poly-Si | 80–120 nm | Führt die gesammelten Ladungsträger seitlich ab und legt die Austrittsarbeit fest, die den Kontakt selektiv macht |
| AlOx Decklage | etwa 10 nm | Chemische Passivierung der verbleibenden Grenzflächenzustände sowie eine Barriere gegen Kontamination |
Zwei Details unterscheiden dies vom bloßen erneuten Aufwachsen eines Oxids. Erstens ist der Stapel nicht nur ein Dielektrikum; er enthält einen dotierten Halbleiter, sodass er auch leiten kann. Ein reines Oxid würde die Wand passivieren und sie elektrisch tot lassen, was für eine Oberfläche, die nichts sammelt, in Ordnung ist, doch die Wand hier liegt zwischen zwei Viertelzellen, die beide Strom führen müssen. Zweitens spielen die Dicken eine Rolle, wie sie es auf einem flachen Wafer nicht tun. Das Poly-Si muss dick genug sein, um über eine 1,5 µm tiefe Nut mit abgerundetem Boden durchgehend zu bleiben. Es muss auch dünn genug sein, dass seine eigene Spannung es nicht reißt oder von der Wand ablöst.
Die Quelle nennt 120 nm für das Poly-Si in der Strukturbeschreibung und 80 nm in der Prozesssequenz und bemerkt, dass 80 nm für den Feldpassivierungseffekt ausreichen. Dieser Unterschied ist erwähnenswert statt geglättet zu werden: Er deutet darauf hin, dass die Schichtdicke innerhalb des Prozessfensters einstellbar ist und kein festes Ziel, und dass beide Werte im Bereich liegen, den die Autoren für machbar halten.
Warum ein dünnes Oxid und eine dotierte Schicht Ladungsträger filtern
Der Mechanismus ist Band-Engineering statt Chemie, und es ist derselbe, der TOPCon überhaupt erst wettbewerbsfähig gemacht hat. Auf der blanken Wand sind Grenzflächenzustände über die Bandlücke verteilt. Ein Elektron, das einen dieser Zustände erreicht, hat einen Platz, und ein Loch, das am selben Zustand ankommt, schließt den Kreis: Die beiden rekombinieren, und das Paar ist verloren.
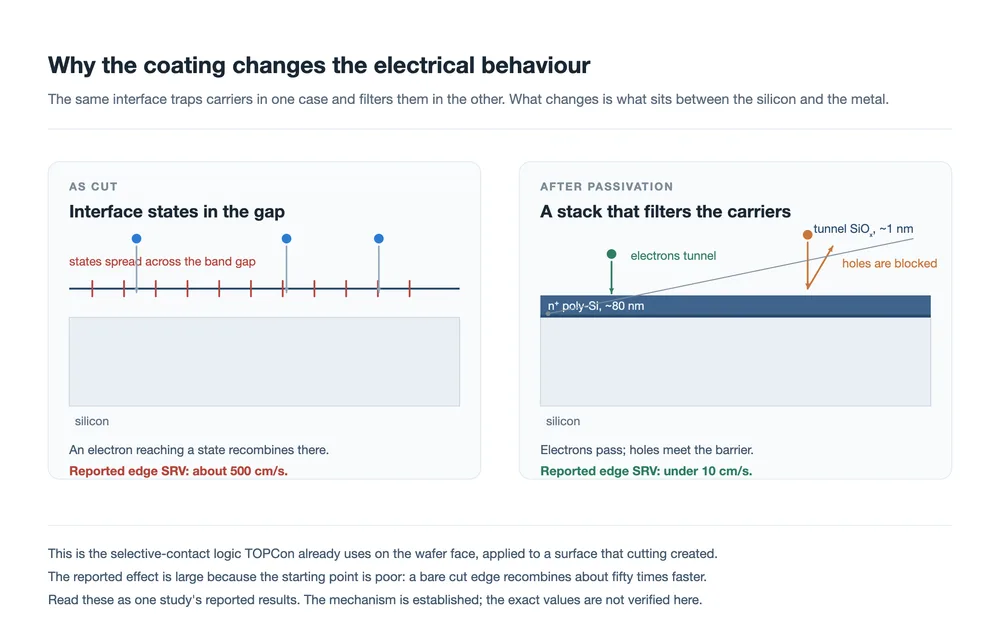
Sobald das Oxid und das dotierte Poly-Si vorhanden sind, ist die Bandstruktur an der Grenzfläche nicht mehr flach. Das dünne Oxid blockiert den direkten Weg zwischen Silizium und der dotierten Schicht und bleibt dabei dünn genug, dass Elektronen hindurchtunneln können. Die Ladung in der dotierten Schicht verbiegt die Bänder im Silizium direkt unterhalb der Grenzfläche, und genau das erzeugt die Asymmetrie: Der eine Ladungsträgertyp sieht eine niedrige Barriere und passiert, der andere sieht eine hohe Barriere und kehrt um.
Das berichtete Ergebnis ist ein Rückgang der Oberflächenrekombinationsgeschwindigkeit an der Schnittkante von etwa 500 cm/s auf unter 10 cm/s, eine Änderung von rund 98 %. Das ist eine große Zahl, und sie ist aus einem einfachen Grund groß: Der Ausgangspunkt ist eine unpassivierte Oberfläche, die nahe am schlechtesten verfügbaren Fall liegt. Eine passivierte Oberfläche um denselben Faktor zu verbessern, wäre nicht möglich.
Es lohnt sich, genau zu sein bei dem, was die Beschichtung nicht leistet. Sie beseitigt die Rille nicht, sie stellt das vom Laser abgetragene Silizium nicht wieder her, und sie macht die Wand nicht optisch nutzbar. Das Viertel ist weiterhin schmaler. Die Aussage ist enger gefasst: Die Schnittfläche hört auf, ein Ort zu sein, an dem Ladungsträger sterben, und beginnt, ein Ort zu sein, an dem sie gesammelt werden können.
Wo die Prozessschritte ansetzen
Der mit dieser Struktur veröffentlichte Weg ist eine normale TOPCon-Sequenz mit einer Einfügung: Nachdem der Laser die Querrille geschnitten hat, wird die Wand oxidiert und nachdotiert, bevor der Passivierungsstapel auf Zellebene abgeschieden wird. Alles andere bleibt, wo es war.
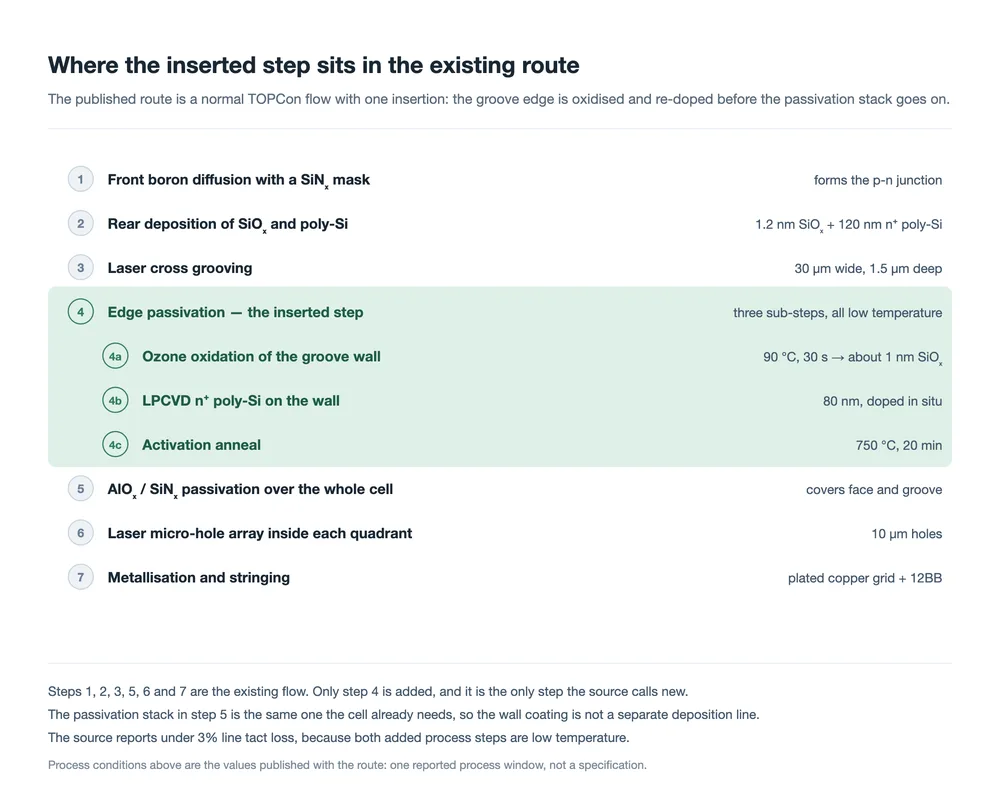
| Schritt | Veröffentlichte Bedingung | Warum sie so eingestellt ist |
|---|---|---|
| Laser-Querrillung | 30 µm breit, 1,5 µm tief | Tief genug, um die Viertel sauber zu trennen, flach genug, um die Wandfläche und den mechanischen Schaden darum herum zu begrenzen |
| Ozonoxidation | 90 °C, 30 s, etwa 1 nm | Lässt ein gleichmäßiges Oxid wachsen, ohne das thermische Budget zu belasten, das den bereits im Wafer befindlichen Übergang stören würde |
| LPCVD-Poly-Si | 80 nm, in situ dotiert | Die Dotierung während der Abscheidung vermeidet einen separaten Diffusionsschritt und ergibt einen kontrollierbaren Konzentrationsgradienten durch die Schicht |
| Aktivierungstemperung | 750 °C, 20 min | Aktiviert den Dotierstoff und kristallisiert die Schicht, was sie zu einem Leiter statt zu einem Dielektrikum macht |
| Rillenrundung | 2 s TMAH nach der Rillung | Entschärft die scharfen Rillenecken, an denen Risse und Beschichtungsdiskontinuitäten entstehen |
| Kristallinitätsprüfung | Raman, über 80 % | Eine unvollständig kristallisierte Schicht passiviert schlecht und leitet schlechter, daher wird sie als messbarer Output behandelt |
Die TMAH-Rundung und die Kristallinitätsprüfung sind die beiden Details, die dies wie einen Produktionsweg statt wie eine Labordemonstration aussehen lassen. Eine 1,5 µm tiefe Rille hat eine Ecke, und an Ecken werden abgeschiedene Filme dünn und konzentriert sich Spannung. Die Ecke zwei Sekunden lang zu runden kostet fast nichts und beseitigt eine Fehlerklasse, die sonst später auftreten würde, bei Temperaturwechseln oder in der Handhabung.
Für eine Linie ist das Interessante, dass keiner der hinzugefügten Schritte ein neues Werkzeug benötigt. Oxidation, Abscheidung und Temperung passen alle in die LPCVD-Kapazität, die eine TOPCon-Linie bereits hat, und die beiden hinzugefügten Schritte laufen bei niedriger Temperatur, sodass das thermische Budget der fertigen Zelle nicht gestört wird. Die Quelle berichtet einen Linien-Taktverlust unter 3 %, und das ist die Zahl, die man zuerst prüfen sollte, wenn ein neuer Schritt vorgeschlagen wird: Ein Schritt, der den Wirkungsgrad um einen halben Punkt verbessert, aber 10 % des Durchsatzes kostet, ist ein anderes Angebot als einer, der 3 % kostet.
Auch das Backend der Sequenz ändert sich, und zwar nicht wegen der Beschichtung. Eine Vierschnittzelle, die ihr 12BB-Layout behält, muss aus Viertelzellen verschaltet werden, und die Schnittkante ist nun eine Oberfläche, die der Stringer handhabt. Platzierungstoleranz, die Kraft, die das Ribbon an der Verbindungsstelle ausübt, und die Wärmemenge, die die Zelle beim Löten sieht, wirken alle auf ein Stück, dessen Kante eine 30 µm tiefe Rille durchzieht. Hier treffen Feindraht-Tabbing und -Stringing -Anlagen und der Bussing-Schritt auf das Zellendesign, und das ist der Teil des Ablaufs, den die Beschichtung nicht adressiert.
Was der berichtete Vergleich zeigt
Die Quelle druckt einen Vorher-Nachher-Vergleich für eine Standard-Vierschnittzelle und dieselbe Zelle mit beschichteter Kante. Die folgende Tabelle gibt ihn wieder. Dies sind die mit dem Weg veröffentlichten Zahlen; sie stammen aus einer Quelle, und wir haben sie nicht unabhängig verifiziert.
| Parameter | Standard-Vierschnitt | Mit passivierter Kante | Änderung |
|---|---|---|---|
| Kanten-SRV (cm/s) | 500 | unter 10 | −98% |
| Leerlaufspannung (mV) | 736 | 744 | +8 mV |
| Kurzschlussstrom (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Füllfaktor (%) | 84.0 | 84.5 | +0.5 |
| Zellwirkungsgrad (%) | 25.3 | 25.8 | +0,5 absolut |
| Bifazialität (%) | 85 | 90 | +5 Punkte |
Lesen Sie das Muster statt der einzelnen Werte. Der Spannungsgewinn ist größer als der Stromgewinn, was genau dem entspricht, was der Mechanismus vorhersagt: Rekombination an einer Oberfläche kostet zuerst Spannung. Der Füllfaktor bewegt sich leicht, konsistent mit einer kleinen Verringerung des Anteils der Fläche, der elektronisch tot ist. Der Wirkungsgrad folgt der Spannung, und 0,5 Punkte absolut ist die zentrale Aussage.
Die Bifazialitätszahl verdient mehr Vorsicht als der Rest. Der Sprung von 85 % auf 90 % ist ein Fünf-Punkte-Sprung, verursacht durch eine Änderung an einer Oberfläche, die nur einen kleinen Bruchteil der Rückseitenfläche der Zelle ausmacht, und die Quelle erklärt den Mechanismus nicht. Er könnte real sein, wenn die Schnittkante zuvor ein lokaler Shunt-Pfad auf der Rückseite war, aber es ist auch die Art von Zahl, die eine einzelne kleine Probe erzeugen kann. Behandeln Sie sie als die am wenigsten belegte Zeile in der Tabelle.
Was noch nicht geklärt ist
Vier Dinge fehlen in dem veröffentlichten Fall, und alle vier sind wichtig, bevor eine Linie sich festlegt.
- Zuverlässigkeitsdaten zur beschichteten Kante. Ein 1 nm dickes Oxid und eine 10 nm dicke Aluminiumoxid-Deckschicht auf einer Grabenwand sind denselben Feuchte-Wärme-, Temperaturwechsel- und mechanischen Belastungen ausgesetzt wie der Rest der Zelle. Eine Schnittkante ist zudem unter Temperaturwechsel ein Spannungskonzentrator, weil sich zwei Viertelzellen gegen einen Graben ausdehnen. Nichts davon erscheint in der Vergleichstabelle.
- Die Dickefrage. Die Quelle nennt zwei unterschiedliche Poly-Si-Dicken für dieselbe Struktur. Das ist kein Widerspruch, bedeutet aber, dass das Optimum nicht festgelegt ist, und die Dicke beeinflusst Spannung, Abscheidezeit und Taktzeit gleichermaßen.
- Unabhängige Reproduktion. Der Effizienzgewinn stammt aus einem einzigen berichteten Datensatz. Ein absoluter Gewinn von 0,5 Punkten ist groß genug, um ihn zu verfolgen, und groß genug, um ihn auf einer anderen Linie und mit einer anderen Paste- und Ribbon-Kombination zu überprüfen.
- Die Wechselwirkung mit dem Rest der Zelle. Das Hinzufügen einer dotierten Schicht auf der Grabenwand verändert, was diese Wand elektrisch zwischen zwei Vierteln bewirkt. Wie sie mit dem Rückseiten-Metallisierungsmuster und mit dem Stringing der Viertelzellen zusammenspielt, ist eine Systemfrage, keine Beschichtungsfrage.
Es gibt einen breiteren Punkt in dieselbe Richtung. Das Schneiden einer Zelle ist ein Kompromiss, der allein aufgrund des Verschaltungsgewinns akzeptiert wurde. Das Vierschnitt-Framework behandelt den Schnitt als gegeben, und die Mehrschnitt-Analyse untersucht, was die kleinere Zelle für die Verschattung und das Modullayout bedeutet. Die Arbeit an der Schnittkante greift die Kostenseite dieses Kompromisses an, und wenn sie sich bewährt, verändert sie die optimale Anzahl der Schnitte, statt nur den bestehenden zu verbessern.
Wie dies im Kontext der übrigen Schnittdiskussion zu lesen ist
Drei getrennte Ideen werden üblicherweise vermischt, wenn Vierschnitt-Zellen zur Sprache kommen, und ihre Trennung macht die Literatur leichter lesbar.
Die erste ist der Verschaltungsgewinn: Viertelzellen führen ein Viertel des Stroms, sodass der ohmsche Verlust im Ribbon stark sinkt. Das ist geklärt, und deshalb ist die Technologie in Produktion. Die zweite ist die Folge auf Modulebene, wo kleinere Zellen die Verschattungstoleranz, die Anforderungen an die Anschlussdose und das mechanische Verhalten des Laminats verändern; die zweiteilige Anschlussdose ist ein sichtbares Ergebnis. Die dritte ist die Schnittfläche selbst, um die es hier geht und die die ersten beiden Diskussionen meist überspringen.
Die praktische Verbindung zwischen ihnen ist der Prozessablauf. Das Nuten erfolgt durch einen Laserschneideschritt, der Beschichtungsschritt fällt in LPCVD-Kapazität, die die Linie bereits besitzt, und die abschließenden Schritte sind Metallisierung und Stringing. Eine Linie, die diesen Weg bewertet, bewertet tatsächlich, ob die Einfügung zwischen zwei Werkzeuge passt, die sie bereits hat, und die veröffentlichte Taktzeit liegt bei etwa 3 %.
FAQ
Macht die Beschichtung das Schneiden überflüssig?
Nein. Die Viertel werden weiterhin geschnitten und der Graben ist weiterhin da. Was sich ändert, ist das elektrische Verhalten der Wand, die der Graben freigelegt hat, nicht die Geometrie.
Warum nicht einfach mit einem schonenderen Verfahren schneiden?
Ein saubererer Schnitt verringert den Schaden, hinterlässt aber weiterhin eine unpassivierte Oberfläche. Die Rekombination kommt ebenso von der fehlenden Passivierung wie von der Rauheit, weshalb die Antwort hier eine Beschichtung ist und kein besseres Laser-Rezept.
Ist ein 1 nm dickes Oxid zuverlässig?
Tunneloxide dieser Größenordnung werden bereits in der TOPCon-Produktion eingesetzt, das Konzept ist also auf der Waferoberfläche bewiesen. Ob dieselbe Dicke auf einer Grabenwand überlebt, die eine andere Oberflächenorientierung und einen raueren Ausgangspunkt hat, ist eine der offenen Fragen.
Gilt dies nur für TOPCon?
Die Kombination aus Tunneloxid und dotiertem Poly-Si ist eine TOPCon-Struktur, daher richtet sich der Weg naturgemäß an Linien, die diese bereits fahren. Andere Zelltypen, die in Stücke geschnitten werden, bräuchten einen Passivierungsstapel, der mit ihrem eigenen Prozess kompatibel ist, was ein anderes technisches Problem darstellt.
Was würden wir bei einem Versuch zuerst prüfen?
Den Edge-SRV-Proxy und die Spannung, vor allem anderen. Die Abscheidegleichmäßigkeit entlang eines 30 µm breiten Grabens, die Kristallinität der Schicht und die Taktzeitkosten der eingefügten Schritte kommen als Nächstes, und das mechanische Verhalten des Viertels nach dem Nuten ist der Punkt, der am ehesten vergessen wird.
Verändert die Beschichtung, was der Stringer leisten muss?
Nicht direkt. Die Beschichtung ist elektrisch, daher bleiben Platzierungsgenauigkeit, Löttemperatur und Handhabungskraft unverändert. Die Viertelzelle selbst mit einem Graben durch sie bleibt das schwieriger zu handhabende Objekt, und das ist eine von der hier behandelten getrennte Einschränkung.
Abschließende Gedanken
Silizium zu schneiden, um Zellen zu verbessern, ist ein etwas seltsamer Kompromiss, und er funktioniert, weil der Verschaltungsgewinn groß ist. Was diese Arbeit leistet, ist, den Kreis bei dem Teil des Kompromisses zu schließen, der nie bepreist wurde: die Oberfläche, die der Schnitt erzeugt. Die Grabenwand mit demselben selektiven Kontaktstapel zu beschichten, den die Zelle anderswo verwendet, ist eine kohärente Antwort, und die Tatsache, dass dies mit vorhandener LPCVD-Kapazität und zwei Niedertemperaturschritten möglich ist, macht sie beachtenswert.
Die übliche Vorsicht gilt. Der Mechanismus ist solide und folgt aus etablierter Physik; der berichtete Effizienzgewinn von einem halben Punkt stammt aus einer Quelle und wurde nicht unabhängig bestätigt, und insbesondere die Bifazialitätsangabe ist schwächer als der Rest der Tabelle. Für eine Linie ist die vernünftige Haltung, dies als Prozesseinfügung mit einem realen, aber unbestätigten Gewinn zu verfolgen und es an der Messgröße zu prüfen, die der Mechanismus vorhersagt, nämlich der Spannung.
Verwandte Lektüre: TOPCon-Vierschnitt-Zellen: was der Schnitt verändert · Vierschnitt-Zelltechnologie: das Effizienzargument · Mehrschnitt-Module und Verschattungsresistenz · Warum Vierschnitt-Module zweiteilige Anschlussdosen benötigen · THBC-Zellen und passivierende Kontakte · PV-Zellmetallisierung und die Kupferfrage · Tabber- und Stringer-Maschinen: wie sie funktionieren · Laserschneideanlagen für Zellen · BC-Zellen-Roadmap: von der Struktur zum Prozess · Stationen und Layout einer Solarpanel-Linie
Datenhinweis: Schichtdicken, Prozessbedingungen und der Vorher-Nachher-Vergleich sind die mit diesem Weg veröffentlichten Werte und werden wie berichtet wiedergegeben; sie wurden nicht unabhängig verifiziert. Die Wandflächenangabe von etwa 1 mm2 ist unsere eigene Schätzung aus einem 30 µm breiten Graben, einer Tiefe von 1,5 µm und zwei Schnitten über die volle Länge auf einer 182 mm-Zelle, gegenüber einer Waferoberfläche von 33.124 mm2. Die Rangfolge der Verluste, Spannung vor Strom, ergibt sich aus dem Mechanismus und nicht aus einer gedruckten Zahl.