Welche Maschinen werden zur Herstellung von Solarmodulen verwendet?
Inhaltsverzeichnis
Welche Maschinen werden zur Herstellung von Solarmodulen verwendet?
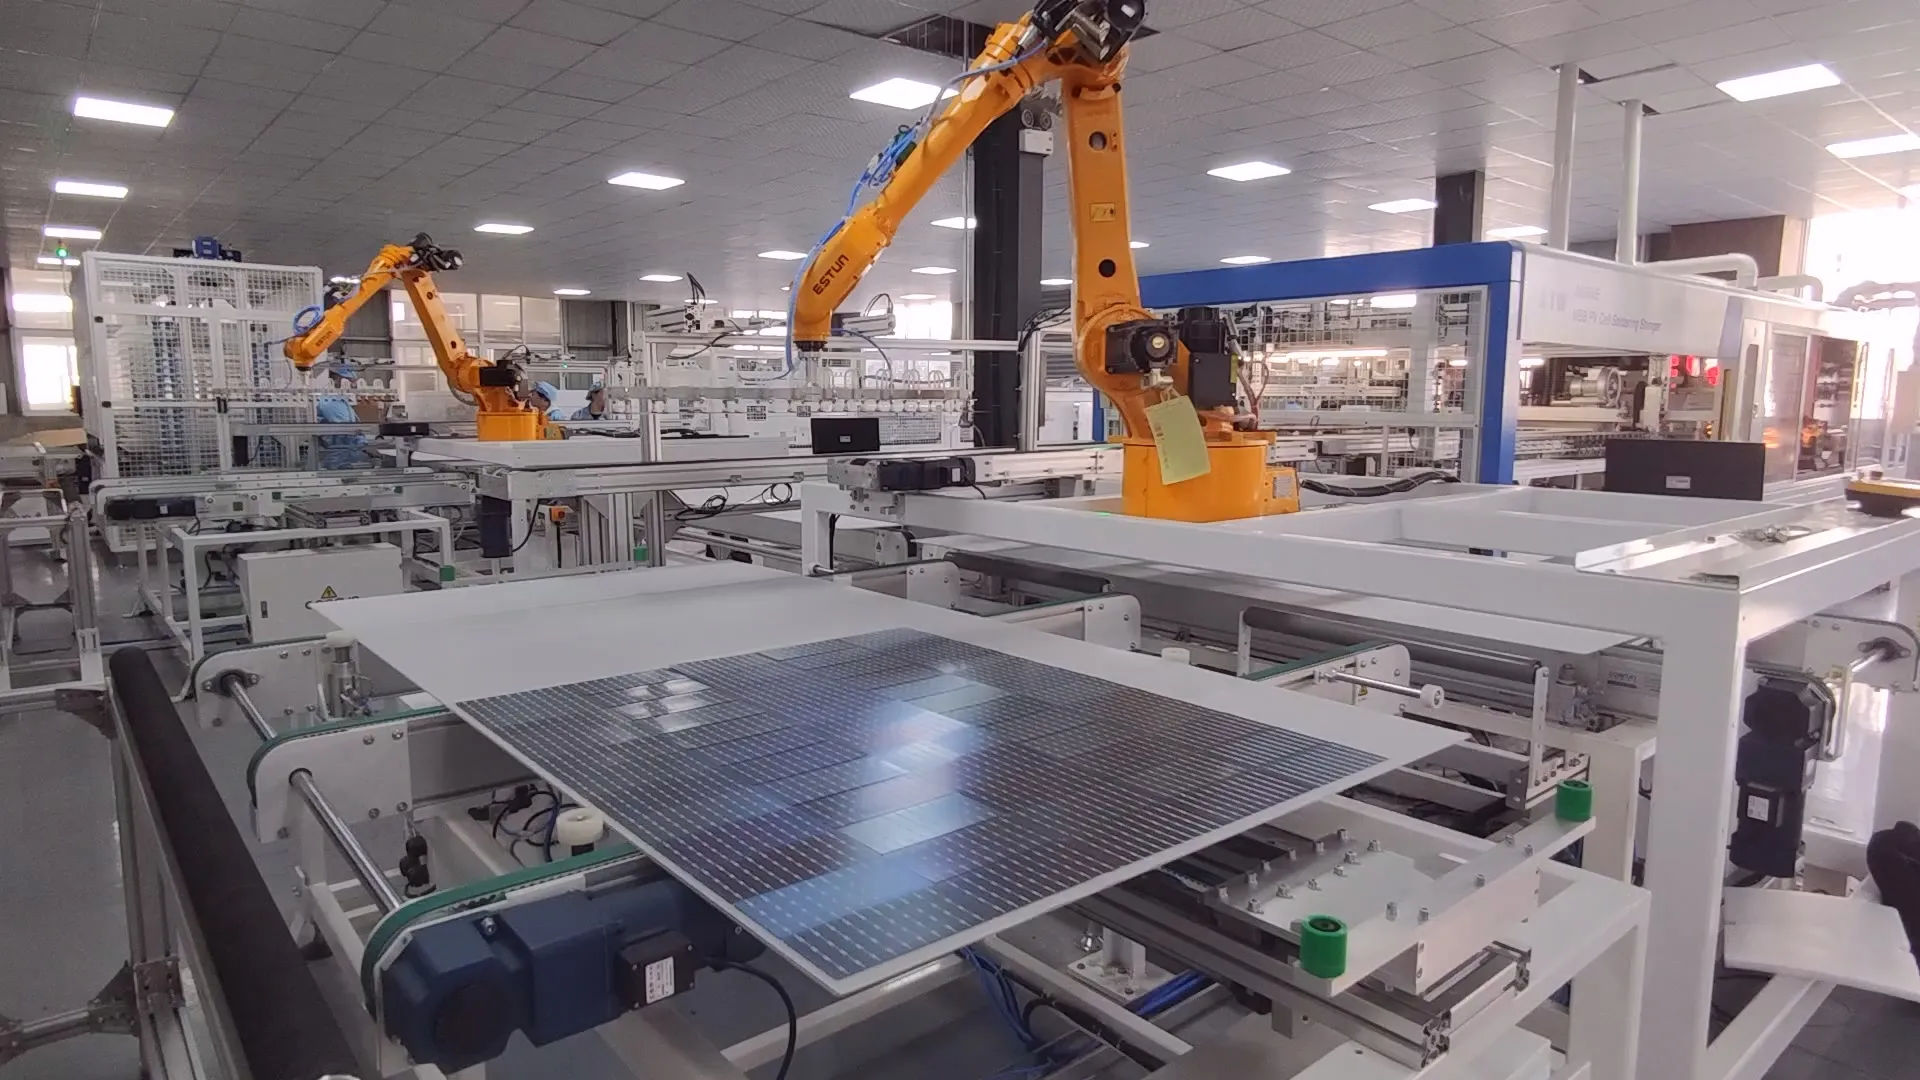
Betritt man eine Solarmodulfabrik, sieht man nicht eine riesige Maschine, die Rohmaterialien in fertige Module verwandelt. Was man tatsächlich sieht, ist eine verbundene Produktionslinie, bei der jede Maschine einen bestimmten Teil der Arbeit übernimmt: Zellen schneiden, sie zu Strings löten, die Strings anordnen, das Modul laminieren, den Rahmen installieren und schließlich das fertige Modul testen.
Auf dem Papier klingt das recht einfach. In der tatsächlichen Produktion beeinflusst jeder Prozess den nächsten. Ein kleiner Positionierungsfehler beim Layup kann nach der Laminierung zu einer Blase oder einem Ausrichtungsfehler werden. Eine schlechte Lötstelle mag für das menschliche Auge in Ordnung aussehen, erscheint aber bei der EL-Inspektion als dunkler Bereich.
Deshalb muss eine gute Solarpanel-Produktionslinie als ein ausgewogenes System funktionieren und nicht als eine zufällige Sammlung von Maschinen.
Bevor wir uns die Ausrüstung ansehen, gibt es eine wichtige Unterscheidung.
Dieser Artikel befasst sich mit einer Solarmodul-Produktionslinie—eine Fabrik, die fertige Solarzellen kauft und sie zu Solarmodulen zusammenbaut. Die Herstellung von Solarzellen aus Siliziumwafern ist ein anderer Prozess, der Nasschemie-Anlagen, Diffusionsöfen, PECVD- oder ALD-Systeme, Siebdrucker, Feueröfen und andere spezialisierte Maschinen umfasst.
Welche Maschinen werden also verwendet, um ein fertiges Solarmodul herzustellen?
1. Solarzellen-Tester und Sortiermaschine
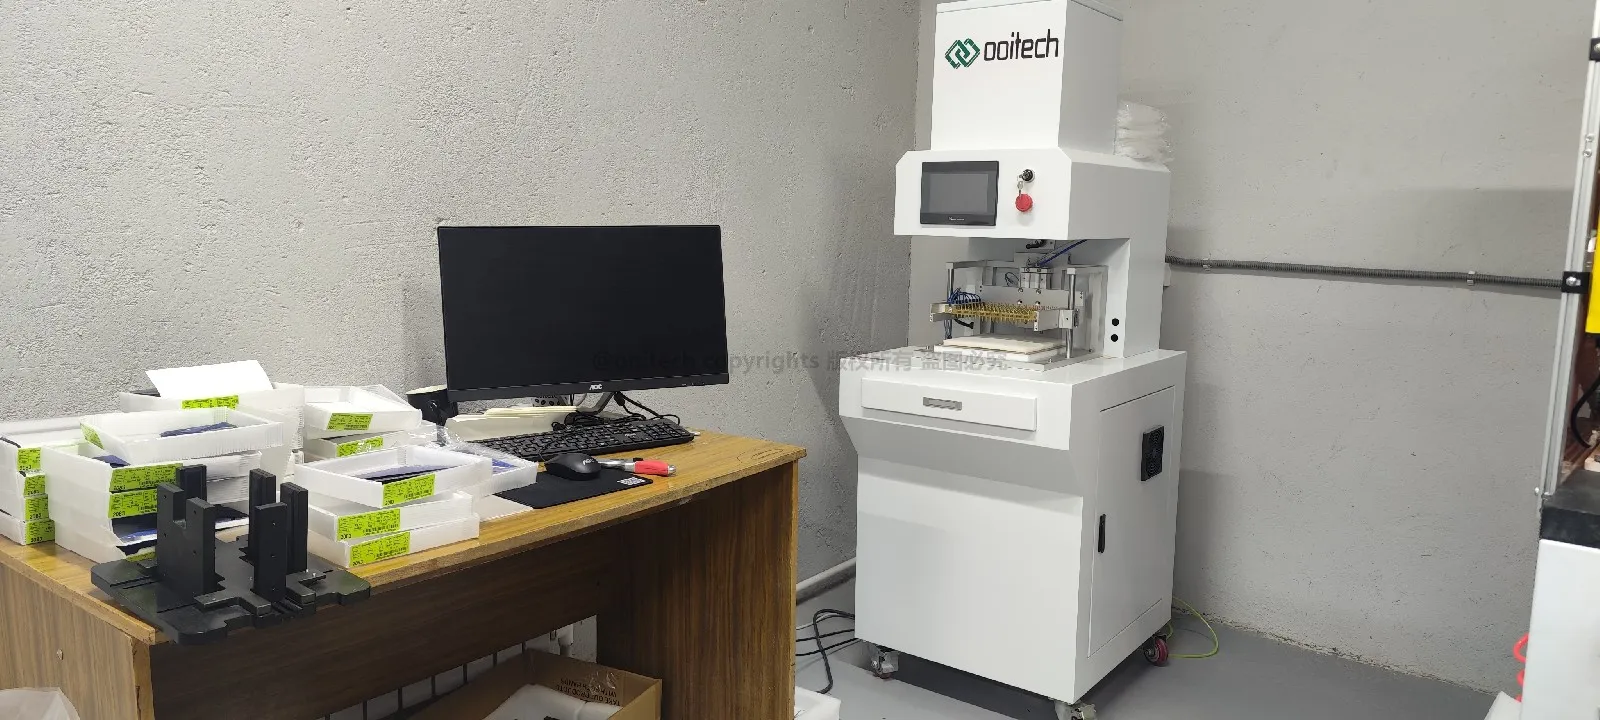
Solarzellen aus derselben Produktionscharge sind nicht immer elektrisch identisch. Ihr Strom, ihre Spannung und ihre maximale Leistung können leicht variieren. Wenn Zellen mit deutlich unterschiedlichen elektrischen Eigenschaften in derselben Saite verbunden werden, kann die Zelle mit der geringsten Leistung die Leistung der gesamten Saite begrenzen.
Ein Solarzellen-Tester misst Parameter wie:
Leerlaufspannung
Kurzschlussstrom
Maximale Leistung
Zellwirkungsgrad
I-V-Kennlinien-Eigenschaften
Das Sortiersystem gruppiert dann Zellen mit ähnlicher Leistung.
Einige Produktionslinien verwenden auch automatische optische Inspektion oder Zell-EL-Inspektion, um Kantenabplatzer, versteckte Risse, Verunreinigungen und elektrisch inaktive Bereiche zu identifizieren, bevor die Zellen in den Verschaltungsprozess gelangen.
Es mag wie ein kleiner Schritt aussehen, aber genaues Sortieren hilft, elektrische Fehlanpassungen zu reduzieren und verbessert die Konsistenz der fertigen Module.
2. Laser-Schneidemaschine für Solarzellen
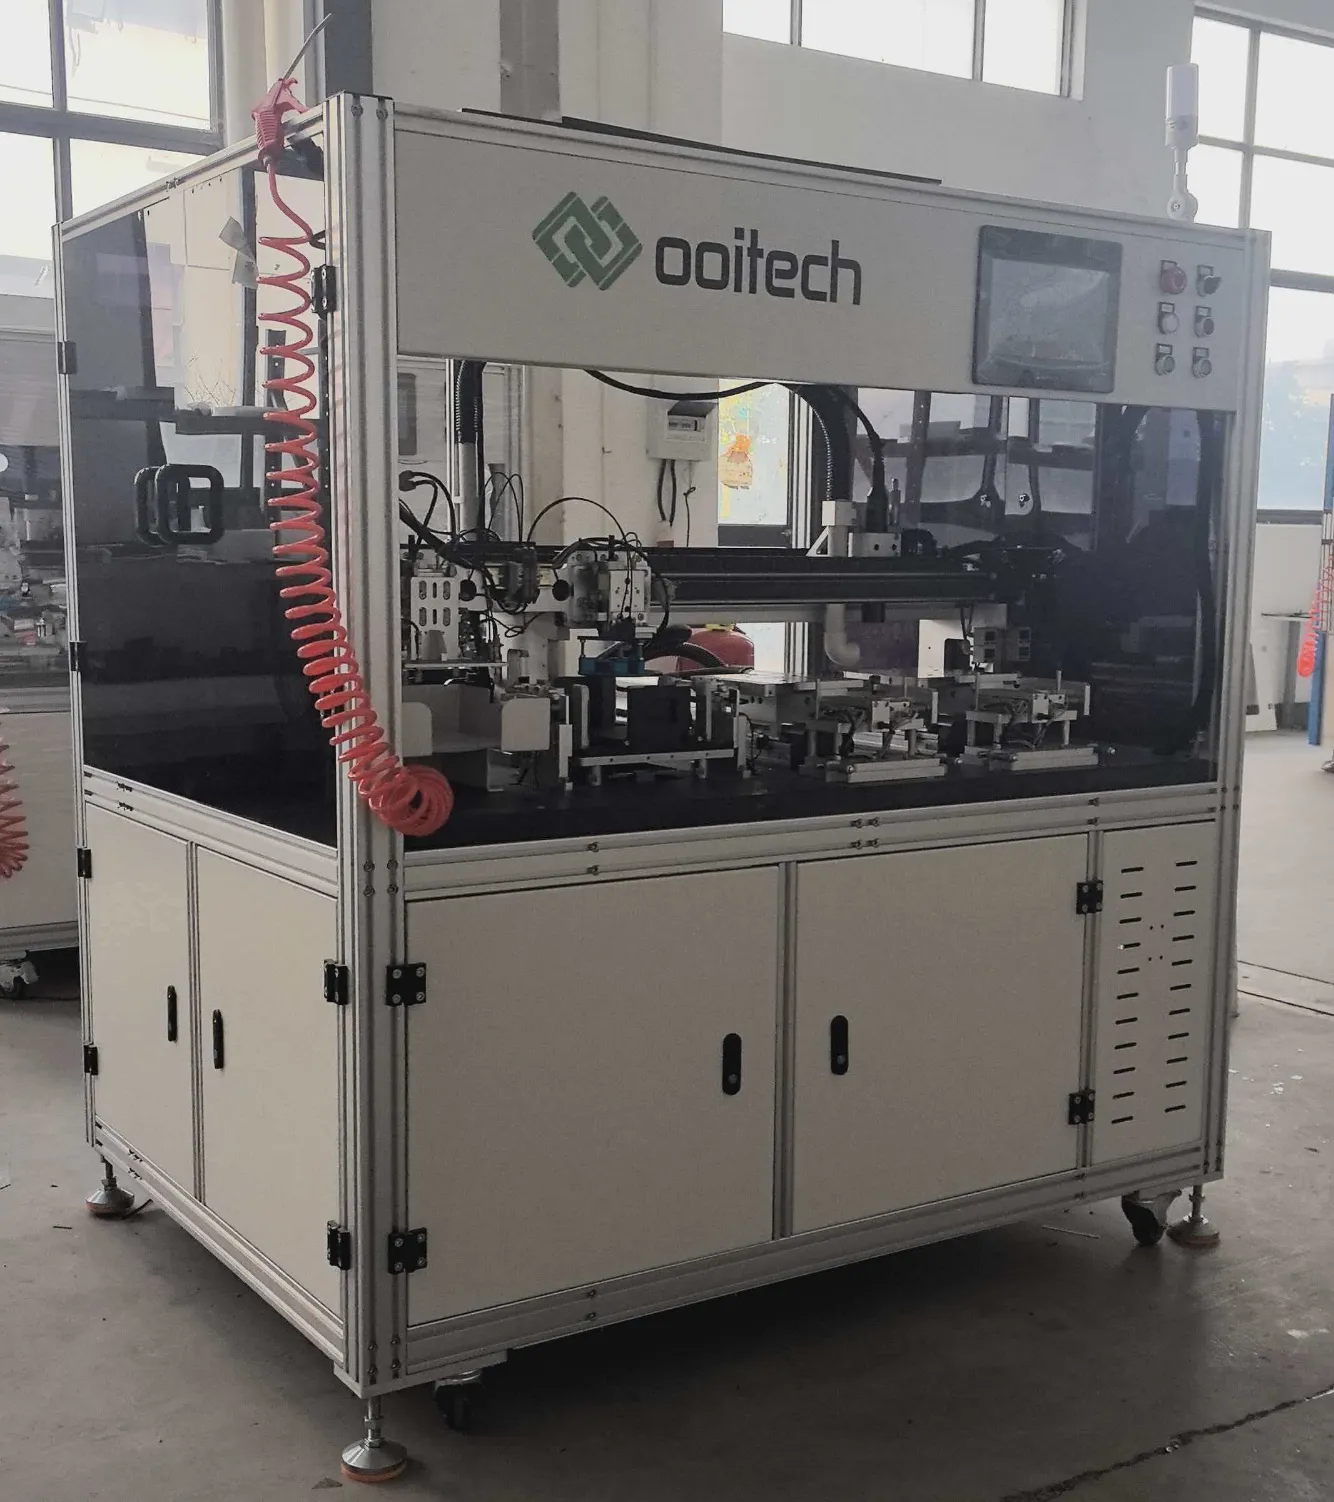
Die meisten modernen Solarmodule verwenden halbierte Zellen. Geschindelte und andere spezielle Moduldesigns können sogar noch kleinere Zellabschnitte verwenden. In diesen Fällen müssen vollgroße Solarzellen vor dem Verschweißen geteilt werden.
Eine Laser-Schneidemaschine für Solarzellen ritzt und trennt die Zellen mit hoher Präzision. Je nach Moduldesign kann sie Zellen in Hälften, Drittel oder kleinere Stücke schneiden.
Zwei gängige Schneidmethoden werden verwendet:
Konventionelles Laserritzen gefolgt von mechanischem Brechen
Zerstörungsfreies Laserschneiden zur Reduzierung von mechanischer und thermischer Belastung
Zerstörungsfreies Schneiden wird immer wichtiger, da Zellen dünner und größer werden. Mikrorisse, die beim Schneiden entstehen, können sich beim Verschweißen, Laminieren, Transport oder langfristigem Außenbetrieb ausdehnen.
Wenn eine Fabrik nur Vollzellenmodule produziert, ist eine Laser-Schneidemaschine möglicherweise nicht erforderlich. Für die Produktion von Halbzellen- und geschindelten Modulen ist sie jedoch ein Kernbestandteil der Linie.
3. Tabber-Stringer-Maschine
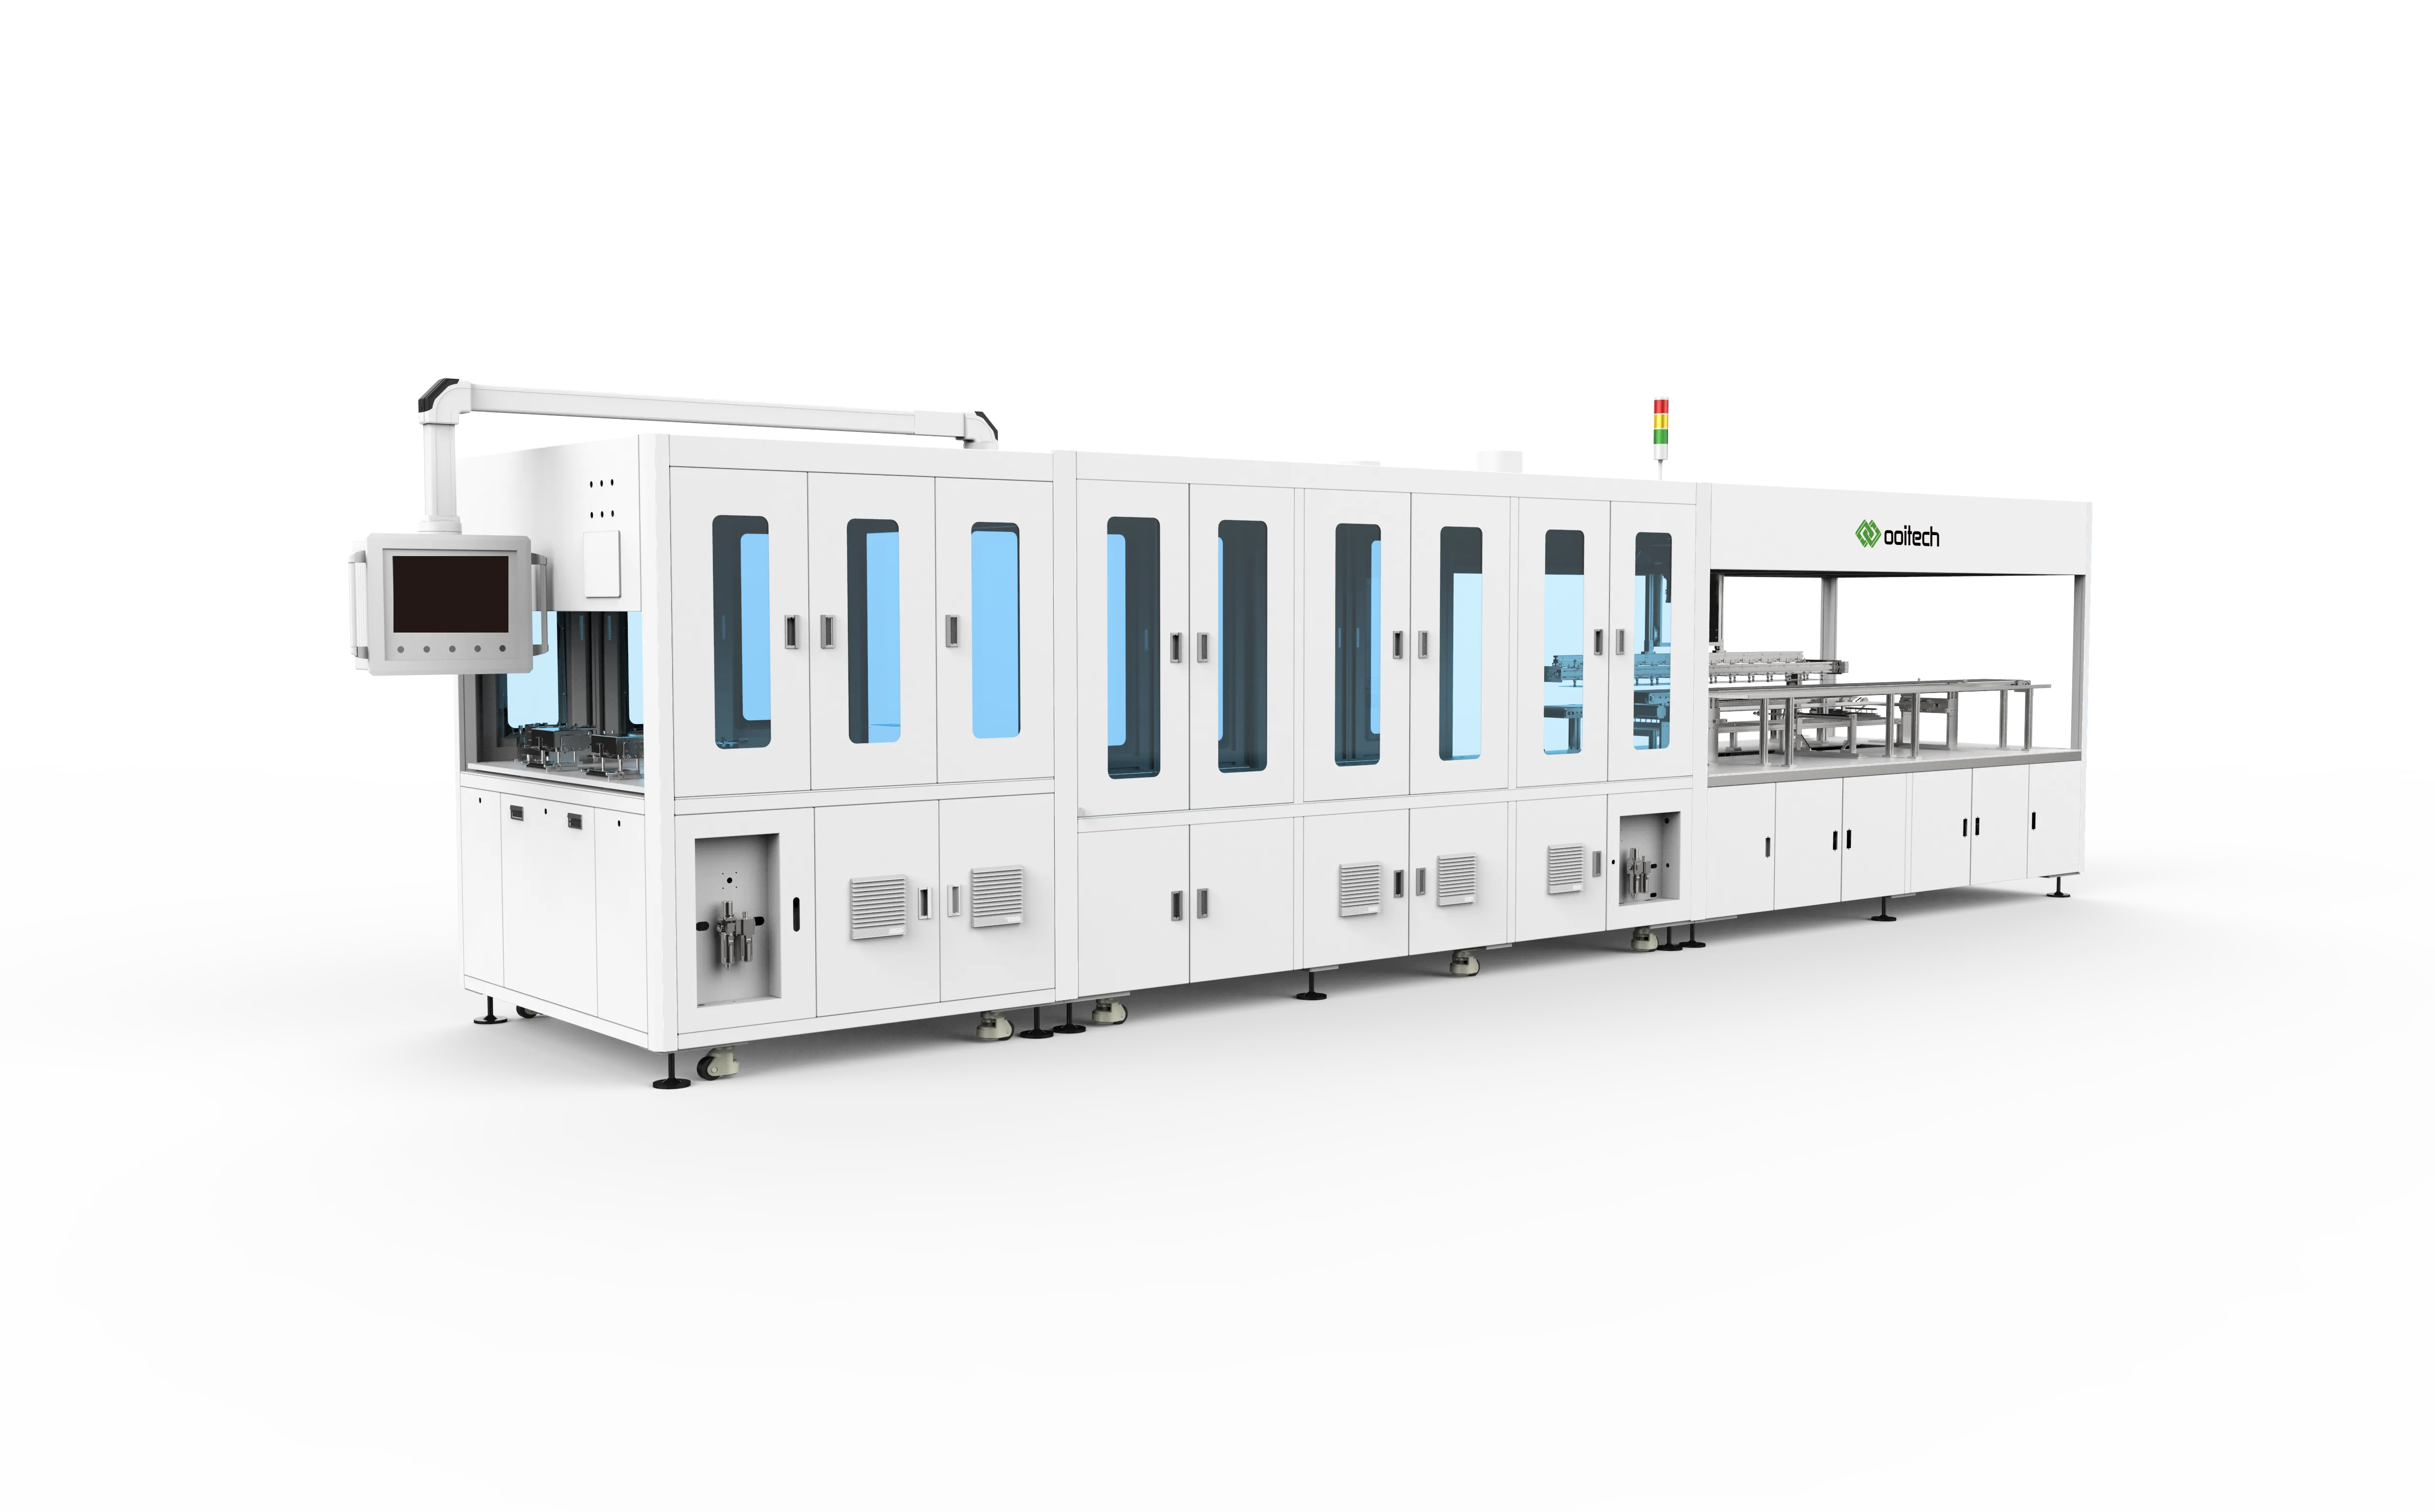
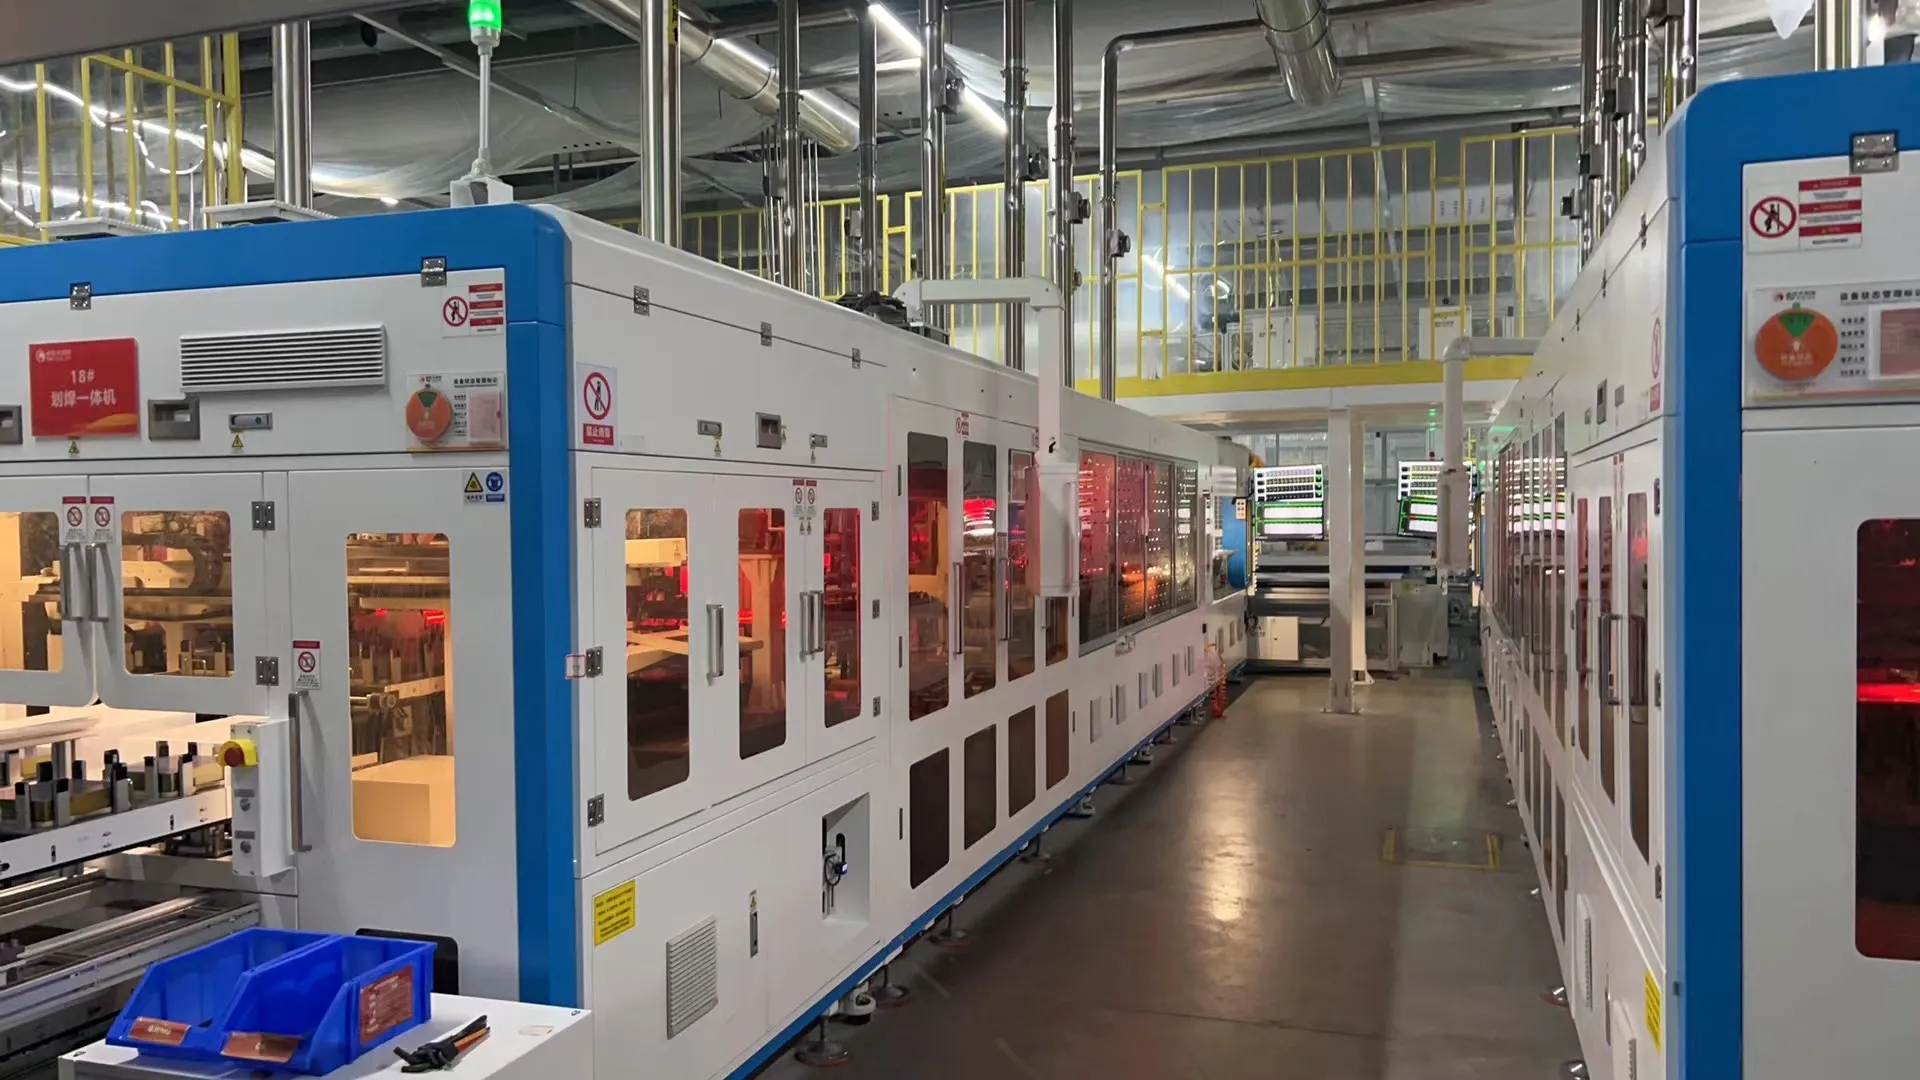
Der Tabber-Stringer wird oft als das Herzstück einer Solarpanel-Produktionslinie angesehen.
Seine Hauptaufgabe besteht darin, Photovoltaik-Band auf einzelne Zellen zu löten und die Zellen in Reihe zu Zellstrings zu verbinden. Moderne Maschinen kombinieren normalerweise sowohl das Tabbing als auch das Stringing in einem automatischen Prozess.
Ein Tabber-Stringer übernimmt normalerweise:
Zellbeladung und -trennung
Zellpositionierung
Bandzuführung
Flussmittelauftrag
Löten
String-Ausrichtung
String-Schneiden und -Entladung
Sichtprüfung
Die richtige Verschaltungsmethode hängt von der Zelltechnologie ab.
PERC- und TOPCon-Zellen können im Allgemeinen mit herkömmlichen Multi-Busbar-Stringern verarbeitet werden. HJT-Zellen erfordern möglicherweise eine Niedertemperatur-Lötung, da sie empfindlicher auf Wärme reagieren. BC-, IBC-, ABC- und HPBC-Zellen benötigen spezielle Rückkontakt-Schweißgeräte, da ihre positiven und negativen Kontakte beide auf der Rückseite liegen.
Die Auswahl des Stringers sollte daher auf Zellgröße, Busbar-Design, Bandtyp, Löttemperatur und Modulstruktur basieren – nicht nur auf der beworbenen Zellen-pro-Stunde-Zahl.
4. Inline-String-EL-Prüfung

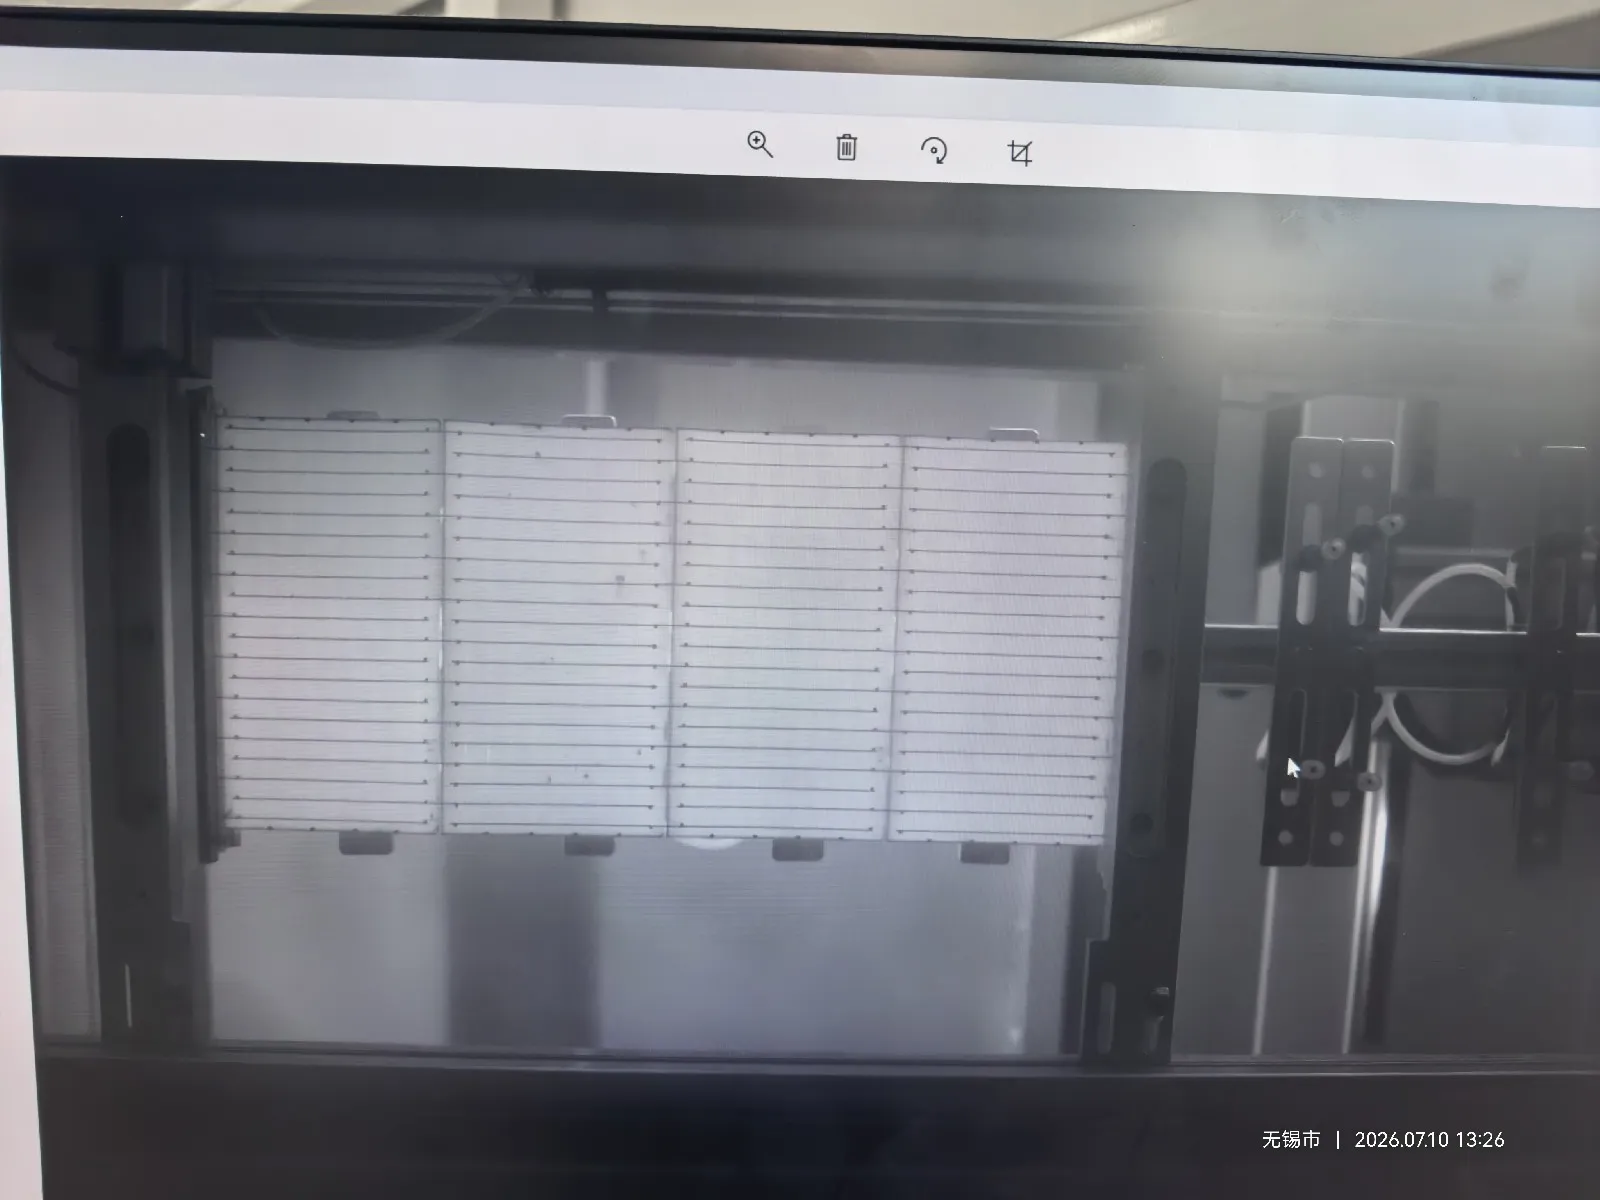
Die String-EL-Prüfung ist in der Regel eine optionale Funktion, die in den Tabber-Stringer integriert ist, und keine vollständig separate Maschine.
In der Praxis wählen die meisten Hersteller diese Option, insbesondere bei der Produktion von Modulen mit TOPCon-, HJT- oder BC-Zellen. Bei diesen Zelltechnologien können schwache Lötstellen, versteckte Risse und elektrisch inaktive Bereiche durch gewöhnliche Sichtprüfung schwer zu erkennen sein.
Die Inline-EL-Prüfung kontrolliert den String unmittelbar nach dem Löten. An die verbundenen Zellen wird ein Strom angelegt, und eine infrarotempfindliche Kamera erfasst das Elektrolumineszenzbild. Risse, unterbrochene Bereiche und schlechte elektrische Verbindungen erscheinen als abnormale dunkle Regionen.
Dadurch können defekte Strings vor dem Layup und der Laminierung entfernt werden, wenn eine Reparatur oder ein Austausch noch relativ einfach ist.
Ein Offline-String-EL-Tester kann weiterhin für Stichproben, Nachprüfungen oder Laboranalysen verwendet werden, ist aber normalerweise nicht als separate Produktionsstation erforderlich, wenn der Stringer bereits eine Inline-EL-Prüfung umfasst.
5. Solar-Glas-Lade- und Inspektionsausrüstung
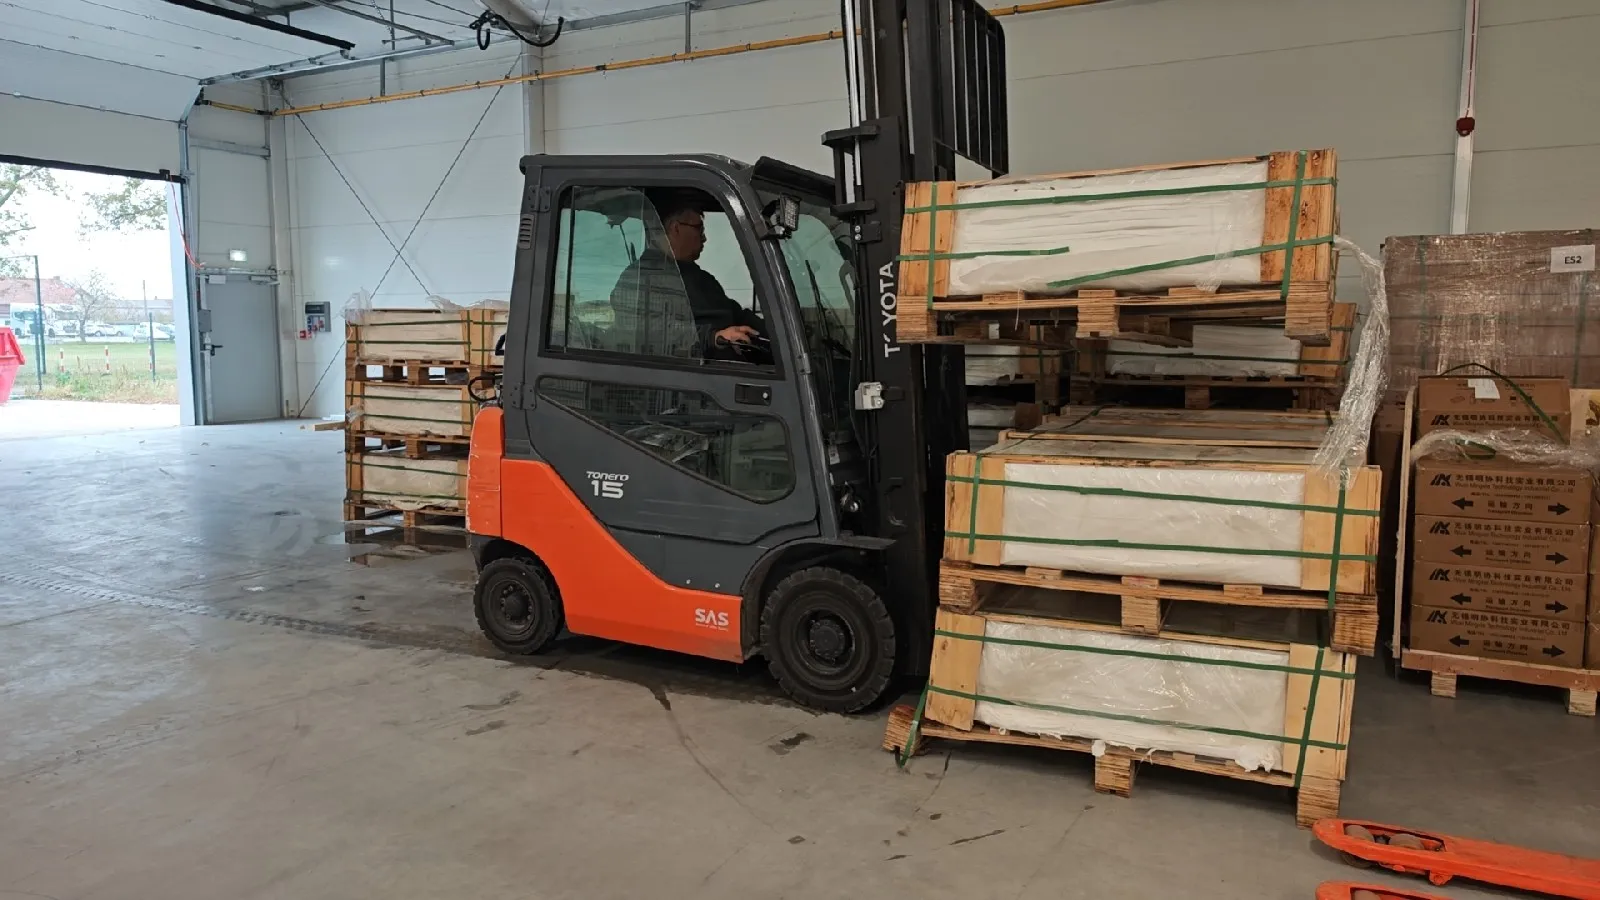
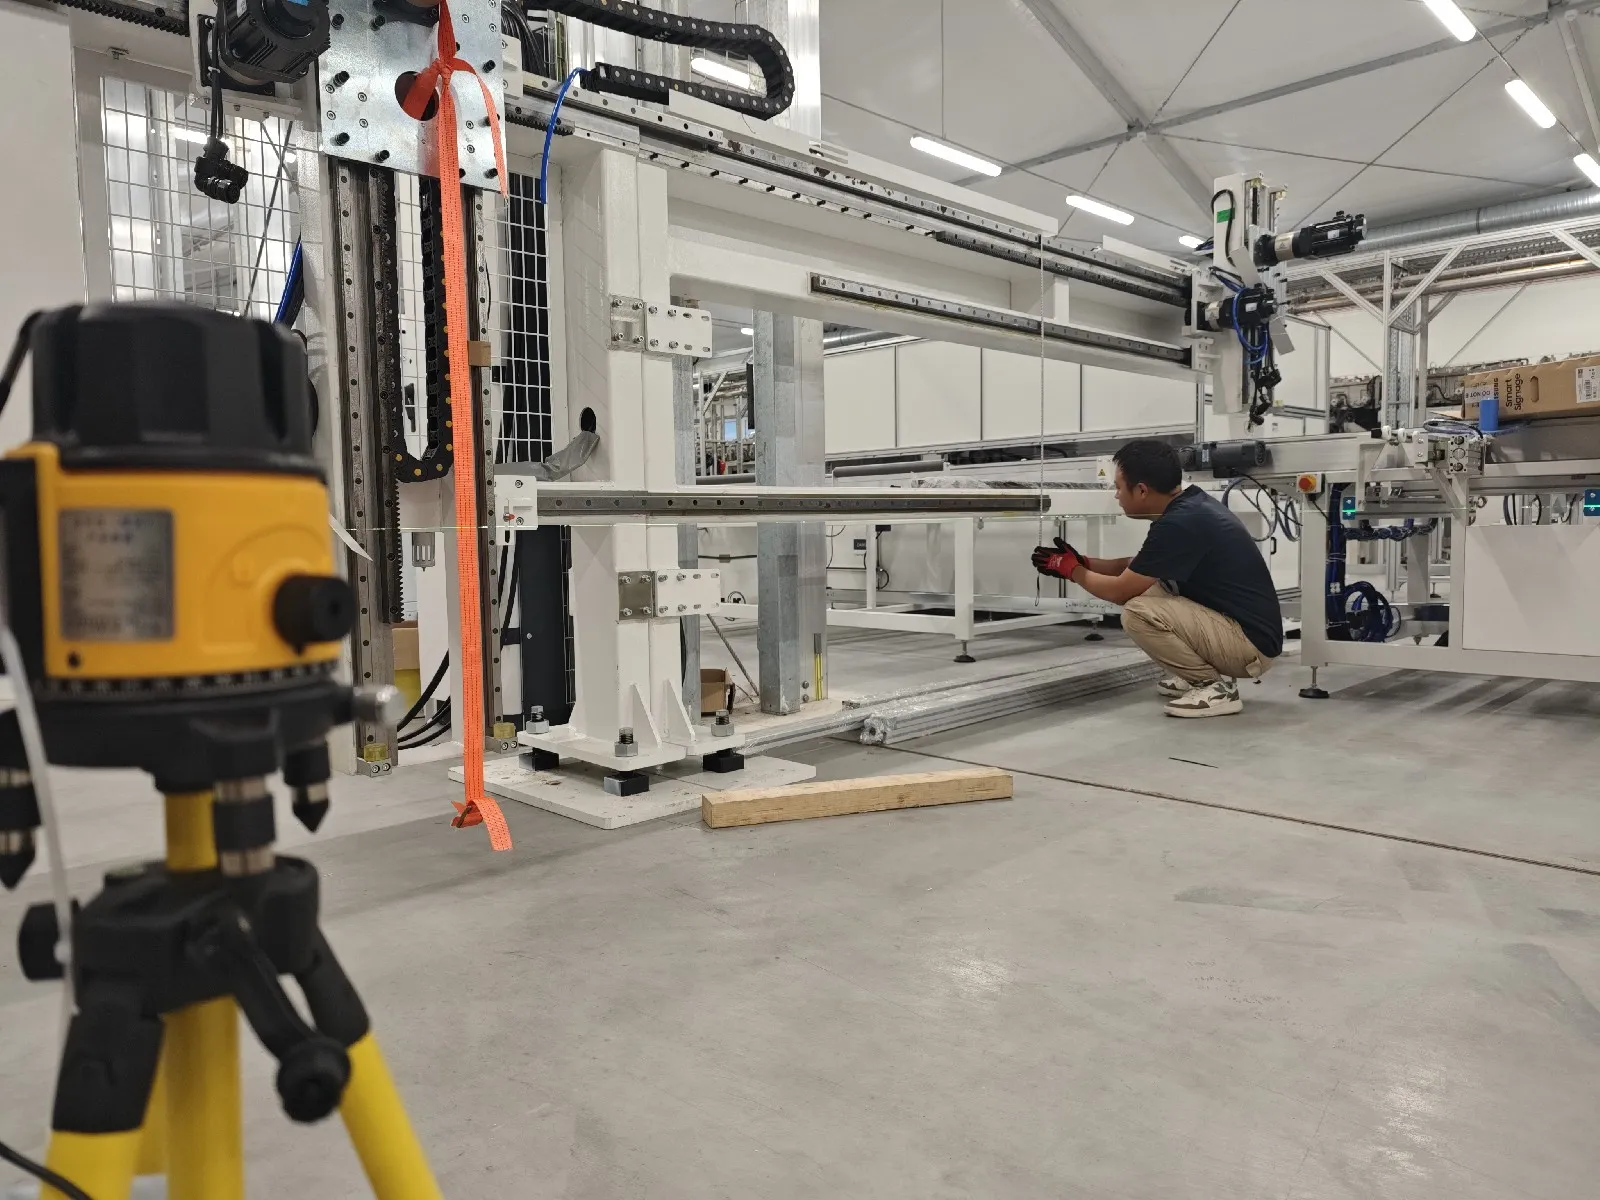
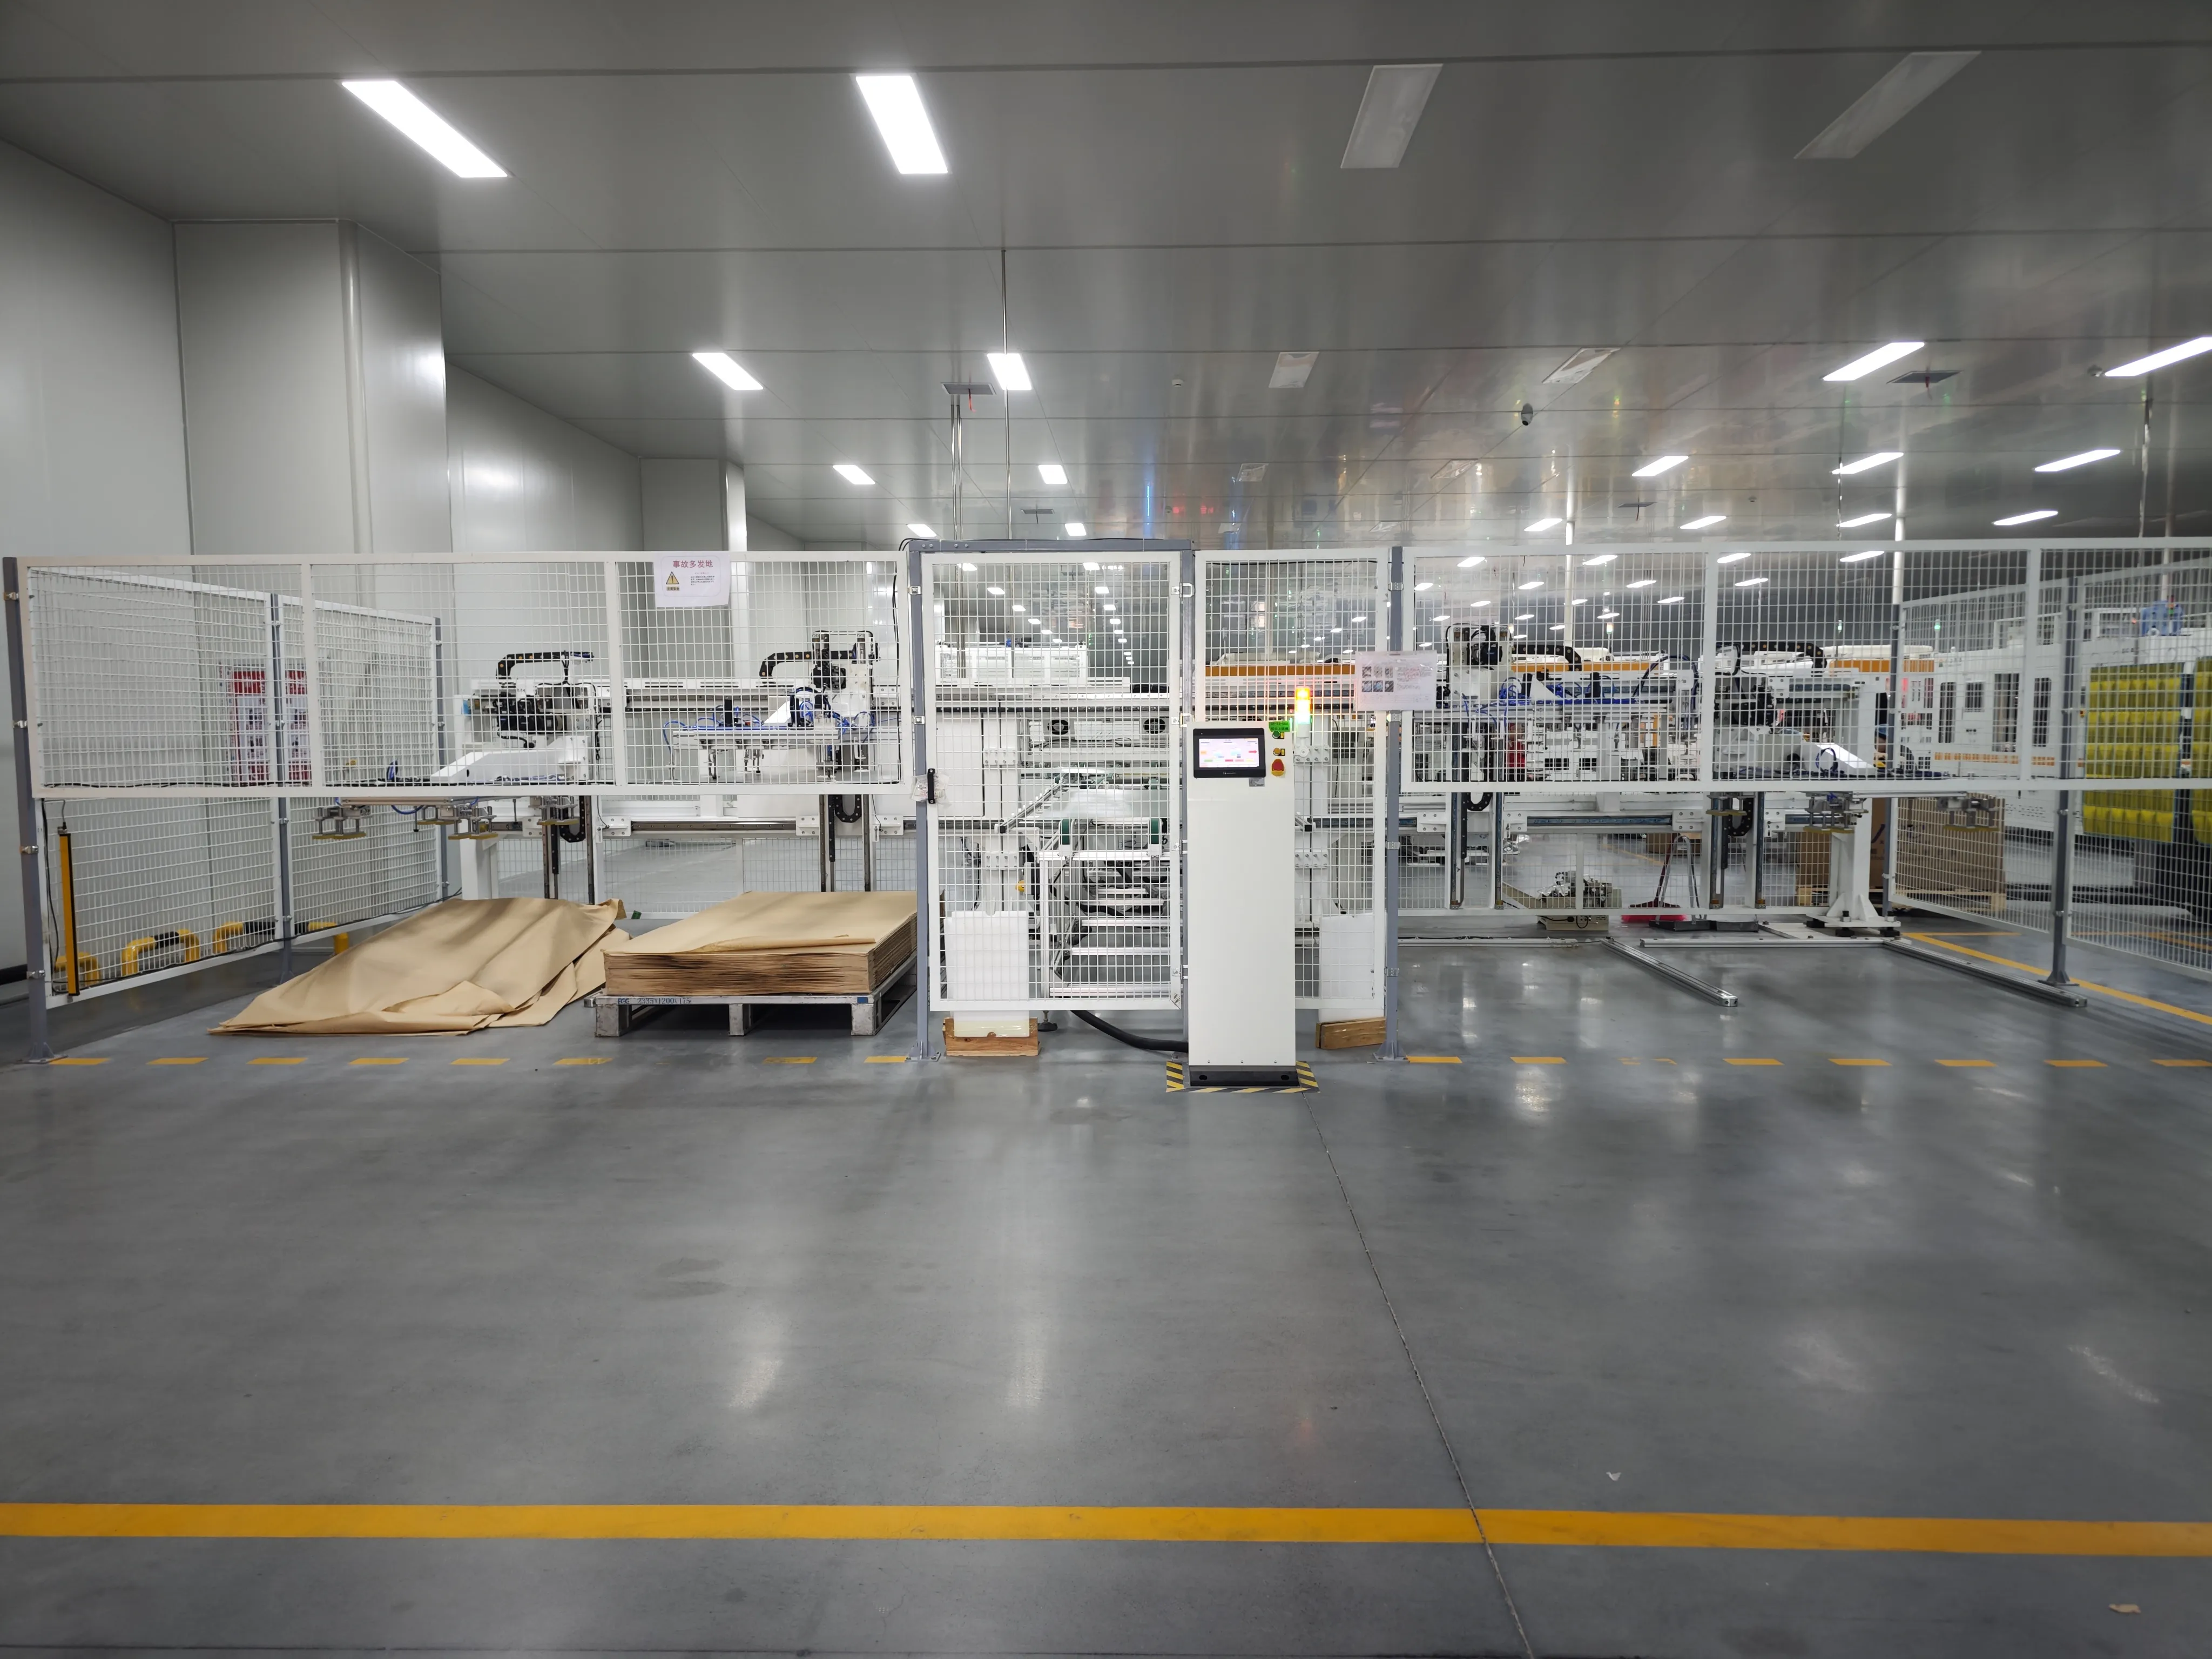
Solar-Glas, das an moderne Modulfabriken geliefert wird, wird normalerweise vom Glashersteller gewaschen und vorbereitet. Aus diesem Grund ist eine spezielle Glaswaschmaschine in einer standardmäßigen Solarpanel-Produktionslinie im Allgemeinen nicht erforderlich.
Ein automatischer Glaslader platziert das vorbereitete Glas auf das Förderband. Bevor EVA oder POE aufgelegt wird, wird das Glas geprüft auf:
Staub und Oberflächenkontamination
Kratzer
Kantenbeschädigung
Glasabplatzer
Beschichtungsfehler
Falsche Abmessungen
Das Frontglas bildet die Basis des Modulstapels, daher muss seine Position während der folgenden Materiallege- und Zellverlegungsprozesse stabil bleiben.
6. EVA-, POE- und Rückseitenfolien-Schneide- und Legemaschinen
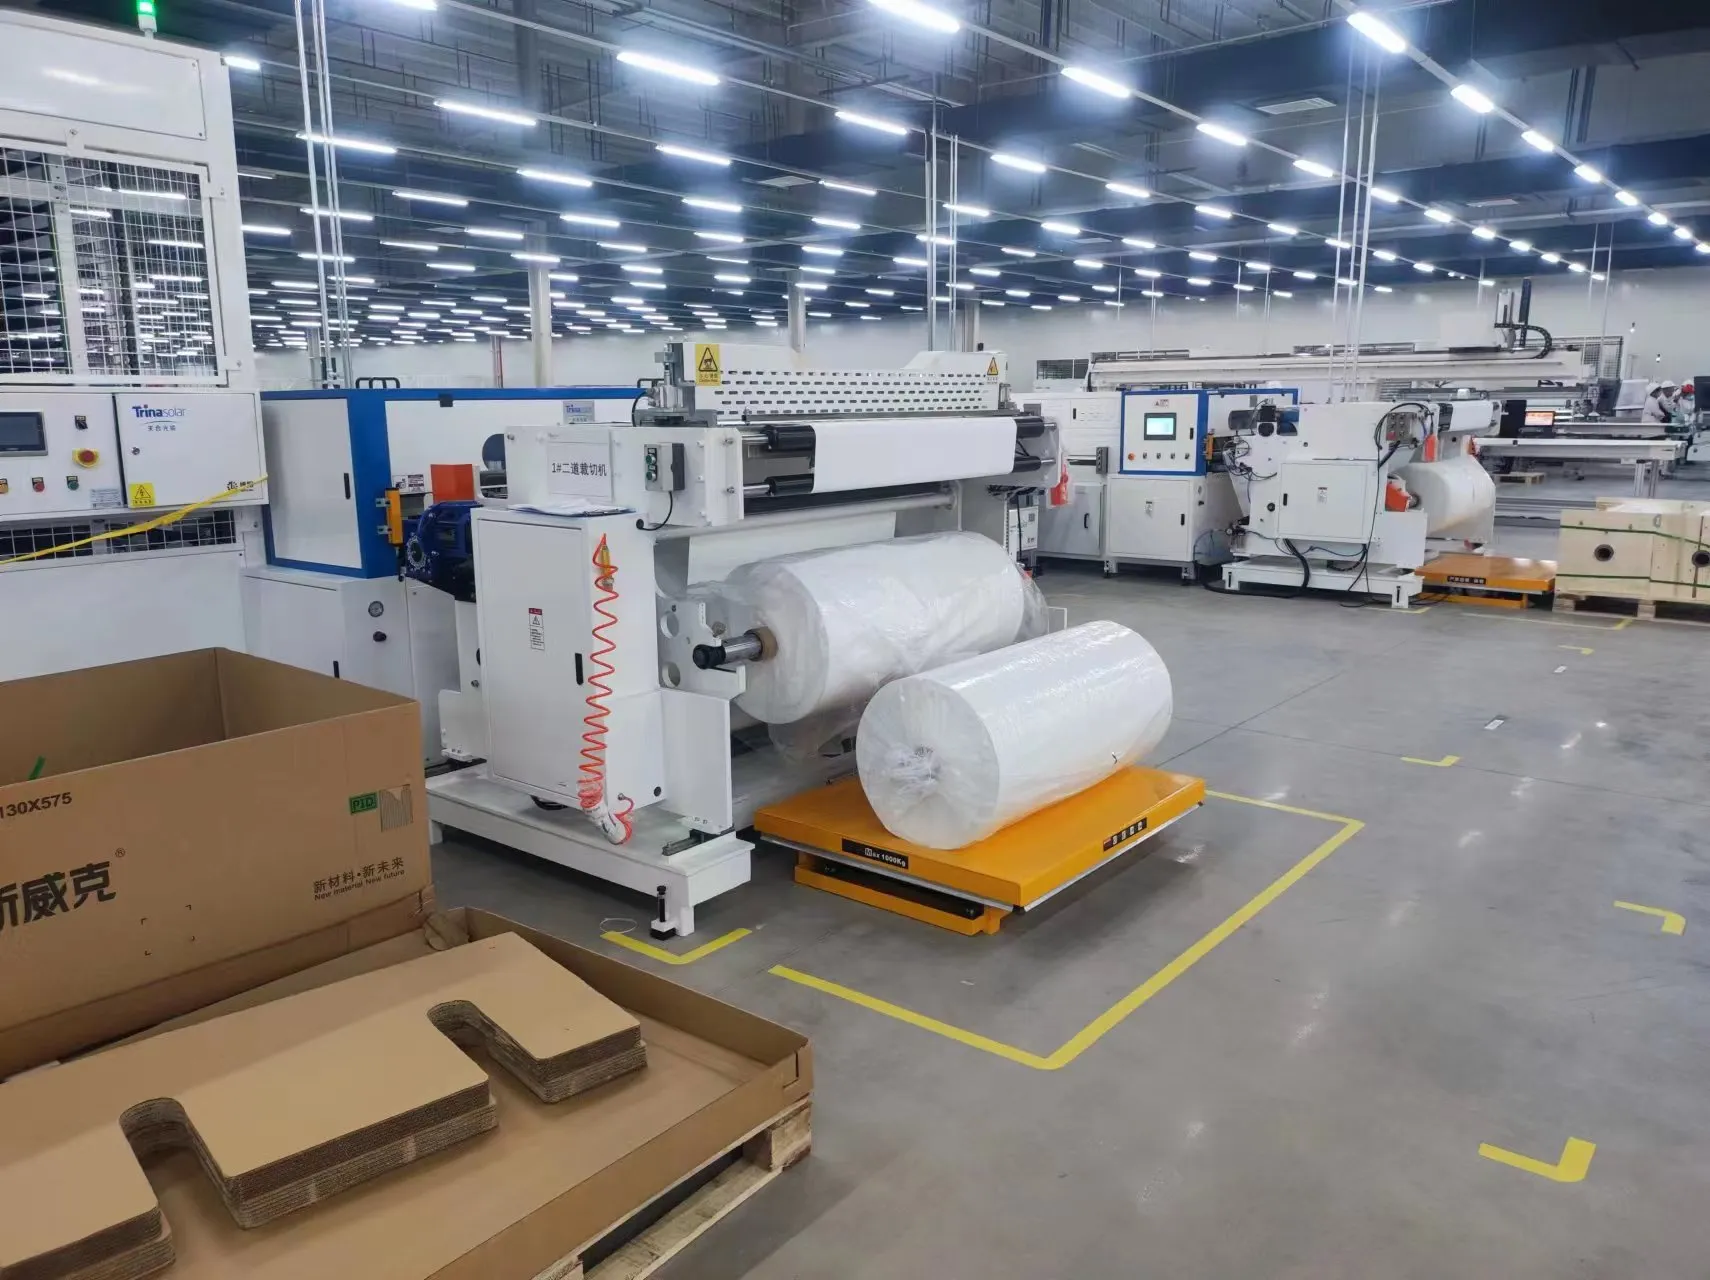
Vor dem Legen müssen die Verkapselungs- und Rücklagenmaterialien auf die korrekten Modulabmessungen zugeschnitten werden.
Eine automatische Schneide- und Legemaschine kann Materialien wie folgende vorbereiten:
EVA-Folie
POE-Folie
TPT oder andere Rückseitenfolien
Isolierstreifen
Busbar-Isoliermaterialien
Nach dem Schneiden legt die Maschine die Verkapselungsfolie automatisch auf das Glas.
Bei Glas-Glas-Modulen wird die Polymer-Rückseitenfolie durch eine zweite Glasscheibe ersetzt. Das Linienlayout, der Laminator und die Handhabungsausrüstung müssen daher für das zusätzliche Gewicht und die unterschiedliche Modulstruktur ausgelegt sein.
Kleine Fabriken können EVA- und Rückseitenfolien manuell schneiden. Automatisches Schneiden und Legen wird mit zunehmender Produktionskapazität wertvoller, da es die Maßhaltigkeit verbessert und Materialabfall reduziert.
7. Automatische Verlegemaschine
Die automatische Verlegemaschine nimmt fertige Zellstrings und positioniert sie auf dem Glas und der Verkapselungsfolie.
Dies ist ein Präzisionsprozess. Der Stringabstand, die Zellausrichtung und der Abstand zwischen den Zellen und den Glaskanten müssen innerhalb der spezifizierten Toleranzen bleiben.
Eine schlechte Ausrichtung ist auf einem fertigen Panel leicht zu erkennen, aber das Aussehen ist nicht das einzige Problem. Falsche Stringpositionen können auch die Verkapselung, die Randversiegelung und die langfristige Modulzuverlässigkeit beeinträchtigen.
Eine automatische Verlegemaschine verwendet normalerweise:
Industrieroboter oder Portalsysteme
Vakuumgreifer
Vision-Kameras
Automatische Positionskorrektur
Stringabstandskontrolle
Glaspositionserkennung
Einige Produktionslinien verwenden eine separate Verlegemaschine. Andere kombinieren Stringpositionierung, Verlegung und Busbar-Verbindung in einer integrierten Einheit.
8. Bussing-Maschine
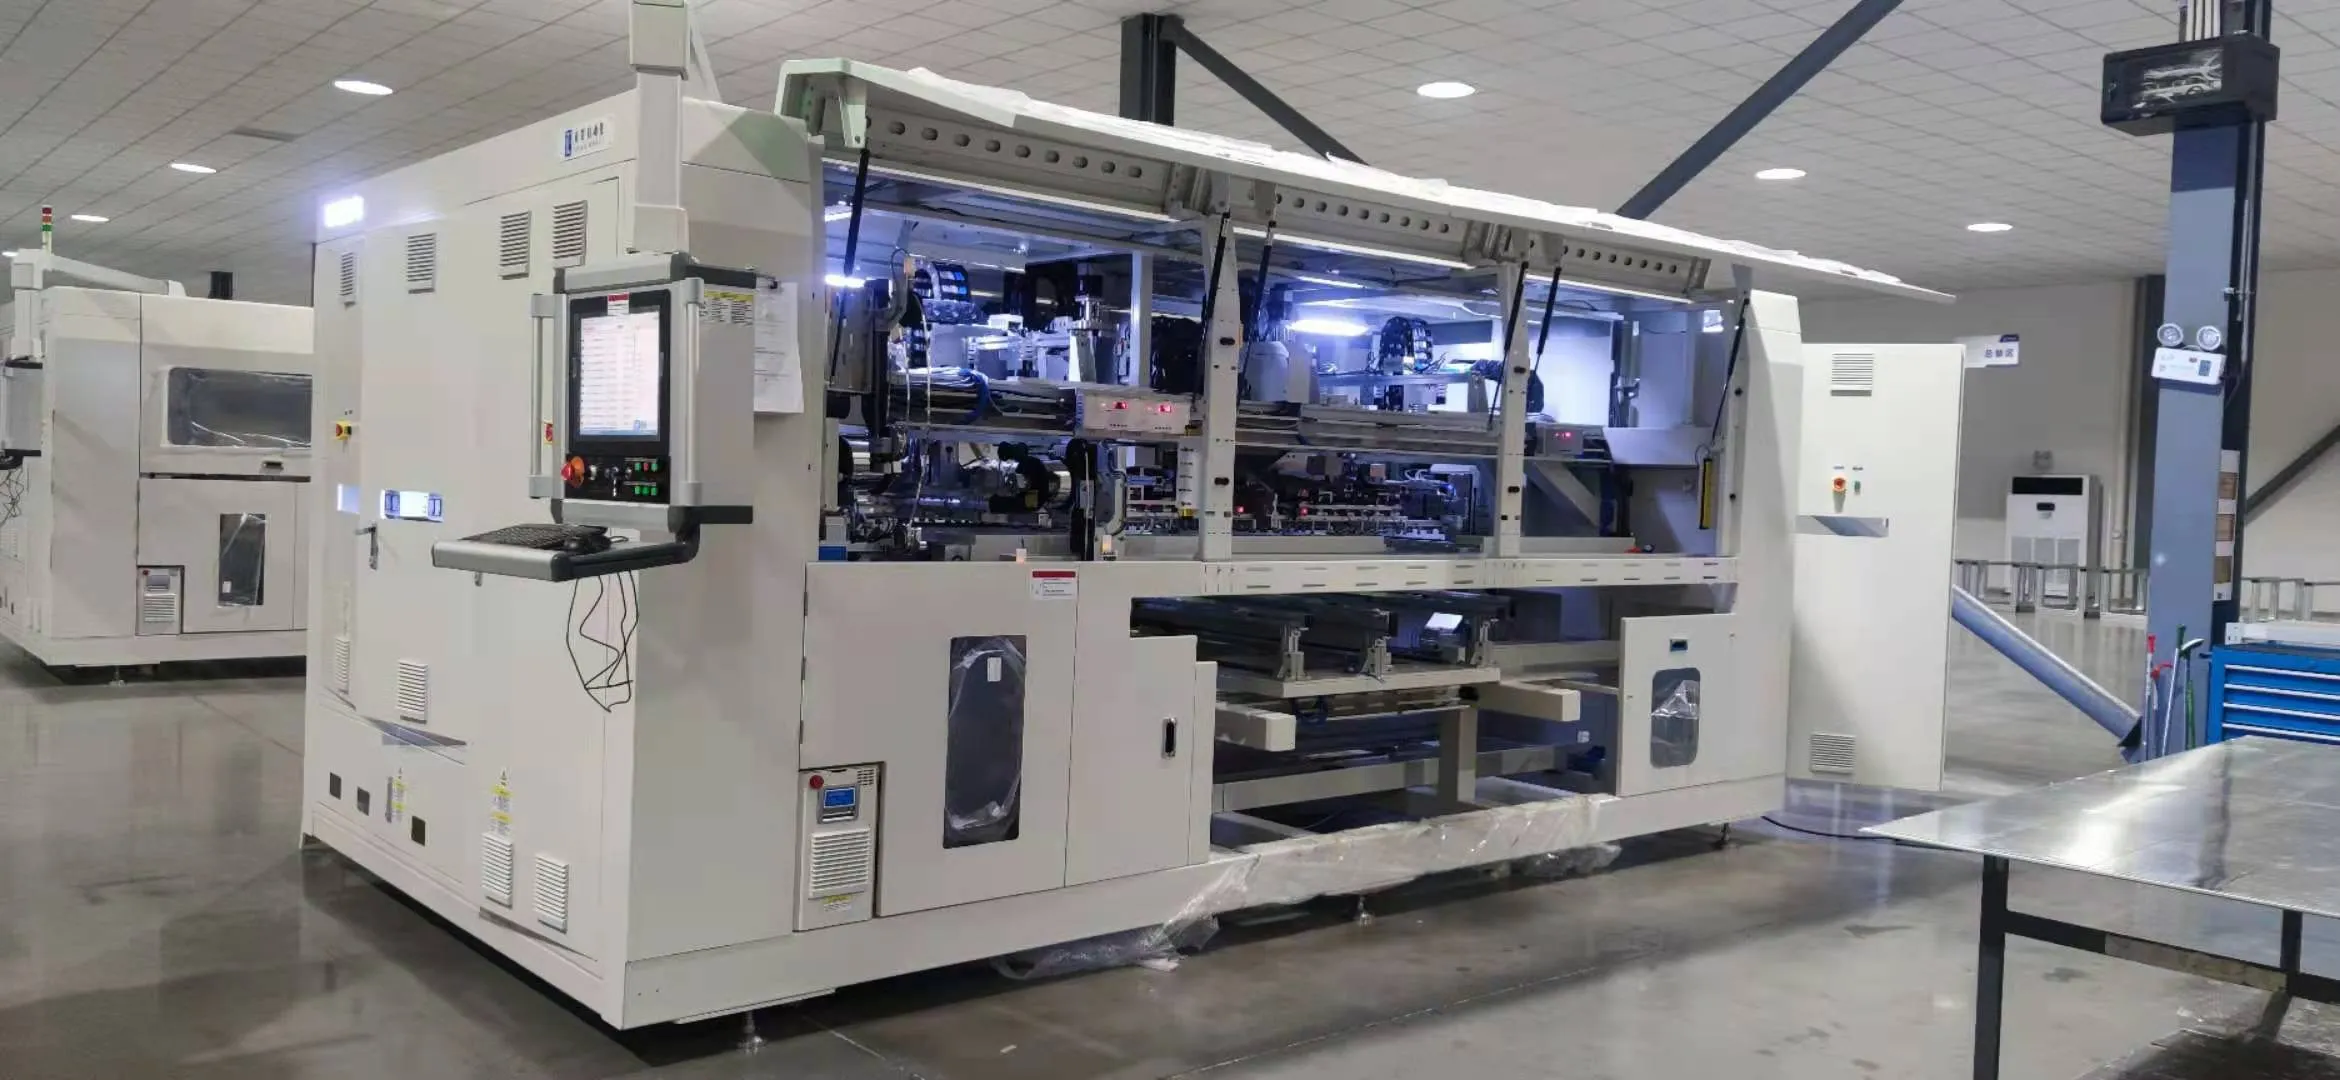
Nachdem die Strings positioniert sind, müssen sie elektrisch mit Busbar-Bändern verbunden werden.
Eine automatische Bussing-Maschine schweißt oder lötet die String-Anschlüsse gemäß dem elektrischen Design des Moduls zusammen. Sie kann die Busbar-Bänder auch automatisch biegen, schneiden und positionieren.
Halbzellenmodule erfordern besondere Aufmerksamkeit, da ihre oberen und unteren Zellabschnitte im Allgemeinen parallel geschaltet sind. Der Ausführungspunkt befindet sich normalerweise in der Nähe der Mitte des Panels und nicht an der Oberseite.
Der Bussing-Prozess muss kontrollieren:
Busbar-Position
Schweiß- oder Löttemperatur
Verbindungsfestigkeit
Bandform
String-Abstand
Position des Ausführungsbands
Eine schwache Bussing-Verbindung kann Leistungsverlust, übermäßige lokale Erwärmung oder einen vollständigen Stromkreisausfall verursachen.
Auf einer kleinen halbautomatischen Linie kann das Bussing manuell mit Lötwerkzeugen und Positionierungsschablonen abgeschlossen werden. Fabriken mit höherer Kapazität verwenden normalerweise automatische Bussing-Maschinen für bessere Konsistenz und Durchsatz.
9. EL-Tester und Sichtprüfung vor der Laminierung
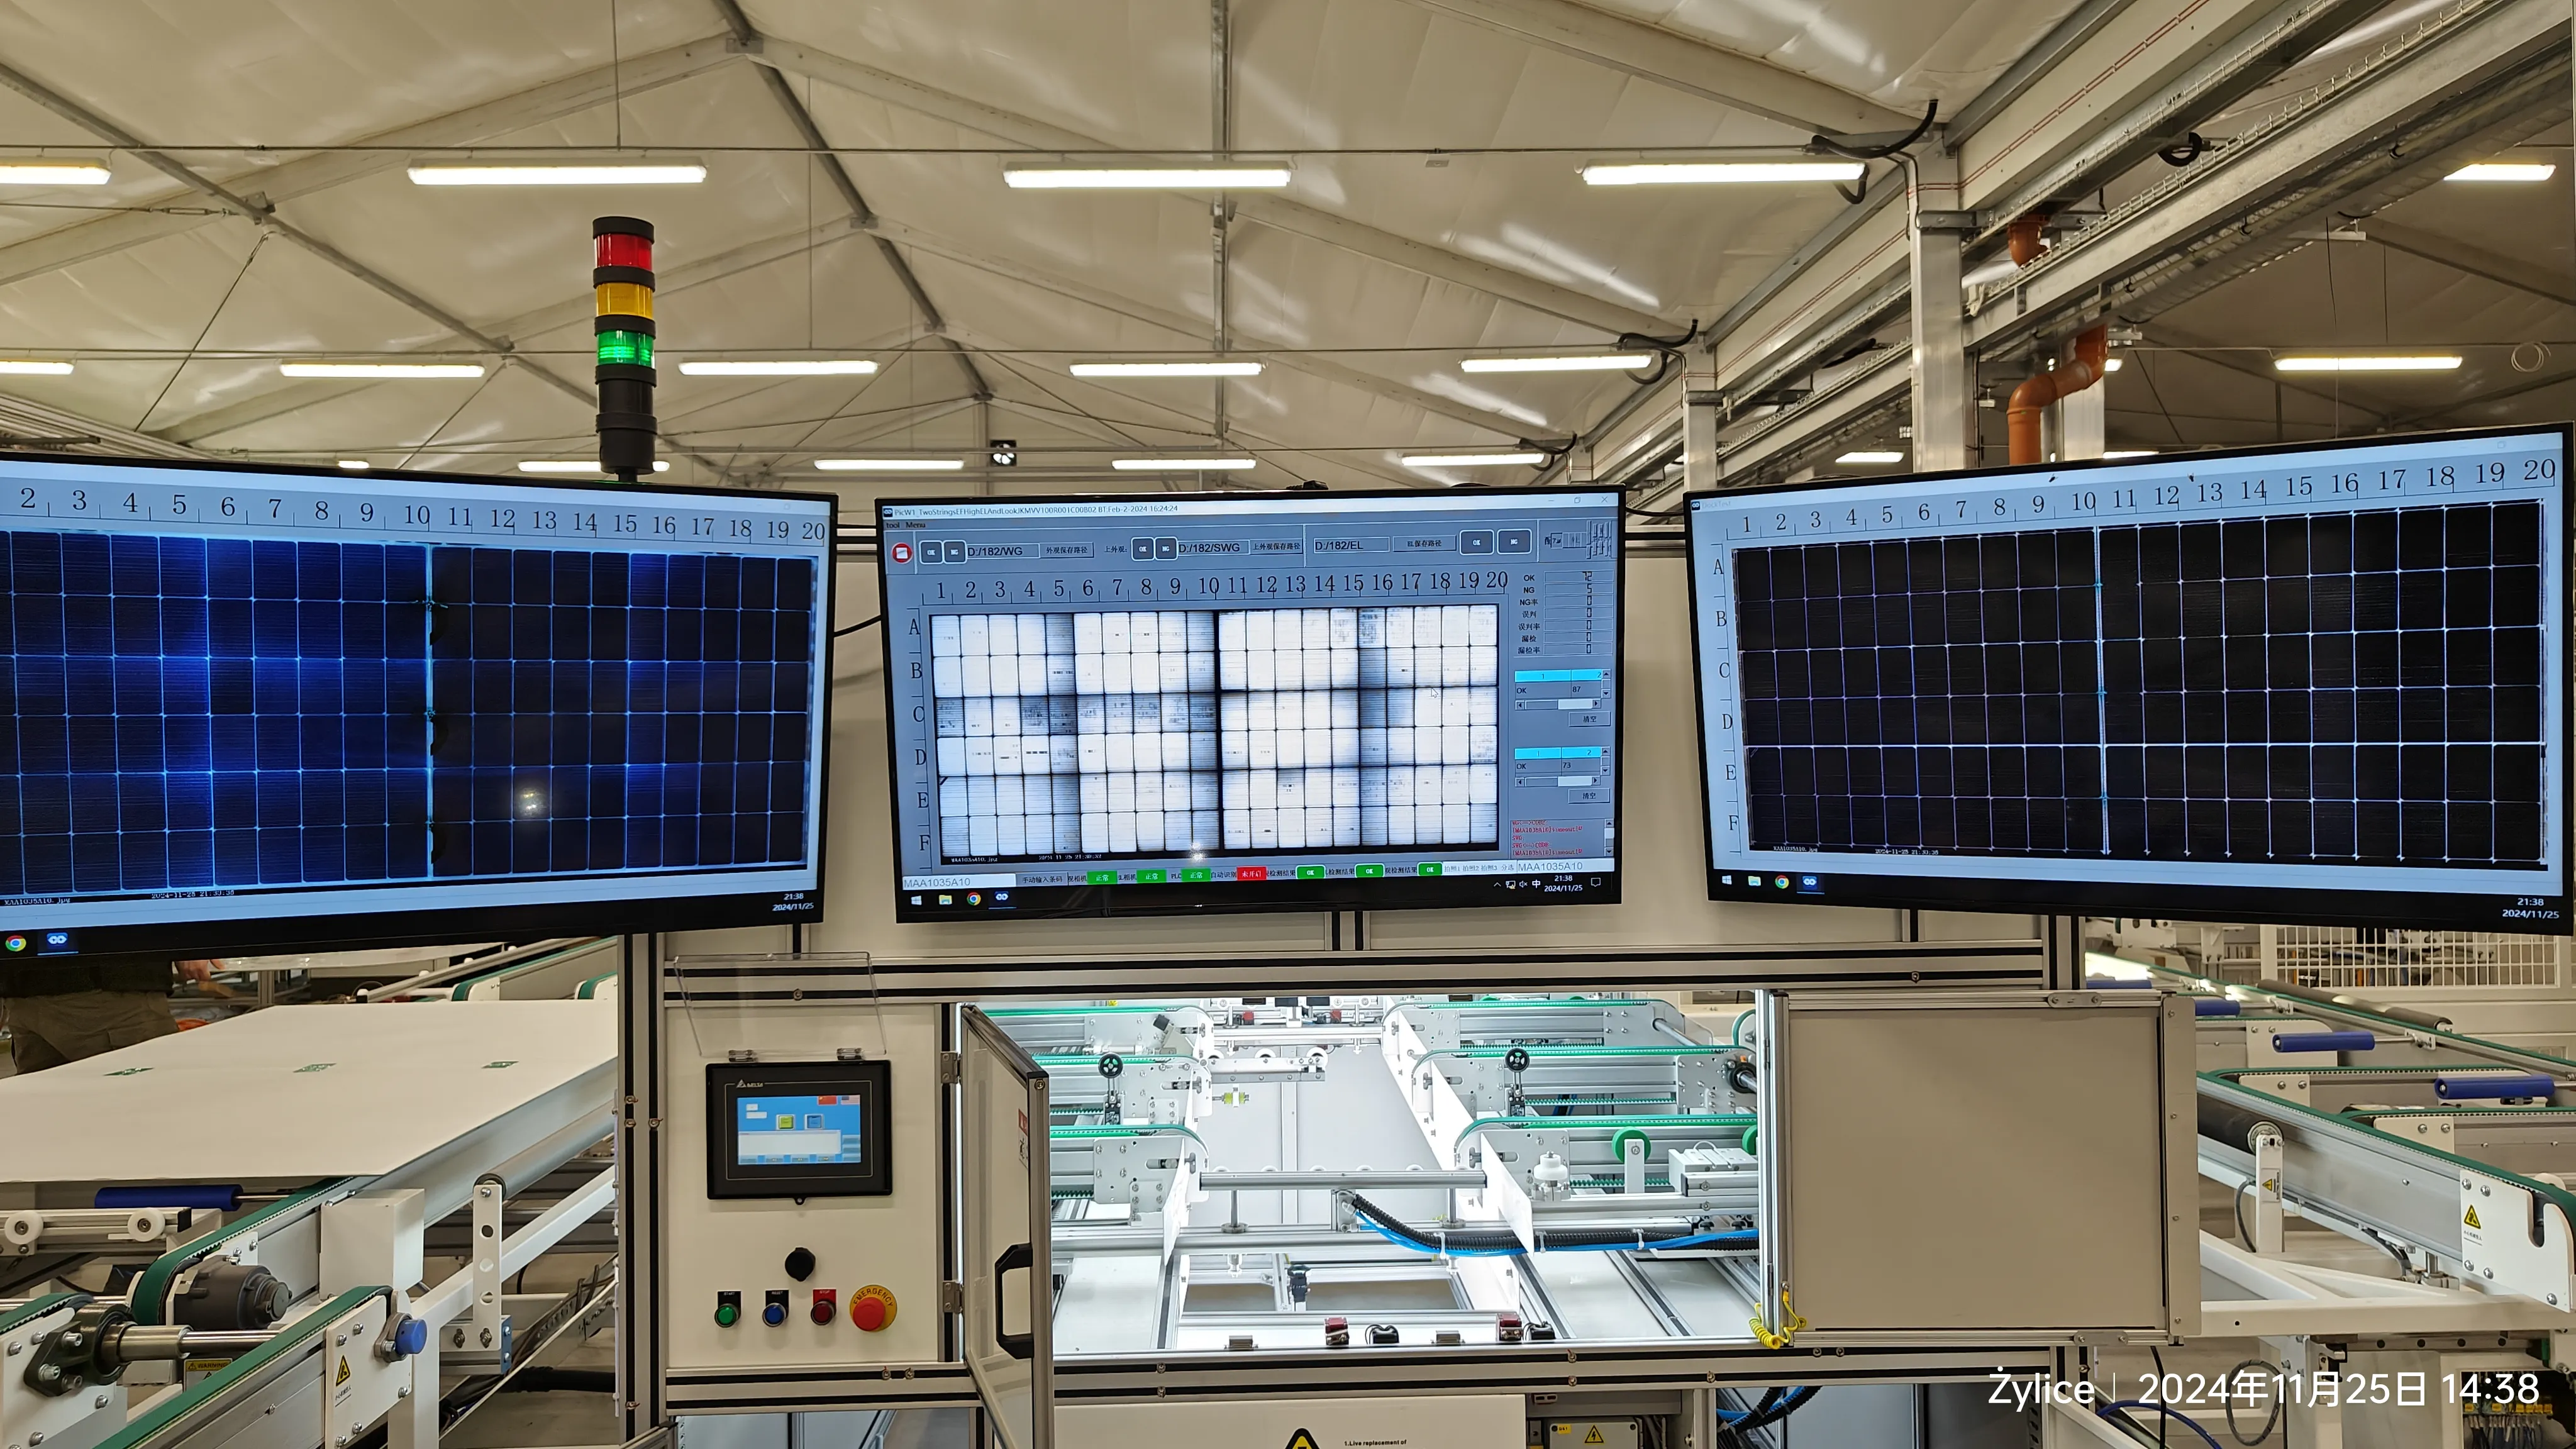
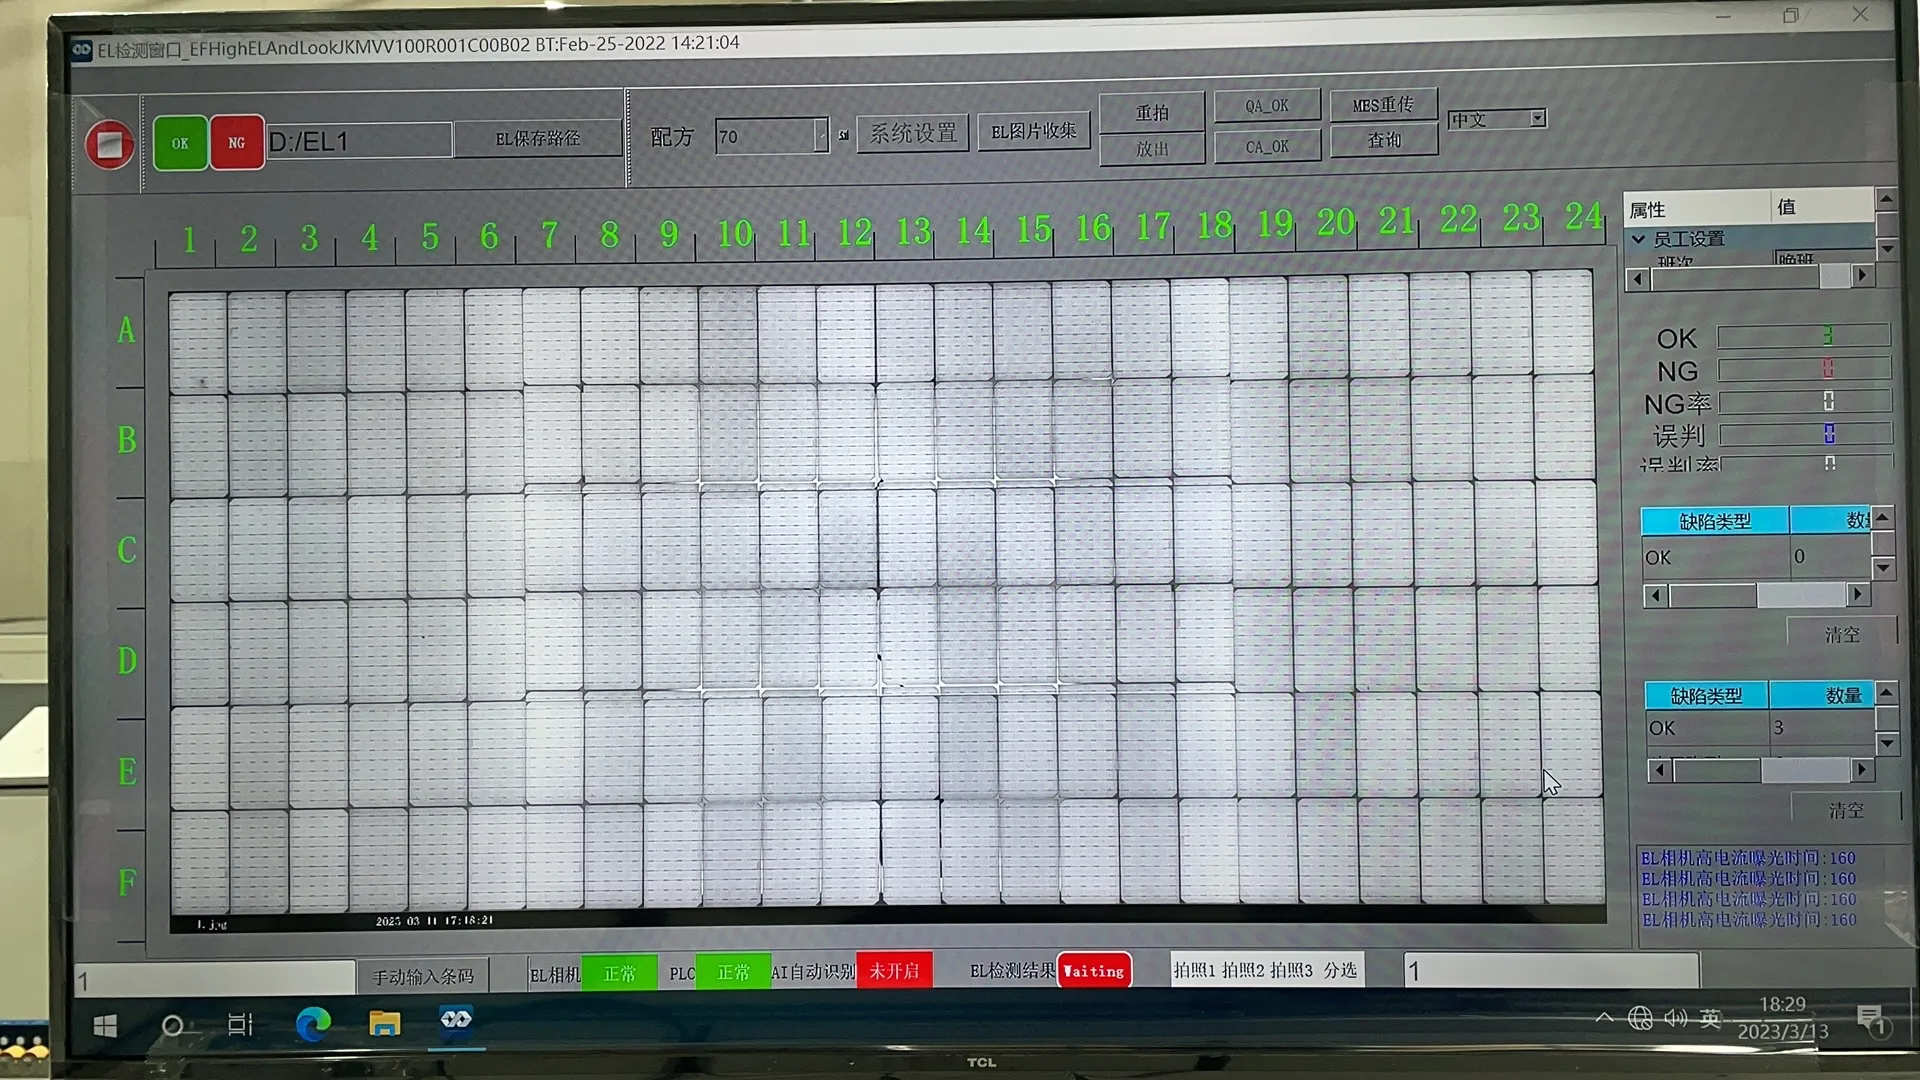
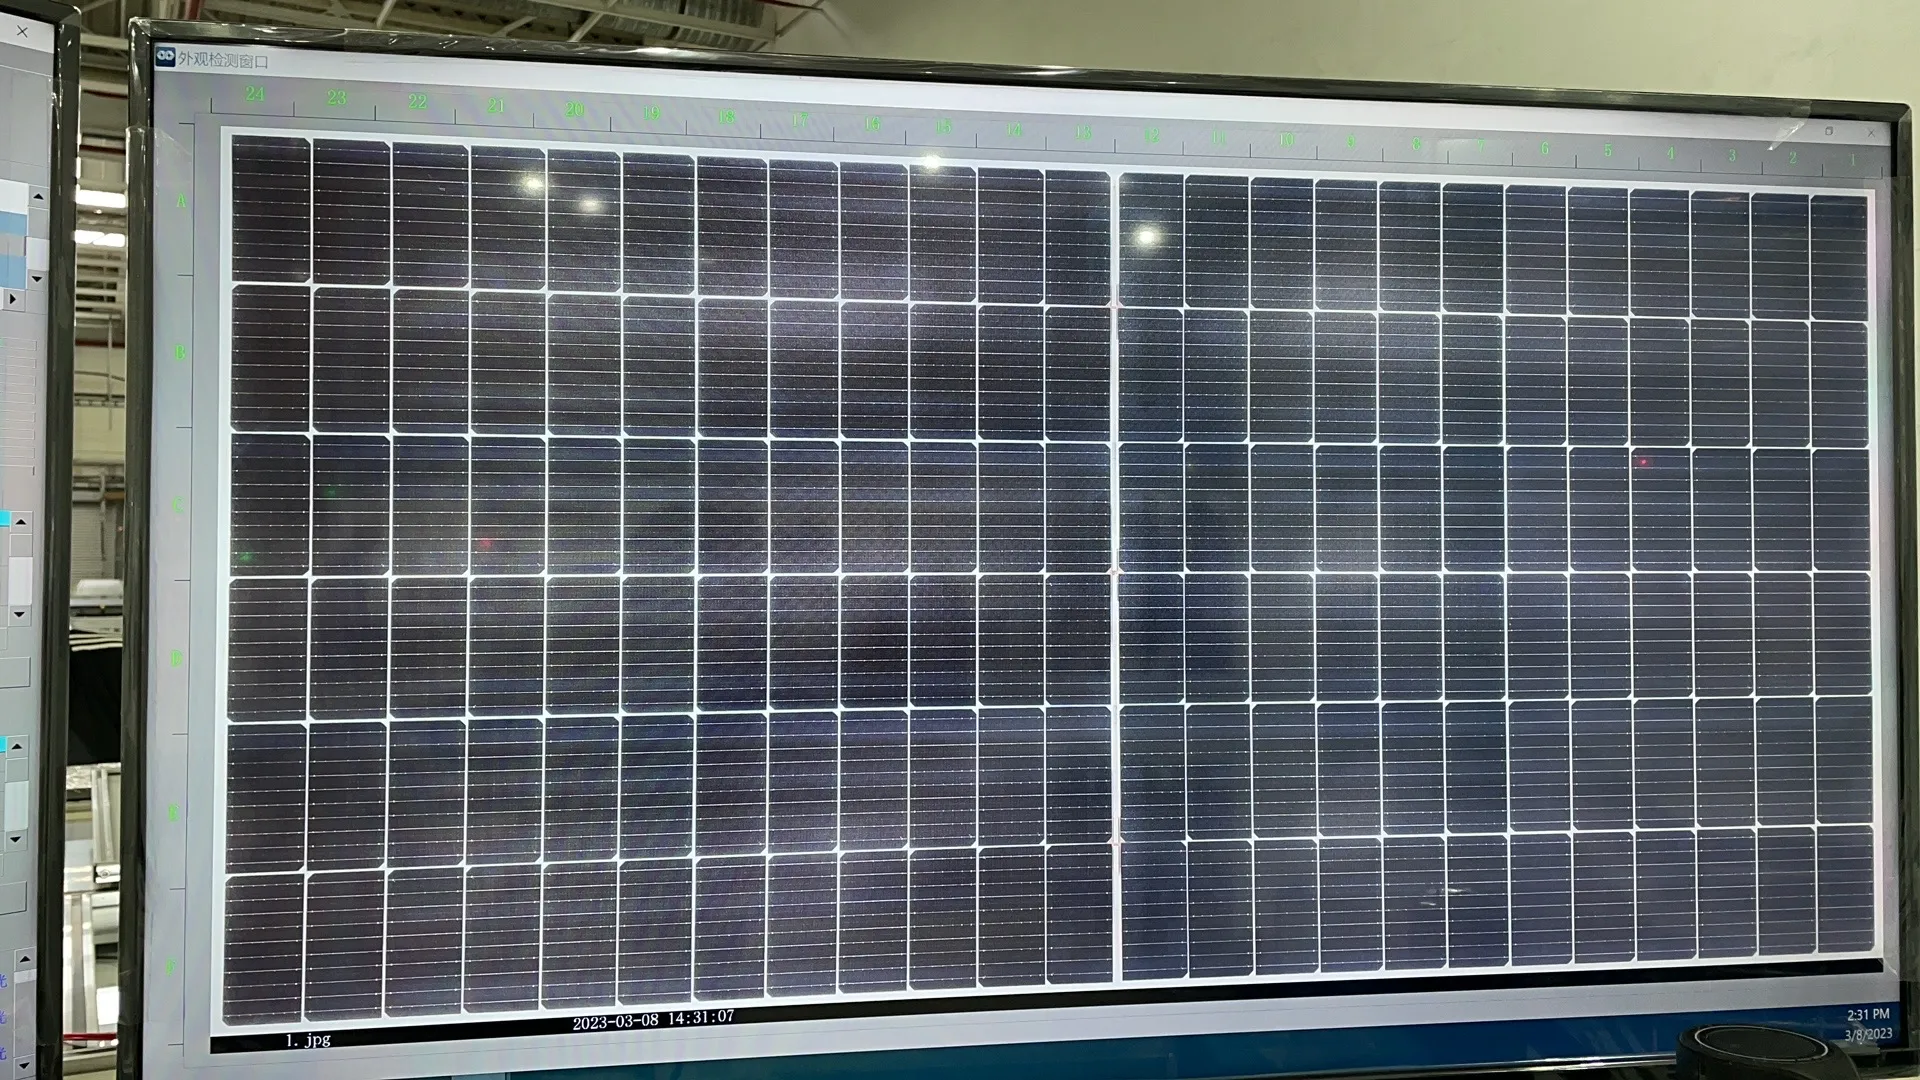
Vor der Laminierung sollte das zusammengebaute Modul eine Sichtprüfung und einen EL-Test bestehen.
Dies ist die letzte praktische Gelegenheit, viele Produktionsfehler zu reparieren. Bediener oder automatische Inspektionssysteme prüfen auf Probleme wie:
Gerissene Zellen
Falsch ausgerichtete Strings
Fehlende Bänder
Schlechte Bussing-Verbindungen
Falsche Ausführungspositionen
Kontamination im Modul
Faltige oder verschobene Verkapselung
Falsche Platzierung der Rückseitenfolie
Der EL-Tester vor der Laminierung prüft den elektrischen Zustand des gesamten Zellkreises, bevor er dauerhaft versiegelt wird.
Die Laminierung ist praktisch irreversibel. Wenn nach der Laminierung ein Defekt gefunden wird, sind die Reparaturkosten viel höher, und in vielen Fällen muss das gesamte Modul verschrottet werden.
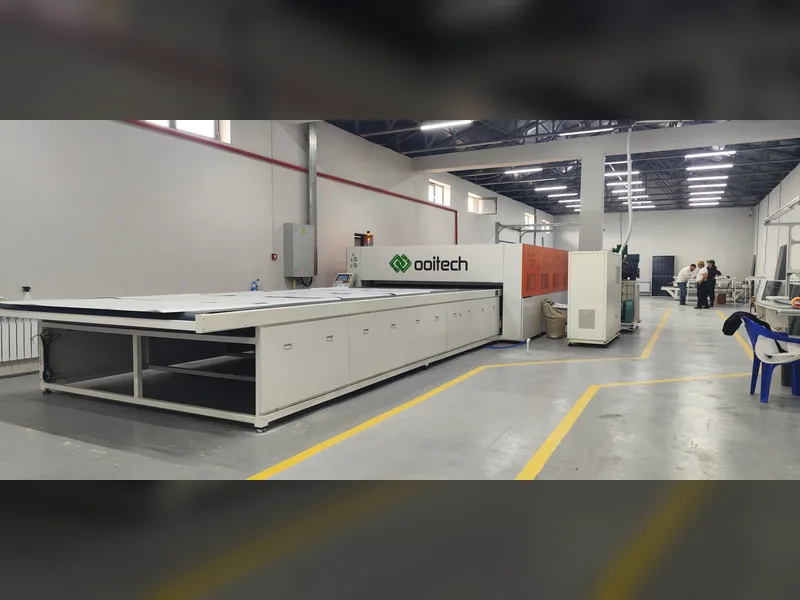
10. Solarpanel-Laminator
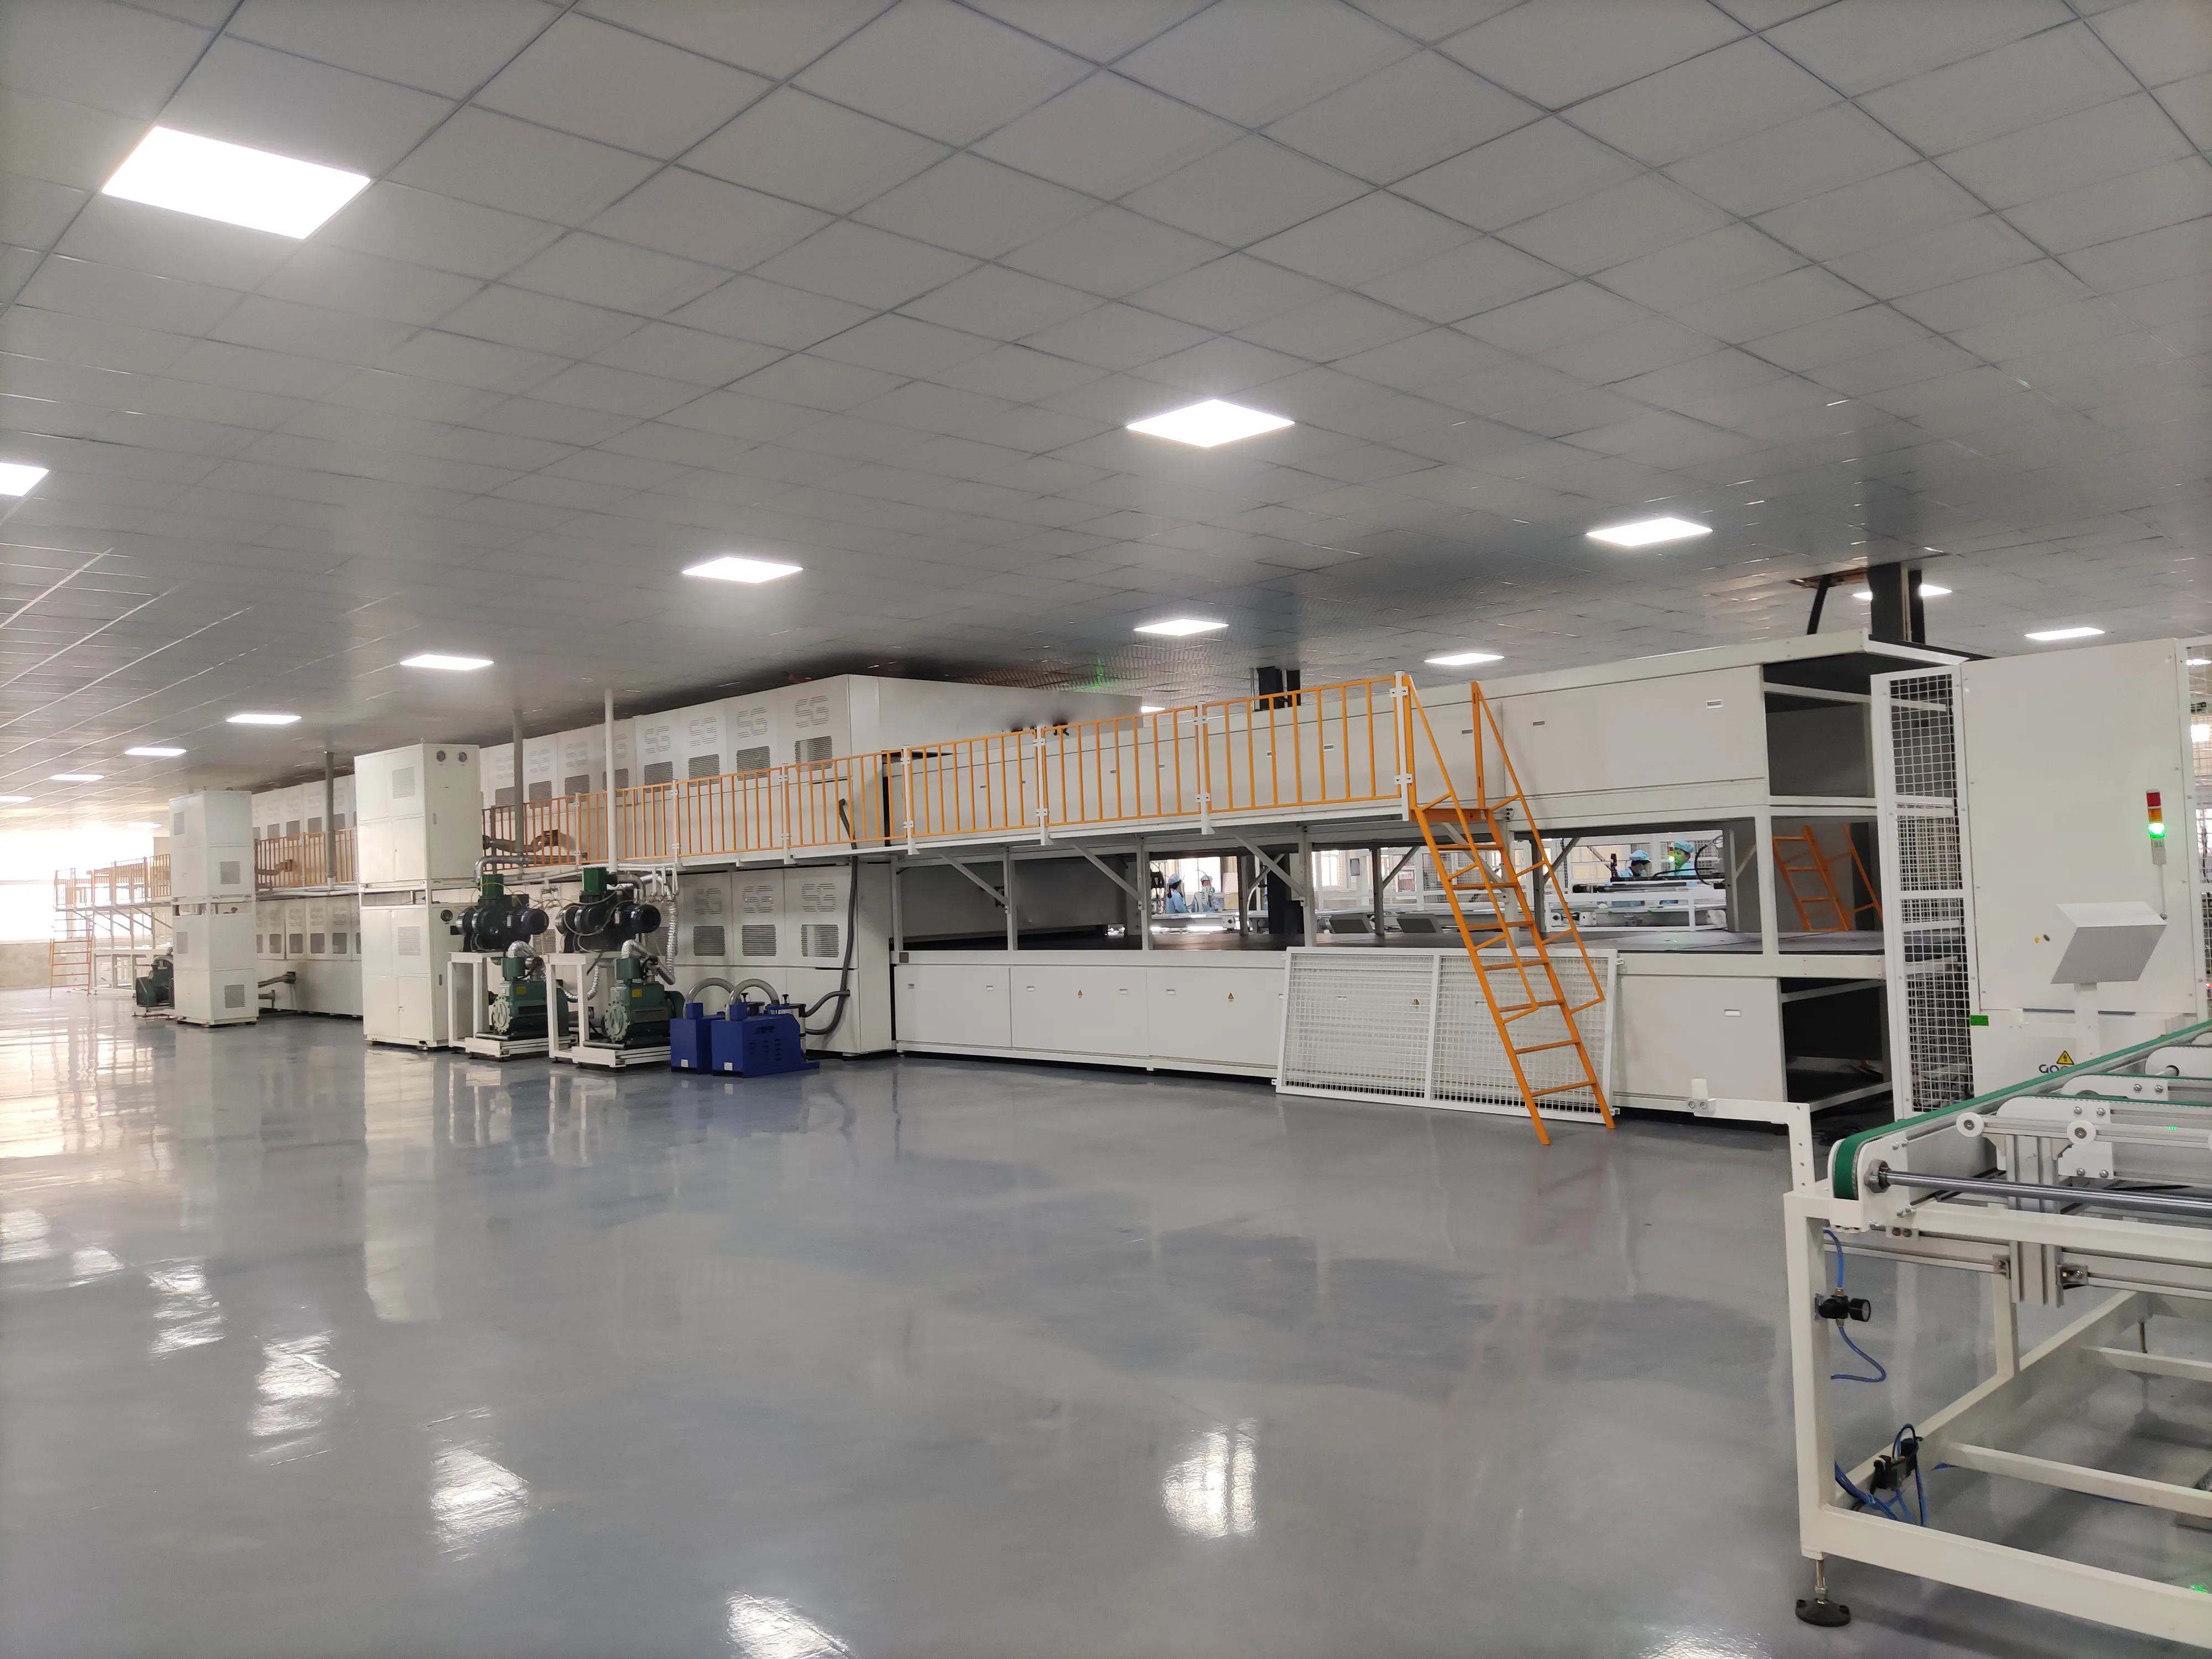
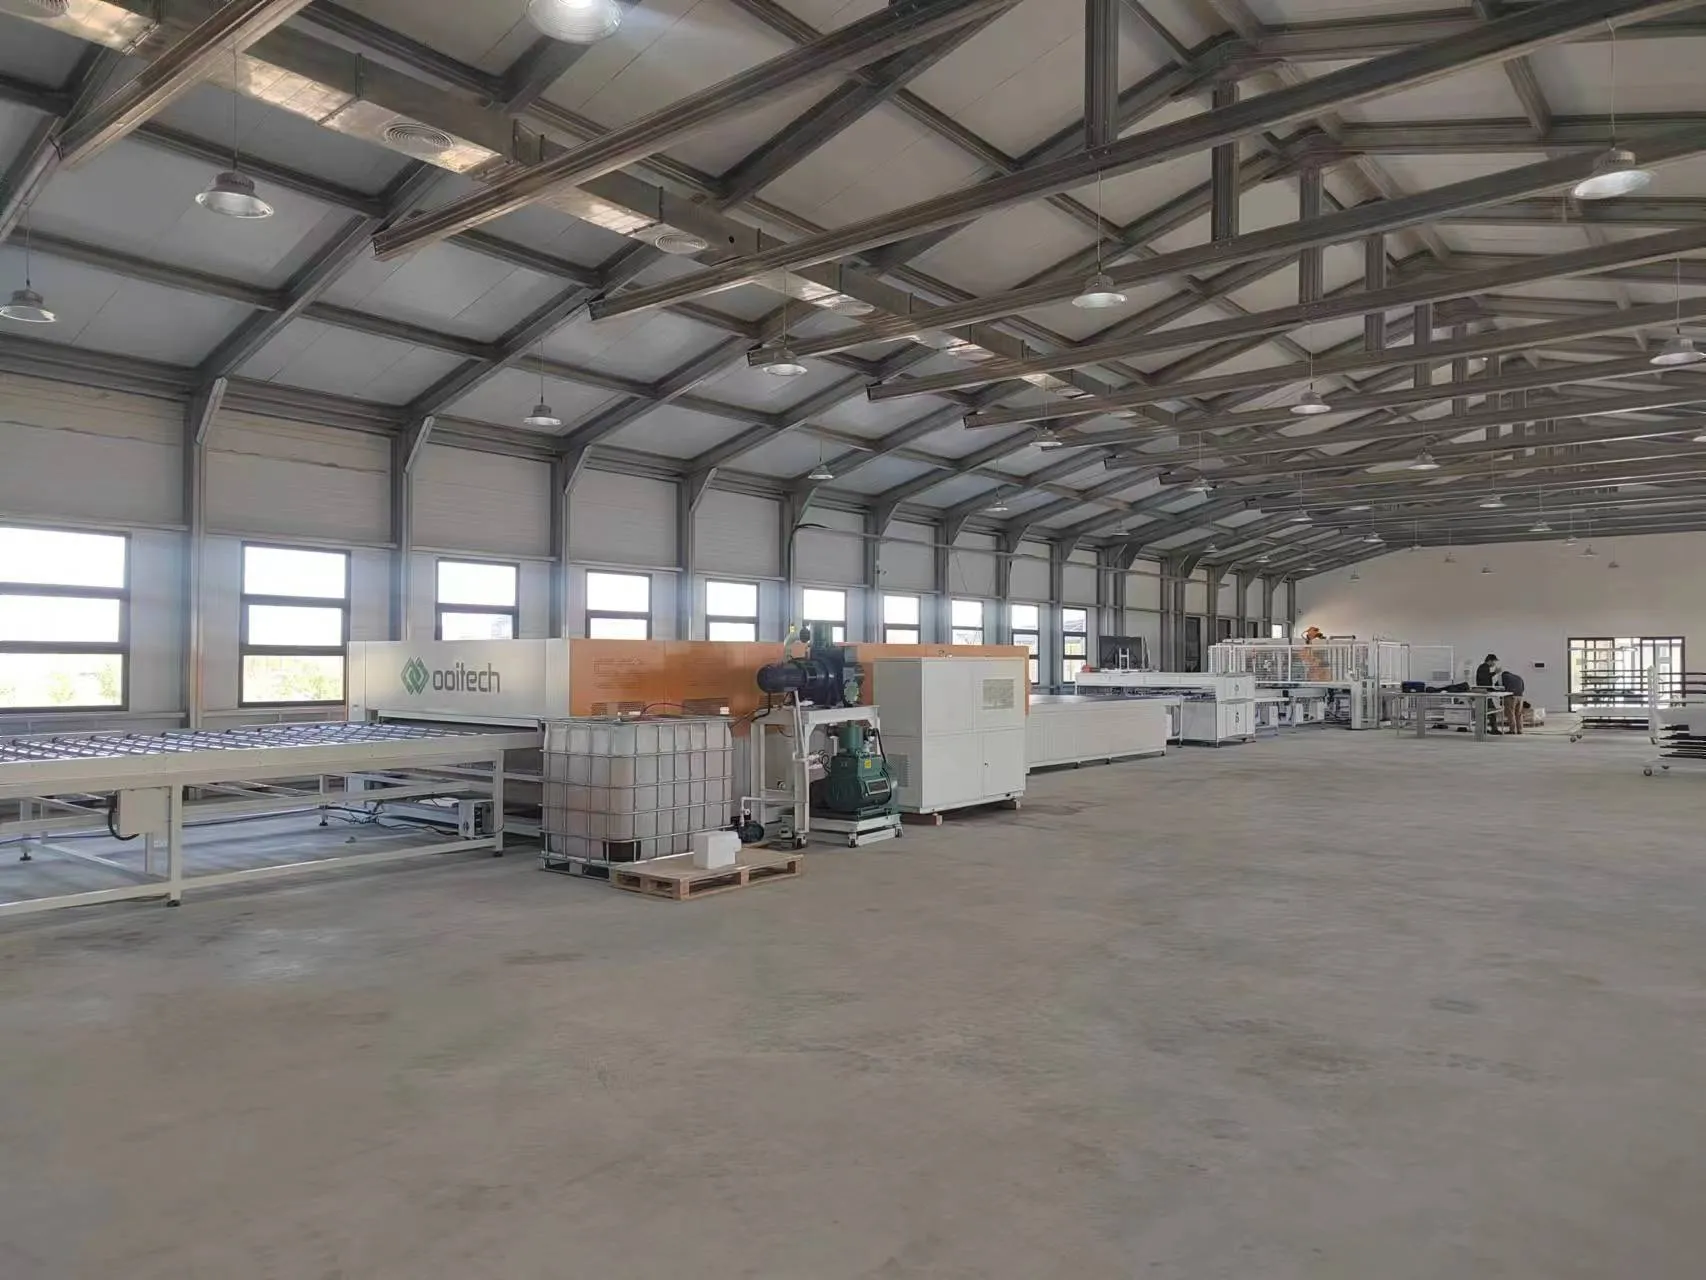
Der Laminator versiegelt Glas, Verkapselung, Solarzellen und Rückseitenfolie – oder Rückglas – zu einer dauerhaften Struktur.
Im Laminator entfernt Vakuum eingeschlossene Luft aus dem Modulstapel. Hitze und Druck härten dann das EVA oder POE aus und verbinden alle Schichten miteinander.
Das Laminierrezept hängt ab von:
Verkapselungstyp
Modulgröße
Glasdicke
Glas-Rückseitenfolie- oder Glas-Glas-Struktur
Zelltechnologie
Anforderungen des Materiallieferanten
Ein typischer Laminierzyklus kann etwa 10 bis 20 Minuten dauern, obwohl die tatsächliche Zeit je nach Materialien und Ausrüstung variiert.
Der Laminator ist oft der langsamste Hauptprozess in der Produktionslinie. Eine Fabrik benötigt daher möglicherweise mehrere parallel arbeitende Laminatoren.
Dies ist ein wichtiger Punkt bei der Berechnung der Produktionskapazität. Schnellere Stringer erhöhen nicht den endgültigen Modulausstoß, wenn der Laminierbereich Paneele nicht mit derselben Geschwindigkeit verarbeiten kann.
Die Laminierqualität beeinflusst direkt Haftung, elektrische Isolierung, Feuchtigkeitsbeständigkeit und die erwartete Lebensdauer des Moduls.
11. Beschnitt- und Nachlaminier-Inspektionsausrüstung
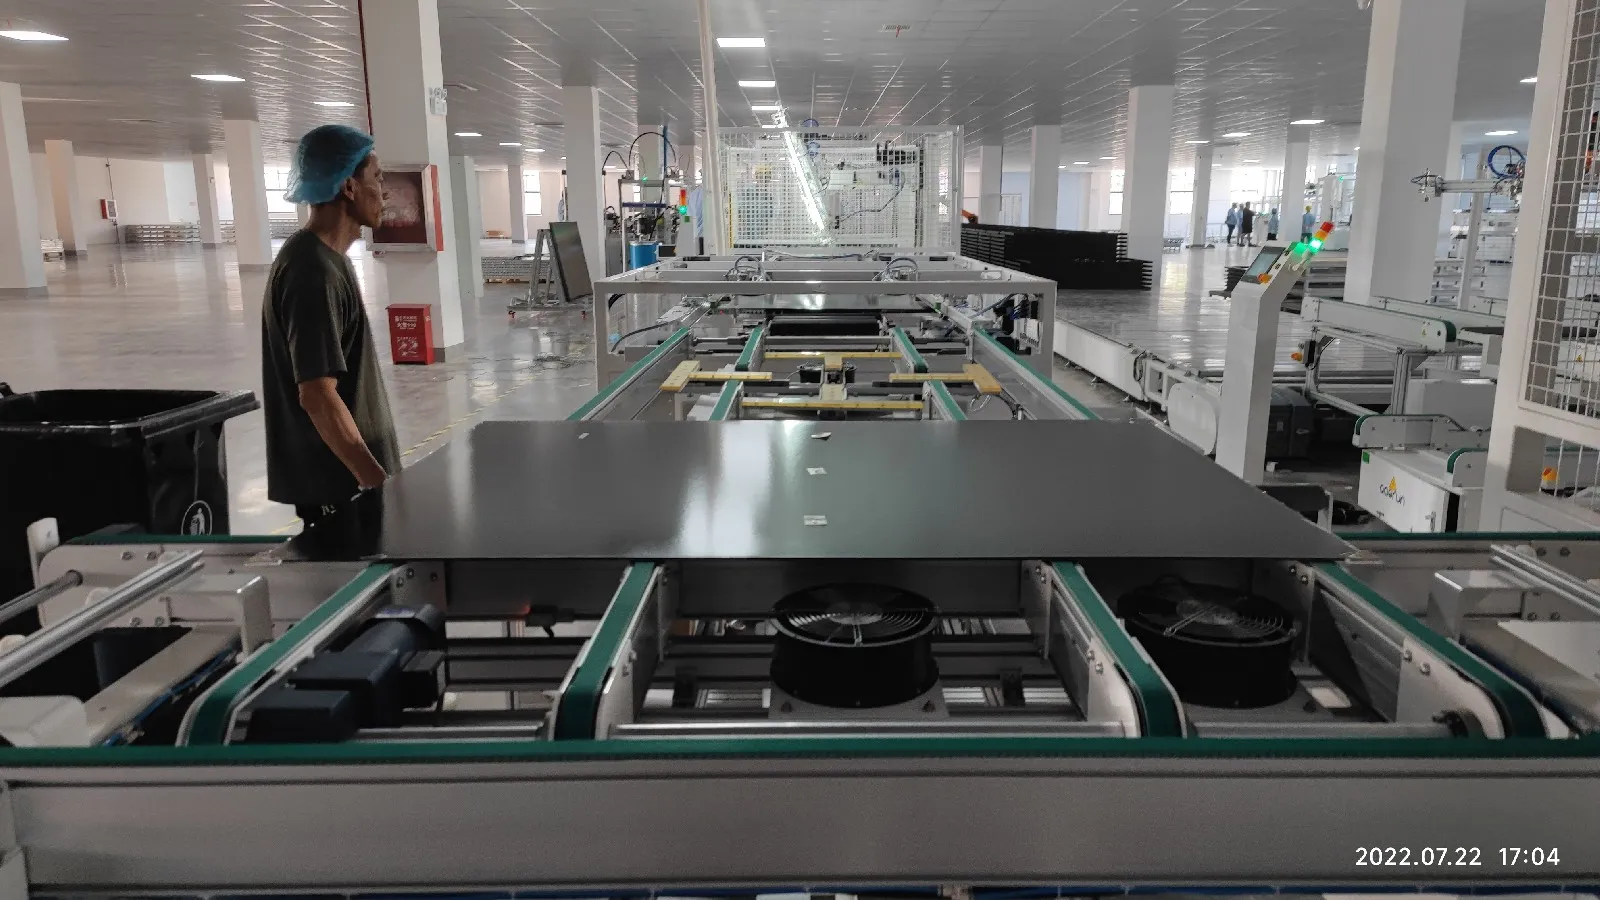
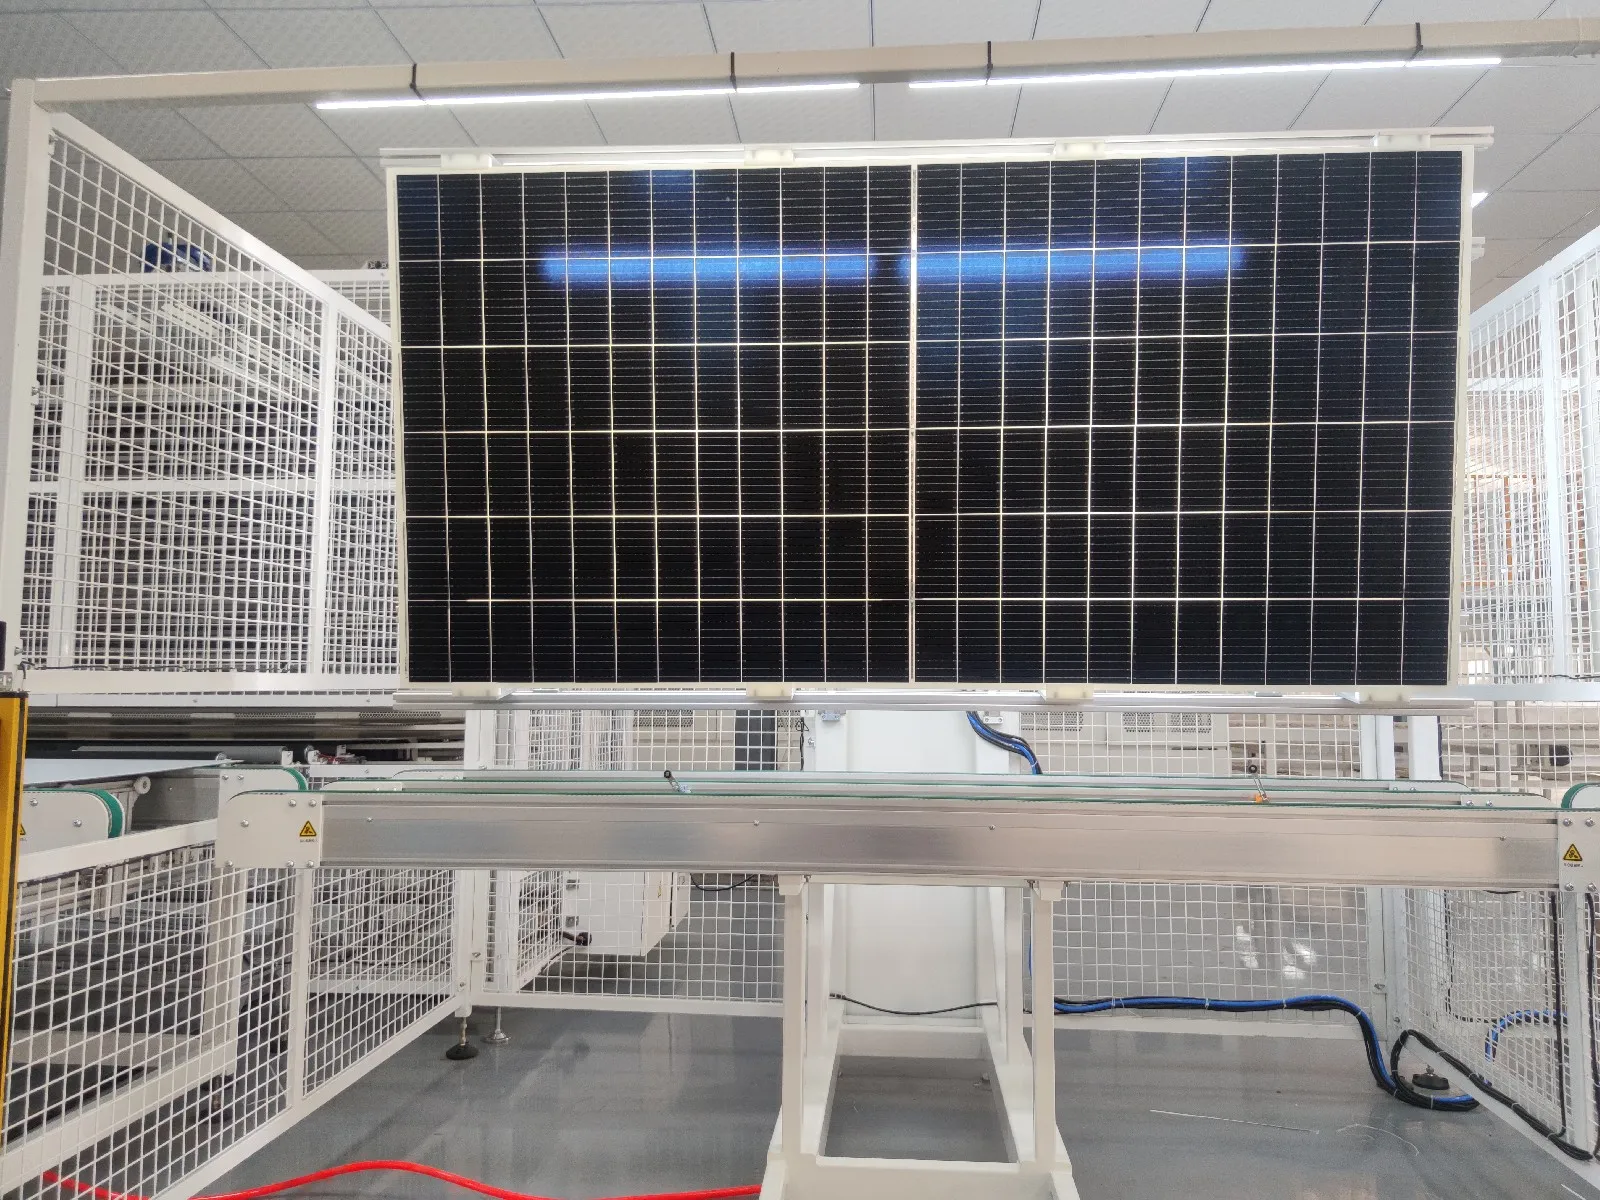
Nach der Laminierung bleibt überschüssiges EVA, POE oder Rückseitenfolie um die Modulkanten zurück. Dieses Material muss vor der Rahmung entfernt werden.
In einer kleinen Linie können Bediener die Kanten manuell beschneiden. Eine Hochleistungs-Automatiklinie verwendet normalerweise eine Kantenbeschnittmaschine.
Das laminierte Modul wird auch geprüft auf:
Luftblasen
Delaminierung
Verkapselungsmittel-Überlauf
Kratzer
Glasschäden
Zellbewegung
String-Verschiebung
Kontamination im Laminat
Automatische Wendegeräte erleichtern die Inspektion beider Seiten des Moduls, ohne auf manuelles Heben angewiesen zu sein.
12. Rahmenklebe- und Rahmungsmaschine
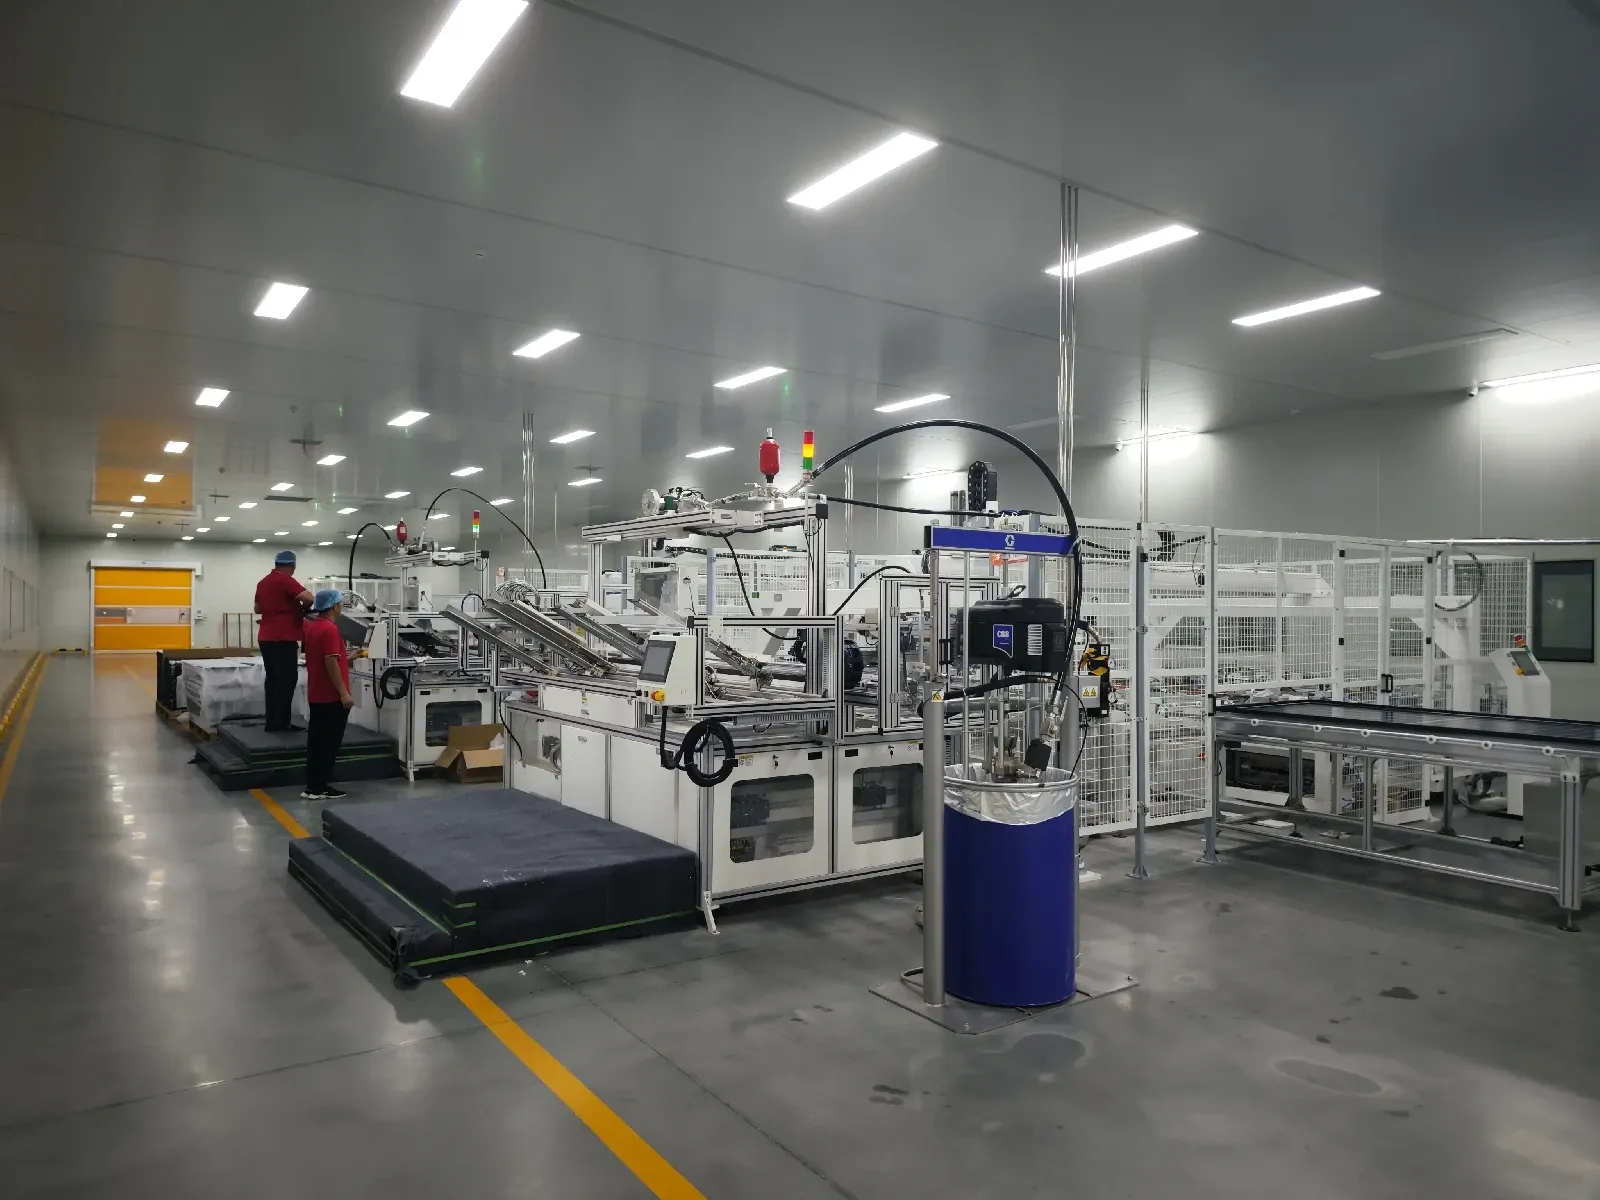

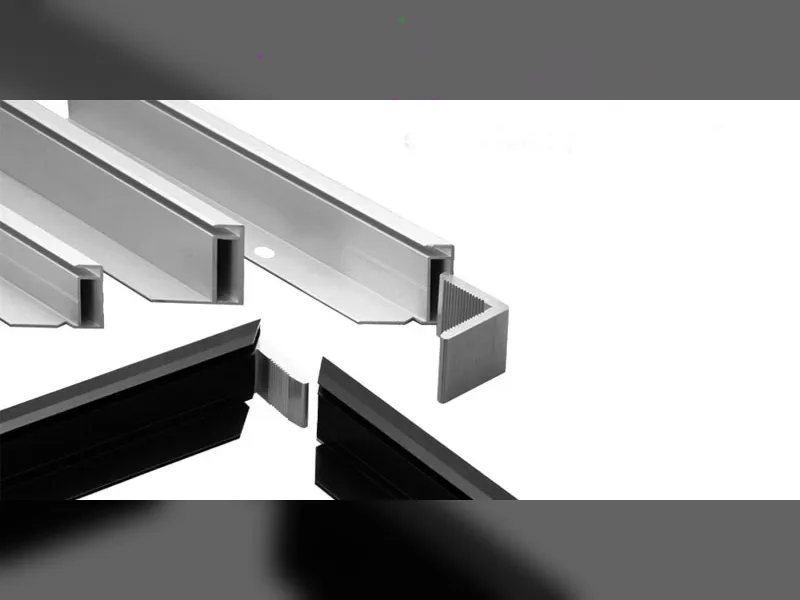
Die meisten herkömmlichen Solarmodule verwenden einen Aluminiumrahmen, um die Glaskanten zu schützen und während Transport und Installation mechanischen Halt zu bieten.
Der Rahmenabschnitt kann Folgendes umfassen:
Automatische Rahmenklebemaschine
Aluminiumrahmen-Zuführsystem
Eckverbindungs-Einsetzgerät
Rahmenmontagemaschine
Pneumatische oder hydraulische Rahmungsmaschine
Rahmen-Stanzgerät
Vor dem Verpressen der vier Rahmenteile um das laminierte Modul wird Dichtmittel auf die Innenseite der Aluminiumprofile aufgetragen.
Der fertige Rahmen muss rechtwinklig, stabil und ordnungsgemäß abgedichtet sein. Häufige Rahmungsfehler sind lockere Ecken, unzureichendes oder überschüssiges Dichtmittel, Kratzer und falsche Rahmendimensionen.
Rahmenlose Glas-Glas-Module benötigen diesen Prozess je nach Produktdesign möglicherweise nicht.
13. Anschlussdosen-Montagemaschinen
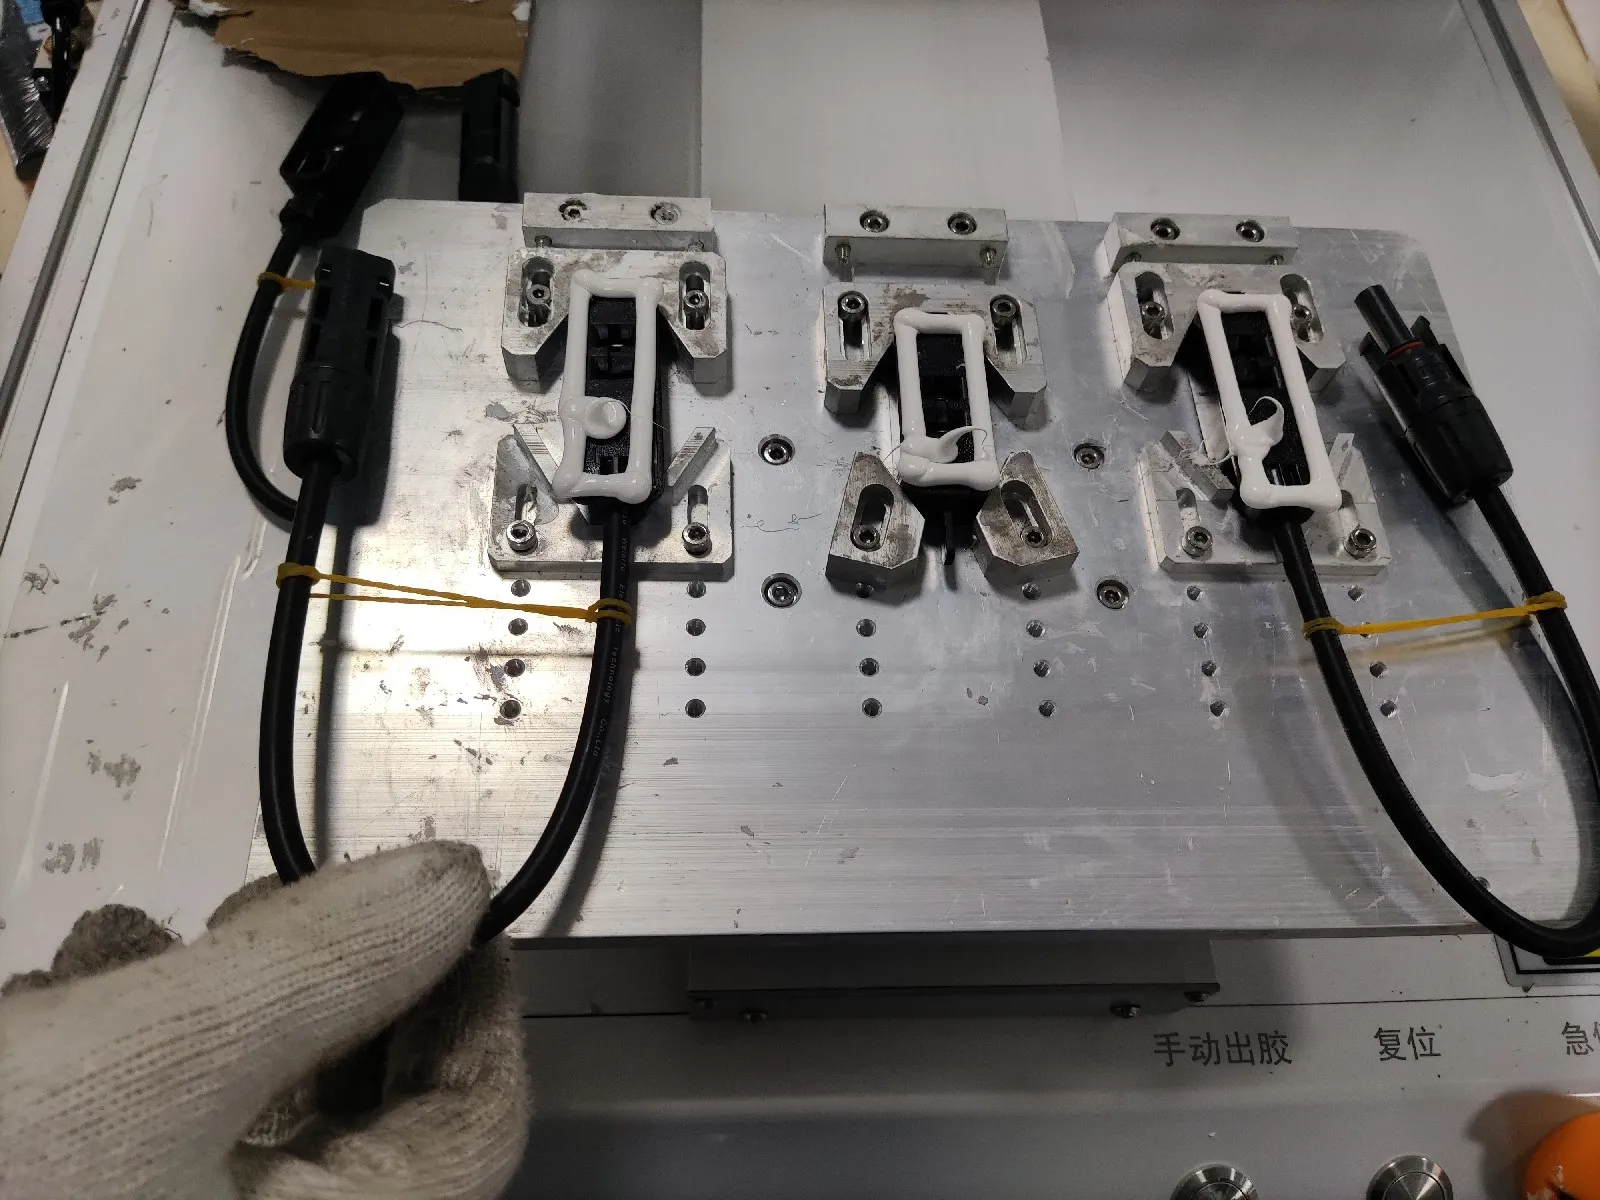
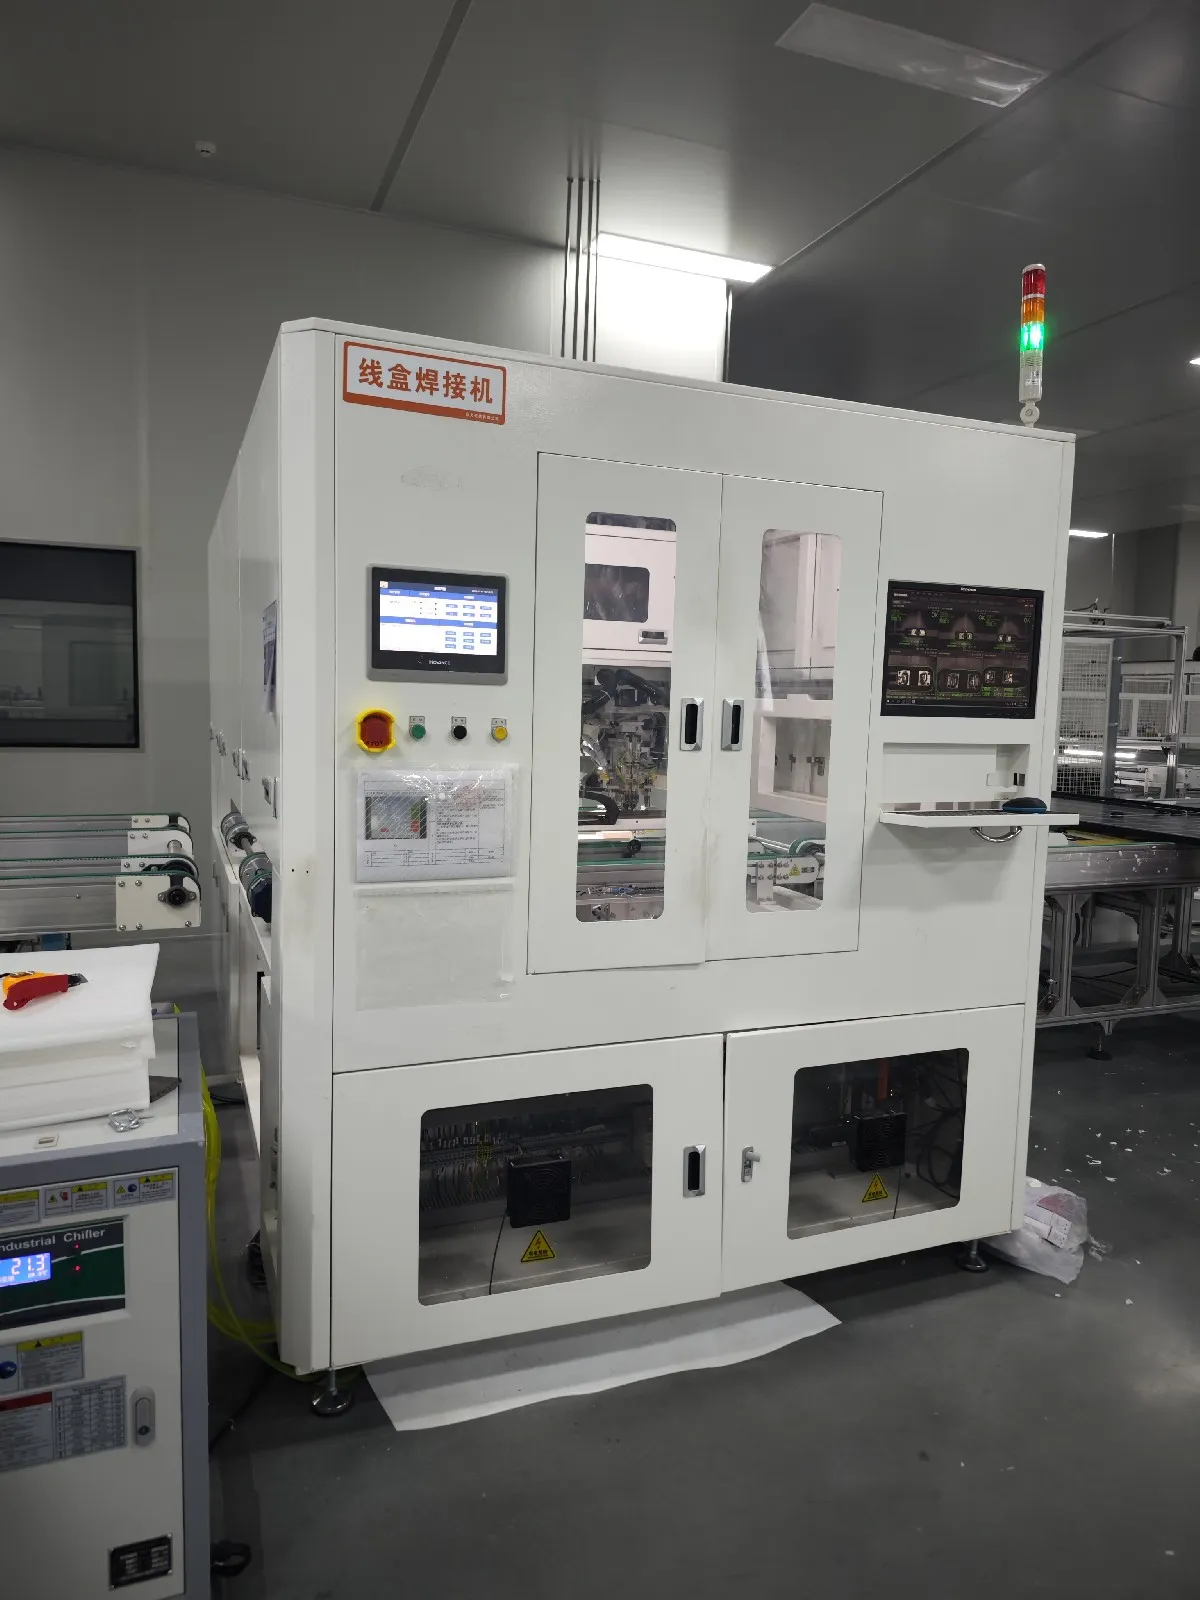
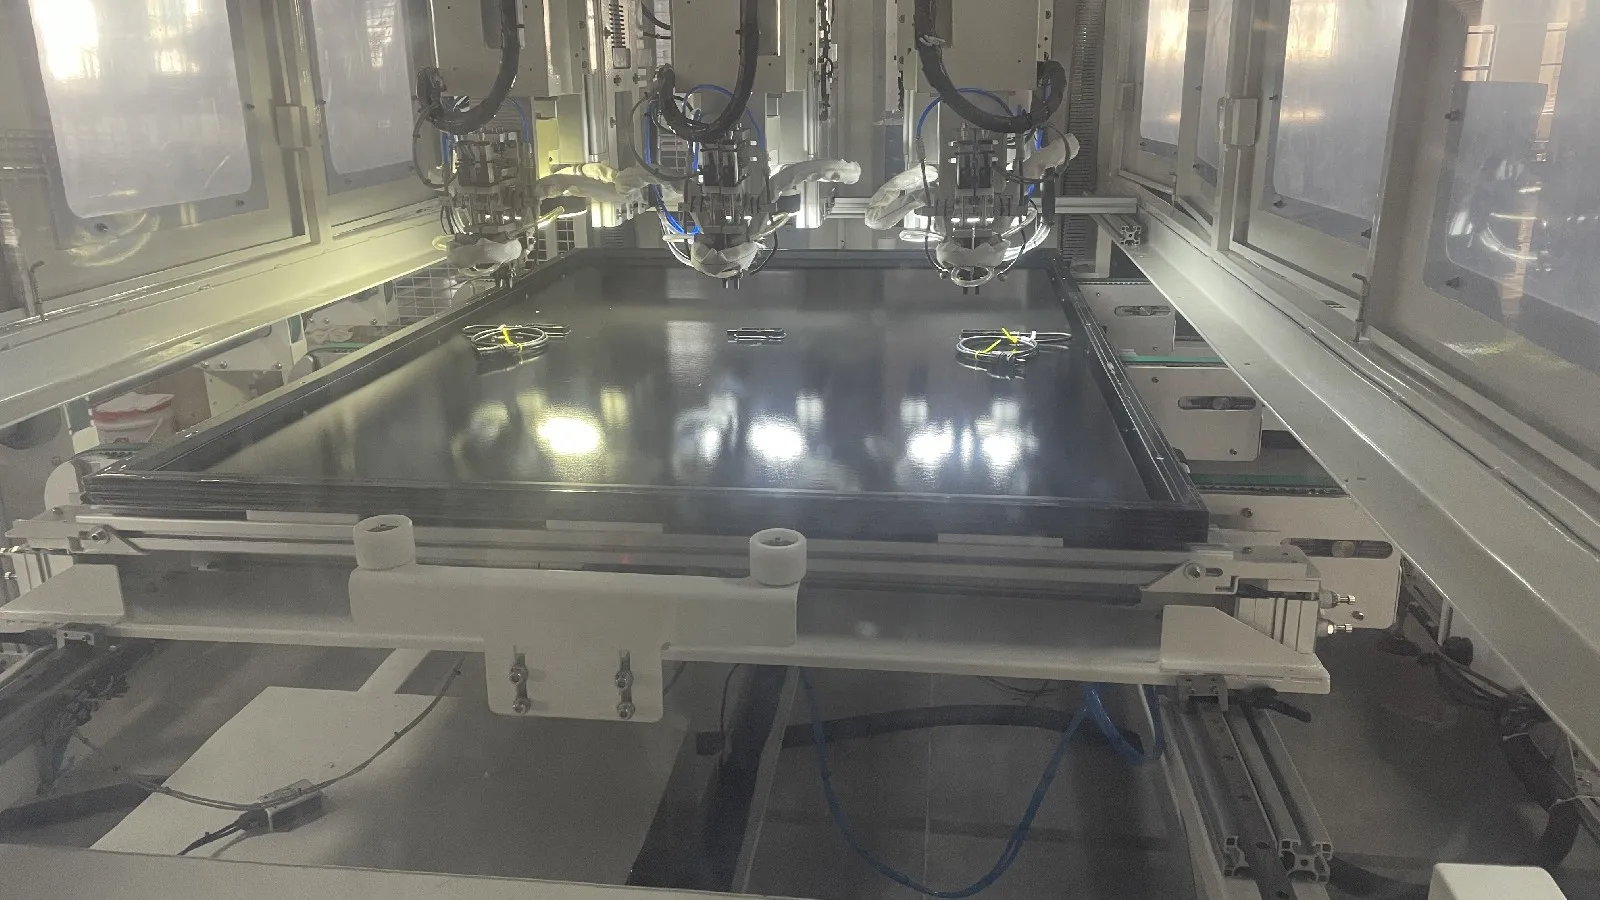
Die Anschlussdose sammelt die elektrische Leistung des Zellkreises und stellt die Verbindung zwischen dem Modul und dem externen PV-System her.
Der Anschlussdosenprozess kann Folgendes umfassen:
Positionierung der Anschlussdose
Auftragen von Silikon oder Klebstoff
Löten der Anschlussbänder
Automatisches Anschlussklemmen-Schweißen
AB-Kleber-Befüllung
Vergießen
Kabel- und Steckverbinderprüfung
Eine Anschlussdosen-Lötmaschine verbindet die Anschlussbänder des Moduls mit den Anschlussklemmen der Anschlussdose. Eine Dosier- oder Vergusmaschine trägt anschließend Dichtmittel oder Füllmaterial auf, um die elektrischen Verbindungen vor Feuchtigkeit, Bewegung und Korrosion zu schützen.
Das Klebemittel und das Vergussmaterial müssen vor der Endprüfung und Verpackung ausreichend aushärten.
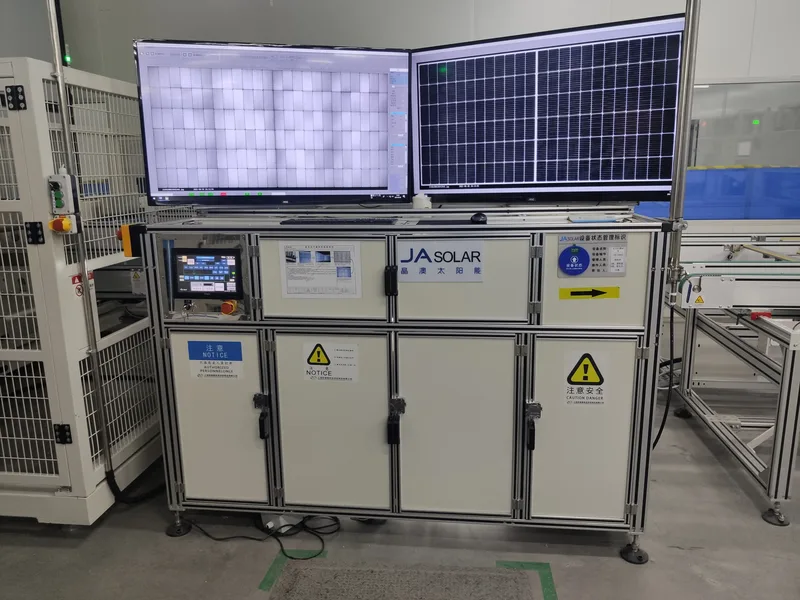
14. End-EL-Tester
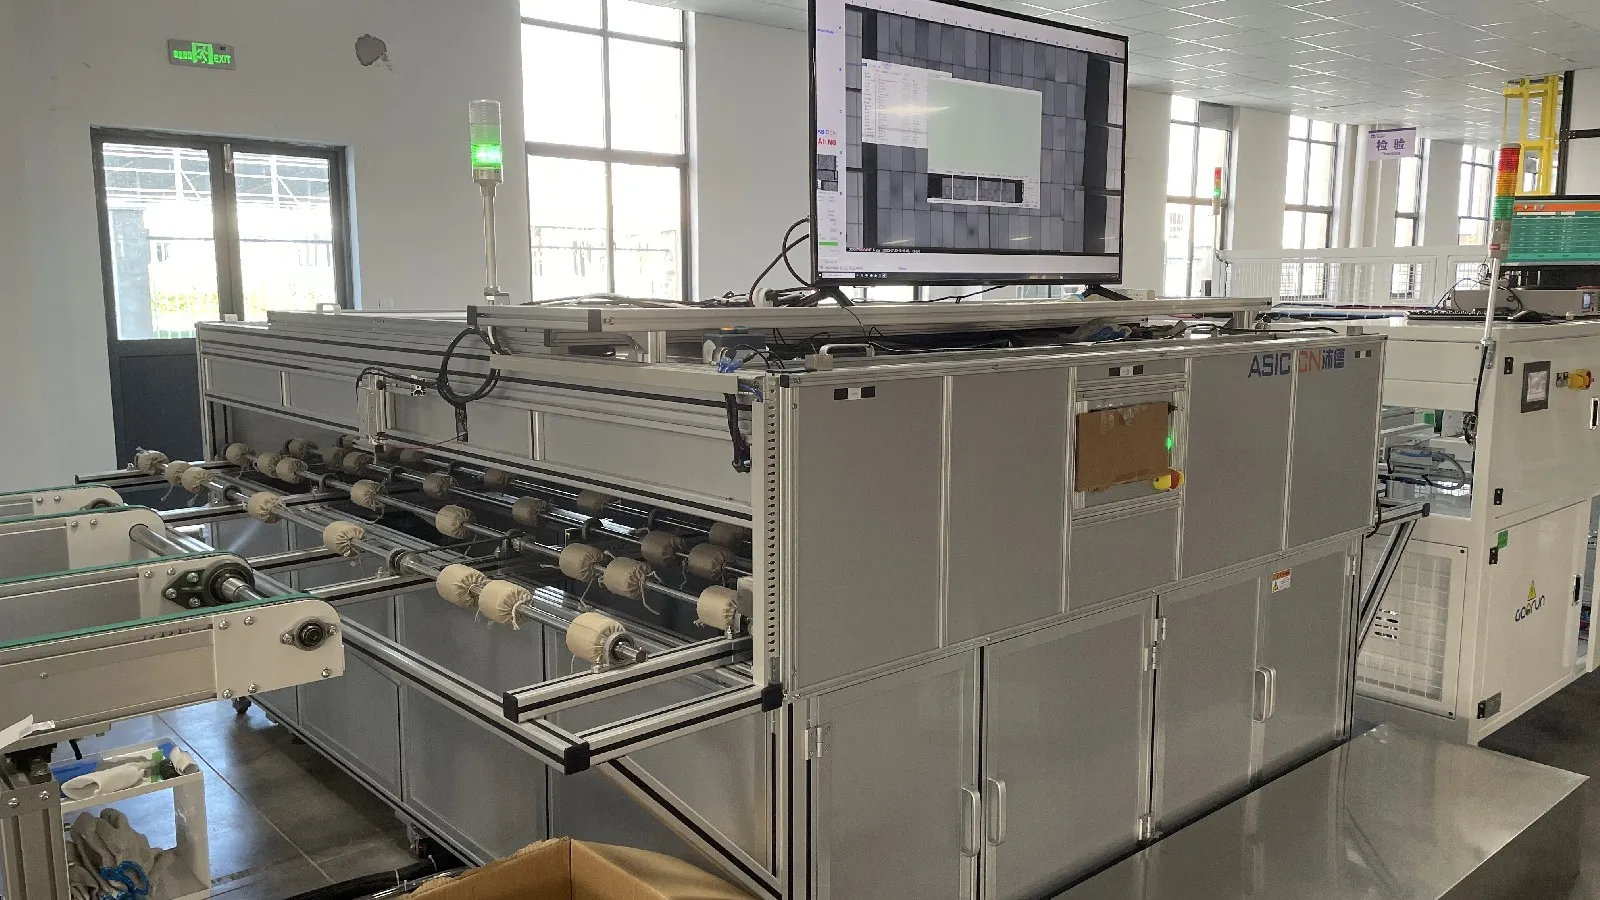

Ein zweiter EL-Test wird normalerweise nach der Laminierung oder der endgültigen Modulmontage durchgeführt.
Dieser Test ist notwendig, da während der Laminierung, des Beschnitts, der Einrahmung oder der Materialhandhabung neue Mikrorisse entstehen können.
Das endgültige EL-Bild kann Folgendes aufdecken:
Zellmikrorisse
Gebrochene Zellen
Unterbrochene Fingerkontakte
Schlechte Lötverbindungen
Gebrochene Busbars
Elektrisch inaktive Bereiche
String-Unterbrechungen
Automatische Bildanalysesoftware kann bei der Klassifizierung von Defekten helfen, aber der Hersteller benötigt dennoch klare Akzeptanzkriterien. Das System muss definieren, welche Defekte akzeptabel sind, welche nachgearbeitet werden müssen und welche zur Ablehnung führen.
15. Sonnensimulator und I-V-Tester
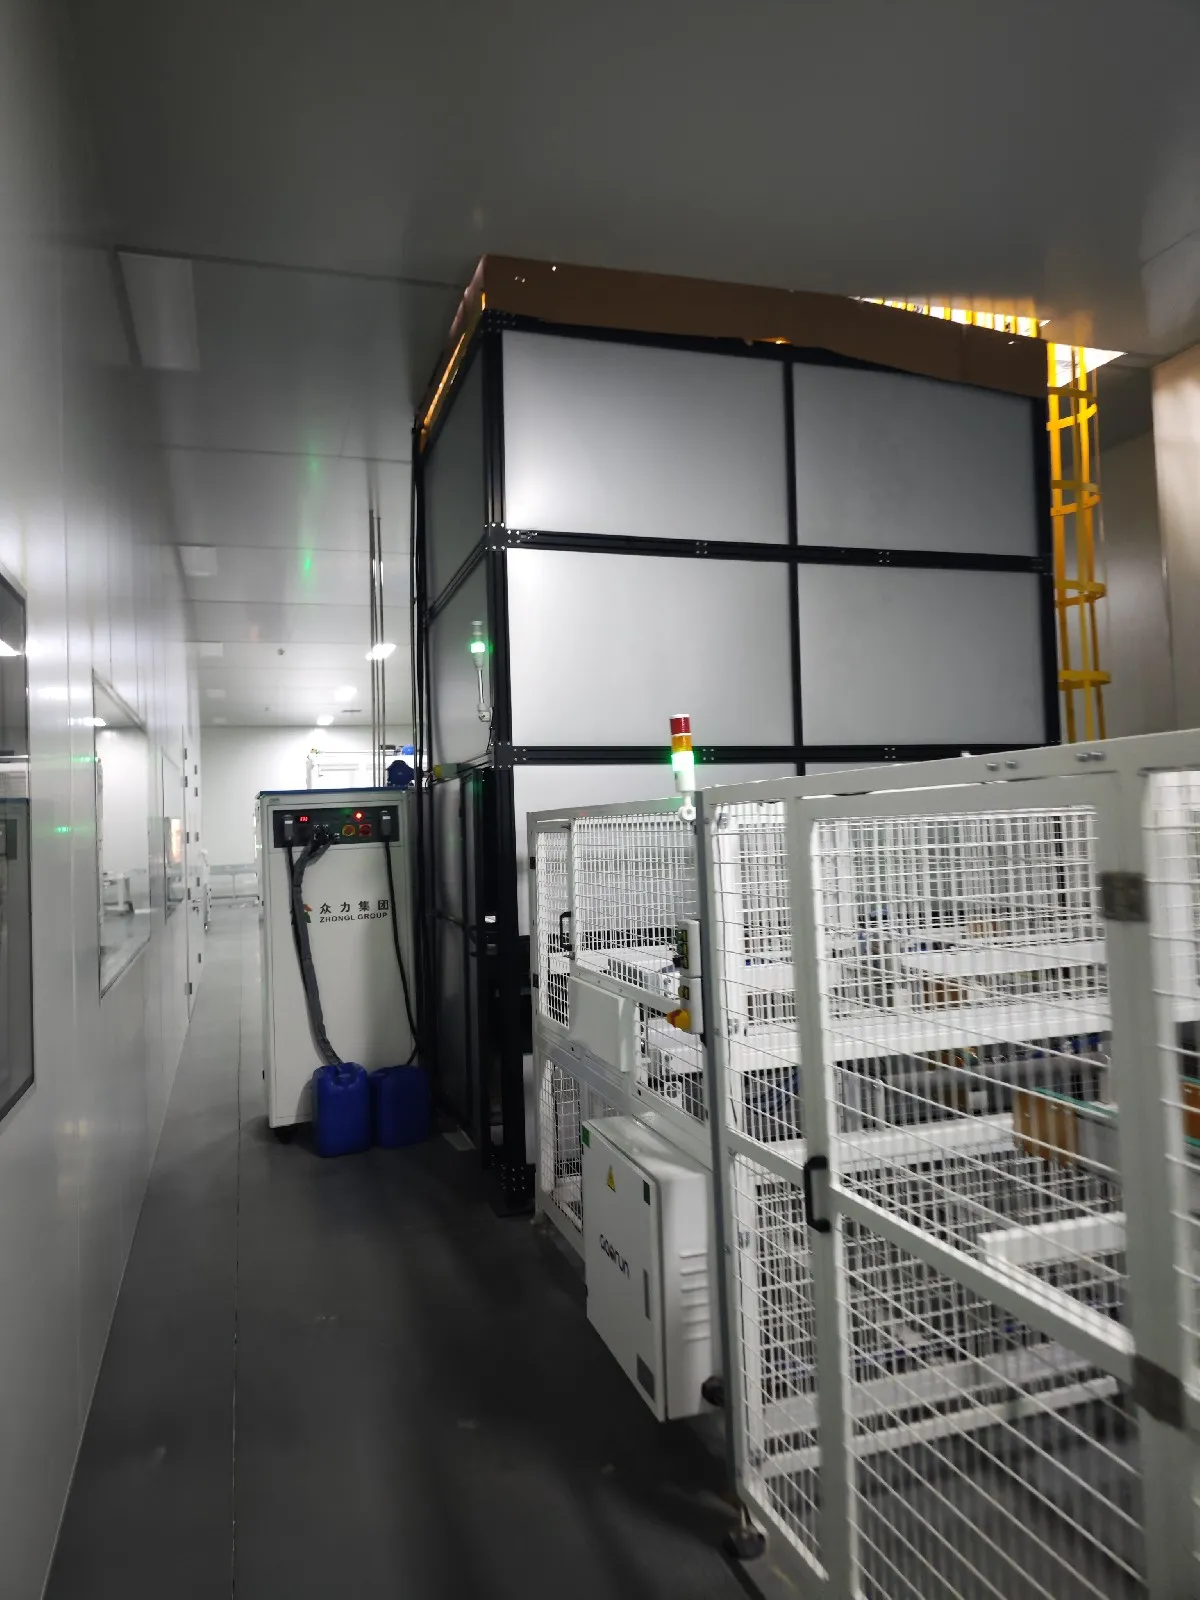
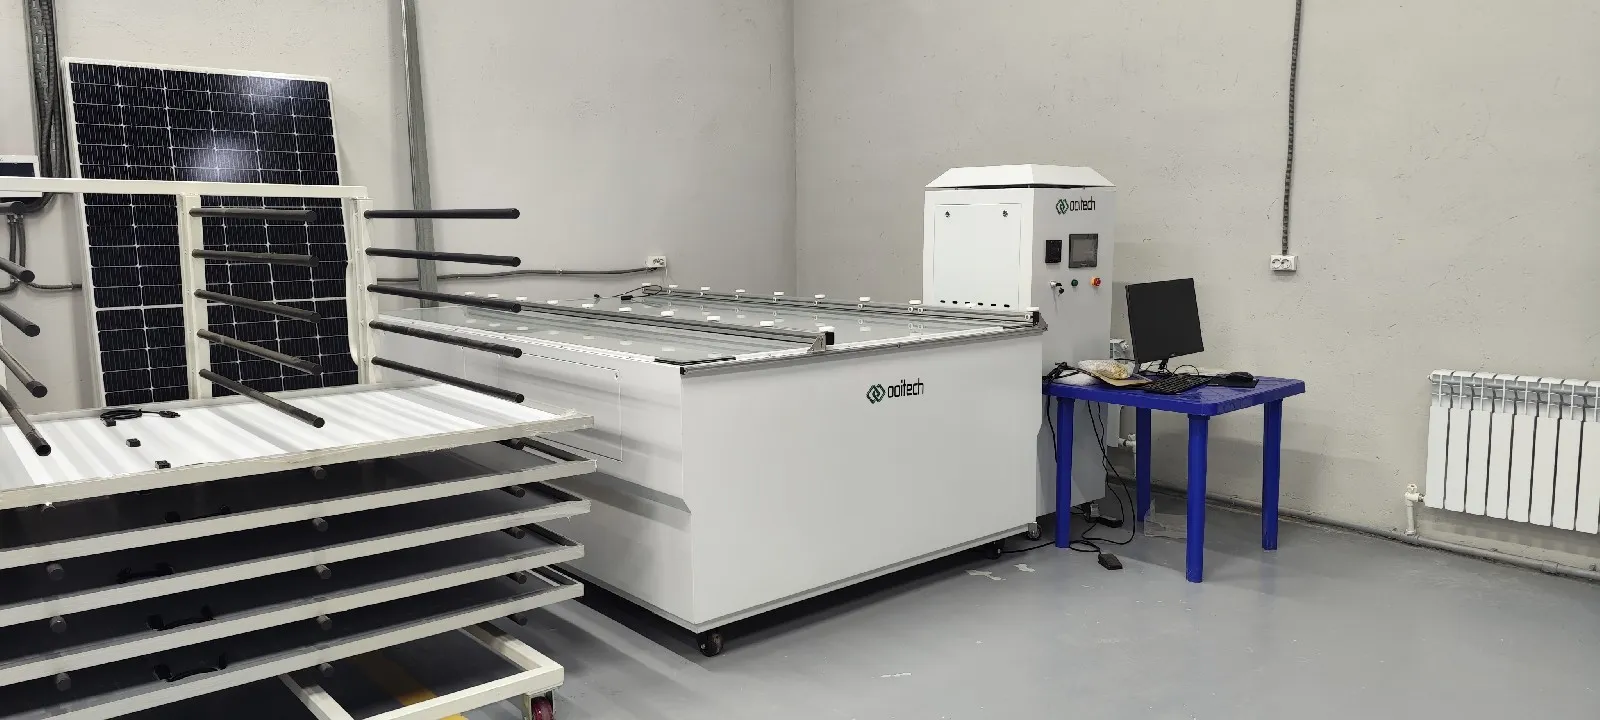
Der Sonnensimulator, auch als Blitztester oder I-V-Tester bekannt, misst die elektrische Leistung des fertigen Solarmoduls unter kontrollierter Beleuchtung.
Der Tester erfasst Parameter wie:
Maximale Leistung
Leerlaufspannung
Kurzschlussstrom
Betriebsspannung
Betriebsstrom
Füllfaktor
Modulwirkungsgrad
Vollständige I-V-Kurve
Die gemessene Leistung wird verwendet, um das Modul zu klassifizieren und sein Typenschild oder Produktionsetikett zu erstellen.
Der Sonnensimulator sollte eine geeignete spektrale Übereinstimmung, Lichtgleichmäßigkeit und Stabilität aufweisen. Seine Testgeschwindigkeit muss auch der Produktionskapazität der restlichen Linie entsprechen. Andernfalls beginnen sich fertige Module vor der Teststation anzusammeln.
16. Sicherheitstestausrüstung
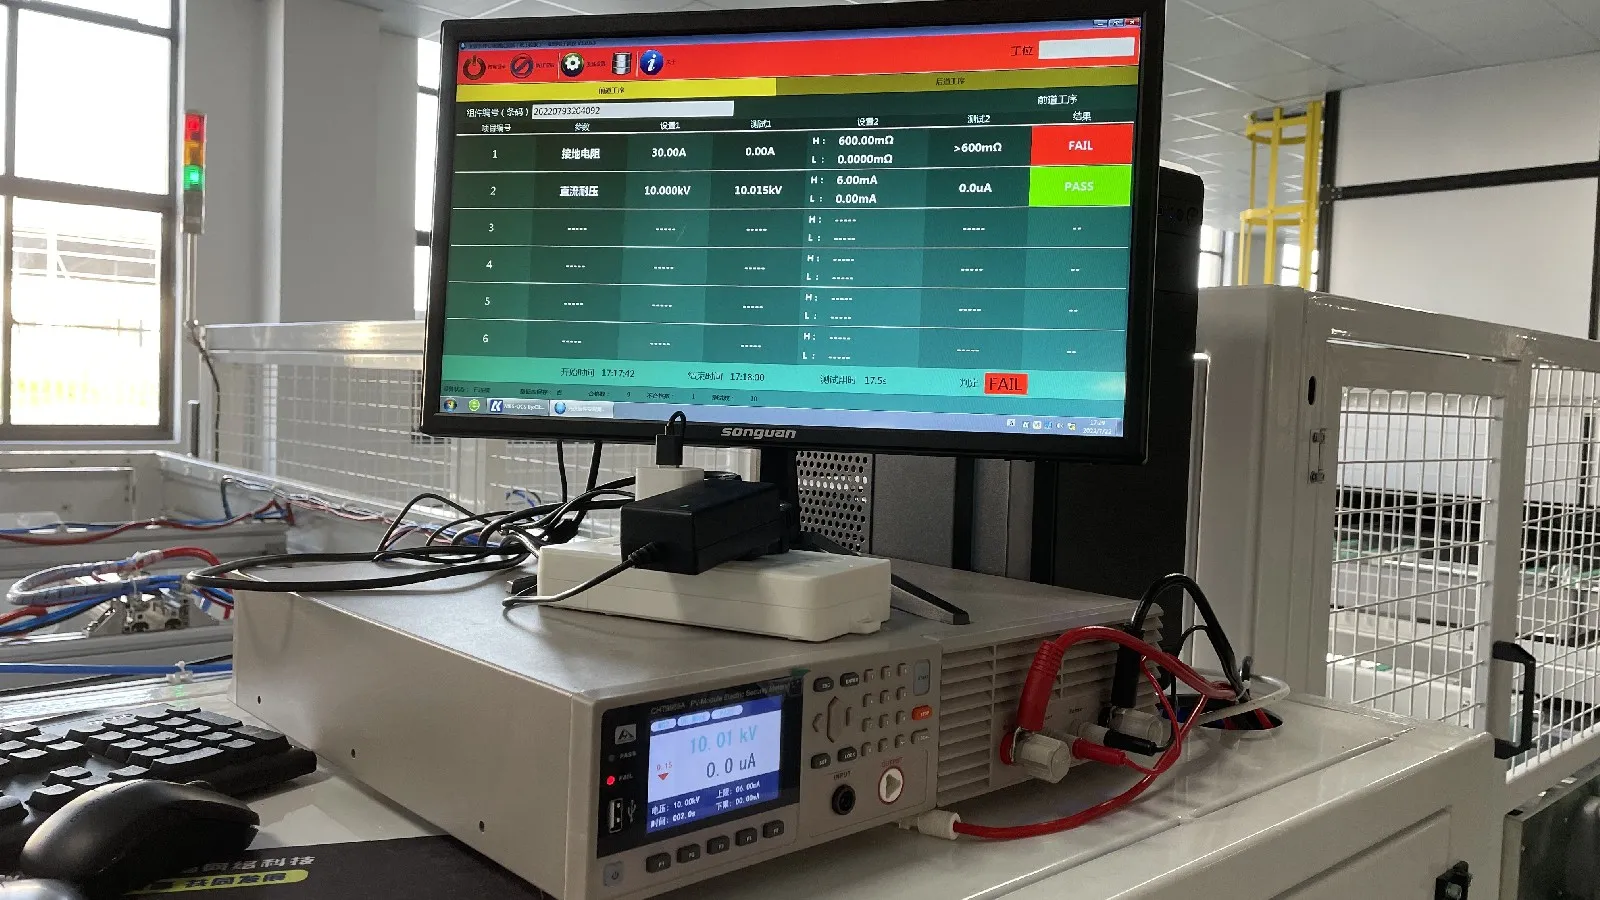
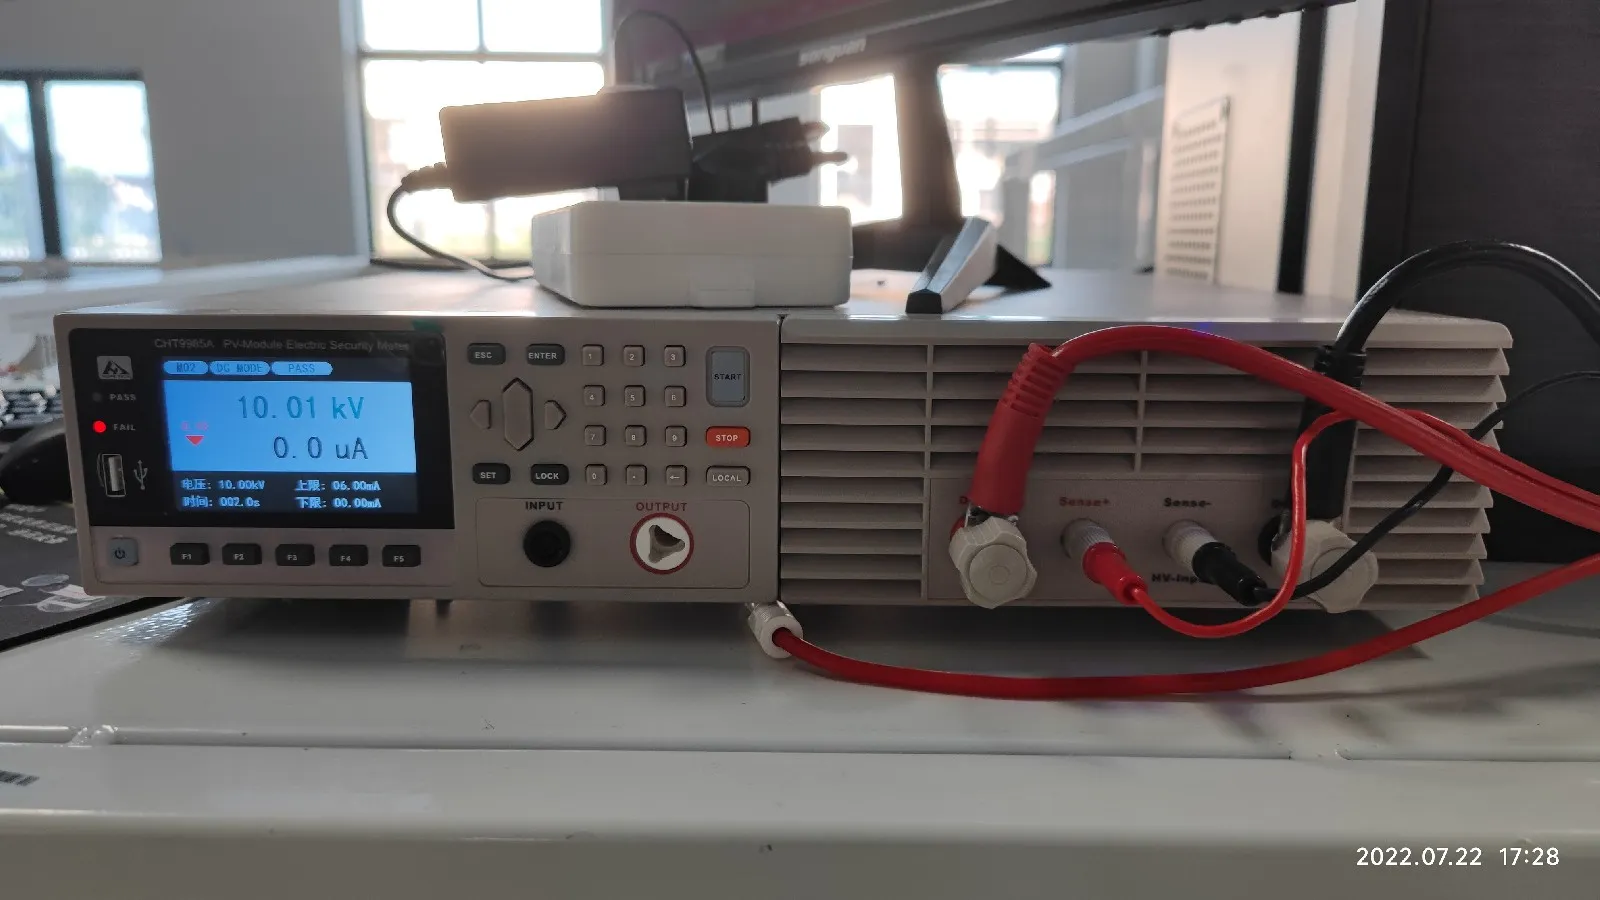
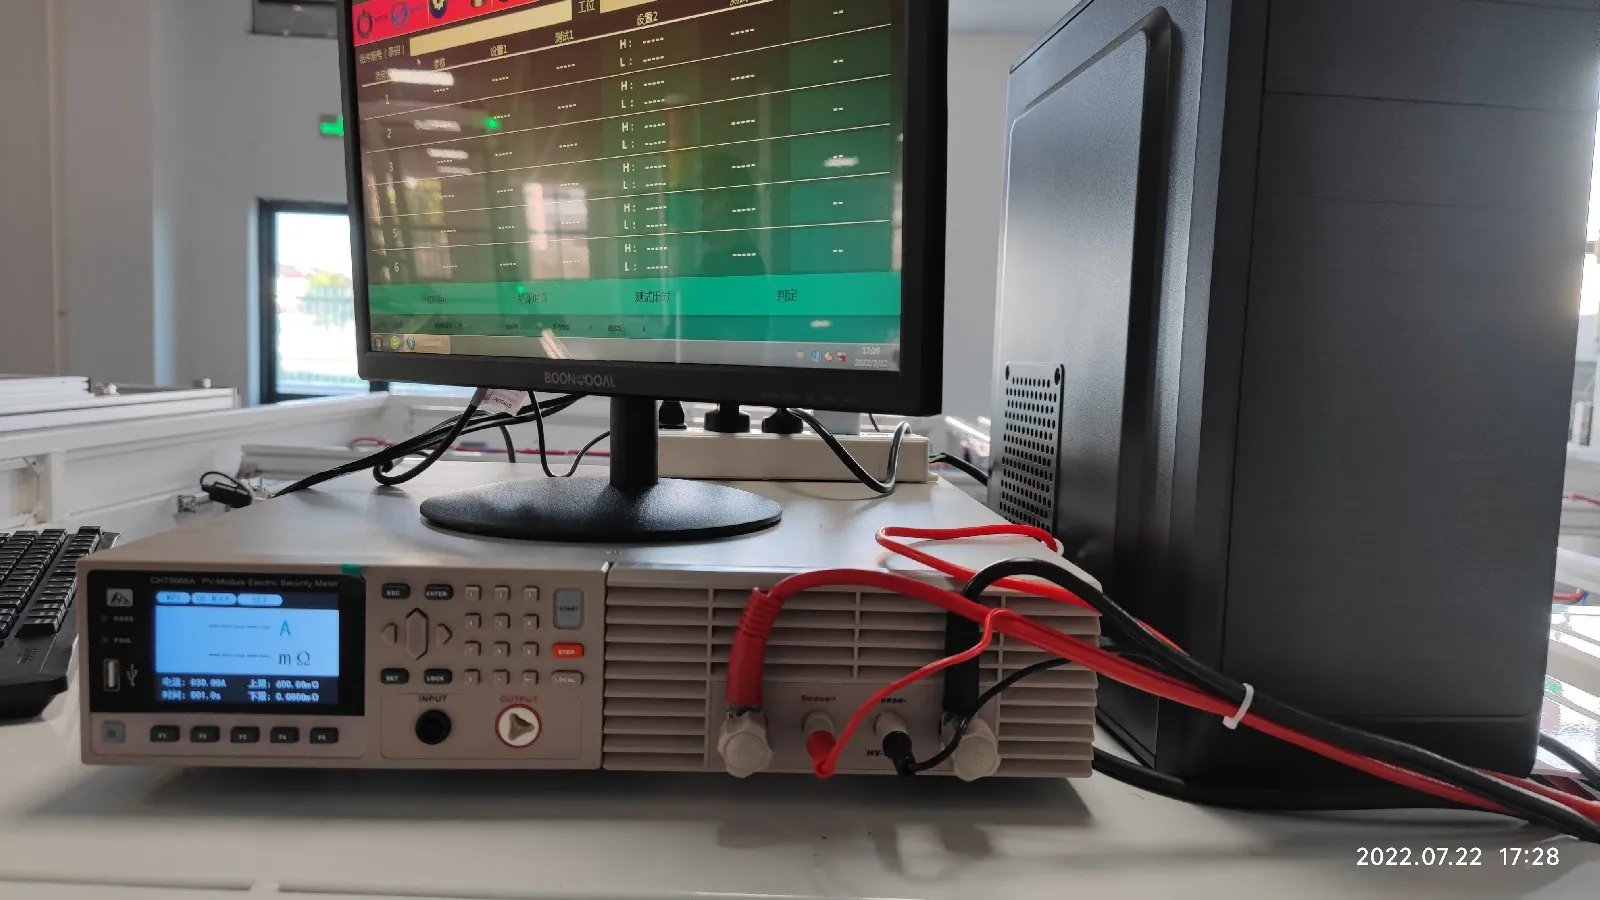
Die elektrische Leistung ist nur ein Teil der endgültigen Qualitätskontrolle. Das Modul muss auch elektrisch sicher sein.
Zur gängigen Sicherheitstestausrüstung gehören:
Hi-Pot-Tester
Isolationswiderstandstester
Erdungsdurchgangstester
Leckstrom-Prüfgerät
Der Hochspannungstest legt eine hohe Spannung zwischen dem internen Stromkreis und dem Modulrahmen an, um die Isolationsintegrität zu überprüfen.
Der Erdungsdurchgangstest misst die elektrische Verbindung zwischen dem Aluminiumrahmen und seinen Erdungspunkten. Die Isolationsprüfung prüft, ob das Modul sicher ohne gefährliche Leckpfade betrieben werden kann.
Dies sind wesentliche Produktionstests, keine optionalen Qualitätskontrollen.
17. Beschriftungs-, Sortier- und Verpackungslinie
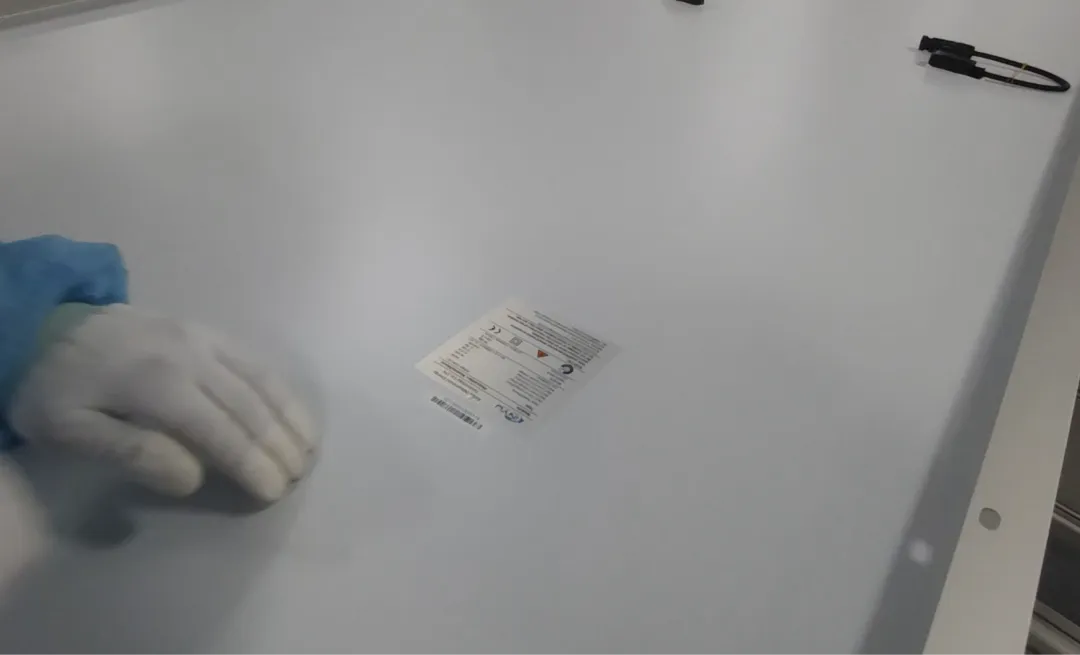
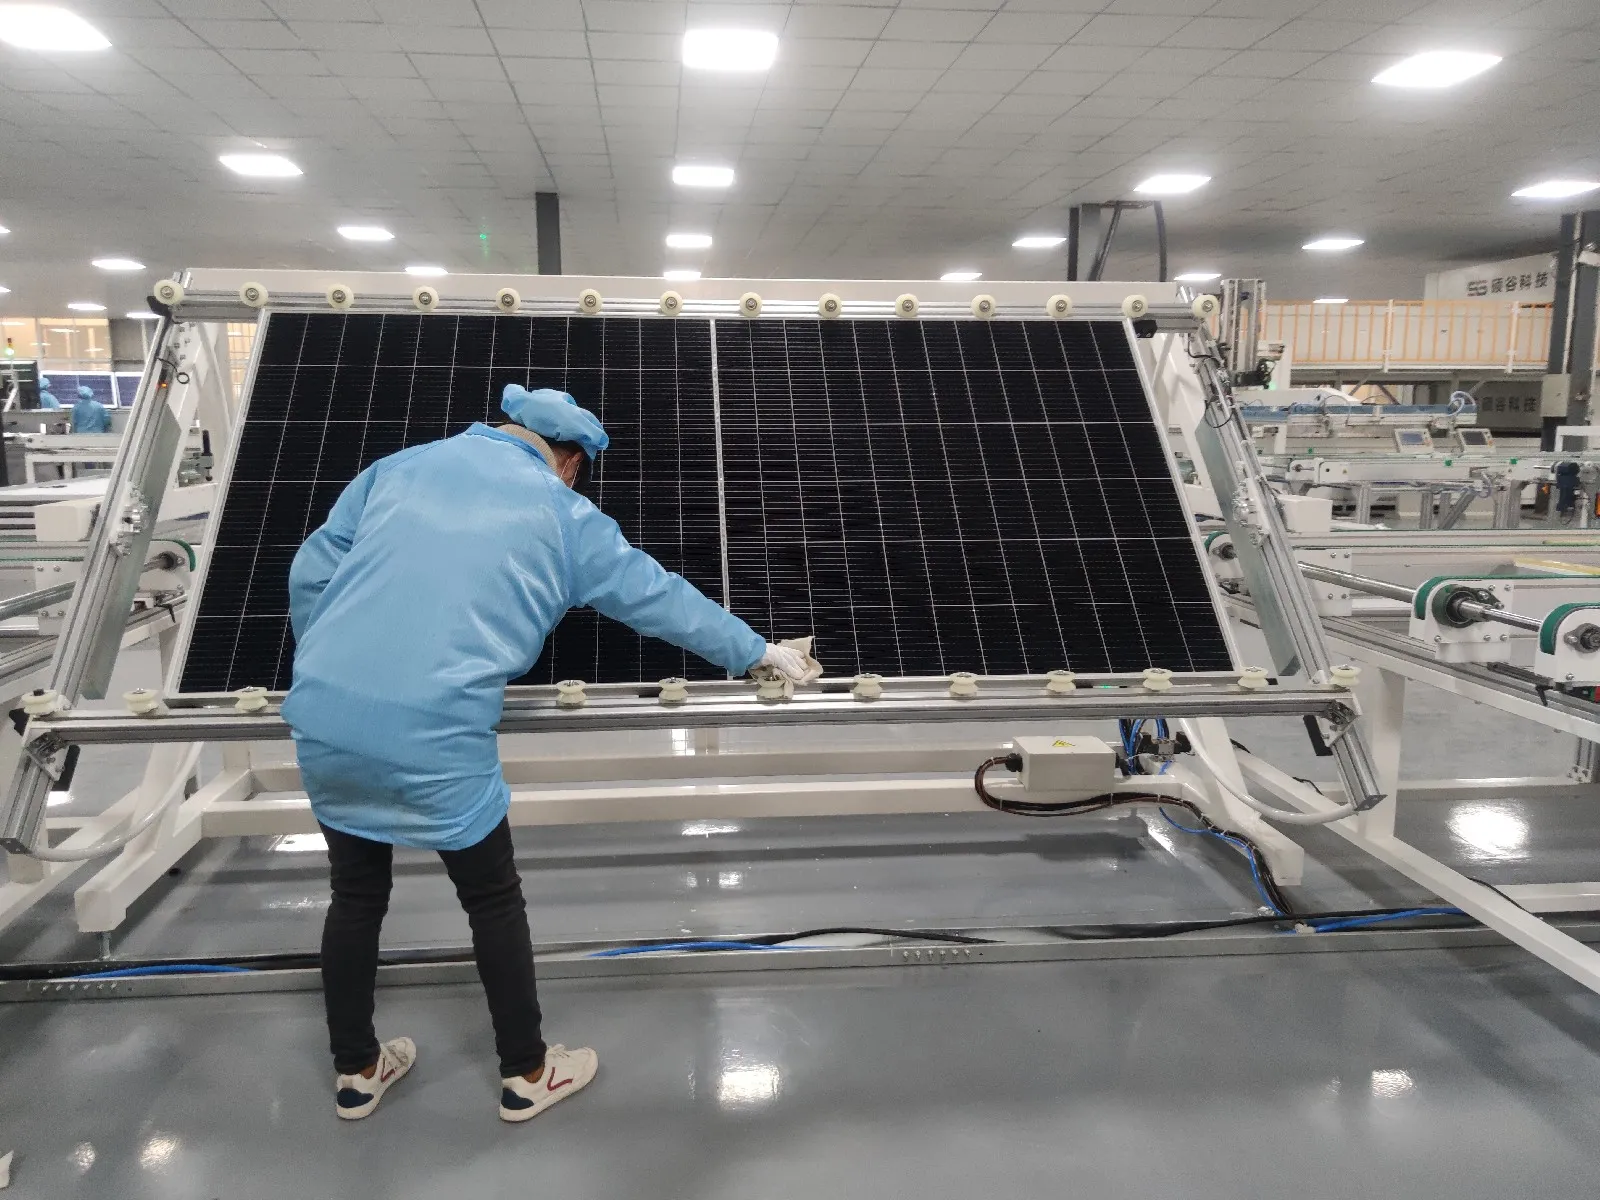
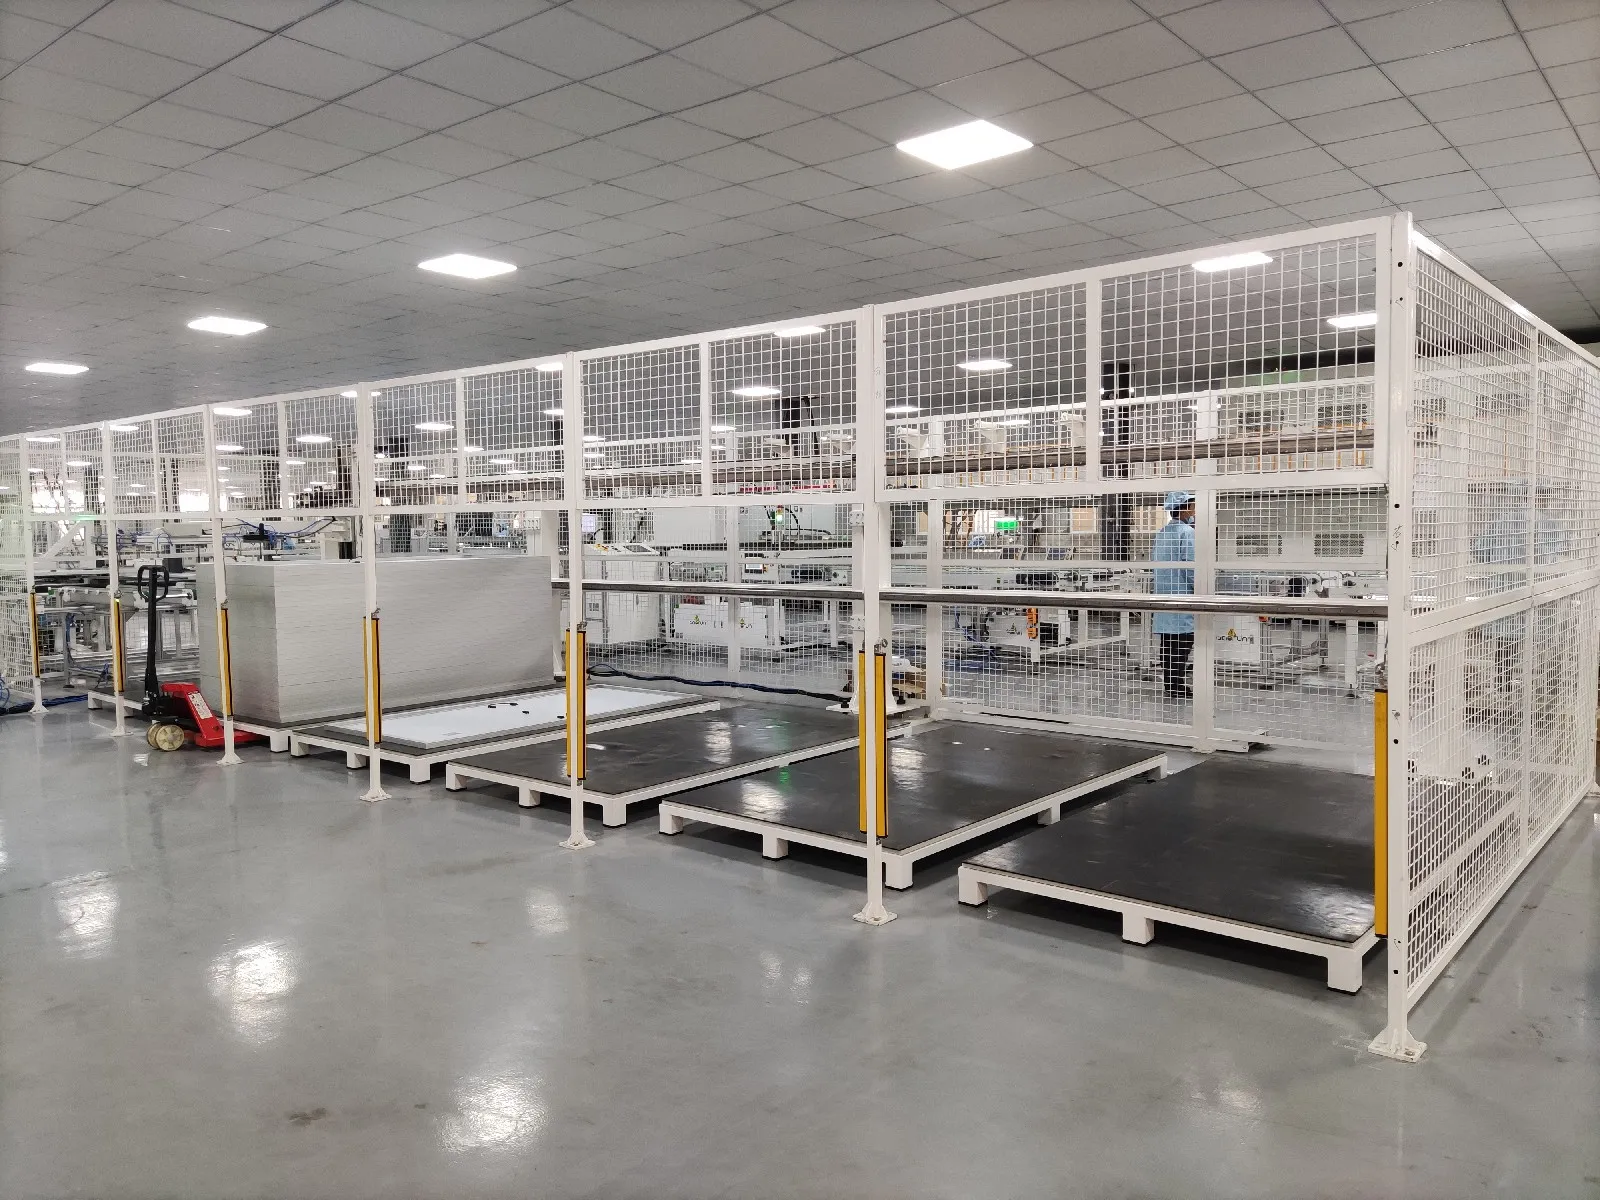
Nachdem das Panel die elektrische, Sicherheits-, EL- und Sichtprüfung bestanden hat, druckt die Fabrik sein Produktetikett und zeichnet die endgültigen Testergebnisse auf.
Jedes Modul erhält normalerweise eine eindeutige Seriennummer. Auf einer automatischen Linie kann diese Nummer mit einem MES- oder Rückverfolgbarkeitssystem verbunden werden.
Die Fabrik kann dann ein fertiges Modul zurückverfolgen zu Informationen wie:
Solarzellen-Charge
Stringer-Produktionsdaten
EL-Bilder
Layup-Station
Laminator-Rezept
Rahmenstation
I-V-Testergebnis
Sicherheitstestergebnis
Produktionsdatum und Schicht
Die fertigen Module werden nach Leistungsklasse sortiert, mit Schutzmaterialien gestapelt und für den Transport verpackt.
Verpackung mag wie ein einfacher Prozess erscheinen, aber falsches Stapeln oder unzureichender Schutz können gute Module beschädigen, bevor sie die Projektbaustelle erreichen.
Halbautomatisch oder vollautomatisch?
Eine Solarpanel-Fabrik benötigt nicht immer vollständige Automatisierung.
Halbautomatische Linien sind oft geeignet für Pilotprojekte, regionale Hersteller und Fabriken mit geringerer geplanter Kapazität. Bediener können Bussing, Materialvorbereitung, Trimmen, Anschlussdoseninstallation und Sichtprüfung manuell durchführen.
Vollautomatische Linien umfassen Roboterhandhabung, automatische Förderbänder, integrierte Inspektionssysteme, Produktionspuffer und Datenrückverfolgbarkeit. Sie bieten höheren Durchsatz und konsistentere Prozesskontrolle, erfordern jedoch auch stärkere Wartungsfähigkeiten und besseres Produktionsmanagement.
Der richtige Automatisierungsgrad hängt ab von:
Geplante Jahreskapazität
Moduldesign
Zelltechnologie
Verfügbare Investition
Lokale Arbeitsbedingungen
Anforderungen an die Produktqualität
Zukünftige Expansionspläne
Nicht jede Maschine separat auswählen
Die größte Maschine ist nicht immer die wichtigste Maschine, und die schnellste Maschine erzeugt nicht automatisch die schnellste Produktionslinie.
Die Kapazität muss über Zellschneiden, Verschaltung, Layup, Bussing, Lamination, Rahmung, Anschlussdosenmontage und Endprüfung ausbalanciert sein.
Die Fabrik benötigt auch unterstützende Systeme wie:
Automatische Förderbänder
Produktionspuffer
Druckluftkompressoren
Vakuumsysteme
Kältemaschinen
Materiallagerung
MES- und Rückverfolgbarkeitssoftware
Wartungsfläche
Qualitätskontrollbereiche
Das Moduldesign muss vor der Auswahl der Ausrüstung bestätigt werden. Eine Linie, die für konventionelle PERC-Vollzellenmodule ausgelegt ist, ist möglicherweise ohne Änderung mehrerer Maschinen nicht für großformatige TOPCon-Halbzellen, HJT-Module, BC-Zellen oder schwere Glas-Glas-Paneele geeignet.
Ein realistischer Fabrikplan sollte daher mit der Zielmodulspezifikation und der jährlichen Produktionskapazität beginnen. Die endgültige Maschinenliste folgt danach.
Unsere Sichtweise ist einfach: Eine zuverlässige Solarfabrik ist kein Haufen beeindruckender Maschinen, sondern ein ausbalanciertes Produktionssystem, und Ooitech kann komplette halbautomatische und vollautomatische Solarmodul-Produktionslinien von 5 MW bis 1,2 GW, Fabriklayout-Design, Installation, Schulung, Rohmaterialunterstützung und globalen After-Sales-Service bereitstellen.