SiNx zu dünn und Silberpaste stanzt durch
Inhaltsverzeichnis
Kurze Antwort: Frontfilm-Siliziumnitrid auf einer TOPCon-Zelle muss zwei entgegengesetzte Anforderungen erfüllen, und die Dicke, die beide erfüllt, ist eng begrenzt. Die SiNx-Schicht wirkt als Antireflexbeschichtung, sodass ein dickerer Film die optische Leistung bis zu einem gewissen Punkt verbessert. Sie muss außerdem dem Feuerschritt standhalten und verhindern, dass die Silberpaste während der Kontaktbildung zum Silizium durchstößt. Zu dünn aufgetragen dringt Silber in den Emitter ein und verursacht Shunts; zu dick aufgetragen bildet die Paste keinen ordnungsgemäßen Kontakt aus, was den Kontaktwiderstand erhöht. Arbeitsschichtdicken in der Produktion liegen im Bereich von 40 nm bis 80 nm, mit Feuerspitzen um 790 °C bis 800 °C. Diese Wechselwirkung ist der Grund, warum Pastenformulierung und Feuerprofil gemeinsam mit dem Beschichtungsrezept entwickelt werden und nicht unabhängig voneinander.
PV-Modulfertigung · von Jerry, Ooitech
Produkteinführung
Jeder, der eine TOPCon Prozesslinie betreibt, kennt dieses Dilemma. Beschichtet man das SiNx zu dünn, befürchtet man, dass die Silberpaste die Passivierungsschicht durchbrennt und Voc nach unten zieht. Beschichtet man es zu dick, steigt der Kontaktwiderstand stark an und FF kann nicht gehalten werden. Dünn macht Angst, dick macht auch Angst – wie dick ist also "genau richtig"?
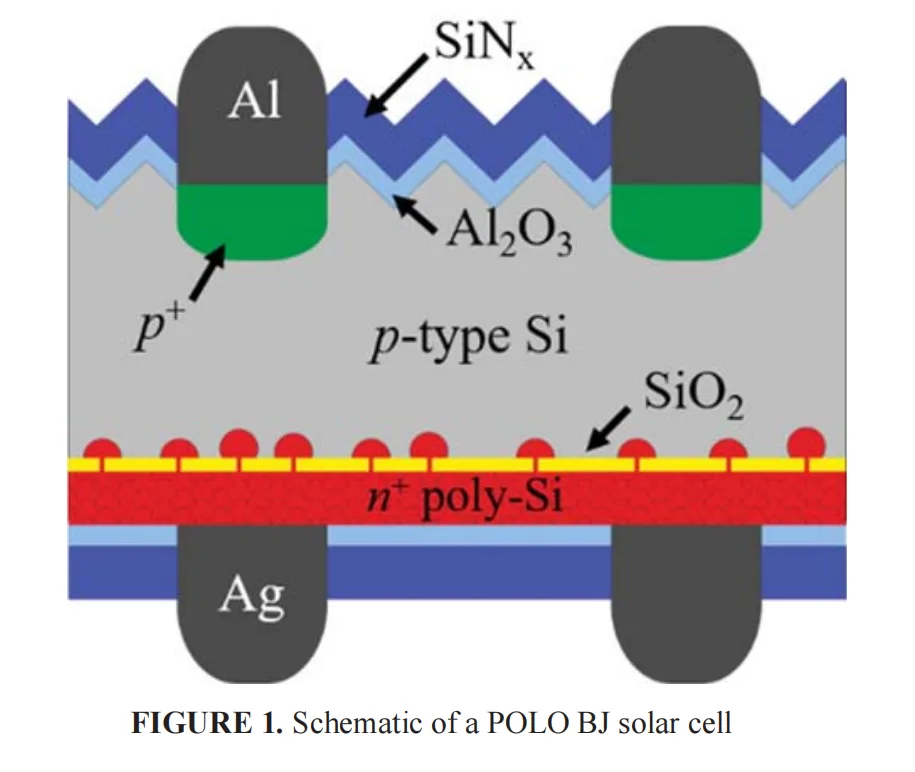
Im Jahr 2022 veröffentlichte das Team von Min Byungsul am ISFH (Institut für Solarenergieforschung Hamelin, Deutschland) eine Studie in den AIP Conference Proceedings, die dieses Problem untersuchte. Sie verwendeten POLO-Passivierungskontakte – der akademische Name für das, was die Industrie TOPCon nennt, im Wesentlichen eine ultradünne Oxidschicht plus dotiertes Polysilizium (poly-Si/SiOx-Struktur) – um zu isolieren, was wirklich passiert.
Die wichtigste Erkenntnis ist nicht kompliziert: SiNx-Dicke und Feuertemperatur sind ein zusammengehöriges Paar. Ändert man die Dicke, muss man die Temperatur anpassen. Bewegt man eines ohne das andere, sinkt entweder Voc oder der Füllfaktor bricht ein.
Technische Parameter
Wie das Experiment aufgebaut war
ISFH verwendete p-Typ-CZ-Wafer, mit einem n⁺-POLO-Kontakt auf der Zellrückseite (Tunneloxid plus phosphordotiertes Polysilizium).
Die zwei Schlüsselvariablen:
Dicke der rückseitigen SiNx-Kappenschicht – von 40 nm bis 80 nm
Spitzenfeuertemperatur – zwischen 790 °C und 810 °C eingestellt
Anschließend maßen sie zwei Dinge: Kontaktwiderstand ρc (mittels TLM) und Zell-IV-Parameter.
Zuvor haben wir uns ein JA-Solar-Papier von 2016 angesehen, wie die chemische Zusammensetzung (Si/N-Verhältnis) der vorderseitigen SiNx-Antireflexschicht den Silberpaste-Kontakt beeinflusst. Diese ISFH-Arbeit von 2022 befasst sich damit, wie die physikalische Dicke der Rückseite SiNx-Kappung beeinflusst den Silberpastenkontakt. Setzt man beides zusammen, deckt man beide Dimensionen ab – „chemische Zusammensetzung“ und „physikalische Dicke“, Frontfolie und Rückfolie.
Alle Proben bei 800°C gefeuert, nur die Dicke der rückseitigen SiNx-Schicht variiert
| SiNx-Dicke | Median ρc (800°C) | Status |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Sehr niedrig |
| 50nm | ~1,5 mΩ·cm² | Beginnt zu steigen |
| 60nm | ~7 mΩ·cm² | Deutlich steigend |
| 70nm | ~30-40 mΩ·cm² | Übergangszone, steiler Anstieg |
| 80nm | ~600 mΩ·cm² | Fast 600x höher als bei 40nm |
Feuertemperaturscan an 55nm- und 60nm-Proben
| Bedingung | Median ρc |
|---|---|
| 55nm SiNx + 800°C | 3,2 mΩ·cm² |
| 60nm SiNx + 805°C | 2,8 mΩ·cm² |
| 60nm SiNx + 810°C | 2,0 mΩ·cm² |
Technische Vorteile
Erste Erkenntnis: Zu dick und die Paste kann nicht durchfeuern
Alle Proben wurden bei einer 800°C Spitze gefeuert, wobei nur die Dicke der rückseitigen SiNx-Kappung geändert wurde. Das Muster ist aus der obigen Tabelle klar ersichtlich – die Menge an SiNx, die die Paste während des Feuerns durchbrennen kann, ist begrenzt. Wird diese Grenze überschritten, erreicht die Paste das darunterliegende Polysilizium nie, und der Kontaktwiderstand steigt stark an.
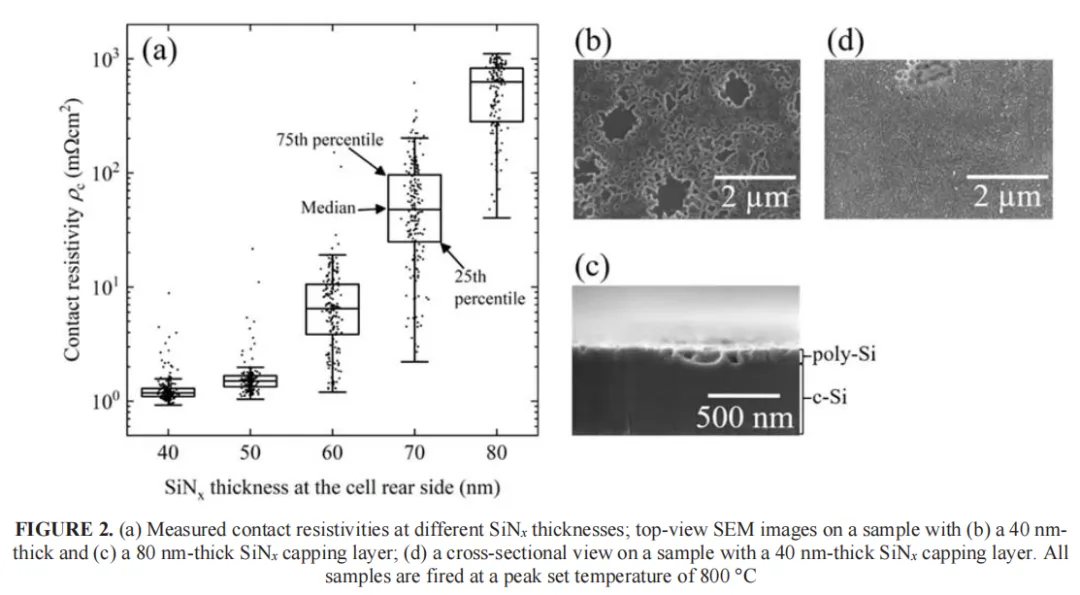
Die REM-Bilder liefern direkte Beweise:
40nm SiNx: Die Paste brannte vollständig durch sowohl das SiNx als auch das Polysilizium und hinterließ reichlich mikrometergroße Ätzgruben auf dem Poly. Das Polysilizium wurde lokal vollständig entfernt – guter Kontakt, aber die Passivierungsschicht wurde beschädigt.
80nm SiNx: nur eine winzige Anzahl sehr kleiner Ätzgruben, keine Bereiche, in denen das Poly vollständig entfernt wurde – die Passivierung hielt, aber der Kontaktwiderstand war fast 600-mal höher (etwa 2,8 Größenordnungen), und der FF war praktisch zerstört.
ISFHs Schlussfolgerung ist unmissverständlich: Es gibt ein optimales SiNx-Fenster – zwischen 50 und 60 nm. Zu dünn, die Paste durchschlägt die Passivierung und Voc fällt ein. Zu dick, die Paste kommt nicht durch und der Kontaktwiderstand steigt.
Zweite Erkenntnis: Dicke und Temperatur sind gekoppelt
ISFH blieb nicht bei „50–60 nm ist am besten“ stehen. Sie stellten eine praktischere Frage für die Fertigung: Wenn sich die SiNx-Dicke ändert, muss dann auch die Feuertemperatur angepasst werden?
Sie wählten 55 nm und 60nm Gruppen und führten einen Temperaturscan von 790 °C bis 810 °C.
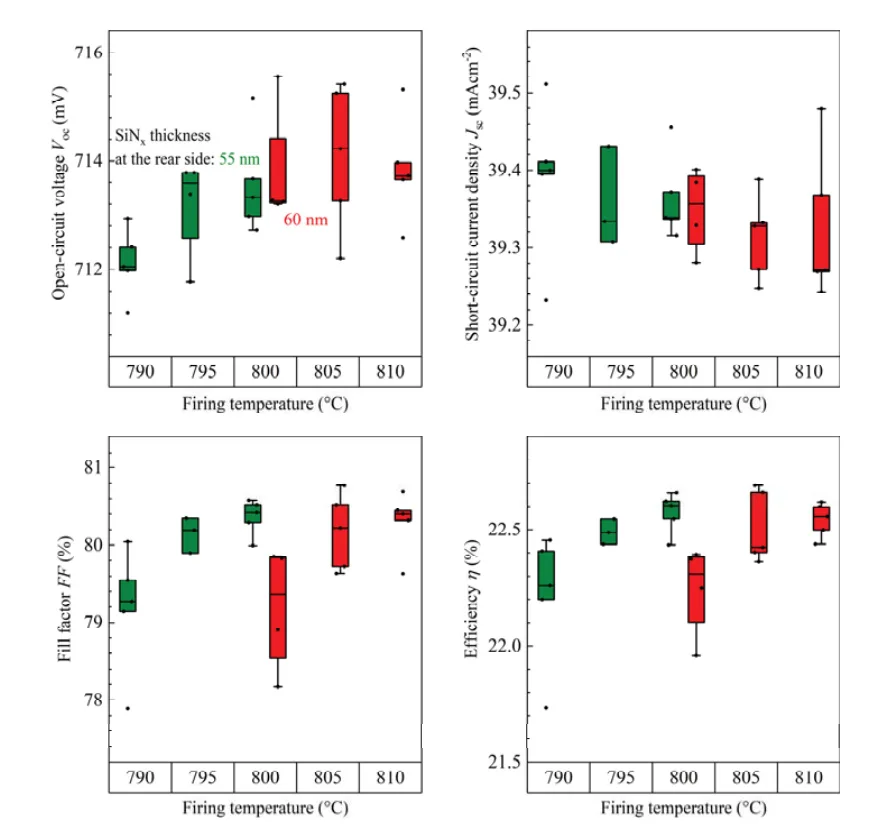
Das Ergebnis ist sehr klar:
55 nm SiNx: FF erreicht seinen Höhepunkt bei 800°C, dort ist der Wirkungsgrad am besten. Geht man niedriger, ist der Kontakt nicht gut genug; geht man höher, beginnt die Passivierung zu leiden.
60 nm SiNx: FF erreicht seinen Höhepunkt bei 805-810°C. Da das SiNx dicker ist, wird eine höhere Temperatur benötigt, damit die Paste durchfeuert.
In einfachen Linienbegriffen: Unter diesen Testbedingungen verschiebt sich die optimale Feuertemperatur beim Übergang von 55 nm auf 60 nm um etwa 5–10 °C nach oben. Diese Steigung ist nur eine Referenz für dasselbe Pastensystem – bei einem Pastenwechsel muss neu kalibriert werden.
Die Kontaktwiderstandsdaten stützen dies ebenfalls: höhere Temperatur, besserer Kontakt – solange man nicht die Grenze überschreitet, an der man beginnt, die Passivierung durchzubrennen.
Der Mechanismus: Die Größe der Ätzgruben ist der Schlüssel
ISFH legte mit SEM ein sehr klares Kriterium dar:
Gruben größer als 1 μm Durchmesser: Poly vollständig entfernt, Passivierung beschädigt → Voc sinkt
Gruben kleiner als 1 μm Durchmesser: Poly nicht vollständig entfernt, Passivierung intakt → Kontaktwiderstand sinkt, Voc unverändert
ISFH formulierte es direkt: „Eine gewisse Anzahl kleiner Ätzgruben ist notwendig, um einen guten Kontakt zu bilden. Ätzgruben unter 1 μm Durchmesser scheinen keinen Einfluss auf die Passivierungsqualität zu haben.“
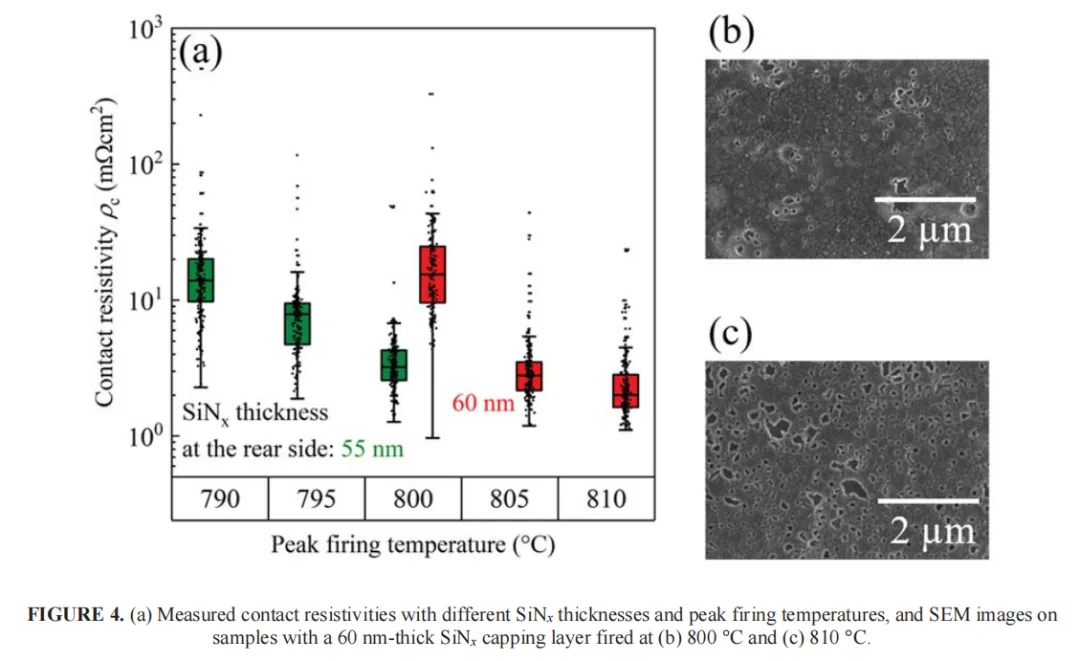
Linienkriterium: Ätzgruben sind nicht besser, wenn es weniger gibt, und nicht besser, wenn es mehr gibt – das Ziel ist kleine Größe, moderate Verteilung. Wenn Sie unter dem Mikroskop viele Gruben >1μm sehen, ist die Temperatur zu hoch oder das SiNx zu dünn, und die Passivierung wird bereits beschädigt.
Produktanwendung
Was kann eine Produktionslinie tatsächlich nutzen?
1. SiNx-Dicke ist nicht besser dünn und nicht besser dick. Unter 40nm brennt die Paste durch die Passivierung und Voc kollabiert; über 80nm kann die Paste nicht durchbrennen und der Kontaktwiderstand steigt um fast das 600-fache.
2. Dicke und Temperatur sind gekoppelt. Wenn Sie die SiNx-Dicke ändern, muss die Feuertemperatur folgen. ISFH-Daten geben eine Referenz – unter diesen Bedingungen verschiebt jede zusätzliche 5nm SiNx die Spitzentemperatur um etwa 5-10°C nach oben – aber kalibrieren Sie nach einem Pastenwechsel neu.
3. Ätzgruben sind ein "Fenster"-Indikator. Betrachten Sie Gruben- größe und -dichte per REM und Sie können beurteilen, ob Ihre aktuelle Dicke-Temperatur-Kombination innerhalb des Fensters liegt. Viele Gruben >1μm → zu heiß oder Film zu dünn; fast keine Gruben → zu kalt oder Film zu dick, Kontakt könnte problematisch sein.
4. Die Rückseitenfilmdicke bestimmt auch die optische Ausbeute und die Pastenauswahl. Die drei obigen Punkte betreffen alle, wie die Dicke den Kontaktwiderstand und FF beeinflusst, je nachdem, ob die Paste durchbrennt oder nicht. Aber in der Linie kontrolliert die SiNx-Dicke auf der Rückseite weit mehr als nur die elektrische Leistung.
In der realen Massenproduktion wird das rückseitige SiNx typischerweise im Bereich 70-85nm kontrolliert – dicker als das "Kontaktoptimum" von 50-60nm in der ISFH-Publikation. Der Grund ist einfach: Die Studie maß das reine Kontaktoptimum für ihre spezifische POLO-Struktur und eine bestimmte Paste, während eine Produktionslinie Passivierung, Kontakt und Farbgleichmäßigkeit gleichzeitig ausbalancieren muss und einen dickeren, stabileren Bereich wählt. Wichtiger noch: Kommerzielle Linienpasten verwenden ein anderes Glasfrittsystem als die Laborpaste von ISFH, daher ist auch das SiNx-Dickenfenster, das durchgebrannt werden kann, unterschiedlich.
Wenn Sie die Dicke ändern, ändert sich der Brechungsindex, und die Interferenzfarbe des Films verschiebt sich damit. Zu dünn oder zu dick führt zu Farbvariationen, Farbabweichungen und ähnliche kosmetische Verschlechterungen, die direkt die kosmetische Ausbeute verringern. Das stellt wiederum eine harte Anforderung an den Pastenhersteller: die Paste muss zum Prozessfenster der Rückfolie passen, nicht die Rückfolie dazu zwingen, sich an eine bestimmte Paste anzupassen. Dicke und Temperatur müssen zusammenpassen, und auch Paste und Foliendicke müssen zusammenpassen – die Linie ist ein System, keine Einzelpunkt-Optimierung.
Drei Dinge, die das Papier nicht sagte
Die Beziehung zwischen POLO und TOPCon. Der POLO-Kontakt, den ISFH verwendete, ist im Wesentlichen ultra-dünnes Oxid plus dotiertes Polysilizium (poly-Si/SiOx), grundsätzlich dasselbe wie die heutige TOPCon-Rückseitenstruktur, daher sind die Schlussfolgerungen direkt übertragbar. POLO ist der akademische Name, den ISFH vorschlug; TOPCon ist der branchenübliche Begriff; im Kern dieselbe Struktur.
Das Pastenmodell beeinflusst die Eindringtiefe. Verschiedene Pasten haben unterschiedliche Glasfritte-Zusammensetzungen und können unterschiedliche SiNx-Dicken durchbrennen. ISFHs 50-60nm basiert auf einer bestimmten Paste – wechselt man die Paste, muss man möglicherweise neu kalibrieren.
Langfristige Zuverlässigkeit wird nicht abgedeckt. Werden kleine Ätzgruben über 25 Jahre Außenalterung zu großen? Wird sich die Grenzfläche unter feuchter Wärme weiter verschlechtern? Das Papier beantwortet das nicht.
Zusammen mit JA Solar 2016 lesen
| Abmessung | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Anwendung | Frontseitige SiNx-Antireflexschicht (ARC) | Rückseitige SiNx-Deckschicht |
| Fokus | Chemische Zusammensetzung von SiNx (Si/N-Verhältnis) | Physikalische Dicke von SiNx |
| Kernvariable | SiH₄/NH₃-Gasverhältnis | SiNx-Dicke + Feuerungstemperatur |
| Fehlermodus | Abweichendes Si/N-Verhältnis → Fritte-Viskositätsungleichgewicht → hoher Kontaktwiderstand | Falsche Dicke → Durchbrennen oder Nicht-Durchbrennen |
| Korrekturrichtung | Gasverhältnis auf das optimale Fenster abstimmen | Dicke und Temperatur paaren |
| Gemeinsamer Mechanismus | Fritte-SiNx-Reaktionskinetik bestimmt die Kontaktqualität | Fritte-SiNx-Eindringtiefe bestimmt die Kontaktqualität |
Legt man die beiden Papiere nebeneinander, erhält man das vollständige Bild des Front- und Rückseitenfolienprozesses: Die chemische Zusammensetzung entscheidet, ob der Kontakt gut ist, die physikalische Dicke entscheidet, ob beim Kontaktieren das darunter Liegende beschädigt wird.
Eine Erinnerung für die Linie: Schauen Sie bei der Suche nach Wirkungsgradverlusten nicht nur auf das Poly
Mit beiden Papieren fertig, zurück zu unserer eigenen Linie. Bei der Jagd nach Wirkungsgradverlusten ist der Reflex eines Ingenieurs, zuerst die Dicke des rückseitigen Polys, den Dotierungsgrad und die Dicke des Tunneloxids zu prüfen – deren Einfluss auf FF und Voc ist gut verstanden und dies sind Standardprüfpunkte. Aber die rückseitige SiNx-Deckschicht wird oft als "Passivierungs-/Dekorschicht" abgetan, und nur wenige denken bei ihr an Kontaktwiderstand.
Der Wert dieses ISFH-Papiers liegt genau darin, dass es diese übersehene Variable zurück auf den Tisch bringt: Falsche Dicke der Rückfolie, Paste feuert nicht durch oder brennt durch, und FF bricht gleichermaßen ein. Wenn Sie das nächste Mal auf eine Situation stoßen, in der "Poly-Parameter unverändert, aber FF mysteriös gesunken" sind, kreisen Sie nicht nur um das Poly – gehen Sie zurück und prüfen Sie, ob Dicke der Rückfolie und Feuertemperatur noch zusammenpassen.
Bemerkenswert: Das ISFH-Experiment basiert auf konventionellem Feuern. Die heute weit verbreitete LECO-Technologie auf Linien kann den Kontakt durch einen nachfolgenden Laser-/Stromschritt optimieren, was die Empfindlichkeit gegenüber der Kombination aus Feuertemperatur und Dicke bis zu einem gewissen Grad reduziert – aber die Dicke der Rückfolie ist immer noch das Basisfenster und darf nicht ignoriert werden.
Ooitechs Ansicht
Wir sehen dasselbe auf jeder TOPCon-Linie, die wir in Betrieb nehmen – die rückseitige SiNx-Deckschicht wird nur als Farbfolie behandelt, und dann sinkt der FF leise, ohne dass jemand die Kombination aus Dicke und Temperatur prüft. Die ISFH-Daten decken sich mit dem, was Menschen zu LECO treibt, da die Entkopplung der Kontaktbildung vom Feuerschritt echte Spielräume schafft, wenn die Fritte-Chemie Ihrer Paste und Ihr Rückfolienfenster nicht perfekt übereinstimmen. Wenn Sie sehen möchten, wie diese Schritte auf einer echten Modullinie ablaufen – Beschichtung, Feuern, Stringen und alles – ist der Ooitech-YouTube-Kanal unter www.youtube.com/ooitech einen Blick wert. Und denken Sie daran, dies ist eine Studie auf Zellebene; die Modullinie erbt diese Zellen, aber das Schicksal des Kontakts ist bereits vorgelagert besiegelt.
Referenzen
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)