Wie ein Laserschritt erzwungen hat
Inhaltsverzeichnis
Kurze Antwort: Vor 2024 war fast die gesamte TOPCon-Front-Silberpaste aluminiumdotiert, weil das Aluminium half, dass die Paste während des Feuerns die Antireflexbeschichtung durchbrannte und einen Kontakt bildete. Ein Laserschritt änderte diese Anforderung. Wenn ein Laser verwendet wird, um die Kontaktbereiche vor der Metallisierung zu öffnen, muss die Paste nicht mehr selbst die Beschichtung durchdringen, sodass die Aluminiumdotierung, die das Durchbrennen ermöglichte, nicht mehr benötigt wird und zu einem Nachteil wird, weil Aluminium im Emitter die Rekombination erhöht. Die dabei auftretenden Feuertemperaturen lagen bei etwa 650 °C bis 700 °C. Die darauffolgende Verschiebung ist ein gutes Beispiel dafür, wie eine einzelne Prozessergänzung die Spezifikation für jedes vorgelagerte Material zurücksetzt und warum sich Pastenformulierungen gemeinsam mit der Metallisierungsroute ändern und nicht unabhängig davon.
PV-Modulfertigung · von Jerry, Ooitech
Einführung
Vor 2024 war TOPCon Front-Silberpaste so gut wie ausschließlich mit Aluminium dotiert. Aluminium half, die dielektrischen Schichten durchzubrennen, half den Kontaktwiderstand zu senken, und alle verwendeten es problemlos. Dann kam LECO auf und das ganze Bild kippte. Aluminiumfreie Silberpaste übernahm fast über Nacht die Führung, und aluminiumdotierte Paste fiel in eine unterstützende Rolle zurück. Danach gingen alle tief in die aluminiumfreie Richtung, feilten an Pastenformulierungen, molekularem Design und Prozesssynergie.
Warum kann ein Laserprozess die Silberpastenformel so stark erschüttern? In der Linie wissen viele, dass es passiert ist, aber nicht warum. Wenn man das versteht, versteht man tatsächlich das TOPCon-Frontsintern.
Die TOPCon-Frontmetallisierung bewegt sich von "Material dominiert Kontakt" zu "Material, Laser, Emitter und Finger teilen sich die Arbeit."
Beginnen wir mit der Frontstruktur
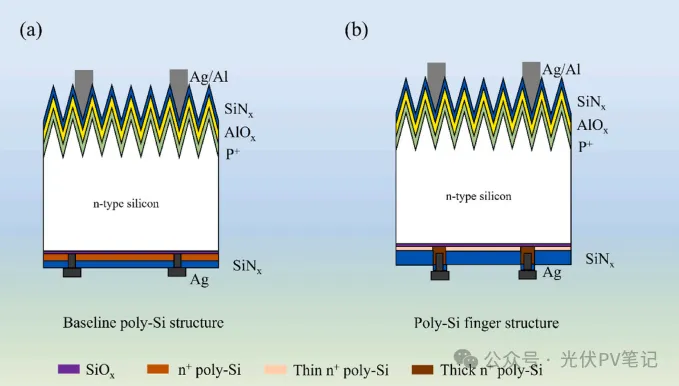
Nehmen wir eine typische TOPCon-Struktur. Die Vorderseite ist normalerweise ein mehrschichtiger dielektrischer Filmschichtstapel, zum Beispiel SiOx, SiNx, AlOx. Einige Prozesse bringen auch funktionale Schichten wie SiOxNy ein, und der genaue Stapel unterscheidet sich je nach Hersteller. Darunter sitzt der bordiffundierte Emitter mit einer typischen Sperrschichttiefe von nur 0,8 bis 1 Mikrometer.
Das Glasfritte in der Silberpaste muss diese dielektrischen Filme in den wenigen Sekunden des Sinterns Schicht für Schicht "durchfressen", um auf der Emitteroberfläche Wurzeln zu schlagen. Mehrere Filme, mehrere Tore. Jede Schicht hat eine andere Zusammensetzung, Dicke und Dichte. Für das Glasfritte sind das mehrere verschiedene Gerichte, und jedes braucht seine eigene Hitze. Das ist der strukturelle Grund, warum das TOPCon-Front-Sinterfenster von Natur aus eng ist: Sie sintern nicht einen Film, Sie sintern viele.
Aluminiumdotierte Ära: Aluminium ist ein zweischneidiges Schwert
Wie verbindet sich Silberpaste tatsächlich mit Silizium? Ungefähr so: Das Glasfritte schmilzt und ätzt die dielektrischen Schichten Schicht für Schicht auf. Über 650°C beginnt Silber, sich im geschmolzenen Glas aufzulösen. 2016 filmten NREL und SLAC dies live mit In-situ-Röntgenaufnahmen: Bei 700°C lösten sich in nur 10 Sekunden 70% des Silbers in der Glasphase auf. Die gelösten Silberionen folgen dem Glas zur Emitteroberfläche, reagieren mit Silizium in einer Redoxreaktion und fallen wieder als metallisches Silber aus, das sich zu Reihen von "Silberspitzen" formt. Beim Abkühlen scheiden sich Silberkristallite von wenigen Nanometern Größe im Glas ab und bilden leitfähige Kanäle, die den Strom herausführen.
Einfach ausgedrückt: Das Frontsintern lässt Silber einen Spaziergang durch das Glas machen und im Emitter Wurzeln schlagen.
In diesem Prozess ist die Aufgabe von Aluminium sehr real. Es hilft, die dielektrischen Schichten zu durchbrennen, und es drückt den Kontaktwiderstand nach unten. Aber Aluminium legt auch Minen. Die Tiefe des Bor-Emitter-Übergangs beträgt nur 0,8 bis 1 Mikrometer. Die Silberspitzen müssen tief genug gehen, um einen niedrigen Kontaktwiderstand zu bilden, dürfen aber den p-n-Übergang nicht durchstoßen. Aluminium verändert die Glasphasenreaktion, das Grenzflächenätzen und das Metallausfällungsverhalten. Unter bestimmten Prozesssystemen kann zu viel Aluminiumbeteiligung das Risiko von Kontakt-Überfeuerung und Emitterschäden erhöhen. Und die schlechte Bilanz von Aluminium ist nicht nur dieses eine Passivierungskonto. Bei Hochtemperatursintern sacken die Metallfinger ab und breiten sich aus. Nach dem Brennen werden die Finger breiter und kürzer, die Schattenfläche wächst, und der optische Verlust steigt damit. In der aluminiumdotierten Ära sind dies zwei schlechte Konten: Die Grenzfläche wird durch Aluminium verletzt, und die Finger werden durch Feuer verbrannt.
In einem Satz: Die aluminiumdotierte Ära tauschte Aluminiums rohe Gewalt gegen Kontakt und bezahlte die Rechnung mit Passivierung und Optik.
Als LECO Kam, Änderte Sich Der Himmel
LECO (Laser Enhanced Contact Optimizing) wurde erstmals 2016 von Cell Engineering vorgeschlagen. Es ging 2023-2024 in die TOPCon-Massenproduktion und ist heute eine Standardkonfiguration der Branche. Seine Bedeutung ist nicht "ein weiterer Laserschritt". Seine Bedeutung ist, dass es den Mechanismus der Frontkontaktbildung neu verteilt. Zum ersten Mal wird die Initiative der Kontaktbildung teilweise aus den Händen der Paste genommen und dem Laser gegeben, der präzise lokale Bearbeitung an der Kontaktgrenzfläche durchführt, um den Kontakt zu "aktivieren". Die Arbeit, die Aluminium früher erledigte, kann der Laser auch tun, und er tut es präziser, ohne die Passivierung zu schädigen.
Nehmen Sie das Aluminium heraus, und die größte Gefahr auf der Vorderseite, das Durchschlagen des Aluminiums, das die Passivierung des Bor-Emitters zerstört, verschwindet an der Quelle. Das ist es, was die Industrie den "großen Sprung" nennt: direkt von aluminiumdotierter Silberpaste zu aluminiumfreier Silberpaste, mit fast keinem Übergangszustand dazwischen.
Hier ist der Punkt, den die Leute am leichtesten falsch verstehen: aluminiumfreie Silberpaste bedeutet nicht einfach "Aluminium entfernen". Entfernen Sie das Aluminium, und die Aufgabe, durch die dielektrischen Schichten zu brennen, fällt vollständig auf das Glasfritte, während die Kontaktbildung auf LECO fällt. Die Glasformel, die Silberpulvermorphologie und das Sintertemperaturfenster der aluminiumfreien Paste müssen alle neu gestaltet werden. Das Entfernen von Aluminium spaltet ein altes Problem in zwei neue Probleme und löst sie dann einzeln.
Nach Aluminiumfrei: Der Kampf geht um "innere Fähigkeiten"
Aluminiumfreie Silberpaste ist nicht die Ziellinie, sondern die Startlinie. In den letzten zwei Jahren hat jeder in Richtung aluminiumfrei verfeinert und an den "inneren Fähigkeiten" der Paste geschliffen. Diesen August veröffentlichte das Team von Ye Jichun am Ningbo Institute of Materials zusammen mit JA Solar und Zhejiang Guangda Electronics eine Arbeit zur Frontmetallisierung mit 26,31% in Matter. Das ist das neueste Vorzeigestück dieser Welle innerer Fähigkeiten.
26,31% Wirkungsgrad TOPCon-Solarzellen durch synergistische Metallisierung mit reduzierten optischen Abschattungs- und Kontaktwiderstandsverlusten, https://doi.org/10.1016/j.matt.2026.102965
Packen Sie es aus, und es hat zwei Dinge getan, die in der Aluminium-Ära niemand auch nur zu denken gewagt hätte.
Erstens machte es die Silberpaste "konform". Ausgehend vom reversiblen Durchbruch- und Wiederaufbaumechanismus des polymeren thixotropen Netzwerks in der Paste gestalteten sie die molekulare Konfiguration des Polymernetzwerks und das intermolekulare Wasserstoffbrückennetzwerk neu, sodass die Paste nach dem Druck "aufsteht". Das Aspektverhältnis der gedruckten Finger erreichte 55%, sodass die Finger hoch und schmal sind. Unterschätzen Sie diese Zahl nicht. Was das Hochtemperatursintern am meisten fürchtet, ist das Absacken und Ausbreiten der Finger. Ein Aspektverhältnis von 55% bedeutet, dass die Abschattung stark abnimmt und ein großer Teil der optischen Verluste eingespart wird. Das ist die "raffinierte Kraft" auf Pastebene, nicht die rohe Gewalt von Aluminium, sondern Rheologiedesign.
Zweitens machte es den Kontakt "punktgenau". Ihr maßgeschneiderter LECO-Prozess legt eine Sperrspannung an die Zelle an, während ein Einzelfrequenzlaser kontinuierlich die Frontfinger scannt. Die Injektion von Ladungsträgern löst lokale Joulesche Wärme aus und bildet einen halbkugelförmigen Pb-Ag/Si-Legierungskontakt an der Schulter der Pyramide. Beachten Sie drei Schlüsselwörter: geringe Eindringtiefe, geringer Widerstand, diskrete Stellen. Die Metall-Halbleiter-Kontaktreaktion ist auf winzige Punkte beschränkt, anstatt dass die gesamte Oberfläche wie beim herkömmlichen Sintern „verbrannt“ wird. Die aluminiuminduzierte Gitterschädigung ist verschwunden, und der metallinduzierte Rekombinationsverlust sinkt erheblich.
Das Ergebnis des Ningbo-Instituts: 26,31% zertifizierter Wirkungsgrad durch Dritte, Kurzschlussstromdichte 41,98 mA/cm², ein zertifizierter Rekord für Jsc von großflächigen TOPCon-Zellen. Dieser Jsc-Gewinn stammt im Wesentlichen nicht von stärkerem Sintern, das den Kontakt „ausbrennt“, sondern vom „Einsparen“ der Verluste an beiden Enden gleichzeitig: Fingerverschattung und Grenzflächenrekombination.
Die Vorderseite ist nicht allein das Schlachtfeld der Paste
Nehmen wir die Nature Energy 26,66% noch einmal zur Hand. Viele Leute starren nur auf das doppelschichtige poly-Si auf der Rückseite, aber auch die Vorderseite wird unter das Messer genommen, und die Logik ist dieselbe wie bei der Matter Arbeit.
Auf der Vorderseite wird der Schichtwiderstand des Bor-Emitters von den üblichen 215 Ω/sq auf 430 Ω/sq erhöht. Ein höherer Schichtwiderstand bedeutet bessere Passivierung (Minoritätsladungsträgerlebensdauer steigt von 0,70 ms auf 1,12 ms, Dunkelsättigungsstromdichte sinkt von 9 auf 5 fA/cm²), aber der Kontakt wird schwieriger herzustellen. Die Lösung geht auf zwei Beinen. Die Finger werden von 20 μm auf 10 μm verengt und der Abstand von 1120 μm auf 825 μm verringert, wobei dichtere und feinere Finger verwendet werden, um den lateralen Transportverlust des hohen Schichtwiderstands zu kompensieren, und gleichzeitig der Silberverbrauch pro Flächeneinheit um etwa ein Drittel reduziert wird. Das andere Bein stützt sich auf den Kontaktaktivierungsprozess, um das Problem des hohen Schichtwiderstands im Metallisierungsschritt zu lösen.
Noch interessanter ist es, die beiden Arbeiten nebeneinander zu legen. Gleiches Team. Nature Energy „blockiert Silber“ auf der Rückseite, Matter „entfernt Aluminium“ auf der Vorderseite. Eine vorne, eine hinten, beide sind „Subtraktion in der Metallisierung“. Das Playbook der Aluminium-Ära, "Gewalt durch Kontakt zu ersetzen und mit Passivierung zu bezahlen", wird systematisch ausgemustert und ersetzt durch: clevere Paste, punktgenauer Laser, feine Finger, dicke Passivierung.
Der nächste Kampf: Noch weniger Silber verwenden
Aluminiumfrei hat das Problem der "Passivierungsschäden" gelöst, aber der nächste Schritt zur Kostensenkung und Effizienzsteigerung ist "den Silbergehalt zu reduzieren."
Wenn aluminiumfreie Silberpaste löst, "wie man Kontakt herstellt, ohne die Passivierung zu schädigen", dann lösen silberbeschichtetes Kupfer, silberarme Paste und sogar reine Kupfermetallisierung das nächste Problem: wie man weniger Silber verwendet.
DK Electronic hat eine kupferbasierte, silberarme Metallisierungslösung entwickelt und mit führenden Kunden als erster die Massenproduktion auf TOPCon-Zellen erreicht. JinkoSolar arbeitet an reiner Kupferpaste und Nickelpaste sowie anderen Leitpasten auf Basis unedler Metalle. LONGis ACM-Metallisierungslösung liegt bereits auf dem Tisch.
Im Jahr 2026 hat sich der Verzicht auf Silber von einer "Forschungsrichtung" zu einem "Industrialisierungswettlauf" entwickelt.
Aluminiumfreie Silberpaste hat gelöst, "wie man die Passivierung nicht schädigt", kupferreiche/reine Kupferpaste muss lösen, "wie man weniger Silber verwendet." Der nächste Kampf hat bereits begonnen.
Drei Erkenntnisse für die Produktionslinie
Erstens geht es bei Aluminiumfrei nicht darum, sich Arbeit zu sparen, sondern darum, die Strategie zu ändern. Von "Aluminium brennt für dich durch" zu "Formel plus Laser-Synergie." Wenn man das versteht, weiß man, warum das Prozessfenster immer noch so eng ist, denn jetzt sind Durchbrennen und Kontakt zwei unabhängige Mechanismen, die eine engere Abstimmung erfordern.
Zweitens: Bevor Sie das Sinterfenster der Vorderseite einstellen, klären Sie zuerst, wie viele Schichten vor Ihnen liegen und was jede einzelne ist. Die "Durchfresszeiten" verschiedener Stapel addieren sich. Starren Sie nicht nur auf den Peak der Ofenkurve, sondern beobachten Sie das Temperaturband und die Reaktionszeit, die auf jede Schicht abgestimmt sind.
Drittens werden die drei Konten der Vorderseiten-Effizienz jetzt getrennt geführt. Finger kümmern sich um die Verschattung (Seitenverhältnis ist entscheidend), Paste plus LECO um den Kontakt, Schichtwiderstand plus Passivierungsschichten um die Rekombination. Welches Konto auch immer nicht ausgeglichen ist, dort bleibt die Effizienz stecken. In Zukunft wird diesem Konto ein vierter Punkt hinzugefügt: der Silbergehalt.
Ooitechs Ansicht
Was uns bei diesem Wandel auffällt, ist, dass das Frontseiten-Spiel nicht mehr von einem einzigen Heldenmaterial getragen wird, das den gesamten Kontakt übernimmt. LECO, feinere Finger, höherer Schichtwiderstand und dickere Passivierung teilen sich nun die Aufgabe, und das verändert, wie eine Modullinie über vorgelagerte Zelleneingaben und nachgelagerte Stringbildung denken muss. Auf unserer Seite, wo wir schlüsselfertige Modulproduktionslinien bauen, wirken sich Aspektverhältnis und Fingerbreite wie die hier genannten 10 μm und 55 % direkt auf die Einrichtung von Tabber-Stringer und Verschaltung aus, daher sind Trends bei der Zellmetallisierung nicht nur ein Anliegen der Zellhersteller. Wir sind gespannt, von Linieningenieuren zu hören, was tatsächlich zuerst bricht, wenn man diese Fenster ausreizt. Wenn Sie mehr praxisnahe Solarfabrik-Inhalte wünschen, ist unser YouTube-Kanal www.youtube.com/ooitech eine Abonnierung wert.