Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
Die Feldnummer ist die Spezifikation: 55 Anlagen, 19,92 % EL-Risse
Inhaltsverzeichnis
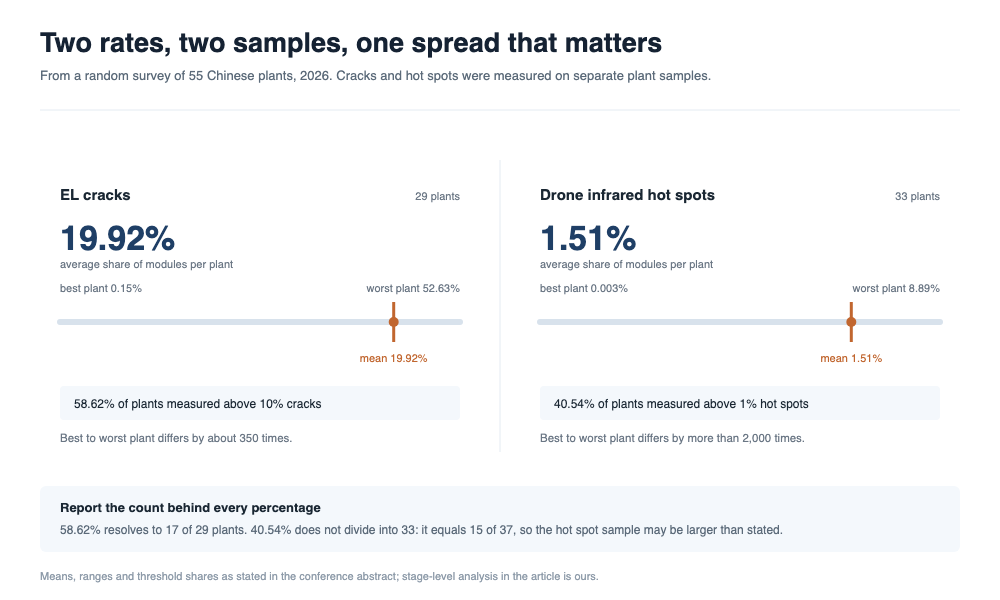
Kurze Antwort: Eine Konferenzumfrage aus dem Jahr 2026 beprobte 55 chinesische Anlagen in sechs Regionen und maß zwei Fehlermodi getrennt: Elektrolumineszenz an 29 Anlagen, Drohnen-Infrarot an 33. EL-sichtbare Risse betrugen im Durchschnitt 19,92% der Module pro Anlage, Hot Spots im Durchschnitt 1,51%. Mehr als die Hälfte der Anlagen lag über 10% Rissen und vier von zehn lagen über 1% Hot Spots. Die Durchschnittswerte sind der am wenigsten nützliche Teil davon. Die beste Anlage maß 0,15% Risse, die schlechteste 52,63%, eine Spanne von etwa dem 350-Fachen, und Hot Spots streuten um mehr als das 2.000-Fache. Anlagen, die vergleichbare Module ausliefern, liegen zwei Größenordnungen auseinander, was eher auf Handhabung, Montage und Messpraxis als auf die Zelltechnologie hindeutet. Was folgt, ist, was die Umfrage gemessen hat, was ein Abstract Ihnen nicht sagen kann und wie Sie die Zahl in ein Defektbudget pro Produktionsstufe umwandeln.
Jedes Modul verlässt die Fabrik mit einem Elektrolumineszenzbild und einem Bestanden-Stempel. Zehn Jahre später findet eine Drohne Risse in einem von fünf Modulen. Die Distanz zwischen diesen beiden Fakten ist es, was diese Umfrage misst.
Was die Umfrage tatsächlich gemessen hat
Das Team zog 55 Anlagen zufällig aus den Regionen Nordwest, Nordost, Nord, Ost, Süd und Zentral, die verschiedene Netzanschlussjahre und verschiedene Anlagentypen abdecken. Zwei getrennte Inspektionen liefen parallel, was das erste ist, was auffällt: Risse und Hot Spots wurden nicht an denselben Anlagen gemessen.
- EL an 29 Anlagen: ein Elektrolumineszenzbild von Modulen, ausgewertet auf Risse innerhalb der Zellen.
- Drohnen-Infrarot an 33 Anlagen: eine Luftwärmebildaufnahme, ausgewertet auf Module, die heißer laufen als ihre Nachbarn.
Die Vergleichsdimensionen waren Netzanschlussalter, Gelände, Anwendungsszenario wie Agri-PV und Region. Die Zelltechnologie wurde nicht separat ausgewiesen. Das Paper ist ein Konferenz-Abstract, die folgenden Zahlen sind also die, die das Abstract angibt, nicht der vollständige Datensatz.
Die beiden Durchschnittswerte und warum sie die falsche Schlussfolgerung sind
Risse betrugen im Durchschnitt 19,92% der Module pro Anlage. Hot Spots im Durchschnitt 1,51%. Als Schlagzeilen gelesen sagt die erste Zahl, dass eines von fünf Modulen einen sichtbaren Riss hat, und die zweite sagt, dass Hot Spots selten sind. Beide Lesarten sind technisch korrekt und praktisch nutzlos, weil keine die Verteilung beschreibt.
Die Verteilung ist das Ergebnis. Risse reichten von 0,15% an der saubersten Anlage bis 52,63% an der schlechtesten. Hot Spots reichten von 0,003% bis 8,89%. Zwei Anlagen können beide ein bestandenes Werksaudit melden und in einer Feldumfrage drei Größenordnungen auseinanderliegen. Ein Durchschnitt über diese Population beschreibt keine bestimmte Anlage.
Die Schwellenwertzählungen sagen dasselbe deutlicher. 58,62% der EL-Anlagen maßen über 10% Risse, das sind 17 von 29. 40,54% der Infrarotanlagen maßen über 1% Hot Spots. Eine Zahl, die die Hälfte der Population überschreitet, ist eine Beschreibung der Population, keine Warnung vor dem Ausreißer.
| Indikator | EL-Risse | Drohnen-Infrarot-Hot-Spots |
|---|---|---|
| Inspizierte Anlagen | 29 | 33 |
| Mittlerer Modulanteil | 19.92% | 1.51% |
| Bereich | 0,15% bis 52,63% | 0,003% bis 8,89% |
| Anlagen über dem Schwellenwert | 58,62% über 10% | 40,54% über 1% |
| Verhältnis best zu schlechtest | etwa das 350-Fache | mehr als das 2.000-Fache |
Vier Faktoren, die die Umfrage nennt
Die Umfrage setzt die beiden Raten zu vier Variablen in Beziehung, und das Muster passt dazu, wie diese Defekte entstehen.
Eine Warnung vor der Liste. Dies sind Assoziationen, die an einer Stichprobe von 55 gemessen wurden, keine kontrollierten Vergleiche. Dieselbe Anlage kann gleichzeitig alt, bergig und staubig sein, und eine Umfrage dieser Form kann keinen Anteil der 19,92% einem einzelnen Faktor zuschreiben. Was sie kann, ist Ihnen zu sagen, wo Sie zuerst nachsehen sollten, wenn Ihre eigene Zahl hoch ausfällt.
Alter
Beide Raten steigen mit den Netzanschlussjahren. Das passt zur Lebensdauer eines Risses: Ein Mikroriss beginnt an einer Busbar oder einem Zellrand, weitet sich unter thermischer und mechanischer Zyklierung aus, dann trägt der Zellbereich, den er isoliert, nicht mehr bei. Ein Riss, der nichts isoliert hat, liest sich auf einem EL-Bild identisch, weshalb das Alter die sichtbare Zahl schneller nach oben treibt als die Leistung.
Gelände
Bergige Anlagen maßen am höchsten bei Rissen, was das Paper dem Gelände und den Temperaturschwankungen zuschreibt. Transport und doppelte Handhabung sind eine plausible Ergänzung: Ein Bergstandort bedeutet eine längere Straße, mehr Umladungen und ein Gestellfundament, das einen Rahmen verwinden kann, der flach war, als er die Fabrik verließ.
Szenario
Agri-PV-Anlagen maßen am höchsten bei Hot Spots. Verschattung durch Pflanzen, höhere Luftfeuchtigkeit unter dem Array und Staubansammlung wirken alle in dieselbe Richtung, und Verschattung ist der Auslöser, der einen bestehenden Riss in eine lokale Wärmequelle verwandelt. Die Physik, wie eine verschattete Zelle in Sperrrichtung geht und sich erhitzt, lohnt sich getrennt von der Statistik zu lesen; siehe warum Verschattung und Hot Spots nicht dasselbe Ereignis sind.
Region
Der Nordwesten maß am höchsten bei beiden. Große Tagesamplitude, hohe Einstrahlung, windverwehter Sand und Staubablagerung sind die übliche Erklärung, und sie wirken über verschiedene Pfade auf Risse und Hot Spots: Die Amplitude treibt die Rissausbreitung, die Verschmutzung treibt die Verschattung, die eine gerissene Zelle erhitzen lässt.
Die beiden Pfade sind auch nicht gleichmäßig über die Zelldesigns verteilt. Eine Zellarchitektur, die den Sperrrichtungsstrom über eine größere Fläche verteilt, läuft bei gleichem Verschattungsverhältnis kühler, was ein Grund dafür ist, dass Hot-Spot-Zahlen nicht über Anlagen hinweg verglichen werden können, ohne auch zu vergleichen, was installiert wurde. Der Vergleich der Verschattungstoleranz über Zellarchitekturen hinweg deckt diesen Mechanismus ab.
Vier Dinge, die das Abstract Ihnen nicht sagen kann
Das Paper ist ehrlich über seine eigenen Grenzen, und diese Grenzen sollten in jede Entscheidung einfließen.
- Der Schweregrad steckt nicht in der Zahl. Ein sichtbarer Riss reicht von einem Haarriss, der nie einen Bereich isoliert, bis zu einer vollständig getrennten Zellfläche. Die Industrie stuft diese aus gutem Grund in A, B und C ein. Eine Anlage mit 20%, überwiegend Grad A, ist nicht dieselbe Anlage wie eine Anlage mit 8% und Grad C.
- Die Zelltechnologie wurde nicht separat ausgewiesen. Das Abstract trennt PERC, TOPCon und HJT nicht, ebenso wenig die Waferdicke, die Busbar-Anzahl oder Glas-Backsheet versus Glas-Glas. Genau das sind die Variablen, die ein Modulhersteller als Nächstes haben möchte.
- Ein Prozentsatz geht nicht auf. 58,62 % sind genau 17 von 29, was mit der EL-Stichprobe übereinstimmt. 40,54 % gehen nicht in 33 Anlagen auf: 13 von 33 sind 39,4 % und 14 von 33 sind 42,4 %. Es geht aber in 15 von 37 auf. Der Hot-Spot-Nenner ist möglicherweise nicht 33, und bis die vollständige Arbeit das klärt, ist der Hot-Spot-Schwellenwertanteil als ungefähr zu betrachten.
- Das Alter trägt die Generation. Ältere Anlagen betreiben auch ältere Module, die nach älteren Standards gebaut und nach älteren Praktiken installiert wurden. Der Zeiteffekt und der Generationseffekt sind vermischt, und keine Felduntersuchung dieser Art kann sie trennen.
Warum ein sauberes EL-Ergebnis aus der Fabrik dies nicht vorhersagt
Ein EL-Bild aus der Fabrik ist eine Messung zu einem Zeitpunkt, aufgenommen bevor das Modul verpackt, transportiert, gehoben, geklemmt und verladen wurde. Alles, was danach geschieht, ist für es unsichtbar, und der größte Teil der Risspopulation im Feld entsteht dort.
Das ist kein Argument dafür, dass das Fabrikbild wertlos ist. Es ist ein Argument dafür, dass das Bild etwas Engeres beweist, als Käufer annehmen: Es beweist, dass das Modul die Linie ohne einen Fehler verlassen hat, den die Linie erkennen konnte, bei der Empfindlichkeit, die die Linie verwendet. Die Feldzahl ist kumulativ ab dem Werkstor, sodass ein Vergleich mit einer Fabrik-Durchlaufquote zwei verschiedene Größen vergleicht.
Die Empfindlichkeit verdient einen eigenen Satz, denn hier erzeugen zwei Anlagen mit identischen Modulen unterschiedliche Prozentsätze. Ein Elektrolumineszenzbild, das bei niedrigerem Vorwärtsstrom, mit einer gröberen Kamera oder einer kürzeren Belichtung aufgenommen wird, löst die Haarlinie nicht auf, die dasselbe Modul bei einer langsameren Aufnahme zeigt. Am Modul hat sich nichts geändert. Die Messung schon.
Wir führen unsere Elektrolumineszenzprüfungen bei anhaltendem Vorwärtsstrom mit langen Belichtungszeiten durch, um Haarlinienrisse frühzeitig zu erkennen und sicherzustellen, dass feine Defekte dokumentiert werden, bevor Module die Fertigungsanlage überhaupt verlassen.
Das ist auch der Grund, warum die 0,15 % und 52,63 % der Untersuchung als Aussage über Anlagen gelesen werden sollten, nicht nur über Module. Eine Anlage, die ihre eigenen Bilder nachsichtig liest, meldet eine Quote, die hervorragend aussieht, und erfährt den Unterschied beim Drohnenflug nach zehn Jahren. Ausrüstung und Verfahren für Inline- und Offline-Bildgebung sind behandelt in unserer Notiz zu EL- und IV-Testausrüstung, und das breitere Testmenü in die Zuverlässigkeitstestliste.
Wo Risse nach dem Werkstor entstehen
Nahezu jeder der folgenden Mechanismen ist bekannt, und jeder hat einen Ort, an dem er gemessen werden könnte. Der Sinn der Auflistung ist, dass die Feldzahl die Summe von fünf Stufen ist, und eine Anlage, die vier davon instrumentiert, kann die fünfte zuordnen.
Stringer und Layup legen die Ausgangspopulation durch Lötspannung und Ribbon-Dellen fest, was ebenso eine Funktion davon ist, wie das Ribbon hergestellt und verzinnt wird , wie der Lötstation. Die Laminierung fügt Randspannung hinzu und, bei falscher Rampe, Hohlräume entlang des Ribbons. Verpackung und Transport fügen Eck- und Stapellasten hinzu, die ein Schocklogger aufzeichnen würde. Die Installation fügt Klemmdrehmoment, Montageverwindung und gelegentlichen Fußtritt hinzu. Der Service fügt Schneelast, Windvibration und die thermischen Zyklen hinzu, die alles verlängern, was bereits vorhanden ist.
Um zu verhindern, dass die Laminierung zur Defektrate von 19,92 % beiträgt, programmieren wir mehrstufige Druckzyklen und gleichmäßige Temperaturrampen, um Zellrandspannung zu vermeiden und Hohlräume entlang des Ribbons zu beseitigen.
Der Transport ist die Stufe, die am häufigsten aus dem Budget herausgelassen wird und am günstigsten zu instrumentieren ist. Ein Schock- und Neigungsrekorder in einem Versandcontainer kostet weniger als ein einziges erneutes EL-Auslesen der Module, die er schützt, und er verwandelt einen vagen Verdacht in ein Datum, eine Route und eine Spitzenbeschleunigung. Standorte, die Module über eine lange Bergstraße erhalten, sind genau die, die die Untersuchung an der Spitze der Risstabelle fand.
Ein Defektbudget, das man aufschreiben kann
Das praktische Ergebnis einer solchen Untersuchung ist kein Zielprozentsatz. Es ist eine Aufteilung. Weisen Sie jeder Stufe einen Anteil, eine Messung und einen Verantwortlichen zu, und die Feldzahl wird etwas, worüber eine Anlage streiten kann, statt etwas, das sie nur berichten kann.
| Stufe | Dominanter Mechanismus | Gegenmaßnahme | Verantwortlicher |
|---|---|---|---|
| Stringer und Layup | Lötspannung an der Busbar, Ribbon-Delle | Inline-EL nach dem Stringer, pro Schicht | Linienqualität |
| Laminierung | Randspannung, Hohlräume entlang des Ribbons | EL nach der Laminierung plus Sichtprüfung | Prozesstechnik |
| Verpackung und Transport | Eckaufprall, Stapellast | Schocklogger pro Sendung, EL-Stichprobe bei Ankunft | Logistik |
| Installation | Klemmüberdrehmoment, Montageverwindung, Fußverkehr | Drehmomentaudit, EL-Stichprobe nach Installation | EPC |
| Service | Schnee, Windvibration, thermische Zyklen | Jährliche Infrarot- plus String-IV-Prüfung | O und M |
Was zu messen ist und wie es zu bewerten ist
Zwei Regeln machen Feldzahlen vergleichbar. Die erste ist, die Notenverteilung zu berichten, nicht die Anzahl der Bestandenen. Ein EL-Bild, das als bestanden oder nicht bestanden gelesen wird, wirft die einzige Information weg, die mit Leistungsverlust korreliert, nämlich ob der Riss einen Bereich isoliert.
Die zweite ist, bei jedem Prozentsatz den Nenner mitzuliefern. Diese Untersuchung zeigt, warum: 58,62 % gehen sauber in 17 von 29 auf, und 40,54 % gehen überhaupt nicht in 33 auf. Ein Feldbericht, der den Anteil ohne die Anzahl angibt, kann nicht geprüft werden, und über eine Zahl, die nicht geprüft werden kann, wird irgendwann gestritten, statt gehandelt.
Bei Infrarot hängt die Vergleichbarkeit von den Bedingungen ab. Die scheinbare Temperaturdifferenz ändert sich mit Einstrahlung, Windgeschwindigkeit und Umgebungstemperatur, sodass eine im Juli geflogene Untersuchung und eine im Januar geflogene nicht dieselbe Messung sind. Vergleichen Sie Gleiches mit Gleichem, und binden Sie die Kadenz an String-Unterleistung statt an den Kalender.
Eine dritte Regel ist günstiger als beide: Bewahren Sie die Bilder auf. Eine Risszählung ohne das dahinterstehende Bild kann nicht neu bewertet werden, wenn ein Kunde die Messung bestreitet, und die Speicherkosten sind trivial neben den Kosten eines erneuten Überflugs einer Anlage.
Woher diese Zahlen stammen
Jede Zahl in diesem Artikel stammt aus einem Konferenzpapier, das eine Zufallsstichprobe von 55 chinesischen Anlagen zusammenfasst, wie auf Abstract-Ebene berichtet: 29 Anlagen für Elektrolumineszenz, 33 für Drohnen-Infrarot, über sechs Regionen und eine Reihe von Netzanschlussjahren hinweg. Die Erhebung gab weder die Zelltechnologie noch die Stückliste der Module bekannt, was wir anmerken, anstatt es auszufüllen.
Die arithmetischen Prüfungen und das Budget auf Stufenebene stammen von uns und wurden aus den Mechanismen abgeleitet, nicht aus den Erhebungsdaten. Der Hinweis, dass sich 40,54% nicht auf 33 Anlagen aufteilen lassen, ist eine Prüfung des Abstracts, keine Behauptung, dass die zugrunde liegende Arbeit falsch sei; er bedeutet, dass die Hot-Spot-Stichprobe größer gewesen sein könnte, als das Abstract angibt.
Die Bewertungskonvention, die Vergleichbarkeitsbedingungen für Infrarot und die Aufteilung nach Stufen sind Standardpraxis bei der Feldinspektion. Wir haben keiner Zahl ein Konfidenzintervall beigefügt, weil ein Abstract keines enthält.
FAQ
F: Worauf beziehen sich 19,92%, auf Module oder Zellen?
Auf Module. Es ist der Durchschnitt über die 29 mittels EL inspizierten Anlagen für den Anteil der Module pro Anlage, bei denen im Bild ein Riss sichtbar war. Es ist keine Rate auf Zellebene und keine Angabe zum Leistungsverlust.
F: Reduziert ein sichtbarer Riss immer die Leistung?
Nein. Er reduziert die Leistung, wenn der Riss einen Zellbereich vom Strompfad isoliert. Ein Haarriss, der eine Busbar kreuzt, ohne etwas zu trennen, kann jahrelang in einem Modul verbleiben, und die Bewertung nach Schweregrad ist die Art und Weise, wie die Branche die beiden Fälle unterscheidet.
F: Warum ist die Streuung zwischen den Anlagen so groß?
Die Erhebung deutet auf Alter, Gelände, Szene und Region hin, und diese sind real. Eine 350-fache Streuung erfordert auch eine Erklärung durch Handhabungs- und Messtechnik: Transportwege, Montagedisziplin und die Sensitivitätsschwelle beim Auslesen des Bildes verschieben alle die Zählung.
F: Welche Zelltechnologie hat die höchste Rissrate?
Das Abstract sagt es nicht. Es berichtet keine Aufschlüsselung nach PERC, TOPCon oder HJT und keine Aufschlüsselung nach Waferdicke, Busbar-Anzahl oder Glaskonfiguration. Dünne Wafer und größere Formate sind im Allgemeinen empfindlicher, aber diese Erhebung quantifiziert das nicht.
F: Lassen sich Hot Spots aus den Rissdaten vorhersagen?
Nur als Vorbedingung. Ein Riss erzeugt den Strompfad, der lokal erhitzen kann, und die Verschattung ist es, die den Strom durch ihn treibt. Die Erhebung hat beide an unterschiedlichen Anlagenstichproben gemessen, sodass sie keine Konversionsrate von Rissen zu Hot Spots angeben kann.
F: Wie viele Module sollte eine Standortuntersuchung beproben?
Das Abstract legt keinen Stichprobenplan fest. Was es jedoch zeigt, ist, dass der Nenner mit dem Ergebnis mitgeführt werden muss: 58,62% ergeben 17 von 29, und 40,54% ergeben nicht 33. Veröffentlichen Sie die Anzahl.
F: Sind Drohnen-Infrarotergebnisse zwischen Jahreszeiten vergleichbar?
Nicht direkt. Die scheinbare Temperaturdifferenz hängt von Einstrahlung, Wind und Umgebungstemperatur ab, sodass ein saisonaler Vergleich den Defekt mit dem Wetter vermischt. Fliegen Sie unter vergleichbaren Bedingungen und verfolgen Sie dieselben Strings über die Zeit.
F: Was sollte ein Modulhersteller mit dieser Zahl tun?
Teilen Sie sie auf die fünf Stufen auf, die einen Riss erzeugen oder erweitern können, weisen Sie jeder Stufe eine Messung und einen Verantwortlichen zu und berichten Sie EL nach Schweregrad statt nach Bestanden oder Durchgefallen. Ein einzelner Zielprozentsatz lädt zu Diskussionen ein; ein Budget lädt zur Instrumentierung ein.
Abschließende Gedanken
Die nützliche Zahl in dieser Erhebung ist nicht 19,92%. Es ist 350, das Verhältnis zwischen der saubersten und der schmutzigsten Anlage in einer Zufallsstichprobe von 55. Module mit weitgehend ähnlicher Konstruktion erzeugen diese Streuung nicht von selbst. Handhabung, Montage und Messdisziplin tun dies, und diese Dinge kann eine Anlage instrumentieren, budgetieren und auditieren. Beginnen Sie damit, die Anzahl hinter jedem Prozentsatz zu berichten.
OOITech fertigt Einzel- und Doppelkammer Solarmodul-Laminatoren mit ölbeheizten und elektrischen thermischen Konfigurationen. Wir helfen Modulherstellern, mechanische Spannung und Hohlräume durch präzise thermische und Vakuumprofilierung zu minimieren. Senden Sie Ihren Modulstapel, Ihre Komponentenzeichnungen oder Materialproben an unser Engineering-Team für Prozessbewertung und Rezepttests.