Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
UV-Klebstoff und Verkapselungsmittel: Die Schnittstelle, die feuchte Hitze findet
Inhaltsverzeichnis
Kurze Antwort: Eine Back-Contact-Nachrüstung fügt zwei organische Systeme hinzu, die im selben Sandwich aushärten müssen: einen UV-gehärteten Klebstoff an jeder Verbindung und eine vernetzende Verkapselungsfolie darum herum. Keiner der Lieferanten testet das Produkt des anderen auf Ihrem Stack, und das daraus folgende Versagen zeigt sich in Feuchte-Wärme als Verbindung oder Blase, nicht als Folienproblem. Die Chemie ist gewöhnlich. Eine klebfreie Klebstoffoberfläche bindet weniger bereitwillig als eine ungehärtete, eine unvollständige Härtung setzt flüchtige Stoffe genau dort frei, wo die Folie zu versiegeln versucht, ein gehärteter Klebstoff ist weit steifer als die erweichte Folie, sodass die Abkühlung die Verbindungskante belastet, und niedermolekulare Spezies können in die Folie migrieren und deren Vernetzung stören. Was das meiste davon behebt, ist ein Laminierrezept mit längerer Vakuumhaltezeit, einem Temperaturfenster, das beide Härtungspläne berücksichtigt, einer langsameren Abkühlung und einer Zugfestigkeitsverteilung, die nach 1.000 Stunden gemessen wird statt davor.
Zwei Lieferanten, zwei Datenblätter, eine Grenzfläche. Der Klebstoffhersteller testete auf Glas. Der Folienhersteller testete auf einem Stack, der keinen UV-Klebstoff enthält. Ihr Modul ist der erste Ort, an dem beides gleichzeitig zutrifft, und keiner von beiden hat es durchgeführt.
Zwei Polymere, ein Härtungsplan
Ein 0BB-Back-Contact-Modul trägt zwei Härtungssysteme, die getrennt entwickelt wurden. Der Klebstoff wird platziert und bestrahlt in der Stringing-Station, weil die Verbindung halten muss, bevor der String angehoben werden kann. Die Verkapselungsfolie vernetzt später, im Laminator, unter Vakuum bei einer Temperatur um 140 bis 150 °C für eine Haltezeit, die in Minuten gemessen wird. Beide Reaktionen müssen im selben Stack einen brauchbaren Umsetzungsgrad erreichen, und die zweite findet in Kontakt mit der Oberfläche der ersten statt.
Das ist das ganze Problem in einem Satz. Alles andere in diesem Artikel ist eine Folge: wie die Klebstoffoberfläche aussieht, wenn die Folie darauf ankommt, was aus dem Klebstoff austritt, wenn er erneut erhitzt wird, und was mit der Verbindung geschieht, wenn der Stack abkühlt und die Folie um eine bereits glasartige Bindung herum steif wird.
Was ein UV-Klebstoff ist und was seine Härtung nicht sehen kann
Die beiden in dieser Anwendung verwendeten Familien härten durch unterschiedliche Chemie. Acrylat-Systeme polymerisieren über Radikale, und Radikale werden durch Sauerstoff gequencht, weshalb die Oberfläche einer radikalisch gehärteten Raupe untergehärtet bleiben kann, während der Kern hart ist. Epoxid-Systeme härten kationisch, werden durch Feuchtigkeit statt durch Sauerstoff inhibiert und reagieren nach dem Ausschalten der Lampe weiter, was praktisch ist und auch bedeutet, dass der Härtungsgrad zum Zeitpunkt der Laminierung davon abhängt, wie lange der String vorher lag.
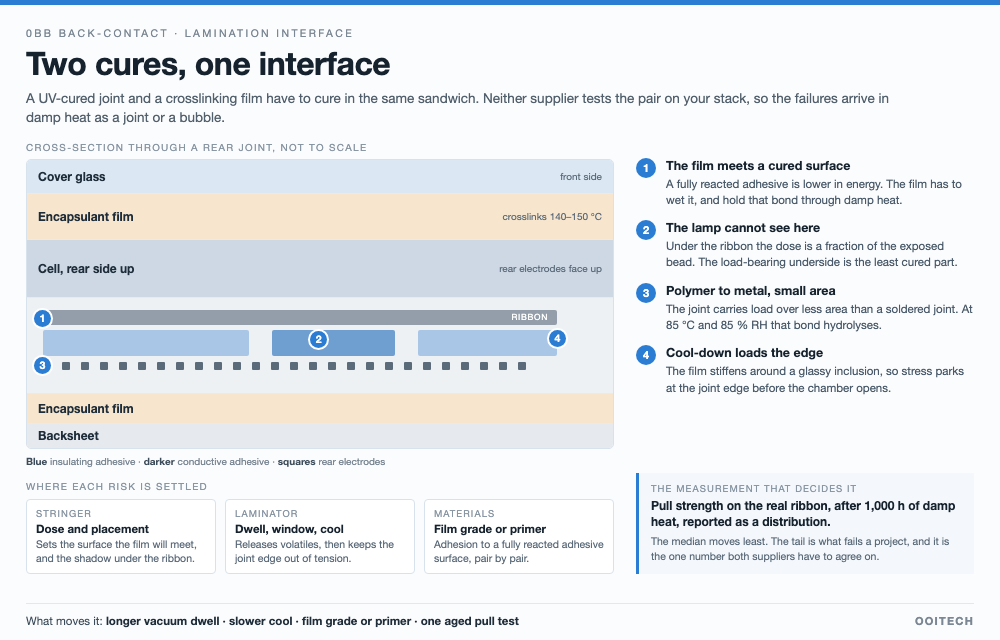
Es gibt einen zweiten blinden Fleck, und er ist geometrisch. Ultraviolettes Licht erreicht, was es sehen kann. Der Klebstoff unter dem Ribbon und entlang der beschatteten Seite einer Verbindung erhält einen Bruchteil der Dosis, die die freiliegende Raupe erhält, sodass die Verbindung nicht gleichmäßig gehärtet ist, und die Unterseite, der Teil in Kontakt mit dem Finger, ist der Teil, der die Last tragen soll. Die Vorhärtung am Stringer ist eine Handhabungsanforderung, keine fertige Härtung.
"Härter aushärten" ist die intuitive Antwort und es ist ein zweiseitiger Regler. Mehr Dosis verbessert die Kohäsion im Klebstoff, und sie treibt die Oberfläche auch in einen vollständig reagierten Zustand niedriger Energie, der weniger bereitwillig an die Folie bindet, und sie kann die Migration von Photoinitiator-Fragmenten und anderen niedermolekularen Spezies weiter vorantreiben. Der nutzbare Bereich ist ein Fenster, kein Maximum.
Vier Fragen an der Foliengrenzfläche
Wenn die Folie aufliegt, entscheiden vier Dinge, ob die Grenzfläche überlebt. Keines davon ist in einem Peel-Test sichtbar, der am selben Tag durchgeführt wird.
Eine Rückseitenverbindung im Schnitt: Die Folie kommt auf einem bereits gehärteten Klebstoff an, die Lampe kann nicht unter das Ribbon reichen, die Metallbindung ist klein, und die Abkühlung parkt Spannung an der Verbindungskante. Nicht maßstabsgetreu.
- Oberflächenenergie. Eine vollständig gehärtete Acryl- oder Epoxidoberfläche ist chemisch anders als eine ungehärtete und oft niedriger in der Energie. Die Folie muss sie benetzen, eine Bindung bilden und diese Bindung durch einen Feuchte-Wärme-Zyklus halten. Ob eine gegebene Folie dies auf einem gegebenen Klebstoff tut, ist eine Formulierungsfrage, die durch Testen des Paares beantwortet wird, nicht durch Lesen eines der beiden Datenblätter.
- Flüchtige Stoffe, die während der zweiten Erwärmung freigesetzt werden. Ein teilweise gehärteter Klebstoff enthält noch unreacted Monomer, Photoinitiator-Fragmente und absorbierte Feuchtigkeit. Erhitzen unter Vakuum treibt diese in den Raum aus, den die Folie zu schließen versucht, was ein Weg zu Blasen ist, die in einer Linie entlang der Verbindungsreihe sitzen. Dies ist dieselbe Defektfamilie wie die linienförmigen Blasen entlang von Ribbons , die bei EPE-Folie auftreten, jedoch aus einer anderen Quelle stammend.
- Der Modulsprung. Bei Laminierungstemperatur ist die Folie weich und der gehärtete Klebstoff nicht. Während der Stack abkühlt, wird die Folie steifer und schrumpft gegen einen Einschluss, der nicht folgt, und die Spannung konzentriert sich am Rand der Verbindung. Eine Verbindung, die einen Zugtest bei 25 °C bestanden hat, kann daher bereits vorbelastet sein, bevor sie überhaupt eine Kammer erreicht.
- Migration in die Folie. Niedermolekulare Spezies an einer Grenzfläche bleiben nicht an der Grenzfläche. Wenn sie in das Verkapselungsmittel diffundieren, können sie die Vernetzung lokal stören, das Vergilbungsverhalten ändern und die Haftung um die Verbindung herum verändern. Nichts davon ist auf einer Produktionslinie sichtbar. Dass die Reststoffchemie die Modulzuverlässigkeit entscheidet, ist in dieser Linie kein neues Argument, und genau darauf zielt die No-Clean-Flussmittel-Frage am Ribbon ab.
Warum Feuchte-Wärme zuerst die Verbindung findet
Zwei Eigenschaften dieser Architektur erklären, warum die Qualifizierungssequenz tendenziell an der Rückseitenverbindung endet und nicht an der Folie oder am Glas.
Erstens ist die Verbindung eine Polymer-zu-Metall-Bindung, die mechanische Last trägt, über eine Fläche, die kleiner ist als die einer Lötverbindung. Die Haftung an einer Metallgrenzfläche degradiert durch Hydrolyse bei 85 °C und 85 % relativer Feuchtigkeit, und das sich bildende Oxid oder Hydroxid ist nicht das, wofür der Klebstoff formuliert wurde, um zu greifen. Eine Lötverbindung versagt anders, durch intermetallisches Wachstum, das langsam und besser verstanden ist. Zweitens sitzen die elektrischen und mechanischen Funktionen am selben Ort: Der Klebstoff leitet oder isoliert ebenso wie er hält, sodass ein teilweiser Verlust der Haftung und ein teilweiser Verlust des Kontaktwiderstands gemeinsam auftreten.
Die praktische Konsequenz betrifft die Reihenfolge. Feuchte Wärme, thermische Zyklen und Potential-Induced-Degradation-Tests werden üblicherweise als separate Qualifikationspunkte durchgeführt, und ein Stack, der jeden einzelnen davon besteht, kann dennoch versagen, wenn sie nacheinander durchgeführt werden, weil der erste Test eine Grenzfläche öffnet, die der zweite Test dann mechanisch belastet, und der dritte einen Ionenstrom durch sie treibt. Wenn der Plan ist, in Projekte zu verkaufen, die eine Bankability-Prüfung erfordern, ist das sequenzielle Ergebnis dasjenige, das gelesen wird.
Die Laminier-Stellschrauben, die tatsächlich etwas bewegen
Die Grenzfläche ist festgelegt in der Vor der Laminierung sollte das zusammengesetzte Modul eine Sichtprüfung bestehen, und der, die das übliche Retrofit-Kostenmodell als wiederverwendete Ausrüstung zählt. Diese Klassifizierung ist korrekt für das Kapitalbudget und irreführend für den Prozess: Die Maschine ändert sich nicht, das Rezept schon.
| Stellschraube | Was sie an der Grenzfläche verändert | Schmelzpunkt |
|---|---|---|
| Vakuumhaltezeit vor dem Druck | Gibt einem teilweise ausgehärteten Klebstoff Zeit, Flüchtige und absorbierte Feuchtigkeit freizusetzen, bevor die Folie sich darüber schließt | Zykluszeit, direkt, bei jedem Modul |
| Temperaturfenster | Muss über dem Erweichungsbereich der Folie liegen und dennoch das Nachhärtungs- und Migrationsverhalten des Klebstoffs berücksichtigen | Durchsatz, und es verengt das Fenster, in dem man fahren kann |
| Druck und Pressplatten-Gleichmäßigkeit | Schließt Hohlräume entlang der Fugenreihe und benetzt die Folie gegen eine ausgehärtete Oberfläche | Werkzeugzustand, Ebenheit und Membranalter werden zu Prozessvariablen |
| Kühlrampe unter Druck | Lässt die Folie sich setzen, bevor Spannung auf die Fugenkante übertragen wird | Die längste einzelne Ergänzung des Zyklus |
| Foliengüte oder ein Primer | Haftung auf einer ausgehärteten Klebstoffoberfläche, Formulierung für Formulierung | Eine BOM-Position und eine Requalifizierung |
Die Reihenfolge ist wichtig, wenn man das abstimmt. Die Vakuumhaltezeit und die Kühlrampe sind die beiden Stellschrauben, die auf die oben genannten Fehlermodi wirken, ohne die Chemie zu ändern, und sie sind auch die beiden, die Zykluszeit kosten, weshalb sie zuerst gestrichen werden, wenn eine Linie auf Output aus ist. Dieser Kompromiss ist nur mit Fugendaten vertretbar, die nach der Alterung gemessen wurden, was der nächste Abschnitt ist.
Beim Festlegen des Laminierrezepts für diese Grenzfläche bewahren wir eine längere Vakuumhaltezeit und erzwingen eine kontrollierte Kühlrampe, wobei wir die Zykluszeitkosten akzeptieren, um mechanische Spannung von der hinteren Fuge fernzuhalten.
Was man beide Lieferanten fragen sollte
Die einzige nützlichste Frage betrifft weder den Klebstoff noch die Folie. Sie betrifft das Paar.
- An den Klebstofflieferanten: Auf welchem Encapsulant wurden die Fugendaten generiert, und wurde es gealtert? Eine Zugfestigkeit, die am Tag null auf blankem Glas gemessen wird, ist eine Materialeigenschaft, kein Modulergebnis. Fragen Sie außerdem nach dem Aushärtungsfenster in Dosisbegriffen, der Empfindlichkeit gegenüber Sauerstoff und Feuchtigkeit an der Oberfläche und dem, was nach Überhärtung mit der Oberfläche passiert.
- An den Folienlieferanten: Welche Haftung liefert die Folie auf einer vollständig ausgehärteten Acrylat- oder Epoxidoberfläche, und gibt es einen Primer oder eine Sorte für diesen Fall. Fragen Sie, ob ihr Vernetzungssystem durch die niedermolekularen Spezies beeinflusst wird, die der Klebstoff freisetzt.
- An beide: Führen Sie das Paar auf Ihrem Stack aus. Das ist die Bitte, die am häufigsten abgelehnt wird und am wichtigsten ist, weil die beiden Datenblätter jeweils in sich konsistent und gemeinsam unverifiziert sind.
Was wir vor der Festlegung messen würden
Vier Messungen, in dieser Reihenfolge, am tatsächlichen Stack mit dem tatsächlichen Ribbon.
Erstens: Zugfestigkeitsverteilung nach 1.000 Stunden feuchter Wärme, nicht davor. Der Median verschiebt sich am wenigsten; der Ausläufer ist das, was ein Projekt scheitern lässt. Zweitens: ein Querschnitt durch die Fugenreihe, denn eine Blase oder ein Hohlraum unter dem Ribbon ist von außen unsichtbar und bei 200-facher Vergrößerung offensichtlich. Drittens: Haftung der Folie auf der Klebstoffoberfläche, entweder als Peel- oder als Lap-Shear-Test, vor und nach derselben Alterung. Viertens: dieselbe Fuge nach der Sequenz statt nach einem einzelnen Test, da die Sequenz das ist, was das Zertifikat repräsentieren wird.
Während der Prozessevaluierung prüfen wir polierte Querschnitte bei 200-facher Vergrößerung, um verborgene Hohlräume unter dem Ribbon zu erkennen, bevor wir Zugfestigkeitstests an Proben durchführen, die 1.000 Stunden feuchter Wärme ausgesetzt wurden.
Wir bauen Laminatoren und Stringer und verkaufen keine UV-Klebstoffe oder Encapsulant-Folie, daher haben wir in diesem Vergleich kein Produkt zu verteidigen. Unsere eigene Beobachtung aus Retrofit-Projekten ist enger und praktischer: Das Rezept, das am ersten Stack validiert wurde, ist ein Dokument, und es muss mit dem Modul mitreisen, weil der zweite Stack aus einer anderen Foliencharge ein anderes Experiment ist. Der Laminierprozess ist der Ort, an dem dieses Dokument geschrieben wird, und die Aufzeichnung davon ist das, was einen Feuchte-Wärme-Ausfall in einen zuordenbaren verwandelt.
Woher diese Zahlen stammen
Die Existenz des Problems, das Zwei-Klebstoff-Layout, die Anforderung, die Folienkompatibilität zu verifizieren, und die Beobachtung, dass Feuchte-Wärme-Ausfälle auftreten, nachdem die Hardware bereits gekauft wurde, stammen aus einem chinesischsprachigen Artikel über die Umstellung einer TOPCon-Modullinie auf Back-Contact-Montage, der besagt, dass sich UV-Klebstoffe und EVA- oder POE-Folien in der Kompatibilität unterscheiden und dass einige Hersteller auf eine dedizierte Folie umsteigen. Nichts in dieser Quelle quantifiziert die Grenzfläche, und wir auch nicht: Die Mechanismusbeschreibungen und die Zuordnung von Stellschrauben zu Fehlermodi sind allgemeine Polymer- und Laminier-Überlegungen, angewendet auf diese Architektur, als solche gekennzeichnet, und wir haben für diesen Artikel keine 1.000-Stunden-Feuchte-Wärme-Sequenz auf einem UV-Klebstoff-Stack durchgeführt. Betrachten Sie die zu ermittelnden Zahlen als Testplan, nicht als Ergebnisse.
Häufig gestellte Fragen
Können wir unser bestehendes EVA behalten?
Möglicherweise, und die Antwort ist spezifisch für das Paar. EVA vernetzt über Peroxide und hydrolysiert mit der Zeit zu Essigsäure, POE erzeugt keine Säure und hat einen höheren spezifischen Volumenwiderstand, und beide müssen eine dauerhafte Bindung zu Ihrer ausgehärteten Klebstoffoberfläche bilden. Einige Hersteller landen bei einer dedizierten Folie; der Weg, es zu wissen, ist ein gealterter Fugentest auf Ihrem Stack.
Ist das derselbe Defekt wie die Blasen, die wir bereits entlang von Ribbons sehen?
Verwandt, nicht identisch. Linienförmige Blasen entlang eines Ribbons stammen von Feuchtigkeit und Flüchtigen, die während der Laminierung eingeschlossen werden. Hier haben die Flüchtigen eine zweite Quelle, den Klebstoff selbst, und der Defekt sitzt dort, wo die Fuge ist, was ihn zu einem mechanischen Problem ebenso wie zu einem kosmetischen macht.
Warum nicht einfach den Klebstoff überhärten?
Weil die Oberfläche weniger bondfähig wird, je vollständiger sie reagiert, und Überhärtung die Migration niedermolekularer Spezies in die Folie erhöhen kann. Die Aushärtungsdosis ist ein Fenster mit zwei Rändern, und die Vorhärtung des Stringers ist ein Handhabungsschritt innerhalb dieses Fensters, nicht dessen Ende.
Hilft ein heißerer Laminationszyklus?
Er hilft beim Benetzen und wirkt sich gleichzeitig negativ auf den Klebstoff aus. Ein heißerer oder längerer Zyklus treibt die Nachhärtung und Migration weiter voran und belastet die Verbindung beim Abkühlen stärker. Der sinnvolle Ansatz ist in der Regel eine längere Vakuumhaltezeit und ein langsameres Abkühlen bei gleicher Spitzentemperatur.
Welchen einzelnen Test würden Sie zuerst durchführen?
Die Zugfestigkeit am echten Ribbon nach 1.000 Stunden Feuchte-Wärme, angegeben als Verteilung. Es ist die günstigste Messung, die die Frage beantwortet, die das Zertifikat stellen wird, und sie zwingt beide Lieferanten in dasselbe Experiment.
Ist das nur ein Retrofit-Problem?
Nein. Jede Linie, die Rückkontaktzellen mit einem UV-Klebstoff verbindet, hat dieselbe Grenzfläche, ob Neubau oder Umbau. Ein Retrofit verkürzt die Lernkurve, weil das Laminationsrezept, die Folienqualität und das Team alle gegen eine andere Architektur validiert wurden.
Kann der Stringer es statt des Laminators beheben?
Teilweise. Härtungsdosis, Platzierung und Raupegeometrie sind Stringer-Entscheidungen und sie bestimmen die Oberfläche, auf die die Folie trifft. Die Grenzfläche selbst entsteht im Laminator. Eine Zuordnung erfordert Daten pro Station, sonst tauschen die beiden Abteilungen einen Monat lang Meinungen aus.
Müssen wir neu qualifizieren, wenn wir die Foliencharge wechseln?
Nicht die vollständige Sequenz, aber ein Verbindungszugtest nach Feuchte-Wärme mit der neuen Charge ist eine günstige Absicherung. Folienchargen unterscheiden sich im Vernetzungsverhalten, und das Rezept, das mit der ersten Charge validiert wurde, ist ein Ausgangspunkt und keine Garantie.
Abschließende Gedanken
Ein Retrofit wird in der Regel als Stringing-Projekt mit einem Materialposten budgetiert. Die Grenzfläche zwischen dem Klebstoff und der Folie ist der Punkt, an dem dieses Budget auf die Realität trifft, denn es ist die einzige Stelle, an der zwei Lieferanten jeweils die Hälfte der Nachweise haben. Zusätzliche Vakuumhaltezeit, ein langsameres Abkühlen und ein gealterter Zugtest kosten weniger als eine fehlgeschlagene Feuchte-Wärme-Sequenz, und sie sind die einzigen drei Dinge in diesem Artikel, die entschieden werden können, bevor das erste Modul laminiert wird.
OOITech fertigt Einzel- und Doppelkammer Solarmodul-Laminatoren mit elektrischer oder Öl-Heizung, ausgelegt auf die Handhabung empfindlicher Zellverbindungen. Senden Sie Ihren Modulstapel, Ihre Ribbon-Zeichnungen oder Testmuster an unser Team für die Rezeptbewertung und Grenzflächen-Kompatibilitätstests.