Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
Wie man eine Solarzelle herstellt: Prozess, Maschinen und Schwierigkeit
Inhaltsverzeichnis
Kurze Antwort: eine Solarzelle wird aus einem zugekauften Wafer in sieben Prozessblöcken hergestellt – Eingangswafer-Inspektion, Texturierung, Dotierung und Junction-Bildung, Kantenisolierung, Antireflexbeschichtung, Metallisierung sowie Sortierung und Binning. Jeder Block ist eine eigene Maschinenklasse, und die meisten von ihnen laufen mit Nasschemie oder einem Hochtemperaturschritt, den eine Modullinie überhaupt nicht enthält. Eine Solarzelle selbst zu Hause herzustellen ist eine völlig andere Tätigkeit: Es bedeutet, fertige Zellen zu kaufen und sie zu einem kleinen Panel zu verlöten, oder einen farbstoffsensibilisierten oder Perowskit-Demonstrator zu bauen, der keine Beziehung zur Fabrikzellenproduktion hat. Wer eine Fabrik budgetiert, muss eine Unterscheidung festhalten: Zellfertigung und Modulmontage sind zwei getrennte Industrien mit unterschiedlichem Kapital, unterschiedlicher Chemie und unterschiedlichen Fehlermodi.
Warum die Zellfertigung ein anderes Geschäft als die Modulmontage ist
Eine Modullinie kauft Zellen und setzt sie zusammen. Ihre Materialliste besteht aus Zellen, Ribbon, Flussmittel, Glas, Einkapselungsmaterial, Backsheet oder Rückglas, Rahmen und Anschlussdose, und ihr Prozess ist mechanisch und thermisch: Löten, Platzieren, Laminieren, Rahmen, Testen. Eine Zelllinie kauft Wafer und verwandelt sie in etwas elektrisch Aktives. Ihre Materialliste besteht aus Wafern, Prozesschemikalien, Dotierstoffquellen, Prozessgasen, Reinigungsmitteln und Metallisierungspasten, und ihr Prozess ist Nasschemie, Hochtemperaturdiffusion und Dünnschichtabscheidung.
Die beiden Geschäfte versagen auch auf unterschiedliche Weise. In der Modulmontage ist der dominierende Verlust Bruch und Nacharbeit, und Material dominiert die Kostenstruktur – die Maschinen sind ein bescheidener Anteil am Gesamten. In der Zellfertigung ist Material immer noch groß, aber die Linie selbst ist viel teurer, und die eigentliche Exposition ist die Ausbeute und die Effizienzverteilung. Eine Zelllinie muss nicht nur Zellen produzieren. Sie muss Zellen innerhalb eines engen Bins produzieren, denn eine Zelle, die 0,3% unter dem Ziel-Bin liegt, verliert dauerhaft an Wert in dem Moment, in dem sie auf dem Sorter bedruckt wird.
Das ist der Unterschied, den die meisten Neueinsteiger unterschätzen. Eine Modulfabrik, die schlecht läuft, produziert weniger Module. Eine Zellfabrik, die schlecht läuft, produziert Zellen, die niemand kaufen will, und der Verlust ist bereits in den Wafer eingeschlossen, bevor es jemand bemerkt. Unser separater Artikel über Solarzelle versus Solarmodulherstellung behandelt die kommerzielle Seite dieser Trennung ausführlicher.
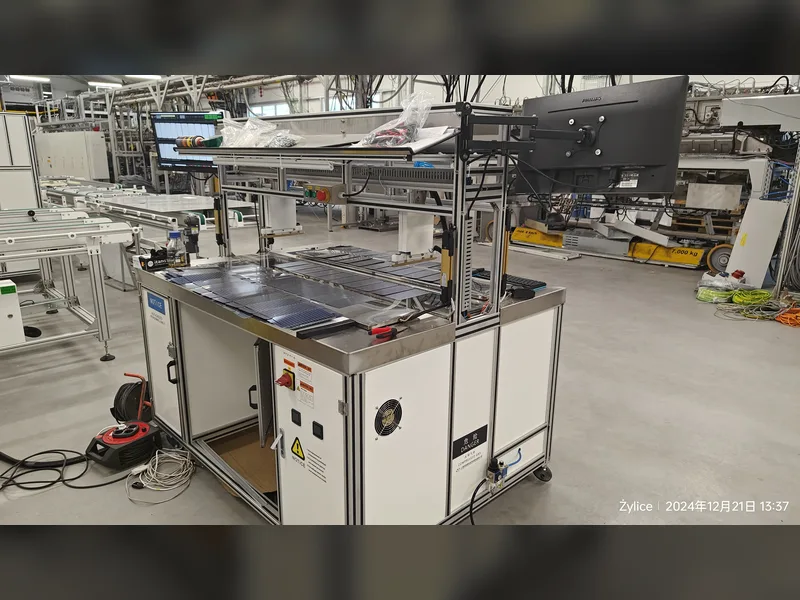
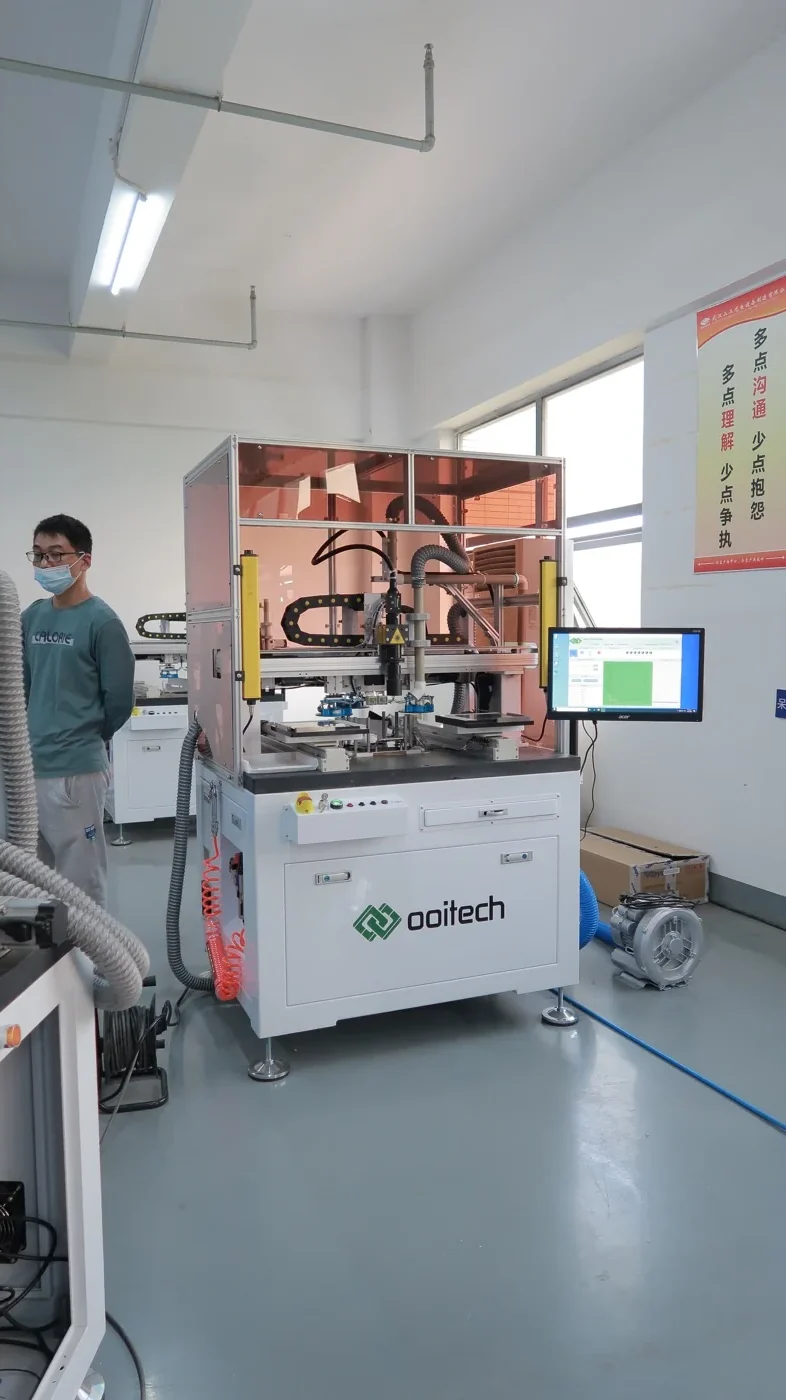
Die Zellbearbeitung sieht von außen so aus: eine automatisierte Arbeitsstation mit kontrollierter Handhabung, nicht eine Werkbank, auf der ein Modul montiert wird.
Der Zellprozess vom Wafer zur sortierten Zelle
Die folgende Tabelle zeigt die gesamte Route auf einen Blick. Jede Zeile ist eine Station, und jede Station hat einen Parameter, der entscheidet, ob das Ergebnis verkäuflich ist. Die Abschnitte danach erklären, was jeder einzelne tatsächlich tut.
| Prozessblock | Was er tut | Ausrüstungskategorie | Wichtiger Steuerparameter |
|---|---|---|---|
| Eingangswafer | Bestätigt spezifischen Widerstand, Dicke, Abmessungen und Sägeschädigungszustand, bevor ein Wert hinzugefügt wird | Wafer-Inspektions- und Sortierstation | Widerstandsbereich, Dickentoleranz, Gesamtdickenvariation |
| Texturierung und Reinigung | Ätzt zufällige Pyramiden in die Oberfläche, um Licht einzufangen, und entfernt Sägeschäden | Nassbank – Textur und Reinigung | Badtemperatur und -konzentration, Ätztiefe, resultierender Reflexionsgrad |
| Dotierung und Junction-Bildung | Erzeugt den p-n-Übergang oder den passivierenden Kontaktstapel auf einer n-Typ-Route | Diffusionsofen, LPCVD oder PECVD für den TOPCon-Stapel, Ionenimplanter | Schichtwiderstand, Junction-Tiefe, Temperaturgleichmäßigkeit über den Boot |
| Kantenisolierung | Entfernt den leitfähigen Pfad, den die Diffusion um den Waferrand hinterlässt und der sonst die Zelle kurzschließen würde | Laser-Kantenisolierung oder Nass- oder Plasmaätzen | Isolationstiefe und -breite, resultierender Shunt-Widerstand |
| Antireflexbeschichtung | Reduziert die Reflexion der Vorderfläche und fügt Oberflächenpassivierung hinzu | PECVD für Siliziumnitrid, ALD für Aluminiumoxid auf der Rückseite | Schichtdicke, Brechungsindex, Gleichmäßigkeit über den Carrier |
| Metallisierung | Druckt und brennt das Stromsammelgitter auf der Vorderseite und die Kontaktflächen auf der Rückseite | Siebdrucker plus Trocknungs- und Brennofen oder Galvanik für einige Routen | Pastenauftragsgewicht, Druckausrichtung, Spitzentemperatur beim Brennen und Bandprofil |
| Sortieren und Klassieren | Misst jede fertige Zelle und teilt sie in Effizienz- und Stromklassen ein | Zelltester und Sorter, mit Elektrolumineszenz-Inspektion | Kalibrierung der Referenzzelle, Definition der Klassengrenzen |
Schritt für Schritt: Was jede Station tut und was sie steuert
Eingehende Wafer: Die Spezifikation entscheidet alles Nachgelagerte
Die Zellfertigung beginnt mit einem Wafer, den man kauft, nicht mit einem Wafer, den man herstellt. Diese eine Tatsache ist der Grund, warum eine Zelllinie zugänglicher ist als eine Waferlinie und weit weniger zugänglich als eine Modullinie. Der eingehende Wafer entscheidet über die erreichbare Effizienzobergrenze: Der spezifische Widerstand legt das Dotierungsdesign fest, die Dicke legt das mechanische Budget fest, das das Handhabungssystem einhalten muss, und der Oberflächenzustand entscheidet, wie sich der Texturierungsschritt verhält. Eine Eingangskontrolle für Wafer ist kein Qualitätsluxus; sie ist der einzige Ort, an dem eine schlechte Charge aussortiert werden kann, bevor man Geld für ihre Verarbeitung ausgegeben hat.
Texturierung: Der Schritt, der trivial aussieht und es nicht ist
In einem alkalischen Texturbad bildet der Wafer eine zufällige Pyramidenoberfläche aus, die einfallendes Licht auf sich selbst zurückwirft, statt direkt aus der Zelle heraus. Die Anlage ist ein Nassbank mit beheizten Bädern sowie einer Spül- und Trocknungssektion, und das Prozessfenster ist eng: Badetemperatur, Chemikalienkonzentration und Verweilzeit beeinflussen alle die Pyramidengröße, und die Pyramidengröße beeinflusst den Reflexionsgrad. Bei der Texturierung zeigt eine Linie auch erstmals, ob ihre chemische Dosiersteuerung real oder nur nominell ist. Dieselbe optische Idee erscheint auf der Modulseite in warum Solarmodulglas strukturiert ist, obwohl der Mechanismus dort ein gewalztes Muster und keine chemische Ätzung ist.
Dotierung und Diffusion sowie die TOPCon-Abgabelung
Bei einer klassischen p-Typ-Route gelangen die Wafer in einen Diffusionsofen, in dem Phosphor in die Oberfläche diffundiert und den Emitter bildet. Der Steuerparameter ist der Schichtwiderstand, der nach dem Schritt gemessen wird und nicht nur über einen Wafer, sondern über den gesamten Boot und von Charge zu Charge gleichmäßig sein muss. Bei einer n-Typ-TOPCon-Route ändert sich die Prozessform: Die Rückseite benötigt ein ultradünnes Tunneloxid plus eine dotierte Polysiliziumschicht, die per LPCVD oder PECVD abgeschieden wird, und dieser Stapel macht die Zelle später empfindlich gegenüber dem Metallisierungsschritt. Die strukturellen Unterschiede zwischen den beiden Rückseitendesigns sind dargestellt in Vergleich der Rückseite von TOPCon- und BC-Zellen.
Kantenisolierung und Reinigung der Rückseite
Die Diffusion respektiert den Rand des Wafers nicht. Phosphor läuft um den Umfang herum und bildet eine leitende Brücke vom vorderen Emitter zur Basis, die die fertige Zelle kurzschließt. Die Kantenisolierung entfernt diese Brücke, entweder mit einem Laserritzverfahren um den Umfang oder mit einer Nass- oder Plasmaätzung, die den Rand und die parasitäre Rückseitenschicht abträgt. Der zu beobachtende Parameter ist der resultierende Shunt-Widerstand der fertigen Zelle; ein driftender Laserfokus oder ein kontaminiertes Ätzbad zeigt sich hier zuerst, und er zeigt sich als eine ganze Charge von Zellen mit niedrigem Wirkungsgrad statt als offensichtlicher Defekt.
Antireflexbeschichtung und Oberflächenpassivierung
Die Textur verringert die Reflexion, beseitigt sie aber nicht. Eine per PECVD abgeschiedene Siliziumnitridschicht senkt die Vorderreflexion weiter und passiviert gleichzeitig die Oberfläche, wodurch die Rekombination reduziert wird. Bei hocheffizienten n-Typ-Routen übernimmt eine per ALD abgeschiedene Aluminiumoxidschicht die Rückseitenpassivierung, oft mit einer Nitriddeckschicht. Die Steuergrößen sind Schichtdicke und Brechungsindex, die beide über den Träger hinweg gleichmäßig sein müssen und beide optisch gemessen werden. Dies ist der erste wirklich Dünnschichtschritt im Ablauf, und hier beginnt eine Linie mit schwacher Prozesskontrolle, Zellen zu produzieren, die gut aussehen und niedrig getestet werden.
Metallisierung: Siebdruck, Trocknung und Feuerung
Die Metallisierung ist der teuerste Prozessblock nach dem Wafer selbst, weil das vordere Gitter aus Silberpaste besteht. Ein Siebdrucker bringt das Pastenmuster auf, ein Trocknungsschritt entfernt das Lösungsmittel, und ein Feuerungsofen führt den Wafer durch ein kontrolliertes Temperaturprofil, das die Antireflexbeschichtung durchbrennt und einen ohmschen Kontakt mit dem Silizium bildet. Drei Parameter dominieren: das Abscheidegewicht, das Geld kostet, die Druckausrichtung, die entscheidet, ob die Finger bei steigender Busbar-Anzahl auf den vorgesehenen Linien landen, und das Feuerungsprofil, das die Kontaktqualität bestimmt und ob die Paste den darunterliegenden Übergang schädigt. Die Chemie zwischen Paste und Silizium ist subtil genug für einen eigenen Artikel – siehe wie Silberpaste auf der TOPCon-Rückseite durch Polysilizium beißt.
Sortierung, Binning und Test
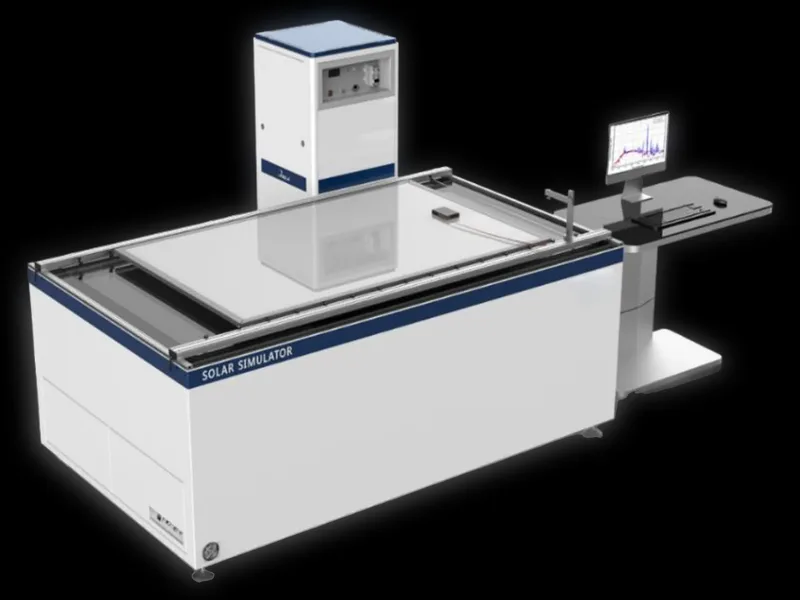
Der letzte Block misst jede Zelle unter einem kalibrierten Simulator, zeichnet Strom und Spannung am Punkt maximaler Leistung auf, prüft das Aussehen und führt häufig Elektrolumineszenz-Bildgebung durch, um Risse und inaktive Bereiche zu erkennen. Anschließend werden die Zellen in Bins sortiert. Das ist keine Formsache. Der Zelltester ist das preisbestimmende Instrument für die gesamte Fabrik, denn ein Bin ist ein Versprechen an den Kunden, und ein Tester, der still driftet, bewertet Ihre gesamte Produktion neu. Modullinien führen aus demselben Grund eigene Inspektionen durch, wie behandelt in EL-Test für Solarmodule: Inline- versus Offline-Setup.
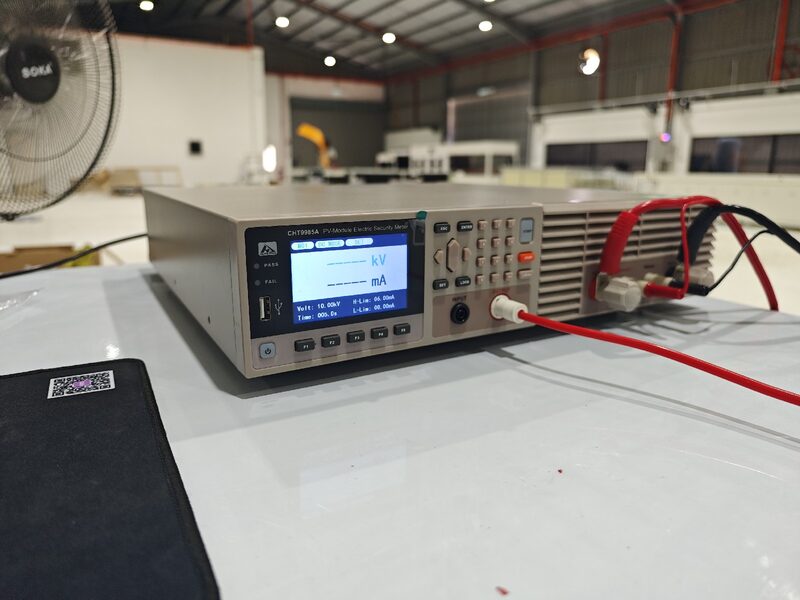
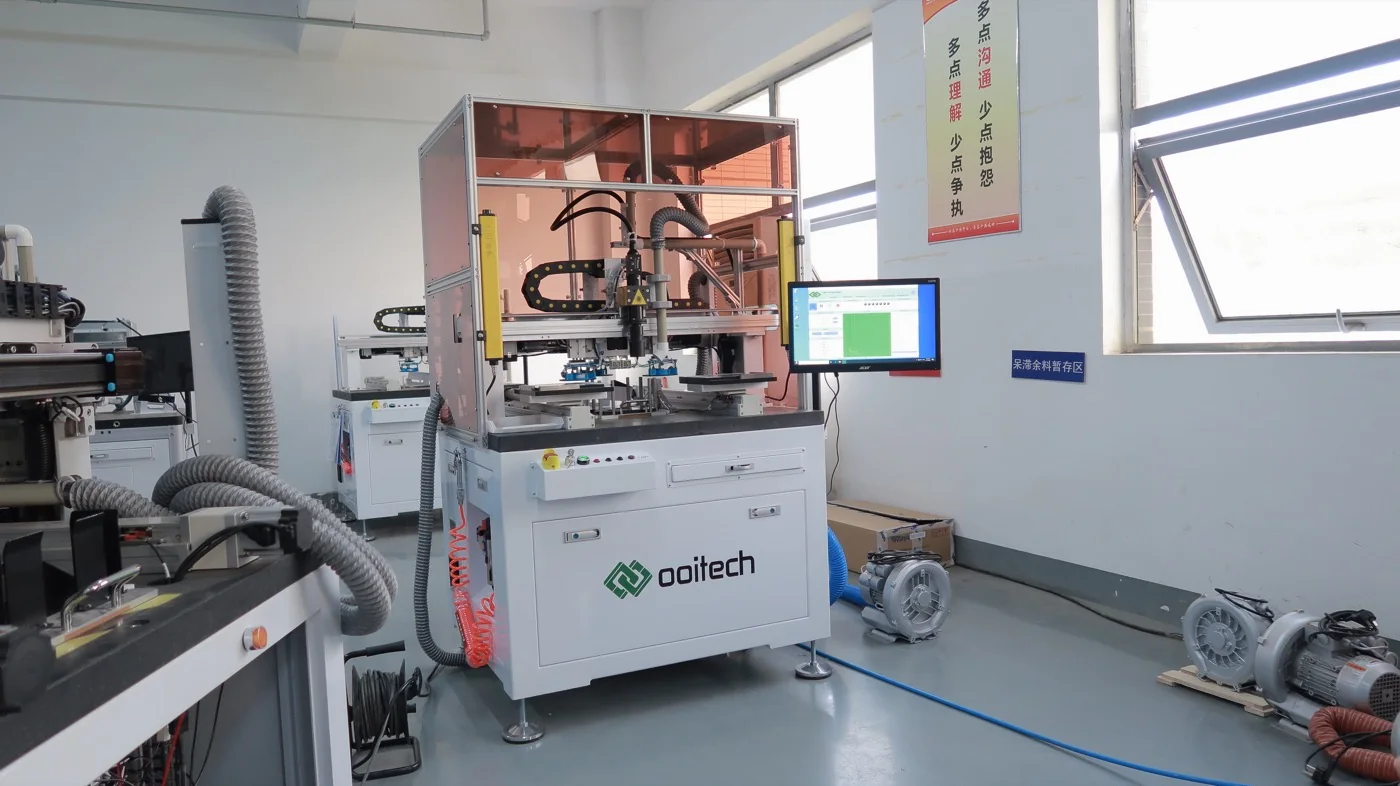
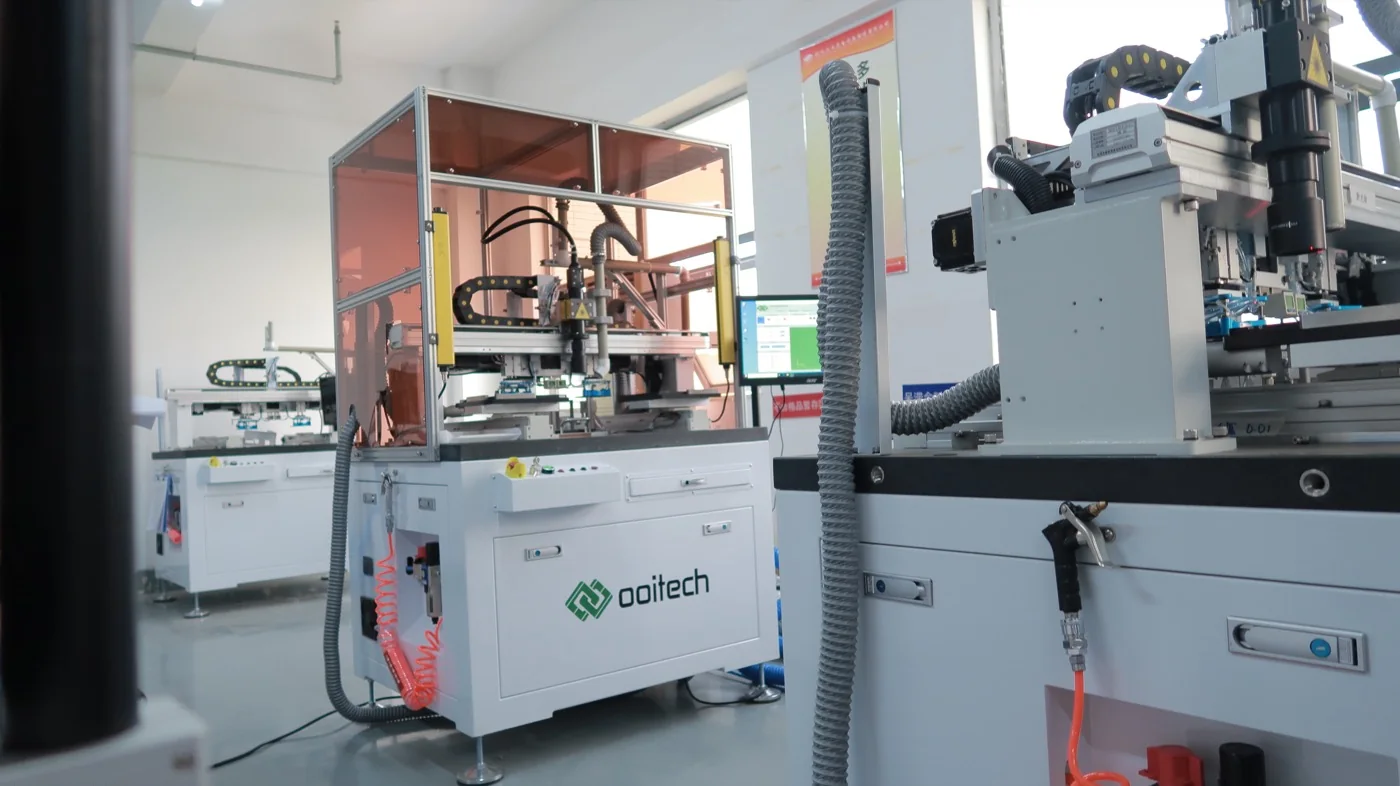
Geschlossene Handhabungsstationen dieser Art sind der Grund, warum die Zellausbeute von der Prozesskontrolle abhängt und nicht vom Kauf einer längeren Maschinenliste.
Wo die Schwierigkeit tatsächlich liegt
Drei Dinge machen die Zellfertigung schwierig, und keines davon ist der Maschinenkatalog.
Das erste ist die Chemie. Texturierung, Reinigung, Diffusion, Kantenisolierung und Beschichtung sind alles Prozesse, bei denen das Ergebnis von einem Bad oder einer Gasumgebung abhängt, die kontinuierlich driftet. Sie unter Kontrolle zu halten bedeutet kontinuierliche Messung, chemische Analyse, Dosierungsdisziplin und eine Wartungskultur. Eine Modullinie kann von Bedienern betrieben werden, die einem mechanischen Verfahren folgen. Eine Zelllinie kann das nicht.
Das zweite ist die Ausbeuteempfindlichkeit. Da sich der Wert über die Route hinweg ansammelt, wird ein bei der Texturierung eingeführter Defekt erst am Tester entdeckt, mehrere Stunden und mehrere Prozessschritte später. Rückkopplungsschleifen sind lang, und wenn ein Problem sichtbar wird, hat bereits ein großes Materialvolumen die Linie durchlaufen. Handhabungsbruch verstärkt dies: Dünnere Wafer und mehr Automatisierung bedeuten, dass das mechanische Budget schrumpft, während der Durchsatz steigt.
Das dritte ist, dass die Wirkungsgradverteilung das Produkt ist. Zwei Linien mit identischen Maschinen können unterschiedliche Erträge pro Wafer erzielen, weil die eine eine engere Verteilung hält und die andere über drei Bins streut. Das Engerziehen dieser Verteilung ist ein Prozesskontrollproblem, kein Beschaffungsproblem, und es erfordert Monate der Abstimmung nach der Inbetriebnahme.
Die Kapital- und Ausbeutebarriere in klaren Worten
Eine Zelllinie ist eine andere Größenordnung von Investition als eine Modullinie mit derselben Nennkapazität. Sie benötigt Nassbänke mit Chemikaliendosierung und Abwasserbehandlung, Öfen mit Gasversorgung und Abgassystemen, Vakuumabscheidungswerkzeuge, eine Drucklinie mit Pastenmanagement, einen kalibrierten Tester und ein Gebäude mit den Versorgungsanlagen und Umweltgenehmigungen, die all das impliziert. Chemikalienlagerung, Abwasserneutralisation und Sicherheitssysteme sind keine optionalen Posten; sie sind Bedingungen für den legalen Betrieb in den meisten Rechtsordnungen.
Der für einen Geschäftsplan entscheidende Vergleich ist der Preis pro Kapazitätseinheit und die Zeit bis zur stabilen Ausbeute. Bei beiden Maßstäben ist eine Zelllinie deutlich schwerer, und sie lässt sich nicht ohne Weiteres herunterskalieren – es gibt eine praktische Untergrenze, unterhalb derer die Nasschemie- und Gasinfrastruktur nicht zu rechtfertigen ist. Für das breitere Kostenbild auf der Modulseite, einschließlich der Frage, wie verschiedene Kapazitätsstufen angeboten werden, siehe Solarmodul-Produktionslinie Kosten nach Kapazität. Dieser Artikel befasst sich bewusst mit Modullinien: Er ist der Einstiegspunkt, den dieser Artikel Ihnen nahelegt zu wählen.
Warum ein Neueinsteiger mit der Modulmontage beginnen sollte
Eine Modullinie ist ein legitimes Fertigungsgeschäft, kein Trostpreis. Sie kauft einen weltweit gehandelten Input ein, fügt mechanischen und thermischen Wert hinzu und verkauft ein Markenprodukt mit Garantie. Ihr Prozess ist in dem Sinne weitgehend umkehrbar, dass Probleme an der Station sichtbar sind, an der sie auftreten, und ihre Ausrüstung ist standardisiert genug, dass ein neues Team in einem vernünftigen Hochlauf eine stabile Produktion erreichen kann.
Noch wichtiger: Es bringt Sie in die Lieferkette hinein. Ein Modulhersteller kauft jeden Monat Zellen, lernt, welche Bins und Formate tatsächlich funktionieren, und baut die kommerziellen Beziehungen auf, die ein Zellunternehmen ohnehin brauchen würde. Wenn der Plan letztlich darin besteht, in die vorgelagerte Wertschöpfung zu gehen, ist die Modullinie die günstigste mögliche Ausbildung darin, worauf es dem Kunden nachgelagert von einer Zellfabrik tatsächlich ankommt. Die Schritt-für-Schritt-Version dieses Einstiegspfads finden Sie in wie man ein Solarpanel-Herstellungsunternehmen gründetund die Prozesskarte auf Maschinenebene in dem zehnstufigen Modulfertigungsprozess. Dieser Artikel wiederholt bewusst weder das eine noch das andere.
Was es braucht, um selbst eine Solarzelle herzustellen
Die Menschen, die danach suchen, wie man eine eigene Solarzelle herstellt, planen normalerweise keine Fabrik. Sie wollen etwas zu Hause bauen, und die ehrliche Antwort hat zwei Zweige.
Der praktische Zweig besteht darin, fertige Zellen zu kaufen – typischerweise sortiert, mit Tabs versehen oder ohne Tabs, in kleinen Losen verkauft – und sie mit Ribbon, Flussmittel, Einkapselungsmaterial und einem Rahmen zu einem kleinen Panel zusammenzubauen und es dann zu testen. Das ist Modulmontage im Hobby-Maßstab, und sie lehrt die eigentliche Lektion: Die Zelle ist der schwierige Teil, und sie kommt fertig an. Eine Werkstatt, die diese Übung durchläuft, geht meist mit einer viel schärferen Wertschätzung dafür heraus, warum die Zellproduktion eine eigene Industrie ist.
Der experimentelle Zweig ist ein Labordemonstrator: farbstoffsensibilisierte Zellen aus Titandioxid, einem natürlichen Farbstoff und einem Elektrolyten oder eine Perowskit-Zelle, die in einer Glovebox per Spin-Coating hergestellt wird. Das sind echte photovoltaische Bauelemente und wirklich interessant zu bauen, und keines davon ist ein Weg zu einer Produktionslinie. Die Materialien, die Abscheidungsmethoden, die Einkapselung und die Stabilitätsanforderungen sind alle anders als bei der Siliziumfertigung. Bauen Sie eine, um die Physik zu verstehen; bauen Sie keine, um ein Geschäft zu planen.
Was Ooitech liefert und was nicht
Ooitech baut Modulproduktionslinien von 5 MW bis 600 MW, halbautomatisch bis vollautomatisch, abdeckend Stringing, Layup und Bussing, Laminierung, Rahmung, Klebstoffdosierung und End-of-Line-Tests, zusammen mit Zellhandhabungs- und Vereinzelungsanlagen, die rund um die Zellverarbeitung eingesetzt werden. Das Unternehmen bietet keine schlüsselfertige Diffusions- und Nasschemie-Zelllinie an, und dieser Artikel ist kein Hinweis darauf, dass es das tut. Wenn Ihr Plan eine Zellfabrik ist, ist der realistische Weg eine Technologiepartnerschaft mit einem etablierten Zellhersteller plus einem spezialisierten Integrator für die Nass- und Ofenabschnitte – und ein ganz anderer Kapitalplan als der, den eine Modullinie benötigt.
Häufig gestellte Fragen
Wie wird eine Solarzelle hergestellt, in einem Satz?
Ein gekaufter Siliziumwafer wird texturiert und gereinigt, dotiert, um einen Übergang zu bilden, randisoliert, mit einer Antireflex- und Passivierungsschicht beschichtet, mit einem Silbergitter bedruckt und gebrannt, dann getestet und in ein Effizienz-Bin sortiert. Jeder dieser Schritte ist eine eigene Maschinenklasse mit ihrem eigenen Steuerparameter.
Kann ich zu Hause eine Solarzelle herstellen?
Sie können aus gekauften Zellen ein kleines Panel zusammenbauen, und Sie können in einer Werkstatt oder einem Labor einen farbstoffsensibilisierten oder Perowskit-Demonstrator bauen. Was Sie zu Hause nicht tun können, ist den industriellen Weg nachzubilden, denn Texturierung, Diffusion und Brennen benötigen alle kontrollierte Chemie und Hochtemperaturanlagen mit Gasbehandlung und Abfallbehandlung.
Warum ist die Zellfertigung schwieriger als die Modulmontage?
Der Prozess ist chemiebasiert statt mechanisch, daher driftet er kontinuierlich und benötigt aktive Steuerung. Defekte werden Stunden nach ihrer Entstehung entdeckt, daher ist das Feedback langsam, und das Produkt ist eine Effizienzverteilung statt einer Anzahl fertiger Einheiten. Die Anlagen sind bei gleicher Nennkapazität außerdem weit teurer.
Was ist der teuerste Schritt bei der Herstellung einer Zelle?
Der Wafer, den Sie kaufen, ist der größte Einzelinput, gefolgt von der Silberpaste, die bei der Metallisierung verwendet wird. Alles andere – Chemikalien, Gase, Energie, Arbeit und Abschreibung – zählt, aber diese beiden dominieren die Kosten einer fertigen Zelle, bevor die Ausbeute berücksichtigt wird.
Welche Maschinen braucht eine Zelllinie, die eine Modullinie nicht braucht?
Nassbänke für Textur und Reinigung, einen Diffusionsofen oder ein Abscheidungswerkzeug für den passivierenden Kontaktstapel, ein Randisolationssystem, PECVD und oft ALD für die Beschichtung, eine Siebdrucklinie mit einem Brennofen sowie einen kalibrierten Zelltester und Sorter. Eine Modullinie braucht nichts davon; sie beginnt beim Stringer.
Verändert TOPCon den Zellfertigungsprozess stark?
Ja. Der n-Typ-TOPCon-Weg ersetzt das einfache rückseitige Design durch ein ultradünnes Tunneloxid und eine dotierte Polysiliziumschicht, was Abscheidungsanlagen hinzufügt und den rückseitigen Metallisierungsschritt erheblich empfindlicher macht. Die Front-End-Blöcke – Textur, Reinigung, Randisolation – bleiben weitgehend ähnlich.
Sollte eine erste Fabrik eine Zelllinie oder eine Modullinie sein?
Fast immer eine Modullinie. Sie hat eine niedrigere Kapitaluntergrenze, eine kürzere Anlaufzeit bis zu stabiler Produktion, und sie bringt Sie in den Markt, indem Sie monatlich Zellen kaufen, was die beste verfügbare Ausbildung ist, wenn Sie später in die vorgelagerte Wertschöpfung gehen wollen. Starten Sie eine Zelllinie nur mit einem erfahrenen Technologiepartner und einem Kapitalplan, der eine lange Ausbeute-Anlaufphase übersteht.
Weiterführende Literatur und Hintergrunddaten
Öffentlich zugängliches Referenzmaterial zu diesem Thema, veröffentlicht von den Organisationen, die die Technologie-Roadmap und die Marktdaten der Branche pflegen: