Die redaktionelle Verantwortung für diesen Artikel liegt bei Wuhan Ooi Photoelectric Technology Co., Ltd. Verfasst und geprüft vom Ooitech-Redaktionsteam. Siehe unsere Redaktionsrichtlinie dafür, wie wir schreiben, wo KI-Tools eingesetzt werden und wie Sie eine Korrektur anfordern können.
DH1000 Feuchte-Wärme-Test: Fehlermodi und Mechanismen
Inhaltsverzeichnis
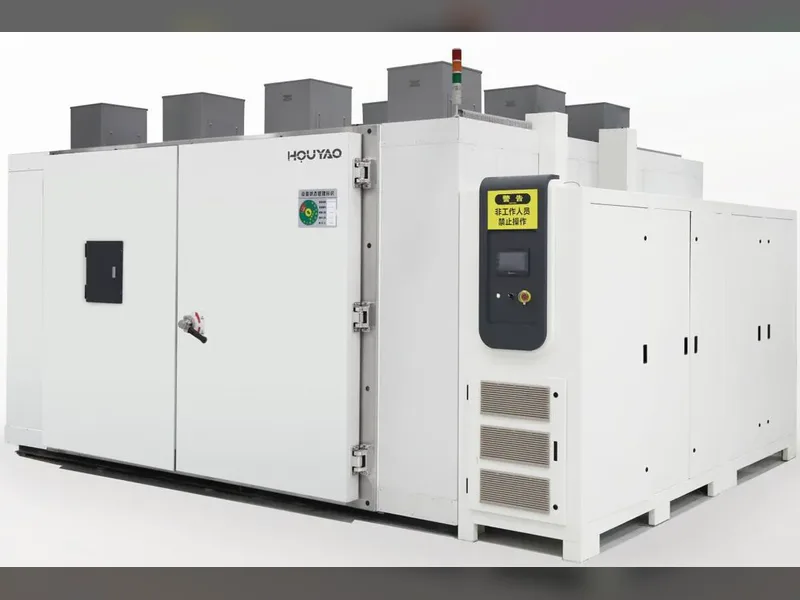
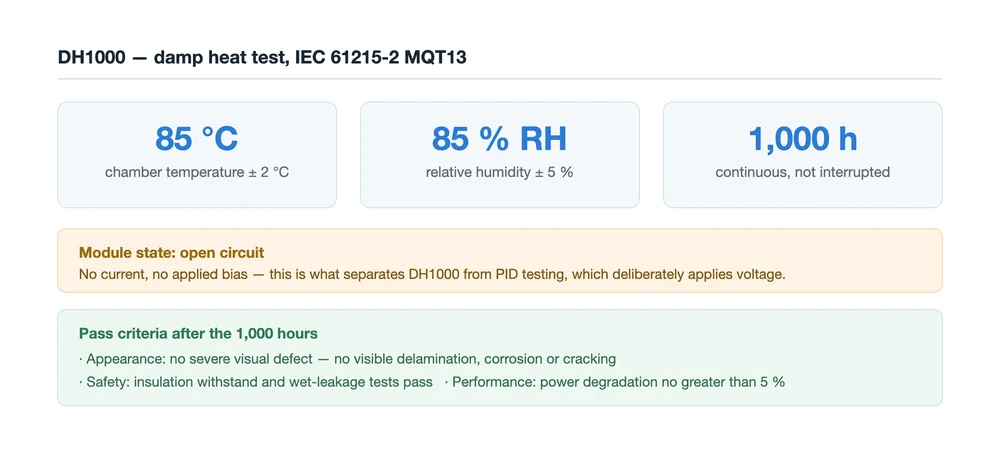
Kurze Antwort: DH1000 ist der in IEC 61215-2 MQT13 definierte Damp-Heat-Test: 1.000 kontinuierliche Stunden bei 85 °C ± 2 °C und 85 % RH ± 5 %, wobei das Modul im offenen Stromkreisgehalten wird. Er gilt nur als bestanden, wenn das Aussehen frei von schweren Defekten bleibt, Isolations- und Nass-Leckage-Tests bestanden werden und die Leistungsdegradation innerhalb von 5 % bleibt. Was er wirklich angreift, ist der Feuchtigkeitspfad in das Modul: das Encapsulant und seine Grenzflächen, die Randversiegelung, die Zellmetallisierung und Passivierung sowie die Rückseitenfolie von Einzelglas-Modulen. Die charakteristische elektrische Signatur ist ein fallender Füllfaktor bei steigendem Serienwiderstand, während sich Isc kaum bewegt.
Ein DH1000-Ergebnis zu lesen geht nicht um die Bestehensgrenze. Es geht darum, welche Schicht zuerst versagt hat und ob der Prozess, der sie hervorgebracht hat, beherrscht werden kann.
Die Bedingungen und die eine, die meist übersehen wird
Temperatur, Feuchte und Dauer sind die drei Zahlen, die jeder nennt. Der vierte Parameter ist derjenige, der die Interpretation des Tests verändert: Das Modul befindet sich im offenen Stromkreis. Es fließt kein Strom und es wird keine externe Vorspannung angelegt, sodass der Ausfall von der Umgebung auf die Materialien wirken muss und nicht von einem elektrisch angetriebenen Mechanismus.
Das ist auch, was DH1000 von der PID-Prüfung unterscheidet, bei der gezielt eine Spannung angelegt wird, um Ionenmigration zu treiben. Wenn ein Modul den Damp-Heat-Test nicht besteht, ist die erste Frage daher eine Materialfrage: Wo ist die Feuchtigkeit eingedrungen und was hat sie unterwegs gelöst.
Die Bedingungen haben sich nicht geändert — die Bestehensgrenze schon
Die physikalischen Bedingungen von DH1000 sind seit rund zwei Jahrzehnten stabil, und die Überarbeitung von IEC 61215 aus dem Jahr 2021 verwendet sie weiterhin. Geändert hat sich, was der Markt als Nachweis akzeptiert:
- Verlängerte Dauer. Käufer und Drittlabore spezifizieren zunehmend eine verdoppelte oder verdreifachte Exposition — DH2000 oder DH3000 —, um Zuverlässigkeitsstufen zu trennen, weil ein einfaches DH1000-Bestehen aufhörte, zwischen etablierten Lieferanten zu unterscheiden, sobald Glas-Glas-Konstruktionen üblich wurden.
- Technologieempfindlichkeit. Derselbe Test ist für manche Zellgenerationen härter als für andere. N-Typ-Zellen sind empfindlicher gegenüber Feuchtigkeit und gegenüber schwach sauren Umgebungen, sodass Damp-Heat-Ergebnisse, die für P-Typ-Module unproblematisch waren, zu einer echten Produktionsbeschränkung geworden sind.
- Sequenzprüfung. Ein einzelner Test kann keine Feldlebensdauer abbilden, daher fordern Spezifikationen heute oft Sequenzen wie Temperaturwechsel gefolgt von Damp-Heat, PID plus Damp-Heat oder Damp-Heat plus mechanische Last.
Was DH1000 tatsächlich belastet
| Schicht oder Grenzfläche | Was die Exposition prüft | Typischer Schwachpunkt |
|---|---|---|
| Encapsulant-Folie | Hydrolysebeständigkeit und chemische Stabilität unter Hitze und Feuchtigkeit | EVA hydrolysiert zu Essigsäure; POE und EPE sind stabiler, kosten aber mehr |
| Verbundene Grenzflächen | Haftung zwischen Glas, Encapsulant, Zelle und Rückseitenfolie | Feuchtigkeit bricht die chemischen Bindungen, die den Stapel zusammenhalten |
| Randversiegelung | Wasserdampfdurchlässigkeit durch Silikon, Klebeband oder Butyl und deren Haftung an Rahmen und Glas | Eindringen am Rand, weshalb der Ausfall oft am Umfang beginnt |
| Zellmetallisierung | Elektrochemische Korrosionsbeständigkeit der Front- und Rückseitenpasten | Silber-Aluminium-Paste, bei der die beiden Metalle ein galvanisches Paar bilden |
| Passivierungsschichten | Stabilität von SiNx und Al₂O₃ und Erhalt des von ihnen getragenen Wasserstoffs | Hydrolyse und Dehydrierung, die Grenzflächendefekte wieder öffnen |
| Rückseitenfolie (Einzelglas) | Barriere- und Witterungsbeständigkeit der ersten Feuchtigkeitsbarriere | Vergilbung, Versprödung und Rissbildung, die Feuchtigkeit durchlassen |
Die elektrische Signatur
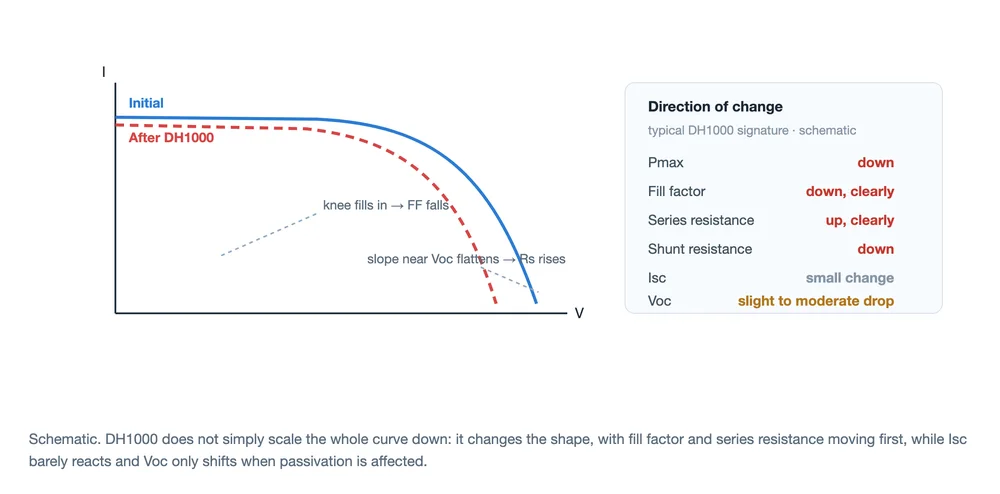
Damp-Heat skaliert nicht die gesamte I-V-Kurve gleichmäßig nach unten. Die Form ändert sich, und sie ändert sich in einer erkennbaren Reihenfolge: Der Serienwiderstand steigt, der Füllfaktor fällt, der Shunt-Widerstand sinkt, Isc bewegt sich sehr wenig und Voc verschiebt sich nur leicht, sofern die Passivierung nicht beschädigt wurde. Der Leistungsverlust ist die vertragliche Zahl, aber Füllfaktor und Serienwiderstand sind die diagnostischen — sie sagen Ihnen, dass der Verlust resistiv und kontaktbezogen ist und nicht optisch.
Das ist dasselbe Parameterpaar, das die Fertigung mit Füllfaktor-Überwachung nutzt, um Produktionsdefekte zu erkennen, bevor sie in ein Modul eingebaut werden. Ein DH1000-Ergebnis, das FF und Rs verschiebt, erzählt dieselbe Geschichte wie eine Prozessdrift: ein Kontakt- oder Grenzflächenproblem, kein Verschattungs- oder optisches Problem. Wie weit sich die Zahlen bewegen, hängt von der Stückliste und dem Prozessfenster ab, sodass absolute Werte von einem Modul nicht auf ein anderes Design übertragen werden können.
Die EL-Signatur
Elektrolumineszenz verwandelt die elektrische Geschichte in ein Bild, weshalb sie der Standardbegleiter eines Damp-Heat-Ergebnisses ist:
- Dunkle Ränder. Feuchtigkeit dringt vom Umfang her ein, daher dunkelt der äußere Ring der Zellen zuerst nach. Ein dunkler Rand in der EL ist der Fingerabdruck eines Randversiegelungs- oder Encapsulant-Pfads.
- Fingerverdunkelung und -brüche. Frontfinger werden dunkel und können physisch brechen, sobald die Kontaktkorrosion fortgeschritten ist. Dies ist das visuelle Gegenstück zum steigenden Serienwiderstand.
- Sichtbare Veränderungen in schweren Fällen. Korrosionsverfärbung an Busbars und Fingern, Delamination oder Blasen an der Grenzfläche zum Encapsulant sowie Vergilbung oder Versprödung der Rückseitenfolie bei Single-Glass-Modulen.
Da die Messung vergleichend ist, kommt es beim Prüfaufbau genauso auf das Bild an: eine Inline- oder Offline-EL-Konfiguration mit reproduzierbarer Belichtung und Verstärkung ist es, was einen Vorher-Nachher-Vergleich belastbar macht.
Die Mechanismus-Kette
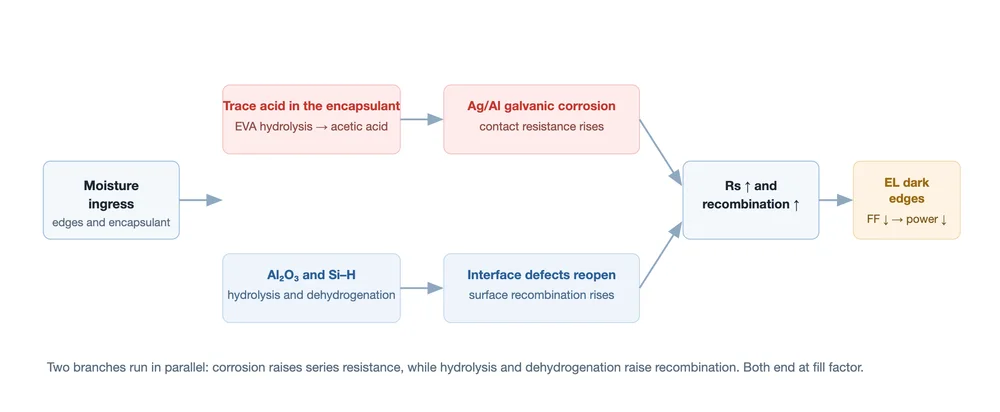
Setzt man die Abfolge zusammen, liest sie sich als eine Kette mit zwei parallelen Zweigen:
Feuchtigkeitseintritt → Spuren von Säure im Encapsulant → galvanische Korrosion der Frontpaste → Kontaktwiderstand steigt, und parallel dazu Feuchtigkeitseintritt → Hydrolyse von Al₂O₃ und Wasserstoffverlust → Grenzflächenfehler öffnen sich erneut → Rekombination steigt. Beide Zweige laufen im Füllfaktor zusammen und enden als Leistungsverlust, und beide sind im EL als dunkle Ränder oder dunkle Zellen sichtbar.
Zwei Verstärker sitzen in dieser Kette. Ionische Verunreinigung — Natrium aus dem Glas, Calcium, Chlorid und Schwefel aus der Handhabung, Flussmittelrückstände aus der Montage — bildet einen Elektrolyten, der die Korrosion beschleunigt. Und die Chemie des Encapsulants speist den ersten Zweig: Wenn EVA hydrolysiert, entsteht Essigsäure, die die Metallkontaktgrenzflächen und die Antireflexbeschichtung auf dem Glas angreift.
Warum N-Typ-Zellen es stärker spüren
Bei einem bordiffundierten Emitter ist die Frontmetallisierung üblicherweise eine Silber-Aluminium-Paste: Aluminium wird zugesetzt, um durch den Passivierungsstapel hindurch einen guten ohmschen Kontakt zu erreichen. Silber und Aluminium liegen im elektrochemischen Potenzial weit auseinander, sodass das Paar, sobald Feuchtigkeit und Säure diese Grenzfläche erreichen, eine lokale Batterie bildet und die Aluminiumseite verbraucht wird. Deshalb konzentriert sich der Schaden am Kontakt, statt sich gleichmäßig auszubreiten.
Die Frontpassivierung ist die zweite Angriffsfläche. Aluminiumoxid ist als Passivierungsschicht wirksam und feuchtigkeitsempfindlich; wenn es hydrolysiert und der in den Silizium-Wasserstoff-Bindungen gespeicherte Wasserstoff verloren geht, kommen die dangling bonds, die es passivierte, zurück, und die Oberflächenrekombination steigt. Keiner der beiden Effekte ist bei einer Sichtprüfung an der Bestehensgrenze sichtbar, weshalb die elektrische Signatur und das EL-Bild gemeinsam bewertet werden.
Wo die Linie das Ergebnis beeinflussen kann
Ein Dampf-Hitze-Ergebnis wird lange entschieden, bevor sich die Kammertür schließt. Vier Entscheidungen dominieren:
- Chemie des Encapsulants. Die Wahl zwischen EVA und einer Folie auf Polyolefinbasis wie POE oder EPE tauscht Kosten gegen Hydrolysebeständigkeit. Die Vergleich von Verkapselungsfolien legt fest, wo jede passt und was ihre Peel-Festigkeit für die gebondeten Grenzflächen bedeutet.
- Prozessfenster der Laminierung. Vakuumphase, Temperaturprofil und Zeit bestimmen, wie vollständig das Encapsulant vernetzt und wie gut die Grenzflächen haften. Ein Fenster, das bei einer Folie unproblematisch ist, ist nicht automatisch für eine andere richtig, wie die Arbeit über Vakuumpumpenverhalten und das EVA-Fenster zeigt.
- Rückstands- und Sauberkeitskontrolle. Flussmittelrückstände und Handhabungsverunreinigungen werden zum Elektrolyten in der Kammer. Kontrolle an den Stringing- und Bussing-Stationen ist billiger als eine korrigierende BOM-Änderung später.
- Rückseitenfolie und Randmaterialien. Bei Single-Glass-Modulen ist die Rückseitenfolie die erste Barriere und die Randversiegelung die letzte. Beide werden auf Wasserdampfdurchlässigkeit ausgelegt, nicht auf Aussehen.
Wenn ein Design die Dampf-Hitze-Prüfung nicht besteht, gehört das Ändern der Kammerbedingungen nicht zu den Optionen. Die Optionen sind Material, Grenzfläche und Prozess — und der Sequenztest, der den Feldausfall reproduziert, ist der Nachweis, dass die Änderung gewirkt hat. Die breitere Palette an Modul- und Zelltests ist aufgeführt in PV-Modul-Zuverlässigkeitstests.
FAQ
Was genau ist DH1000?
Eine Dampf-Hitze-Exposition von 1.000 durchgehenden Stunden bei 85 °C und 85 % relativer Luftfeuchtigkeit, definiert in IEC 61215-2 MQT13, wobei das Modul im Leerlauf ist. Es ist ein Qualifikationstest, keine Lebensdauervorhersage.
Warum wird das Modul im Leerlauf getestet?
Um die Materialien zu prüfen und nicht einen elektrisch angetriebenen Effekt. Ohne angelegte Spannung muss ein Ausfall von Feuchtigkeit und Hitze kommen, die auf das Encapsulant, die Grenzflächen und die Metallisierung einwirken.
Was fällt bei einem Dampf-Hitze-Ergebnis zuerst aus?
In den meisten Fällen der Umfang. Feuchtigkeit nimmt den Weg über den Rand, sodass das EL dunkle Ränder zeigt, bevor sich die Mitte des Moduls verändert, und die elektrische Signatur zeigt steigenden Serienwiderstand, sobald die Kontaktkorrosion beginnt.
Ist DH1000 dasselbe wie PID-Testing?
Nein. Beim PID-Testing wird bewusst eine Spannung angelegt, um Ionenmigration anzutreiben; DH1000 legt keine Spannung an und prüft feuchtigkeitsgetriebene Degradation. Sie werden oft als Sequenz durchgeführt, weshalb die beiden in Spezifikationen häufig verwechselt werden.
Warum fragen Käufer nach DH2000 oder DH3000?
Weil ein DH1000-Bestehen nicht mehr zwischen etablierten Lieferanten differenziert. Eine Verdopplung oder Verdreifachung der Exposition trennt Zuverlässigkeitsstufen, insbesondere bei Glas-Glas-Modulen, bei denen der Standardtest kein Engpass mehr ist.
Können Dampf-Hitze-Ergebnisse intern geprüft werden?
Die elektrische Seite und die EL-Seite ja: IV-Messung, Füllfaktor-Tracking und Elektrolumineszenzprüfung liefern eine vergleichbare Vorher-Nachher-Aufzeichnung. Die Kammer-Exposition selbst wird normalerweise von einem qualifizierten Labor durchgeführt, und die Sequenz ist genauso wichtig wie der einzelne Test.
Abschließende Gedanken
DH1000 ist ein Materialtest mit elektrischer Auslesung: Feuchtigkeit findet die schwächste Grenzfläche, und das Messgerät sagt Ihnen, wohin sie gegangen ist. Beurteilen Sie ein Ergebnis danach, welche Schicht sich zuerst verändert hat — Füllfaktor und Serienwiderstand für den Kontaktpfad, Voc und EL für den Passivierungspfad — und nicht danach, ob das Modul fünf Prozent eingehalten hat. Wenn Sie für einen feuchten Standort spezifizieren, fordern Sie das Sequenzergebnis und die EL-Bilder an, nicht nur das Bestehenszertifikat.
Verwandt: IEC 61215 und IEC 61730 im Vergleich legt fest, welcher Standard was nachweist und wo die Sicherheitsanforderungen im Verhältnis zum Zuverlässigkeitsprogramm stehen.
Verwandt: IEC TS 62915 und Modul-Nachprüfung erklärt, welche Änderungen welche Tests erzwingen und wie ein bestehendes Zertifikat weitergeführt wird.
Verwandt: TOPCon UVID und die Aufteilung in r-UVID / ir-UVID verlagert dieselbe Logik in den ultravioletten Bereich und teilt den Verlust in einen erholbaren und einen dauerhaften Anteil auf.
Verwandt: Hot Spots, Mikrorisse und PID: drei langsame Modulausfälle behandelt einen der Feldbelastungspfade im Detail; diese Seite deckt diejenigen ab, die auf der Linie beginnen.
Verwandt: Prüfmethoden für PV-Bänder: Abmessungen, Festigkeit und Lötbarkeit. Die Feuchte-Wärme-Beurteilung von Ribbon und Folie ist eine kleinere Version dieses Tests.
Weiterführende Literatur und Hintergrunddaten
Öffentlich zugängliches Referenzmaterial zu diesem Thema, veröffentlicht von den Organisationen, die die Technologie-Roadmap und die Marktdaten der Branche pflegen: