Der Engpass beim Feinstsiebdruck
Inhaltsverzeichnis
Kurze Antwort: Der Fine-Line-Siebdruck befindet sich in einem permanenten Zustand, in dem er seiner eigenen Spezifikation hinterherläuft: Das Papier, das beschreibt, was der Prozess leisten kann, ist veraltet, bevor es veröffentlicht wird, weil die Fingerbreiten in der Produktion immer weiter schrumpfen. Der Grund ist Arithmetik. Ein schmalerer Finger blockiert weniger Licht und erhöht den von der Zelle erzeugten Strom, hat aber auch einen höheren Widerstand und eine kleinere Kontaktfläche, sodass die Pastenformulierung, das Siebgewebe und die Druckparameter alle gemeinsam weiterentwickelt werden müssen. Die relevanten Abmessungen reichen von etwa 13 µm über 9 µm bis hinunter zu 6 µm, wobei je nach Struktur erreichbare Breiten im Bereich von 16 µm bis 24 µm berichtet werden. Jede Reduzierung ist ein kleiner Gewinn, der nur dann realisiert wird, wenn die Ausbeute gehalten wird, weshalb Fine-Line-Druck ebenso ein Ausbeuteproblem wie ein Designproblem ist.
PV-Modulfertigung · von Jerry, Ooitech
Ein Paper wurde gerade angenommen, aber die Daten sind bereits veraltet. Jeder, der in Forschung und Entwicklung arbeitet, kennt diese unangenehme Situation.
Das Papier des Fraunhofer ISE, "Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells", ist ein typisches Beispiel. Sein aggressivstes Design verwendete ein knotenloses Sieb mit einer Öffnung von 13 µm. Alles Feinere erwies sich in den Experimenten als instabil. Nach öffentlich verfügbaren Brancheninformationen hatten führende Zellhersteller die Öffnungen knotenloser Siebe bereits auf 6 µm bis 2026—weniger als die Hälfte der im Paper berichteten Größe—erweitert.
Diese scheinbare Veralterung ist genau der Grund, warum das Paper lesenswert ist. Es kartierte die praktische Leistungsgrenze des Siebdrucks in den Jahren 2024–2025. Die Hersteller, die später über diese Grenze hinausgingen, arbeiteten immer noch mit demselben Trade-off-Rahmen, der in der Studie beschrieben wurde.
Zahlen verfallen. Methoden nicht. Dieser Artikel betrachtet zwei Dinge: was das Paper damals identifizierte und wie die Massenproduktion später diese vermeintliche Grenze überschritt.
1. Was im Paper geschah
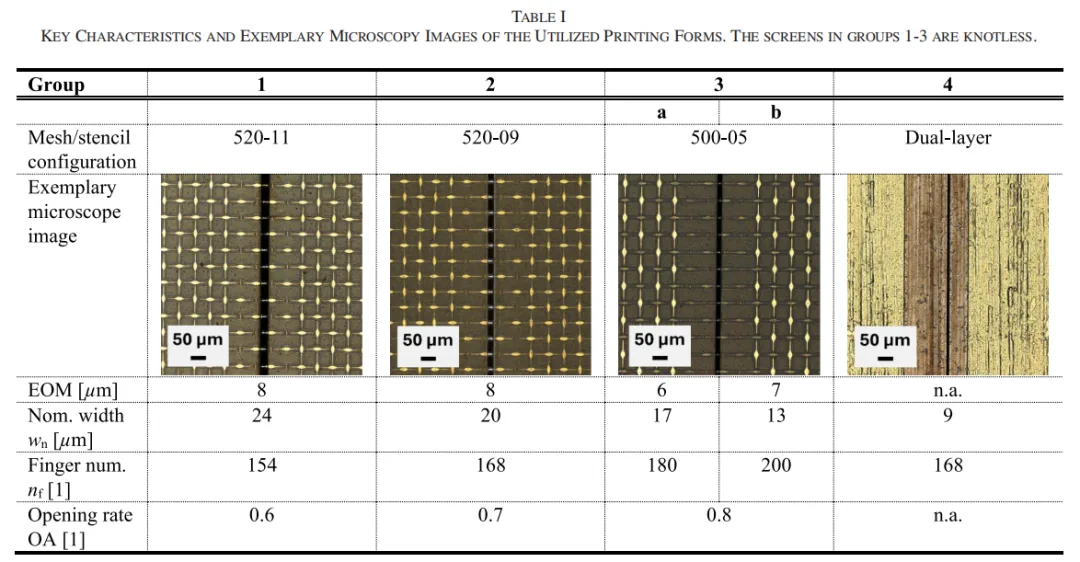
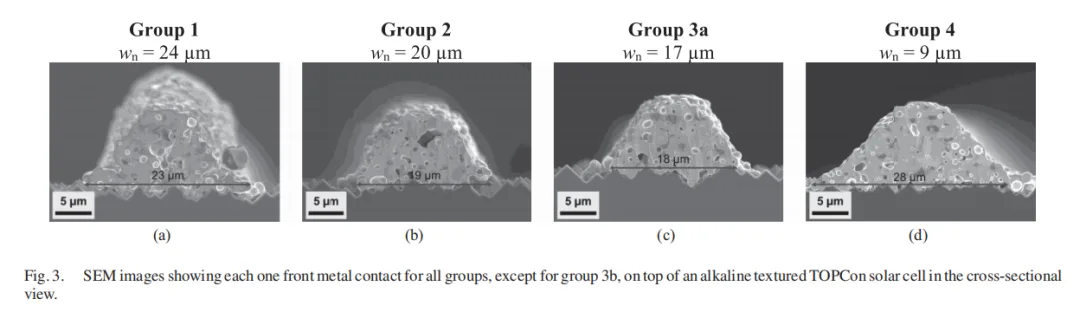
Das Versuchsdesign war unkompliziert. Die Forscher verwendeten n-Typ-TOPCon-Solarzellen im M10-Format und teilten den Frontseitendruckprozess in mehrere Einzelvariablen-Vergleichsgruppen auf. Diese umfassten drei knotenlose Siebe mit Nennöffnungen von 24, 20, 17 und 13 µm sowie eine 9-µm-Doppelschicht-Metallfolienschablone. Der Rückseitenprozess blieb unverändert. Nur die Frontseitendruckmethode wurde variiert.
Die Studie verwendete auch eine vollständige Charakterisierungskette:
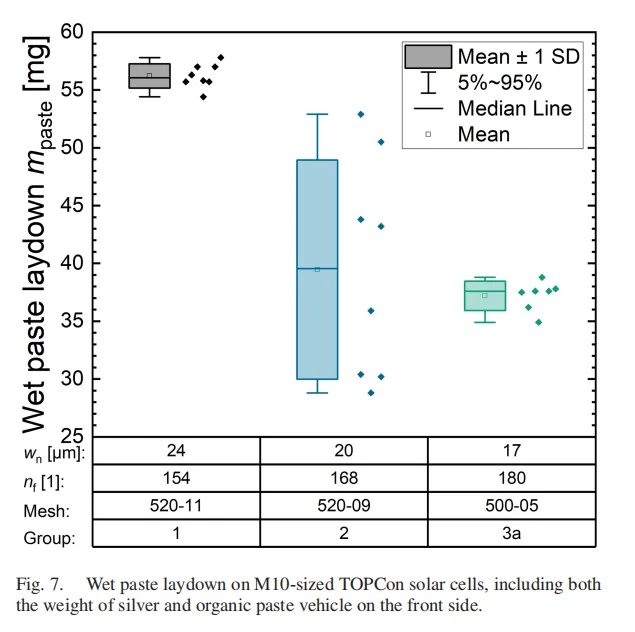
Nasspastenwägung zur Berechnung des Silberverbrauchs
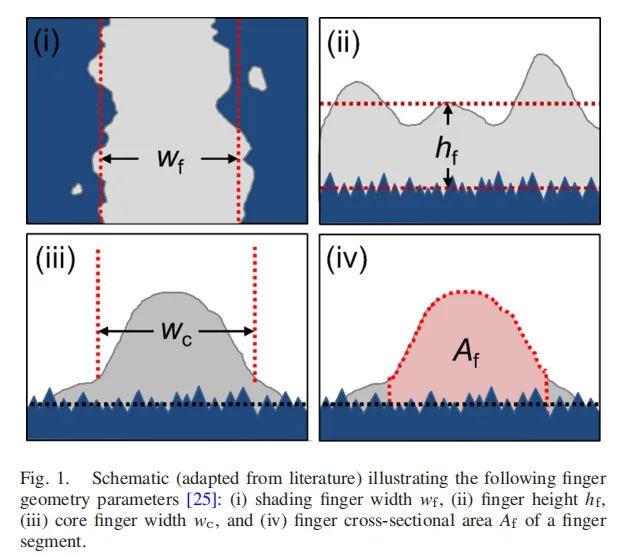
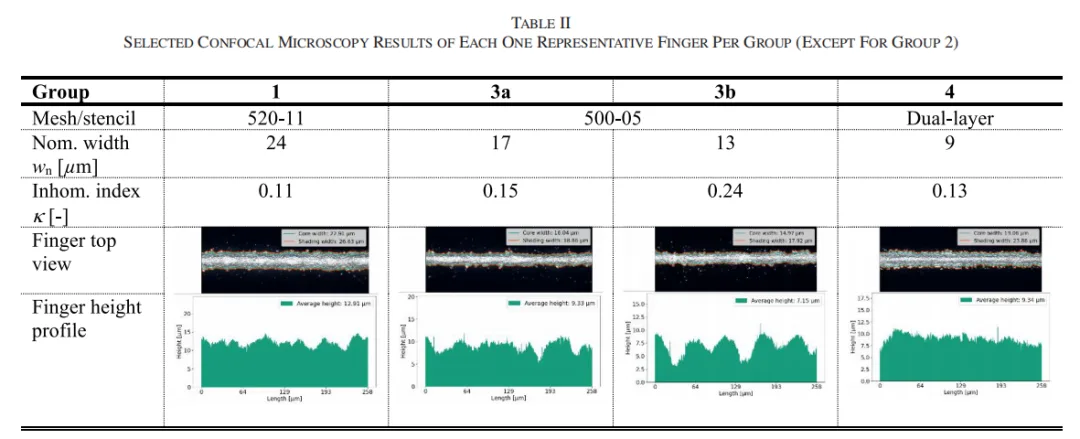
Rasterelektronenmikroskopie und konfokale Mikroskopie zur Messung von Fingerbreite, -höhe, Querschnittsfläche und Ungleichmäßigkeit κ
Transferlängenmethode-Messungen für den Kontaktwiderstand
I-V-Tests an fertigen M10-Solarzellen
Diese Sequenz bleibt eine Standardmethode zur Bewertung eines neuen Siebs, einer Schablone oder einer Metallisierungspaste.
Die Ergebnisse lassen sich in drei Stufen unterteilen:
Die 17-µm-Öffnung war der beste Arbeitsbereich. Sie erzeugte eine gedruckte Fingerbreite von 16 µm. Im Vergleich zur 24-µm-Referenzgruppe erzielte sie einen relativen Wirkungsgradgewinn von 0,9 % und reduzierte den Pastenverbrauch auf der Vorderseite um 30 %.
Die 13-µm-Öffnung stieß an eine Grenze. Die Finger-Ungleichmäßigkeit κ sprang von 0,15 auf 0,24, während unterbrochene Finger und andere Defekte zunahmen. Diese Gruppe wurde nicht zur Zellbewertung weitergeführt.
Die 9-µm-Schablone wurde zu einem Negativbeispiel. Eine Siebdruckpaste wurde trotz einer Viskositätsabweichung auf die Schablone gezwungen. Der resultierende gedruckte Finger war 19 µm breit – breiter als der Finger, der von der Gruppe mit 13-µm-Sieböffnung erzeugt wurde.
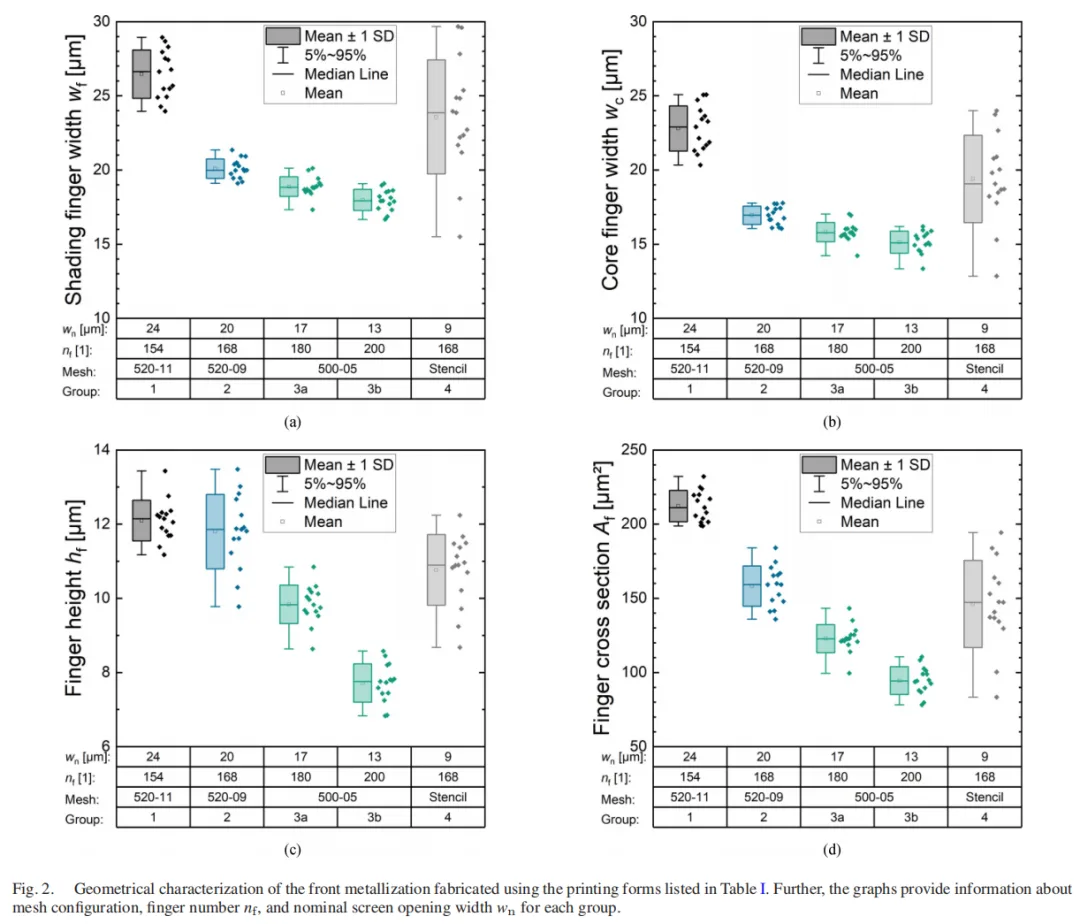
Die Schlussfolgerung war klar. Für den knotenlosen Siebdruck lag der praktische Feinlinienbereich bei etwa einer 15–17-µm-Öffnung. Unterhalb dieses Punktes brach die Druckqualität zuerst zusammen.
Der Zeitabstand zwischen dem Papier und der Produktion 2026: vier Vergleiche
1. Die Druckgrenze
Im Papier war eine 13-µm-Öffnung bereits instabil. Die Ungleichmäßigkeit κ stieg auf 0,24, Defekte nahmen zu und die Gruppe erreichte nie die Zellbewertung. Nach öffentlich zugänglichen Brancheninformationen waren führende Produktionslinien bis 2026 auf knotenlose Sieböffnungen von 6 µm übergegangen.
Die im Papier gezogene Leistungsgrenze war viel weiter nach vorne verschoben worden. Die sogenannte Grenze war keine dauerhafte Wand. Sie war der Gleichgewichtspunkt zwischen der damals verfügbaren Paste, dem Sieb und der Druckausrüstung.
2. Die Motivation, Paste zu sparen
Die beste Gruppe im Papier – eine 17-µm-Öffnung und ein 16-µm-gedruckter Finger – erzielte eine relative Wirkungsgradverbesserung von 0,9 % bei gleichzeitiger Reduzierung des Pastenverbrauchs auf der Vorderseite um 30 %.
Bis 2026 war der Silberverbrauch in vielen Zellproduktionskostenstrukturen zum größten Nicht-Silizium-Kostenpunkt geworden. Das Sparen von Paste war kein sekundäres Optimierungsziel mehr. Es war zu einer Frage der Produktionswettbewerbsfähigkeit und in einigen Fällen des Überlebens geworden. Die Methodik des Papiers hatte sich von einem Effizienzwerkzeug zu einem Kostenkontrollwerkzeug gewandelt.
3. Der Schablonenweg
Die 9-µm-Metallfolienschablone des Papiers scheiterte, weil die Pastenviskosität nicht zur Druckmethode passte. Sie erzeugte einen 19 µm breiten Finger.
Bis 2026 war der Druck von Stahlplatten auf Basis einer vollständig geöffneten Metallschablone in die Massenproduktion übergegangen. Ein gescheiterter Weg in der Arbeit wurde später zu einer wichtigen industriellen Richtung. Die Lehre ist direkt: Die Änderung der Druckmethode erfordert auch eine Änderung der Paste.
4. Der Wert des Effizienzgewinns
Die Arbeit berichtete über einen relativen Effizienzgewinn von 0,9 %. Bis 2026 waren die Zelleffizienzen in den Bereich von 26 %+ eingetreten, mit berichteten Ergebnissen zwischen 26,09 % und 26,66 % in den hier diskutierten Beispielen.
Der Grenznutzen der Reduzierung der Verschattung bestand weiterhin, aber der Haupttreiber für den kommerziellen Einsatz hatte sich von der Effizienzsteigerung zur Silberreduzierung verlagert.
2. Von 13 µm auf 6 µm: Wie die Grenze durchbrochen wurde
War 13 µm wirklich die physikalische Grenze des Siebdrucks?
Nein. Die Arbeit selbst hinterließ mehrere Hinweise.
Bei den drei Siebdesigns nahm der Drahtdurchmesser von 11 µm auf 9 µm und dann auf 5 µm ab. Das Verhältnis der offenen Fläche stieg von 0,6 auf 0,7 und dann auf 0,8. Zudem wurde eine 0°-Maschenorientierung eingeführt.
Mit anderen Worten: Das 13-µm-Ergebnis bedeutete nicht, dass Siebe nicht feiner hergestellt werden konnten. Es bedeutete, dass die damals verfügbare Kombination aus Paste, Sieb und Ausrüstung an diesem Punkt nicht stabil bleiben konnte.
Welche Seite dieses Dreiecks war der eigentliche Engpass?
Das Sieb selbst kann teilweise ausgeschlossen werden. Die Studie repräsentierte fortschrittliche knotenlose Siebtechnologie für ihre Zeit. Drahtdurchmesser, offenes Flächenverhältnis und Siebwinkel waren bereits stark vorangetrieben worden. Die 13-µm-Gruppe scheiterte nicht, weil der Sieblieferant keine Anstrengungen unternommen hatte. Das Sieb wurde durch die Paste zurückgehalten.
Die Druckausrüstung basierte ebenfalls auf einer allgemeinen industriellen Plattform. Ähnliche Drucker waren sowohl in Laboren als auch in führenden Produktionslinien verfügbar. Das lässt die Paste als die entscheidende Variable übrig.
Feinliniendruck ist ein Dreikampf. Jede Reduzierung der Fingerbreite um 1 µm verringert die optische Verschattung, reduziert aber auch die Querschnittsfläche des Fingers. Der Serienwiderstand kann steigen, während das Risiko von Druckfehlern und Ertragsverlusten zunimmt. Das Ergebnis hängt davon ab, ob Paste, Sieb und Prozess gemeinsam voranschreiten können.
Zwischen 2024 und 2026 kamen alle drei Seiten voran.
Paste: von einer Allzweckverbindung zu einem Strukturierungsmaterial
Die Silberpartikelgrößen nahmen weiter ab, während spezielle Feinlinienpasten zu einer eigenen Produktkategorie wurden. Die Entwicklung der TOPCon-Feinfinger-Frontseitenpaste verlief in drei Richtungen: Drucken schmalerer Finger, Beibehaltung eines guten Feuerungsverhaltens und Vermeidung eines Anstiegs des elektrischen Widerstands.
Bei einer 6-µm-Sieböffnung können nur geringfügig zu große Partikel das Sieb verstopfen. Die Aufrechterhaltung eines konsistenten Fingerprofils wird noch schwieriger.
Die Feinfinger-Ungleichmäßigkeit κ spiegelt im Kern die Pastenrheologie unter extrem schmalen Öffnungen wider. Wenn die Paste nicht konsistent durch eine 6-µm-Öffnung übertragen werden kann, sind Siebverstopfung, unterbrochene Finger und ein starker Anstieg von κ die Folge. Die 13-µm-Gruppe in der Arbeit schien aufgrund der Druckqualität zu versagen. Auf einer tieferen Ebene hatte die Paste ihre Übertragungsgrenze unter dieser Öffnung erreicht.
Die enge Beziehung zwischen Pastenformulierung und Druckverfahren wurde in den letzten zwei Jahren wiederholt demonstriert.
Sieb: knotenlose Strukturen und 0°-Orientierung wurden Standard
Das 500-05-Sieb der Arbeit – mit einem Drahtdurchmesser von 5 µm, einem Öffnungsflächenverhältnis von 0,8 und 0°-Orientierung – war zu dieser Zeit bereits ein aggressives Design.
Führende Produktionssiebe bewegten sich später in derselben Richtung um eine weitere Generation weiter. Die Drahtdurchmesser wurden feiner, die Öffnungsflächenverhältnisse erhöhten sich und die Spannungskontrolle verbesserte sich. Stabile Produktion mit einer 6-µm-Öffnung erfordert zunächst eine extrem hohe Fertigungspräzision im Sieb selbst.
Prozess: LECO kontrollierte den Feinfinger-Kontaktwiderstand
Dies ist die Seite, die oft übersehen wird.
Wenn die Finger schmaler werden, nimmt die Kontaktfläche ab. Der Kontaktwiderstand würde normalerweise stark ansteigen. LECO, oder laserunterstützte Kontaktoptimierung, ist inzwischen weitgehend mit der Feinlinien-TOPCon-Produktion verbunden, da es diesen elektrischen Verlust reduzieren kann.
Branchenberichte deuten darauf hin, dass LECO bereits in einem großen Teil der TOPCon-Kapazität übernommen wurde. Es hat sich von einer optionalen Effizienzsteigerung zu einem praktischen Ermöglichungsprozess für die Feinfingerproduktion entwickelt. Ohne LECO oder einen gleichwertigen Kontaktoptimierungsansatz bedeutet das erfolgreiche Drucken durch eine 6-µm-Öffnung nicht unbedingt, dass der Prozess für eine stabile Massenproduktion bereit ist.
Sobald sich Paste, Sieb und Prozess alle weiterentwickelt hatten, verlagerte sich der Gleichgewichtspunkt von etwa 15 µm in Richtung des 6–8-µm-Bereichs. Die Grenze wurde nicht durch eine dramatische Erfindung durchbrochen. Drei Kräfte schoben sie gleichzeitig.
3. Die von der Arbeit hinterlassene Methodik
Wenn es nur eine Sache gibt, die man aus diesem Papier mitnehmen sollte, dann ist es das Rahmenwerk und nicht die Zahlen.
Erstens: der dreifache Zielkonflikt
Jede Feinstlinien-Drucklösung ist ein Gleichgewicht zwischen optischer Abschattung, elektrischem Widerstand und Druckqualität. Dieses Rahmenwerk bleibt auch dann gültig, wenn die Strukturgrößen kleiner werden. Dieselbe Logik kann verwendet werden, um Stahlplattendruck, elektrogeformte Siebe und andere Metallisierungswege zu bewerten.
Zweitens: die Charakterisierungskette
Wiegen Sie die Paste, inspizieren Sie die Geometrie, messen Sie den Kontaktwiderstand und testen Sie dann die fertige Zelle. Sobald diese vier Schritte abgeschlossen sind, kann der Wert eines neuen Siebs oder einer neuen Paste quantifiziert werden.
Warum wurde die 13-µm-Gruppe nicht zur Zellbewertung weitergeführt? Weil die geometrische Charakterisierung das Problem bereits durch den starken Anstieg von κ aufgedeckt hatte. Die Reihenfolge – zuerst die Morphologie inspizieren, dann die elektrische Leistung messen und zuletzt die Zelle bewerten – hilft zu verhindern, dass eine einzelne Effizienzzahl einen schwachen oder instabilen Prozess verbirgt.
Drittens: Paste und Druckverfahren müssen sich gemeinsam ändern
Die 9-µm-Schablone scheiterte, weil eine Siebdruckpaste auf einen Schablonenprozess gezwungen wurde. Fabriken, die jetzt Stahlplattendruck einführen, passen ihre Pastenformulierungen üblicherweise an oder entwickeln sie neu. Das Papier hatte diese Falle bereits durch eine erfolglose experimentelle Gruppe markiert.
Viertens: Die Fingeranzahl sollte berechnet, nicht geraten werden
Das Papier verwendete vorab gemessene Widerstandsdaten, um die optimale Anzahl feiner Finger zu berechnen, und folgte dabei der Logik, die von Werkzeugen wie Gridmaster und Pitchmaster verwendet wird.
Der Übergang von erfahrungsbasiertem zu berechnetem Gitterdesign wird im Zeitalter der Feinstlinien zunehmend wertvoll. Die Verengung der Finger ohne Neuberechnung von Pitch, Fingeranzahl und Widerstand kann Verluste lediglich von der Abschattung zum Serienwiderstand verschieben.
4. Das neue Schlachtfeld, das das Papier nicht abdeckte
Das Papier endete beim Siebdruck und bei Metallfolienschablonen. Bis 2026 war das Schlachtfeld der Feinstlinien jedoch nicht mehr auf den konventionellen Siebdruck beschränkt. Siebspannung und strukturelle Grenzen machen eine stabile Massenproduktion unter 10 µm zunehmend schwierig, daher hat die Industrie mehrere Alternativen erkundet.
Stahlplattendruck: Eine vollständig geöffnete Metallschablone kann 14–15 µm Finger erzeugen. Im hier diskutierten Beispiel stieg das Aspektverhältnis von 45 % auf 59 %, während der Kontaktwiderstand um 15 % fiel. Forschung, veröffentlicht in Joule vom Ningbo Institute of Materials Technology and Engineering berichtete Fortschritte in diese Richtung, und Tongwei wurde als erstes Unternehmen genannt, das das Verfahren in die globale Massenproduktion einführte. In der Praxis verwandelte der Stahlplattendruck das gescheiterte Schablonenkonzept des Papiers in einen Produktionsweg, indem er das Problem der Pastenanpassung löste.
Galvanisch geformte Siebe: Laut Branchenberichten und Herstellerangaben kann die Genauigkeit des Fingermusters ±2 µm erreichen. Bei TOPCon-Solarzellen mit galvanisch geformten Sieben wurde ein Wirkungsgrad von 26,2 % berichtet. Diese Zahlen sollten dennoch im Hinblick auf Produktionsausbeute, Messbedingungen und langfristige Prozessstabilität bewertet werden.
F&E-Linien erreichten 10-µm-Finger: Die gemeinsame Arbeit des Ningbo Institute of Materials Technology and Engineering und von JinkoSolar reduzierte die Fingerbreite auf 10 µm und den Abstand von 1.120 µm auf 825 µm. Die industrielle M10-Solarzelle erreichte im berichteten Ergebnis einen zertifizierten Wirkungsgrad von 26,66 %.
Das Papier konzentrierte sich auch nicht auf den absoluten Wert des Silberverbrauchs. Das Feindrucken führte zu einer relativen Pastenreduzierung von 30 %, aber bis 2026 war der Hauptkonflikt der absolute Verbrauch pro Zelle.
Bei 210R-Solarzellen lag der branchenübliche Silberpastenverbrauch laut den hier diskutierten Branchenzahlen im Bereich von über 70 mg pro Zelle. Silber war zum größten Kostenfaktor nach Silizium geworden. Die Pastenreduzierung verlagerte sich von einem Optimierungsziel zu einer Produktionspriorität.
Feindrucken ist nur ein Ansatz. Silberbeschichtete Kupferpaste, Kupfergalvanik und andere silberreduzierende oder silberfreie Metallisierungswege werden gleichzeitig vorangetrieben.
5. Wie Produktionsingenieure dieses Papier lesen sollten
Drei praktische Maßnahmen sind wichtig.
Erstens: Konzentrieren Sie sich auf den Rahmen, nicht auf die alten Zahlen
Die Produktionsrekorde haben die numerischen Grenzen des Papiers bereits überschritten. Sein Dreifach-Kompromiss, die Charakterisierungskette und die Logik der Pasten-Prozess-Kopplung sind weiterhin nützlich. Sie bieten eine Arbeitsvorlage zur Bewertung jedes neuen Siebs, jeder Paste oder jedes Metallisierungsprozesses auf einer tatsächlichen Produktionslinie.
Zweitens: Berechnen Sie Ihren eigenen Gleichgewichtspunkt
Die Tatsache, dass ein führender Hersteller eine 6-µm-Öffnung betreiben kann, bedeutet nicht, dass jede Linie sie sofort übernehmen sollte.
Ihr Pastensystem, der Siebdrucklieferant, der Zustand des Druckers, die LECO-Konfiguration, das Ofenfenster und die Basisausbeute bestimmen, wo Ihr tatsächlicher Gleichgewichtspunkt liegt. Wenn Sie die kleinste verfügbare Öffnung übernehmen, ohne diese Faktoren zu validieren, kann dies das im Papier beschriebene 13-µm-Versagen reproduzieren: steigendes κ, unterbrochene Finger und ein plötzlicher Anstieg von Defekten.
Drittens: Silberreduktion in technische Probleme zerlegen
Silber ist ein wesentlicher Nicht-Silizium-Kostenfaktor. Feinstlinien-Druck, Pastenoptimierung, Siebentwicklung, silberbeschichtetes Kupfer und Kupferplattierung haben jeweils ihr eigenes Gleichgewicht zwischen Effizienz, Widerstand, Prozessstabilität, Anlageninvestition und Ausbeute.
Das Papier liefert keine endgültige Antwort. Es liefert ein Werkzeug, um das Problem in messbare Teile zu zerlegen.
Zusammenfassung
Eine 13-µm-Öffnung wurde einst als Grenze des knotenlosen Siebdrucks angesehen. Nach öffentlich verfügbaren Brancheninformationen wurde diese Grenze bis 2026 auf etwa 6 µm verschoben.
Die Grenze war nie eine Mauer. Sie war die Schnittmenge aus Materialfähigkeit, Anlagengenauigkeit und Prozesskontrolle zu einem bestimmten Zeitpunkt. Die Paste war einer der am meisten unterschätzten Teile dieser Schnittmenge. Sie verursachte die fehlgeschlagenen Gruppen im Papier und wurde später zu einem der entscheidenden Faktoren in der Massenproduktion.
Die Schnittmenge wird sich weiter verschieben. Das Rahmenwerk nicht. Das ist der bleibende Wert dieses Papiers.
Umfrage: Welchen Feinstfinger-Level auf der Vorderseite hat Ihre Produktionslinie erreicht?
Welchen Weg zur Silberreduktion verfolgen Sie derzeit: feinere Finger, silberbeschichtetes Kupfer oder Kupfer-Elektroplattierung?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitechs Ansicht
Das eigentliche Produktionsziel ist nicht die kleinste Sieböffnung; es ist der niedrigste Silberverbrauch, der ohne Beeinträchtigung von Kontaktwiderstand, Ausbeute oder Verfügbarkeit aufrechterhalten werden kann. Ein 6-µm-Prozess schafft nur dann Wert, wenn Pastenrheologie, Siebspannung, Druckparameter, Feuerfenster und LECO-Einstellungen als ein System qualifiziert sind. Für Linieningenieure sind κ, Unterbrechungsrate und Widerstandsverteilung in der Regel nützlicher als ein einzelnes Bestzellen-Effizienzergebnis.