PV-Bandleiter-Materialien: Kupferkern, Härte und Beschichtung
Inhaltsverzeichnis
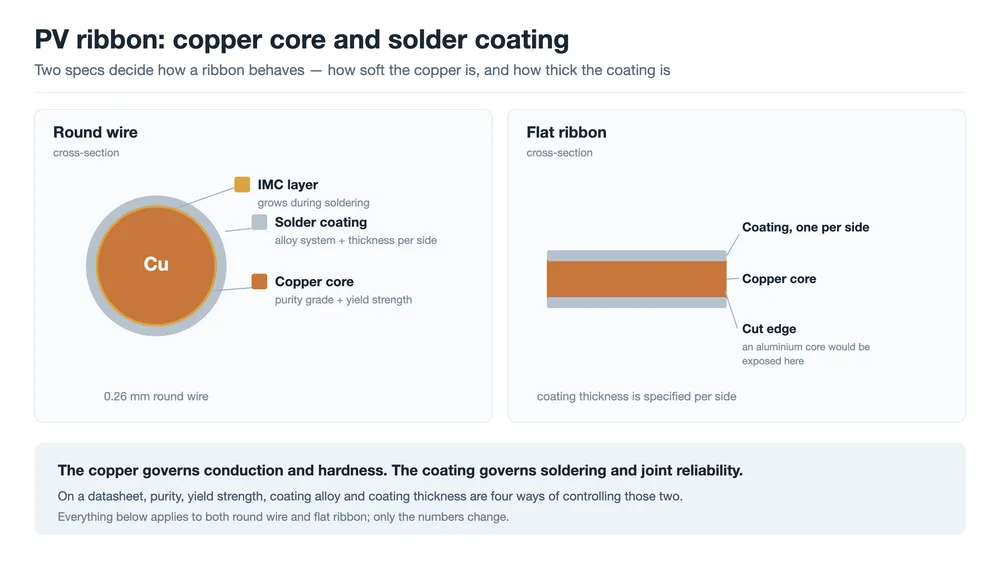
Kurze Antwort: Ein PV-Band ist ein Kupferleiter mit einer Lotbeschichtung, und die beiden Teile erfüllen unterschiedliche Aufgaben. Das Kupfer führt den Strom und entscheidet, wie viel Spannung das Band auf die Zelle überträgt, wenn eine Lotstelle abkühlt — was eine Frage der Streckgrenze und nicht der Leitfähigkeit ist. Die Beschichtung ist das Lot: Sie legt die Löttemperatur fest, benetzt die Silbergitterlinien und bestimmt, wie lange die Lotstelle hält. Vier Angaben auf einem Datenblatt steuern diese beiden Aufgaben: Kupfersorte, Streckgrenze, Beschichtungslegierung und Beschichtungsdicke.
Zwei Bänder können denselben Durchmesser, dasselbe Beschichtungsgewicht und dieselbe Spule haben. Lässt man sie durch denselben Stringer laufen, erzeugt das eine Lotstellen, die Temperaturwechsel überstehen, während das andere eine Streuung niedriger Abzugskräfte und eine steigende Mikrorisszahl erzeugt. Wenn die Geometrie identisch ist, bleibt nur das Material.
Dieser Artikel öffnet das Band: was das Kupfersubstrat beiträgt, was die Beschichtung beiträgt und welcher Parameter auf einem Lieferantendatenblatt gegen welchen Ausfall schützt.
Warum Kupfer, und warum Härte mehr zählt als Leitfähigkeit
Die Anforderungen an ein Band stehen in Spannung zueinander. Es muss den Strom der Zelle mit minimalem Verlust führen, zuverlässig Lot annehmen, weich genug bleiben, um die Zelle nicht zu belasten, und günstig genug sein, um in der Stückliste des Moduls nicht aufzufallen. Legt man die Kandidatenmetalle nebeneinander, wird die Begründung kurz.
| Material | Spezifischer Widerstand (µΩ·cm) | Dichte (g/cm³) | Ausdehnung (10⁻⁶/K) | Hauptproblem |
|---|---|---|---|---|
| Silber (Ag) | etwa 1,59 | 10.5 | etwa 19 | Kosten |
| Kupfer (Cu) | etwa 1,72 | 8.96 | etwa 17 | Schwerer; Preisvolatilität |
| Aluminium (Al) | etwa 2,82 | 2.70 | etwa 23 | Schwer zu löten; dehnt sich stärker aus |
| Silizium (Si), Referenz | — | 2.33 | etwa 2,6 | Das Material, das das Band nicht beschädigen darf |
Silber leitet besser als alles andere in der Tabelle und kostet etwa hundertmal mehr als Kupfer, was es für ein Bauteil ausschließt, das in Zehntelgramm pro Zelle gemessen wird. Aluminium ist günstig und leicht, aber sein spezifischer Widerstand ist etwa 60 % höher, sein Oberflächenoxid macht konventionelles Löten nahezu unmöglich, und es dehnt sich stärker aus. Kupfer ist der Balancepunkt der vier Anforderungen, und seine Kennzahlen sind gewöhnlich: schwerer als Aluminium, weniger leitfähig als Silber, preisvolatil.
Der eine harte Mangel ist die Fehlanpassung an Silizium. Kupfer dehnt sich mit etwa 17 × 10⁻⁶/K aus gegenüber etwa 2,6 bei Silizium, also mehr als sechsmal so stark. Man stelle sich vor, was das über eine ganze Zelle bedeutet. Das Band wird bei einer Temperatur deutlich über 150 °C gelötet und kühlt dann auf Raumtemperatur ab. Über diesen Bereich möchte sich das Kupfer um etwa 0,2 % zusammenziehen; das darunterliegende Silizium möchte sich um etwa 0,03 % zusammenziehen. Etwas muss nachgeben, und die Zelle ist das zerbrechlichere von beiden.
Deshalb ist die wichtigste Spezifikation eines Kupfersubstrats nicht seine Leitfähigkeit. Es ist, wie weich das Kupfer ist, wenn es den Stringer erreicht.
Kupfersubstrat: Sorte, Reinheit und spezifischer Widerstand
Bandkupfer ist normalerweise sauerstofffreies Kupfer. Im chinesischen Sortensystem bedeutet das TU1 oder TU2 mit Mindestkupfergehalten von 99,97 % und 99,95 %; die sauerstoffhaltige Alternative ist T2. Dieselben Familien erscheinen anderswo als C10100, C10200 und C11000.
| Grade | Kupfergehalt, mindestens | Ungefähre internationale Entsprechung | Warum er verlangt wird |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Sauerstofffrei |
| TU2 | 99.95% | C10200 (OF) | Sauerstofffrei |
| T2 | 99.90% | C11000 (ETP) | Sauerstoffhaltig |
Zwei praktische Gründe stehen hinter der Bevorzugung von sauerstofffreiem Kupfer. Der erste ist die Leitfähigkeit: weniger Verunreinigungen und weniger Sauerstoff halten den spezifischen Widerstand näher am theoretischen Wert von reinem Kupfer. Der zweite ist das Glühverhalten. In sauerstoffhaltigem Kupfer kann Wasserstoff aus einer reduzierenden Ofenatmosphäre mit Kupferoxid an den Korngrenzen reagieren, ein in der Branche als Wasserstoffversprödung bekanntes Problem. Sauerstofffreies Kupfer vermeidet dies, die Körner wachsen gleichmäßiger, und die aus dem Ofen kommende Enthärtung ist von Spule zu Spule gleichmäßiger.
Der zweite Grund hat kommerzielles Gewicht, weil er entscheidet, wie reproduzierbar der nächste Prozessschritt ist. Reinheit ist in diesem Zusammenhang keine Marketingfloskel. Sie ist der Unterschied zwischen zwei Spulen nominell identischen Bands, die mit derselben Härte oder mit unterschiedlicher Härte am Stringer ankommen.
Härte: Kaltverfestigung, Glühen und das Streckgrenzenfenster
Härte entsteht zunächst als Nebenwirkung der Fertigung. Ziehen und Walzen verformen das Kupfer: Die Körner strecken sich in Bearbeitungsrichtung, Versetzungen stauen sich, die Zugfestigkeit steigt und die Dehnung sinkt. Das ist Kaltverfestigung, und sie lässt sich nicht vermeiden — das Band muss irgendwie auf Maß gebracht werden.
Lötet man solches kaltverfestigtes Kupfer in ein Modul, erreicht die oben beschriebene Kontraktion die Zelle unvermindert. Zellen wölben sich, Mikrorisse entstehen, und sie sind am Stringer häufig unsichtbar: Der erste klare Nachweis ist ein EL-Bild nach der Laminierung.
Daher umfasst die Bandfertigung immer einen Glühschritt. Das Kupfer wird über seine Rekristallisationstemperatur erhitzt, neue Körner wachsen, und die Kaltverfestigung wird beseitigt. Die Streckgrenze fällt stark, die Dehnung steigt, und die Spannung, die die Zelle erreicht, sinkt mit ihr.
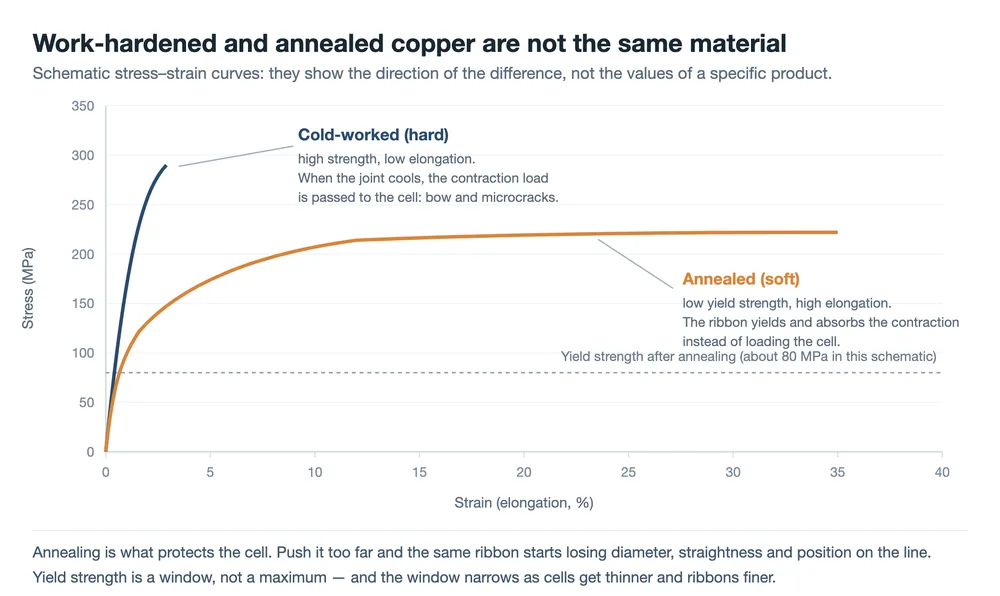
Ob weicher immer besser ist, ist die naheliegende nächste Frage, und die Antwort lautet nein. Unterhalb einer bestimmten Streckgrenze beginnen drei Dinge auf der Modullinie schiefzugehen.
- Die Spannung im Stringer dehnt es. Ein Band, das unter Zug nachgibt, kommt dünner und länger heraus, als es hineinging, was sich als instabiler Drahtdurchmesser und Platzierungsfehler auf der Zelle zeigt.
- Die Geradheit nimmt ab. Feiner Runddraht verbiegt sich leichter beim Abwickeln, Einfädeln und Spulentransport, und die Positioniergenauigkeit leidet mit.
- Die Laminierung verformt es. Unter dem Druck und der Temperatur des Laminators flacht ein zu weiches Band ab oder verschiebt sich.
Die Streckgrenze ist daher ein Fenster und kein Maximum, und das Fenster verengt sich, je dünner die Zellen und je feiner die Bänder werden. Die Glühtemperatur, die Liniengeschwindigkeit und die Ofenatmosphäre innerhalb dieses Fensters zu halten — und sie zwischen den Chargen konstant zu halten — ist eine der Kernprozessfähigkeiten in der Bandproduktion.
Eine weitere Kupfereigenschaft verdient eine eigene Zeile: die Oberflächenqualität. Kratzer, Grate und Oxidflecken, die vom Ziehen oder Walzen zurückbleiben, bieten der Beschichtung eine schlechte Haftfläche und eine Dicke, die um den Draht herum variiert. Das Ergebnis ist eine Verbindung, die auf einer Seite gut gefüllt und auf der anderen unterversorgt ist. Bei einem Runddraht von 0,26 mm macht die Oberfläche einen weit größeren Anteil des Querschnitts aus als bei einer 6 mm Sammelschiene, sodass derselbe Defekt mehr kostet.
Wo diese Eigenschaften festgelegt werden und wo sie sich auswirken
Güte, Härte und Beschichtung entstehen alle aus einer Abfolge: Gießen, Ziehen oder Walzen auf Endmaß, Glühen, Verzinnen durch ein Lötbad, dann Schlitzen und Spulen. Zwei Stufen entscheiden über das meiste, was die Modullinie zu spüren bekommt. Die Glühstufe legt Streckgrenze und Dehnung fest; die Verzinnungsstufe legt Zusammensetzung, Dicke und Gleichmäßigkeit der Beschichtung fest. Ein Coil, der auf einer der beiden Stufen driftet, erzeugt Band, das eine Sichtprüfung besteht und irgendwo weiter stromabwärts versagt.
Auf der Anlagenseite ist diese Abfolge das, worum herum eine PV-Banddraht-Zieh- und Verzinnungslinie aufgebaut ist, und Sammelschienenband durchläuft dieselben Stufen auf einer Zieh-, Walz- und Verzinnungslinie. Stromabwärts landen die Eigenschaften an unterschiedlichen Stellen.
- Der Stringer bringt Spannung auf und platziert das Band. Zu weich zeigt sich zuerst, als Durchmesserdrift und Platzierungsfehler; zu hart zeigt sich später, als Zellwölbung und Mikrorisse. Der MBB-Tabber-Stringer ist der Ort, an dem dieser Kompromiss für jede Zelle, die er berührt, entschieden wird.
- Layup und Laminierung bringen Druck und Wärme auf, und ein Band mit zu geringer Streckgrenze flacht ab oder wandert.
- Die Sammelschienen- und Schweißstationen verbinden Band mit Band, wo Beschichtungslegierung und Flussmittel entscheiden, wie sich die zweite Verbindung bildet. Der Prozess ist ausführlicher in dieser Anmerkung zur Sammelschienen-Schweißmaschine.
- beschrieben. Thermische Wechselbelastung und Feuchte-Wärme
sind die einzigen Stellen, an denen die langfristige Konsequenz der Legierungswahl sichtbar wird, weshalb das Zertifikat weniger zählt als der dahinterstehende Prüfbericht.
Es gibt eine praktische Implikation für die Eingangsprüfung, egal ob ein Unternehmen Band herstellt oder kauft. Streckgrenze und Dehnung, Beschichtungsdicke und ihre Gleichmäßigkeit, Oberflächenzustand und Geradheit sind alle eine Prüfung pro Los wert. Jede ist im Vergleich zu den Kosten, denselben Defekt in einem EL-Bild nach der Laminierung zu finden, günstig zu messen.
Beschichtungslegierungen: Vier Systeme und was jedes aufgibt
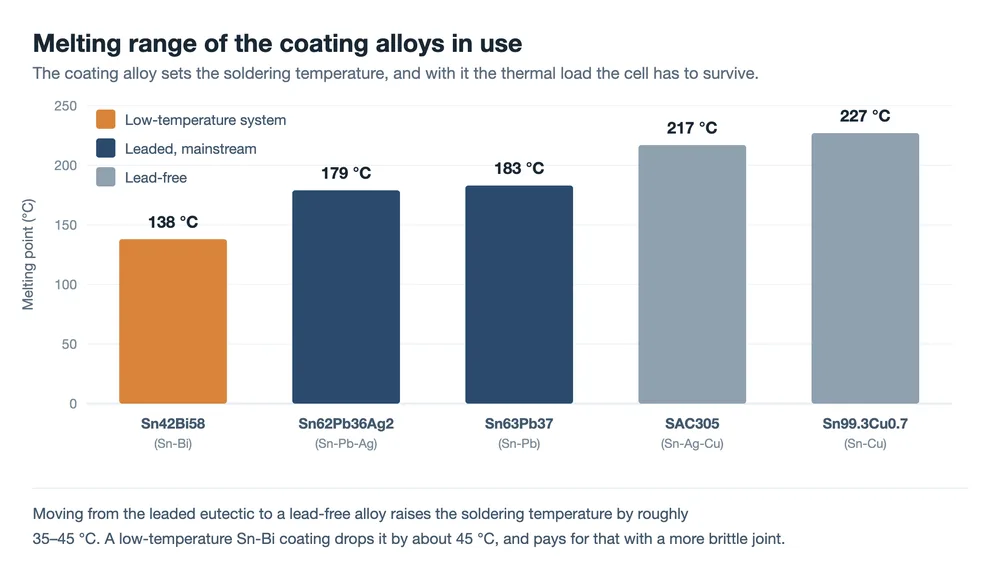
Schmelzpunkte der auf PV-Band verwendeten Beschichtungslegierungen Sn63Pb37 (Zinn-Blei).
Das klassische Eutektikum, das bei etwa 183 °C schmilzt. Es benetzt gut, toleriert ein breites Prozessfenster, kostet wenig und widersteht Zinnwhiskern. Es bleibt die gängige Beschichtung für konventionelle Zellen. Sn62Pb36Ag2 (Zinn-Blei-Silber).
Ein kleiner Silberzusatz senkt den Schmelzpunkt leicht und, nützlicher, unterdrückt die Auflösung von Silber aus den Gitterlinien in das geschmolzene Lot. Während des Lötens wird weniger Silber aus der Gitterlinie herausgelöst, und die Verbindung ist dadurch stärker. Sn42Bi58 (Zinn-Wismut).
Ein Niedertemperatur-Eutektikum bei etwa 138 °C, verwendet für Zelltypen, die wenig Wärme vertragen, wie Heterojunction-Zellen, und für dünne Wafer, die empfindlich auf thermische Spannung reagieren. Wismut ist spröde, die Legierung leitet schlechter, und das Ermüdungsverhalten der Verbindung muss verifiziert statt angenommen werden. Bleifrei (SAC305, SnCu und Verwandte).
| Es erfüllt Umweltanforderungen, bei Schmelzpunkten im Allgemeinen über 217 °C. Eine höhere Lötdemperatur bedeutet mehr thermische Spannung in der Zelle und ein engeres Prozessfenster. | Beschichtung | Wo sie passt | Schmelzpunkt |
|---|---|---|---|
| Was es kostet | Sn63Pb37 | etwa 183 °C | Konventionelle Zellen; der Standard |
| Bleigehalt schließt es in einigen Märkten aus | Sn62Pb36Ag2 | etwa 179 °C | Wo die Silberauflösung der Gitterlinie zählt |
| Höhere Materialkosten | Sn42Bi58 | etwa 138 °C | HJT- und wärmeempfindliche dünne Zellen |
| Spröde Verbindung, höherer spezifischer Widerstand, Ermüdung muss geprüft werden | SAC305, SnCu | etwa 217 – 227 °C | Bleifreie Anforderungen |
Warum verbleites Ribbon noch immer Mainstream ist, ist nicht nur eine Frage von Leistung und Kosten. Die europäische RoHS-Richtlinie beschränkt Blei in elektrischen und elektronischen Geräten, aber PV-Module lagen lange außerhalb ihres Geltungsbereichs und werden am Lebensende hauptsächlich über den WEEE-Weg behandelt. Einige Kunden und Märkte schreiben dennoch bleifrei vor, sodass die Prozessfähigkeit auch dort erforderlich ist, wo standardmäßig verbleit gearbeitet wird.
Die Legierungswahl steht nicht für sich allein. Ein Niedertemperatur-Ribbon in Kombination mit Niedertemperaturlöten reduziert die thermische Belastung einer dünnen Zelle, aber das Verhalten dieser Verbindung unter Temperaturwechsel muss durch TC-Tests bestätigt werden; die anfängliche Zugfestigkeit sagt darüber nichts aus. Das Flussmittel gehört zur selben Entscheidung, denn es entfernt die Oxide im Moment des Lötens, damit das Lot benetzen und sich ausbreiten kann. Ändert man die Beschichtung, müssen sich in der Regel auch Aktivität und Formulierung des Flussmittels mitändern. Beide werden gemeinsam qualifiziert, nicht getrennt.
Intermetallische Verbindungen: Die langsame Variable in einer Lötverbindung
Löten sieht nach Schmelzen und Erstarren aus, aber die Grenzfläche ist Chemie. Zinn aus der Beschichtung reagiert mit dem darunterliegenden Kupfer und mit dem Silber in den Gridlines und bildet intermetallische Verbindungsschichten an der Grenze: Kupfer-Zinn- und Silber-Zinn-Phasen. Eine dünne, durchgehende intermetallische Schicht ist es, die aus der Verbindung eine metallurgische Bindung statt zweier sich berührender Oberflächen macht, und ihre Anwesenheit ist ein gutes Zeichen.
Die Komplikation besteht darin, dass die Reaktion nicht aufhört, wenn das Lot erstarrt. Die Schicht verdickt sich langsam, schneller bei höherer Temperatur und über die Nutzungsdauer des Moduls. Intermetallische Verbindungen sind hart und spröde, und sobald die Schicht dick ist, wird die Grenzfläche zum Risspfad: Unter Temperaturwechsel versagt die Verbindung entlang der Verbindungsschicht, statt sich zu verformen.
Deshalb können zwei Ribbons mit derselben anfänglichen Zugfestigkeit nach der Alterung unterschiedlich aussehen. Die am Liefertag gemessene Zugfestigkeit ist ein Ausgangspunkt und kein Haltbarkeitsergebnis, und jede Beschichtungsänderung muss zusammen mit den nachfolgenden Temperaturwechseldaten gelesen werden.
Beschichtungsdicke: Der Teil des Querschnitts, der nicht leitet
Ein Faktum wird leicht übersehen: Der spezifische Widerstand der Beschichtungslegierung liegt nahe dem Zehn- bis Zwanzigfachen des Kupfers, das sie umhüllt.
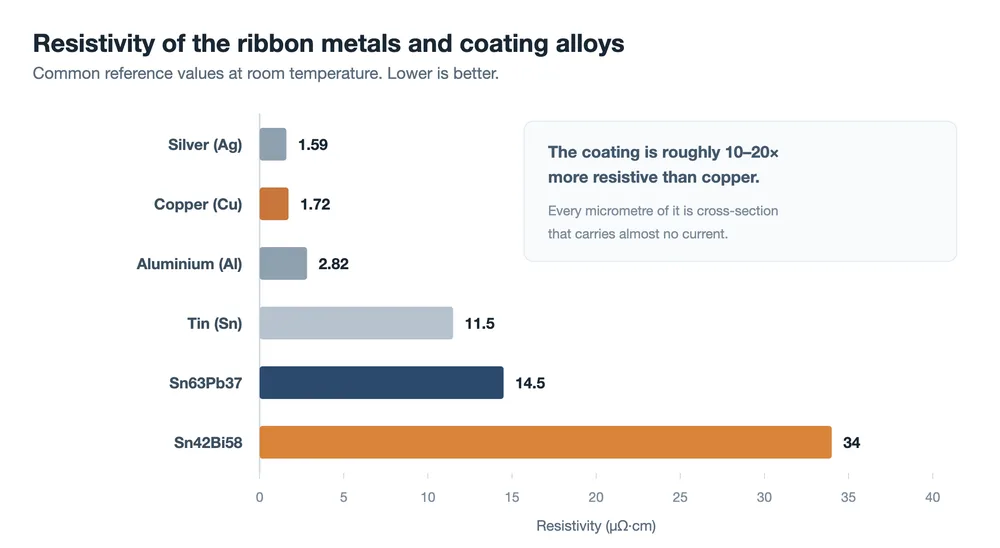
Die Beschichtung ist also das Lot und fast nichts vom Leiter, nimmt aber dennoch Querschnitt ein. Nehmen wir einen runden Draht von 0,26 mm mit einer 15 µm dicken Beschichtung auf jeder Seite. Der Kupferkern ist dann nur etwa 0,23 mm dick, und sein Anteil am Querschnitt beträgt rund 78%. Die restlichen 22% fahren elektrisch gesehen nur mit.
Je feiner das Ribbon, desto mehr spielt das eine Rolle. Dieselbe 15 µm dicke Beschichtung auf einem runden Draht von 0,18 mm lässt dem Kupferkern etwa 70% des Querschnitts. Diese Empfindlichkeit ist ein Grund, warum ultrafeine Ribbons, die mit busbar-losen Zellendesigns verwendet werden, mit engen Beschichtungstoleranzen spezifiziert werden: Ein paar Mikrometer von der Beschichtung abzutragen, ist der günstigste leitende Querschnitt, den man bekommen kann.
Dünn ist aber auch nicht automatisch besser.
- Zu dünn und es ist nicht genug Lot vorhanden, um die Verbindung zu füllen. Die Zugfestigkeit sinkt, und sie sinkt nach der Lagerung weiter, weil eine oxidierte Beschichtung weniger bereitwillig benetzt.
- Zu dick und der Überschuss wird als Lotkugeln oder Brücken herausgepresst, Material wird für einen Teil des Querschnitts verbraucht, der nicht leitet, und Aussehen sowie Isolierung können darunter leiden.
- Ungleichmäßig ist oft das Schlimmste von den dreien. Eine exzentrische Beschichtung auf rundem Draht oder eine auf einer Flachseite dickere Beschichtung als auf der anderen erzeugt eine Verbindung, die auf einer Seite gut gefüllt und auf der anderen unterversorgt ist, sowie eine große Streuung der Zugfestigkeit über ein einzelnes Modul.
Eine Beschichtungsspezifikation muss daher eine mittlere Dicke, eine Toleranz und eine Gleichmäßigkeitsanforderung angeben. Lagerbedingungen und Haltbarkeit gehören in dasselbe Gespräch, denn die Beschichtung oxidiert mit der Zeit und die Lötbarkeit sinkt mit ihr.
Kostensenkung: Kupferplattiertes Aluminium, dünneres Ribbon, silberarme Beschichtungen
Die Ribbon-Bepreisung ist im Wesentlichen der Kupferpreis plus eine Verarbeitungsgebühr, was das Metall zur dominierenden Variable macht. Eine illustrative Rechnung: Ein 182-mm-Modul mit 144 Halbzellen und sechzehn runden Ribbons von 0,26 mm enthält etwa 0,27 kg Kupfer, davon etwa 0,21 kg im Verbindungs-Ribbon und 0,06 kg in der Busbar. Beim Shanghai-Kassapreis von September 2026 von etwa 110.000 CNY pro Tonne sind das rund 30 CNY pro Modul oder etwa 0,05 CNY pro Watt, vor der Verarbeitung. Jede Bewegung des Kupferpreises um 10.000 CNY pro Tonne verschiebt das Modul um etwa 2,7 CNY.
Aus dieser Rechnung folgen drei Wege.
Kupferplattiertes Aluminium. Ein Aluminiumkern mit einer Kupferummantelung bewahrt viel von der Lötbarkeit des Kupfers und den größten Teil des Gewichts- und Kostenvorteils von Aluminium. Bei 15% Kupfer nach Volumen und gleichem Widerstand ist der geschätzte Kompromiss ein etwa 21% größerer Durchmesser, ein Gewicht von etwa 60% des Kupfers und Rohmaterialkosten nahe 30%.
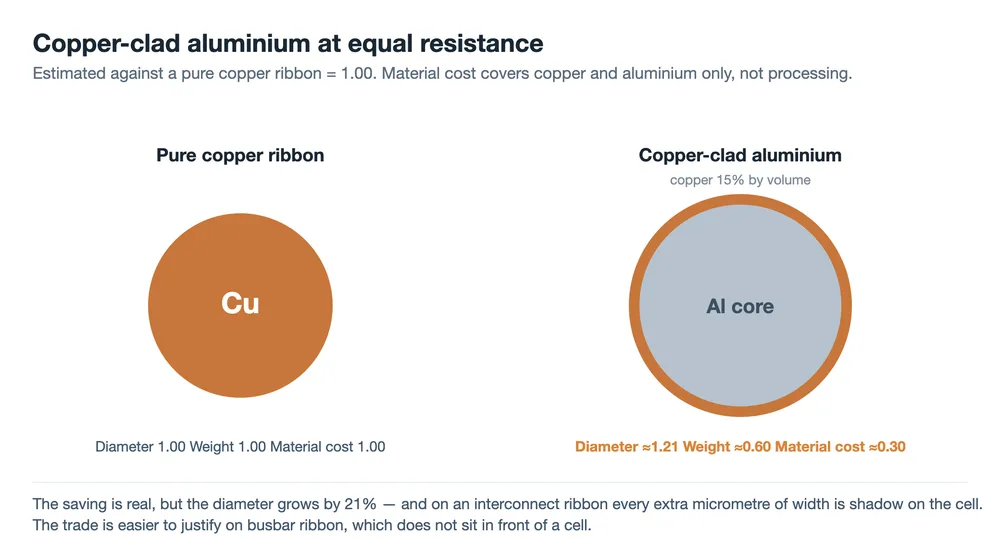
Der Durchmesser ist der Haken. Bei einem Verbindungs-Ribbon liegt die zusätzliche Breite vor der Zelle und verschattet sie, was einen Teil des Gewinns wieder zunichtemacht. Drei weitere Fragen müssen beantwortet werden, bevor kupferplattiertes Aluminium ein direkter Ersatz ist: wie stark und wie stabil die Kupfer-Aluminium-Grenzfläche ist, denn Temperaturwechsel, die sie rissig machen, erhöhen den Widerstand; was an einem Schnittende passiert, wo der Aluminiumkern Feuchtehitze ausgesetzt ist und ein galvanisches Kupfer-Aluminium-Paar bildet; und wie sich die geringere Festigkeit und Ermüdungsbeständigkeit von Aluminium verhalten, wenn der Querschnitt feiner wird. Nach der bisherigen Evidenz ist Busbar-Ribbon der einfachere Einstiegspunkt, da es nicht größenkritisch ist und nichts verschattet. Verbindungs-Ribbon erfordert eine ordentlich durchgerechnete Leistungs-, Zuverlässigkeits- und Kostenkalkulation.
Dünneres und feineres Ribbon. Die Reduzierung des Querschnitts senkt den Kupferanteil direkt und geht in dieselbe Richtung wie der Wechsel zu feinerem rundem Draht. Die Grenze ist der Widerstandsverlust, der durch das Gridline-Design der Zelle bestimmt wird.
Silberarme oder silberfreie Beschichtungen. Silber macht einen kleinen Anteil der Beschichtung aus und ist bei hohem Silberpreis ein echter Kostenfaktor. SnPbAg durch SnPb zu ersetzen, wo die Zuverlässigkeitsanforderung es zulässt, ist eine unkomplizierte Einsparung.
| Richtung | Einsparung | Hauptkosten oder -risiko |
|---|---|---|
| Kupferkaschiertes Aluminium | Groß: Materialkosten sinken auf etwa 30 % | Durchmesser um 21 % größer und die daraus folgende Abschattung; Grenzflächen- und Korrosionsrisiken |
| Dünneres, feineres Band | Mittel: hängt vom Zellendesign ab | Höherer Widerstandsverlust; begrenzt durch das Gridline-Layout |
| Silberarme oder silberfreie Beschichtung | Gering bis mittel: folgt dem Silberpreis | Verbindungsfestigkeit und Zuverlässigkeit müssen erneut überprüft werden |
Eine Einsparung zählt nur, wenn sie den Leistungsverlust und das Zuverlässigkeitsrisiko übersteht. Bei Band müssen Materialkosten und Systemleistung gemeinsam berechnet werden, weshalb dieselbe Substitution auf einer Busbar offensichtlich richtig und auf einem Verbindungsdraht offensichtlich falsch sein kann.
So liest man ein Band-Datenblatt
Mit dem zweiteiligen Modell in der Hand liest sich ein Datenblatt anders. Jeder Parameter ist eine Antwort auf einen bestimmten Fehlermodus.
| Parameter | Was er steuert | Was zu fragen ist |
|---|---|---|
| Kupfergüte (TU1, TU2, T2) | Spezifischer Widerstand und wie reproduzierbar der Glühschritt ist | Gibt es ein Analysezertifikat pro Charge? |
| Streckgrenze und Dehnung | Spannung auf die Zelle nach dem Löten gegenüber Handhabung in der Linie | Welche Prüfmethode, und wie groß ist die Toleranzbandbreite? |
| Beschichtungslegierung | Löttemperatur und Haltbarkeit der Verbindung | Verbleit oder bleifrei, und welche Zuverlässigkeitsdaten stehen dahinter? |
| Beschichtungsdicke, pro Seite | Lötvolumen gegenüber nicht leitendem Querschnitt | Mittelwert, Toleranz, und wie wird die Gleichmäßigkeit gemessen? |
| Oberfläche und Geradheit | Haftung der Beschichtung und Platzierungsgenauigkeit auf dem Stringer | Welche Krümmung ist spezifiziert, und wie wird die Oberfläche geprüft? |
| Lagerfähigkeit und Verpackung | Lötbarkeit nach der Lagerung | Datencode, versiegelte Verpackung, Lagerbedingungen |
Die letzte Zeile fehlt am häufigsten in einer Einkaufsspezifikation und erklärt am ehesten einen plötzlichen Rückgang der Zugfestigkeit auf einer Linie, auf der sich sonst nichts geändert hat.
FAQ
Woraus besteht ein PV-Band?
Ein sauerstofffreier Kupferkern mit einer dünnen Lotbeschichtung, typischerweise etwa 15 µm pro Seite bei Runddraht. Die Beschichtung gehört zu einer von vier Familien: Zinn-Blei, Zinn-Blei-Silber, Zinn-Wismut für Niedertemperaturprozesse oder eine bleifreie Legierung. Kupfergüten wie TU1 und TU2 sind üblich, und der Sauerstoffgehalt ist niedrig genug, dass spezifischer Widerstand und Glühverhalten vorhersehbar bleiben.
Warum Kupfer überhaupt mit Lot beschichten?
Weil die Lötbarkeit die gesamte Aufgabe der Beschichtung ist. Kupfer oxidiert, und selbst sauberes Kupfer ist nicht das, was die Silber-Gridlines benetzt und die Verbindung bildet. Die Beschichtung schmilzt beim Stringen, benetzt die Zellmetallisierung und erstarrt zur Lötverbindung. Ein blankes Kupferband würde Strom einwandfrei leiten und sich nicht an der Zelle befestigen lassen.
Bedeutet ein weicheres Band immer weniger Spannung auf der Zelle?
Für die Zelle ja: weniger Spannung erreicht das Silizium. Für die Linie nein. Unterhalb einer bestimmten Streckgrenze dehnt sich das Band unter der Stringer-Spannung und verliert Durchmesserstabilität, Geradheit und Positionsgenauigkeit, und es verformt sich leichter im Laminator. Die Streckgrenze ist als Fenster spezifiziert, und das Fenster ist enger für dünne Zellen und feinen Runddraht.
Ist bleifreies Band erforderlich?
Nicht generell. Die europäische RoHS hat PV-Module lange aus ihrem Geltungsbereich ausgeschlossen, und Altmodule in Europa werden hauptsächlich über WEEE entsorgt. Viele Projekte verwenden daher noch verbleite Beschichtungen, aber eine wachsende Zahl von Kunden und Märkten schreibt bleifrei vor. Der Kompromiss ist eine Löttemperatur, die etwa 35 bis 45 °C höher liegt als das bleihaltige Eutektikum, was mehr thermische Belastung in der Zelle und ein engeres Prozessfenster bedeutet.
Wofür wird kupferkaschiertes Aluminiumband verwendet?
Zuerst für Busbar-Band. Ersetzt man Kupfer durch einen kupferkaschierten Aluminiumleiter, steigt der Durchmesser bei gleichem Widerstand um etwa 21 %, und ein breiteres Verbindungsband schattet die Zelle ab. Busbar-Band liegt nicht vor einer Zelle, was diesen Einwand beseitigt. Die Verwendung als Verbindungsband muss zudem Fragen zur Grenzflächenstabilität unter thermischer Wechselbelastung und zur galvanischen Korrosion beantworten, wo der Aluminiumkern an einem Schnittende freiliegt.
Was sollte bei der Wareneingangsprüfung kontrolliert werden?
Streckgrenze und Dehnung pro Charge, Beschichtungsdicke zusammen mit ihrer Gleichmäßigkeit, Geradheit oder Krümmung, Oberflächenzustand, Lötbarkeit nach der Lagerzeit, die das Werk tatsächlich nutzt, und der Datencode auf der Verpackung. Alles davon ist bei der Wareneingangsprüfung günstiger zu prüfen als später in EL-Bildern zu entdecken, wo derselbe Defekt bereits in ein Modul laminiert wurde.
Abschließende Gedanken
Kupfer leitet, und die Kupferhärte entscheidet, wie viel der Lötspannung die Zelle erreicht. Die Beschichtung lötet, und die Beschichtung entscheidet, wie lange die Verbindung hält. Nahezu jede Zahl auf einer Band-Spezifikation ist eine Möglichkeit, eine dieser beiden Aufgaben zu steuern, und zu wissen, zu welcher Aufgabe ein Parameter gehört, sagt einem, wogegen er schützt. Für eine Modullinie ist die praktische Version noch kürzer: Wenn Zugfestigkeit, Mikrorisszahlen oder Platzierungsgenauigkeit sich verändern, liegt die Antwort meist im Material und nicht in den Maschineneinstellungen.
Werte für spezifischen Widerstand, Dichte, Ausdehnungskoeffizient und Schmelzpunkt sind gängige Referenzzahlen und variieren leicht zwischen Quellen. Die Kupferverbrauchs- und Kostenangaben sind eine illustrative Berechnung auf Basis eines 182-mm-Moduls mit 144 Halbzellen und sechzehn Rundbändern von 0,26 mm sowie des Shanghai-Kupferkassapreises vom September 2026; sie schließen Bearbeitungskosten aus und werden sich mit dem Markt bewegen. Beschichtungsdicken sind Beispiele. Bestätigen Sie Gütebezeichnungen und Toleranzen anhand von GB/T 5231 und dem eigenen Analysezertifikat des Lieferanten.
Verwandt: Was ein PV-Ribbon leistet: drei Aufgaben, ein Kompromiss tritt vom Material zurück und fragt, was das Band in einem Modul tatsächlich leisten soll.
Verwandt: Wie PV-Bandleitungen hergestellt werden: Ziehen, Glühen und Verzinnen führt die Fragen zu Kupfer und Beschichtung weiter in die Materialauswahl.