TOPCon-Zellen unter feuchter Hitze: Warum
Inhaltsverzeichnis
Kurze Antwort: TOPCon hat den Großteil des Marktes für hocheffizientes kristallines Silizium übernommen, und die offene Frage ist nicht mehr die Effizienz, sondern wie sich die Zelle nach Jahren im Feld unter feuchter Hitze verhält. Der standardisierte beschleunigte Test läuft bei 85 °C und 85 % relativer Luftfeuchtigkeit — DH85 — und ist darauf ausgelegt, Feuchtigkeit schneller als unter Feldbedingungen in das Einkapselungsmaterial und den Zellstapel zu treiben. Die geschichtete Struktur ist hier entscheidend: Ein Tunneloxid von etwa 10 nm unter einer dotierten Polysiliziumschicht ist dünn genug, dass die Grenzflächenchemie und nicht das Volumenmaterial die Zuverlässigkeit bestimmt. Laminationstemperaturen nahe 150 °C und die eigene Feuchtigkeitspermeabilität des Einkapselungsmaterials fließen beide in denselben Ausfallpfad ein. Charakterisierungswerkzeuge der QL200-Klasse werden eingesetzt, um zu verfolgen, was die Feuchte-Hitze-Exposition mit der Passivierung macht, und nicht nur, ob die Leistung gesunken ist.
PV-Modulfertigung · von Jerry, Ooitech
Einführung
TOPCon hat den Großteil des hocheffizienten c-Si-Marktes übernommen, aber die langfristige Feldzuverlässigkeit ist noch immer ein bewegliches Ziel. Eine Schwachstelle taucht in Dampf-Hitze-Studien immer wieder auf: der rückseitige Passivierungsstapel. Eine aktuelle Studie (Tong et al., Sol. Energy Mater. Sol. Cells, DOI: 10.1016/j.solmat.2024.113188) hat genau bestimmt, was tatsächlich schiefgeht, wenn Natriumsalze auf der Zelloberfläche landen und bei 85 °C/85 % RH liegen. Die Kurzfassung — die rückseitige SiNₓ-Schicht ist die Schwachstelle, und ein dünner ALD-AlOₓ-Film behebt das meiste davon.
Wichtigste Ergebnisse vorab
Die rückseitige SiNₓ-Schicht ist die Feuchtwärme-Schwachstelle. Natriumacetat (CH₃COONa) reduzierte die rückseitige Leerlaufspannung (Voc) um 5,8% und erhöhte den Serienwiderstand (Rₛ) um 450%.
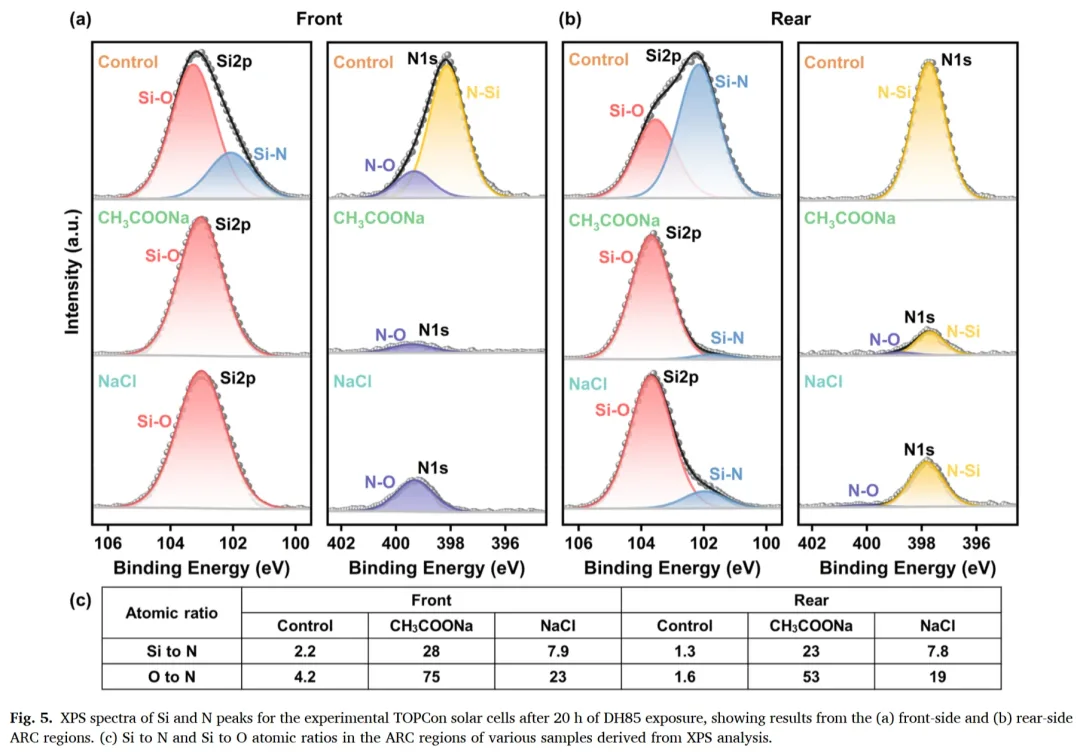
Natriumsalze beschleunigen Oberflächenoxidation und Stickstoffverlust. XPS zeigte, dass das rückseitige Si/N-Atomverhältnis von 1,3 auf 23 und O/N von 1,6 auf 53 anstieg.
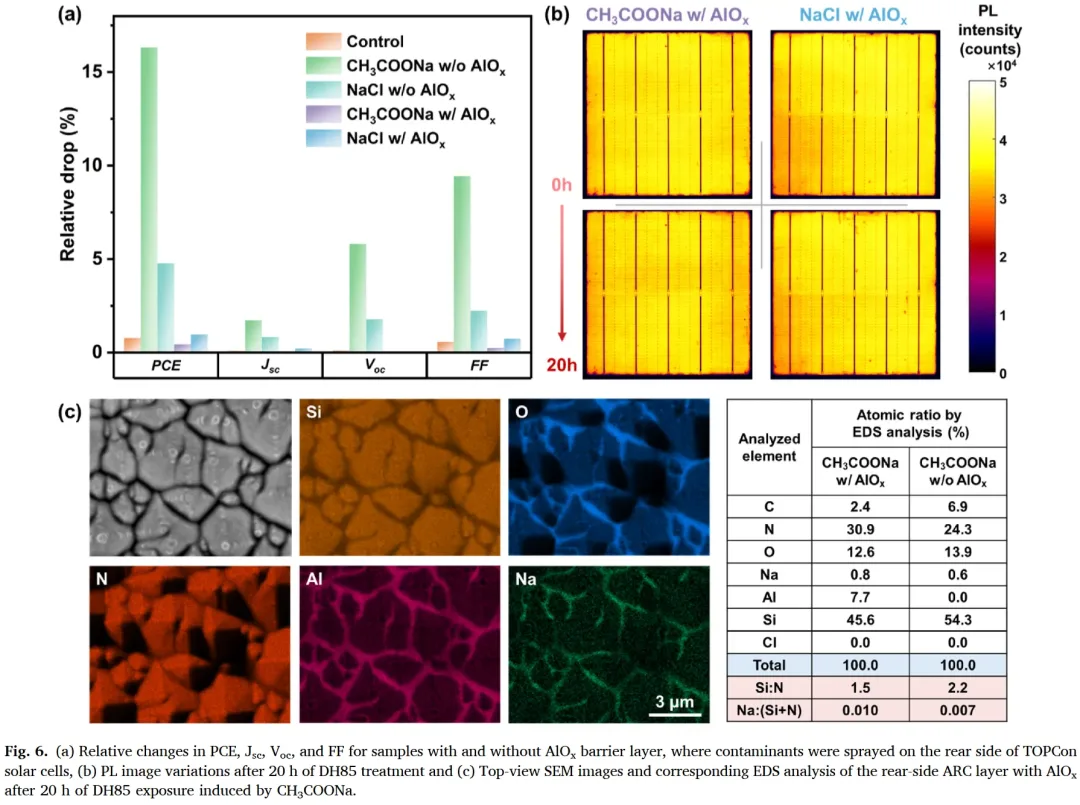
Eine 10nm ALD-Al₂O₃-Barriere machte einen großen Unterschied – der PCE-Verlust unter CH₃COONa-Kontamination sank von 16% auf nur 0,4%.
Die Frontpassivierung ist viel robuster. Die AlOₓ/SiOᵧNᵣ-Multischicht blockiert Natriumdiffusion, daher kostete Kontamination dort nur 0,87% PCE.
Die beiden Kontaminanten wirken unterschiedlich: Natriumacetat greift den Metallkontakt an, während Natriumchlorid (NaCl) hauptsächlich die Passivierungsschicht oxidiert.
Hintergrund
Die Kernfrage ist einfach zu stellen, aber schwerer zu beantworten: Warum verlieren TOPCon-Zellen unter feuchter Wärme Leistung, wenn Natriumsalze vorhanden sind, und warum ist die rückseitige Passivierung stärker betroffen (Kyranaki et al., 2022)?
Wo die Lücken sind
Die meiste frühere Arbeit konzentrierte sich auf Metallkontaktkorrosion (Iqbal et al., 2023), aber niemand hatte systematisch den chemischen Abbau der Passivierungsschicht selbst untersucht. Die Front- und Rückseitenstapel sind unterschiedlich aufgebaut – vorne AlOₓ/SiNₓ/SiOᵧNᵣ, hinten SiNₓ über dotiertem Poly-Si – und ihre Korrosionsbeständigkeit wurde nie direkt verglichen (Feldmann et al., 2014). Darüber hinaus nahm man an, dass sich die beiden häufigen Kontaminanten (CH₃COONa vs. NaCl) gleich verhalten, was sie nicht tun (Li et al., 2021).
Das richtig zu machen, ist wichtig für echtes Geld. PV-Anlagen werden mit einem 25-jährigen Lebensdauerversprechen verkauft (Peters et al., 2021), und ein Ausfallmodus auf der Rückseite, der unter Feuchtigkeit auftritt, ist genau die Art von Problem, das daran nagt.
Ansatz
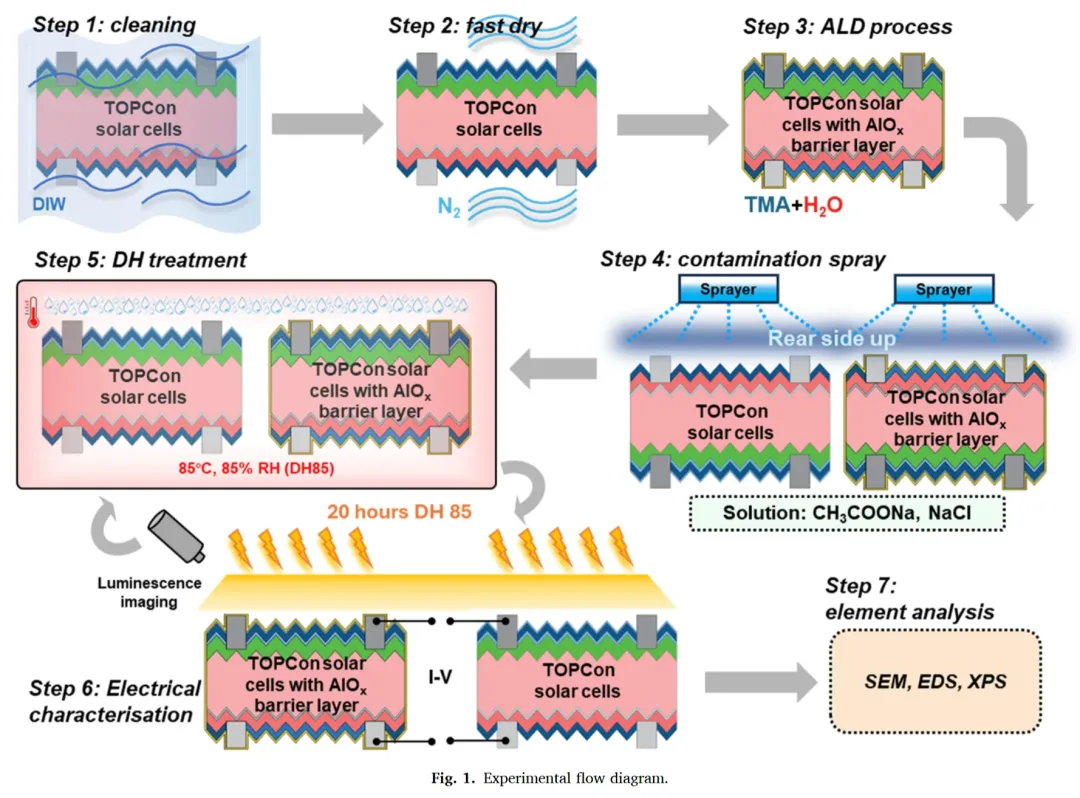
Der Arbeitsablauf wurde nahe an einem realen Produktionsablauf gehalten: industrielle TOPCon-Zellen → lokales Aufsprühen von Natriumsalz auf die Vorder- oder Rückseite → beschleunigte Feuchte Wärme (85°C/85% RH) → elektrische und chemische Charakterisierung → Test einer ALD-AlOₓ-Barriere → Aufklärung des Schutzmechanismus.
Was ist hier neu
Auf der theoretischen Seite ist dies die erste Studie, die auf Stickstoffverlust in der rückseitigen SiNₓ-Schicht als Haupttreiber des Voc-Abfalls hinweist. Auf der praktischen Seite läuft die 10nm AlOₓ-Schicht auf standardmäßigen industriellen ALD-Anlagen und kostet nur etwa 0,01% an absoluter Effizienz. Und methodisch baute das Team einen Zell-Level-DH-Test auf, bei dem 20 Stunden für mehrere Jahre Außenalterung stehen (Sen et al., 2023).
Die Logikkette ist leicht zu verfolgen: Rückseitenkontamination verursacht einen starken Voc-Abfall, was direkt auf Passivierungsversagen hinweist. XPS bestätigt dann die SiNₓ-Oxidationsreaktion und den Natriumdiffusionspfad, den sie öffnet. Fügen Sie die AlOₓ-Schicht hinzu, blockieren Sie das Natrium, und PL-Bildgebung bestätigt, dass die Defekte unterdrückt sind.
Methoden
Probenvorbereitung
| Artikel | Detail |
|---|---|
| Zellstruktur | n-Typ TOPCon. Vorderseite: Bor-diffundierter Emitter + AlOₓ/SiNₓ/SiOᵧNᵣ, ARC. Rückseite: SiO₂/phosphordotiertes poly-Si + SiNₓ, ARC |
| Kontaminant | 0,155 mol/L CH₃COONa- oder NaCl-Lösung, 0,3 g pro Probe, lokales Sprühen |
| ALD-Barriere | 10nm AlOₓ, abgeschieden bei 150°C (Leadmicro QL200) |
| Feuchte Wärme | 85°C/85% RH, 20 Stunden (ASLi Klimakammer) |
Wie es gemessen wurde
I-V-Parameter (Pmax, Voc, FF, Jsc) über das LOANA-System (pv-tools).
Passivierungsqualität durch effektive Minoritätsträgerlebensdauer (τ_eff).
Oberflächenchemie durch XPS und SEM-EDS.
Ergebnisse und Diskussion
Elektrische Degradation
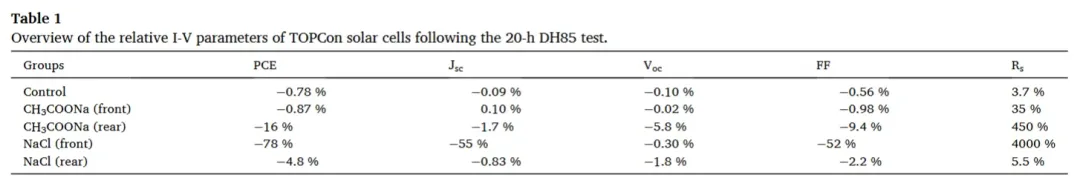
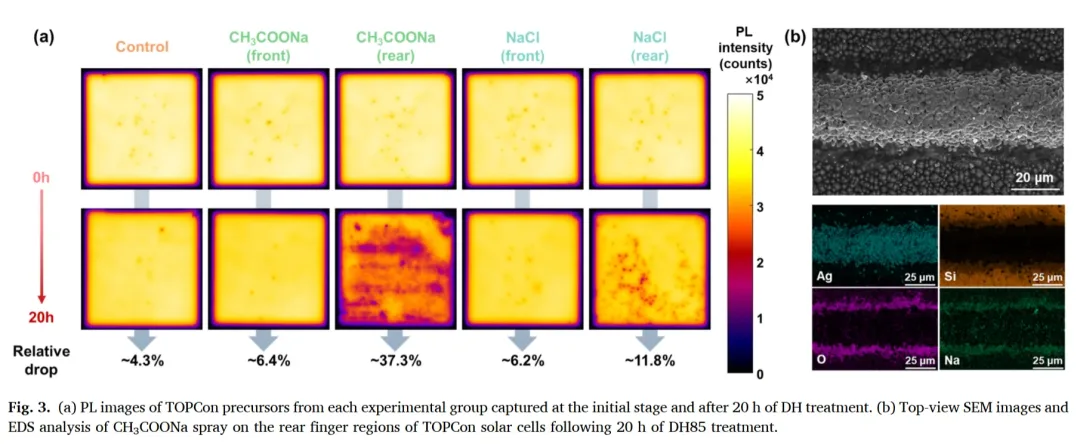
Die Rückseite ist eindeutig die empfindliche Seite. CH₃COONa auf der Rückseite reduzierte Voc um 5,8 %, erhöhte Rₛ um 450 % (Tabelle 1) und verringerte die PL-Intensität um 37,3 % (Abb. 3a). Dieselbe Behandlung auf der Vorderseite kostete nur 0,87 % Wirkungsgrad. Gleiches Salz, sehr unterschiedliches Ergebnis, je nachdem, welche Seite es trifft.
Chemische Zersetzung der Passivierung
XPS auf der Rückseite zeigte einen starken Anstieg der Si-O-Bindungsfraktion (Abb. 5b), wobei das O/N-Atomverhältnis von 1,6 in der Kontrollgruppe auf 53 in der CH₃COONa-Gruppe anstieg. Der Mechanismus ist Stickstoffverlust – feuchte Wärme hydrolysiert das SiNₓ und zerstört die Oberflächenpassivierung.
Was die AlOₓ-Barriere bewirkt
Mit der 10 nm dicken ALD-AlOₓ-Schicht sank der Wirkungsgradverlust unter Rückseitenkontamination mit CH₃COONa von 16 % auf 0,4 %, und Voc blieb stabil (Abb. 6a). SEM-EDS zeigte einen um 86 % reduzierten Natriumgehalt in den AlOₓ-Proben (Abb. 6c), und PL zeigte keine Defektaktivierung (Abb. 6b). Die Barriere tut genau das, was man sich wünscht – sie hält das Natrium fern.
Fazit
Wichtigste Erkenntnisse
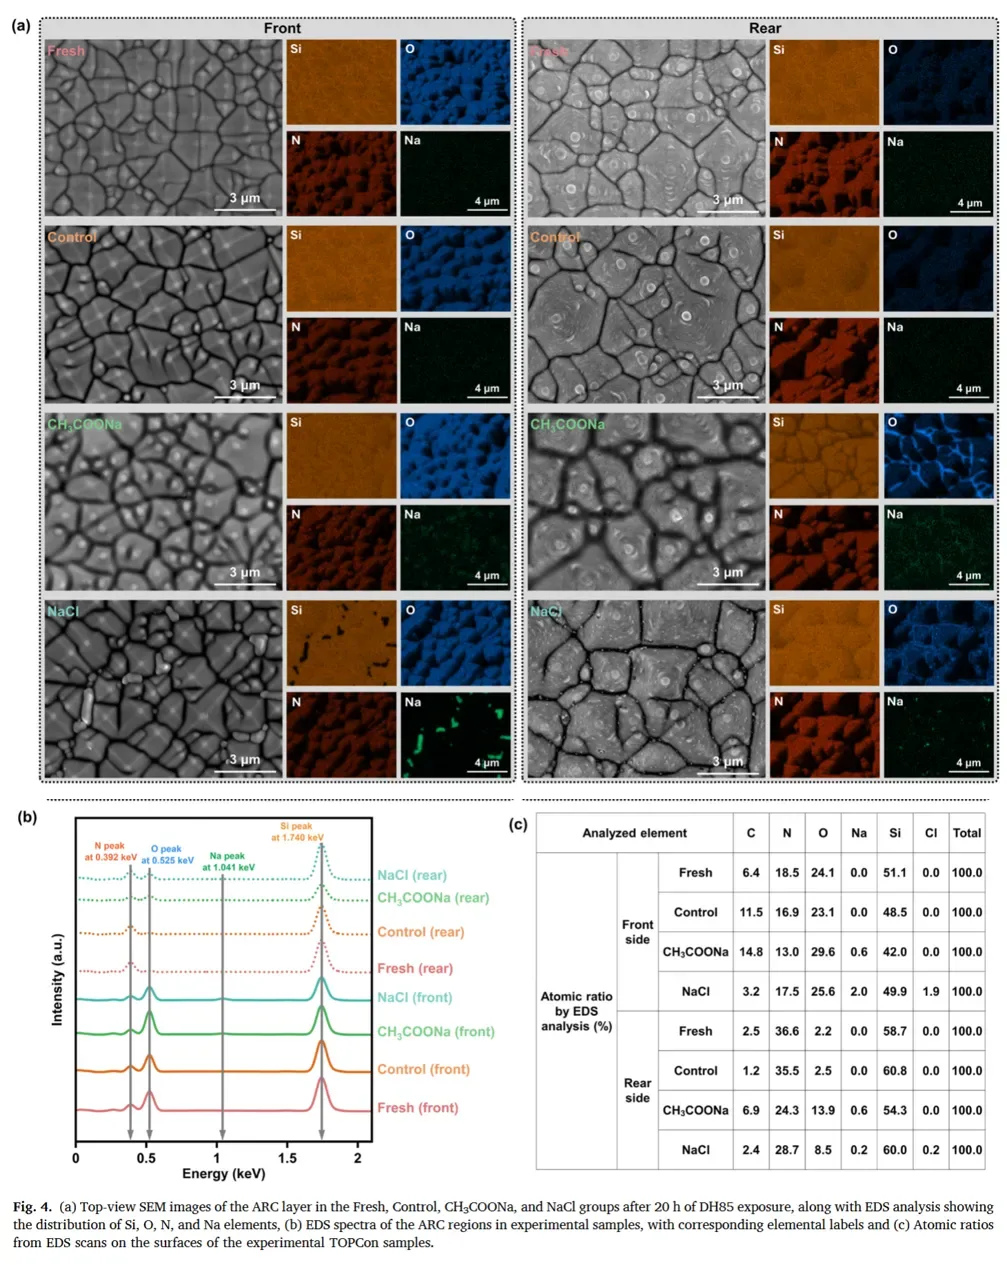
Die rückseitige SiNₓ-Schicht hydrolysiert und oxidiert unter feuchter Wärme und Natriumsalz, was Voc senkt und Rₛ erhöht (belegt durch XPS/EDS, Abb. 4-5). Eine 10 nm dicke AlOₓ-Schicht blockiert die Natriumdiffusion und hält den DH85-Wirkungsgradverlust unter 1 % (Abb. 6a). Und die vorderseitige AlOₓ/SiOᵧNᵣ-Mehrfachschicht ist von Natur aus korrosionsbeständig, sodass Kontamination dort kaum eine Rolle spielt.
Warum es nützlich ist
Die AlOₓ-Barriere kann direkt in die TOPCon-Massenproduktion auf Anlagen wie dem Leadmicro QL200 integriert werden. Langfristig könnte die Kombination von AlOₓ mit SiNₓ in der Doppelglas-Modulverkapselung die Lebensdauer von Anlagen in feuchten Regionen verlängern.
Ein wenig Hintergrund
TOPCon-Struktur: ein Tunneloxid (SiO₂) plus dotierter poly-Si-Passivierungskontakt, der die Rekombination am Metall reduziert (Feldmann et al., 2014).
ALD: schichtweises Nano-Filmwachstum, das eine gleichmäßige nanoskalige AlOₓ-Bedeckung ermöglicht.
DH-Test: beschleunigte Alterung bei 85 °C/85 % relativer Luftfeuchtigkeit zur Simulation der Moduldegradation in feuchten Klimazonen.
SiNₓ-Passivierung: hydriertes Siliziumnitrid, gut für Antireflexion und Oberflächenpassivierung, hat aber freie Bindungen und hydrolysiert leicht.
Referenzen
Tong H. et al., Mitigating contaminant-induced degradation in TOPCon solar cells via ALD AlOₓ barrier, DOI: 10.1016/j.solmat.2024.113188
Feldmann F. et al., Passivated rear contacts for high-efficiency n-type Si solar cells, Solar Energy Materials and Solar Cells 120 (2014) 270–274.
Li X. et al., Beschleunigte Feuchte-Wärme-Prüfung von TOPCon-Zellen mit NaCl, Solar Energy Materials and Solar Cells 262 (2023) 112554.
Peters I.M. et al., Der Wert der Stabilität in der Photovoltaik, Joule 5 (2021) 3137–3153.
Ooitechs Ansicht
Was hier auffällt, ist, wie viel der Zuverlässigkeitsgeschichte im rückseitigen Passivierungsstapel steckt, nicht in der Zelldesign-Schlagzeile. In einer echten Produktionslinie ist ein zusätzlicher 10nm ALD-AlOₓ-Schritt eine kostengünstige Versicherung für Projekte in feuchtem Klima, und er fügt sich ohne großen Aufwand in die Standardmodulproduktion ein. Wir bauen schlüsselfertige Modullinien von Anfang bis Ende, daher verfolgen wir solche Erkenntnisse genau – kleine Prozessanpassungen vorgelagert entscheiden oft, ob eine Anlage 25 Jahre hält. Wenn Sie mehr aus der Fabrikhalle erfahren möchten, besuchen Sie den Ooitech-YouTube-Kanal (www.youtube.com/ooitech) eine Abonnierung wert.