Solar-PV-Modulfertigung:
Inhaltsverzeichnis
Kurze Antwort: Eine Solarmodulfabrik kann ein akzeptables Modul produzieren und dennoch über ein schwaches Fertigungssystem verfügen. Der Unterschied zeigt sich später, wenn die Linie dieses Ergebnis über Schichten, Formate und Materialchargen hinweg reproduzieren muss. IEC 62941 ist die Norm, die diese Lücke adressiert: Sie legt Anforderungen an ein Qualitätsmanagementsystem für die Herstellung von Photovoltaikmodulen fest und deckt Prozesskontrolle, Rückverfolgbarkeit, Änderungsmanagement und die Messdisziplin ab, die eine Nennleistung ehrlich hält. Der praktische Inhalt ist unspektakulär – dokumentierte Prozessfenster, kalibrierte Messgeräte, Aufzeichnungen, die eine Seriennummer mit den Bedingungen verknüpfen, unter denen sie gefertigt wurde. Für ein Werk, das von Einschichtbetrieb auf kontinuierliche Produktion umstellt oder von einem Kunden auf einen zertifizierungsgeprüften Markt wechselt, ist die Erfüllung dieser Norm oft der Unterschied zwischen der Möglichkeit, ein Angebot abzugeben, und der, es nicht zu können.
PV-Modulfertigung · von Jerry, Ooitech
Eine Fabrik kann ein akzeptables Modul herstellen und dennoch ein schwaches Fertigungssystem haben.
Der härtere Test kommt später: Eine neue Zellcharge trifft ein, eine andere Schicht übernimmt, die Vor der Laminierung sollte das zusammengesetzte Modul eine Sichtprüfung bestehen, und der wird nach der Wartung neu gestartet, oder die Fabrik wechselt von einem Modulformat zu einem anderen. Wenn sich die Qualität jedes Mal ändert, wenn eine dieser Bedingungen wechselt, kontrolliert die Fabrik das Produkt nicht wirklich. Sie verwaltet eine Reihe von Überraschungen.
Das ist die nützliche Art, Herstellung von Solar-PV-Modulenzu verstehen. Es ist nicht einfach der Akt, Zellen, Glas und Polymere zusammenzufügen. Es ist die kontrollierte Reproduktion eines genehmigten Moduldesigns, mit genügend Prozessnachweisen, um zu zeigen, dass jedes freigegebene Produkt wie beabsichtigt hergestellt wurde.
Vier Systeme müssen übereinstimmen:
| System | Die Frage, die es beantworten muss |
|---|---|
| Produktdefinition | Welches Modul stellen wir tatsächlich her? |
| Material- und Prozesskontrolle | Hat die Fabrik die korrekten Materialien und Einstellungen verwendet? |
| Qualitätsfreigabe und Rückverfolgbarkeit | Welche Nachweise unterstützen die Freigabeentscheidung? |
| Fabrikbetrieb | Kann dasselbe Ergebnis bei der erforderlichen Ausbringung aufrechterhalten werden? |
Die Maschinen sitzen innerhalb dieser Systeme. Sie ersetzen sie nicht.
Ein gutes Modul ist noch kein Fertigungssystem
Die stabile Referenz in einer PV-Modulfabrik ist die genehmigte Produktdefinition. Die Zelltechnologie kann sich ändern, Materialchargen werden sich ändern, Bediener rotieren und Ausrüstung verschleißt. Das Modul, das die Linie verlässt, muss dennoch innerhalb der genehmigten Konstruktions- und Freigabekriterien bleiben.
Dies macht Wiederholbarkeit zum zentralen Fertigungsproblem.
Eine Probe, die von erfahrenen Technikern sorgfältig gebaut wurde, kann gute Leistung erbringen. Die Massenproduktion bringt anderen Druck mit sich: wiederholte Handhabung, kurze Taktzeiten, parallele Stationen, Rezeptauswahl, Materialnachschub, Stopps, Neustarts und Nacharbeit. Kleine Abweichungen, die an einer Station harmlos aussehen, können sich später kombinieren. Ein geringfügiger Fehler in der String-Position beeinflusst das Layup. Eine schlecht kontrollierte Lötstelle übersteht die Sichtprüfung, erscheint jedoch im EL. Ein falsches Laminierrezept erzeugt möglicherweise keinen offensichtlichen Defekt an der Kammertür, verändert jedoch den Schutz um den Zellschaltkreis.
Die Linie benötigt daher mehr als eine Abfolge von Aktionen. Sie benötigt definierte Grenzen, Messpunkte und eine Reaktion, wenn ein Ergebnis außerhalb dieser Grenzen liegt.
Die Produktdefinition schreibt stillschweigend die Fabrik
Die Geräteauswahl beginnt oft mit einem Jahreskapazitätsziel. Diese Zahl ist wichtig, aber sie ist nicht der erste technische Input. Das Modul selbst kommt zuerst.
Die Zeichnung und die Stückliste bestimmen viele der physischen Aufgaben der Linie: Zellgröße und -architektur, Vollzellen- oder Halbzellenbauweise, Band- und Verschaltungsmuster, Stringanzahl, Glasabmessungen, Einfachglas- oder Glas-Glas-Aufbau, Verkapselungsfolie Typ, Rückseitenfolie Auswahl, Rahmenprofil, Anschlussdosenposition, Kabellänge und Etikettenanforderungen.
Diese Entscheidungen setzen sich in der Produktionssteuerung fort. Lagerregeln für Materialien beeinflussen die Vorbereitung. Das Verschaltungsdesign beeinflusst das Stringen und Bussen. Modulabmessungen beeinflussen jeden Transfer und jede Ausrichtungsreferenz. Verkapselung und Schichtaufbau beeinflussen das Laminierrezept. Rahmen- und Anschlussdosenwahl beeinflussen Dosierung, Montage und Aushärtezeit. Der Zielmarkt und der Zertifizierungsplan beeinflussen Prüfung, Stichproben, Aufzeichnungen und Dokumentenaufbewahrung.
Deshalb kann eine Maschinenliste keine Fabrik definieren. Zwei Projekte können Maschinen mit denselben Namen verwenden, benötigen jedoch unterschiedliche Arbeitsbereiche, Werkzeuge, Rezepte, Puffer, Datenschnittstellen und Qualitätsgates.
Bevor eine Linie konfiguriert wird, sollten die Produktzeichnung, die Stückliste, der Qualitätsplan und die Freigabekriterien als Quelldokumente behandelt werden. Wenn sie sich noch ändern, bewegt sich auch die Gerätespezifikation, ob die Einkaufsakte dies zugibt oder nicht.
Der physische Weg ist einfach; ihn zu kontrollieren ist es nicht
Für ein konventionelles kristallines Siliziummodul ist der grobe Produktionsweg leicht zu beschreiben.
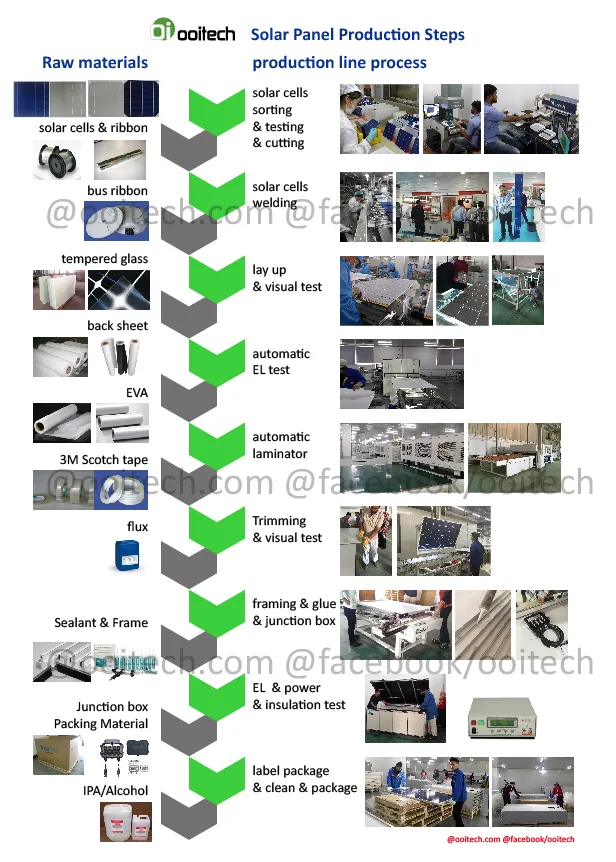
Die Zellen werden nach Bedarf geprüft oder sortiert und dann mit leitfähigem Band durch einen Tabber-Stringerverbunden. Die Strings werden auf vorbereitetem Glas und Einkapselungsmaterial positioniert, in den vorgesehenen elektrischen Stromkreis eingebunden und mit dem restlichen Einkapselungs- und Rückseitenmaterial bedeckt. Der Stapel gelangt in einen Laminator, wo Vakuum, Hitze, Druck und Zeit die lose Konstruktion in ein verbundenes Laminat verwandeln.
Nachgelagerte Arbeiten vervollständigen das mechanische und elektrische Produkt. Je nach Design kann dies Besäumen, Kantenbearbeitung, Rahmenmontage, Anbringen der Anschlussdose, Löten, Auftragen von Klebstoff oder Vergussmasse, Aushärtung, Reinigung und Eckbearbeitung umfassen. EL-Prüfung, IV-Messung und elektrische Sicherheitstests liefern verschiedene Teile des endgültigen Qualitätsnachweises. Kennzeichnung und Sortierung verbinden das physische Modul mit seiner Identität und seinem Bestimmungsort.
Das US-Energieministerium beschreibt denselben zugrunde liegenden Weg: Tabbing und Stringing, Anordnen der verbundenen Zellen mit Glas und Einkapselungsmaterial, Laminierung und anschließendes Ausstatten des Moduls mit dem erforderlichen Rahmen, Abdichtung und Anschlussdosenfunktionen.
Keine dieser Operationen ist für sich genommen ungewöhnlich. Die Fertigungsschwierigkeit liegt darin, das richtige Material, die richtige Geometrie, das richtige Rezept und die richtige Produktidentität zusammenzuhalten, während das Modul alle diese Schritte durchläuft.
Jeder kritische Vorgang benötigt ein Rezept und eine Aufzeichnung
Ein Prozess wird steuerbar, wenn das Werk drei Fragen beantworten kann: Welche Einstellung war beabsichtigt, was ist tatsächlich passiert und welche Maßnahme folgt, wenn das Ergebnis nicht akzeptabel ist.
Die Aufzeichnung muss nicht an jeder Station aufwendig sein. Sie muss jedoch nützlich sein. Das Aufzeichnen einer Temperatur ohne Identifizierung des Rezepts, Produkts oder der Charge erzeugt Daten, aber nicht viel Nachweis.
| Vorgang | Was kontrolliert bleiben muss | Ein nützliches Signal oder eine nützliche Prüfung | Aufzeichnung zur Beibehaltung |
|---|---|---|---|
| Eingangsmaterial | Freigegebene Spezifikation, Lieferantencharge, Lagerung und Zustand | Eingangsprüfung, Identitätsprüfung, Lagerstatus | Materialcharge und Annahmeergebnis |
| Zellverbindung | Bandposition, Lötbedingungen, Zellhandhabung und String-Geometrie | Sichtprüfungsergebnis, Abziehprüfplan, String-Inspektion oder EL, wo spezifiziert | Rezept, Charge, Stationsergebnis und Ausnahme |
| Aufbau und Busverbindung | String-Abstand, Polarität, Schaltungsanordnung und Ausleitungsposition | Ausrichtungsbild, Sichtprüfung, EL vor der Laminierung | Modulidentität und Inspektionsergebnis |
| Laminierung | Korrektes Produktrezept, Vakuumverhalten, Temperatur, Druck und Zeit | Betriebsparameter, Alarme, Laminatinspektion | Rezeptversion, Kammer, Zyklus- und Chargenzuordnung |
| Rahmen- und Anschlussdosenarbeiten | Abmessungen, Auftrag von Dicht- oder Klebstoff, elektrische Verbindung und Aushärtungszustand | Dosierüberwachung, Maßkontrolle, Sicht- und Elektroprüfung | Materialcharge, Stationsergebnis und Aushärtestatus |
| Endfreigabe | Schaltkreisbedingung, gemessene Leistung, elektrische Sicherheit und Kennzeichnung | EL-Bild, IV-Ergebnis, Sicherheitstestergebnis, Identitätsprüfung | Serienverknüpfter Freigabedatensatz |
Die wichtigsten Kontrollpunkte sind nicht immer die teuersten Stationen. Übergaben können ebenso kritisch sein. Ein korrekter String kann beim Anheben reißen. Ein sauberer Stapel kann beim Warten Verunreinigungen aufnehmen. Ein gutes Laminat kann beim Trimmen oder Rahmen beschädigt werden. Ein bestandenes Testergebnis kann der falschen Seriennummer zugeordnet werden, wenn die Identifikation als Büroaufgabe und nicht als Teil der Produktion behandelt wird.
Das Rezept und der Datensatz sollten daher dem Produkt über Stationsgrenzen hinweg folgen.
Zertifizierung ist eine Grundlinie; Konsistenz ist tägliche Arbeit
Produktqualifizierung und Fertigungskonsistenz lösen verwandte, aber unterschiedliche Probleme.
Ein Qualifizierungsprogramm fragt, ob eine definierte Modulkonstruktion die geltenden Prüfanforderungen erfüllt. Das Werk muss diese Konstruktion dann reproduzieren, ohne unkontrollierte Substitutionen oder Prozessdrift zuzulassen. Das einmalige Bestehen einer Bauartzulassungssequenz beweist nicht, dass eine spätere Produktionseinheit die korrekten Materialien, Lötbedingungen, den Laminierzyklus oder die Endfreigabeprüfungen erhalten hat.
IEC 62941 adressiert diese Lücke direkt. Die Norm verbindet das anhaltende Vertrauen in zertifizierte PV-Module mit Produkt- und Prozessdesign, Materialauswahl und der Kontrolle von Fertigungsprozessen. Sie setzt eine etablierte Qualitätsmanagement-Grundlage voraus; sie ist kein Ersatz dafür.
Diese Unterscheidung ist wichtig, denn die Zuverlässigkeit im Feld beginnt lange bevor ein Modul einen Projektstandort erreicht. Das IEA PVPS-Zuverlässigkeitsprogramm untersucht, wie Modulmaterialien, Designs, Degradationsmodi, Tests und Betriebsumgebungen die Leistung über die Zeit beeinflussen. Eine Fabrik kann das Wetter, dem ein Modul ausgesetzt sein wird, nicht kontrollieren, aber sie kann kontrollieren, ob die gelieferte Konstruktion dem qualifizierten Design entspricht und ob Produktionsschwankungen vor der Freigabe erkannt wurden.
Die Zertifizierungsanforderungen variieren weiterhin je nach Produkt und Zielmarkt. Die praktische Regel ist einfach: Definieren Sie den Zertifizierungs- und Qualitätsplan früh genug, damit er Ausrüstung, Inspektionspositionen, Stichproben, Rückverfolgbarkeit und Aufzeichnungen prägt.
Rückverfolgbarkeit macht aus einem Defekt ein begrenztes Problem
Stellen Sie sich vor, dass die finale EL-Inspektion ein ungewöhnliches Muster zeigt. Ohne Rückverfolgbarkeit hat die Fabrik einen Stapel verdächtiger Module und eine lange Liste möglicher Ursachen. Mit Rückverfolgbarkeit kann die Untersuchung schnell eingegrenzt werden: welche Zellcharge, welches Stringer-Rezept, welche Schicht, welcher Laminatorzyklus, welcher Handhabungspfad und welche anderen Module teilen dieselbe Historie?
Das bedeutet nicht, dass jedes Projekt denselben Software-Stack benötigt. Eine automatisierte Linie mit hohem Volumen kann Rezepte, Bilder und Testergebnisse mit einem MES austauschen. Eine kleinere oder halbautomatische Fabrik kann einfachere Aufzeichnungen verwenden. Die Invariante ist die Verbindung zwischen dem physischen Modul und den Nachweisen, die für seine Freigabe verwendet werden.
Ein praktischer Freigabedatensatz kann Folgendes umfassen:
Modulseriennummer und Produktrevision;
Referenzen zu kritischen Material- oder Produktionschargen;
Status der In-Prozess-Inspektion und relevante Bilder;
Zuordnung von Laminierrezept und -zyklus;
Finale EL-, IV- und elektrische Sicherheitsergebnisse;
Nacharbeitshistorie, falls vorhanden;
Endgültige Entscheidung: annehmen, zurückhalten, nacharbeiten oder ablehnen.
Rückverfolgbarkeit wird manchmal als Berichtsfunktion verkauft. Ihr eigentlicher Wert zeigt sich, wenn sich etwas ändert. Sie hilft, betroffene Ausgabe einzugrenzen, gute und schlechte Bedingungen zu vergleichen, zu verhindern, dass ein abgelehntes Gerät in den akzeptierten Bestand zurückkehrt, und wiederholte Defekte in ein Problem der Prozesskorrektur umzuwandeln.
Eine schnelle Station kann dennoch zu einer langsamen Fabrik gehören
Die Zykluszeit im Prospekt ist nur ein Input für die Kapazität. Nachhaltiger Output liegt näher an dieser Beziehung:
Guter Output = geplante Produktionszeit × effektive Linienrate × Erstausbeute
Jeder Begriff gehört zur gesamten Fabrik, nicht zu einer einzelnen Maschine.
Die effektive Linienrate sinkt, wenn Stationen aufeinander warten, Chargenanlagen ungleichmäßig beschickt werden, Produktwechsel länger dauern als geplant, der Wartungszugang schlecht ist oder die Fehlerbehebung wiederholte manuelle Eingriffe erfordert. Die Erstausbeute sinkt, wenn Defekte mehrere Arbeitsgänge durchlaufen, bevor sie erkannt werden, Rezepte falsch ausgewählt werden, Materialien abweichen oder Nacharbeit zum normalen Produktionsablauf wird.
Die Laminierung verdeutlicht den Punkt, da sie üblicherweise ein Chargenprozess ist, aber dieselbe Logik gilt auch anderswo. Das Stringen kann schneller produzieren, als die Layup-Station aufnehmen kann. Das Rahmen kann auf die Klebstoffvorbereitung warten. Fertige Module können auf Aushärtung oder Prüfung warten. Ein Datenübertragungsproblem kann das Sortieren stoppen, selbst wenn die mechanische Ausrüstung bereit ist.
Puffer können kurze Schwankungen ausgleichen; sie können einen dauerhaften Missstand nicht beheben. Mehr unfertige Erzeugnisse können den Missstand eine Weile verbergen, verbrauchen aber auch Platz und lassen Defekte weiter wandern.
Automatisierung sollte anhand dieser tatsächlichen Randbedingungen bewertet werden. Sie ist wertvoll, wo sie empfindliche Handhabung reduziert, die Ausrichtung stabilisiert, Dosieren oder Löten wiederholt, Testdaten mit der Identität verbindet oder den erforderlichen Takt einhält. Sie fügt weniger Wert hinzu, wenn die vorgelagerte Produktdefinition instabil ist oder wenn verbundene Stationen keine Referenzen, Fehlerlogik und Umrüstregeln gemeinsam nutzen können.
Definieren Sie diese Eingaben, bevor Sie eine Linienkonfiguration anfragen
Eine nützliche Angebotsanfrage enthält mehr als eine Kapazitätszahl und eine Fabrikfläche. Sie gibt dem Lieferanten genügend stabile Informationen, um das Produkt, Qualitätsprüfstellen, Arbeitsgänge und zukünftige Änderungen zu modellieren.
| Eingabegruppe | Zu definierende Informationen |
|---|---|
| Produkt | Modulzeichnungen, Stückliste, Zell- und Verbindungstechnologie, Abmessungen, Konstruktionsvarianten und geplante Produkt-Roadmap |
| Ausgabe | Benötigte gute Module pro Schicht, Betriebskalender, Produktmix, Umrüsthäufigkeit und Expansionsplan |
| Qualität | Zielmärkte, Zertifizierungsplan, Prüfpunkte, Testumfang, Stichproben, Akzeptanzlogik und Nacharbeitsregeln |
| Daten | Seriennummernlogik, Materialrückverfolgbarkeit, Rezeptsteuerung, Bildspeicherung, Speicherung von Testergebnissen und MES- oder ERP-Schnittstellen |
| Fabrik | Gebäudemaße, Materialwege, Versorgungseinrichtungen, Umweltanforderungen, Bodenbelastung, Wartungszugang und Lagerfluss |
| Betrieb | Arbeitskräftemodell, Qualifikationsniveau, Wartungsfähigkeit, Ersatzteilstrategie und geplante Schichtstruktur |
| Lieferung | Layout-Verantwortung, Geräteabnahme, Installation, Inbetriebnahme, Schulung, Dokumentation und After-Sales-Support |
Diese Eingaben zeigen die tatsächliche Konfigurationsgrenze. Eine halbautomatische Linie kann bei einem wechselnden Produkt oder geringeren Stückzahlen sinnvoll sein. Eine hochautomatisierte Linie kann gerechtfertigt sein, wenn das Produkt stabil ist, die Ausbringung hoch ist und das Werk die Anlagen und das Datensystem warten kann. In beiden Fällen ist das richtige Design dasjenige, das die genehmigte Moduldefinition schützt und gleichzeitig den Betriebsplan erfüllt.
Konsultierte Quellen
Solar-Photovoltaik-Herstellung Grundlagen — US-Energieministerium
Zuverlässigkeit und Leistung von Photovoltaik-Systemen — IEA PVPS Task 13
Fertigungskonsistenz — Internationale Photovoltaik-Qualitätssicherungs-Arbeitsgruppe
Ooitech Vollautomatische Solarmodul-Produktionslinie Ausrüstung
Ooitech Solar Panel Produktionslinien-Ausrüstung und Lösungen
Fertigung ist sichtbar gemachte Wiederholbarkeit
Das stärkste Solar-PV-Modul-Fertigungssystem ist nicht das mit der längsten Maschinenliste. Es ist dasjenige, bei dem Produktdefinition, Materialien, Prozesseinstellungen, Inspektionen, Identität und Werksfluss für jedes freigegebene Modul dieselbe Geschichte erzählen.
Ooitech kann weltweit Kunden die Konfiguration von Solar-PV-Modul-Produktionslinien, Ausrüstung, Werkslayout, Installation, Inbetriebnahme, Schulung des Bedienpersonals und After-Sales-Support bieten, abgestimmt auf das vorgesehene Moduldesign und den Produktionsplan.