Solar Modul-Stringing: Ein praktischer Leitfaden
Inhaltsverzeichnis
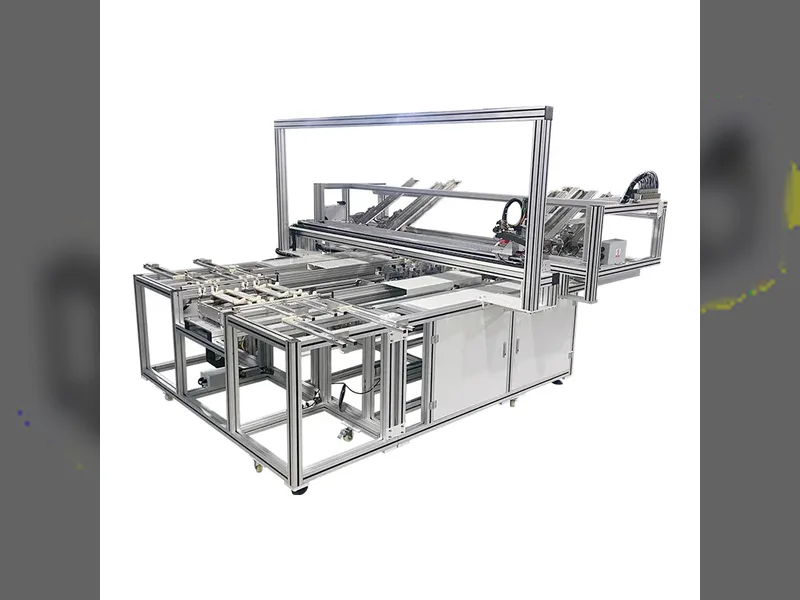
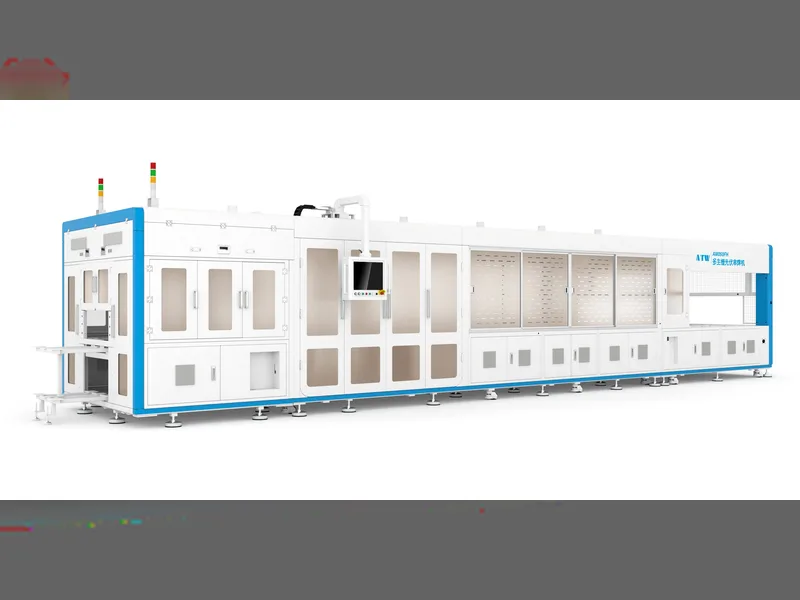
Kurze Antwort: Das Stringing ist der Schritt, bei dem einzelne Solarzellen zu einem Serienstrang verlötet werden, und er bestimmt sowohl die Leistung des Moduls als auch die Obergrenze für die Linienausbeute. Ein Tabber platziert und verlötet Ribbon auf jeder Zelle; ein Stringer legt diese Zellen dann in Sequenz und verbindet sie. Da eine gerissene Zelle oder eine kalte Lötstelle nachgelagert nicht repariert werden kann, wird alles, was hier schiefgeht, in das fertige Modul geschrieben. Praktische Stringing-Arbeit läuft auf vier Variablen hinaus: Flexibilität des Zellformats, Busbar-Anzahl für Multi-Busbar-Layouts, Genauigkeit der Ribbon-Platzierung und Bruchrate. Auch die Ribbon-Dicke ist wichtig — dünneres Ribbon senkt die Materialkosten und erhöht den Widerstand, sodass es eine Untergrenze gibt, unterhalb derer die an der Zelle gewonnene Effizienz am Übergang wieder verloren geht. Maschinenplattformen wie die ATW050-Klasse handhaben mehrere Zellformate ohne Linienwechsel.
PV-Modulfertigung · von Jerry, Ooitech
Produkteinführung
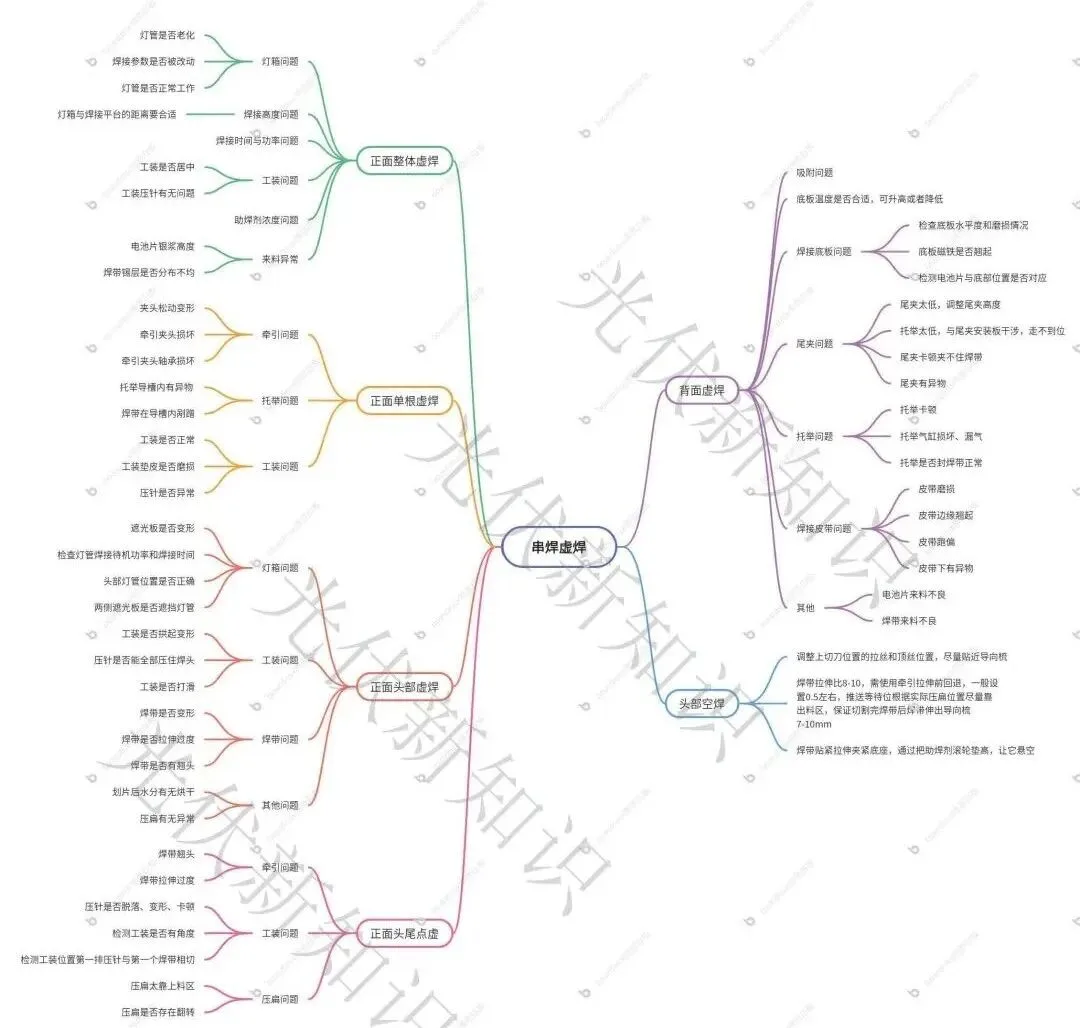
Keine lange Einleitung. Zuerst kommt die Mindmap. Wenn sie hilft, speichern Sie den Artikel und laden Sie das Bild herunter. Sie können auch über das WeChat-Backend Kontakt aufnehmen, um der PV-Modul-Technik-Chatgruppe für die hochauflösende Version beizutreten. (Sagen Sie uns einfach, welchen Bereich Sie bearbeiten, z. B. Prozess, Qualität, Ausrüstung oder Produktion.)
Bevor wir in die Fehlersuche bei Kaltlötstellen eintauchen, gehen wir durch, wie das Verstringen tatsächlich funktioniert. Das Band, das vom Ziehmechanismus gezogen wird, wird präzise direkt über dem Busbar der Zelle platziert. Dann kommt die Schweißvorrichtung herunter, und die Pressstifte an der Vorrichtung üben Druck auf das Band aus, sodass es den Busbar berührt. Die Zelle bewegt sich unter die Lichtbox des Stringers, wo Infrarot das Band und die Zelle erhitzt. Das Zinn auf dem Band schmilzt und verbindet sich mit der Silberpaste auf dem Busbar, wodurch eine Metalllegierung entsteht.
Eines sollten Sie beachten. Bei jeder Kaltlötstellenprüfung suchen Sie zuerst nach freiliegenden weißen (ungebundenen) Bereichen. Wenn Sie freiliegendes Weiß sehen, kümmern Sie sich darum, bevor Sie das Löten selbst beurteilen. Alles unten verwendet TOPCon Zellverschaltung und den ATW050-Stringer als Beispiel.
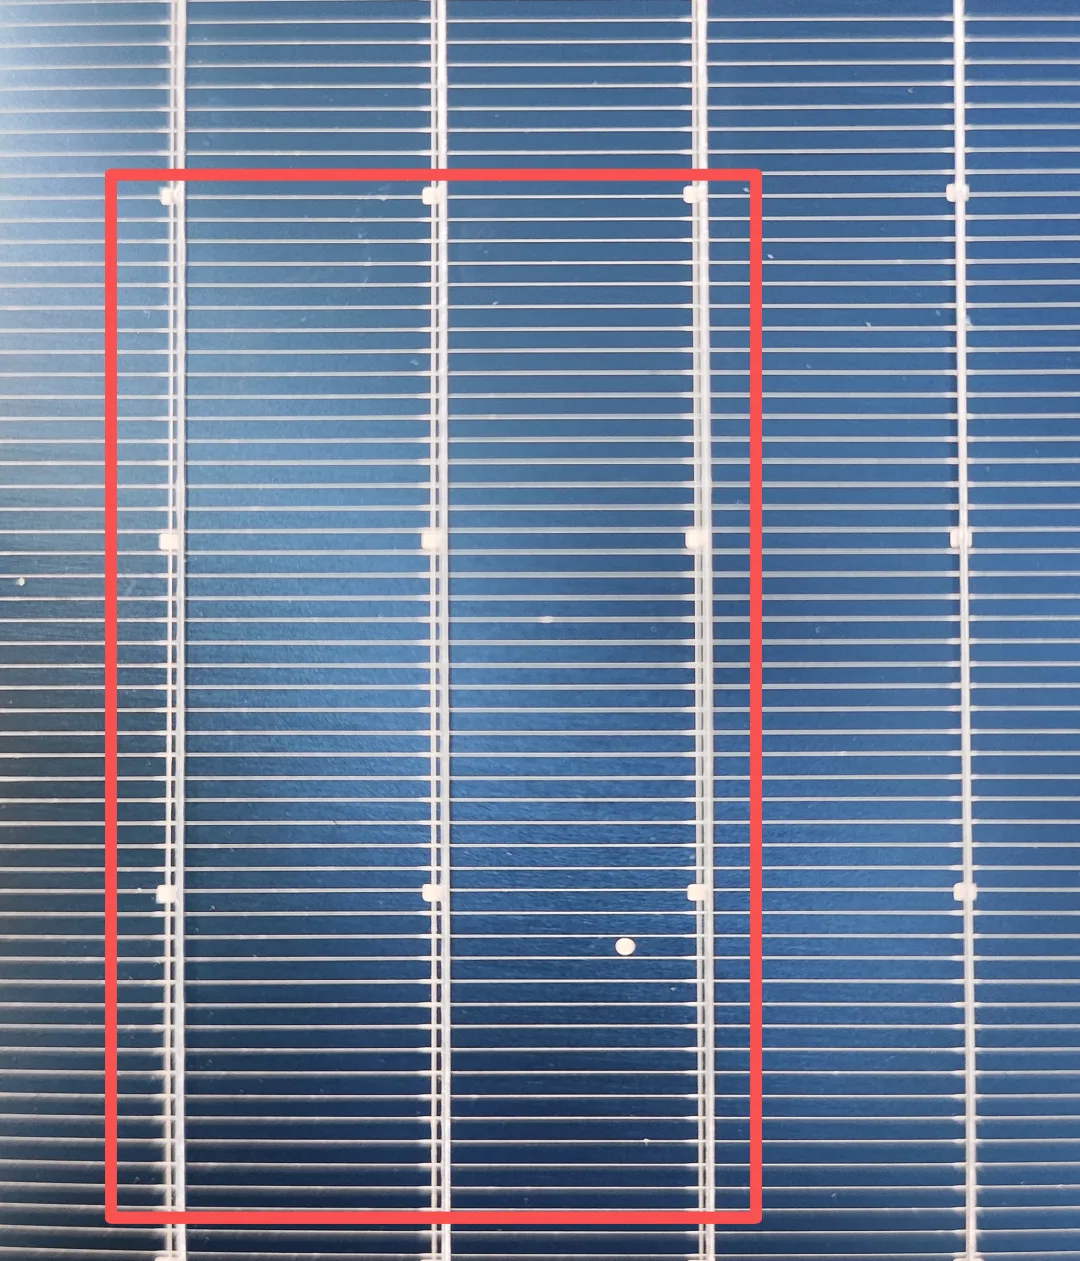
Wie gezeigt, sind das erste, zweite und dritte Band im roten Kasten freiliegend weiß. Das vierte außerhalb des Kastens ist normal.
Technische Parameter
1. Frontseitige Kaltlötstelle über die gesamte Fläche
Wenn die gesamte Vorderseite Kaltlötstellen zeigt, überprüfen Sie Folgendes:
| Artikel | Worauf Sie achten sollten |
|---|---|
| Lichtbox | Konzentrieren Sie sich auf die Lötparameter. Ist die Lichtbox gealtert? Achten Sie auf alles, was die Erwärmung der gesamten Platte beeinflusst. |
| Schweißhöhe | Beim Stoppen hebt sich die Lichtbox ein wenig an, um ein Überlöten der darunterliegenden Zelle zu vermeiden. Wenn der Abstand zwischen Lichtbox und Schweißplattform während des Lötens zu groß ist, sinkt die Infrarot-Effizienz und es entstehen Kaltlötstellen. |
| Zeit und Leistung | Lötzeit und Lichtbox-Leistung sind die großen Faktoren. Überprüfen Sie diese zuerst. |
| Flussmittelkonzentration | Abnormaler Fluss, insbesondere zu wenig, entfernt das Oxid nicht von der Bandoberfläche, und die Lötqualität fällt auf eine vollflächige Kaltlötstelle ab. |
| Eingangsmaterial | Zellen mit zu wenig Silberpaste verursachen Kalt- oder Überlötung. Ungleichmäßige Verzinnung auf dem Band bedeutet, dass die dünnen Stellen nicht gut mit der Paste verbinden können. Abgelaufener oder degradierter Fluss entfernt keine Oxide, und die Verbindung schlägt fehl. |
| Vorrichtung | Ist die Vorrichtung zentriert? Eine außermittige Vorrichtung bedeutet, dass die Pressstifte das Band nicht gegen die Busbar halten können, was einen Spalt und Kaltlötstellen hinterlässt. Überprüfen Sie auch die Pressstifte selbst. |
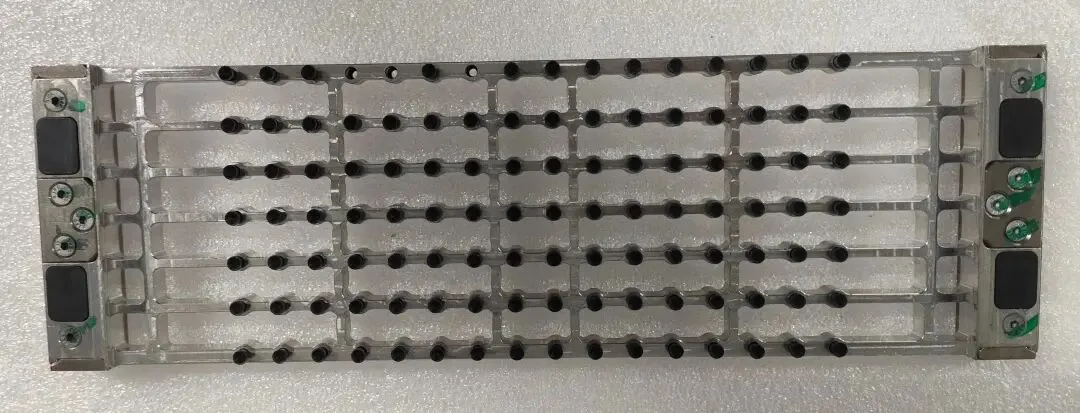
16BB-Schweißvorrichtung
2. Vorderseite Einzelband-Kaltlötstelle
Da es sich um ein einzelnes Band handelt, überprüfen Sie einfach den Mechanismus, der mit diesem spezifischen Band verbunden ist.
| Artikel | Worauf Sie achten sollten |
|---|---|
| Zeichnung | Lose Ziehklammer, beschädigte Klammer oder schlechtes Klammerlager. Jeder Fehler im Mechanismus dieses einzelnen Bandes bringt das Band aus der Position und beeinträchtigt die Verbindung. |
| Anheben | Fremdkörper im Führungsschlitz des Hubmechanismus oder das Band, das im Schlitz kratzt. |
| Vorrichtung | Vorrichtung normal? Vorrichtungspad abgenutzt? Pressstift abnormal? |
| Leuchtröhre | Bei Kaltlötstellen an einer festen Stelle überprüfen Sie die Leuchtröhre an dieser Position auf Alterung oder falsche Leistung. |
| Schneider | Hat das Band nach dem Schneiden Biegungen oder Grate? Beides führt dazu, dass das Band auf dem Riemen oder anderen Teilen kratzt und die Verbindung ruiniert. |
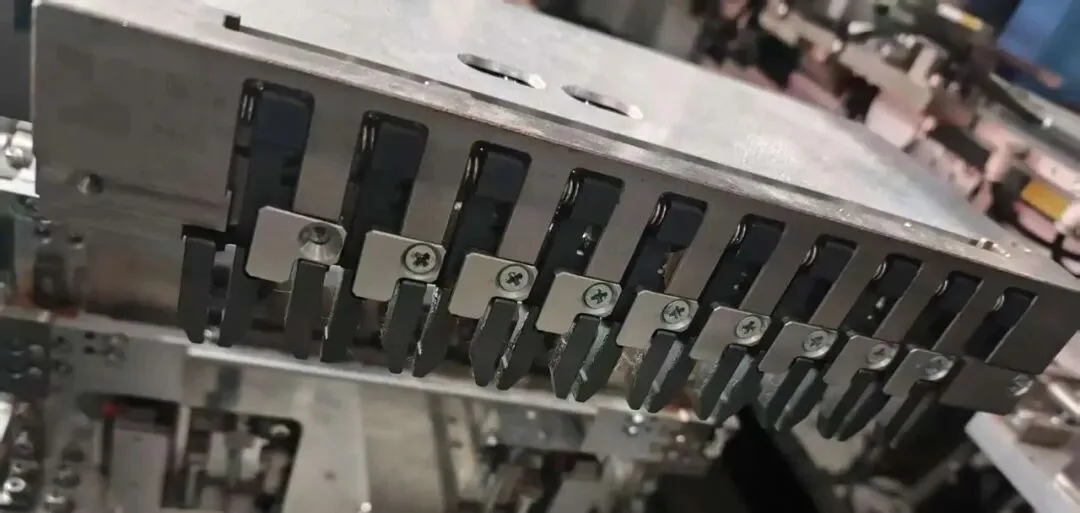
10BB-Stringer-Zeichmechanismus
3. Vorderkopf-Kaltlötstelle
| Artikel | Worauf Sie achten sollten |
|---|---|
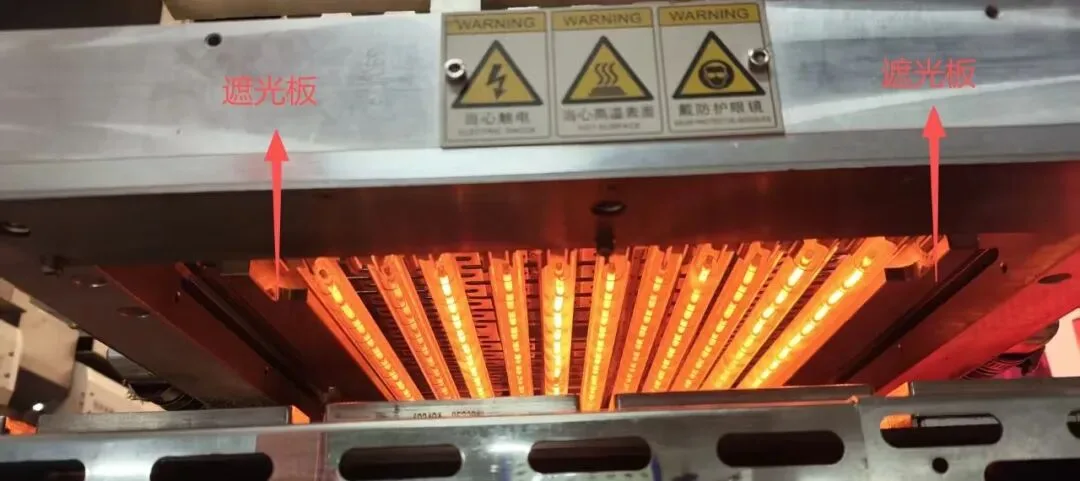
| Lichtbox | Ist die Abschattungsplatte verformt oder blockiert sie die Leuchtröhre? Falsche Position der Abschattungsplatte lässt das Band Zinn schmelzen, bevor es in die Lichtbox eintritt, das ist vorzeitiges Zinnschmelzen, und Sie erhalten Kopf-Kaltlötstellen. Überprüfen Sie die Bereitschaftsleistung und Lötzeit der Leuchtröhre. |
| Vorrichtung | Ist die Vorrichtung gewölbt oder verformt? Eine gewölbte Vorrichtung kann das Band nicht pressen, daher treten Kaltlötstellen auf. Halten alle Pressstifte den Lötkopf? Rutscht die Vorrichtung? |
| Ribbon | Verformte oder überdehnte Bandbiegungen können nicht mit der Busbar ausgerichtet werden, was Kaltlötstellen verursacht. Überprüfen Sie auch angehobene Bandenden, die die Busbar nicht berühren können. |
| Sonstiges | Wurde die Feuchtigkeit nach dem Zellschneiden getrocknet? |
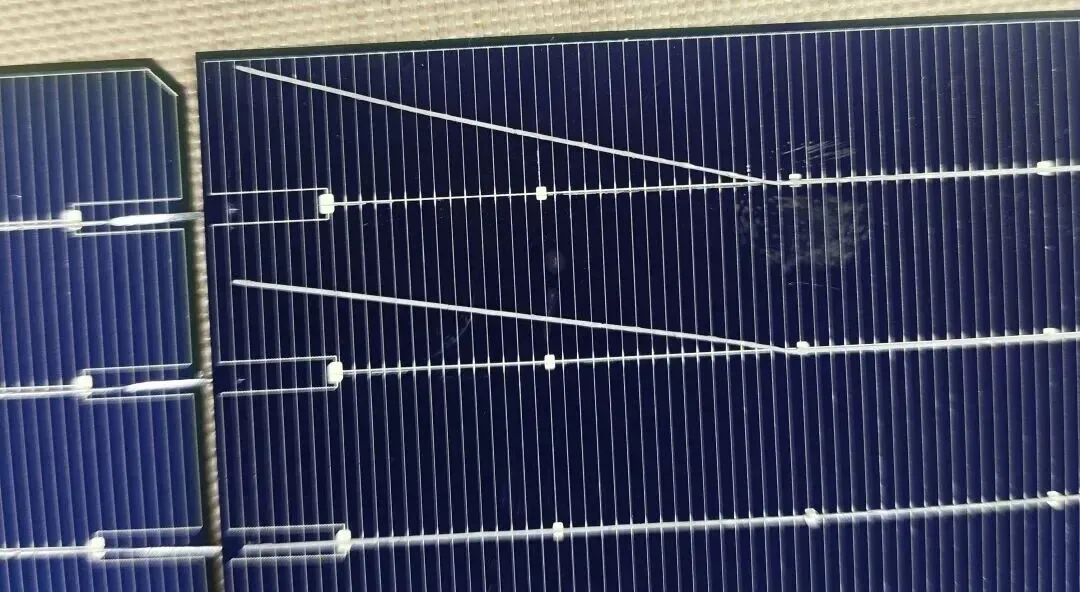
4. Kopf- und Schwanz-Punkt-Kaltlötstelle
| Artikel | Worauf Sie achten sollten |
|---|---|
| Zeichnung | Angehobenes Bandende oder überdehntes Band. |
| Vorrichtung | Der Pressstift ist abgefallen, verformt oder klemmt. Kalte Lötstellen entstehen meist durch ein Problem mit dem Pressstift. Ohne den Stift kann das Band die Sammelschiene nicht erreichen. |
| Abflachen | Abflachen zu nah am Ladebereich oder das Abflachungsband kippt um. |
5. Kalte Lötstelle auf der Rückseite
| Artikel | Worauf Sie achten sollten |
|---|---|
| Adsorption | Wenn die Adsorption der Grundplatte aus ist, verschieben sich Zelle und Band relativ zueinander während der Bewegung, was zu kalten Lötstellen auf der Rückseite führt. (Normalerweise vollflächig auf der Rückseite.) |
| Schweißgrundplatte | Schlechte Ebenheit der Grundplatte oder starker Verschleiß. Ist der Magnet der Grundplatte angehoben? Stimmen die Positionen von Zelle und Grundplatte überein? |
| Endklemme | Endklemme zu niedrig, klemmt, kann das Band nicht greifen oder Fremdkörper im Inneren. |
| Anheben | Anheben klemmt, Zylinder beschädigt oder undicht, oder das Band wird nicht richtig versiegelt, sodass das Band springt und sich verschiebt und nicht richtig sitzt. |
| Förderband | Verschlissenes Band, angehobene Kanten oder Fremdkörper unter dem Band verschieben das Rückseitenband, während sich Zelle und Vorrichtung bewegen. (Nichts anderes beeinflusst es. Das Vorderseitenband wird von der Vorrichtung gehalten und verschiebt sich nicht so leicht.) |
| Sonstiges | Schlechte eingehende Zellen oder schlechtes eingehendes Band. |
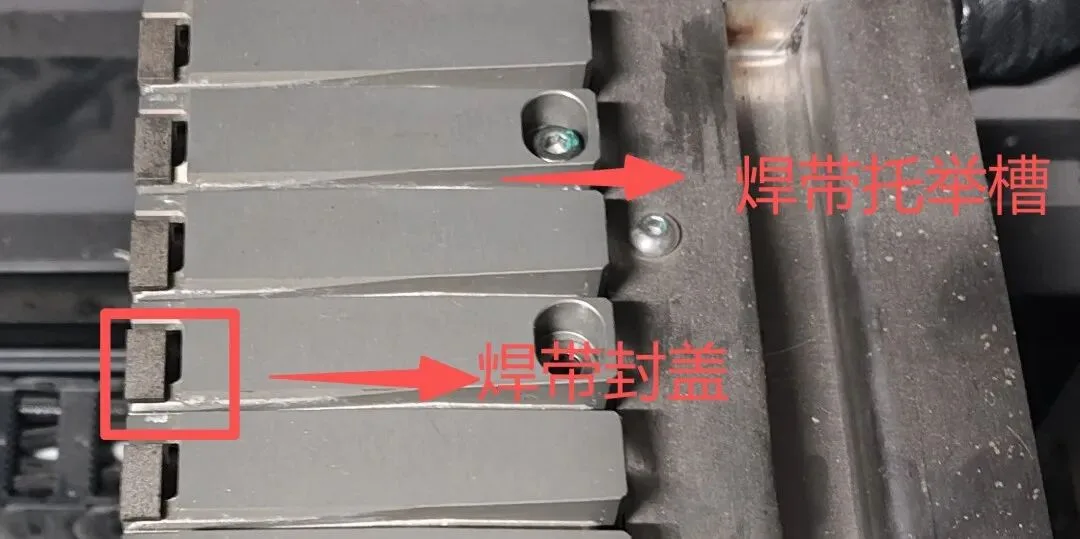
Raten Sie, für wie viele BB diese Hebevorrichtung gedacht ist. (PS: seit einem halben Jahr nicht benutzt.)
Technische Vorteile
Logik-zuerst-Fehlerbehebung: Prüfen Sie immer zuerst das freiliegende Weiß, bevor Sie die Verbindung beurteilen, damit Sie den echten Defekt beheben und nicht das Symptom.
Ortsbasierte Methode: Vorderseite vollflächig, einzelnes Band, Kopf, Ende und Rückseite haben jeweils ihre eigene Checkliste, sodass Sie schnell eingrenzen können.
Ursachenabdeckung: Lichtkasten, Zeichnung, Heben, Vorrichtung, Band, Flussmittel, Grundplatte und Förderband sind alle spezifischen Defekttypen zugeordnet.
Praxisbezug: Aufgebaut um TOPCon-Zellen und den ATW050-Stringer, passend zu dem, was die Bediener tatsächlich in der Fertigung sehen.
Produktanwendung
Diese Fehlerbehebungslogik gilt für gängige Modulserien. Auf der Vorderseite erklären Lichtbox, Modulzentrierung und Flussmittelkonzentration in der Regel Probleme auf dem gesamten Panel, während Einzelband- und Kopffehler auf die Zeichnungs- und Schneidmechanismen zurückzuführen sind. Auf der Rückseite sind Adsorption, Ebenheit der Grundplatte und Zustand des Bandes die üblichen Verdächtigen. Ob Sie nun einen 10BB-, 16BB- oder MBB-Stringer betreiben, dieselbe Zuordnung von Defekt zu Mechanismus hält Prozess-, Qualitäts-, Ausrüstungs- und Produktionsteams während einer Kaltlötverfolgung auf dem gleichen Stand.
Ooitechs Ansicht
Was wir auf echten Linien sehen, stimmt weitgehend mit diesem Leitfaden überein: Die meisten Kaltlötbeschwerden lassen sich auf Modulzentrierung und Flussmittelzustand zurückführen, lange bevor die Lichtbox selbst schuld ist. Daher spart das Überprüfen des freiliegenden Weiß viel verschwendete Demontagezeit. TOPCon-Busbars sind dünner und das Silberpastenfenster ist eng, weshalb Bandflachheit und Zustand der Pressstifte wichtiger sind als in der PERC-Ära. Wir stimmen diese Parameter während der Inbetriebnahme und der Bedienerschulung für jede von uns gelieferte Modullinie ab. Wenn Sie Stringer-Setups wie den ATW-Stil in Aktion sehen möchten, hat der Ooitech-YouTube-Kanal unter www.youtube.com/ooitech reichlich Fabrikaufnahmen, die einen Blick wert sind.
Hinweis: Der Artikel verweist auf ATWs "Zusammenfassung der Lötfehler".