Schnecken Spuren auf Solarmodulen: Ursachen und Vorbeugung
Inhaltsverzeichnis
Schnecken Spuren auf Solarmodulen: Ursachen und Vorbeugung
Monate nach der Installation erscheint eine graue oder gelbbraune Linie entlang eines Zellrisses, und das Modul wird beschuldigt. Schneckenspuren sind meist kosmetisch. Der Riss darunter nicht. In einer Modulfertigung ist der Riss der Teil, den Sie kontrollieren.
PV-Modulfertigung · Modulzuverlässigkeit & Inspektion · von Jerry, Ooitech
1. Was eine Schneckenspur ist und was nicht
Eine Schneckenspur, auch Schneckenbahn oder Wurmspur genannt, ist eine graue, gelbbraune oder dunkle Verfärbung auf der Vorderseite eines kristallinen Siliziummoduls. Sie folgt meist einem Silbergitterfinger, einer Zellkante oder dem Verlauf eines Zellrisses. Letzteres Muster gab der Erscheinung ihren Namen: Die Verfärbung zeichnet den Riss nach, so wie eine Spur Glas überquert.
IEA PVPS, das internationale Kooperationsprogramm für photovoltaische Energiesysteme, beschreibt eine Schneckenbahn als Verfärbung der Vordermetallisierung und berichtet, dass sie typischerweise etwa drei Monate bis ein Jahr nach der Installation sichtbar wird. Der Zeitpunkt variiert je nach Moduldesign und Betriebsumgebung, weshalb zwei identisch aussehende Installationen voneinander abweichen können.
Die Unterscheidung, die die meisten kommerziellen Auseinandersetzungen entscheidet, ist diese: die sichtbare Spur und der zugrunde liegende elektrische Defekt sind nicht dasselbe. Die aktuelle IEA-PVPS-Leitlinie besagt, dass Schneckenbahnen selbst keinen nachgewiesenen direkten Einfluss auf die Modulleistung haben. Was den Ertrag mindern oder eine anormale Erwärmung verursachen kann, ist ein damit verbundener Zustand: ein Zellriss, der einen aktiven Bereich trennt, ein beschädigter Gitterfinger, eine fehlerhafte Verbindung oder eine Stromfehlanpassung innerhalb eines Substrings.
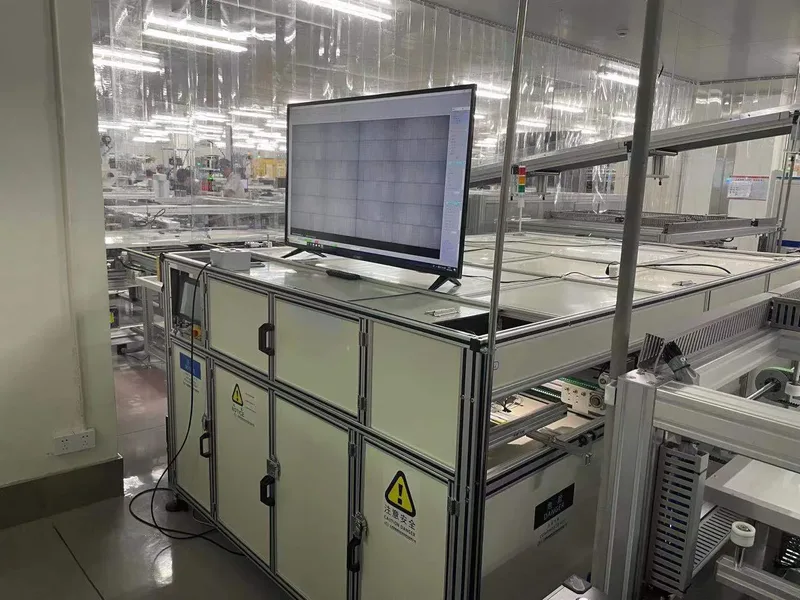
Abb. 1: Eine Inline-EL-Inspektionsstation an einer Modulfertigungslinie. Der Monitor zeigt das Elektrolumineszenzbild, in dem ein Riss als dunkle Linie erscheint. Eine im Feld beobachtete Schneckenspur folgt oft genau dieser Linie.
| Eine Schneckenspur ist | Eine Schneckenspur ist nicht |
|---|---|
| Verfärbung der Vordermetallisierung, mit dem Auge sichtbar | Beweis, dass das Modul Leistung verloren hat |
| Ein Muster, das meist einem Riss, einer Zellkante oder einem Gitterfinger folgt | Beweis, dass der Riss in Ihrer Produktionslinie entstanden ist |
| Hinweis darauf, dass sowohl ein Pfad als auch eine Chemie vorhanden waren | Derselbe Fehlermodus wie PID, LID oder LeTID |
| Oft langsam in der Entwicklung und oft stabil, sobald gebildet | Ein automatischer Grund, eine Lieferung abzulehnen |
2. Wie eine Schneckenspur entsteht: Riss, Chemie und Transport
Keine einzelne Ursache erzeugt eine Schneckenspur. Die veröffentlichten Belege deuten auf ein Zusammenspiel hin, und drei Bedingungen müssen sich überschneiden, bevor etwas sichtbar wird.
| Bedingung | Was es bei einem Modul bedeutet | Was Sie beeinflussen können |
|---|---|---|
| Ein Pfad | Ein Mikroriss, eine Zellkante oder ein Spalt zwischen Zellen, der es Spezies ermöglicht, sich entlang der Metallisierung zu bewegen | Zellhandhabung, Schneiden, Stringen, Lay-up, Laminierung und Rahmenbelastungen |
| Eine Chemie | Silbermetallisierung, die mit reaktiven Spezies reagiert und verfärbte Silberverbindungen bildet | Formulierung von Encapsulant und Backsheet sowie deren Additive |
| Transport | Gase und flüchtige Produkte, die sich durch die Polymerschichten bewegen, plus UV und Temperatur, die die Reaktion antreiben | Barriereeigenschaften des Laminats und die Stückliste als System |
Die chemischen Belege sind spezifischer als die gängige Erklärung. Mikroskopie- und chemische Studien haben die Schneckenspur-Verfärbung mit Veränderungen im Silbermetallisierungssystem in Verbindung gebracht. Meyer und Mitarbeiter identifizierten Silbernanopartikel im Encapsulant unmittelbar über betroffenen Gitterfingern. Peng und Mitarbeiter identifizierten Silbercarbonat-Nanopartikel auf verfärbten Silbergittern. Andere Untersuchungen berichteten von Silberacetat, Silberphosphat, Silbercarbonat und Silbersulfid auf im Feld exponierten Modulen. Fan und Mitarbeiter identifizierten Silberacetat und schlugen einen Mechanismus vor, an dem das Silbergitter, Sauerstoff und Essigsäure in der Nähe eines Mikrorisses beteiligt sind.
Diese Befunde ergeben keinen einzigen universellen Pfad, und das ist wichtig dafür, wie Sie Materialien spezifizieren. Der Begriff "Schneckenspur" beschreibt visuell ähnliche Verfärbungen, die mehr als eine Materialwechselwirkung erzeugen kann.
Ein Ergebnis insbesondere sollte ändern, wie Sie Lieferantenaussagen lesen. Fan und Mitarbeiter modellierten den Prozess und führten beschleunigte Tests durch. In ihren Ergebnissen wirkten ein Mikroriss zusammen mit einem Zellspalt als Transportpfad. Die Sauerstoffdurchlässigkeit durch das Backsheet hatte einen wichtigen Einfluss auf die Silberacetat-Bildung. Innerhalb des in dieser Studie untersuchten Bereichs der Wasserdampfdurchlässigkeit wurde die Wasserdampfdurchlässigkeit nicht als bestimmend für die Bildung von Schneckenspuren befunden.
Ein Riss ist eine häufige Voraussetzung für einen rissausgerichteten Snail Trail, aber er ist nicht ausreichend. Viele gerissene Zellen entwickeln nie einen sichtbaren Trail. IEA PVPS identifiziert die Kombination aus Modulmaterialien, UV-Strahlung und Temperatur als wichtigen Grund dafür, dass die Anfälligkeit zwischen Moduldesigns unterschiedlich ist.
3. Snail Trail, PID und LID: Drei Alterungsmodi, drei Klauseln
Diese drei Begriffe werden in Spezifikationsdokumenten durcheinandergebracht, und die Verwechslung ist teuer. Sie haben unterschiedliche Treiber, unterschiedliche Nachweise und unterschiedliche Testklauseln. Eine allgemeine Klausel „keine Degradation“ deckt keinen von ihnen richtig ab.
| Snail Trail | PID | LID / LeTID | |
|---|---|---|---|
| Haupttreiber | Ein Pfad plus Silbermetallisierungschemie, mit Sauerstofftransport, UV und Temperatur | Systemspannung kombiniert mit Feuchtigkeit und Temperatur, was Ionenmigration und Shunting antreibt | Volumen-Silizium und wasserstoffbezogene Defektkinetik unter Beleuchtung und Hitze |
| Wie es sich zeigt | Sichtbare Verfärbung entlang eines Risses, eines Grid-Fingers oder einer Zellkante | Leistungsverlust und Shunting, häufig verstärkt an Zellkanten nahe dem Rahmen | Leistungsverlust ohne charakteristisches sichtbares Muster |
| Im EL-Bild | Fällt oft mit einem Riss zusammen; inaktive Bereiche, wo der Riss die aktive Fläche trennt | Dunkle, oft kantengewichtete Bereiche, die viele Zellen betreffen | Allmählicher Kontrastverlust statt eines lokalisierten Musters |
| Nachweise, die anzufordern sind | Visuelle Aufzeichnung plus EL-Bild plus I-V-Kurve gegen eine Baseline | Damp-Heat- und Spannungsstress-Testdaten nach IEC TS 62804 | Illuminated Soak und Dark-Storage-Messung am Zelltyp, den Sie kaufen |
Speziell für LID und LeTID ist das Verhalten zelltechnologieabhängig und kann nicht von einem Zelltyp auf einen anderen übertragen werden. Unsere eigenen Messungen an n-Typ-Back-Contact-Zellen verbinden den stationären Temperaturkoeffizienten, die LeTID-Dynamik und Dunkelleckage miteinander, und die Schlussfolgerung ist ausdrücklich auf die gemessene Zelle beschränkt und nicht auf die Technologiefamilie. Wenn Sie eine andere Zelle kaufen, benötigen Sie die Daten dieser Zelle. Den Messansatz behandeln wir ausführlicher in der Temperaturdegradations- und LeTID-Studie an n-Typ-Back-Contact-Zellen.
Für PID wird die Anti-Degradations-Leistung des Encapsulants normalerweise gegen IEC TS 62804 angegeben, und der Encapsulant-Vergleich auf dieser Seite listet diesen Parameter für jeden Folientyp auf. Das ist der richtige Ort, um eine PID-Klausel zu verankern, denn der Ausfall wird durch die elektrische und Feuchtigkeitsumgebung angetrieben, die das Encapsulant überstehen muss.
4. Wo Ihre Linie die Voraussetzung schafft: Zellrisse
Ein Snail Trail braucht einen Pfad. Auf der Fertigungsseite ist dieser Pfad ein Riss, und Risse stammen von einer kurzen Liste von Stellen. IEA PVPS identifiziert Zellhandling, Schneiden, Stringing, Löten, Lay-up, Laminierung, Rahmung und lokalen mechanischen Druck als potenzielle Quellen und fügt Verpackung, Transport und Installation als wesentliche Quellen nach der Produktion hinzu.
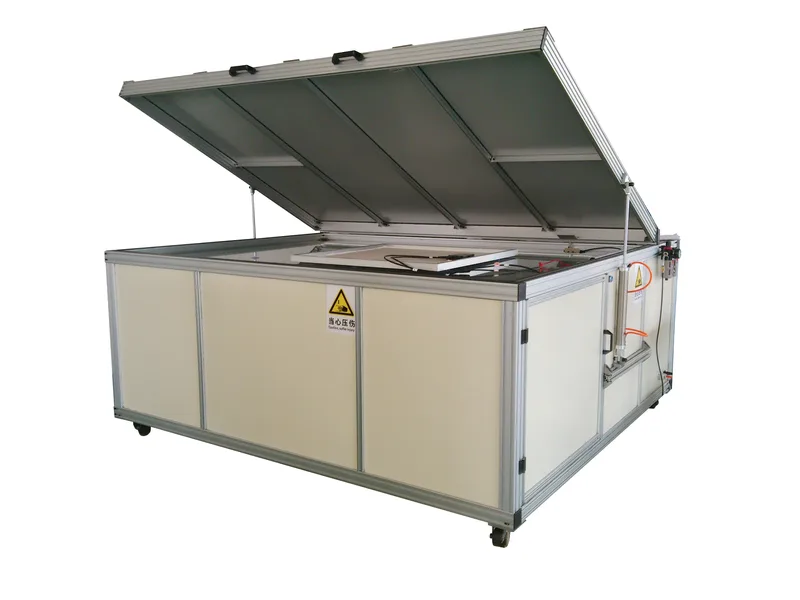
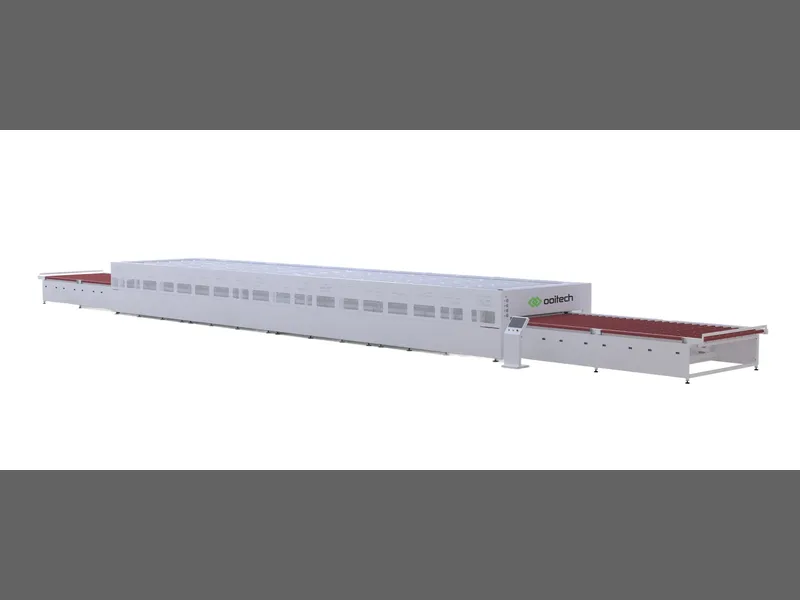
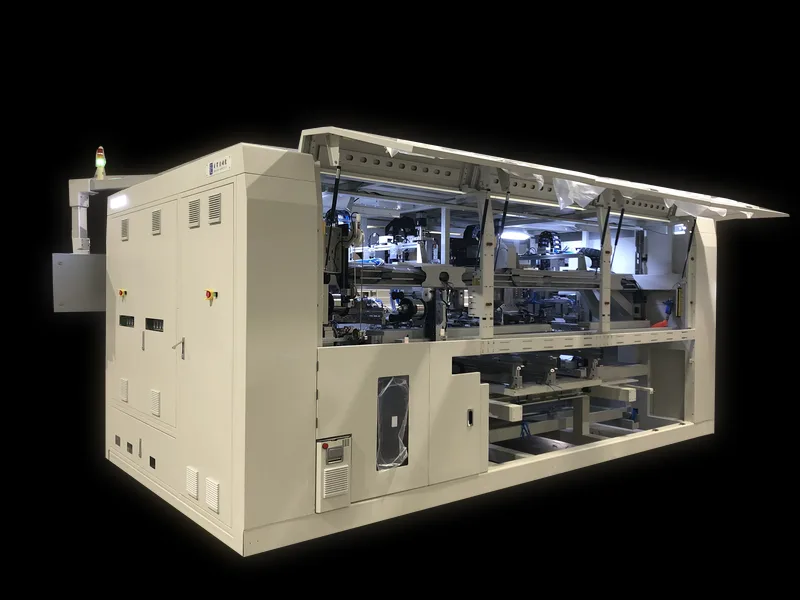
Abb. 2: Ein Modul-Laminator mit geöffneter Kammer. Die Laminierung bringt Hitze und Druck auf das gesamte Laminat auf, sodass jeder beim Lay-up vorhandene Riss in das fertige Modul übernommen wird und nicht mehr kostengünstig entfernt werden kann.
Zwei operative Signale sind es wert, beobachtet zu werden. Erstens deuten repetitive Rissmuster über mehrere Module hinweg normalerweise auf einen produktionsbedingten Mechanismus hin und nicht auf zufällige Handhabungsschäden. Zweitens identifiziert das Rissbild allein nicht das Ereignis, das ihn verursacht hat, sodass die nützliche Frage nicht lautet „gibt es einen Riss“, sondern „in welcher Phase ist er aufgetreten“.
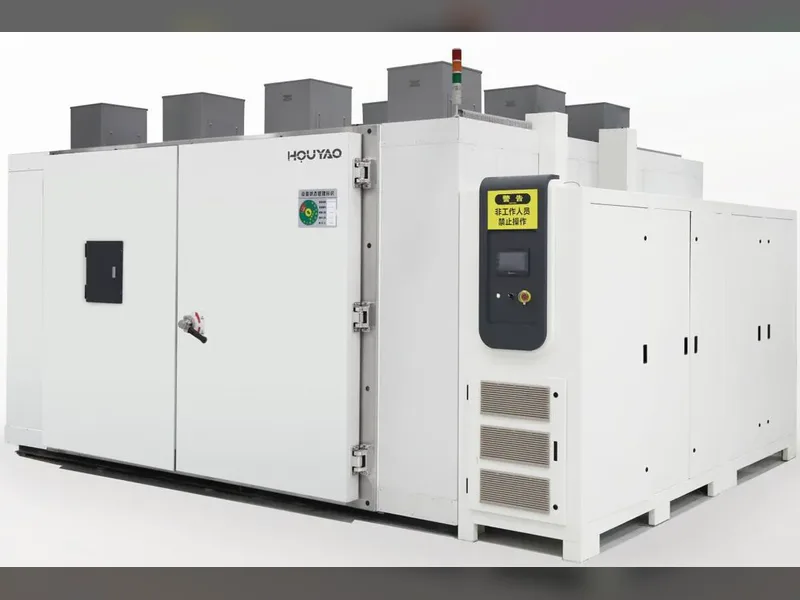
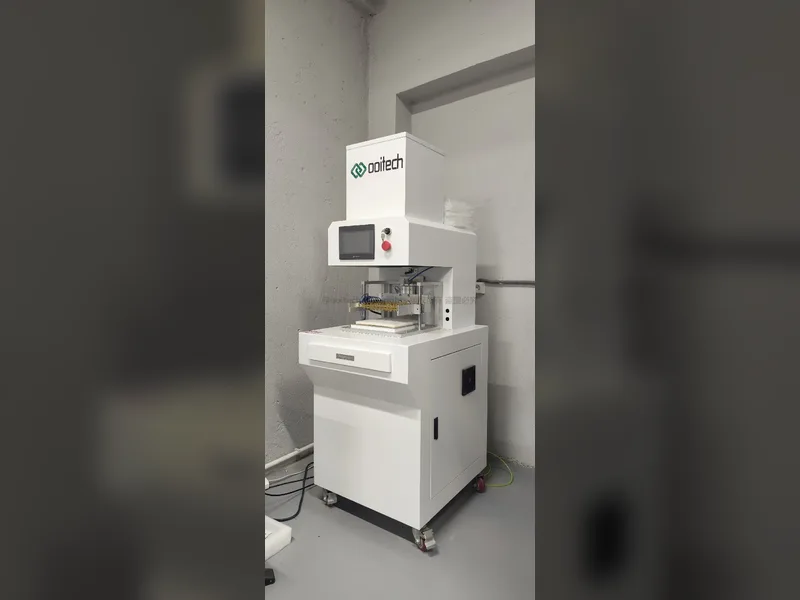
Diese Frage ist beantwortbar, wenn Sie an mehr als einem Punkt inspizieren. Ooitech baut EL-Inspektion für drei Positionen an der Linie, und die Spezifikationsunterschiede zwischen ihnen sind es, die es Ihnen ermöglichen, einen Riss zu lokalisieren, statt ihn nur zu erkennen.
| Modell | Position | Bildgebung | Abgedeckte Modulgröße |
|---|---|---|---|
| OPT-M950B | Inline, automatisch, vor oder nach dem Layup | 8 Kameras (4 EL + 4 VI); 0,5 mm/Pixel EL, 0,1 mm/Pixel VI; Testzyklus ≤20 s | Länge 1650-2500 mm, Breite 992-1400 mm |
| OEL-CCD2400 | Offline, halbautomatisch, vor oder nach dem Laminieren | 6 × 4 MP (24 MP gesamt), Belichtung 1-60 s | Bis zu 2600 × 1500 mm |
| OEL-S2400 | Offline, halbautomatisch, vor oder nach dem Laminieren | 2 Kameras, 6000 × 4000, Belichtung 1-60 s | Bis zu 2500 × 1400 mm |
| OPT-S110H | String-Ebene, vor dem Layup | Zellstring-Inspektion | String, nicht Modul |
5. Was EL über einen Trail beweisen kann und was nicht
Die Elektrolumineszenz-Bildgebung ist die informativste Einzelmethode, um zu entscheiden, ob ein sichtbarer Trail mit einem Riss zusammenfällt und ob ein elektrisch inaktiver Bereich vorhanden ist. Sie ist auch die Methode, der am häufigsten zu viel vertraut wird.
Ein EL-Bild ist kein Foto mit automatischem Bestanden oder Nichtbestanden. Angelegter Vorwärtsstrom, Kameraempfindlichkeit, Belichtung, Fokus, Umgebungslicht, Modultemperatur und Bildnormalisierung verändern alle, wie das Bild aussieht. IEC TS 60904-13 legt fest, wie EL-Bilder aufgenommen und verarbeitet werden sollten, und gibt Leitlinien für die qualitative Interpretation. Ein dunkler Bereich kann auf einen Riss, einen Verbindungsfehler, Shunting oder eine Fingerunterbrechung hindeuten. Es richtig zu lesen bedeutet, das EL-Bild neben das visuelle Bild, das Moduldesign und die I-V-Daten zu legen.
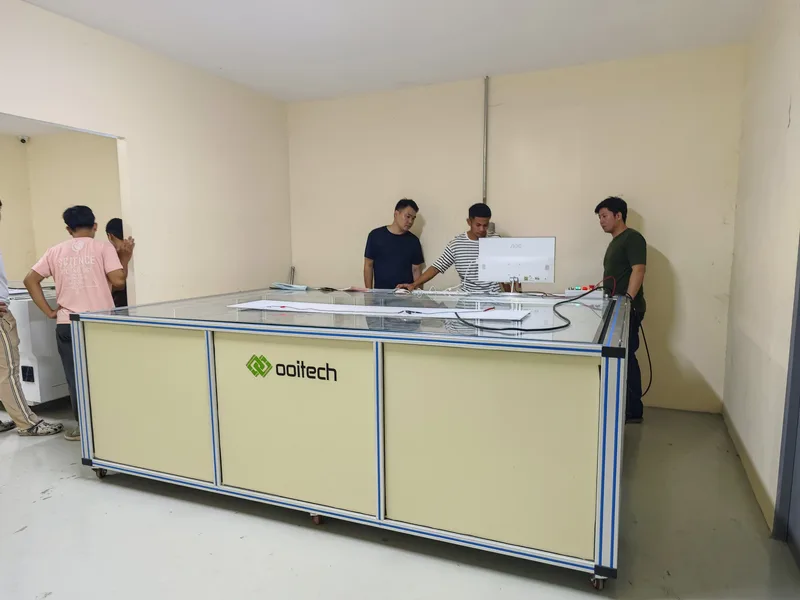
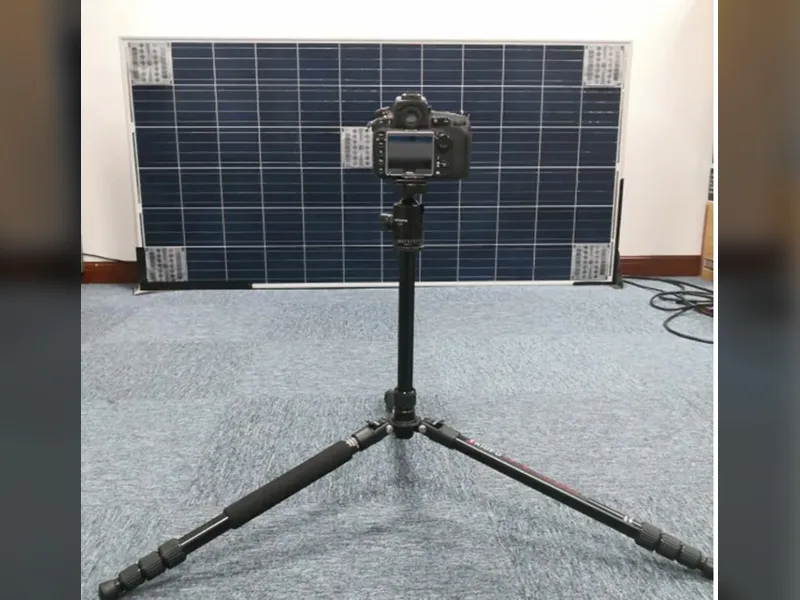
Abb. 3: Eine Offline-EL-Station mit einem Glasständer. Da das Modul von Hand geladen wird, ist die Station nicht an die Taktzeit der Linie gebunden, was sie zum praktischen Ort macht, um ein verdächtiges Modul oder ein zurückgesendetes Gerät erneut zu inspizieren.
| Methode | Was es feststellt | Hauptbeschränkung |
|---|---|---|
| Sichtprüfung | Dokumentiert den Trail, Delaminierung, Blasen, Backsheet-Zustand und Brandspuren | Kann nicht zeigen, ob ein Riss aktive Zellfläche isoliert hat |
| EL-Bildgebung | Zeigt Risse, inaktive Bereiche und Fingerunterbrechungen | Das Erscheinungsbild hängt von Strom, Ausrüstung, Belichtung und Verarbeitung ab |
| I-V-Messung | Quantifiziert Leistung, Strom, Spannung, Füllfaktor und Änderung der Kurvenform | Erfordert zuverlässige Einstrahlungs- und Temperaturdaten sowie eine gültige Vergleichsbasis |
| Infrarot-Thermografie | Lokalisiert abnormale Temperaturen von Zellen, Substrings, Dioden, Kabeln oder Anschlussdosen | Zeigt weder die Rissgeometrie noch die chemische Ursache |
| UV-Fluoreszenz | Offenbart Polymeralterung und Photobleaching-Muster um Risse und Zellenränder | Keine quantitative Feuchtigkeitsmessung und kein Nachweis eines Reaktionswegs |
| Laboranalyse | Identifiziert Silberverbindungen, Korrosionsprodukte und Polymerzusammensetzung | Kann destruktiv und kostspielig sein; ungeeignet für anlagenweites Screening |
Zwei Grenzen sollten klar benannt werden, denn sie entscheiden darüber, was Sie einem Kunden zusagen können. Die EL-Bildgebung kann nicht hinter den Aluminiumrahmen oder unter die Anschlussdose sehen, daher muss alles in diesen Bereichen vor der Rahmung geprüft werden. Und die EL-Bildgebung sagt nichts über die Chemie einer Spur aus; sie zeigt die elektrische Folge, nicht die Reaktion, die die Verfärbung verursacht hat.
Wenn sich die Frage von "gibt es einen Riss" zu "was hat er uns an Leistung gekostet" verschiebt, ist EL allein nicht mehr das richtige Instrument. Die I-V-Messung liefert diese Zahl, und die beiden Ergebnisse sollten pro Modul-Barcode verglichen werden, damit die elektrischen Daten eines Moduls und das Bild eines Moduls verknüpft bleiben. Das Messverfahren ist dargelegt in how to accurately measure the I-V curve of a solar PV module, und die Entscheidungen zum Anlagenlayout sind behandelt in EL testing for solar panels: inline vs offline setup.
6. Reduzierung des Schneckenspur-Risikos in Materialien und Prozess
Wenn Sie nicht jeden Riss entfernen können, ist der nächste Hebel die Chemie. Hier kommt die Wahl von Encapsulant und Backsheet ins Spiel, und hier müssen mehrere gängige Behauptungen eingeschränkt werden.
Abb. 4: Encapsulant-Folie. Die Folie ist die Schicht, an der das Silbergitter tatsächlich anliegt, daher bestimmen ihre Formulierung und Additive, welche reaktiven Spezies in der Nähe der Metallisierung verfügbar sind.
In EVA-basierten Modulen kann die Degradation Essigsäure erzeugen, und Essigsäure ist eine der Spezies, die an silberhaltigen Reaktionsprodukten beteiligt sind. Der Wechsel zu einem Encapsulant auf Polyolefinbasis kann den EVA-Deacetylierungsweg zur Essigsäure beseitigen. Es ist keine universelle Garantie gegen Verfärbung: Haftung, Additive, Laminierungsbedingungen, optische Stabilität, elektrische Eigenschaften und langfristige Grenzflächenkompatibilität müssen weiterhin als vollständiges Materialsystem bewertet werden.
Der auf dieser Seite veröffentlichte Encapsulant-Vergleich listet die für diese Entscheidung relevanten Parameter auf, und sie sollten als Gesamtheit gelesen werden.
| Parameter | Wert über den Folienbereich | Warum es für eine Spur wichtig ist |
|---|---|---|
| Wasserdampfdurchlässigkeitsrate | Von 5-10 g/m²/Tag bis zu 30-40 g/m²/Tag (ASTM F1249), wobei Polyolefinfolien am unteren Ende liegen | Bestimmt die Feuchtigkeit, die die Zelle und die Metallisierung erreicht, ist jedoch nicht der für die Silberacetatbildung identifizierte bestimmende Faktor |
| Säurefreie Zusammensetzung | Für die Polyolefinfolien im Vergleich angegeben | Beseitigt den EVA-Deacetylierungsweg, der Essigsäure erzeugt |
| Anti-PID-Leistung | Pro Folientyp gemäß IEC TS 62804 angegeben | Trennt die PID-Klausel von der Schneckenspur-Diskussion, da es sich um unterschiedliche Ausfallmodi handelt |
| Verarbeitungstemperatur | 145-155 °C über die verglichenen Folien (DSC-Analyse) | Legt das Laminierungsfenster fest, und ein nicht passendes Fenster führt zu Delaminierung und eigenen Haftungsproblemen |
| Schälfestigkeit zu Glas | Über 90 bis über 120 N/cm je nach Folie (ISO 11339) | Haftungsversagen öffnet die Grenzflächen, an denen Transport und Korrosion beginnen |
Die Backsheet-Auswahl verdient dieselbe Behandlung, und hier ist die Evidenz leicht zu übersehen. Arbeiten zu Polymerfolien-Additiven haben gezeigt, dass Additive in der Folie selbst die Bildung von Schneckenspuren auslösen können, was bedeutet, dass zwei Backsheets mit ähnlicher Datenblatt-Permeabilität sich im Feld unterschiedlich verhalten können. Nur die zentrale Barrierezahl zu prüfen, reicht nicht aus. Der vollständige Vergleich der Folientypen, einschließlich der säurefreien und der Anti-PID-Spalten, ist in unserem Leitfaden dargelegt zu EVA, POE and EPE encapsulant film for solar panel manufacturing.
Die Laminierung liegt zwischen der Materialwahl und dem Riss. Ein beim Auflegen vorhandener Riss wird in das fertige Laminat übernommen, und ein Laminierungsprozess außerhalb des Fensters fügt eigene Defekte hinzu, darunter Blasen, Delaminierung und Rahmenverschiebung. Das sind separate Ausfallmodi mit separaten Ursachen, und sie sind behandelt in how to choose the right solar module laminator und in the real causes behind solar module bubbles.
7. FAQ
Reduzieren Schneckenspuren die Leistungsabgabe von Solarmodulen?
Die sichtbare Verfärbung selbst hat keinen nachgewiesenen direkten Einfluss auf die Modulleistung. Das Risiko entsteht durch das, was die Spur nachzeichnet. Wenn der zugrunde liegende Riss einen aktiven Bereich der Zelle trennt, Grid-Finger unterbricht oder einen Strom-Mismatch innerhalb eines Substrings erzeugt, kann die Leistung sinken. Eine häufig zitierte Studie verglich Module mit sichtbaren Spuren mit sauberen Referenzmodulen. Vier ausgewählte Module erzeugten etwa 68 % bis 88 % der Referenzenergieausbeute. Die Autoren führten diese Unterdeckung auf Mikrorisse und beschädigte Zellbereiche zurück, nicht auf die Verfärbung. Diese vier Module waren keine Zufallsstichprobe, daher sollte die Spanne nicht als typisch angesehen werden. Die einzige zuverlässige Antwort für ein bestimmtes Modul ist eine I-V-Messung gegen eine Baseline.
Was verursacht Schneckenspuren tatsächlich?
Ein Zusammenspiel, nicht eine einzige Ursache. Veröffentlichte Arbeiten weisen auf drei sich überlappende Bedingungen hin: einen Pfad wie einen Mikroriss oder eine Zellkante, eine Chemie, an der die Silbermetallisierung und reaktive Spezies beteiligt sind, und den Transport von Sauerstoff und flüchtigen Produkten durch die Polymerschichten. UV und Temperatur treiben die Reaktion voran. Auf betroffenen Modulen wurden verschiedene Silberverbindungen identifiziert, darunter Silberacetat, Silbercarbonat, Silberphosphat und Silbersulfid, was darauf hindeutet, dass mehr als ein chemischer Weg ein ähnliches Erscheinungsbild erzeugt.
Ist Feuchtigkeitseintritt die Ursache?
Nicht für sich allein, und hier vereinfacht die populäre Erklärung zu stark. In den Modellierungen und beschleunigten Tests, die Silberacetat identifizierten, hatte die Sauerstofftransmission durch die Rückseitenfolie einen wichtigen Einfluss auf die Bildung, während die Wasserdampftransmission im untersuchten Bereich nicht als bestimmend gefunden wurde. Feuchtigkeit ist dennoch wichtig für Korrosion, Degradation des Encapsulants und Delamination. Aber wenn ein Lieferant Ihre Frage zu Schneckenspuren nur mit einem Wasserdampftransmissionswert beantwortet, ist die Antwort unvollständig.
Wie bald nach der Installation treten Schneckenspuren auf?
IEA PVPS berichtet, dass eine Schneckenspur typischerweise etwa drei Monate bis ein Jahr nach der Installation sichtbar wird. Der Zeitpunkt hängt vom Moduldesign und der Betriebsumgebung ab. Diese Verzögerung ist der Grund, warum auf dem Erscheinungsbild basierende Abnahmeklauseln Streitigkeiten verursachen: Der Zustand entwickelt sich oft erst lange, nachdem die Module das Werk verlassen haben.
Sind Schneckenspuren dasselbe wie PID?
Nein. PID wird durch Systemspannung in Kombination mit Feuchtigkeit und Temperatur angetrieben, verursacht Ionenmigration und Shunting und wird mit Dampf-Hitze- und Spannungsbelastungstests nach IEC TS 62804 bewertet. Eine Schneckenspur ist mit einem physischen Pfad plus Silbermetallisierungschemie verbunden. Ein Modul kann das eine ohne das andere haben. Behandeln Sie sie als zwei Klauseln in der Spezifikation, nicht als eine.
Verhindert der Wechsel von EVA zu POE Schneckenspuren?
Es entfernt einen Weg, weil Polyolefin-Encapsulanten nicht wie EVA Essigsäure erzeugen können. Es ist keine Garantie. Haftung, Additive, Laminationsbedingungen, optische Stabilität und Langzeitkompatibilität mit den angrenzenden Schichten beeinflussen ebenfalls, ob eine Verfärbung auftritt. Bewerten Sie das Laminat als System, und beachten Sie, dass Additive in der Rückseitenfolie selbst nachweislich die Spurenbildung auslösen können.
Können Schneckenspuren entfernt oder repariert werden?
Nein. Die Verfärbung ist eine Veränderung der Metallisierung und des darüber liegenden Encapsulants, und sie befindet sich im Inneren des versiegelten Laminats. Das Reinigen des Glases hat keinen Einfluss darauf. Deshalb sind Prävention und frühere Erkennung die einzigen praktischen Hebel, und deshalb ist der nützliche Eingriffspunkt der Riss in Ihrer Linie, lange bevor eine Spur auftritt.
Sollte ich eine Lieferung wegen Schneckenspuren ablehnen?
Nicht allein aufgrund des Erscheinungsbilds und nicht ohne Nachweise. Fordern Sie ein EL-Bild des betroffenen Moduls und eine I-V-Kurve gegen die Werks-Blitzdaten an. Die Entscheidung sollte darauf beruhen, ob ein elektrisch inaktiver Bereich, ein gebrochener Grid-Finger oder ein Interconnect-Fehler vorliegt. Eine Spur, die mit keiner elektrischen Anomalie zusammenfällt, ist ein kosmetischer Befund; eine, die mit einem abgetrennten Zellbereich zusammenfällt, ist ein Leistungs- und Gewährleistungsbefund.
Wie erkenne ich den Riss, dem eine Spur folgen wird?
Mit EL-Bildgebung in mehr als einer Produktionsstufe. Eine einzelne Station am Ende der Linie bestätigt, dass ein Riss existiert, kann aber nicht sagen, ob der Stringer, der Lay-up-Schritt oder die Rahmenpresse ihn eingebracht hat. Eine Inspektion auf String-Ebene vor dem Layup plus eine Inspektion auf Modulebene nach der Lamination lokalisiert die Stufe, was es Ihnen ermöglicht, den Prozess an seiner Quelle zu beheben.
Abschließende Gedanken
Behandeln Sie Schneckenspuren als zwei Fragen, nicht als eine. Die Spur ist ein Material- und Chemieergebnis, das Sie über das Encapsulant- und Rückseitenfolien-System beeinflussen. Der Riss, dem die Spur folgt, ist ein Prozessergebnis, das Sie an der Linie beeinflussen, und er ist derjenige, der das elektrische Risiko trägt. Legen Sie Ihre Abnahmekriterien in Form von EL-Bildern und I-V-Daten an benannten Produktionsstufen fest, und fragen Sie dann bei der Qualifizierung des Laminats neben der Wasserdampftransmissionsrate auch nach der Sauerstofftransmissionsrate. Wenn Sie uns Ihre Modulgröße, Zelltechnologie und den gewünschten Ort der Inspektion mitteilen, schlagen wir die EL-Konfiguration und die spezifischen Inspektionsstufen vor.