Perowskit/Silizium-Tandemzellen: 8nm-ITO-Verbindungsschicht erreicht 31,80% Wirkungsgrad
Inhaltsverzeichnis
Produkteinführung
Monolithische Perowskit/Silizium-Tandemsolarzellen sind einer der klarsten Wege über die Effizienzgrenze von Einfachsolarzellen hinaus. Die obere und die untere Zelle sind über eine Rekombinations-Verbindungsschicht in Reihe geschaltet, und die Qualität dieser Grenzfläche entscheidet, ob Ladungsträger reibungslos transportiert und rekombiniert werden können. Das Problem liegt auf der mikropyramiden-texturierten Oberfläche der Silizium-Heterojunction (SHJ)-Bodenzelle. Die Pyramiden sind etwa 600 nm hoch, und auf diesem Gelände leidet die Rekombinationsschicht unter optischem Parasitärverlust, während sich die selbstorganisierende Monoschicht (SAM) nie gleichmäßig verteilt. Mit der Zeit beeinträchtigt dies die Leistung des Bauelements.
Diese Arbeit untersuchte Indium-Zinn-Oxid (ITO)-Verbindungsschichten mit Dicken von 2 bis 30 nm und stellte fest, dass eine ultradünne 8 nm-Schicht auf zwei Fronten gleichzeitig am besten funktioniert: Reduzierung des optischen Verlusts und Verbesserung der Oberflächenpotentialgleichmäßigkeit. Nachdem NiOx-Modifikation und Poly-SAM-Funktionalisierung darauf gestapelt wurden, stieg die Kurzschlussstromdichte um 0,85 mA cm⁻² auf 20,82 mA cm⁻², die Leistungsumwandlungseffizienz erreichte 31,80%, und nach 500 Stunden Maximum Power Point Tracking behielt das Bauelement noch 96% seiner anfänglichen Effizienz.
Experimentelle Methode
Die SHJ-Bodenzelle verwendete n-Typ-Siliziumwafer mit einer Dicke von 110 ± 10 µm, die mit KOH doppelseitig zu etwa 600 nm hohen Pyramiden texturiert wurden. Nach RCA-Reinigung deponierte PECVD nacheinander Passivierungs- und dotierte Schichten: Die Vorderseite erhielt 8 nm intrinsisches a-Si:H(i) plus 15 nm n-Typ nc-SiOx:H(n), die Rückseite erhielt 8 nm p-Typ a-Si:H(p), dann wurden 110 nm ITO gesputtert und 700 nm Ag auf der Rückseite aufgedampft. Auf der Vorderseite wurden sechs ITO-Verbindungsdicken separat deponiert: 2, 5, 8, 10, 20 und 30 nm, bei 180°C getempert und lasergeritzt.
Die Perowskit-Oberzelle folgte diesem Weg. Die Unterzelle wurde zuerst getempert und UV-Ozon-behandelt, dann wurde NiOx durch Magnetronsputtern abgeschieden, gefolgt von einem weiteren Temper- und UV-Ozon-Schritt. In einer Stickstoff-Handschuhbox wurde Poly-SAM aufgeschleudert (0,5 mg mL⁻¹, Lösungsmittel Methanol und Chlorbenzol im Verhältnis 1:1) und bei 100 °C getempert. Das Perowskit war Cs₀.₀₅FA₀.₈MA₀.₁₅Pb(I₀.₇₅₅Br₀.₂₅₅)₃ mit einer Bandlücke von 1,68 eV, in zwei Schritten aufgeschleudert, wobei während der Hochgeschwindigkeitsstufe Chlorbenzol als Antilösungsmittel getropft und 20 Minuten bei 100 °C gebacken wurde. Die Oberfläche wurde mit PDADI modifiziert, dann wurde C₆₀ thermisch verdampft, SnO₂ per ALD abgeschieden, 45 nm IZO gesputtert, Ag-Elektroden verdampft und schließlich eine MgF₂-Antireflexschicht auf den Stapel aufgebracht.
Technische Vorteile
Optoelektronische Eigenschaften der ITO-Zwischenschicht
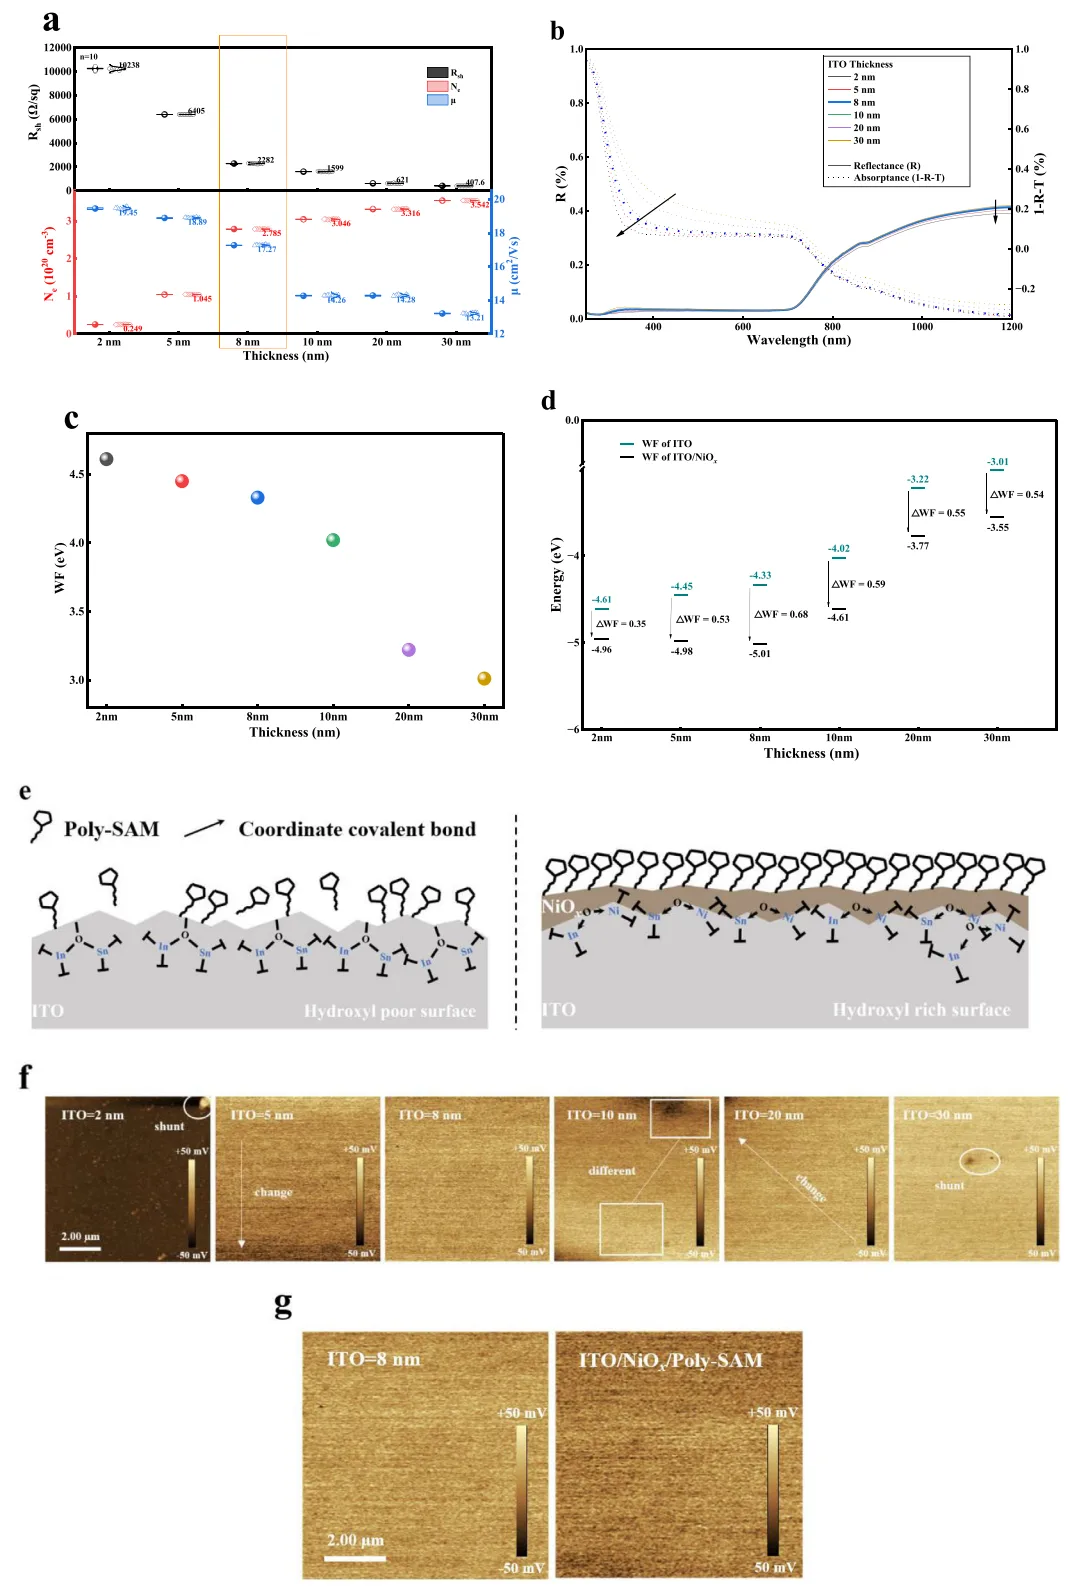
(a) Rsh, Ne und µ gegenüber der Dicke (n = 10); (b) optische Absorption und Reflexion der ITO-Schicht; (c) Austrittsarbeit gegenüber der Dicke; (d) Austrittsarbeitsverschiebung (ΔWF) vor und nach NiOx-Behandlung bei verschiedenen Dicken; (e) Schema der SAM-Verteilung auf NiOx-modifiziertem ITO; (f) KPFM-Oberflächenpotentialkarten von 2–30 nm Zwischenschicht-ITO; (g) KPFM-Oberflächenpotentialkarten von 8 nm Zwischenschicht-ITO vor und nach NiOx- und Poly-SAM-Funktionalisierung.
Hall-Effekt-Messungen zeigten, dass der Flächenwiderstand mit zunehmender Schichtdicke abnimmt, was zu erwarten war. Die Ladungsträgerkonzentration blieb zwischen 8 und 30 nm ziemlich stabil, etwa 2,8 bis 3,5 × 10²⁰ cm⁻³, aber unterhalb von 8 nm beginnt sie abzufallen. Die Mobilität sank nur leicht über das schmale Fenster von 2 bis 8 nm, ein Zeichen dafür, dass die Schichtintegrität intakt blieb. 8 nm liegt genau im optimalen Bereich, in dem der Flächenwiderstand niedrig genug ist und die elektrische Leistung nicht eingebrochen ist.
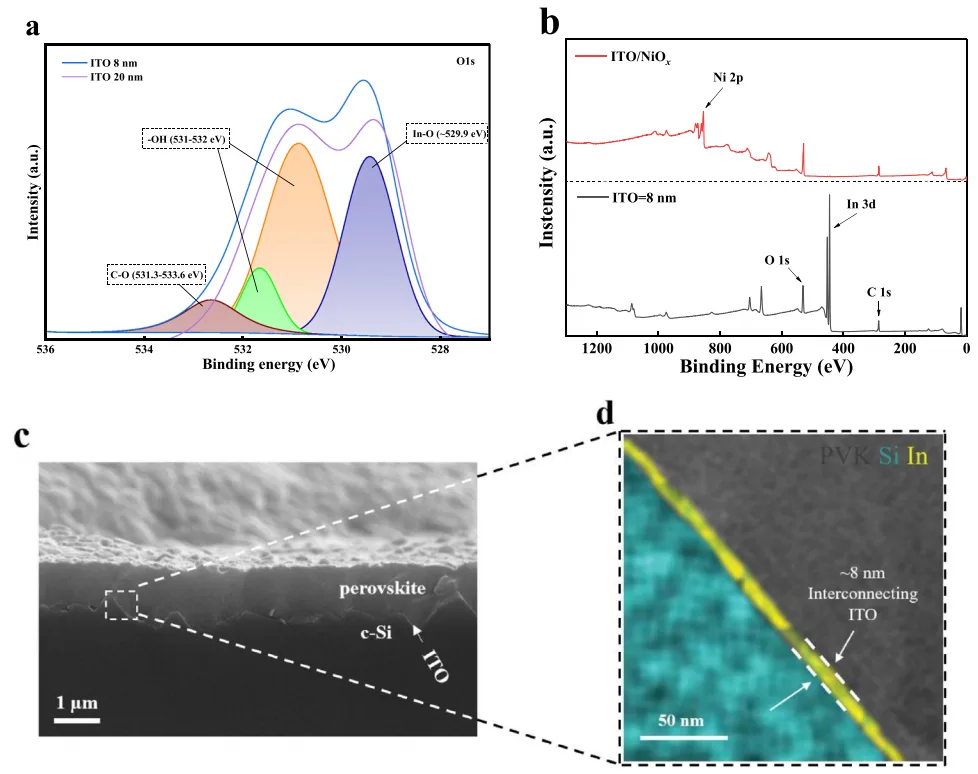
(a) Peak-angepasstes hochauflösendes O-1s-XPS-Spektrum der ITO-Schicht auf der texturierten c-Si-Unterzellenoberfläche. (b) Hochauflösende XPS-Spektren der 8 nm ITO-Schicht auf der texturierten c-Si-Unterzelle vor und nach NiOx-Modifikation. (c) Querschnitts-REM-Bild der 8 nm ITO-Schicht auf der texturierten c-Si-Unterzelle. (d) Entsprechende EDS-Elementkarten des fokussierten Bereichs der 8 nm ITO-Probe, mit der Farb-Element-Legende oben rechts.
Optisch führte das Dünnerwerden des ITO oberhalb von 450 nm zu einer Verringerung von Reflexion und Absorption, dank destruktiver Interferenz plus schwächerer Absorption durch freie Ladungsträger.
UPS zeigte, dass die Austrittsarbeit mit abnehmender Dicke anstieg, und nach NiOx-Modifikation und Temperung erreichte der Anstieg der Austrittsarbeit bei 8 nm seinen Höhepunkt.
KPFM-Flächenscans zeigten, dass sub-10 nm ITO alle lokalen Shunt-Punkte unterdrückte, wobei 8 nm die beste Gleichmäßigkeit ergab.
XPS brachte ein interessantes Detail zutage: Die 8 nm ITO-Oberfläche wies eine höhere Hydroxyl-Dichte auf als die 20 nm Variante, und diese Hydroxyle bildeten In─O─Ni-Brückenbindungen mit NiOx, wodurch sich das NiOx gleichmäßiger verteilen und fester haften konnte. Nach der Modifikation verschwand das In-Signal vollständig, was auf eine hervorragende Qualität der Deckschicht hinweist und eine gute Grundlage für die anschließende SAM-Selbstorganisation legte.
SEM und EDS bestätigten ebenfalls, dass das 8 nm ITO eine konforme Bedeckung über der Textur ergab.
Photovoltaik-Leistung der Tandemzelle
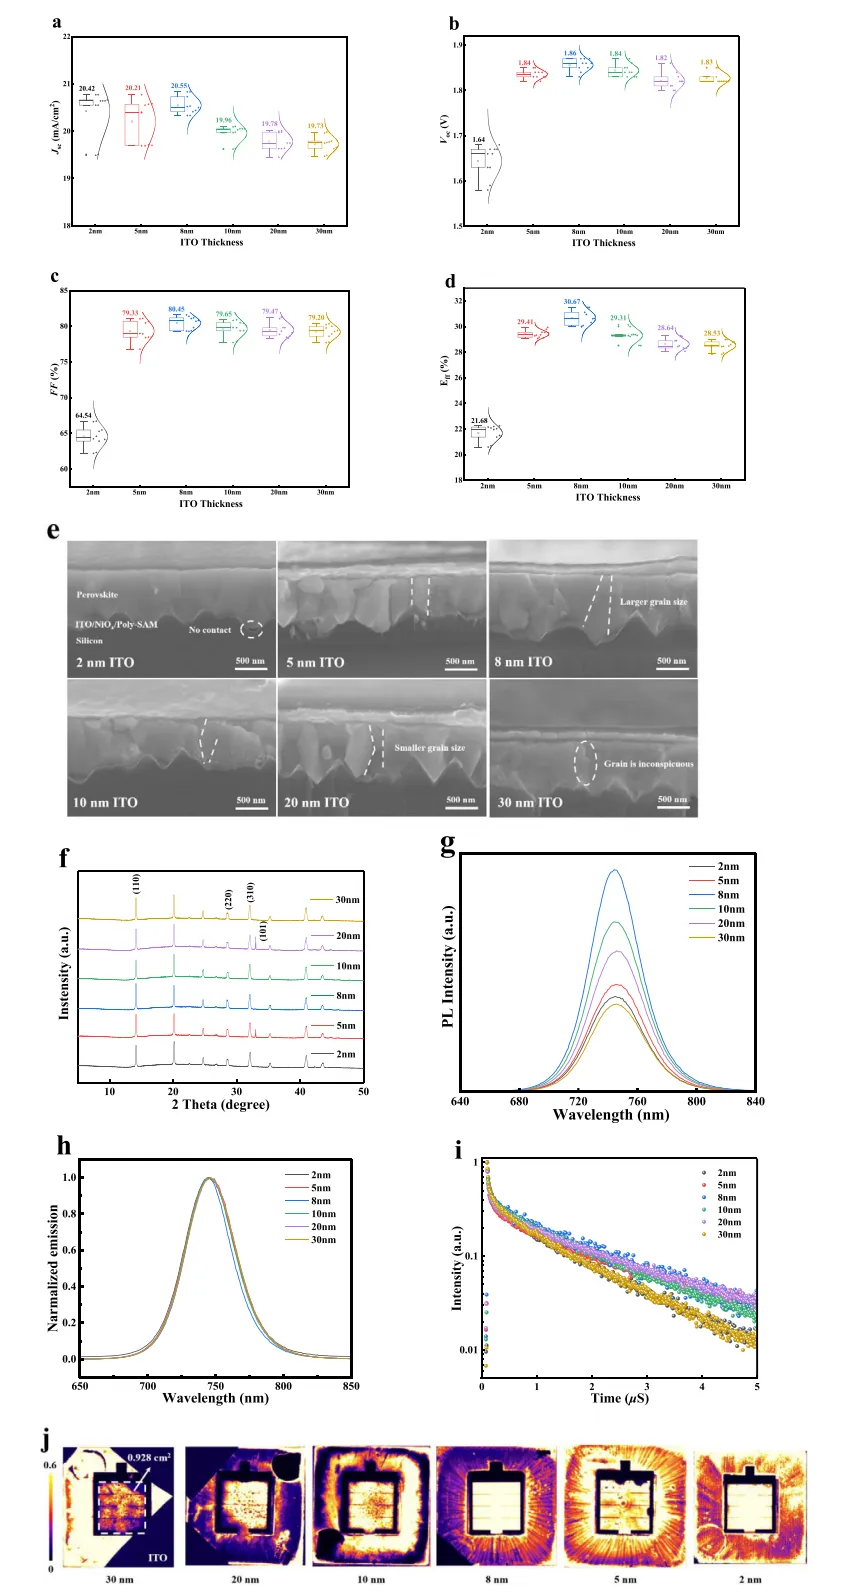
(a) Variation von Jsc in Perowskit/Silizium-Tandemzellen; (b) Variation von Voc; (c) Variation von FF; (d) Variation von PCE; (e) Querschnitts-SEM-Bild der Tandemzelle auf ITO; (f) XRD-Muster des Perowskit-Films auf ITO; (g) stationäres PL-Spektrum des Perowskit-Films auf ITO; (h) normalisierte stationäre PL-Kurven; (i) transiente TRPL-Zerfallsspektren des Perowskit-Films auf ITO; (j) Photolumineszenz-Bild der Tandemzelle, aktive Fläche 0,928 cm².
Alle sechs ITO-Zwischenschichtdicken wurden J-V-Tests unterzogen.
Unter 5 nm fielen Voc und FF stark ab. Voc konnte nicht über 1,7 V getrieben werden und der PCE lag bei nur 21,68 %, hauptsächlich weil der Film auf der Pyramidtextur bereits diskontinuierlich war.
8 nm war die beste Antwort. Querschnitts-SEM zeigte größere und dichtere Perowskit-Körner auf dem ultradünnen ITO (unter 10 nm), und XRD bestätigte eine bessere Kristallqualität, obwohl die 5 nm Probe einen PbI₂-Peak aufwies, ein Zeichen dafür, dass die Degradation bereits begonnen hatte. Die stationäre PL-Intensität stieg von 30 nm bis hinunter zu 8 nm kontinuierlich an und fiel dann wieder ab, sodass 8 nm genau am Peak lag und mit der niedrigsten Defektdichte übereinstimmte.
Das normalisierte PL-charakteristische Peak verschob sich nicht, was bedeutet, dass die Art der nicht-strahlenden Rekombination an der Grenzfläche unverändert blieb. Die TRPL-Trägerlebensdauern waren ebenfalls bei 8 nm am längsten. Diese Ergebnisse lassen sich auf das stärkere Netto-Dipolmoment und die gleichmäßigere Austrittsarbeit zurückführen, die Poly-SAM mit sich bringt, wodurch Voc und FF gemeinsam angehoben werden. Die PL-Bildgebung zeigte außerdem sub-mikrometer große Ungleichmäßigkeiten innerhalb der Perowskit-Teilzelle, aber die ultradünne hochohmige ITO-Schicht hat einen hohen lateralen Widerstand, sodass die Reichweite lokaler Shunts effektiv eingegrenzt wurde und nie das gesamte Bauelement beeinträchtigte.
Verbesserung der Stromdichte
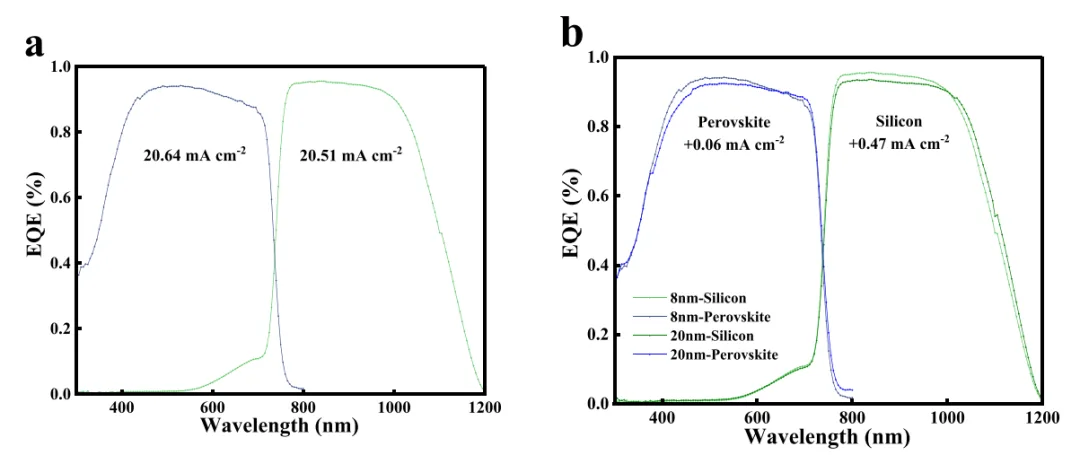
(a) EQE-Kurven der Perowskit- und Silizium-Teilzellen unter der 8 nm ITO-Zwischenschicht; (b) EQE-Kurven der anfänglichen und optimierten Tandemsolarzellen.
Die vordere IZO-Schicht wurde anhand der Gütezahl Aw × Rsheet⁻¹ bewertet, und 45 nm schnitten am besten ab. Die Verringerung der ITO-Zwischenschicht von 20 nm auf 10 nm auf 8 nm erhöhte die durchschnittliche Jsc von 19,78 auf 19,96 auf 20,55 mA cm⁻². Die EQE-integrierten Stromdichten der Perowskit- und Silizium-Teilzellen betrugen 20,64 bzw. 20,51 mA cm⁻², was mit den J-V-Daten übereinstimmt. Gegenüber 20 nm ITO lieferte 8 nm der Perowskit-Teilzelle zusätzliche 0,06 mA cm⁻² und der Silizium-Teilzelle zusätzliche 0,47, wobei der Nahinfrarot-Beitrag der Silizium-Bodenzelle am meisten profitierte.
Produktanwendung
Geräteleistung und Stabilität
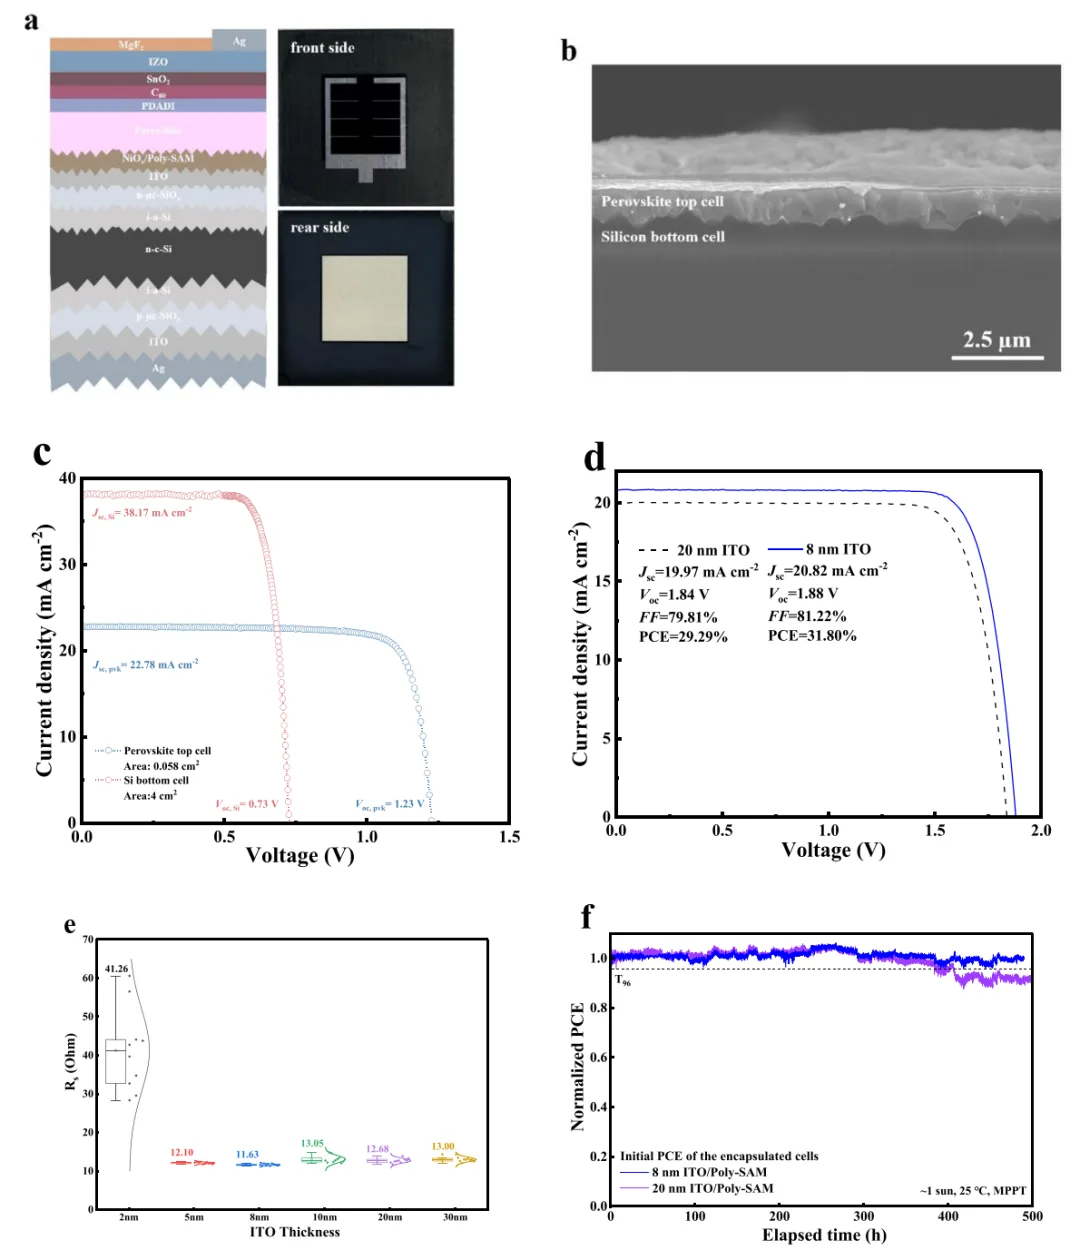
(a) Schematische Struktur und Fotografie der Perowskit/Silizium-Tandemsolarzelle; (b) Querschnitts-REM-Bild der Tandemsolarzelle; (c) J-V-Kurven der Einfachzellen aus Perowskit und Silizium; (d) repräsentative J-V-Kurve der leistungsstarken Zelle; (e) Variation von Rs in Perowskit/Silizium-Tandemsolarzellen mit 30 nm bis 2 nm dicken ITO-Zwischenschichten; (f) MPPT-Testergebnisse der verkapselten Tandemsolarzelle unter 1-Sonnen-Beleuchtung.
Nachdem die Dicke der ITO-Zwischenschicht optimiert war, stieg der durchschnittliche Wirkungsgrad der Tandemgeräte von 28,64 % auf 30,67 %. Das 2 nm ITO wies einen Serienwiderstand Rs von bis zu 41,26 Ω auf, sodass die Serienverbindung praktisch unterbrochen war. Bei 8 nm war Rs deutlich niedriger, die interne Impedanz sank und der Spannungsverlust nahe dem maximalen Leistungspunkt verringerte sich. Zur Stabilität: Die 8 nm ITO-Tandemsolarzelle behielt nach 500 Stunden MPPT 96 % ihres anfänglichen Wirkungsgrads, während die 20 nm-Variante nur 90 % behielt, was sie zu einer der stabilsten in der TCO/SAM-Zwischenschichtfamilie macht. Warum so stabil? Die Poly-SAM-Bedeckung ist hoch und die Perowskit-Kristallisation verbessert sich entsprechend.
Die von SAM bedeckten Regionen haben eine niedrige Oberflächenenergie, und die Phosphonsäuregruppen koordinieren mit Pb²⁺ und FA⁺, wodurch das Perowskit langsam und geordnet wächst, sodass die Körner groß werden. Auf nackten ITO-Regionen gibt es keinen solchen Template-Effekt, die Keimbildung läuft schnell und ungeordnet ab, und die Körner werden klein mit vielen Korngrenzen. Darüber hinaus passiviert Poly-SAM die ungesättigten Bindungen und Halogenid-Leerstellen an der Grenzfläche, die Halogenidmigration wird unterdrückt und der Abbau verlangsamt. Das gleichmäßige Oberflächenpotential, das das ultradünne ITO selbst mit sich bringt, hilft ebenfalls, und durch die Kombination mehrerer Faktoren erhöht sich die Lebensdauer der Bauelemente.
Die hier durchgeführte MPPT-Stabilitätsprüfung basiert auf einem LED-Solarsimulator der Klasse 3A+ als Alterungslichtquelle, die die Zelltemperatur und die umgebende Atmosphäre auf verschiedene Weise steuern kann, um Langzeit-Stabilitätstests durchzuführen.
Fazit und Ausblick
8 nm ist die optimale ITO-Zwischenschichtdicke für Perowskit/Silizium-Tandemzellen. Diese Dicke verbessert sowohl die Kristallqualität des Perowskits als auch die Reduzierung parasitärer Absorption. Nach der NiOx-Modifikation und der Poly-SAM-Funktionalisierung wird das Oberflächenpotential gleichmäßiger und die Austrittsarbeitsverschiebung ausgeprägter. Die 8 nm dicke ITO-Oberfläche trägt mehr Hydroxylgruppen, NiOx verteilt sich gleichmäßig, das SAM ist dicht gepackt, und die konforme Bedeckung über der Textur wurde mittels SEM und EDS verifiziert. Gegenüber dem konventionellen 20 nm ITO erreichte das optimierte Bauelement eine Spitzenwirkungsgrad von 31,80%, mit einem Anstieg der Jsc um 0,85 mA cm⁻² und 96% des anfänglichen Wirkungsgrads nach 500 Stunden MPPT.
Mit Blick in die Zukunft gibt es noch viel zu verbessern. Die Rückseitentextur und der optische Reflektor können weiter verfeinert werden, um die Lichtfalle in der Silizium-Unterzelle zu verstärken, ihren Strom zu erhöhen und den Stromabgleich zu erreichen. FF und Voc bleiben die Engpässe, die den Gesamtwirkungsgrad begrenzen, daher müssen die Kontaktpassivierungsstrategien vertieft werden. Alternative Zwischenschichtarchitekturen wie Silizium-basierte Tunnelkontakte sind ebenfalls einen Versuch wert. Bei der Skalierung auf die Produktion müssen die TCO-Dicke und das Design des Metallisierungsgitters gemeinsam abgestimmt werden, damit über große Flächen die Verschattung nicht zu stark ist und die laterale Leitung nicht leidet. Und mit einer dünneren Schicht sinkt der Indiumverbrauch, was auch der Nachhaltigkeit zugutekommt.
Ooitechs Ansicht
Was hier auffällt, ist, dass wenige Nanometer ITO sowohl die Optik als auch die Kristallisation auf dieser 600-nm-Pyramidentextur beeinflussen können, und genau dasselbe Problem der konformen Bedeckung zeigt sich, wenn Tandemlinien von Labor-Coupons auf vollformatige Module übergehen. In der Produktionshalle müssen die Schritte Tabber-Stringer, Layup und Lamination diese empfindlichen Interconnect- und SAM-Schnittstellen respektieren, weshalb gleichmäßige, gut abgestimmte Modullinienausrüstung ihren Wert beweist. Wenn Sie sehen möchten, wie diese Prozesse im echten Fabrikmaßstab aussehen, finden Sie auf dem Ooitech-YouTube-Kanal unter www.youtube.com/ooitech eine Abonnierung wert.