BC-Zellkompatibilität: Sechs Hersteller, ein Tabber-Stringer
Inhaltsverzeichnis
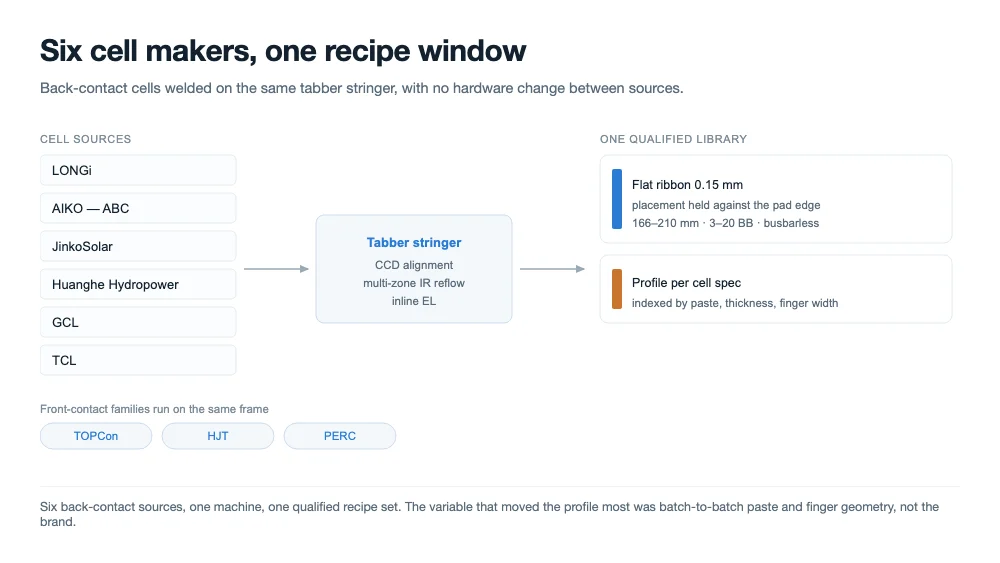
Kurze Antwort: Ooitech hat ein Kompatibilitätsprogramm abgeschlossen, bei dem Rückkontaktzellen von LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL und TCL auf demselben Tabber-Stringer verschweißt wurden – mit einer Maschine und einer Rezeptbibliothek. TOPCon- und HJT-Zellen wurden auf derselben Plattform verarbeitet. Das Programm umfasste Ausrichtung, Benetzung, Verbindungsfestigkeit, Elektrolumineszenz und Verzug nach dem Stringen. Es handelt sich um unsere eigene Testarbeit und das Feedback der Übersee-Projektteams der Zellenhersteller, nicht um eine Zertifizierung.
Was "kompatibel" bedeuten musste, bevor wir begannen
Ein Tabber, der einen Zelltyp gut verarbeitet, ist nicht schwer zu bauen. Ein Tabber, der jeden derzeit in der Massenproduktion befindlichen Zelltyp auf demselben Rahmen ohne mechanische Änderung zwischen den Produkten verarbeitet, ist ein anderes Problem. Das war das Ziel: keine Demonstrationsverschweißung, sondern ein Produktionsrezept für jede Zellfamilie, das ein Kunde qualifizieren und einsetzen kann.
Wir definierten kompatibel als vier Bedingungen. Die Maschine muss den Bandleiter innerhalb des Pad- oder Fingerfensters platzieren, das die Zelle selbst vorgibt. Die Verbindung muss benetzen und über die gesamte Kontaktfläche eine intermetallische Schicht ausbilden. Die Zelle muss den thermischen Zyklus ohne Rissbildung überstehen, und der String muss flach genug herauskommen, um laminiert werden zu können. Eine Zelle, die verschweißt, aber sich verzieht, oder die verschweißt, aber beim Lagenaufbau reißt, erfüllt die Definition nicht, obwohl die Verbindung unter dem Mikroskop korrekt aussieht.
Die Zelltypen, die durch die Maschine liefen
Das Programm umfasste die Rückkontaktprodukte, die tatsächlich in Volumen ausgeliefert werden, sowie die gängigen Frontkontaktfamilien, damit eine Linie, die zwischen ihnen wechselt, keine zweite Plattform benötigt. Rückkontaktzellen kamen von sechs Herstellern; die Frontkontaktzellen stammten aus denselben Programmläufen.
| Zellfamilie | Quellen im Programm | Was die Verbindung bestehen muss |
|---|---|---|
| BC — Rückkontakt, keine Front-Busbar | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Schmale rückseitige Pads, enge Ausrichtung, flacher Bandleiter, Verzug |
| TOPCon — frontkontaktiert | Dasselbe Programm, gängige Lieferkette | Feine Finger, Multi-Busbar-Pads, dünne Zellen |
| HJT — Heterojunction | Dasselbe Programm, gängige Lieferkette | Eine Temperaturobergrenze, die die Paste und die amorphe Schicht vorgeben |
| PERC | Referenzläufe | Die Basislinie, an der die anderen gemessen werden |
Die Zellgrößen reichten von 166 mm bis 210 mm, einschließlich der Halbzellenformate, die jeder Hersteller liefert, und die Busbar-Anzahlen von drei bis zwanzig, einschließlich busbarloser Layouts. Für die Bandleiterplatzierung wurde bei den Rückkontaktzellen flacher Bandleiter statt Runddraht verwendet, weil das rückseitige Pad eine flache Oberfläche mit definierter Breite ist und ein Runddraht sie nur entlang einer Linie berührt.
Warum Rückkontaktzellen schwieriger zu verschweißen sind als die Zellen, die sie ersetzen
Bei einer Frontkontaktzelle landet der Bandleiter auf breiten Busbar-Pads, und die Verbindung ist sichtbar. Bei einer Rückkontaktzelle sitzen beide Polaritäten auf der Rückseite, interdigital, und die lötbare Fläche pro Finger ist ein Bruchteil dessen, was eine Busbar bietet. Daraus folgen drei Dinge, und alle drei sind mechanischer und nicht metallurgischer Natur.
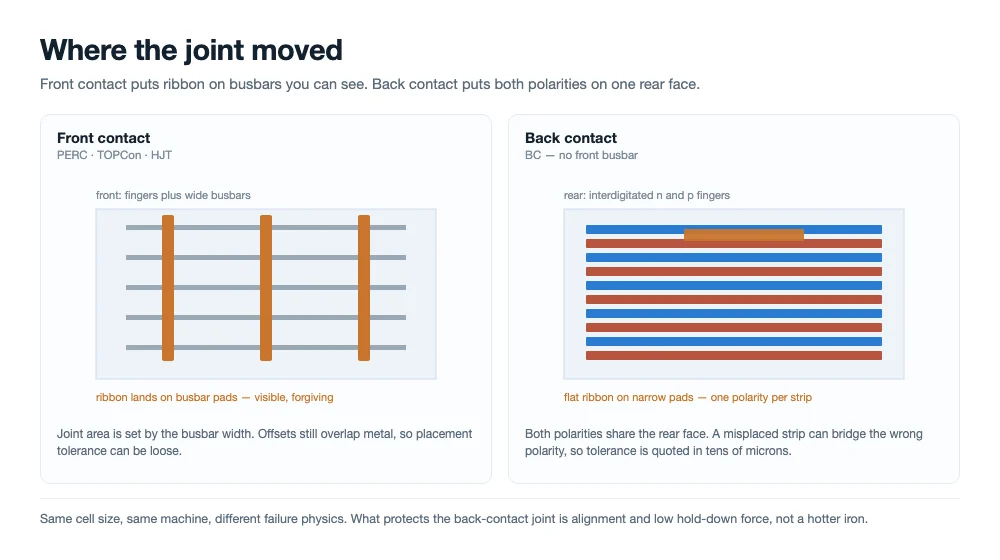
Frontkontakt lässt die Verbindung auf sichtbaren Busbars; Rückkontakt verlagert sie auf schmale Pads auf der Rückseite, wo ein Streifen neben der entgegengesetzten Polarität liegt.
Das Ausrichtungsfenster schließt sich
Ein fehlplatzierter Bandleiter auf einer Busbar-Zelle überlappt noch Metall. Bei einer Rückkontaktzelle kann derselbe Versatz den Streifen zwischen zwei Finger entgegengesetzter Polarität legen, was keine schwache Verbindung, sondern ein Kurzschluss ist. Die Platzierungstoleranz muss daher in Zehntelmikrometern angegeben und über eine ganze Schicht gehalten werden, weshalb die Plattform CCD-Ausrichtung statt rein mechanischer Anschläge verwendet.
Die Zelle ist dünner und weniger verzeihend
Rückkontaktzellen in der Massenproduktion liegen im Bereich von 130 bis 170 Mikrometern, und die Rückseite trägt das gesamte Verschaltungsmuster. Jedes Kilogramm Niederhaltekraft, das eine Frontkontaktmaschine sich erlauben kann, ist hier ein Rissrisiko. Der Druck muss ausreichen, um Kontakt zu gewährleisten, und nicht mehr, was die Anforderungen an die Planheit des Auflagetisches und an die Spannung des Streifens erhöht.
Verzug entsteht nach der Verbindung, nicht währenddessen
Das Lot erstarrt bei einer Temperatur weit über dem eigenen Ausdehnungsbereich der Zelle, und Kupfer zieht sich beim Abkühlen etwa sechsmal schneller zusammen als Silizium. Diese Fehlanpassung wird durch das Nachgeben des Bandleiters unter Druck, aufgenommen, was der beabsichtigte Mechanismus ist – aber bei einer Rückkontaktzelle verläuft der Bandleiter über eine Oberfläche, die auch flach bleiben muss für die Laminierung. Ein sichtbar gewölbter String ist ein Laminationsfehler, der darauf wartet zu passieren, und er ist das Fehlerbild, das zuletzt auftritt.
Die Temperatur, bei der sich die Verbindung bildet, ist der größte einzelne Hebel für all das. Eine niedrigere Erstarrungstemperatur bedeutet weniger in die Zelle eingeschlossene Spannung. Sie bedeutet aber auch weniger Spielraum für die Bildung der intermetallischen Schicht, sodass das Fenster nicht "so kalt wie möglich", sondern "so kalt, wie es die Verbindung zulässt" lautet.
Drei Chemien, drei Temperaturfenster, eine Plattform
Der Grund, warum eine einzige Maschine den Markt abdecken kann, ist, dass die Unterschiede zwischen den Zellfamilien fast ausschließlich thermischer und mechanischer Natur sind und beides programmierbar ist. Was sich zwischen den Produkten ändert, sind das Profil, die Verweilzeit, der Niederhaltedruck, die Bandleiterspezifikation und das Ausrichtungsmodell – nicht die Hardware.
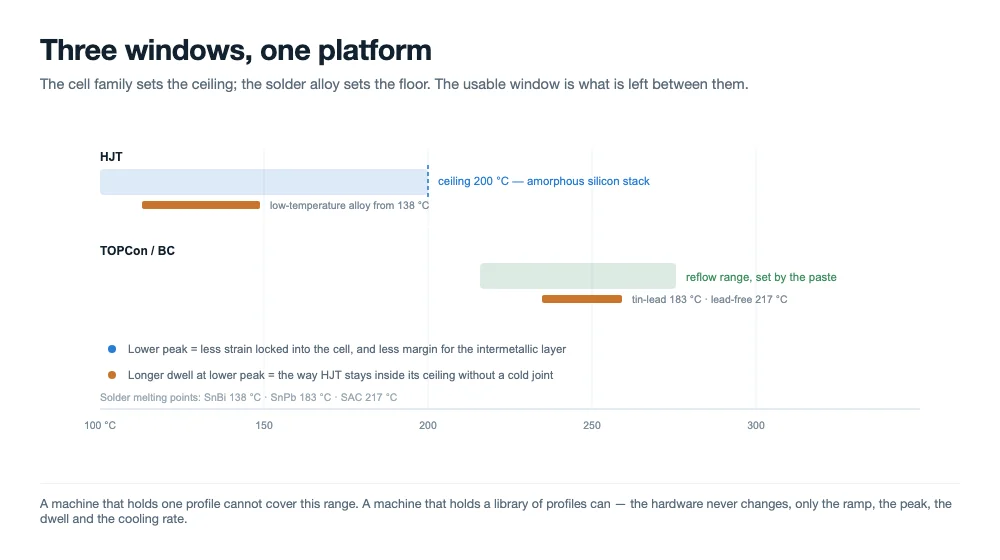
Die Zellfamilie setzt die Obergrenze und die Lotlegierung die Untergrenze. Das nutzbare Fenster ist die Lücke dazwischen.
| Was sich ändert | BC / TOPCon | HJT |
|---|---|---|
| Spitzen-Zelltemperatur | Konventioneller Reflow-Bereich, vorgegeben durch die Paste | Begrenzt durch den amorphen Siliziumstapel; der Prozess wird normalerweise bei oder unter 200 °C gehalten |
| Lotlegierung | Standard-Zinn-Blei- oder bleifreie Beschichtung | Niedrigtemperaturlegierung oder leitfähiger Klebstoff anstelle von Lot |
| Verweilzeit und Abkühlung | Kurz und kontrolliert; die Abkühlrate ist entscheidend für den Verzug | Längere Verweilzeit bei niedrigerer Spitze, sanftere Rampe zur Vermeidung von Thermoschock |
| Handhabungskraft | Gering, Planheitsgenauigkeit der Auflage entscheidend | Am niedrigsten von den dreien; der Stapel ist der empfindlichste Teil der Zelle |
Ein Rezeptwechsel zwischen zwei Zellfamilien auf dieser Plattform ist ein Bibliothekswechsel: Profil, Drücke und Ausrichtungsmodell werden gemeinsam geladen, und der erste String wird geprüft, bevor die Linie freigegeben wird. Das ist der praktische Unterschied zwischen „die Maschine kann es“ und „Sie können es am Dienstagnachmittag laufen lassen, wenn sich die Zellversorgung ändert“.
Wie das Programm durchgeführt wurde
Jeder Zelltyp durchlief dieselben sechs Prüfungen in derselben Reihenfolge, sodass die Ergebnisse herstellerübergreifend verglichen werden konnten, statt darüber zu diskutieren.
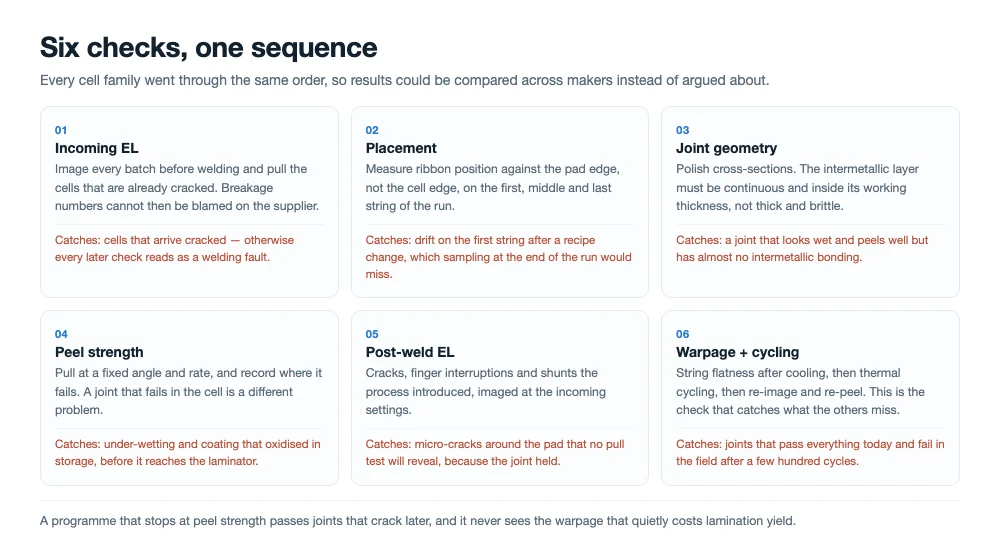
Dieselben sechs Prüfungen an jeder Zellquelle, in derselben Reihenfolge, sodass die Ergebnisse verglichen werden konnten, statt darüber zu diskutieren.
- Eingangs-EL. Jede Charge wurde vor dem Löten abgebildet, und jede Zelle mit einem bereits vorhandenen Riss wurde aussortiert, damit die Bruchzahlen nicht durch Lieferantendefekte aufgebläht werden konnten.
- Platzierung. Die Bandposition wurde am Pad-Rand gemessen, nicht am Zellrand, und zwar am ersten, mittleren und letzten String jedes Durchlaufs.
- Benetzung und Lötstellen-Geometrie. Querschliffe wurden poliert, um zu prüfen, ob die intermetallische Schicht durchgehend und innerhalb des Arbeitsschichtdickenbereichs lag, statt dick und spröde oder dünn und unvollständig.
- Abzugsfestigkeit. Das Band wurde unter festem Winkel und mit fester Geschwindigkeit auf einer Zugprüfmaschine abgezogen; die Bruchstelle wurde ebenso wie die Kraft dokumentiert, denn eine Lötstelle, die in der Zelle versagt, ist ein anderes Problem als eine, die an der Grenzfläche versagt.
- EL nach dem Löten. Risse, Fingerunterbrechungen und durch den Prozess verursachte Shunts, abgebildet mit denselben Einstellungen wie bei der Eingangsprüfung.
- Verzug und Temperaturzyklierung. Die String-Planheit wurde nach dem Abkühlen gemessen, anschließend durchliefen die Baugruppen eine Temperaturzyklierung, bevor sie erneut abgebildet und erneut abgezogen wurden.
Die Reihenfolge ist entscheidend. Ein Programm, das mit der Abzugsfestigkeit beginnt und dort aufhört, wird Lötstellen durchwinken, die drei Monate später reißen, und es wird den Verzug übersehen, der eine Laminierausbeute ruiniert, ohne jemals in einem Zugtest aufzutauchen.
Was die Ergebnisse zeigten
Alle sechs Rückkontaktquellen wurden auf derselben Plattform ohne Hardwarewechsel dazwischen gelötet. Die entscheidende Variation war nicht von Marke zu Marke, sondern von Charge zu Charge: Pastendicke, Fingerbreite und Zellendicke verschoben das Arbeitsprofil stärker als der Zellhersteller, weshalb die Rezeptbibliothek nach Zellspezifikation und nicht nach Lieferantenname indexiert ist.
Die beobachteten Fehlermodi waren die bekannten, und sie reagierten auf die bekannten Stellschrauben. Kalte Lötstellen gingen auf unzureichende Spitzentemperatur oder eine in der Lagerung oxidierte Beschichtung zurück. Vergilbung und Bandversprödung gingen auf zu viel Hitze über zu lange Zeit zurück. Risse häuften sich dort, wo der Anpressdruck am höchsten und die Zellendicke am geringsten war. Der Verzug korrelierte weit stärker mit der Bandspezifikation als mit dem Lötprofil.
Bei der Bruchrate ist die Plattform mit höchstens 0,2 % bei Klasse-A-Zellen spezifiziert, und die Programmdurchläufe waren über die Zellfamilien hinweg mit dieser Zahl konsistent. Die Projektteams, die gelötete Muster aus den Übersee-Betrieben der Zellhersteller erhielten, bewerteten die Lötstellenqualität und den String-Ertrag besser als das, was sie von vergleichbaren Anlagen an denselben Zellen gesehen hatten. Das ist ihre Einschätzung von Mustern, keine Zertifizierung, und wir behandeln es als Signal, nicht als Spezifikation.
Wo diese Aussagen enden
Drei Grenzen sollten klar benannt werden, denn eine Kaufentscheidung, die auf einer überinterpretierten Aussage aufbaut, ist eine schlechte Entscheidung.
Erstens sind dies Ooitechs eigene Testarbeiten plus Kundenrückmeldungen aus Versuchen. Kein unabhängiges Labor hat die Kompatibilität zertifiziert, und kein Zellhersteller hat die Maschine freigegeben. Zweitens wird die Kompatibilität an den uns vorliegenden Zellspezifikationen nachgewiesen, was nicht dasselbe ist wie jede künftige Revision dieser Produkte; eine neue Paste oder eine neue Fingergeometrie ist eine neue Qualifizierung. Drittens ist die Abdeckung der Zelltypen eine Eigenschaft der Plattform und des Rezepts, kein Versprechen, dass jede Zelle beim ersten Versuch mit Nenndurchsatz läuft. Der Durchsatz hängt davon ab, wie viel Prüfung und Handhabung die Zelle benötigt, und Rückkontaktzellen liegen am langsameren Ende.
Was sich für eine Linie ändert, die heute auf Rückkontakt setzt
Vor zwei Jahren stand eine Modullinie, die auf Rückkontakt setzte, vor der Wahl zwischen einer dedizierten Maschine und einem Kompromiss. Eine dedizierte Maschine band die Linie an eine Zellquelle und eine Zellrevision. Ein Kompromiss bedeutete, Ertragsverluste bei den neuen Zellen zu akzeptieren. Die Abdeckung über die ausgelieferten Rückkontaktprodukte beseitigt diesen Zielkonflikt und ändert drei Entscheidungen.
Sie ändert, wie Sie die Anlagenspezifikation schreiben: zellunabhängige Abdeckung gehört in die Abnahmekriterien, mit einer benannten Liste von Zellen, die an Ihrem eigenen Material vor der Restzahlung nachzuweisen sind. Sie ändert, wie Sie die Kapazität planen, denn eine Linie, die Zellfamilien wechseln kann, braucht keinen zweiten Stringer, wenn sich der Markt bewegt. Und sie ändert, was Sie bei der Rezeptübergabe verlangen, denn der Wert liegt in der Bibliothek qualifizierter Profile, nicht in der Fähigkeit der Maschine, eine Temperatur zu halten.
Die vier Dinge, die man jeden Lieferanten fragen sollte, der diese Aussage macht
Jeder Stringer-Lieferant wird jetzt sagen, dass er Rückkontaktzellen verarbeitet. Die folgenden Fragen trennen ein Programm von einem Absatz Marketing.
- Welche Zellen genau, und in welcher Revision? Eine Liste von Herstellern ist schwächer als eine Liste von Teilenummern und Pastengenerationen.
- Was wurde gemessen, und wogegen? Platzierung am Pad-Rand, Abzug mit dokumentierter Bruchstelle, Verzug in Millimetern pro String, EL bei übereinstimmenden Einstellungen.
- Kann es an Ihren Zellen wiederholt werden? Ein Zeugentest an Ihrem eigenen Material, bei Ihnen oder beim Lieferanten, mit vorab vereinbarten Abnahmezahlen.
- Was kostet ein Wechsel? Zeit, Verbrauchsmaterial, Ausschuss und Bedienerschulung pro Umrüstung, nicht pro Maschine.
Wenn ein Lieferant alle vier mit Zahlen und einem Prüfbericht beantwortet, ist die Behauptung wahrscheinlich echt. Wenn die Antwort auf die dritte eine Broschüre ist, ist es noch kein Kompatibilitätsprogramm.
Häufig gestellte Fragen
Heißt das, die Maschine verschweißt jede Zelle auf dem Markt?
Es heißt, dass die Plattform an den Back-Contact-, TOPCon-, HJT- und PERC-Zellen demonstriert wurde, die uns geliefert wurden, über Formate von 166 mm bis 210 mm und drei bis zwanzig Busbars, einschließlich busbarloser Layouts. Eine Zelle mit einer neuen Paste, einer anderen Fingergeometrie oder einem anderen Metallisierungsstapel ist eine neue Qualifizierung, kein automatisches Bestehen.
Behauptet Ooitech, dass diese Zellenhersteller die Ausrüstung befürworten?
Nein. Ihre Zellen waren das Testmaterial. Das Feedback kam von Übersee-Projektteams, die geschweißte Muster erhielten, und wir berichten es als Feedback. Es ist keine Befürwortung, Partnerschaft oder Zertifizierung impliziert, und die Markennamen erscheinen hier nur, um die Zellen zu identifizieren, die geschweißt wurden.
Kann eine Maschine wirklich HJT und Back Contact fahren?
Ja, weil die Einschränkung bei HJT thermisch und die Einschränkung bei Back Contact mechanisch ist, und beide werden durch Parameter statt durch Hardware gesteuert. HJT läuft bei einer niedrigeren Spitze mit einer längeren Verweilzeit und einem sanfteren Anstieg; Back Contact läuft bei konventionellem Reflow mit engerer Platzierung und geringerer Niederhaltekraft.
Welchen Durchsatz sollten Sie bei Back-Contact-Zellen erwarten?
Niedriger als bei Front-Contact-Zellen bei gleicher Plattform-Nennleistung, weil Ausrichtung und Inspektion pro Zelle länger dauern. Die Plattform ist mit 1.000 bis 1.200 Zellen pro Stunde in der Standardkonfiguration und 2.400 in der Hochgeschwindigkeitskonfiguration ausgelegt; planen Sie Back-Contact-Linien am konservativen Ende und bestätigen Sie dies mit einem zeitgesteuerten Lauf an Ihren eigenen Zellen.
Ist flaches Band auf der Rückseite so wichtig?
Es ist wichtiger als auf der Vorderseite. Ein Runddraht kontaktiert ein flaches Pad entlang einer Linie, sodass die Verbindungsfläche klein ist und die Schälfestigkeit durch die Geometrie begrenzt wird, bevor sie durch die Metallurgie begrenzt wird. Flaches Band ergibt eine definierte Kontaktbreite und ein niedrigeres Profil, was auch die Belastung verringert, die das Band auf eine dünne Zelle ausübt.
Was passiert, wenn eine neue Zellgeneration kommt?
Das Rezept wird neu qualifiziert: eingehende EL, Platzierung gegen die Pad-Kante, Querschnitt, Schälung mit Fehlerstelle, EL nach dem Schweißen, Verzug und Temperaturwechsel. Auf dieser Plattform ist das eine Bibliotheksänderung und ein Qualifizierungslauf, gemessen in Tagen statt in einem Maschinenumbau.
Abschließende Gedanken
Die Zelltechnologie bewegt sich schneller, als Modullinien umgebaut werden können, daher gewinnt die Ausrüstung, die nicht bei jeder Zelländerung eine Entscheidung erzwingt. Sechs Back-Contact-Quellen auf einer Plattform zu schweißen ist ein Schritt dorthin, und der nützliche Teil ist nicht die Liste der Marken, sondern die Rezeptbibliothek und die Testdisziplin dahinter. Fragen Sie nach dem Test, nicht nach der Behauptung.
Verwandte Lektüre:
- SS-1500B Automatische Solarzellen-Schweißmaschine: 1.200 Zellen/h
- SS-2500B Vollautomatischer Tabber Stringer: 2.400 Zellen/h
- BC-Zelltechnologie-Roadmap: Von der Struktur zum Prozess
- Warum BC-Zellen schwer herzustellen sind: AIKOs selbstmaskierter Zwei-Schritt-Prozess
- PV-Bandleiterstruktur und -typen: flach, rund und geformt
- Tabber- und Stringer-Maschine: Wie sie funktioniert, wie man sie auswählt
- Solar Modul Stringing: Fehlersuche bei kalten Lötstellen
- EL-Testing für Solarmodule: Inline- vs. Offline-Setup
- Polnischer Solarmodulhersteller beschafft Ooitech BC Tabber Stringer