TBC-Solarzellentechnologie (TOPCon-Rückkontakt): Vollständig
Inhaltsverzeichnis
Kurze Antwort: TBC steht für Tunnel Oxide Passivated Contact Back Contact, auch als TOPCon Back Contact geschrieben. TBC ist eine Back-Contact-Zelle, die einen TOPCon-passivierenden Kontakt auf der Rückseite verwendet statt eines Heterojunction-Kontakts. Sie liegt innerhalb einer breiteren Routensequenz, in der sich die Industrie von gleichmäßigen Rückseiten hin zu regional differenzierten Rückseitenarchitekturen bewegt, wobei jedem Bereich der Rückseite ein anderer Kontakttyp zugewiesen wird. Für einen Hersteller liegt die Bedeutung von TBC in der Prozesskompatibilität: Da es auf TOPCon-Prozessschritten aufbaut, die Linien bereits fahren, ist es die Back-Contact-Variante, deren Einführung aus einer installierten TOPCon-Basis am wenigsten kostet. Die damit verbundene Mess- und Charakterisierungsarbeit — Ladungsträgerlebensdauer-Tools wie die WCT-120-Klasse — wird bei TBC wichtiger als bei einer Front-Contact-Zelle, weil das Rückenmuster der Ort ist, an dem die Passivierungsqualität tatsächlich den Wirkungsgrad entscheidet. Auch die Rückseiteninspektion wird eher zu einem Ausbeute-Werkzeug als zu einer Qualitätsprüfung.
PV-Modulfertigung · von Jerry, Ooitech
Technologieübersicht
Wo TBC in der weiteren Routensequenz liegt und warum Prozesskompatibilität jetzt wichtiger ist als Struktur, wird im BC-Zelltechnologie-Roadmap: von der Struktur zum Prozess.
Der folgende Inhalt wird nur zu Referenzzwecken geteilt. Bei technischen Verstößen oder falschen Anleitungen kontaktieren Sie bitte den Autor zur Entfernung oder Korrektur.
Was ist eine TBC-Zelle?
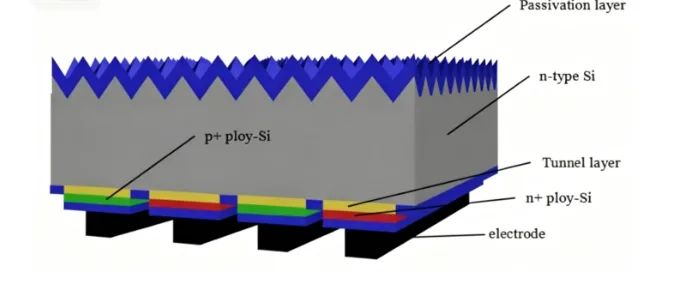
TBC steht für TOPCon Back Contact. Es kombiniert die TOPCon-Passivierung (Tunneloxid plus Polysilizium) mit der interdigitalen Rückkontaktstruktur von IBC, weshalb es auch als POLO-IBC-Zelle bezeichnet wird.
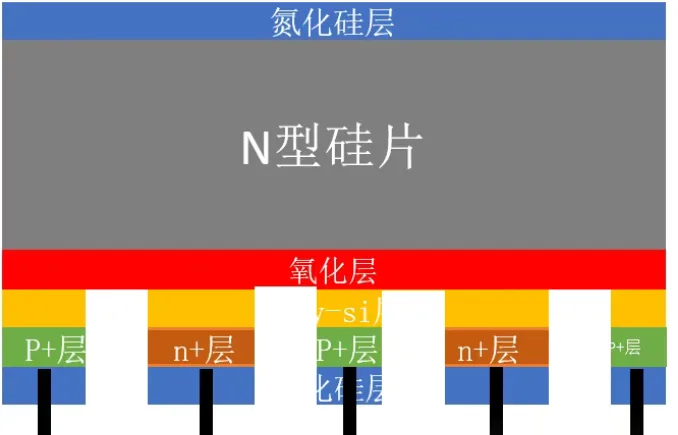
Es integriert tiefgreifend die TOPCon-Tunneloxid-/Poly-Si-Passivierung mit dem IBC-Back-Contact-Layout. Das bietet die starke Rückseitenpassivierung von TOPCon plus den IBC-Vorteil ohne Front-Gridline-Verschattung, wobei die gesamte Stromsammlung auf die Rückseite verlagert wird. Das Ergebnis ist eine höhere Leerlaufspannung und ein höherer Kurzschlussstrom. Es ist einer der Mainstream-Wege für hocheffiziente N-Typ-Zellen der nächsten Generation.
Kernvorteile
Keine Front-Metall-Gridlines, daher wird der Front-Verschattungsverlust eliminiert und Isc steigt
TOPCon-Tunnelpassivierung reduziert die Rückseitenrekombination und erhöht Voc
Das interdigitierte P/N-Rückkontakt-Layout optimiert den Ladungsträgersammelpfad und reduziert den Serienwiderstand
Im Vergleich zu Standard-TOPCon und Standard-IBC balanciert es Passivierungsqualität und strukturelle Integration
Kompatibel mit den meisten Kernanlagen bestehender N-Typ-Linien, sodass der Prozess schrittweise aufgerüstet werden kann
Vergleich mit konventionellen Zellen
Standard-TOPCon: Front-Gridline-Verschattung, vollflächige TOPCon-Passivierung auf der Rückseite
Standard-IBC: Back-Contact-Struktur, aber Passivierung basiert auf Siliziumoxid/Siliziumnitrid, keine Tunnel-Poly-Si-Passivierung
TBC (POLO-IBC): IBC-Back-Contact-Struktur plus integrierte TOPCon-Tunnelpassivierung, sodass sowohl Struktur als auch Passivierung optimiert sind
Übersicht über den vollständigen Prozessablauf
Wafer-Eingang → Vorreinigung / Entfernung von Sägeschäden → hintere Tunneloxid- + poly-Si-Abscheidung (LPCVD) → hintere SiN-Maskenabscheidung → erste hintere Laseröffnung (Borbereich) → Bordotierung (p-poly) → zweite hintere Laseröffnung (Phosphorbereich) → Phosphordotierung (n-poly) → Reinigung zum Entfernen von Wrap-around-Diffusion / BSG / PSG → Abscheidung der hinteren Passivierungsschicht → Wachsmaskendruck zum Schutz der Rückseite → Front-Texturierung + P/N-Isolationsätzung → Front- und Rückseiten-SiN-Antireflex-Passivierungsschichtabscheidung → Siebdruck der hinteren Metallelektrode → Feuern → elektrischer Test → Sortierung und Verpackung
Detaillierte Prozessspezifikationen
3.1 Reinigung und Politur (Vorreinigung + Entfernung von Sägeschäden)
Zweck: Entfernung der Sägeschadenschicht, Metallverunreinigungen an der Oberfläche, Partikel und Öl; Politur des Wafers ein- oder beidseitig, um eine saubere, flache Siliziumbasis zu erhalten und die spätere gleichmäßige Abscheidung der Tunnelschicht zu gewährleisten.
Hauptausrüstung: Inline-Nassreinigungs- und Polierlinie, alkalische Polierwanne, Säurereinigungswanne.
Wichtige Chemikalien: starke Base (NaOH/KOH), HF, HCl, IPA, Texturierungsadditiv, Tensid.
Wichtige Überwachungspunkte:
Poliergewichtsverlust: elektronische Waage
Oberflächenreflexion: Reflexionsmessgerät
Minoritätsträgerlebensdauer iVoc: WCT-120 Transient-Lebensdauertester
Trägerrekombinations-Bildgebung: PL-Tester (R3-PL)
Oberflächenrauheit und Sauberkeit: optisches Mikroskop
Qualitätskontrolle: Sägeschäden vollständig entfernt, keine Flecken oder Stufen auf der Oberfläche, gleichmäßiger Gewichtsverlust, kein offensichtlicher Lebensdauerabfall.
3.2 Tunneloxid- + poly-Si-Abscheidung
Zweck: Aufwachsen eines ultradünnen Tunneloxids (SiO₂) und anschließend einer intrinsischen poly-Si-Schicht auf der Waferrückseite, Bildung der Kern-TOPCon-Passivierungsstruktur für starke Feld- und chemische Passivierung und geringe Rückrekombination.
Hauptausrüstung: Rohr-LPCVD.
Gasquellen: SiH₄, O₂, N₂ (Träger-/Spülgas).
Wichtige Punkte:
poly-Si-Dicke: poly-Dickenmessgerät, Ellipsometer
Tunneloxiddicke: ECV, Ellipsometer
iVoc (WCT-120)
PL-Gleichmäßigkeit
Schichtwiderstand (intrinsische poly-Überwachung vor der Dotierung)
Qualitätskontrolle: Oxid ultradünn und gleichmäßig, poly-Si dicht und pinholefrei, gute Dickengleichmäßigkeit über den gesamten Wafer.
3.3 Rückseitige SiN-Maskenabscheidung
Zweck: Abscheidung einer dichten Siliziumnitridschicht (SiNₓ) auf dem intrinsischen poly-Si als Blockiermaske für die spätere Laseröffnung und Dotierungsschritte, wodurch selektive Dotierungszonen ermöglicht werden.
Hauptausrüstung: PECVD.
Gasquellen: SiH₄, NH₃, N₂.
Wesentliche Prüfpunkte: SiN-Dicke (spektroskopisches Ellipsometer), Brechungsindex und Gleichmäßigkeit, iVoc, PL-Gleichmäßigkeit.
Qualitätskontrolle: dichte Maske, keine Pinholes, gleichmäßige Dicke, um Dotierungsisolation zu gewährleisten.
3.4 Erste rückseitige Laseröffnung (Bor-Diffusionsfenster)
Zweck: Selektives Entfernen der SiN-Maske über dem Bor-Diffusionsbereich durch lokale Laserablation, während das darunterliegende intrinsische poly-Si erhalten bleibt, wodurch das Fenster für das spätere p-Typ-poly geöffnet wird.
Hauptausrüstung: Faser-/Nanosekunden- oder Pikosekunden-Laseröffnungssystem, hochpräzises Laser-Musterungswerkzeug.
Prozessabstimmung: Anpassen von Laserleistung, Wiederholrate, Scangeschwindigkeit und Spot-Überlappung, sodass nur die obere SiN-Maske entfernt wird und das darunterliegende intrinsische poly-Si nicht beschädigt wird, wodurch die Passivierungsbasis intakt bleibt.
Wesentliche Charakterisierung: Lichtmikroskopische Prüfung der Rillenform, Kantenintegrität und ob die Poly-Schicht verbrannt ist.
3.5 Rückseitige Bor-Dotierung (p-poly)
Zweck: Bor-Diffusion in das intrinsische poly-Si im geöffneten Bereich, um es in p-Typ hochdotiertes poly (p-poly) umzuwandeln, während sich auf der Oberfläche BSG bildet. Das BSG dient später als natürliche Blockiermaske für die Phosphordiffusion.
Hauptausrüstung: Rohr-Bor-Diffusionsofen.
Prozessmedien: Flüssigquelle BBr₃; Umgebung O₂, N₂.
Wesentliche Charakterisierung: Schichtwiderstand der p-Zone, Dotierungsgleichmäßigkeit, BSG-Abdeckungsintegrität, PL-Dotierungsgleichmäßigkeit.
Qualitätskontrolle: ausreichende Bor-Dotierung, gleichmäßiger Schichtwiderstand, durchgehendes und vollständiges BSG ohne lokale Lücken.
3.6 Zweite rückseitige Laseröffnung (Phosphor-Diffusionsfenster)
Zweck: Entfernen der verbleibenden SiN-Maske, um das undotierte intrinsische poly-Si als n-Typ-Phosphor-Dotierungszone freizulegen, während die bereits gebildete BSG-Schicht vor Laserschäden geschützt bleibt.
Hauptausrüstung: Laser-Musterungs-/Öffnungssystem.
Prozessfokus: präzise Laserenergiesteuerung, um ein Durchschlagen der BSG-Schicht zu vermeiden und eine saubere Isolationsgrenze zwischen P- und N-Zonen zu erhalten.
3.7 Rückseitige Phosphordotierung (n-poly)
Zweck: Phosphordiffusion in das intrinsische poly-Si des zweiten Fensters, um stark dotiertes n-Typ-Poly (n-poly) zu bilden. Das im vorherigen Schritt gebildete BSG wirkt als selbstjustierende Maske, blockiert die Phosphordiffusion in den p-poly-Bereich und erreicht eine Selbstisolierung der P/N-Zonen.
Hauptausrüstung: Rohrphosphordiffusionsofen.
Prozessmedien: Flüssigquelle POCl₃; Umgebung O₂, N₂.
Schlüsselprinzip: Das restliche BSG wirkt als natürliche Diffusionsbarriere und verhindert eine Phosphorkontamination des p-poly-Bereichs. Nach der Phosphordiffusion wandelt sich das BSG teilweise in ein Bor-Phosphor-Mischoxid um, was die Isolierung weiter verstärkt.
Schlüsselcharakterisierung: Schichtwiderstand der n-Zone, P/N-Grenzisolierung, Leckstrom-Trendüberwachung.
3.8 Reinigung zum Entfernen der Wrap-around-Diffusion (BSG/PSG-Entfernung)
Zweck: chemisches Entfernen aller BSG-, PSG- und Oberflächenrückstände sowie Entfernen der Kanten-Wrap-around- und Seitendotierschichten, um Kantenleckagen zu vermeiden.
Hauptausrüstung: Inline-Nassreinigungsanlage.
Schlüsselchemikalien: hauptsächlich HF, plus saure Zusätze und ein gepuffertes Säuresystem.
Prozesshilfsmittel: saubere Druckluftabblasung, Heißlufttrocknung.
Qualitätskontrolle: Oxidglas vollständig entfernt, saubere Oberfläche ohne Rückstände, keine Wrap-around-Rückstände an den Kanten.
3.9 Rückseitige SiN-Passivierungsschutzschicht-Abscheidung
Zweck: Abscheidung einer SiN-Passivierungsschutzschicht auf der rückseitigen interdigitalen P/N-Poly-Struktur, um den Rückkontaktbereich zu passivieren und zu schützen und chemische Angriffe in späteren Schritten zu blockieren.
Hauptausrüstung: PECVD.
Gasquellen: SiH₄, NH₃, N₂.
Charakterisierung: SiN-Dicke, Brechungsindex, Schichtgleichmäßigkeit.
3.10 Rückseitige Wachsmaske-Beschichtung (Schutzmaske)
Zweck: vollständiges Beschichten der Rückseite mit einer Wachsschutzschicht durch Siebdruck, um die gebildete P/N-Rückkontaktstruktur und die SiN-Schicht abzuschirmen und zu verhindern, dass der spätere Frontätzprozess die rückseitigen Funktionsschichten angreift.
Hauptausrüstung: Siebdrucker (Wachsdruckstation).
Kontrollfokus: vollständiger Wachsdruck, kein Überspringen, keine Nadellöcher, gute Kantenabdichtung, sodass die Rückseite während des gesamten Prozesses geschützt bleibt.
3.11 Frontseiten-Chemisches Ätzen + Wachsabzug und Reinigung
Zweck:
Entfernen überschüssiger Dotierung und Schädigungsschichten auf der Wafer-Vorderseite
Texturierung der Vorderseite zur Bildung einer Pyramidenoberfläche und Reduzierung der Frontreflexion
Erzielung einer Kantenisolation zwischen den rückseitigen P- und N-Zonen durch laterales Ätzen zur Reduzierung von Kantenleckströmen
Abschließendes Entfernen der rückseitigen Wachsmaske, um die vollständige Rückkontaktstruktur freizulegen
Hauptausrüstung: Doppelseitige Inline-Nassätz- und Texturierungslinie.
Wichtige Chemikalien: starke Lauge (NaOH), HF, Texturierungsadditiv, gepufferte Ätzlösung.
Gasquellen: saubere Druckluft, N₂-Abblasung.
Qualitätskontrolle: gleichmäßige Fronttexturierung, qualifizierte Pyramidenmorphologie, ordnungsgemäße P/N-Isolation, kein Leckpfad, sauberer Wachsabzug ohne Rückstände.
3.12 Front- und Rückseiten-SiN-Antireflex-Passivierungsschicht
Zweck: Abscheidung einer SiN-Antireflex-Passivierungsschicht auf der Vorderseite für Antireflexion und Oberflächenpassivierung; Hinzufügen und Optimieren der rückseitigen Passivierungsschicht zur weiteren Verbesserung von Passivierung und Zuverlässigkeit.
Hauptausrüstung: PECVD.
Gasquellen: SiH₄, NH₃, N₂.
Charakterisierung: Schichtdicke vorne und hinten, Brechungsindex, Minoritätsträgerlebensdauer, Reflexionsgrad.
3.13 Rückseitige Elektroden-Siebdruck und Feuern
Zweck: Druck von Silber-Aluminium-Elektroden auf der rückseitigen P-Zone und Silberelektroden auf der n-Typ-Poly-Zone zur Bildung der interdigitierten Rückkontakt-Positiv- und Negativ-Elektroden, dann Verwendung von Hochtemperatur-Feuern zur Bildung eines ohmschen Kontakts zwischen Metall und dotiertem Poly-Si.
Hauptausrüstung: Spezieller Rückkontakt-Siebdrucker, Inline-Feuerofen.
Wichtige Schritte: Ausrichtung und Druck des rückseitigen Elektrodenmusters → Trocknen → Hochtemperatur-Feuern (Bildung des ohmschen Kontakts).
3.14 Endkontrolle und Sortierung
Prozessinhalt: EL-Inspektion (Defekte, Mikrorisse, Leckagen), IV-Elektrischer Test (Voc, Isc, FF, Eff), Sichtprüfung, Einstufung und Sortierung, Verpackung und Einlagerung.
Inspektionsausrüstung: EL-Tester, IV-Tester, Sichtprüfstation.
Wichtige Herausforderungen und worauf zu achten ist
Was sind die schwierigen Teile der TBC-Technologie und worauf sollte man sich konzentrieren?
Die Kontrolle der Dickengleichmäßigkeit des ultradünnen Tunneloxids ist schwierig
Die beiden Laseröffnungsschritte erfordern eine extrem hohe Ausrichtungsgenauigkeit
Die Aufrechterhaltung der selbstjustierenden BSG-Maske ist der Kern des Prozesses
Der interdigitierte Isolationsätzprozess für P/N neigt zu Kantenleckströmen
Der Druck der Rückkontakt-Elektroden erfordert eine höhere Ausrichtungsgenauigkeit als bei herkömmlichen Zellen
Die Kontrolle des Abklingens der Minoritätsträgerlebensdauer über den gesamten Prozessablauf ist schwierig
Wichtige SPC-Parameter, die zu überwachen sind
Tunneloxiddicke und Poly-Si-Dicke
Laseröffnungsmorphologie und Ausrichtungsabweichung für beide Schritte
Gleichmäßigkeit des Schichtwiderstands der Bor- und Phosphordiffusion
iVoc und PL-Minoritätsträgerlebensdauer, über den gesamten Prozessablauf verfolgt
Frontreflexion und Texturierungsmorphologie
EL-Mikrorisse, Leckströme und Isolationsstatus der Kanten
Ooitechs Ansicht
TBC lebt oder stirbt mit den Details, und die selbstjustierende BSG-Maske ist hier der stille Held, da sie es ermöglicht, dass sich Phosphor- und Borzonen ohne einen dritten Maskenschritt selbst sortieren. Was wir an Modullinien am meisten beobachten, ist, wie sich diese Rückkontaktzellen mit hoher Leerlaufspannung nachgelagert beim Stringen und Laminieren verhalten, da ihre vollständige Rückseitenmetallisierung das Verbindungsspiel verändert. Wenn Sie echte N-Typ-Modullinien in Betrieb sehen möchten, finden Sie auf unserem YouTube-Kanal www.youtube.com/ooitech Fabrikaufnahmen, die einen Blick wert sind.
Verwandt: Solarpanel-Herstellungsmaschine: Stationen und Layout erklärt, wie dieselbe Prozesssequenz von 5 MW auf 1,2 GW skaliert wird und welche Eingaben vor der Bestellung festgelegt werden müssen.
FAQ
Was ist die vollständige Form von TBC?
TBC steht für Tunnel Oxide Passivated Contact Back Contact. Der Name kombiniert die Kontakttechnologie (das Tunneloxid plus dotiertem Polysilizium-Stapel) mit der Architektur (beide Polaritätskontakte auf der Rückseite). Er wird auch als TOPCon Back Contact geschrieben, und die POLO-IBC-Route ist dieselbe Idee unter einem Forschungsnamen.
Ist TBC dasselbe wie TOPCon?
Nein. TOPCon bezeichnet die passivierende Kontaktstruktur und wird normalerweise auf eine vorder- und rückseitig kontaktierte Zelle angewendet. TBC behält diesen Kontakt bei, verlegt aber beide Polaritäten auf die Rückseite, sodass Rückenmuster, Isolation und Metallisierung neue Arbeit sind, obwohl der Kontaktstapel vertraut ist.
Was ist POLO-IBC im Verhältnis zu TBC?
POLO-IBC ist die Forschungsbezeichnung für eine Back-Contact-Zelle, die auf Poly-Si-auf-Oxid-passivierenden Kontakten aufbaut, also derselben Kontaktfamilie, die TBC verwendet. Das ISFH-Ergebnis 2026 auf M2-Wafern mit industrieller Ausrüstung meldete einen zertifizierten Wirkungsgrad von 24,5 Prozent für diese Route.
Wo stehen TBC, HBC und HIBC relativ zueinander?
TBC wendet einen TOPCon-Kontakt auf das Rückenmuster an, HBC wendet einen Silizium-Heterojunction-Kontakt an, und HIBC weist verschiedenen Rückenbereichen unterschiedliche Kontakttypen zu. Die BC-Akronym-Karte und Technologie-Roadmap legt die vollständige Sequenz mit der vollständigen Form jedes Akronyms dar.